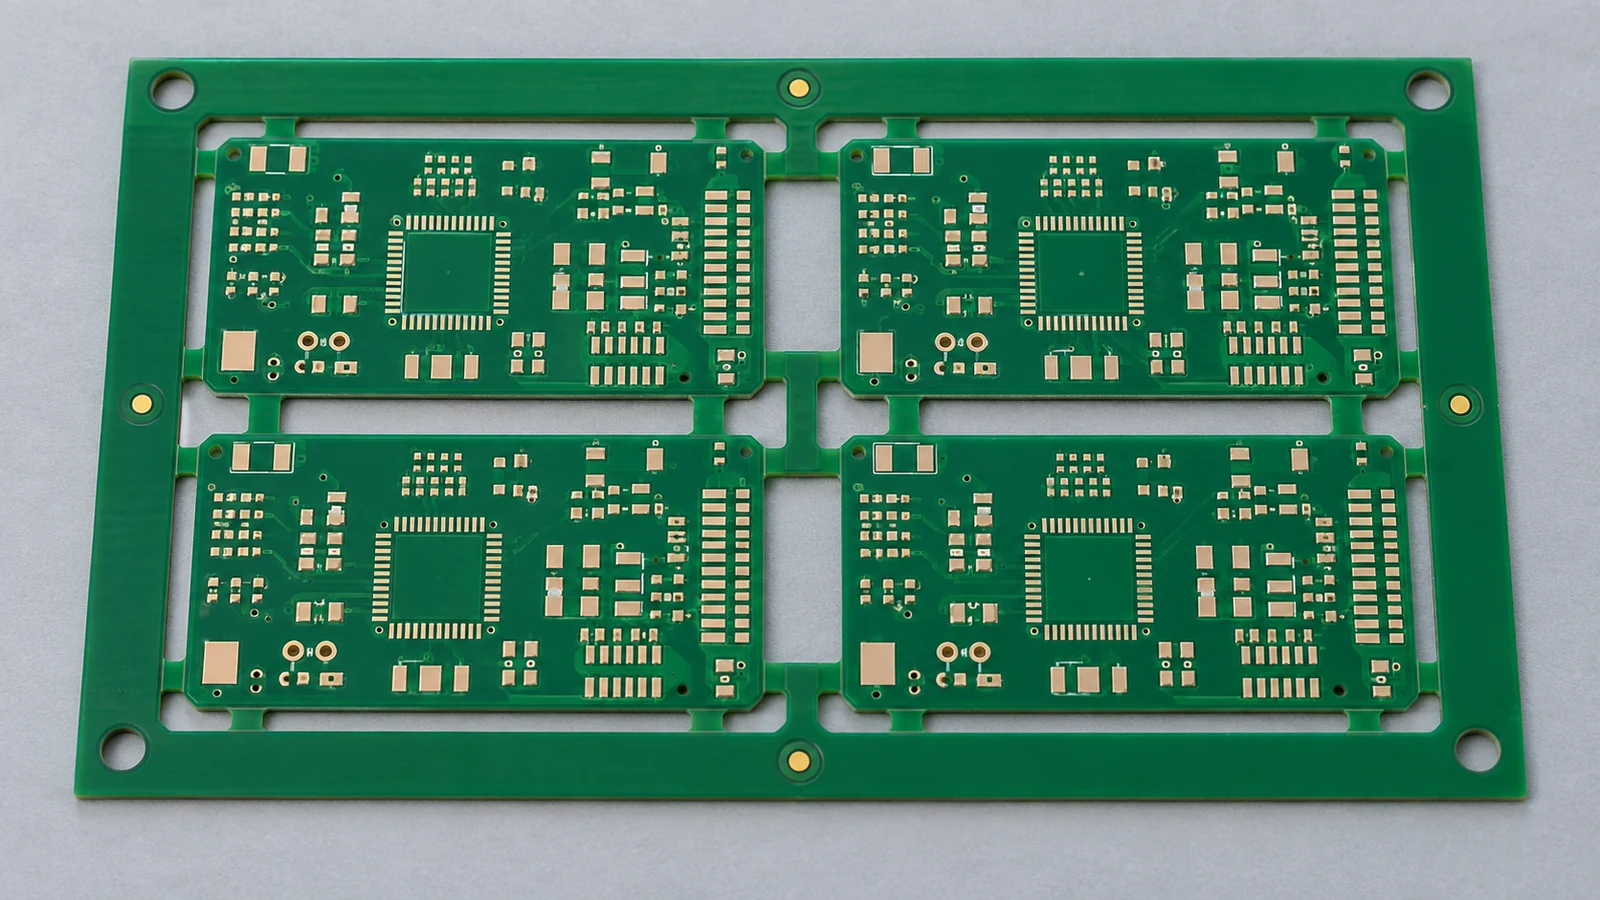
Leiterplattenverzug bei der Bestückung bezeichnet eine Verformung aus der Ebene, die in einem definierten Fertigungszustand, bei einer festgelegten Temperatur und unter bestimmten Abstützbedingungen bewertet wird. Prüfen Sie den Anlieferzustand, das thermische Verhalten, die Belastung durch die Bestückung und den Messaufbau getrennt, bevor Sie über die Annahme eines Loses oder eine Prozessänderung entscheiden. Für angelieferte, unbestückte starre Leiterplatten zur Oberflächenmontage ist ein Höchstwert von jeweils 0.75% für Durchbiegung und Verwindung als Prüfreferenz veröffentlicht; maßgeblich bleibt die Beschaffungsspezifikation. Dieser Wert ist keine Garantie für das Reflow-Löten oder die fertige Baugruppe. Die Freigabeentscheidung muss außerdem die lokalen Lötanforderungen und die validierte Bestückungs- und Montagefolge berücksichtigen.
- Anliefergeometrie und thermischen Verzug getrennt betrachten
- Durchbiegung, Verwindung und Messbedingungen eindeutig beschreiben
- Die zum Messaufbau gehörende Formel verwenden
- Die Messung reproduzierbar machen
- Lagenaufbau, Kupferverteilung und Belastung durch die Bestückung prüfen
- Abstützung und Handhabung über den gesamten Fertigungsablauf prüfen
- Bei Bedarf Nachweise im kalten Zustand und bei Prozesstemperatur vergleichen
- Annahme und Eskalation vor Fertigungsbeginn vereinbaren
- Referenzgrenzwerte innerhalb ihres Geltungsbereichs anwenden
- Nicht nur die Messung, sondern auch die Entscheidung zuweisen
- Fünf Anwendungsszenarien für die Prüfung
- 1. Ein dünner Steuerungsleiterplatten-Nutzen läuft nur eingespannt eben durch den Prozess
- 2. Eine BGA-Baugruppe besteht die Wareneingangsprüfung, zeigt aber sporadische Unterbrechungen
- 3. Eine Leiterplatte verändert ihre Form nach dem Reflow-Löten der zweiten Seite
- 4. Eine Leistungsleiterplatte benötigt einen neuen Reflow-Werkstückträger
- 5. Eine fertige Leiterplatte passt nur, wenn die Gehäuseschrauben sie nach unten ziehen
- Häufig gestellte Fragen
- Reicht die Ebenheit bei Raumtemperatur aus, um das Reflow-Verhalten vorherzusagen?
- Was ist der Unterschied zwischen Durchbiegung und Verwindung einer Leiterplatte?
- Kann die Abstützung in einer Vorrichtung ein Verzugsproblem im Anlieferzustand verdecken?
- Wie sollten Messbedingungen zusammen mit einem Verzugsergebnis angegeben werden?
- Wann sollte thermischer Verzug eine Entwicklungs- oder Prozessprüfung auslösen?
- Welcher Grenzwert für Durchbiegung und Verwindung ist bei angelieferten Leiterplatten anzuwenden?
- Warum kann sich die Form einer Leiterplatte nach dem zweiten Reflow-Durchlauf verändern?
- Können Tempern oder Einspannen Leiterplattenverzug dauerhaft beheben?
- Nächster Schritt: Unterlagen für die Verzugsprüfung zusammenstellen
Anliefergeometrie und thermischen Verzug getrennt betrachten
Die Anliefergeometrie der Leiterplatte bildet die Ausgangsbasis der Wareneingangsprüfung; thermischer Verzug beschreibt das Verhalten beim Erwärmen und Abkühlen. Auch eine Leiterplatte, die eine Anforderung bei Raumtemperatur erfüllt, kann eine Untersuchung bei Prozesstemperatur erfordern. IPC-9641 erläutert, dass die größte Abweichung zwischen der ersten und der letzten Kaltmessung auftreten kann und nicht zwangsläufig bei der Reflow-Spitzentemperatur.
Beginnen Sie eine Untersuchung mit getrennt gekennzeichneten Nachweisen für die angelieferte Leiterplatte, die Abstützung in der Produktion, den Temperaturzyklus und das Messverfahren. Ein Foto einer verformten fertigen Baugruppe lässt nicht erkennen, welcher dieser Faktoren sich zuerst verändert hat. Sichern Sie Losnummer, Position im Nutzen und Prozesshistorie, bevor Sie eine Korrekturbehandlung versuchen.
Verwenden Sie diese Prüfmatrix, damit nicht vergleichbare Messungen nicht zu einem einzigen Annahmeergebnis zusammengefasst werden. Die Entscheidungen sind ein Vorschlag für einen technischen Arbeitsablauf, keine zusätzlichen normativen Grenzwerte.
| Leiterplattenzustand | Zu dokumentierende Bedingungen | Messansatz | Risiko für Bestückung und Montage | Erforderliche Entscheidung |
|---|---|---|---|---|
| Angelieferte unbestückte Leiterplatte | Los, Kontur, Dicke, Lagerhistorie, Umgebungstemperatur und gelieferte Nutzenform | Vereinbartes Verfahren zur Messung von Durchbiegung und Verwindung unbestückter Leiterplatten; Orientierung und Rohmesswerte festhalten | Beeinträchtigter Transport, unzureichender Schablonenkontakt oder ungünstige Bestückungsgeometrie | Gegen die Zeichnungsanforderungen annehmen oder das Los vor der Bestückung sperren |
| Abgestützter Nutzen | Schienenabstand, Koordinaten der Stützstifte, Spannzustand, Orientierung und Revisionsstand des Werkstückträgers | Denselben Nutzen vor, während und nach der produktionsseitigen Einspannung vergleichen | Eine Vorrichtung kann die Ausgangsgeometrie verdecken oder eine andere Geometrie erzwingen | Abstützung genehmigen, ohne das Ergebnis der Wareneingangsprüfung zu ersetzen |
| Erwärmte Leiterplatte | Tatsächliche Leiterplattentemperatur, Zeit, Zyklusnummer und Randbedingungen der Abstützung | Temperaturbezogene Formmessung in kritischen Bereichen | Lokaler Abstand oder mechanische Behinderung während der Lötstellenbildung | Kombination aus Temperaturführung und Abstützung validieren oder den Fall an die Entwicklung eskalieren |
| Einseitig bestückte Baugruppe | Bestückte Seite, Bauteilverteilung, Historie des ersten Reflow-Durchlaufs und Zugang zur Unterseite | Ausgangsmessung nach dem Abkühlen sowie repräsentative Bewertung des zweiten Durchlaufs | Veränderte Belastung und eingeschränkter Zugang für die Abstützung | Eignung für Handhabung und Reflow-Löten der zweiten Seite bestätigen |
| Fertige doppelseitig bestückte Leiterplatte | Bestückung beider Seiten, kumulierte Zyklen und endgültige Orientierung | Kaltmessung mit definiertem Bezug; bei Bedarf gezielter thermischer Vergleich | Passungsprobleme oder ungeklärte Bedenken zur Lötstellenqualität | Nur anhand der Baugruppen- und Schnittstellenanforderungen freigeben |
| Leiterplatte nach einem nachgelagerten Prozess | Exakter zusätzlicher Schritt, etwa Nacharbeit, Aushärten einer Beschichtung, Prüfung oder mechanischer Einbau | Vergleichbare Vorher-/Nachher-Messungen bei dokumentierter Einspannung | Ein nachgelagerter Vorgang kann Verformungen verursachen oder sichtbar machen | Verantwortlichen Prozessschritt eingrenzen und Korrekturmaßnahme genehmigen |
Erfassen Sie einen Zustand nur, wenn er im tatsächlichen Fertigungsablauf vorkommt. Beispielsweise darf eine nach dem Einsetzen eines Steckverbinders gemessene Leiterplatte nicht mit einer Baugruppe zusammengefasst werden, die unmittelbar nach dem zweiten Reflow-Durchlauf gemessen wurde.
Durchbiegung, Verwindung und Messbedingungen eindeutig beschreiben
Durchbiegung und Verwindung beschreiben unterschiedliche Formen und sind deshalb getrennt anzugeben. Durchbiegung ist eine globale Krümmung, bei der die Ecken in einer Ebene bleiben können; bei Verwindung liegt eine Ecke außerhalb der Ebene der anderen drei. Die lokale Ebenheit über der Anschlussfläche eines Bauteils ist eine andere Messgröße als die beiden Prozentwerte für die gesamte Leiterplatte.
Die zum Messaufbau gehörende Formel verwenden
Für einen Durchbiegungswert teilen Sie den gemessenen Spalt durch die zugehörige Leiterplattenlänge oder -breite und multiplizieren das Ergebnis mit 100. Halten Sie Längs- und Querwerte getrennt. Die Leiterplattendicke ist nicht der Nenner. Beim IPC-Messaufbau für Durchbiegung liegt die konvexe Oberfläche oben, und beide Ecken der gemessenen Kante werden an die Bezugsebene angelegt; drücken Sie den zu messenden Spalt nicht flach.
Bei der Produktionsmessung der Verwindung nach IPC-TM-650 2.4.22C beträgt der Prozentwert R / (2D) × 100, wobei R der Spalt an der angehobenen Ecke und D die Diagonale ist. Drei Ecken berühren die Bezugsebene; falls erforderlich, wird nur eine Ecke niedergehalten. Der Faktor zwei gehört zu diesem Messaufbau und ist kein allgemeiner Korrekturfaktor für optische Höhenkarten. Verwenden Sie das im Verfahren beschriebene Schiedsverfahren, wenn sich diese Kontaktanordnung nicht herstellen lässt.
Als Rechenbeispiel dient eine unbestückte rechteckige starre FR-4-Leiterplatte mit den Abmessungen 200 × 150 × 1.6 mm bei einer dokumentierten Umgebungstemperatur von 23°C. Ein Spalt von 1.00 mm bei der Längsdurchbiegung ergibt 0.50%. Die Diagonale beträgt 250 mm; eine getrennte Eckspaltmessung von 1.00 mm nach dem Produktionsverfahren für Verwindung ergibt 0.20%. Dies sind beispielhafte Berechnungen, keine Prüfergebnisse. Sie enthalten keine Aussage zur Querdurchbiegung, zum Verhalten im heißen Zustand oder zur Annahme der fertigen Baugruppe.
Die Messung reproduzierbar machen
Ein verwertbarer Bericht nennt Prüfling und Revisionsstand, Messbereich, Leiterplattenseite, Temperatur, vorherige Zyklen, Konditionierungshistorie, Messbezug, Einspannstellen, Messgerät und Berechnungskonvention. Geben Sie gegebenenfalls sowohl den unverarbeiteten Verschiebungswert als auch den Prozentwert, die Geräteauflösung, Angaben zur Wiederholbarkeit und die maßgebliche Zeichnungsanforderung an. Fügen Sie ein Foto des Messaufbaus bei, auf dem die Abstützpunkte erkennbar sind.
Definieren Sie, ob ein optisches Ergebnis eine vorzeichenbehaftete Form, die maximale Abweichung von einem Bezug oder die Höhe zwischen höchstem und tiefstem Punkt innerhalb eines festgelegten Bereichs beschreibt. Geben Sie an, wie die Bezugsebene eingepasst wird und welche Punkte ausgeschlossen werden. Behandeln Sie ein lokales Ergebnis über einer Bauteilanschlussfläche in Mikrometern und die Durchbiegung eines gesamten Nutzens in Prozent nicht als austauschbare Größen.
IPC-TM-650 2.4.22C gilt für starre Leiterplatten, Nutzen und starre Bereiche von Starrflex-Leiterplatten. Besondere Aspekte der Bestückung wie Bauteilgewicht und Kantenabstützung sind ausdrücklich ausgeschlossen. Für bestückte Baugruppen ist daher eine Messvereinbarung erforderlich, die diese Bedingungen berücksichtigt.
Lagenaufbau, Kupferverteilung und Belastung durch die Bestückung prüfen
Lagenaufbau und Kupferverteilung sind Eingangsgrößen der Untersuchung, kein Beweis dafür, dass der Lieferant der unbestückten Leiterplatte den Fehler verursacht hat. Prüfen Sie den freigegebenen Aufbau, den gelieferten Aufbau und die belastete Baugruppe getrennt. der genannte Anbieter nennt sowohl fertigungs- als auch konstruktionsbedingte Einflussfaktoren, darunter asymmetrischen Aufbau und ungleichmäßige Kupferverteilung.
Prüfen Sie die Dielektrikums- und Kupferdicken oberhalb und unterhalb der Leiterplattenmitte, nicht nur die Gesamtzahl der Lagen. Vergleichen Sie die Kupferverteilung innerhalb jeder Lage und zwischen den jeweils korrespondierenden Lagen. Beziehen Sie den Nutzenrand und die Trennbereiche in den Vergleich ein. Eine ausgewogen wirkende Leiterplattenkontur belegt keinen ausgewogenen Materialaufbau. Bevor Kupfer allein zur optischen Angleichung ergänzt wird, muss eine Layoutänderung gegen die elektrischen Anforderungen geprüft werden.
Fordern Sie die tatsächliche Laminatbezeichnung und die relevanten temperaturabhängigen Materialdaten an, wenn die thermische Verformung ungeklärt bleibt. Betrachten Sie ein Material mit höherer Glasübergangstemperatur als zu validierende Option, nicht als Ebenheitsgarantie. Bewahren Sie Fertigungs- und Lagerunterlagen auf, damit Hypothesen zu Material, Laminierung, Transport und späterer Handhabung voneinander unterscheidbar bleiben. Dokumentieren Sie die Geometrie im Anlieferzustand vor dem Tempern oder einem Flachrichten unter Einspannung. Jede vorgeschlagene Korrekturbehandlung muss unter Berücksichtigung der Grenzen von Laminat, Oberflächenfinish und bestückten Bauteilen genehmigt werden. Anschließend sind Messungen nach dem Lösen der Einspannung und nach den relevanten Folgezyklen erforderlich. Ersetzen Sie die ursprünglichen Losnachweise nicht durch einen nur vorübergehend flachen Zustand.
Kennzeichnen Sie große Gehäuse, Steckverbinder, Schirme und Kühlkörper samt Montageschritt in der Bestückungszeichnung. Behandeln Sie Erst- und Zweitseitenbeladung als unterschiedliche Prüflinge. Wiederholte Wärme kann schwere Erstseitenbauteile im zweiten Durchlauf verschieben oder ablösen; bewerten Sie diesen Zustand ausdrücklich.
Ein sinnvoller kontrollierter Versuch verändert jeweils nur einen wesentlichen Faktor: die Abstützung, das genehmigte Temperaturprofil, die Bestückungsreihenfolge oder den Leiterplattenaufbau. Dokumentieren Sie die resultierende Form gemeinsam mit den Lötstellenbefunden. Werden alle vier Faktoren gleichzeitig verändert, kann sich die Ausbeute zwar verbessern; das Team kann dann aber nicht erkennen, welche Änderung für die wiederholte Fertigung unverzichtbar ist.
Abstützung und Handhabung über den gesamten Fertigungsablauf prüfen
Die Leiterplattenabstützung muss für jeden Prozessschritt definiert werden. Ein Werkstückträger, der beim Pastendruck funktioniert, bildet nicht automatisch die Bedingungen beim Reflow-Löten, Prüfen oder mechanischen Einbau ab. IPC-9641 unterscheidet zwischen eingespannter Abstützung und einfacher Auflage auf Schienen oder einer Palette; damit werden die Randbedingungen Teil der Bewertung.
Unterscheiden Sie bei der Prozessprüfung zwischen einer Bezugslagerung ohne Einspannung, einfacher Schienenauflage, einfacher Palettenauflage und einem spannenden Werkstückträger. Zeichnen Sie die Kontaktstellen ein, statt nur den Vorrichtungsnamen zu notieren. Zeigen Sie Schienenabstand, Stiftpositionen, Eingriff der Spannmittel und gegebenenfalls zulässige Bewegungen. Kennzeichnen Sie bei einer bestückten Unterseite die Bauteilsperrbereiche, damit sich die Abstützung ohne unbeabsichtigten Kontakt reproduzieren lässt.
Vergleichen Sie beim Pastendruck und bei der Bestückung den Aufbau mit der Anliefergeometrie des Nutzens. Prüfen Sie, ob das Aufliegen wiederholbar ist und eine geänderte Abstützung das Problem nicht lediglich an eine andere Stelle verlagert. Behalten Sie das ursprüngliche Wareneingangsergebnis auch dann bei, wenn die Maschine den Nutzen für den Betrieb ausreichend flach hält.
Bewerten Sie Reflow mit tatsächlichem Träger, Beladungsmuster und Orientierung. Prüfen Sie nach Vorrichtungsänderung Temperaturprofil und Form an einer produktionsrepräsentativen Platte einschließlich umgebender thermischer Masse. Ein flacherer kalter Nutzen belegt keine geeigneten Lötbedingungen.
Setzen Sie die Prüfung über Abkühlung, Entladen, Prüfvorrichtungen und Gehäusebefestigung fort. Vergleichen Sie Messungen vor und nach jedem Vorgang, bei dem eine zusätzliche Belastung vermutet wird. Beziehen Sie, soweit praktikabel, einen Handhabungsvergleich ohne Erwärmung ein, um mechanische Handhabung und thermische Beanspruchung voneinander zu trennen.
Ein globaler Verwölbungsprozentsatz gibt lokale Beanspruchung nicht frei. Prüfen Sie Nutzentrennen und schwere Bauteilabstützung gesondert. Testen, Stecken und mechanische Montage können schädliche Lasten erzeugen, die eine abschließende Formmessung nicht erfasst.
Bei Bedarf Nachweise im kalten Zustand und bei Prozesstemperatur vergleichen
Nachweise im kalten Zustand und bei Prozesstemperatur beantworten unterschiedliche Fragen. Setzen Sie thermische Messungen ein, wenn Fehlerbilder, Geometrie oder Prozessänderungen darauf hindeuten, dass eine Kaltmessung das Risiko nicht klären kann. Wählen Sie die Methode passend zur Oberfläche und zur anstehenden Entscheidung, statt ein Gerät ausschließlich nach seiner beworbenen Auflösung auszuwählen.
| Messansatz | Geeigneter Nachweis | Zu beherrschende Bedingungen | Interpretationsgrenze |
|---|---|---|---|
| Messplatte mit Messmitteln | Durchbiegung und Verwindung angelieferter starrer Leiterplatten bei vereinbarten Umgebungsbedingungen | Kontaktanordnung, Prüflingsabmessungen und aufgebrachte Einspannung | Erfasst nicht den Formverlauf während des Reflow-Lötens |
| Optischer oder koordinatenbasierter Oberflächenscan | Lokale oder globale Kaltgeometrie mit definiertem Bezug | Gemessene Oberfläche, Koordinatensystem, Einpassung der Bezugsebene und ausgeschlossene Punkte | Eine Kaltmesskarte ist kein Ergebnis bei Prozesstemperatur |
| Schattenmoiré unter Erwärmung | Formabweichung einer zugänglichen Oberfläche aus der Ebene während eines Temperaturzyklus | Sichtbarkeit der Oberfläche, Temperaturprofil und Abstützgeometrie | Laborerwärmung und Einspannung müssen den beabsichtigten Vergleich repräsentieren |
| Digitale 3D-Bildkorrelation unter Erwärmung | Verfolgung von Verschiebungen auf geeignet texturierten Oberflächen, einschließlich diskontinuierlicher Baugruppengeometrien | Musterpräparation, Kalibrierung, Sichtbarkeit und Temperaturhistorie | Verschiebungsänderung nicht mit der absoluten Ausgangsebenheit verwechseln |
IPC-9641 betrachtet lokale Leiterplattenbereiche über die Temperatur und trennt Ausgangsform von thermisch bedingter Änderung. Schattenmoiré kann thermische Leiterplattenform messen; digitale Bildkorrelation kann diskontinuierliche Oberflächen bestückter Module erfassen. Wählen und qualifizieren Sie das Verfahren für den Prüfling.
Formulieren Sie die Prüffrage, bevor Sie die Messung beauftragen. Beispiele sind die Frage, ob sich die Anschlussfläche eines Bauteils beim Reflow-Löten der zweiten Seite verformt oder ob ein genehmigter Werkstückträger die relevante Verformung verändert. Markieren Sie den Bereich in den Fertigungsdaten und verwenden Sie bei jedem Vergleich dieselbe Koordinatenkonvention. Registrieren Sie die Oberflächenkarten in einem gemeinsamen Koordinatensystem und behalten Sie die vereinbarte Bezugskonvention bei, um die temperaturbedingte Formänderung zu berechnen. Bewahren Sie sowohl die ursprünglichen Karten als auch die Differenzkarte auf. Das Subtrahieren zweier Werte für den Abstand zwischen höchstem und tiefstem Punkt ergibt keine punktweise Karte der thermischen Verformung.
Erfassen Sie Ausgangsform, Aufheizen, Lötintervall, Abkühlen und kalten Endzustand. Protokollieren Sie reale Prüflingstemperaturen, nicht nur Kammersollwerte. Beachten Sie Leiterplatten-, Bauteil- und Pastengrenzen: Heiße wie kalte Stellen müssen im zutreffenden Lötfenster bleiben.
Trennen Sie die gemessene Leiterplattenoberfläche von der verdeckten Lötverbindungsebene. Verdeckt ein Bauteilgehäuse seine Anschlussfläche, dokumentieren Sie, ob die Nachweise von einer zugänglichen gegenüberliegenden Oberfläche, einem repräsentativen unbestückten Prüfling oder einer anderen begründeten Ersatzgröße stammen. Kennzeichnen Sie eine abgeleitete Verschiebung einer verdeckten Verbindungsebene nicht als direkte Messung.
Verknüpfen Sie Formdaten mit Fehlerstellen und Prüfergebnissen. Verwölbung ist bei offenen Stellen oder Brücken eine Hypothese, keine eigenständige Diagnose. Bewerten Sie weitere plausible Bestückungseinflüsse vor der Ursachenfestlegung.
Annahme und Eskalation vor Fertigungsbeginn vereinbaren
Eine Vereinbarung zum Leiterplattenverzug bei der Bestückung benötigt getrennte Entscheidungen für Wareneingang, laufenden Prozess und Fertigprodukt. Legen Sie für jede Entscheidung Prüfobjekt, Zustand, Verfahren und Grenzwert sowie die zur Ausnahmefreigabe berechtigte Person fest. Klären Sie ein uneindeutiges Ergebnis nicht dadurch, dass Sie das Messverfahren mit dem kleineren Zahlenwert auswählen.
Referenzgrenzwerte innerhalb ihres Geltungsbereichs anwenden
Veröffentlichte Hinweise von Leiterplattenlieferanten nennen jeweils maximal 0.75% Durchbiegung und Verwindung für Leiterplatten zur Aufnahme oberflächenmontierter Bauteile und 1.5% für andere Leiterplatten. Verwenden Sie diese Kategorien bei der Wareneingangsprüfung unbestückter starrer Leiterplatten nur dann als Referenz, wenn sie mit den gelenkten Beschaffungsunterlagen übereinstimmen. Es handelt sich weder um zwei Qualitätsstufen noch um eine lokale Koplanaritätsspezifikation für Bauteilgehäuse oder um die Erlaubnis, beim Reflow-Löten dieselbe Verformung zu akzeptieren.
Bei der beispielhaften Leiterplattenabmessung von 200 mm entspricht ein vertraglich festgelegter Durchbiegungsgrenzwert von 0.75% nach dem vorgegebenen Messverfahren einem Spalt von 1.50 mm. Diese Berechnung sagt nichts über die zulässige Abweichung unter einem kleinen Bauteil aus. Leiten Sie lokale Bestückungs- und Montagekriterien vom tatsächlichen Bauteilgehäuse, vom Lötprozess und von den Schnittstellenanforderungen des Produkts ab.
IPC-TM-650 2.4.22 liefert das Messverfahren für die unbestückte Leiterplatte; IPC-9641 behandelt eine andere Bewertung bei hohen Temperaturen und ersetzt dieses Verfahren nicht. Halten Sie die anzuwendenden Dokumentausgaben im Prüfplan fest. Bauteilgehäusezeichnungen und Baugruppenanforderungen bleiben separate Eingangsgrößen der Annahmeentscheidung.
Nicht nur die Messung, sondern auch die Entscheidung zuweisen
Verwenden Sie die folgende Verantwortungsmatrix als Rahmen für die Projektprüfung.
| Nachweis oder Auslöser | Entscheidungsverantwortung | Erforderliche Entscheidung und Dokumentation |
|---|---|---|
| Wareneingangsergebnis überschreitet den vereinbarten Grenzwert für die unbestückte Leiterplatte | Wareneingangsqualität gemeinsam mit dem Leiterplattenlieferanten | Betroffenes Material sperren, Verfahren bestätigen und eine genehmigte Verwendungsentscheidung einholen |
| Wareneingangsergebnis ist konform, aber die Produktionsabstützung verändert die Form wesentlich | Prozessingenieur für die Bestückung | Vorrichtungskontakte bewerten und eine genehmigte Abstützkonfiguration festlegen |
| Thermische Messung überschreitet einen Projektgrenzwert oder korreliert mit Lötstellenfehlern | OEM-Entwicklung und Bestückungs-/Montagetechnik | Lokale Geometrie, Aufbau und Prozess prüfen; ausgewählte Änderung validieren |
| Ein neues Profil oder ein neuer Werkstückträger verbessert die Form | Prozesstechnik und Qualität | Löt- und Prüfergebnisse verifizieren, bevor der gelenkte Fertigungsablauf geändert wird |
| Fertige Baugruppe passt nicht oder muss unter Kraft eingesetzt werden | Mechanische Entwicklung und Qualitätstechnik des OEM | Schnittstellen und Belastung untersuchen; Verwendungsentscheidung genehmigen, statt die Montage zu erzwingen |
| Labore kommen zu unterschiedlichen Ergebnissen oder das Ergebnis liegt nahe am Grenzwert | Verantwortliche für Qualität und Messtechnik | Mit gemeinsamem Aufbau wiederholen und die vereinbarte Regel für Unsicherheit und Verwendungsentscheidung anwenden |
Legen Sie Losstichproben, Abdeckung der Nutzenpositionen, Rückverfolgbarkeit und Eskalationsbefugnisse vor Fertigungsbeginn fest. Bewahren Sie bei einer diagnostischen Untersuchung die Ergebnisse einzelner Prüflinge auf, statt nur einen Mittelwert zu berichten. Vereinbaren Sie, wie Wiederholbarkeit und Messunsicherheit Entscheidungen im Grenzbereich beeinflussen. Die Anzeigeauflösung des Messgeräts allein ist kein Unsicherheitsbudget.
Die praktische Reihenfolge lautet: Ausgangszustand sichern → Messaufbau verifizieren → ersten Zustandswechsel lokalisieren → kontrollierte Hypothese prüfen → Lötstellenqualität und Passung bestätigen → dokumentierte Konfiguration freigeben. Bewahren Sie, sofern verfügbar, einen nachweislich guten Vergleich auf und dokumentieren Sie, warum ein augenscheinlich verbessertes Ergebnis für die beabsichtigte Freigabe ausreicht.
Fünf Anwendungsszenarien für die Prüfung
Nutzen Sie diese fünf Situationen, um die zu vergleichenden Leiterplattenzustände und die vor einer Freigabe erforderlichen Nachweise festzulegen. Jedes Szenario beginnt mit einer Beobachtung und führt zu einer konkreten technischen Entscheidung.
1. Ein dünner Steuerungsleiterplatten-Nutzen läuft nur eingespannt eben durch den Prozess
Vergleichen Sie die dokumentierte Anliefergeometrie des Nutzens mit seiner Form in der Druckvorrichtung und nach dem Lösen der Einspannung. Bewerten Sie anschließend die Reflow-Abstützung unabhängig davon. Zu entscheiden ist, ob die Vorrichtung ein validiertes Prozesshilfsmittel oder eine nicht genehmigte Methode zum Verdecken einer Wareneingangsabweichung ist. Ein erfolgreicher Druck stellt keine nachträgliche Annahme der unbestückten Leiterplatte dar.
2. Eine BGA-Baugruppe besteht die Wareneingangsprüfung, zeigt aber sporadische Unterbrechungen
Sichern Sie die betroffenen Prüflinge und ordnen Sie die Fehlerstellen räumlich zu. Vergleichen Sie lokale thermische Formnachweise mit Informationen zum Bauteilgehäuse, Pasteninspektion und tatsächlichem Profil. Prüfen Sie die Verzugshypothese gegen alternative Erklärungen, statt anzunehmen, dass ein konformer globaler Prozentwert ein lokales Problem ausschließt. Geben Sie eine Korrekturänderung nur frei, wenn die Lötstellenbefunde sie stützen.
3. Eine Leiterplatte verändert ihre Form nach dem Reflow-Löten der zweiten Seite
Vergleichen Sie die einseitig bestückte Baugruppe, ihre Abstützung im zweiten Durchlauf und die fertige Leiterplatte unter derselben Kaltmesskonvention. Bewahren Sie beide Temperaturhistorien und die Einbaureihenfolge der Bauteile auf. Die Prüfung sollte klären, ob die vorgeschlagene Änderung Abstützung, Reihenfolge, Aufbau oder Profil betrifft, statt die gesamte Differenz dem angelieferten Leiterplattenlos zuzuschreiben.
4. Eine Leistungsleiterplatte benötigt einen neuen Reflow-Werkstückträger
Vergleichen Sie vorhandenen und vorgeschlagenen Werkstückträger mit gleichwertigen Prüflingen und innerhalb der genehmigten thermischen Grenzen. Prüfen Sie sowohl Form- als auch Temperaturnachweise, bevor Sie die Änderung akzeptieren. Die detaillierte Optimierung kalter und heißer Zonen gehört in die Prüfung des thermischen Gleichgewichts. Die Verzugsprüfung muss festhalten, welche Einspann- und Beladungsanordnung tatsächlich bewertet wurde.
5. Eine fertige Leiterplatte passt nur, wenn die Gehäuseschrauben sie nach unten ziehen
Messen Sie die Baugruppe vor dem Befestigen und prüfen Sie mechanische Bezüge, Abstandshalterhöhen und Anziehreihenfolge. Bewerten Sie die aufgezwungene Belastung getrennt von der freien oder nur minimal gehaltenen Form. Die Entscheidung betrifft nicht bloß die Frage, ob der Deckel schließt, sondern ob die genehmigten Baugruppen- und Schnittstellenanforderungen erfüllt werden, ohne einen ungeklärten Zustand durch das Gehäuse zu verdecken.
Häufig gestellte Fragen
Diese Antworten zum Leiterplattenverzug bei der Bestückung folgen durchgehend derselben Unterscheidung: Bestimmen Sie Leiterplattenzustand und Messbedingungen, bevor Sie ein Ergebnis interpretieren. Ein Wareneingangskriterium qualifiziert nicht automatisch einen thermischen Prozess oder eine mechanische Schnittstelle.
Reicht die Ebenheit bei Raumtemperatur aus, um das Reflow-Verhalten vorherzusagen?
Nein. Die Ebenheit bei Raumtemperatur liefert eine Ausgangsbasis, zeigt aber nicht die Leiterplattenform während des gesamten Erwärmens und Abkühlens. Nutzen Sie Nachweise bei Prozesstemperatur, wenn Bauteilgeometrie, Fehlermuster oder ein geänderter Fertigungsablauf dies rechtfertigen. Vergleichen Sie den relevanten lokalen Bereich bei dokumentierter Abstützung, statt einen kalten Gesamtleiterplatten-Prozentwert als Lötgarantie zu behandeln.
Was ist der Unterschied zwischen Durchbiegung und Verwindung einer Leiterplatte?
Durchbiegung ist eine globale Krümmung, bei der die Ecken in einer Ebene bleiben; bei Verwindung liegt eine Ecke außerhalb der Ebene der anderen drei. Die Berechnungen beruhen auf unterschiedlichen Abmessungen und Kontaktanordnungen. Geben Sie Längsdurchbiegung, Querdurchbiegung und Verwindung getrennt an und unterscheiden Sie diese von der lokalen Ebenheit einer Bauteilanschlussfläche.
Kann die Abstützung in einer Vorrichtung ein Verzugsproblem im Anlieferzustand verdecken?
Ja. Eine Vorrichtung kann eine Leiterplatte in eine akzeptable Arbeitsgeometrie zwingen, obwohl ihr Anlieferzustand die Wareneingangsanforderung weiterhin überschreitet. Bewahren Sie das ursprüngliche Prüfergebnis auf und bewerten Sie den abgestützten Zustand separat. Die Vorrichtungsqualifizierung muss den vorgesehenen Prozess, das spätere Lösen der Einspannung und gegebenenfalls erforderliche Ausnahmegenehmigungen berücksichtigen.
Wie sollten Messbedingungen zusammen mit einem Verzugsergebnis angegeben werden?
Dokumentieren Sie Prüflingsidentität, Revisionsstand, Leiterplattenzustand, Messbereich, Temperatur, Temperaturhistorie, Orientierung, Abstützung und Einspannung, Messbezug, Messgerät und Berechnungsverfahren. Ergänzen Sie unverarbeiteten Verschiebungswert, gegebenenfalls Prozentwert, Angaben zur Wiederholbarkeit und das Annahmedokument. Fügen Sie bei thermischen Untersuchungen die Temperaturhistorie des Prüflings bei und unterscheiden Sie die absolute Form klar von der Änderung gegenüber dem Ausgangszustand.
Wann sollte thermischer Verzug eine Entwicklungs- oder Prozessprüfung auslösen?
Lösen Sie eine Prüfung aus, wenn die thermische Verformung ein vereinbartes Projektkriterium überschreitet, mit Lötstellenfehlern korreliert, den Fertigungsablauf beeinträchtigt oder nach einer Abstützungs- beziehungsweise Profiländerung ungeklärt bleibt. Beziehen Sie Entwicklung und Prozesstechnik ein, wenn die Nachweise beide Verantwortungsbereiche betreffen. Eine bestandene Kaltprüfung beendet keine ungeklärte thermische Fragestellung.
Welcher Grenzwert für Durchbiegung und Verwindung ist bei angelieferten Leiterplatten anzuwenden?
Verwenden Sie die gelenkte Zeichnung und Beschaffungsspezifikation für die gelieferte unbestückte starre Leiterplatte beziehungsweise den Nutzen. Veröffentlichte Referenzkategorien sind 0.75% für Leiterplatten zur Aufnahme oberflächenmontierter Bauteile und 1.5% für andere Leiterplatten. Bestätigen Sie Verfahren und Geltungsbedingungen. Keiner der Referenzwerte ist automatisch ein Grenzwert für lokale Ebenheit im heißen Zustand oder für bestückte Baugruppen.
Warum kann sich die Form einer Leiterplatte nach dem zweiten Reflow-Durchlauf verändern?
Der zweite Durchlauf kombiniert einen weiteren Temperaturzyklus mit einer anderen Bestückungskonfiguration und möglicherweise verändertem Zugang für die Abstützung. Vergleichen Sie die Leiterplatte nach dem ersten Durchlauf, ihren Aufbau für den zweiten Durchlauf und ihren Endzustand. Nutzen Sie diese Aufzeichnungen, um konkrete Ursachen zu prüfen, statt entweder den Leiterplattenhersteller oder den Reflow-Ofen als verantwortlich vorauszusetzen.
Können Tempern oder Einspannen Leiterplattenverzug dauerhaft beheben?
Nicht zuverlässig bei jeder Ursache. Behandeln Sie Tempern oder Flachrichten unter Einspannung als vorgeschlagenen Korrekturprozess, der eine technische Genehmigung erfordert, nicht als automatische Reparatur. Sichern Sie den ursprünglichen Zustand, prüfen Sie Material- und Bauteilgrenzen und validieren Sie das Ergebnis nach dem Lösen der Einspannung und nach den relevanten Prozessen. Eine vorübergehende Verbesserung belegt weder eine dauerhafte Lösung noch die Annahme des Loses.
Nächster Schritt: Unterlagen für die Verzugsprüfung zusammenstellen
Stellen Sie Fertigungszeichnung, Lagenaufbau, Nutzenlayout, Bestückungsdateien, Bestückungs- und Montagefolge, verfügbare Temperaturprofile, Abstützzeichnungen und nach Zustand gekennzeichnete Messungen zusammen. Ergänzen Sie Fehlerstellen, relevante Hinweise zu Bauteilgehäusen sowie die Annahmeanforderungen sowohl für die Leiterplatte als auch für das fertige Produkt.
Nutzen Sie für ein Projektgespräch mit JASPER die Seite zu den Dienstleistungen zur Leiterplattenbestückung und führen Sie diese Eingangsunterlagen zusammen. Vereinbaren Sie vor dem nächsten Fertigungslauf die Messbedingungen, die Untersuchungsverantwortung, die erforderliche Validierung und die Freigabekriterien. Das Ziel ist eine wiederholbare Fertigungsentscheidung, nicht ein einziges eben aussehendes Muster.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.