グラフィックオーバーレイの試作品を承認できるのは、版下、色、遮光性、表示窓、エンボス加工、二次加工後の形状・寸法、粘着材、剥離ライナー、組付け適合性、文書について、明確に定めた確認事項に答えが得られた場合に限られます。見栄えのよい単体サンプル1点だけでは、すべてを確認できません。外観、機能、組立、量産仕様の検証を分け、各判断の根拠となるファイルと試料の状態を記録します。承認の成果物は「見た目はよい」というメールではなく、確認済み事項、承認された仕様差異、未解決のリスク、再確認が必要になる変更条件をまとめた、管理された量産移行資料一式とします。
OEMパネルの開発案件では、JASPERのカスタムグラフィックオーバーレイのページから、印刷、打ち抜き、成形、粘着材付き構成に関する商談・仕様検討へ進めます。ただし、実際のフィルム、印刷工程、色、表示窓、エンボス、粘着材、剥離ライナー、金型・治工具、検査、製造の対応範囲は、見積時に確認する必要があります。このチェックリストは、現在の製品ページにある数値上限、材料名、規格適合の表明、所要期間を、あらゆる案件に適用できる仕様として採用するものではありません。
- サンプルを依頼する前に未解決事項を一覧化する
- 外観・機能・組立・量産仕様の検証を分ける
- 製作前に基準資料一式を確定する
- 色を評価する前に版下の情報内容を確認する
- 明確に定めた観察条件で色を承認する
- 必要なすべての状態で遮光性と層構成を確認する
- 表示窓をそれぞれ独立した光学領域として扱う
- エンボスの承認範囲を絞り、測定可能にする
- 製品のデータムを基準に打ち抜き形状・寸法を検証する
- 実際の被着体に試作品を貼り付ける
- 粘着材の選定と貼付方法を分けて評価する
- 組立試行で剥離ライナーと剥がし用の形状を使う
- 単体・貼付後・動作中の各状態でオーバーレイを検査する
- 「見た目はよい」で済ませず、情報区分ごとに不良を記録する
- 試作品の仕様差異と量産要求を区別する
- 不良を固定化せずに承認基準サンプルを作る
- すべての承認結果を正式発行ファイルに反映する
- 量産前に再確認の条件を定める
- 試作品で確認事項に答えられない場合は承認を止める
- グラフィックオーバーレイの試作資料を準備する
- よくある質問
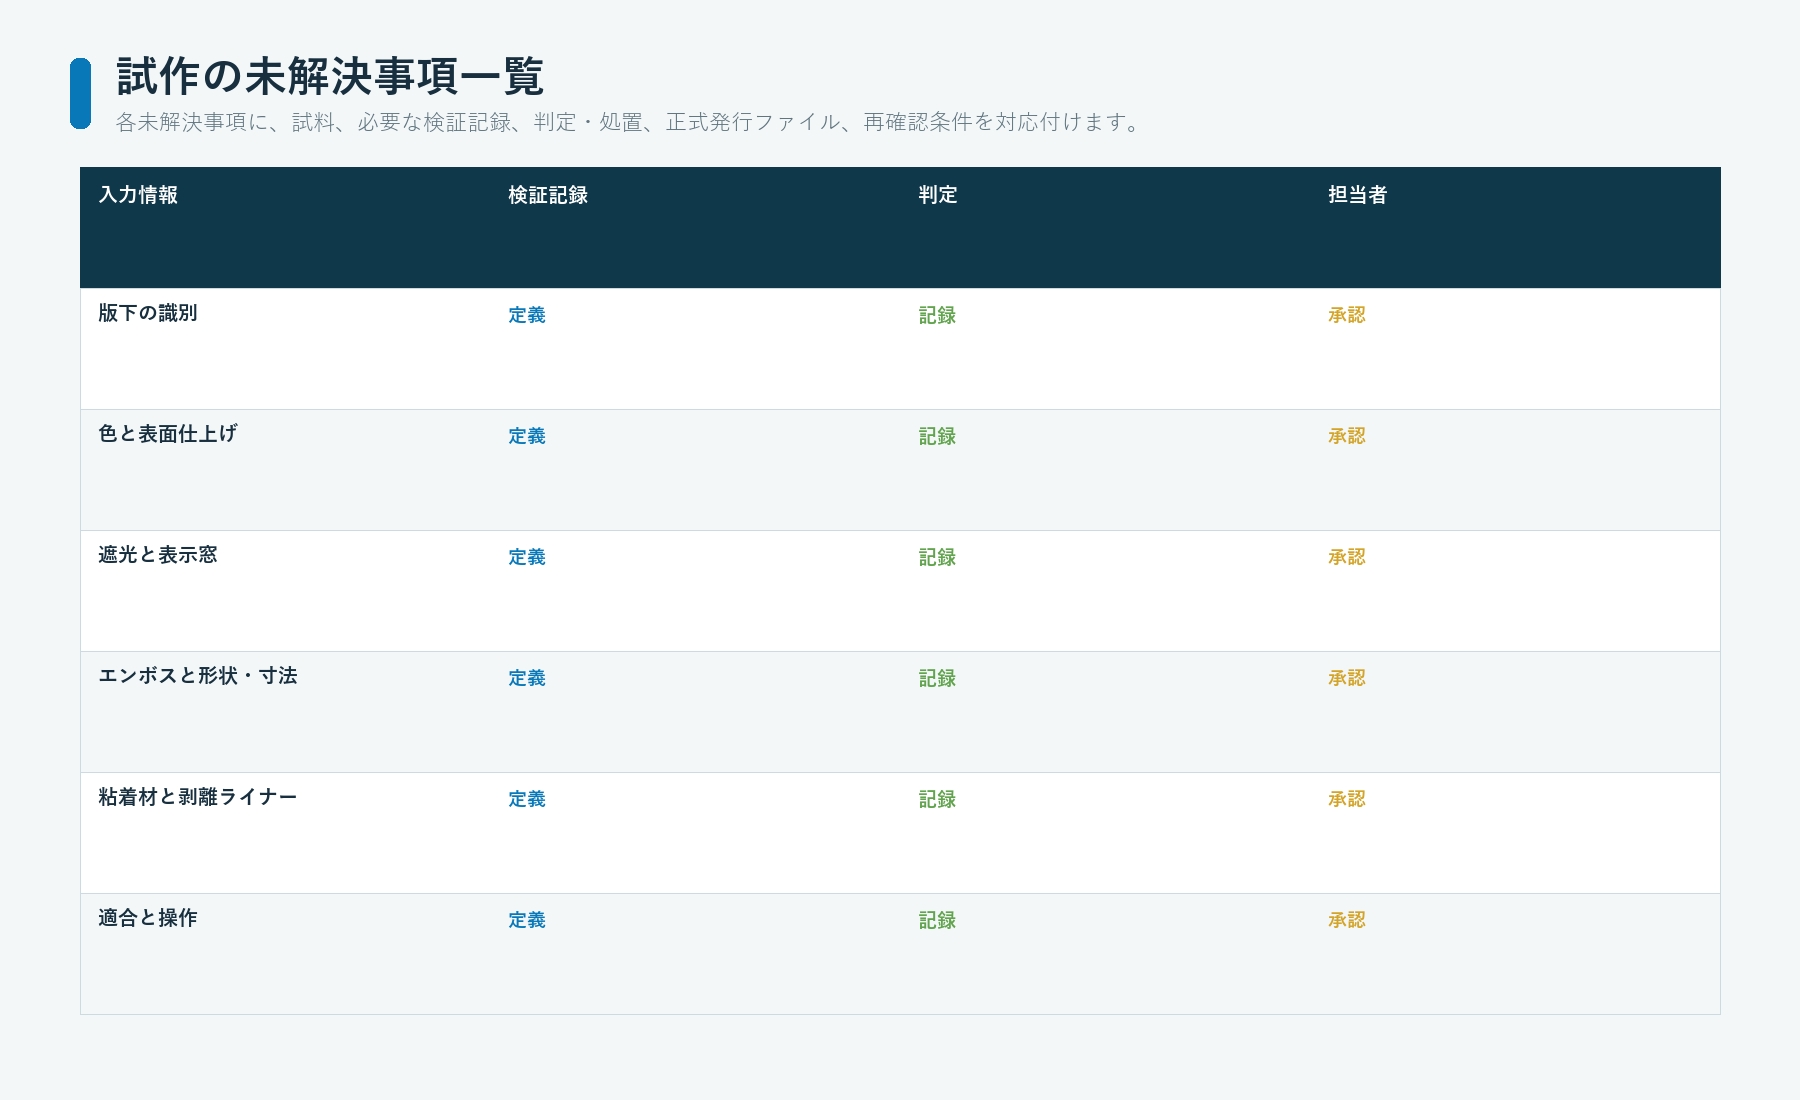
サンプルを依頼する前に未解決事項を一覧化する
有用な試作依頼は、まだ分かっていないことの整理から始まります。未検証の事項を列挙し、確認に必要な試料を特定して、その結果を正式発行する仕様にどう反映するかを定めます。
次の形式で記録します。
未解決事項 | 試作品の種類 | 基準資料 | 試料の状態 | 検証記録 | 判定・処置 | 正式発行ファイル | 再確認の条件
未解決事項の例を挙げます。
- 印刷したグレーが、隣接する成形筐体の色と合っているか
- 消灯中のインジケーターが見えない状態を保てるか
- 貼付後も表示窓の表示を読み取れるか
- エンボスが下にあるスイッチと位置合わせされているか
- 粘着材が量産部品のシボ面に十分に濡れ広がるか
- 打ち抜いた部品が浮き上がらずに凹部へ収まるか
- 剥離ライナーを使って、作業者がオーバーレイを伸ばさずに配置できるか
試作品の種類と試料の状態が重要です。色の塗布見本は色選定の確認には使えますが、組付け適合性は確認できません。打ち抜いた単体のオーバーレイは外形や表示窓の位置合わせを確認できますが、粘着材の端部挙動は確認できません。貼付して通電した組立品なら、平面の校正見本では分からない、組付け後の光学上の問題を確認できます。
未解決事項一覧を使うことで、サンプルの製作目的に含まれていない事項まで承認してしまうことを防げます。
外観・機能・組立・量産仕様の検証を分ける
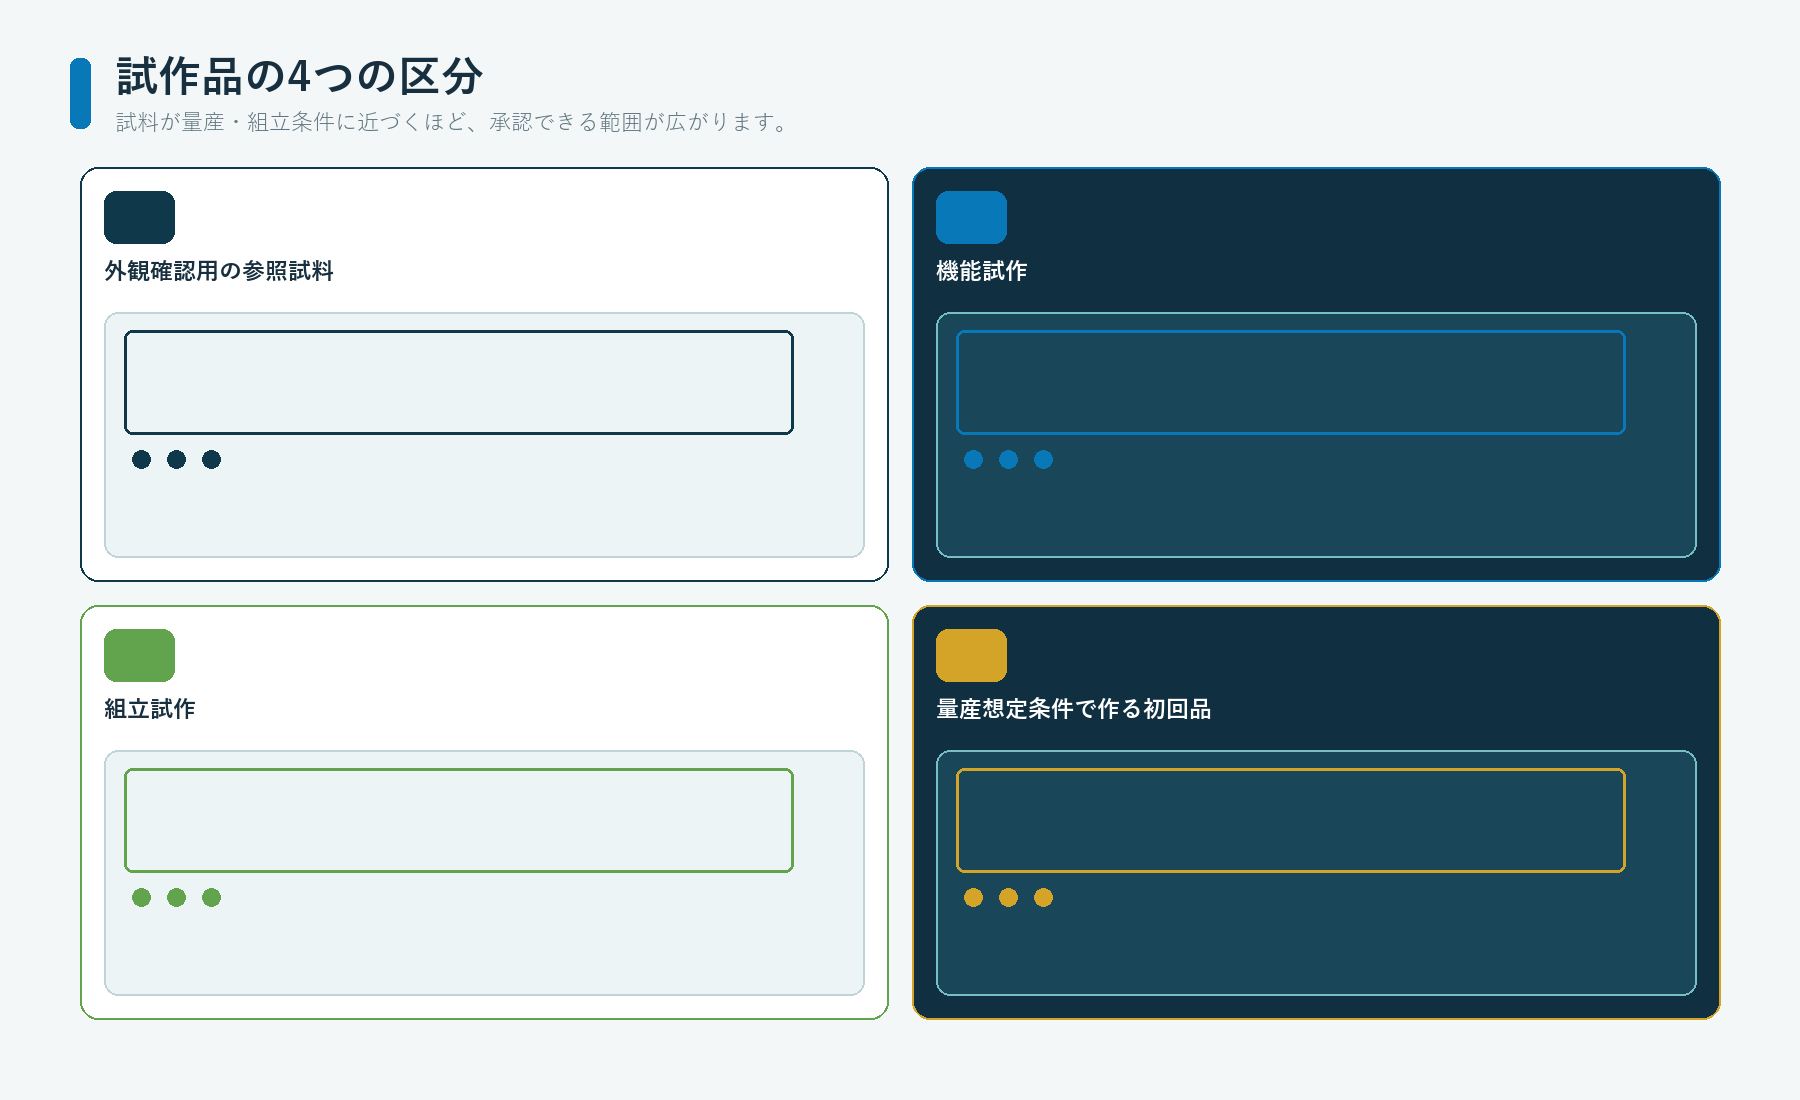
試作品を次の4種類に分けると、検証できる範囲を正しく扱えます。
| 試作品の区分 | 主な確認事項 | その試作品だけでは承認できない事項 |
|---|---|---|
| 外観基準サンプル | 色、質感、光沢、印刷順序、遮光性、透明または着色した部分の外観 | 量産時の打ち抜き、粘着接合、エンボスの機能、組付け適合性 |
| 機能確認サンプル | エンボスの応答、表示窓の機能、インジケーターの視認性、必要に応じた繰り返し屈曲や押圧 | 材料や工程が異なる場合の最終外観 |
| 組立確認サンプル | 外形、穴、凹部への適合、被着体との接合、剥離ライナー、配置、組付け後の表示窓と端部の状態 | 金型・治工具、工程、正式発行ファイルが未確定の場合の量産再現性 |
| 量産仕様の初品 | 正式承認された材料、版下、金型・治工具、二次加工、組立状態、検査、記録 | 管理されていない変更が行われた後の製造ロット |
各区分に別々の試料を用いても、複数の役割を兼ねる1点のサンプルを用いても構いません。重要なのは区分名ではなく、何を確認するのか、量産をどの程度代表しているのかです。
ある印刷方法で短期間に作った外観サンプルは、量産で別の方法を使う場合でも、レイアウト検討には有用です。その制約を記録します。手切りの適合確認サンプルで外形の妥当性は確認できますが、最終的な抜き型や位置合わせは承認できません。量産仕様の初品には、正式発行された工程と管理されたファイルを用いる必要があります。ただし、「初品」という名称だけで承認せず、測定結果と外観の検証記録も必要です。
製作前に基準資料一式を確定する
サンプルの評価中に基準ファイルが変更され続けると、試作で得た検証結果の根拠が弱くなります。
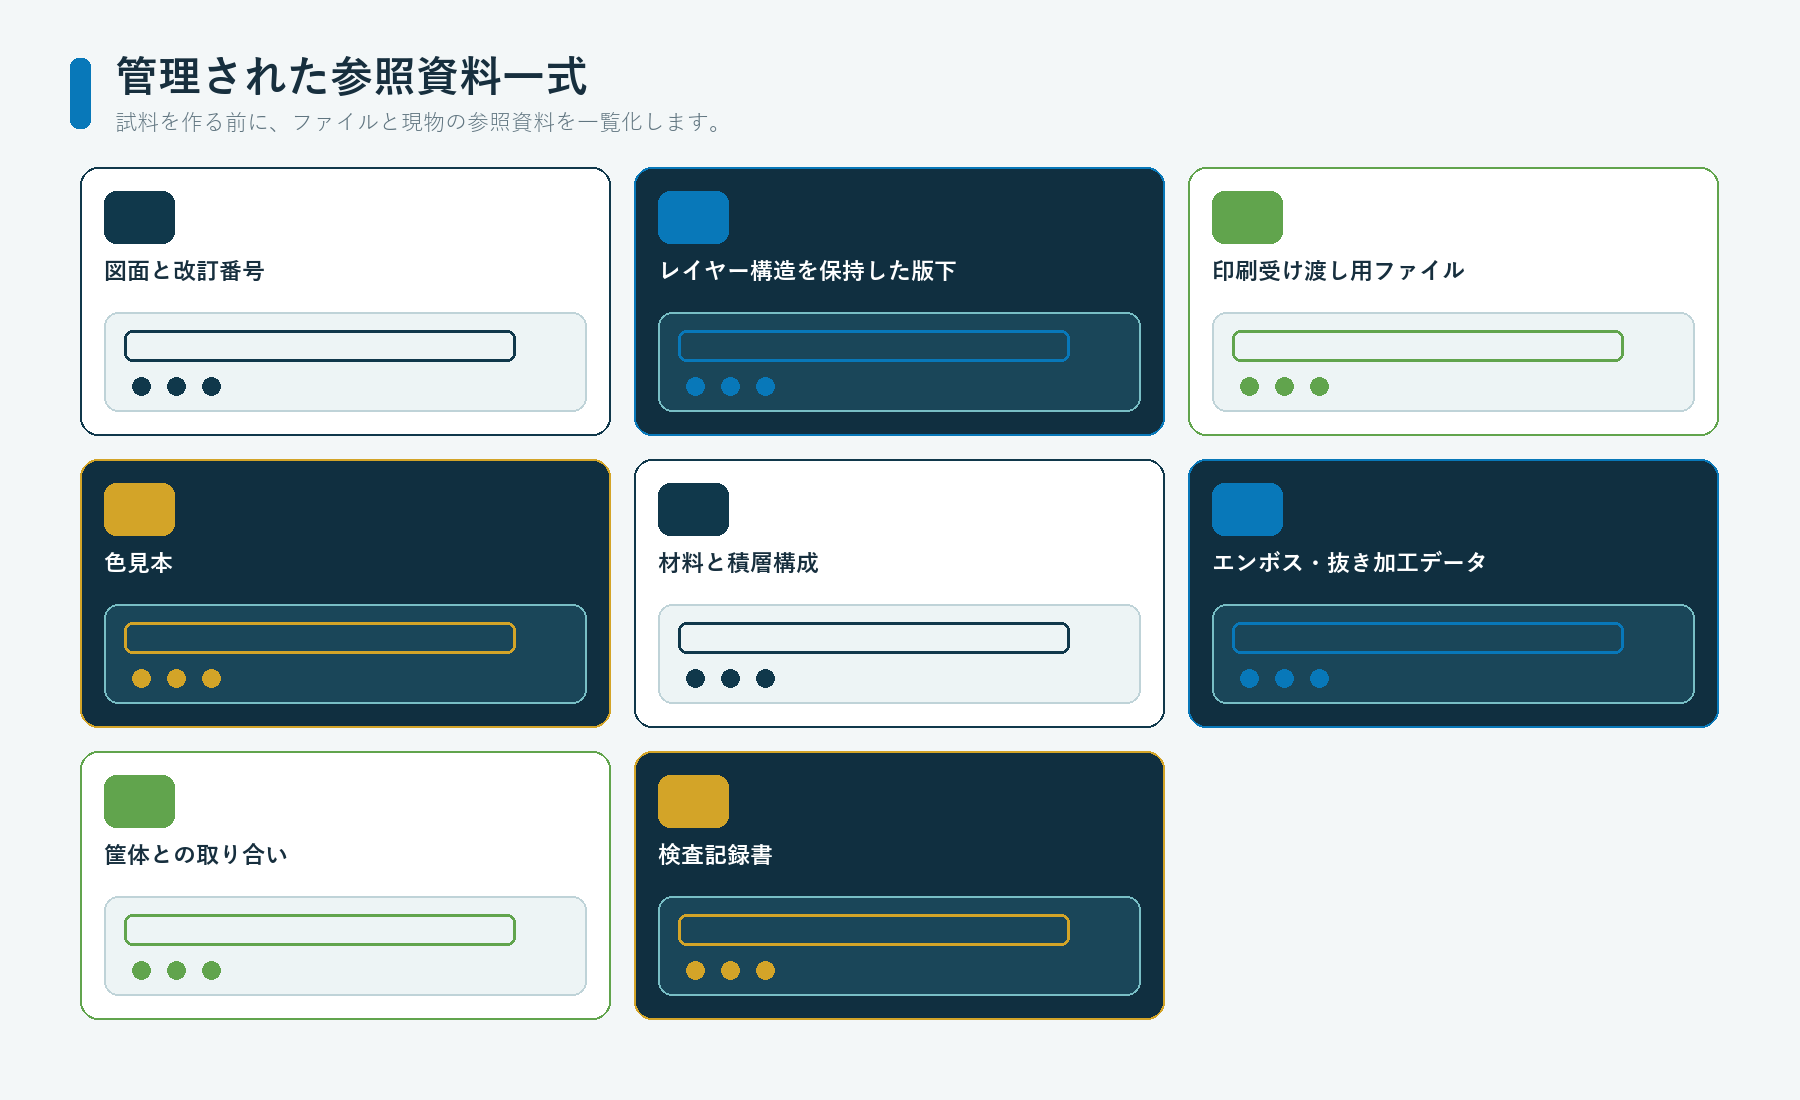
次の資料を、索引付きの1つの資料一式にまとめます。
- オーバーレイの寸法図と改訂番号
- レイヤー構成を保持した元の版下データ
- 印刷用に整えたデータ交換ファイル
- 必要に応じて、フォント、リンク画像、可変データの取扱方針
- 色の基準と観察条件
- フィルムと見える面の仕上げを特定する情報
- 印刷面と積層順序を示す図
- 遮光部、遮光層、半透明部、透明部の領域図
- エンボスまたは成形部の図面
- 切断線、穴、表示窓、粘着材の形状・寸法
- 筐体およびディスプレイとの取り合い図
- 被着体の材質と表面状態
- 粘着材と剥離ライナーの提案仕様
- 試作で確認する事項の一覧
- 検査・判定処置の記録様式
ISO 15930-7は、PDFを使用して印刷データを完全に交換するためのPDF/X-4を規定しています。 このように管理されたデータ交換は、印刷データの欠落や曖昧さの低減に役立ちますが、レイヤー構成を保持した元データ、機械図面、現物の色見本、最終組立品での検証記録の代わりにはなりません。
試作記録には、どの改訂版で製作したかを明記します。印刷後に版下を変更した場合、既存のサンプルは材料、仕上げ、組付けの確認には引き続き使えますが、変更後の表示内容を承認することはできません。
色を評価する前に版下の情報内容を確認する
版下校正では、色の好みを評価する前に、記載された情報が正しいかを確認します。
次の項目を確認します。
- 品番と改訂番号
- 言語と表示文字
- 記号の意味と向き
- 製品および顧客のマーク
- 警告表示の優先順位
- 可変データと固定データ
- 印刷面と視認面
- 裏面印刷用の鏡像反転状態
- ノックアウトとオーバープリントの指定意図
- 白色層、遮光層、半透明部、透明部の版分け
- エンボス、キー、表示窓、切断線、粘着材の基準レイヤー
- 最終的な表示から除外する、構成確認用の非表示レイヤー
校正見本には、機器の操作者から見える状態と、印刷担当者が製作するための構成の両方を示します。それぞれ異なる見方です。合成したPDFが正しく見えても、量産用の分版データには白色の裏打ち層、遮光層、透明部が欠けている場合があります。
計画段階では、グラフィックオーバーレイ印刷の対応範囲を、版下、遮光性、表示窓、色、位置合わせの検討に役立ててください。このページは、試作品に用いる特定の印刷方法、インク、硬化条件、公差、検査結果を証明するものではありません。
文字、記号、レイヤー、向き、形状・寸法が正しいと確認できるまでは、主観的な色の承認を始めないでください。後から版下を修正すると、誤った表示対象の色を承認するために費やした時間が無駄になります。
明確に定めた観察条件で色を承認する
色の承認には、現物の基準、試料の状態、照明条件、背景、観察者に関する判定ルールが必要です。
ISO 3664は、印刷技術で用いる反射・透過媒体の観察条件を規定しています。 ISO 13655は、印刷画像の分光測定と測色計算を規定しています。 これらの規格は検討の根拠となりますが、JASPERの色公差を決定するものでも、顧客が承認した基準に代わるものでもありません。
次の項目を記録します。
- 色を特定する情報と承認済みの基準
- 測定機器または目視による評価方法
- 該当する場合の光源と観察環境
- 単体、粘着材積層後、被着体への貼付後、照明下などの試料状態
- フィルムの表面と質感
- 白色の裏打ち層または被着体の色
- 隣接する筐体の色
- 観察角度と光沢の影響の受けやすさ
- 許容するロット間・位置によるばらつき
- 機器による測定結果と目視評価が一致しない場合の判定・処置
モニターのスクリーンショットは、現物の色基準にはなりません。裏面印刷した単体のフィルムも、白色層、遮光層、粘着材、筐体が加わると見え方が変わる場合があります。成形品や塗装部品との色合わせが必要なら、量産を代表する表面と並べてオーバーレイを検査します。
承認記録では、選定した目標、測定結果、および目視で承認した結果を区別します。これらを同じものとして扱うことはできません。
必要なすべての状態で遮光性と層構成を確認する
遮光性は積層構成全体の特性です。通常の室内照明で印刷色が合っていても、その下にあるリブ、粘着材の端、ディスプレイの外周、LED、使用していないアイコンが透けて見えることがあります。
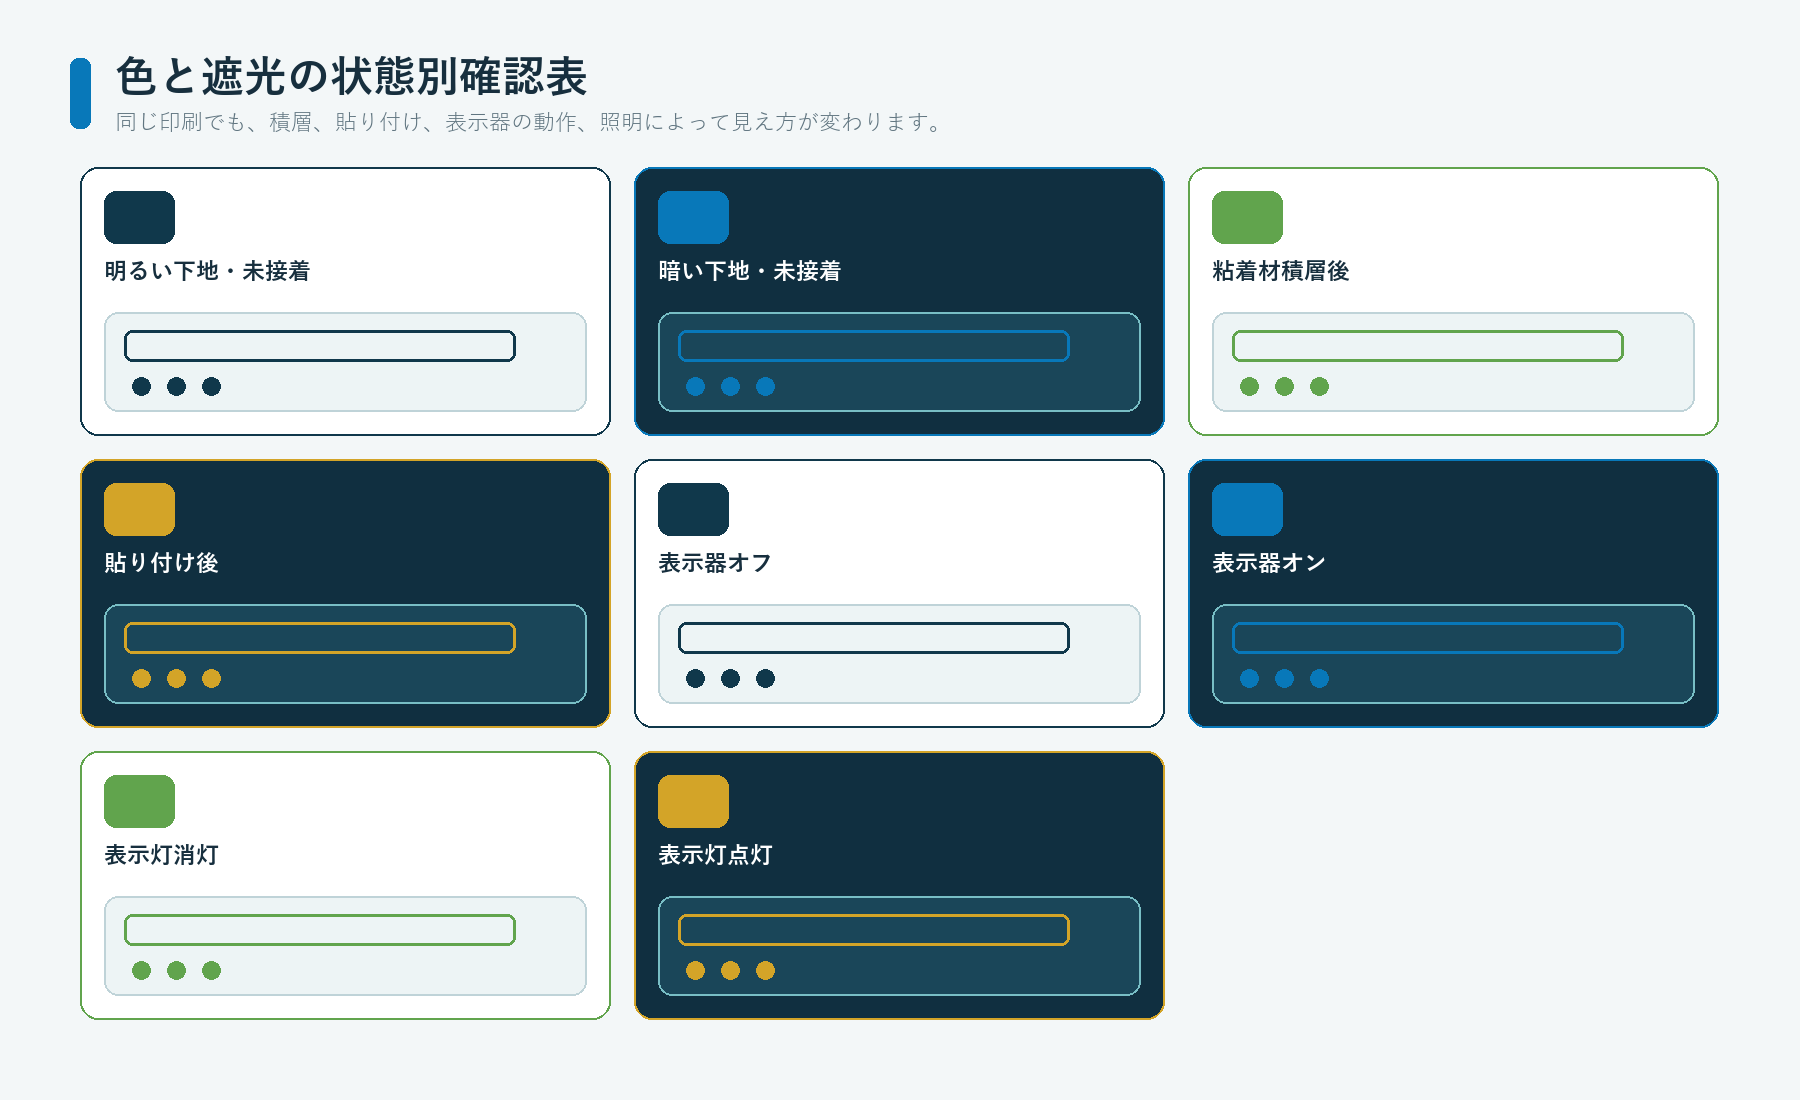
確認が必要な状態を定めます。
- 管理された明色・暗色の背景に重ねた単体状態
- 粘着材を積層した状態
- 実際の筐体、またはそれを代表する筐体に貼付した状態
- ディスプレイ消灯時
- ディスプレイ点灯時
- インジケーター消灯時
- インジケーター点灯時
- 承認条件でバックライトを点灯した状態
- 必要に応じて、周囲が明るい状態と暗い状態
各領域について、次のどの機能が必要かを明確にします。
- 遮光状態を保つ
- 画像を透過させる
- 拡散光を通す
- 着色したインジケーターを見せる
- 非動作時の表示を隠す
- 周囲の印刷面と見え方を合わせる
- 粘着材や遮光層がない状態を保つ
積層順序、白色の下地、遮光層、半透明印刷、粘着材の開口、背景となる筐体を、1つの積層構成として検査します。白色層や遮光層を厚くすると隠蔽性が向上する場合がありますが、色、厚さ、硬化、柔軟性、印刷の位置合わせも変わり得ます。量産版下を確定する前に、試作でこれらの相反する条件を調整する必要があります。
対象とする状態と管理すべき不良を明記せずに、不透明という表現を合格条件にしてはいけません。
表示窓をそれぞれ独立した光学領域として扱う
ディスプレイやインジケーターの表示窓には、それぞれ個別の承認記録が必要です。見え方は、フィルムの仕上げ、コーティング、印刷端部、着色、粘着材、空気層、ディスプレイのベゼル、表面汚染、傷、異物、局所的な応力の影響を受ける場合があります。
ASTM D1003は、透明プラスチックのヘーズと全光線透過率の測定を扱っています。 これらの指標は表示窓の要求を定める際に役立ちますが、この規格は共通の要求値を決めるものでも、完成機器での表示の読みやすさを証明するものでもありません。
表示窓ごとに次の項目を記録します。
- ディスプレイまたはインジケーターの有効表示領域
- 透明または着色した開口部の全領域
- 外周とマスクの形状・寸法
- 粘着材と遮光層を設けない領域
- 単体時と貼付後の外観
- ディスプレイ消灯時と点灯時の状態
- 許容する異物、傷、ヘーズ、ひずみ、端部不良
- 検査時の背景と照明
- 保護マスクと梱包の要求
- ベゼル、ガスケット、カバーへの適合性
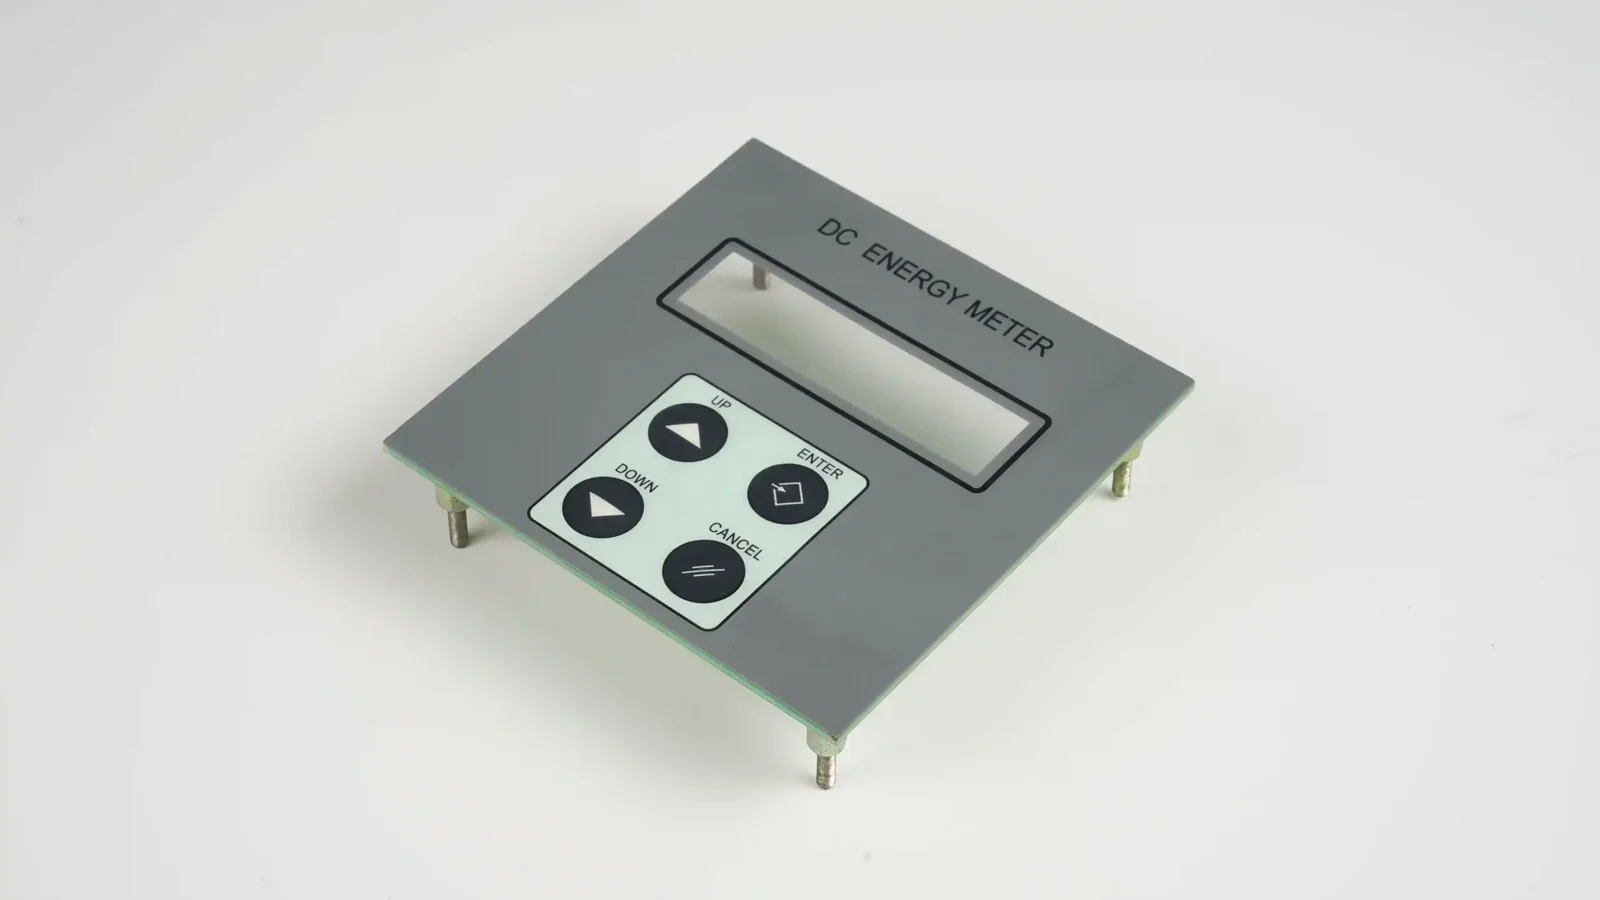
このグラフィックオーバーレイの表示窓の事例は、表示窓の透明性、遮光性、粘着材の配置、洗浄時の曝露条件、筐体情報を関連付けて検討する際に役立ちます。ただし、計画の参考事例であり、提案された構成が特定の光学試験や耐薬品試験に合格したことを示すものではありません。
読みやすさが重要な場合は、実際にディスプレイへ通電した状態で承認します。単体では透明に見える窓でも、組付け後にはニュートンリング状の干渉縞、挟み込まれた異物、粘着材のはみ出し、応力による跡、ベゼルとの不適合が現れることがあります。
エンボスの承認範囲を絞り、測定可能にする
見栄えのよいエンボスでも、スイッチ、筐体、操作者に適しているとは限りません。
試作記録では、次の項目を明確にします。
- その形状を設ける目的
- エンボスの種類と向き
- 印刷と打ち抜きのデータムに対する位置
- 平面および断面の形状・寸法
- 平面状態と成形後の図面の対応関係
- 下に配置するスイッチ、ドーム、スペーサー、支持部
- 周囲の平坦部
- 表示窓、粘着材、切断部との相互影響
- 目に見える印刷のひずみ
- 押圧・屈曲時の機能観察
- 形状と位置の測定記録
- 承認された仕様差異と修正範囲
市販のグラフィックオーバーレイ用フィルムは、ポリマー、表面、ハードコート、印刷処理、窓部の特性、エンボスへの適性が異なります。選定したフィルムについて各特性を評価してください。材料カタログだけで、すべてに適用できるエンボス形状、工程条件、製造能力が決まるわけではありません。
座標の連鎖と成形後の形状を扱う詳しい方法は、公開予定のエンボス加工オーバーレイの記事で説明する内容です。そのページが公開されるまでは本文にリンクを設けず、公開作業の計画に依存関係を記録します。
製品のデータムを基準に打ち抜き形状・寸法を検証する
打ち抜いたオーバーレイは、図面に合うだけでなく、実際の製品に適合しなければなりません。
次の項目を検査します。
- 外形
- 内部の抜き形状
- 穴、長穴、切り欠き、通気口
- 表示窓とディスプレイの位置関係
- キーとエンボスの位置関係
- 凹部とベゼルのクリアランス
- 露出する端部の状態
- コーナーや細幅部の挙動
- 保護マスクと剥離ライナーの端部
- 粘着材の抜き部と分割線
- 向きと組立を示す目印
ISO 5459は、データムとデータム系を扱う基準となります。 ISO 1101は、形状、姿勢、位置、振れの幾何公差を扱う基準となります。 ただし、機能上のデータムと検査方法は、オーバーレイの図面で選定する必要があります。
オーバーレイと筐体を異なる原点から測定すると、サンプルの外形寸法は合格でも、筐体には適合しない場合があります。同じ製品データムを用いて、見える表示内容、表示窓、エンボス、穴、切断端を機器の基準に関連付けます。
単体部品と、正しく配置した組立品の両方を検査します。配置誤差、凹部のクリアランス、粘着材の伸び、筐体のばらつきによって、平面状態の寸法検査とは異なる結果になる場合があります。
実際の被着体に試作品を貼り付ける
粘着材の承認には、実際のオーバーレイ構成、被着体、表面状態、形状・寸法、貼付方法、曝露試験計画が必要です。
被着体の記録では、次の項目を明確にします。
- 樹脂、合金、コーティング、塗装、粉体塗装、アルマイト処理、その他の表面仕様
- 管理対象となる場合の供給元とグレード
- 表面の質感、曲率、平面度、凹部、端部
- 表面に影響を与える可能性がある成形・加工用添加剤
- 洗浄、乾燥、保管、取扱い
- 案件固有の指定がある場合の貼付温度と環境
- 加圧方法と貼付後の養生方法
- 取り外し性や保守の要求
- 想定する液体、洗浄剤、熱、湿気、紫外線、動き
- 再検討が必要になる変更条件
接着は、被着体とその表面状態に左右されます。実際の接着剤と被着体の指示に従って、洗浄、プライマー、研磨、必要な特殊表面処理を選定し、組立試験で確認してください。すべてのオーバーレイに共通する単一の前処理方法はありません。
可能な限り、量産を代表する部品を使用します。清浄な実験用平板は粘着材候補の比較に使えますが、シボのある凹部、成形品の曲率、端部応力、汚染、作業者による位置決めまでは再現できません。
粘着材の選定と貼付方法を分けて評価する
適切な粘着材でも、配置不良、汚染、残留応力、加圧不足、管理不十分な剥離ライナーによって不具合が生じます。一方、適合性が限界に近い粘着材でも、室温で短時間の組付け確認をするだけでは、問題がないように見える場合があります。
検証を次の2つに分けて評価します。
| 検証の区分 | 確認事項 |
|---|---|
| 構成への適合性 | 粘着材は印刷済みオーバーレイの裏面に接合でき、表示窓や可動部を避けて配置でき、良好に二次加工でき、積層構成との適合性を保てるか。 |
| 貼付作業への適合性 | 作業者は実際の筐体上で、伸び、気泡、しわ、異物の巻き込み、端部の浮きを生じさせずに、オーバーレイの位置決め、仮止め、圧着、仕上げを行えるか。 |
ASTM D3330/D3330Mは、粘着テープの引き剥がし粘着力の試験方法を示しています。 剥離データは、明示した条件での比較に役立ちますが、オーバーレイの使用寿命、端部の耐久性、曲面での保持力、組立品全体の妥当性確認と同じものではありません。
剥離試験を用いる場合は、試料幅、被着体、前処理、貼付方法、養生条件、引張条件、破壊形態を記録します。これらの条件がない数値は比較が困難です。
試作承認では、粘着材の選定が最終決定なのか、後続の曝露試験を条件とするのか、組付け確認用の候補にとどまるのかを明記します。
組立試行で剥離ライナーと剥がし用の形状を使う
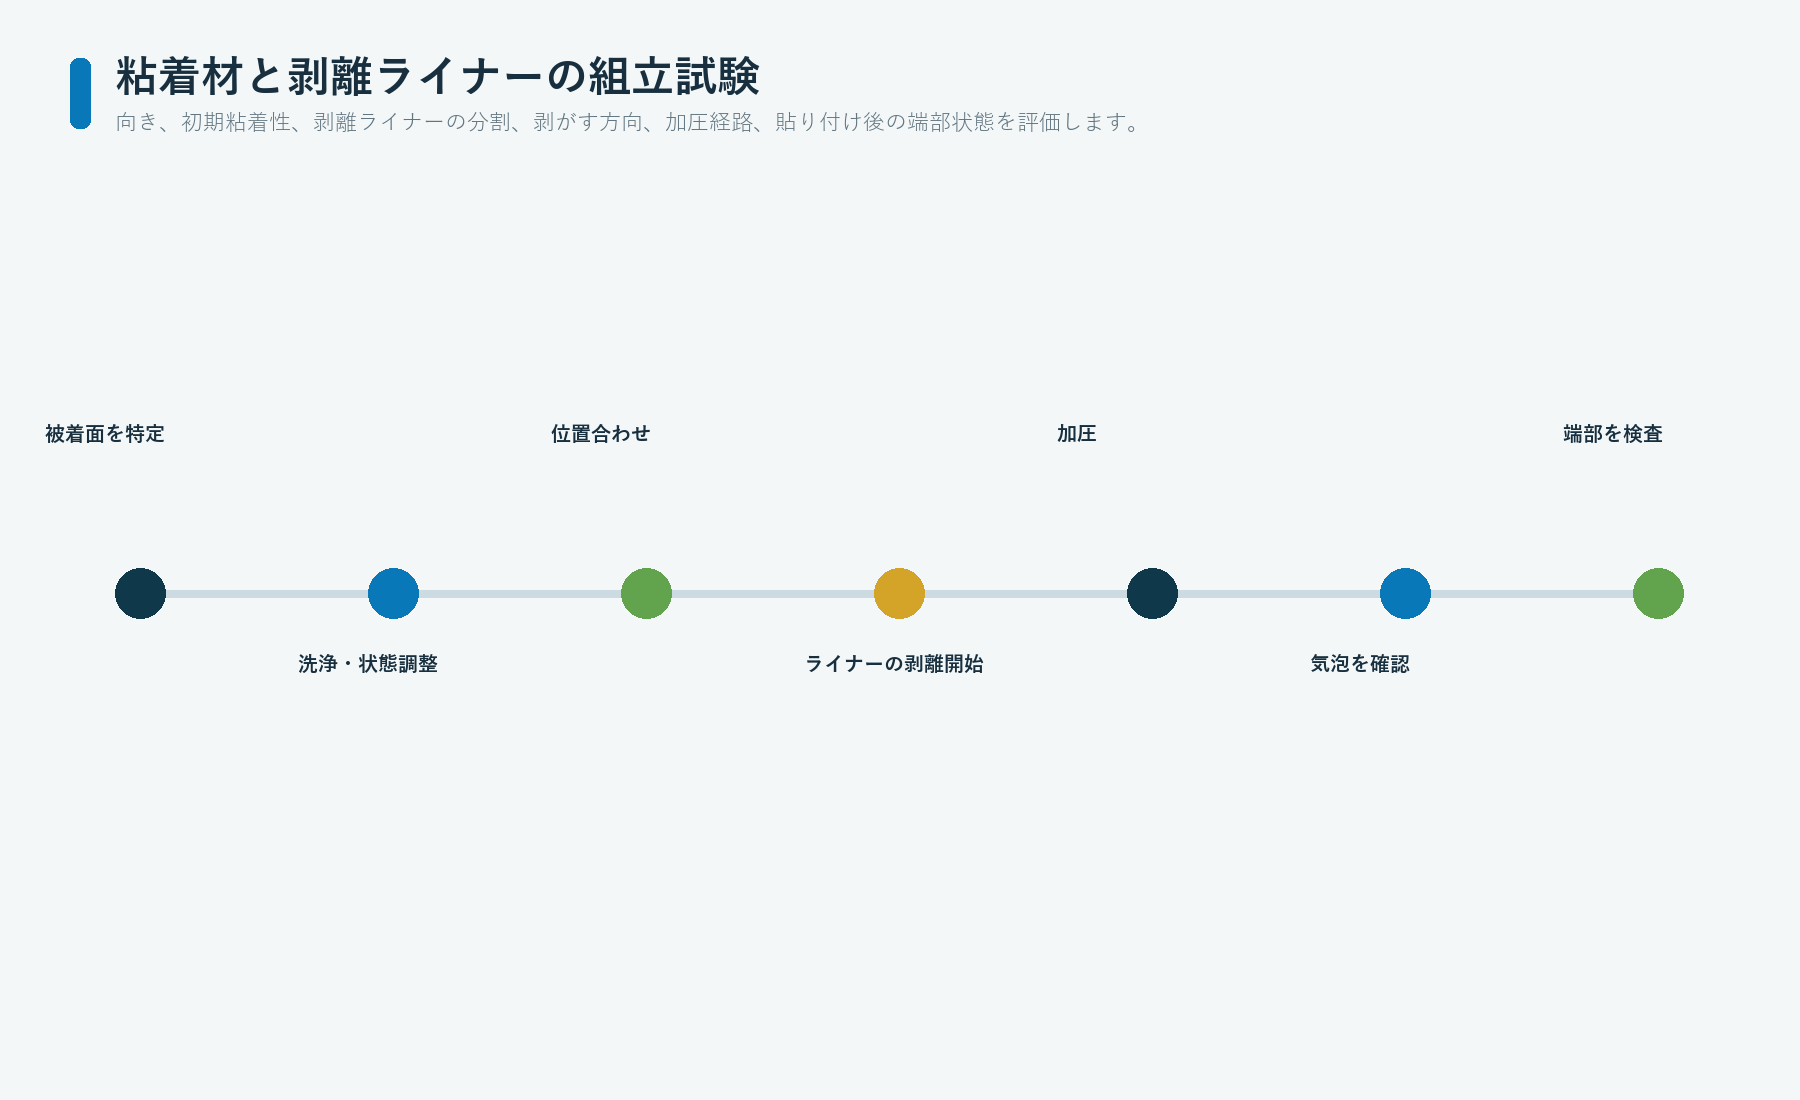
正式発行する部品仕様には、剥離ライナーの構成も含まれます。全面ライナー、分割ライナー、剥がし用タブ、ハーフカット部、貼り始め用に露出させた端部は、位置決め品質や取扱い時の損傷に影響します。
組立試行では、次の点を観察します。
- 作業者がどのように向きを識別するか
- 粘着材が最初に接触する位置はどこか
- 全面を仮止めする前に位置合わせができるか
- 剥離ライナーによって、無理な方向へ剥がす必要が生じないか
- オーバーレイが曲がったり、伸びたり、自己接触したりしないか
- 表示窓や光沢面に指紋が付かないか
- 剥がし用タブが印刷、フィルム、粘着材を傷めないか
- 剥離ライナーのくずや粘着材の転写残りが生じないか
- 治具が必要か
- 手直しを認めるか、手直し品をどのように識別するか
実際に使用する手袋、治具、洗浄材料、作業対象へのアクセス条件で試行します。技術者が開放された作業台でサンプル1点を貼るだけでは、量産作業者の手の届く範囲、見やすさ、作業サイクル、筐体による制約を再現できない場合があります。
組立試行の成果は、貼付済みサンプルだけでなく、作業手順書への修正指示と検査ポイントにも反映します。
単体・貼付後・動作中の各状態でオーバーレイを検査する
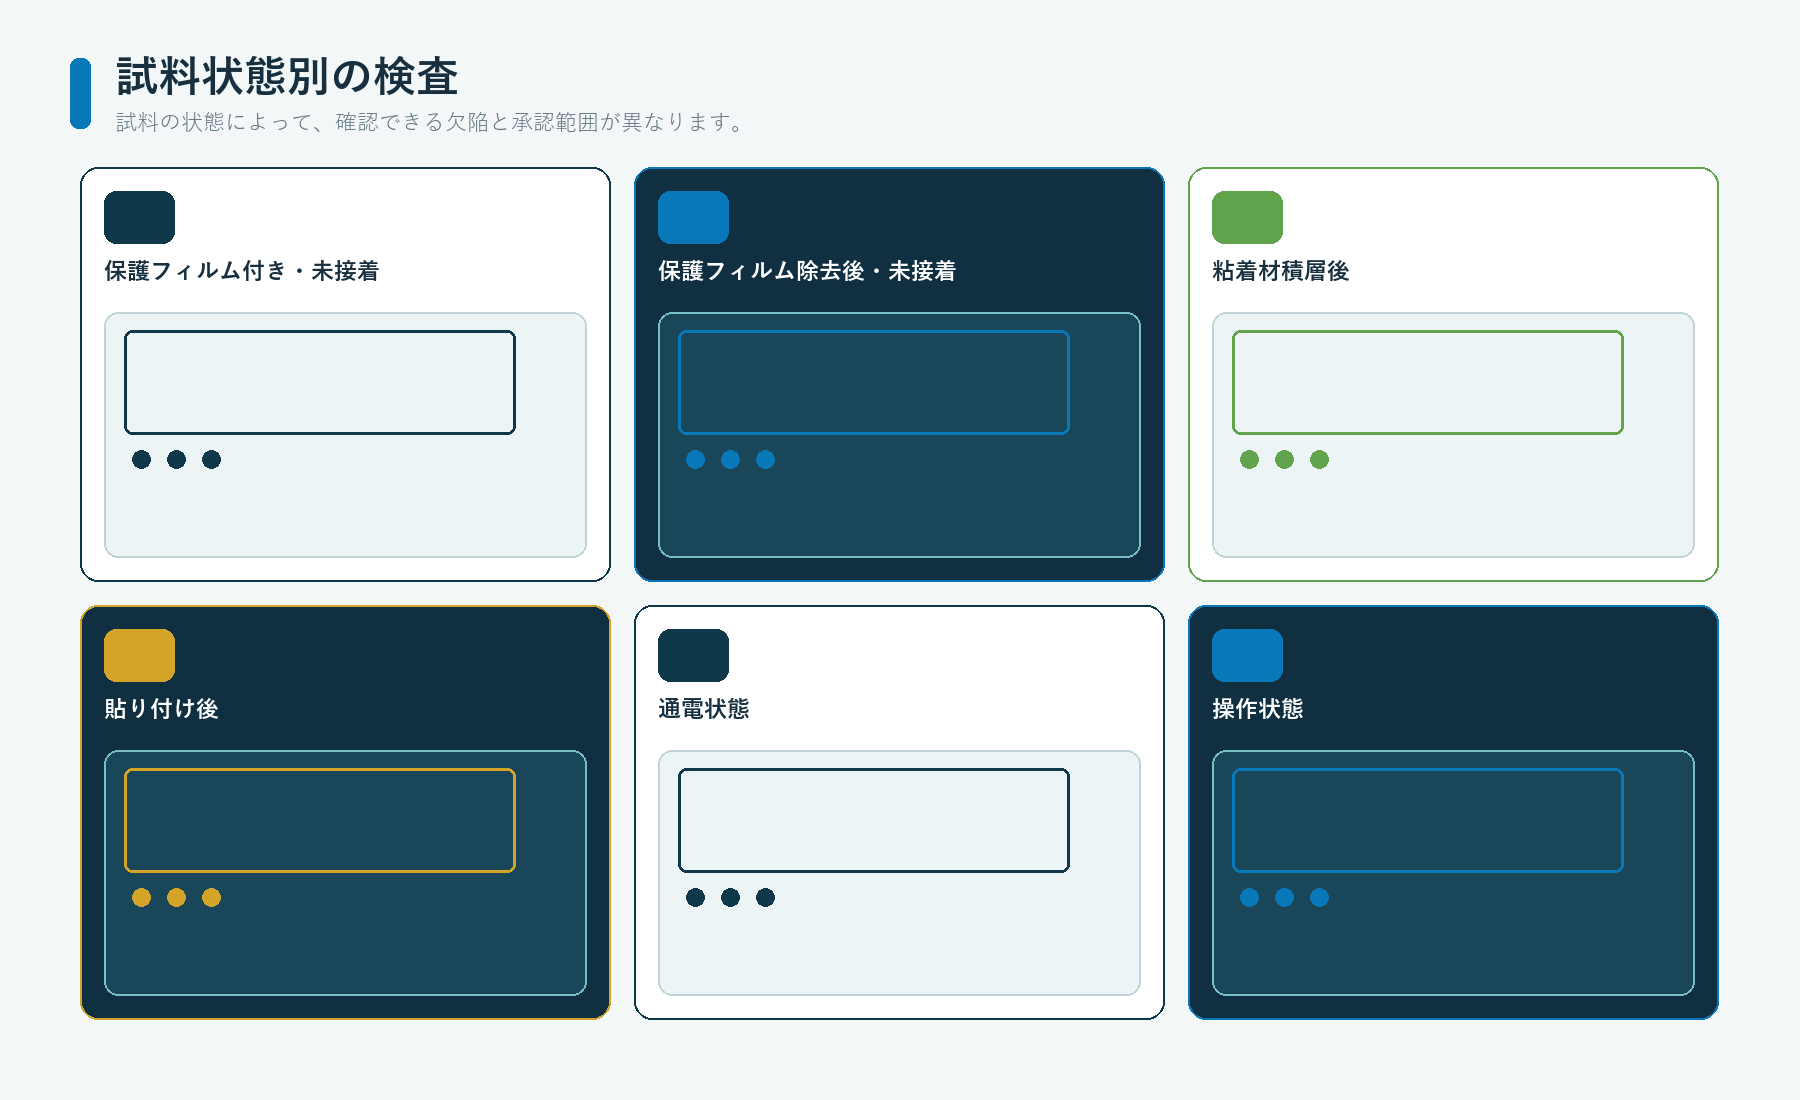
状態によって、見つかる不良は異なります。
| 状態 | その状態で確認できる事項 |
|---|---|
| 単体、保護材付き | 印刷の欠けや抜け、大まかな色、フィルムの仕上げ、切断品質、表面不良 |
| 単体、保護材除去後 | 光沢、質感、表示窓の傷、異物、取扱いの影響の受けやすさ |
| 粘着材積層後 | 粘着材の外形、剥離ライナー、局所的なひずみ、汚染、裏打ち層の影響 |
| 筐体への貼付後 | 組付け適合性、端部、凹部、気泡、しわ、被着体に重ねたときの色、接合面の接触状態 |
| 組立品の通電時 | ディスプレイとインジケーターの表示窓、遮光性、光漏れ、デッドフロントの機能 |
| 組立品の操作時 | エンボスの位置合わせ、キーへのアクセス、屈曲、触感やインターフェースとの相互作用 |
これらを1つの外観検査という項目にまとめてはいけません。状態、基準、照明、必要に応じた観察距離または機器による評価方法、不良区分を明記します。
貼付直後と、定めた状態調節期間の後にパネルを検査する場合は、それぞれの結果を分けて記録します。本記事では共通の養生時間を指定していません。承認済みの粘着材と案件の要求に基づいて定める必要があります。
「見た目はよい」で済ませず、情報区分ごとに不良を記録する
試作報告書は、判断の食い違いの原因を特定できる内容にします。
| 情報区分 | 観察事項の例 | 正式発行の責任者 |
|---|---|---|
| 識別情報 | 部品、改訂番号、言語、マーク、向き | 文書と製品の責任者 |
| 表示内容 | 欠落、位置ずれ、欠け、レイヤー間違い、記号間違い | 版下と印刷の責任者 |
| 色と仕上げ | 目標色との不一致、光沢変化、質感の不一致、筐体との不一致 | 工業デザイン・品質部門 |
| 光学領域 | ヘーズ、異物、傷、光漏れ、遮光層の端部、着色、表示領域のマスキング | 光学と製品の責任者 |
| 形状・寸法 | 外形、穴、表示窓、凹部、データム、組付け適合性 | 機械設計・サプライヤー品質部門 |
| 成形部 | 位置、形状、印刷のひずみ、機能 | 機械設計とインターフェースの責任者 |
| 粘着材 | 被覆範囲、非貼付領域、汚染、浮き、気泡、破壊形態 | 材料と組立の責任者 |
| 剥離ライナーと組立 | 剥離、向き、取扱い、位置決め、治具 | 生産技術部門 |
| 文書 | 基準資料の欠落、未記録の仕様差異、改訂版の間違い | 文書管理部門 |
スケールと向きが分かる写真、寸法に関わる箇所の測定記録、次のような明確な判定・処置を用います。
- 承認
- 仕様差異を記録したうえで承認
- 試作品を手直し
- ファイルを改訂して再製作
- 具体的に指定した後続試験まで判断を保留
- その構成を不採用とする
見た目はよいという言葉だけでは、何を検査したのか、どの基準を使ったのか、再試作せずに何を変更できるのかは分かりません。
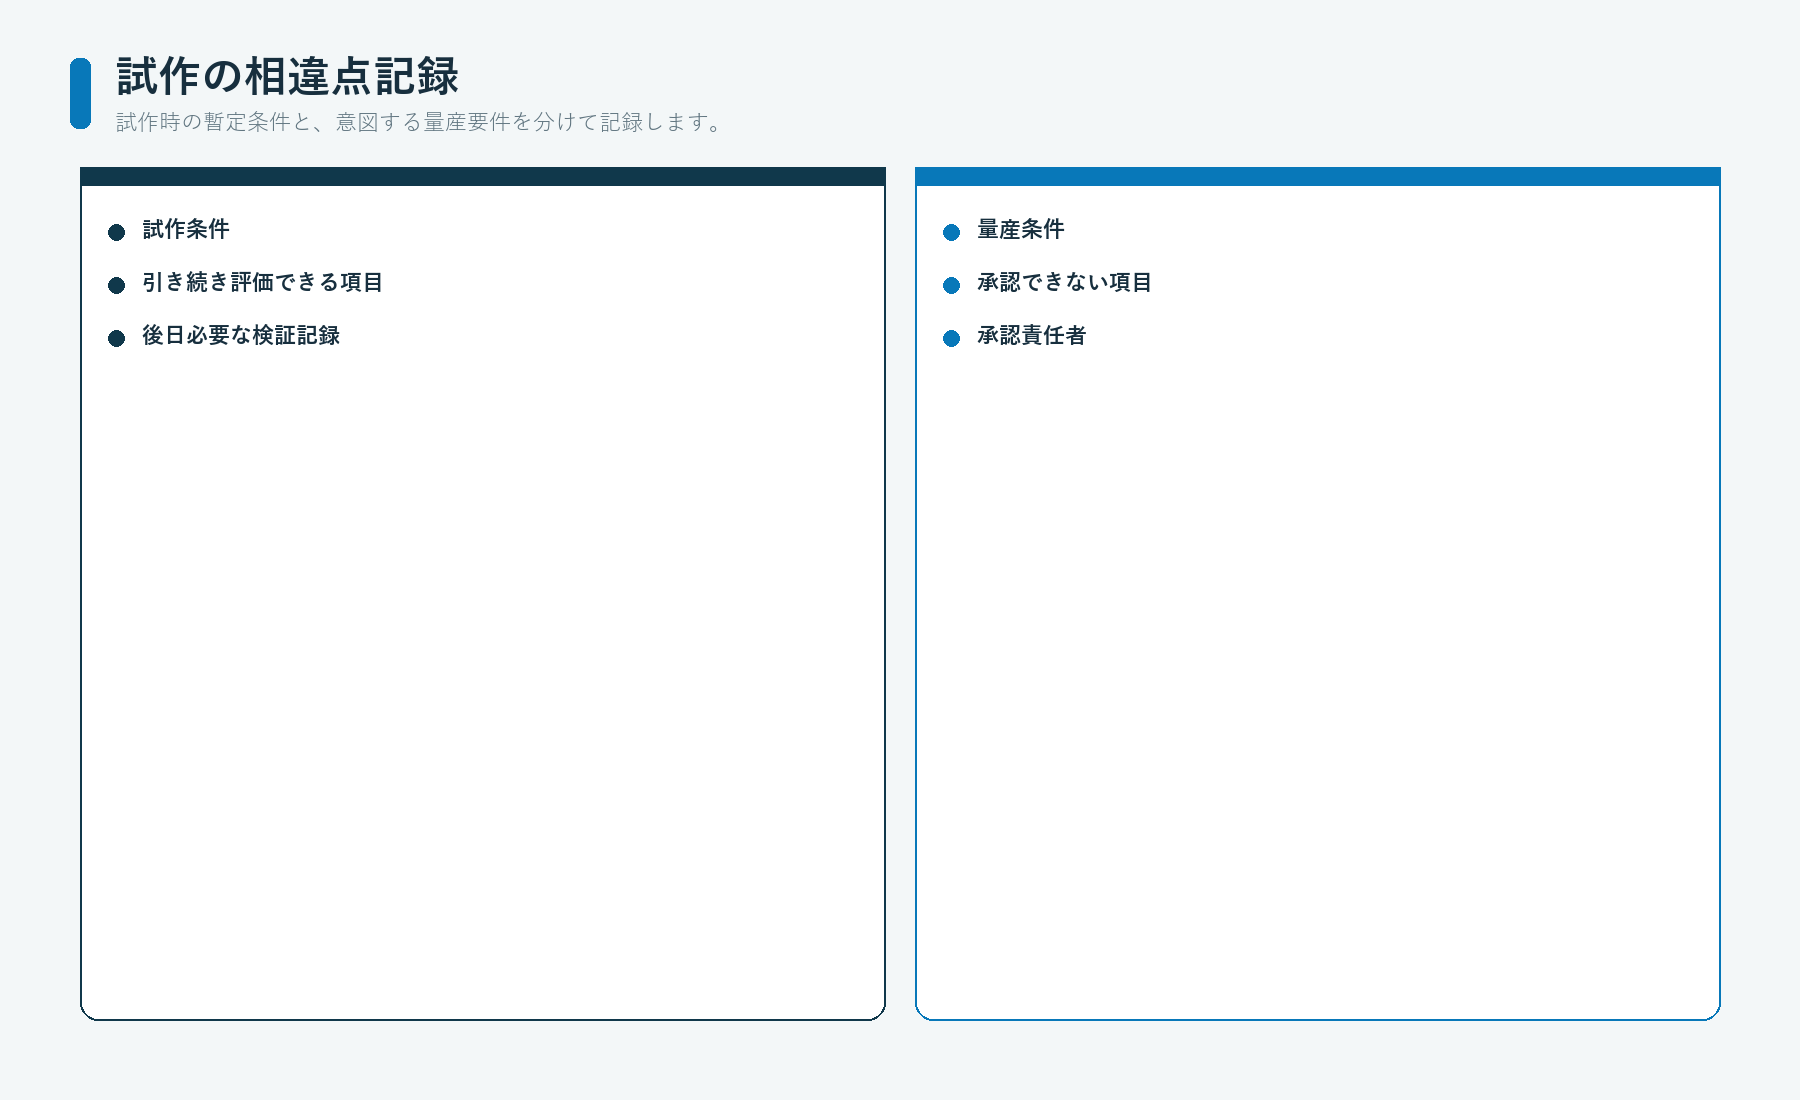
試作品の仕様差異と量産要求を区別する
試作工程は、金型・治工具、印刷の準備条件、切断方法、数量、取扱い、材料の入手性などの点で量産と異なることがあります。承認前に、その相違点を明示する必要があります。
相違点ごとに次の項目を記録します。
- 試作時の条件
- 予定する量産時の条件
- 相違が生じる理由
- その試作品でも確認できる事項
- その試作品では確認できない事項
- 量産仕様の初品で必要となる検証記録
- 承認責任者
例えば、最終的な抜き型の代わりに手切りする、レイアウト確認だけのために仮の材料を使う、量産印刷の前にデジタル印刷の色サンプルを作る、量産とは異なる方法で粘着材を貼る、エンボスを手作業で成形する、といった相違があります。
承認済みサンプルの中で、試作時の仕様差異が見えなくなってはいけません。差異の記録を添えずに買い手がサンプルへ承認署名すると、サプライヤーが一時的な仕様を外観の目標として扱ったり、量産を代表する仕様として承認されたと受け取ったりするおそれがあります。
一方、初期の構想確認サンプルの目的が版下の向きや組付けの確認だけと明示されているなら、すべての量産基準を満たすことを求めるべきではありません。未解決事項一覧を使えば、サンプルの目的に見合った範囲で承認できます。
不良を固定化せずに承認基準サンプルを作る
承認済みの保管サンプルは、その後の外観判定をそろえるのに役立ちますが、それだけで仕様をすべて定義できるわけではありません。
サンプルに次の情報をひも付けます。
- 一意のサンプルID
- 部品と改訂番号
- 製作日と工程の状態
- 材料と印刷の記録
- 測定を行う場合の色・寸法の測定記録
- 署名付きの仕様差異記録
- 重要領域の写真
- 保管と取扱いのルール
- 交換または再検証のルール
- 管理対象の図面と版下へのリンク
保管サンプルを改訂後の図面より優先したり、既知の不良を隠すために使ったりしてはいけません。承認された仕様差異は、正式発行の記録に直接記載します。保管中に色、光沢、表示窓の透明性、粘着材の外観が変わる可能性がある場合は、どの測定記録やデジタル記録を引き続き正規の基準とするかを明確にします。
NISTの測定プロセスに関する指針は、繰返し性、再現性、校正、測定器の評価、工程管理を区別しています。 観察者、測定機器、拠点、時期が異なる条件で承認基準サンプルを使う場合、この区別が重要です。サンプルは判断をそろえるのに役立ちますが、組織には管理された測定・判定処置のプロセスも必要です。
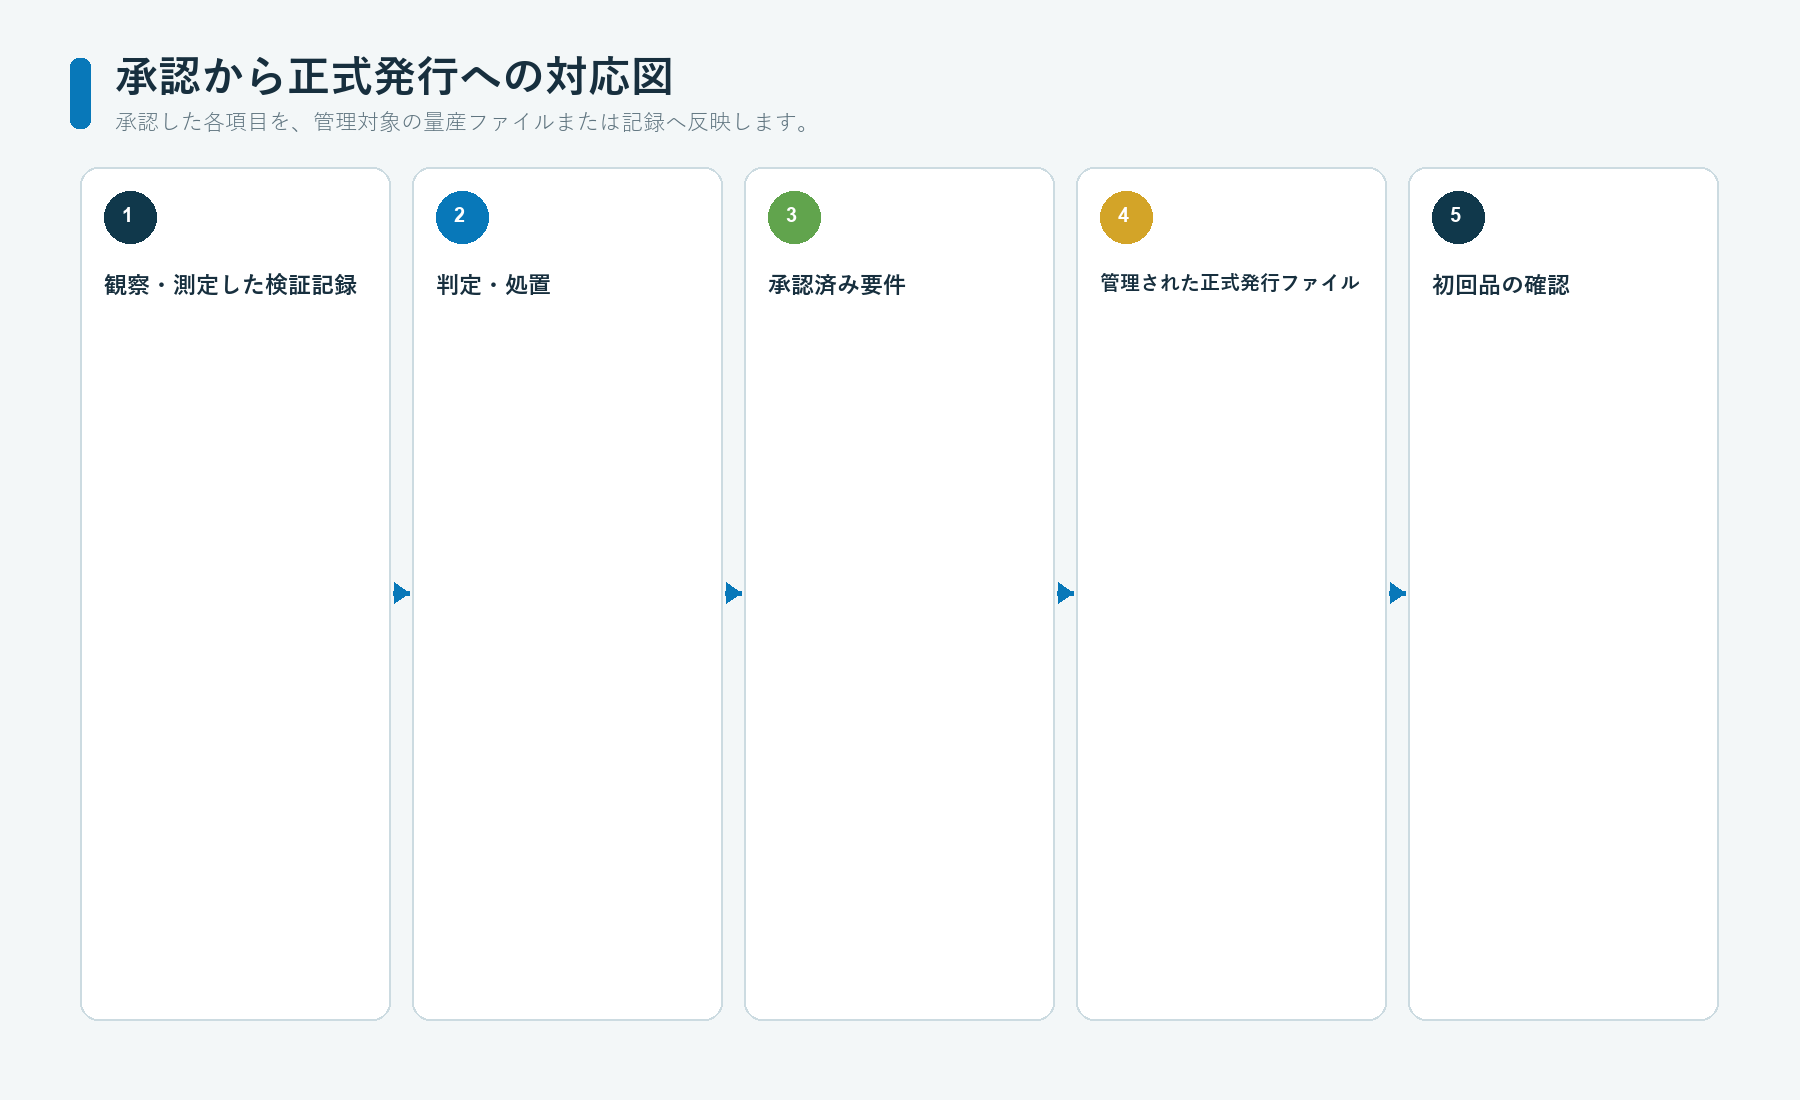
すべての承認結果を正式発行ファイルに反映する
試作を完了とできるのは、検証結果が管理対象のファイルに反映されたときです。
| 承認項目 | 更新または確定すべき正式発行ファイル |
|---|---|
| 文字、記号、向き | マスター版下と版下校正見本 |
| 色と仕上げ | 色基準、測定記録、外観承認記録 |
| 遮光性と積層順序 | 版分け図と印刷構成 |
| 表示窓 | 光学領域図、切断・粘着材の禁止領域、検査基準 |
| エンボス | 成形部図面、金型・治工具の記録、検査計画 |
| 打ち抜きと組付け適合性 | 寸法図、データム図、抜き型の改訂番号 |
| 粘着材 | 部品表、粘着材の配置図、被着体と貼付作業の記録 |
| 剥離ライナー | 剥離ライナー図面と作業手順書 |
| 試作品の仕様差異 | 仕様差異と判定・処置の記録 |
| 最終サンプル | 初品検査報告書と保管サンプルの識別情報 |
各ファイルが何の正規の基準となるかを明確にします。例えば、PDF校正見本は見えるレイアウト、寸法図は形状・寸法の基準となります。材料記録はフィルムと粘着材の識別、検査計画は方法と合否判定、試作報告書は観察結果の基準となります。
ファイル間の矛盾は量産前に解消します。版下、メールのスクリーンショット、機械図面、現物サンプルのどれを正規の基準とするかを、印刷作業者に判断させてはいけません。
量産前に再確認の条件を定める
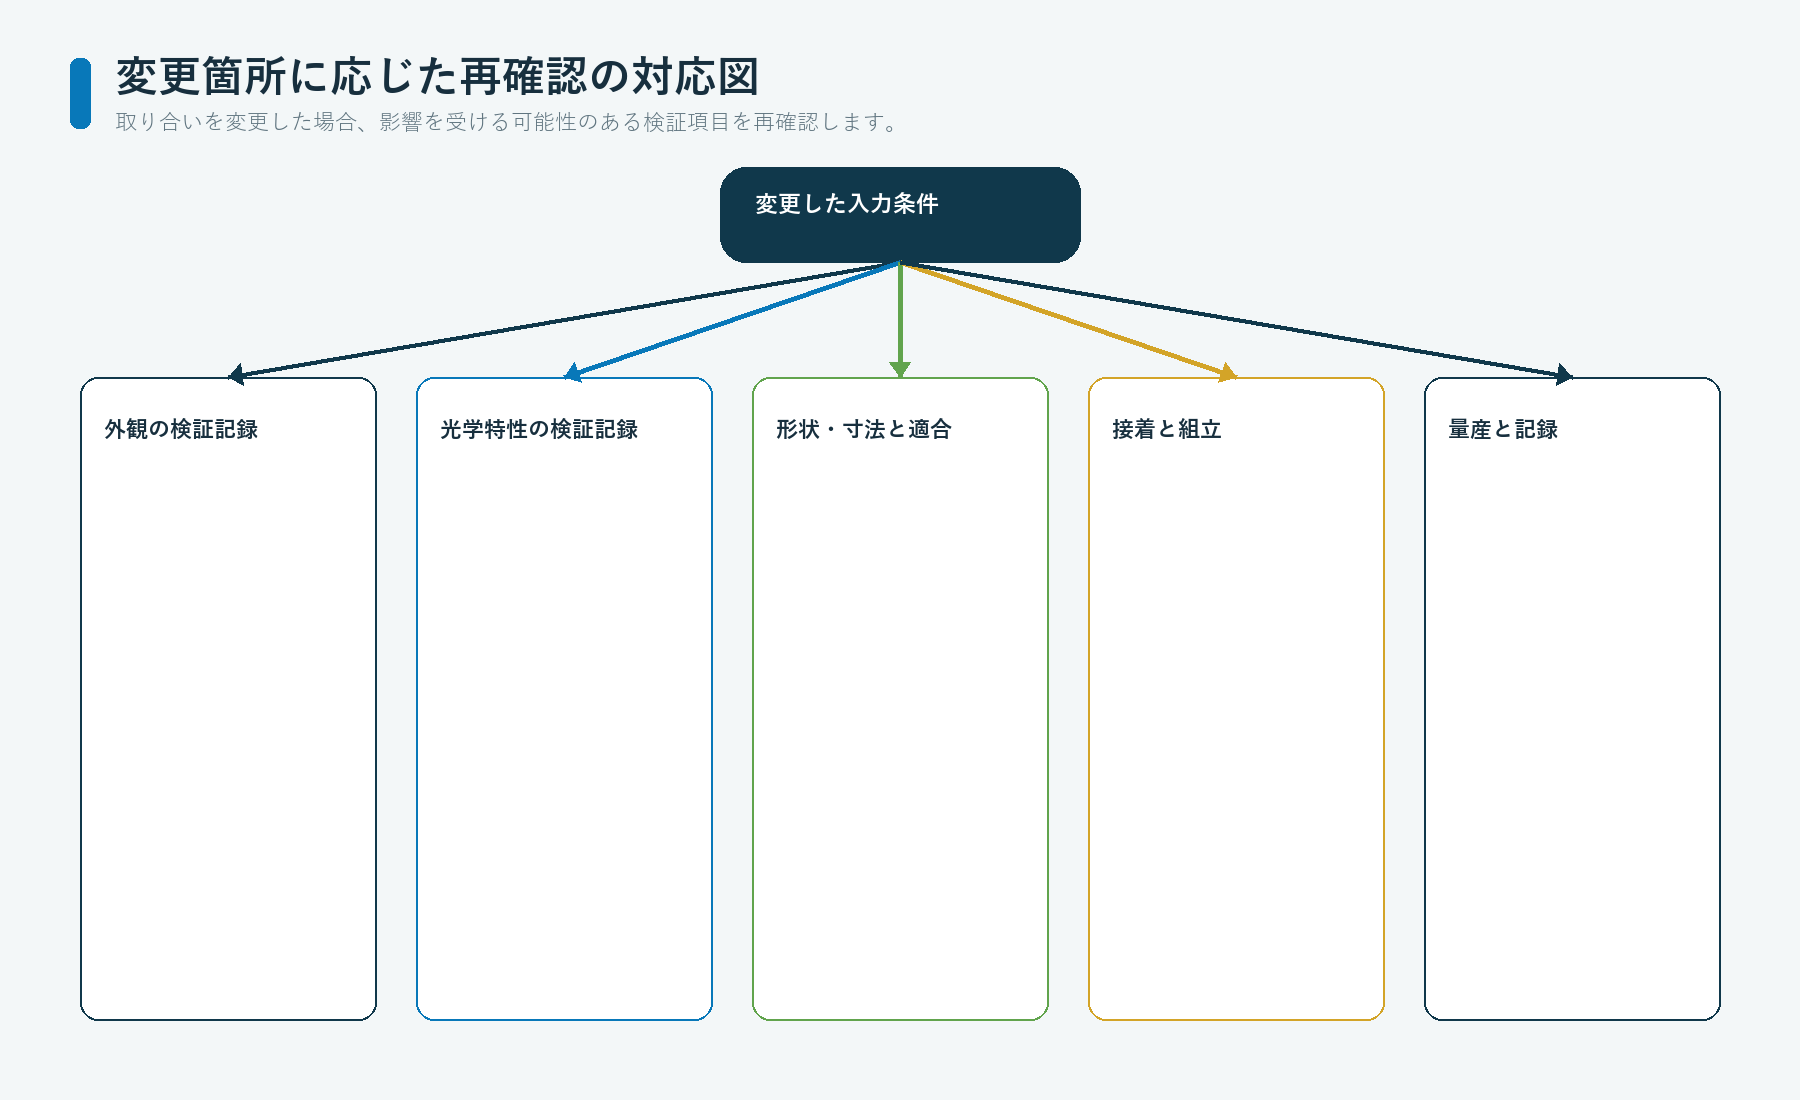
関連する入力条件が変わった場合は、その影響を受ける検証事項の承認を失効させます。
再確認が必要になる変更の例を挙げます。
- フィルムの供給元、グレード、厚さ、表面、コーティング、印刷用の表面処理
- インク、白色層、遮光層、半透明層、硬化条件、印刷順序
- 色基準または隣接する筐体の色
- ディスプレイ、インジケーター、拡散板、空気層、光源
- 粘着材、プライマー、被着体、コーティング、質感、洗浄、貼付方法
- エンボスの形状・寸法、金型、成形方法、支持部
- 抜き型、データム、外形、穴、表示窓、凹部
- 剥離ライナー、剥がし用タブ、組立治具、作業手順書
- サプライヤー、拠点、工程、検査方法、出力に使うソフトウェア
- 版下、言語、ロゴ、可変データ、規制関連マーク
ASTM D1204は、高温における軟質熱可塑性フィルムの線寸法変化を調べる方法を示しています。 材料のスクリーニングで確認する1つの事項には役立ちますが、構成変更後に必要な印刷、成形、切断、接合、組立の再検証に代わるものではありません。
再確認の範囲は、変更した取り合いに応じて定めます。粘着材を変更した場合、文字の再校正は不要でも、接合、剥離ライナー、組立、光学的な見え方の再確認が必要になることがあります。ディスプレイを変更した場合は、抜き外形が変わらなくても、表示窓と遮光性の再検証が必要になることがあります。習慣的にすべてを再製作するのではなく、影響を受ける検証事項を明確にします。
試作品で確認事項に答えられない場合は承認を止める
次の場合は試作品を承認しないでください。
- 製作した改訂版を特定できない
- 基準資料一式に矛盾するファイルが含まれている
- サンプルに、未申告の量産とは異なる工程が使われている
- 色について、現物または測定値による基準がない
- 表示窓の承認で、組付け・通電後の状態を確認していない
- 不適切な背景で遮光性を判定している
- エンボス部と切断部に、対応関係のないデータムを使っている
- 被着体や表面処理が量産条件を代表していない
- 粘着材の評価に破壊形態の記録や組立試行がない
- 剥離ライナーと配置方法を試していない
- 仕様差異をメールや会話だけで承認している
- 保管サンプルを管理対象ファイルより優先する前提になっている
- 材料、工程、製品を変更した場合の再確認ルールがない
確認事項の一部だけを承認するのが適切な場合もあります。例えば、文字とレイアウトを承認し、色、粘着材、組付け適合性は未解決のまま残します。検証範囲の曖昧な一括承認より、範囲を明確にした部分承認のほうが有用です。
グラフィックオーバーレイの試作資料を準備する
JASPERの試作対応を活用し、案件のファイルと確認事項をそろえたうえで、予定する検証内容を検討してください。また、グラフィックオーバーレイ材料の技術資料を使い、試作構成を確定する前に確認すべきフィルム、表面、粘着材、表示窓、曝露条件を特定してください。
以下の情報は、JASPERの見積依頼フォームから送信してください:
- 品番、改訂番号、用途、承認責任者
- レイヤー構成を保持した版下と印刷用の校正見本
- 寸法図と製品のデータム
- 筐体、ディスプレイ、インジケーター、スイッチ、凹部との取り合い
- 色と仕上げの現物見本
- 遮光性、表示窓、照明の状態
- 成形部と切断部の要求
- フィルム、印刷、粘着材、被着体、剥離ライナーの制約条件
- 洗浄、環境、取扱い、使用・保守条件
- 外観、機能、組立、量産仕様に関する確認事項
- 許容する試作時の仕様差異
- 検査、判定・処置、サンプル保管、再確認の要求
- 試作数量と年間数量
この品質・試験の枠組みを使えば、各未解決事項に試料、方法、結果、合否判定、保管記録を対応付けられます。最初の成果物は、未解決事項一覧と基準資料の索引とします。これにより、版下、金型・治工具、材料、日程に関する決定を承認済みとして扱う前に、試作品の役割を明確にできます。
よくある質問
見栄えのよいグラフィックオーバーレイのサンプル1点だけで量産を承認できますか。
いいえ。単体の外観サンプルだけでは、粘着接合、筐体への適合、通電時の表示窓、エンボスの機能、剥離ライナーの取扱い、量産用の金型・治工具、再現性を承認できません。
試作品はどのように区分すべきですか。
外観基準サンプル、機能確認サンプル、組立確認サンプル、量産仕様の初品に分け、それぞれの試料で承認できる事項と、承認できない事項を明記します。
モニターやスクリーンショットで色を承認できますか。
いいえ。明確に特定した現物または測定値による基準、観察条件、試料状態、背景、表面仕上げ、判定・処置のルールを用いてください。
実際の筐体表面で粘着材を確認する必要があるのはなぜですか。
接合は粘着材の名称だけで決まるものではなく、オーバーレイ全体、被着体の材質、コーティング、質感、汚染、曲率、貼付方法、曝露条件に左右されるためです。
グラフィックオーバーレイの試作承認・正式発行資料には何を含めますか。
管理された版下、図面、色基準、レイヤー構成図、材料と粘着材の記録、エンボスと切断のデータ、作業手順書、仕様差異、初品の検証記録、保管サンプルの識別情報を含めます。
どのような変更があったら試作品を再確認すべきですか。
フィルム、印刷の積層構成、色、ディスプレイ、粘着材、被着体、エンボス、抜き型、剥離ライナー、版下、検査方法、組立工程を変更した場合は、影響を受ける事項を再検証します。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。