
樹脂盛りシールの材料と耐久性に関する技術資料
エポキシとポリウレタンの樹脂盛りシール比較:樹脂名ではなく硬化後の積層構成で適合性を確認
エポキシとポリウレタンの樹脂盛りシールを選ぶ際は、実際の印刷ラベル、粘着剤、貼付面、形状、曝露条件を用いて、採用する配合の硬化後の適合性を確認します。樹脂の系統だけでは、透明性、耐黄変性、硬さ、柔軟性、耐薬品性、屋外寿命を証明できません。光安定性の高い脂肪族ポリウレタンは芳香族ポリウレタンと異なる挙動を示す場合があり、光学用エポキシも低黄変性や耐UV性を持つように配合できます。樹脂の吐出から硬化、曲面への貼り付け、屋外曝露、清掃、使用現場での取り扱いまで、積層構成全体を比較してください。必要な曝露を行った後も、定めた光学特性、機械特性、接着性、外観の許容限度を満たす構成が、採用すべき選択肢です。
JASPERのエポキシまたはポリウレタンを用いたカスタム樹脂盛りシールは、樹脂盛りの配合、印刷基材、インク、粘着剤、形状、貼付面、曲率、使用環境、合否判定の根拠を定めた後に検討する製品です。この技術資料では、候補となる樹脂系の比較方法を説明します。JASPERが現在加工している樹脂の化学系を確認するものではなく、黄変、硬さ、柔軟性、ドーム形状、耐薬品性、屋外使用期間、コスト、MOQ、納期について、一律の性能や条件を約束するものでもありません。
ドームは光学特性と機械特性を持つ積層体
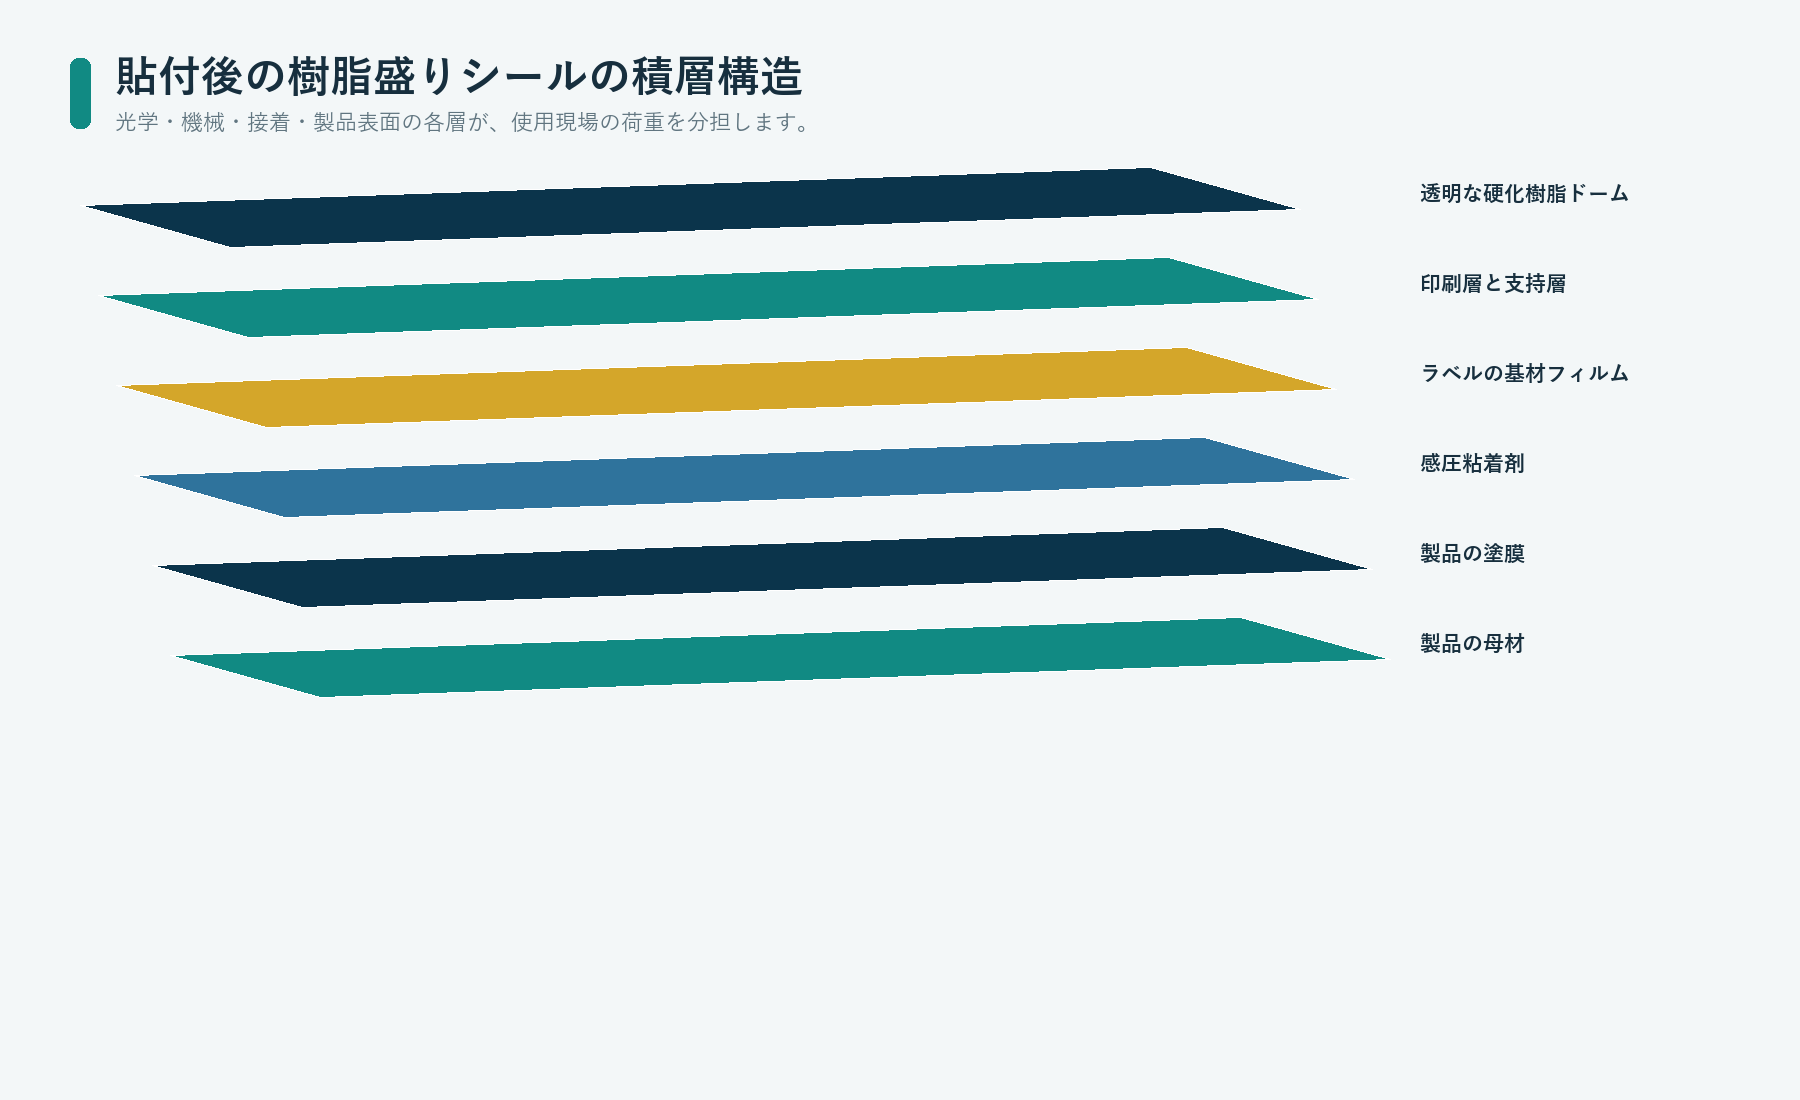
樹脂盛りシールは、透明な樹脂の一滴だけを取り出して評価するものではありません。製品に貼り付けた状態の積層体です。
光および作業者との接触
            |
            v
硬化した透明ドーム
            |
            v
印刷 / 白色 / メタリック / 保護インク層
            |
            v
ラベル用フィルムまたは箔
            |
            v
感圧粘着剤
            |
            v
塗装 / 粉体塗装 / プラスチック / 金属 / ガラス
            |
            v
曲率、熱、水分、洗浄剤、UV、使用時の荷重
ドームが透明なままでも、インクの変化、フィルムの収縮、粘着層の浮き、貼付面の塗膜の密着不良が生じることがあります。逆に、ラベルがしっかり接着したままドームが黄変することもあります。硬いドームは爪による押し込みに耐えても、貼付面が曲がると割れる場合があります。柔らかいドームは圧痕から回復しても、傷が蓄積したり端部が損傷したりする場合があります。
樹脂名を比較する前に、各層の役割を定義してください。
| 層 | 主な役割 | 樹脂の不具合と誤認しやすい不具合 |
|---|---|---|
| 透明ドーム | レンズ効果、奥行き感、表面保護、触感を決める形状 | 黄変、ヘイズ、光沢低下、割れ、へこみ、端部損傷 |
| 印刷層の構成 | 色、ロゴ、文字、メタリックまたは白色の背景 | 色変化、にじみ、溶剤による侵食、硬化不良、ドームとの相互作用 |
| ラベル基材 | 印刷、打ち抜き、樹脂盛り、取り扱いを支える | 収縮、反り、裂け、寸法安定性の不足 |
| ラベル用粘着剤 | ラベル全体を製品に貼り付ける | 端部浮き、せん断方向のずれ、剥離、汚染の影響を受けやすいこと |
| 貼付面 | ラベルを受け止め、支持する | 塗膜の不具合、表面の凹凸、低い表面エネルギー、曲率、汚染 |
比較すべきなのはエポキシ積層構成Aとポリウレタン積層構成Bであり、中身を特定していない2つの樹脂カップではありません。
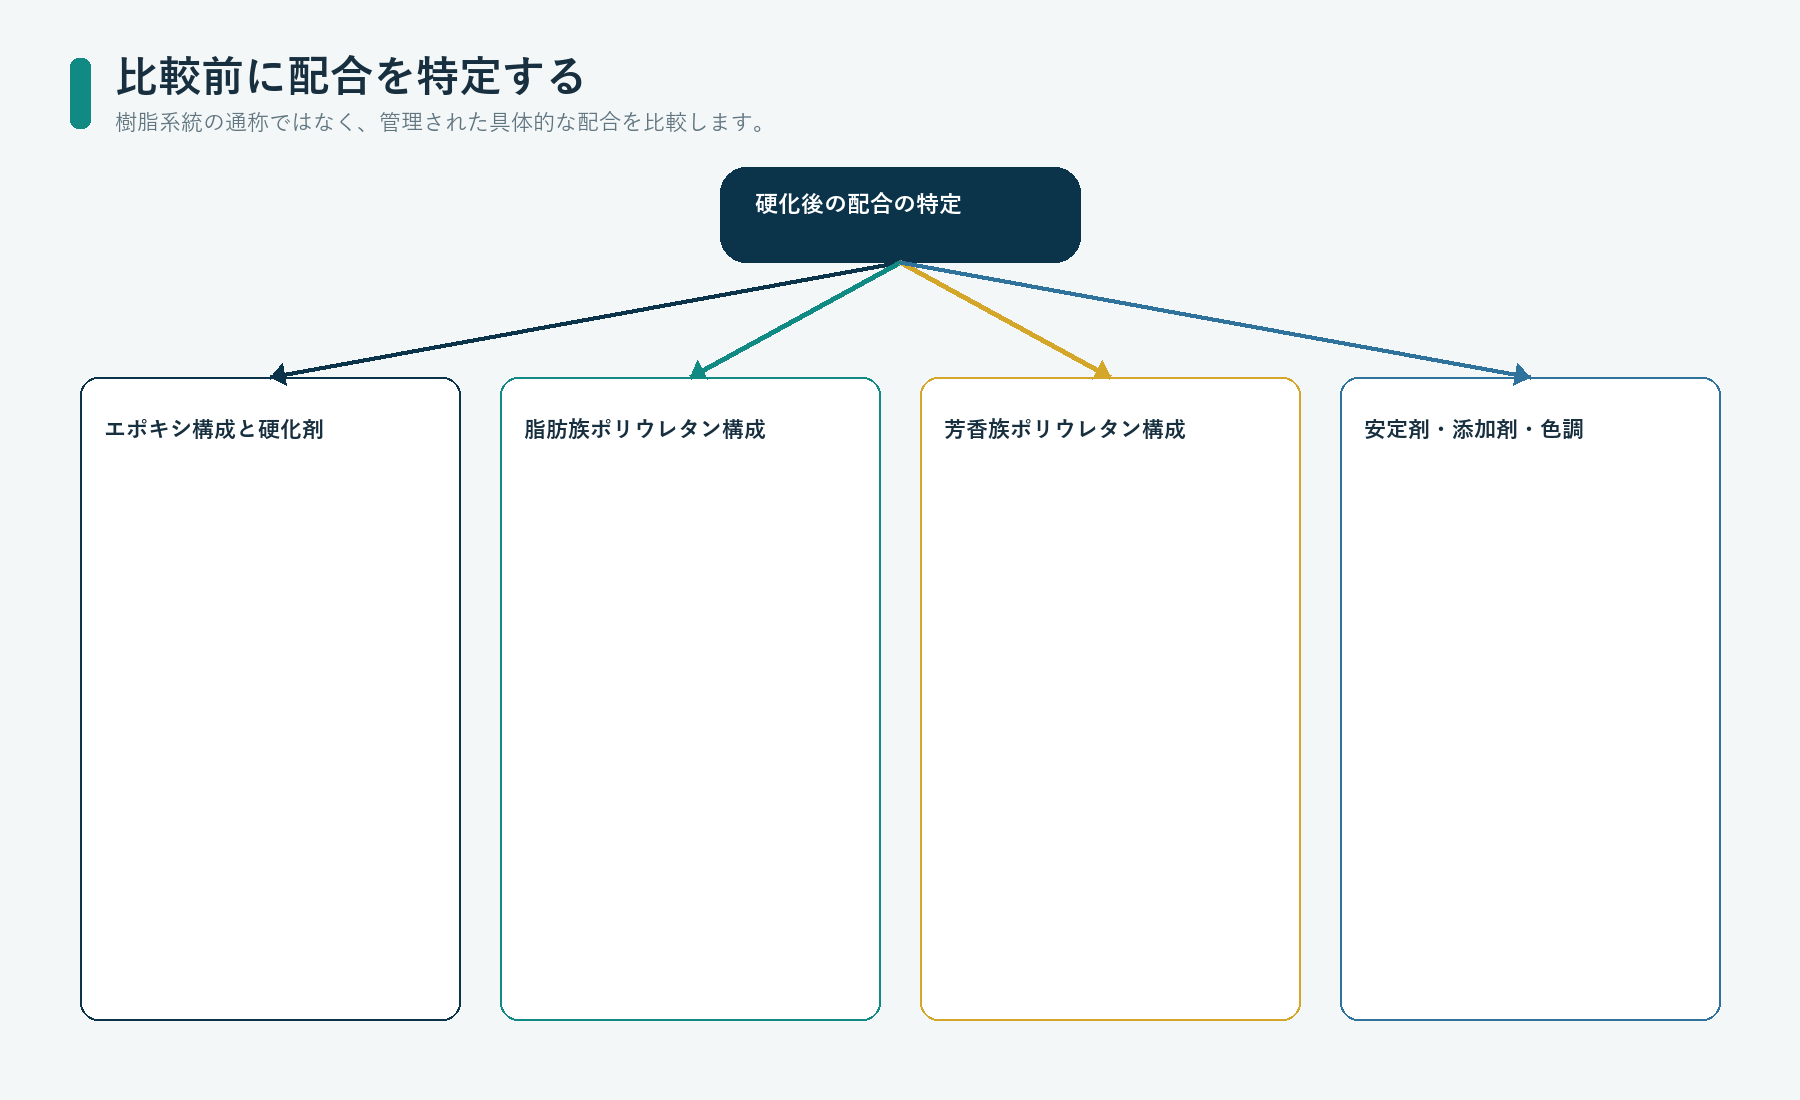
樹脂系統の通称ではなく、硬化後の配合を比較する
エポキシとポリウレタンは、広い範囲の化学系統を表す名称です。配合設計では、主鎖、硬化剤、官能性、添加剤、安定剤、顔料、触媒、可塑剤、充填材、硬化条件を変更できます。これらの選択によって、光学的・機械的な挙動は変わります。
ポリウレタンでは化学系統の違いが重要です。Covestroは、耐光性・耐候性のある塗膜向けに脂肪族ポリイソシアネート系を紹介しています。ここから言えるのは、一部のポリウレタン系は光安定性を重視して設計されているという限定的な結論です。ポリウレタンは決して黄変しないという結論を裏付けるものではありません。芳香族か脂肪族かという化学系統、配合、厚さ、硬化、曝露条件、他の層が、引き続き影響するためです。
エポキシの範囲も、一般的な決めつけより広いものです。HuntsmanのEPALLOY 5001 Nは、UV安定性を持つ樹脂系向けの低黄変エポキシ樹脂として紹介されており、光学用エポキシのメーカーも低黄変性に特化した配合を公開しています。これらの資料は、一般的な樹脂盛り用エポキシが屋外で透明性を維持することを証明するものではありません。一方で、エポキシはすべてすぐに黄変するという考え方が、技術的な判断基準として適切でない理由を示しています。
供給元が管理する配合を、次の項目で比較してください。
- 樹脂と硬化剤の完全な識別情報
- 改訂版とロット
- 該当する場合、脂肪族系か芳香族系か
- 透明、着色、顔料入り、充填材入りのいずれか
- 混合比と吐出方法
- 水分と温度の管理
- 目標とする硬化状態とポストキュア
- 硬化後の光学的な基準見本
- 硬さ、回復性、曲げ挙動
- インク、フィルム、粘着剤との適合性
- 代表試験片での曝露評価の根拠
- 保管寿命と変更管理の手順
ある供給元のデータシートの値を、別の配合に当てはめないでください。
最初の不具合は樹脂の吐出時から始まり得る
樹脂盛りの品質は、環境曝露が始まる前に決まることがあります。混合と吐出は、化学量論比、気泡、表面状態、端部形成、硬化、残留応力に影響します。
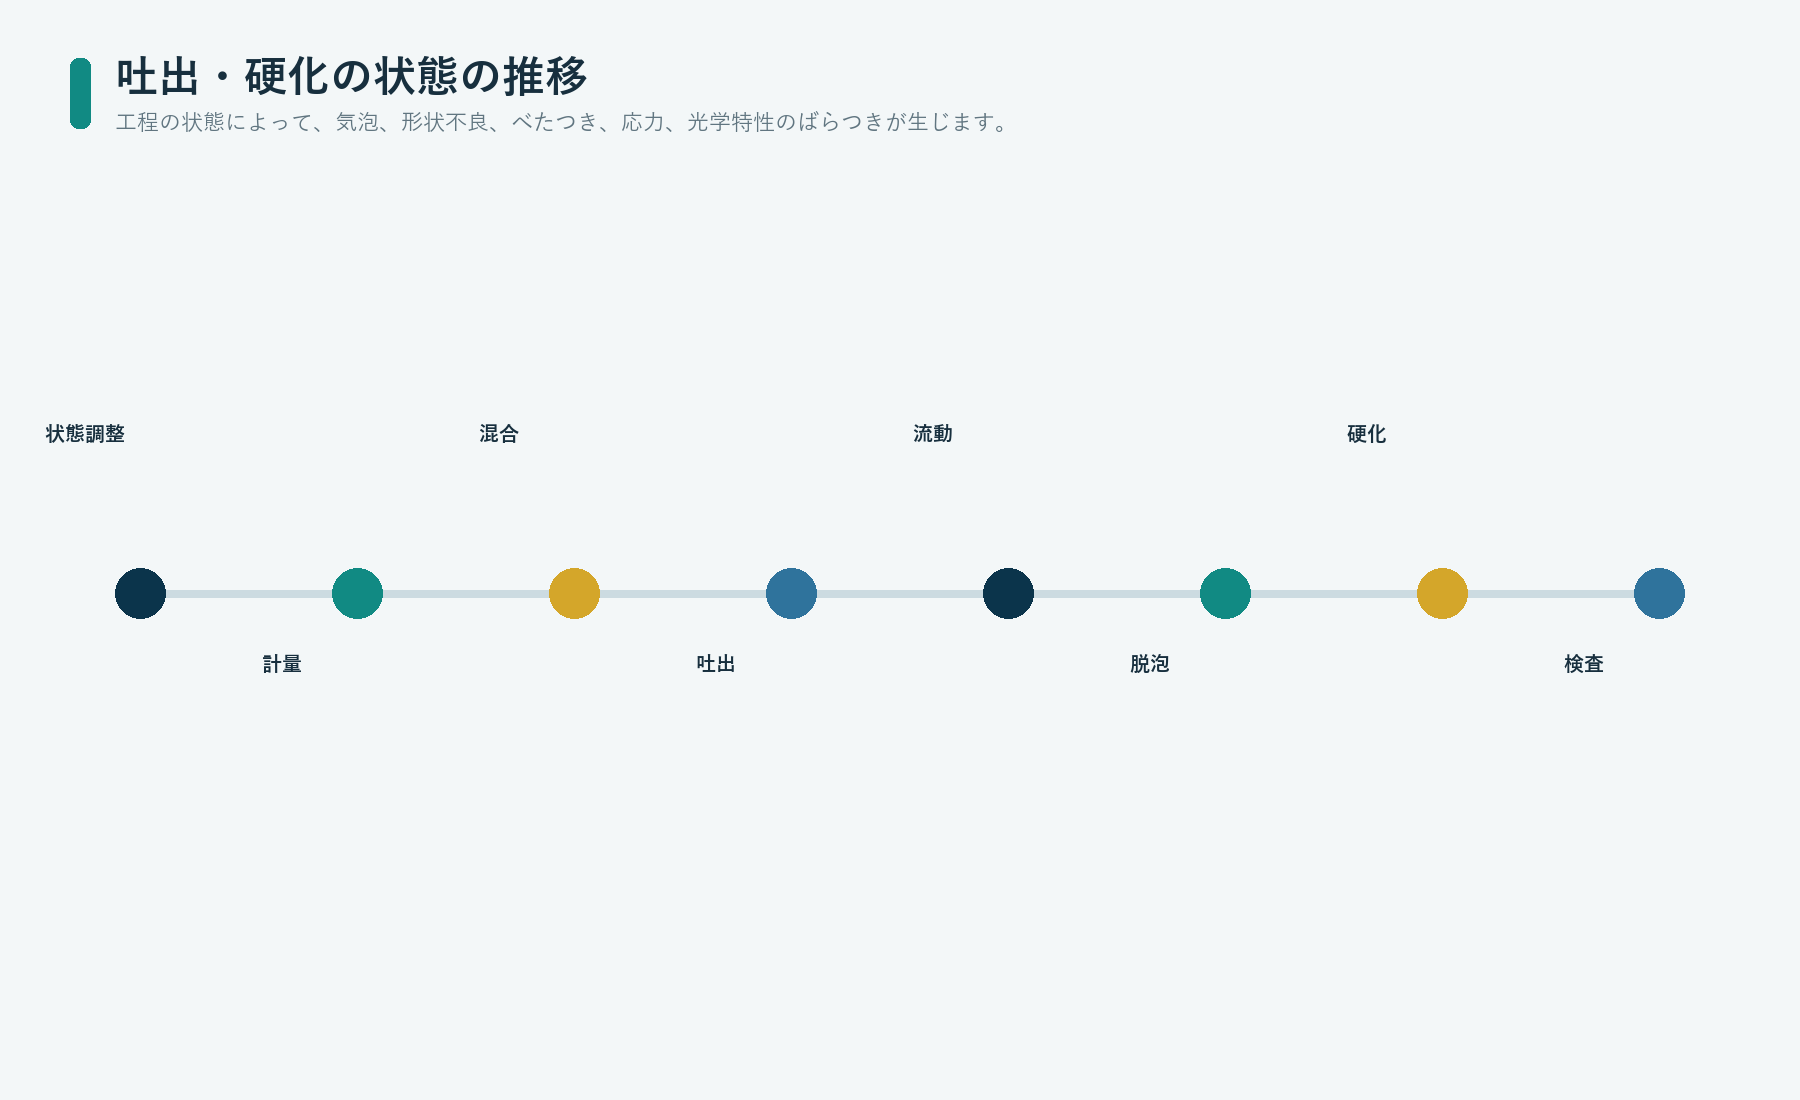
工程の各段階の状態を整理してください。
材料の状態調整
  > 計量
  > 混合
  > 吐出
  > 流動による形状形成
  > 脱泡
  > ゲル化
  > 硬化
  > 状態調節
  > 検査
エポキシとポリウレタンのどちらの候補についても、次を確認してください。
- 各成分の保管と状態調整
- 許容される水分への曝露
- 計量と混合の管理
- パージ材と立ち上げ時の製品の処置
- 空気の巻き込みと気泡の管理方法
- 実際の生産条件での可使時間
- 選定したインクとフィルム上での流動
- 端部での樹脂の止まり方とドーム形状の再現性
- 汚染と粉じんの管理
- ラベルが水平になる前のゲルの移動
- 硬化温度、時間、湿度、取り扱い可能になる時点
- べたつき、波打ち、空隙、クレーター、異物混入、樹脂のはみ出しに対する合否基準
使用現場で黄変したサンプルの原因は、樹脂の化学系統ではなく、混合比のずれや硬化不足にある場合があります。ドームの割れも、過大な硬化応力、残留気泡、基材との不適合から始まることがあります。原因解析の記録には、材料名だけでなく工程の状態も残してください。
硬化によって形状、応力、光学的な状態が固定される
液状樹脂が印刷面をぬらして広がり、ラベル端部で止まる過程でドーム形状が形成されます。硬化によって、その形状が固体のレンズになり、収縮、応力、光学的欠陥、界面の弱さが固定されることがあります。
貼り付け前に、硬化後の状態を検査してください。
- 形状の対称性と端部形状
- 樹脂のはみ出し、充填不足、樹脂の後退、印刷面の露出
- 気泡、空隙、粉じん、繊維、クレーター、表面の波打ち
- 管理された背景で確認する色の偏りのなさ
- ヘイズと内部散乱
- 光沢とゆず肌状の外観
- 表面のべたつきと印刷の転写
- 硬さと圧痕からの回復
- 実際の基材上での曲げ応答
- 印刷面への接着性
- 基材の反りや変形
- 取り扱い後の切断端部の健全性
触れられるというだけで、ドームが硬化したと判断しないでください。承認する硬化状態は、梱包、貼付作業、取り付け、その後の曝露に対応できる必要があります。早すぎる段階で梱包すると、積み重ねた圧力によって表面に跡が残ることがあります。取り付け後も硬化が進む場合、製品に拘束された状態で樹脂、基材、粘着剤が変化する可能性があります。
硬化記録には、経過時間だけでなく、測定可能な工程移行の条件と保管する基準見本を明記してください。
黄変は光学的な不具合の一つであり、屋外適合性の判断すべてではない
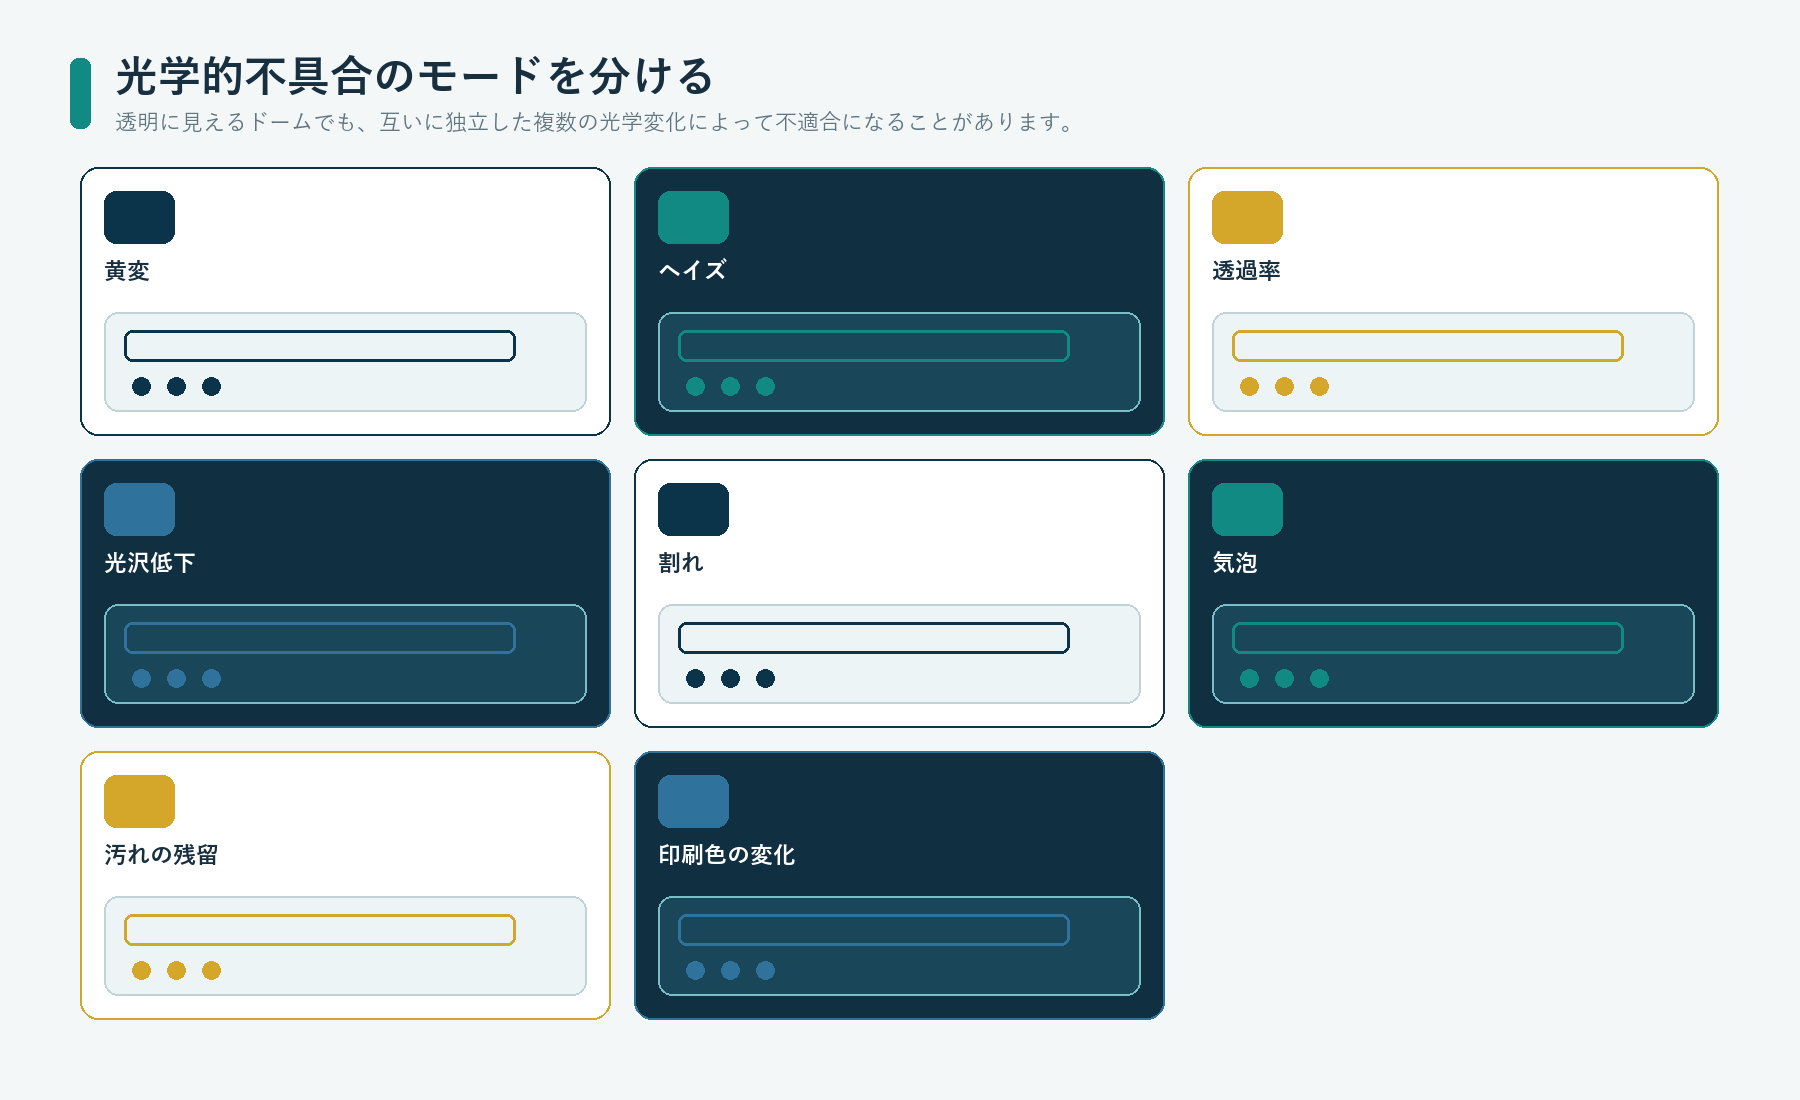
透明ドームは図柄を覆うレンズなので、黄変は重要です。わずかな色変化でも、白、銀、青、ブランド上重要な図柄の見え方が変わることがあります。ただし、明らかな黄変がなくても、ドームに光学的な不具合が生じることはあります。
次の項目を分けて評価してください。
- 黄色みや色変化
- 全光線透過率
- ヘイズや光散乱
- 光沢低下
- 表面の白亜化
- 割れやクレージング
- 気泡や内部空隙の成長
- 汚れの付着・残留
- 拡大効果や視覚的な奥行き感の低下
- ドーム下の印刷色の変化
ASTM E313は、白色に近い材料やほぼ無色の材料について、機器で測定した色座標から算出する黄色度・白色度指数を扱います。樹脂盛りシールに共通する合格限度を定めるものではありません。
ASTM D1003は、透明プラスチックのヘイズと光線透過率を扱います。平板試験片と曲面を持つドームでは測定時の幾何条件が異なる場合があるため、検証計画には試験片、測定器、向き、背景、計算方法を定義する必要があります。
屋外環境を模擬する試験では、ISO 4892-2がプラスチックのキセノンアーク曝露を扱います。この方法は、特定の屋外使用年数を保証するものではありません。案件ごとに、サイクル、放射照度の管理、水分、試験片温度、曝露時間、測定特性、合否基準を定める必要があります。
光学的な評価記録には、同じ背景での曝露前後の測定値と画像を示してください。まだ透明であるという表現は、検査方法にはなりません。
色が変わる前に、ヘイズ、光沢、拡大効果が不適合になることもある
ドームは図柄の見え方を変えます。曲面、屈折挙動、厚さ分布、表面仕上げによって、奥行き感とハイライトが生まれます。無色を維持する配合でも、微細な傷、ヘイズ、表面の凹凸、端部のひずみにより、意図した外観が失われる場合があります。
次の項目を確認してください。
- 中央部と端部の透明性
- ドーム越しに見た文字や線のゆがみ
- メタリック面と白地の見え方
- 管理された照明下でのハイライトの形状
- 光沢の均一性
- 細かい図柄の近くに残った気泡
- 細い縁取りに重なるドーム端部のレンズ効果
- 実際の角度と距離での判読性
- 拭き取りや取り扱い後の外観
- 定めた曝露後の外観
実際のラベル形状を使用してください。樹脂を注型した厚肉の平板では、量産ラベルの薄い基材、印刷界面、ドーム端部、光路を再現できません。平板では、小さなロゴの見え方を大きく左右する端部のレンズ効果が現れない場合があります。
図柄も重要です。暗い背景では軽微な黄変が目立たなくても、白地でははっきり見えることがあります。メタリックインクは、ヘイズや光沢のばらつきを強調する場合があります。端部付近の細い輪郭線は、レンズ効果で位置がずれて見えることがあります。光学的な適合性確認には、透明樹脂だけでなく、代表的な図柄を使用する必要があります。
硬さ、耐傷付き性、柔軟性はそれぞれ異なる特性
硬さは、規定条件下での規定の押し込みに対する抵抗です。耐傷付き性は、接触形状、荷重、速度、研磨材、塗膜、摩擦、表面の回復性に依存します。柔軟性は、許容できない割れ、白化、層間剥離、永久変形を生じずに変形できる性質です。これらの特性には関連がありますが、互いに代用はできません。
ASTM D2240は、ゴムとプラスチックのデュロメータ硬さの測定方法を規定しています。硬さの数値だけでは、耐傷付き性や曲面に貼るエンブレムへの適合性は証明できません。
ASTM D1044は、テーバー摩耗試験機による透明プラスチックの耐表面摩耗性を扱います。この方法では、条件を明示した試験片同士を比較できます。ただし平板試験片が、ドーム端部、複合曲面、拭き取り布、砂粒、爪、工具との接触、使用現場での清掃をそのまま再現するわけではありません。
要求特性と評価項目の対応を整理してください。
| 要求項目 | 評価する内容 | 代用してはいけない判断材料 |
|---|---|---|
| 押し込み | 深さ、回復、目視できる跡、温度 | 単なる柔らかいまたは硬い |
| 引っかき傷 | 接触条件、荷重、表面損傷、光学的影響 | 硬さだけの値 |
| 摩耗 | 材料の減少、ヘイズ、光沢、図柄の判読性 | ある試験サイクル数を実使用寿命とみなすこと |
| 曲げ | 割れ、白化、浮き、回復、残留変形 | バルク試験片の伸びの値だけ |
| 衝撃 | へこみ、裂け、端部欠け、層間剥離 | 引っかき試験の結果 |
| 触感 | 初期および状態調節後の応答 | 供給元の宣伝上の形容表現 |
エポキシは配合によって靭性を高められます。ポリウレタンも剛性の高い配合にできます。選定した硬化樹脂系は、用途上重要なドーム形状と温度で試験する必要があります。
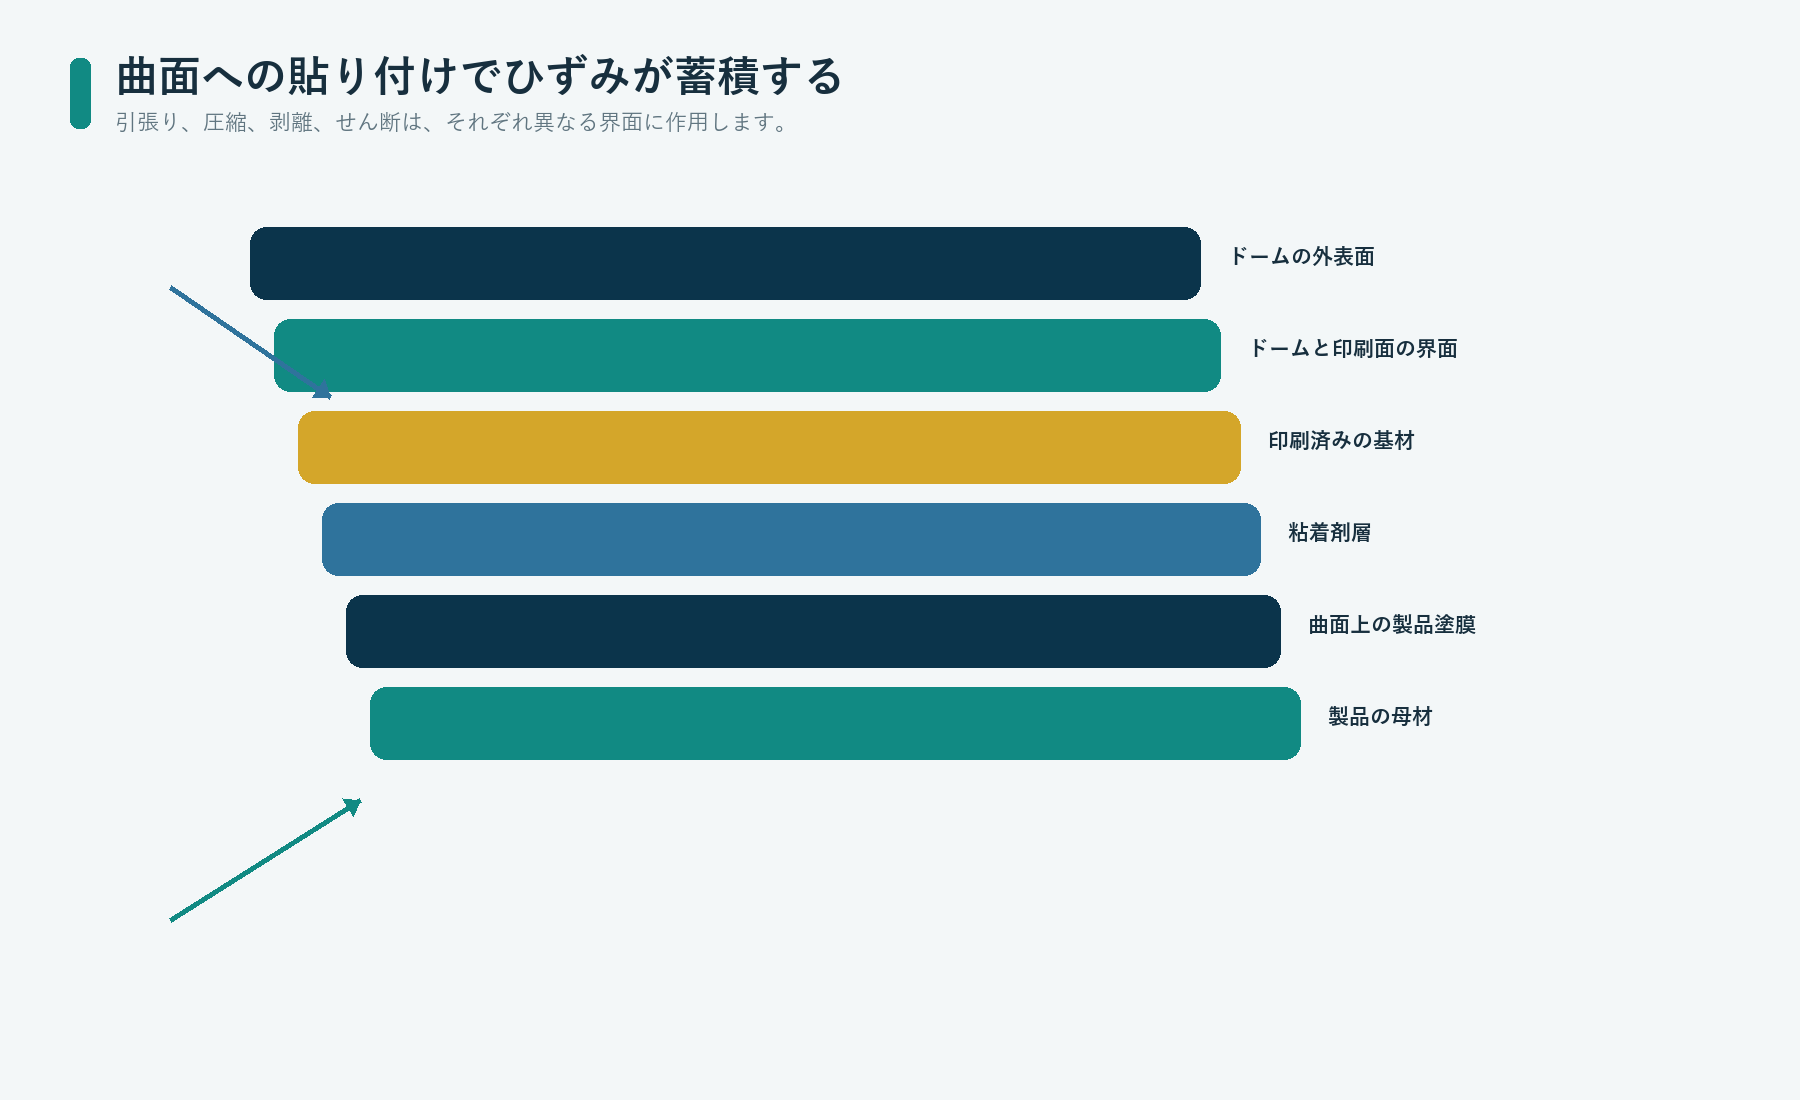
曲面への貼り付けでは各層にひずみが蓄積する
平らな樹脂盛りシールを曲面に貼ると、ドーム、インク、基材、粘着剤にひずみが蓄積します。外側表面に引張りが作用する一方、粘着剤側には圧縮やせん断が作用する場合があります。わずかな端部浮きから、洗浄剤や水分が侵入することもあります。
曲面に貼り付けた状態を整理してください。
ドーム外面:引張りまたは圧縮
印刷界面:ひずみの差
ラベル基材:曲げと回復
粘着剤:端部の剥離 + 面内のせん断
製品表面:曲率 + 表面の凹凸 + 塗膜
次の項目を記録してください。
- 単曲率か複合曲率か
- ラベル形状に対する曲がりの方向
- 貼り付け方法と圧力
- 貼り付け時の温度
- 段差や角からラベル端部までの最小距離
- 取り扱いや荷重負荷までの待ち時間
- 被着体の材質と塗膜
- 想定される温度サイクル
- 使用中に製品がたわむかどうか
- 端部浮き、ドームの白化、割れ、形状変化の許容範囲
ドームの柔軟性を高めることで特定の応力を減らせても、基材や粘着剤が制約となる場合があります。剛性の高いドームは、薄いラベル端部を平らに戻そうとして、剥離を増やすことがあります。JASPERの材料・粘着剤に関する対応能力は、被着面と粘着剤を検討するための関連情報ですが、実際の被着体と貼り付け条件の提示は引き続き必要です。
硬化樹脂の棒を曲げるだけで、曲面への適合性を判断しないでください。実際の貼付面、またはそれを代表する面に、完成した樹脂盛りシールを貼って評価してください。
樹脂が印刷を保護していても、ラベル全体の接着は失われ得る
透明ドームは、印刷面を直接の摩擦や液体との接触から保護する場合があります。ただし、すべての界面を保護するわけではありません。
- ドーム端部から洗浄剤が侵入することがある
- 製品表面から粘着剤の端部に水が到達することがある
- ドームが無傷でも、その下の印刷層が密着性を失うことがある
- 樹脂が覆う範囲の外側で基材が裂けることがある
- ラベルとともに製品の塗膜が剥がれることがある
- 熱による寸法変化で粘着剤に荷重がかかることがある
- 端部への衝撃が割れや剥離の起点になることがある
- 剛性の高いドームが表面の凹凸に追従せず、橋渡し状になることがある
ドームと印刷面の接着性は、ラベルと製品の接着性と分けて評価してください。感圧粘着剤の剥離試験結果では、ドームとインクの接着については判断できません。あるインク色から樹脂を引き剥がした結果は、別のインク、白色層、メタリック層、ニス、印刷の硬化状態を代表しない場合があります。
評価用パターンには、次の要素を含めてください。
- 最も明るい色面と最も暗い色面
- 使用する場合は白色層とメタリック層
- ベタ部と細部パターン
- 印刷部および未印刷部にかかるドーム端部
- ドームの外側にある基材端部
- 製品上の粘着剤端部
- 存在する場合は穴、切り欠き、細いくびれ、鋭角の角部
印刷済みラベルも、樹脂の適合性確認を構成する要素です。
水分と薬品は異なる界面に作用する
耐薬品性があるという表現は、対象の流体と不具合モードを定めなければ意味を持ちません。水、洗剤、消毒剤、油、燃料、日焼け止め、可塑剤、溶剤、アルカリ性洗浄剤、酸性洗浄剤、塩の堆積物は、それぞれ異なる層に影響する可能性があります。
ASTM D543は、化学試薬に対するプラスチックの耐性を評価するための実施方法を示しています。エポキシやポリウレタンのドームに共通する合格結果を示すものではありません。
次の項目を定義してください。
- 薬品の識別情報と供給元
- 濃度と汚染の状態
- 液体接触か蒸気接触か
- 温度
- 接触保持時間と乾燥
- 拭き取り、飛沫、浸漬、液だまり、反復サイクルのいずれか
- すすぎと回復期間
- 曝露中または曝露後の機械的荷重
- ドーム、印刷、フィルム、粘着剤、被着体について検査する特性
- 機能と外観の許容限度
想定される不具合には、次のものがあります。
- 膨潤や軟化
- 硬化や脆化
- べたつきや表面成分の転写
- ヘイズ、色、光沢の変化
- 割れやクレージング
- ドームと印刷面の層間剥離
- インクのにじみや色移り
- フィルムの反り
- 粘着剤端部の浮き
- 被着体の塗膜損傷
雨、塩分、UV、洗浄剤、筐体に関する使用条件については、舶用・屋外機器のページを用途の参考資料として利用してください。候補となるドーム積層構成の適合性を証明するものではありません。
端部形状は外観以外にも影響する
ドーム端部では、液状樹脂の広がりが終わり、その先に基材が続き、粘着剤が露出する場合があり、取り扱い時の接触も始まります。端部形状は、光学的な外観、汚れの残留、衝撃、剥離、水分の侵入に影響します。
次の項目を確認してください。
- ラベルの外形と角部の半径
- 細い突起部と内角部
- 図柄とドーム端部の間隔
- ドーム終端位置のばらつき
- 粘着剤の剥離ライナーへの樹脂のはみ出し
- 露出する基材の縁幅
- 端部の高さと触れたときの段差感
- 分離、トリミング、打ち抜きの順序
- 貼付工具と作業者の指の動線
- 近くの凹部、ボス、継ぎ目、筐体端部
- 梱包材との接触
すべてに共通するドーム高さや端部半径を設定しないでください。安定して形成できる形状は、配合の流動性、吐出量、表面エネルギー、図柄、ラベル外形、硬化状態、設備の制御に依存します。高いドームは視覚的な奥行きを増す一方、端部の露出や蓄積するひずみを増やす場合があります。低いドームは高さを抑えられても、求めるレンズ効果が得られない場合があります。
寸法を記入した断面図、または検査箇所を明示した管理見本を承認してください。
貼付状態を再現する試験片の組み合わせを用意する
透明な注型試験片を1つ用意するだけでは不十分です。目的に応じた試験片を組み合わせてください。
| 試験片 | 目的 |
|---|---|
| バルクまたは平板試験片 | 樹脂の色、ヘイズ、硬化、基本的な機械挙動を予備評価する |
| 印刷済みの平面ラベル | ドームと印刷の適合性、光学的効果、端部、基材を確認する |
| 曲面に貼り付けたラベル | 蓄積ひずみ、白化、割れ、端部浮き、回復を確認する |
| 製品表面に貼り付けたラベル | 粘着剤と塗膜の相互作用を確認する |
| 端部形状を再現した試験片 | 細い部分、角部、細かい図柄、ドーム終端を確認する |
| 曝露比較用の試験片 | 管理された条件で曝露前後を比較できるように確保する |
| 保管用の量産サンプル | リピート注文時と変更時の検討に役立てる |
各試験片は、必要に応じて樹脂ロット、硬化剤ロット、混合記録、印刷改訂版、インク系、基材、粘着剤、樹脂盛りプログラム、硬化条件、日付、作業者または設備の記録まで追跡できるようにしてください。
試験片の向きも実際の状態に合わせる必要があります。垂直面のラベルでは、水平面の銘板とは洗浄剤の流れ落ち方が異なる場合があります。車両や工具の曲面は、異なる角度から日光や衝撃を受ける可能性があります。小さなエンブレムは、実験室の平板試験片よりも、面積に対する端部の長さの比率が大幅に大きくなる場合があります。
試験方法は宣伝文句ではなく評価の手段として使う
ASTMやISOの参照規格は、適用範囲が定められた試験方法、実施方法、仕様です。規格名だけで、その樹脂について自動車用途グレード、耐候性をうたったり、すべての屋外製品に適していると主張したりすることはできません。
試験内容を次の項目で定義してください。
不具合 | 試験片 | 状態調節 | 方法 | 曝露 | 測定 | 許容限度 | 検査時期 | 担当者
例:
- 黄変:測定器、背景、試験片の幾何形状、初期値、曝露後の値、許容限度
- ヘイズ:光学測定方法、向き、中央部または端部の測定領域、許容変化量
- 摩耗:装置設定、試験片の支持方法、終了条件、清掃、測定する光学的影響または材料への影響
- 曲げ:貼付時の半径、温度、保持時間、必要な場合はサイクル数、割れや浮きの許容限度
- 薬品:流体、濃度、温度、接触方法、すすぎ、回復、検査対象となる各層
- 接着性:ドームと印刷面、ラベルと製品の界面を分けて試験する
- 耐候性:ランプ、フィルター、放射照度、水分、温度、サイクル、時間、曝露前後の特性
JASPERの品質・試験のページでは、要求事項、試験片、方法、結果、合否判定、記録を整理するための枠組みを示しています。樹脂盛りシールが特定の試験に合格したことを証明するものではありません。
歩留まり、手直し、使用現場でのリスクを含めてコストを比較する
樹脂価格は、完成した樹脂盛りシールのコストと同じではありません。次の項目を比較してください。
- 各成分の保管と状態調整
- 計量・混合と吐出の管理
- パージ、立ち上げ、可使時間終了時の廃棄
- 気泡、粉じん、はみ出し、充填不足、形状に関する歩留まり
- 硬化時間、ラックのスペース、取り扱い、仕掛品
- 透明性、表面、端部、印刷図柄の検査
- ラベル用フィルム、印刷、粘着剤、ライナー、打ち抜き
- 曲面貼付用サンプルと試験片
- ブロッキングや表面の跡を防ぐ梱包
- 樹脂欠陥発生後の選別と手直し
- 印刷を破壊せずにドームを除去できない場合の廃棄
- 使用現場での交換とブランドへの影響
- 配合変更と適合性の再確認
工程の許容範囲が狭かったり、印刷や打ち抜きの後に欠陥が見つかったりすると、安価な樹脂でもラベルの総コストは高くなることがあります。材料価格が高くても、不良廃棄、検査負担、使用現場でのリスクを減らせれば、経済的な場合があります。こうした結果は化学系統から推測せず、実際の生産記録と品質記録で示す必要があります。
光学特性、機械特性、接着性、曝露に関する要求をすでに満たしている候補だけを比較してください。
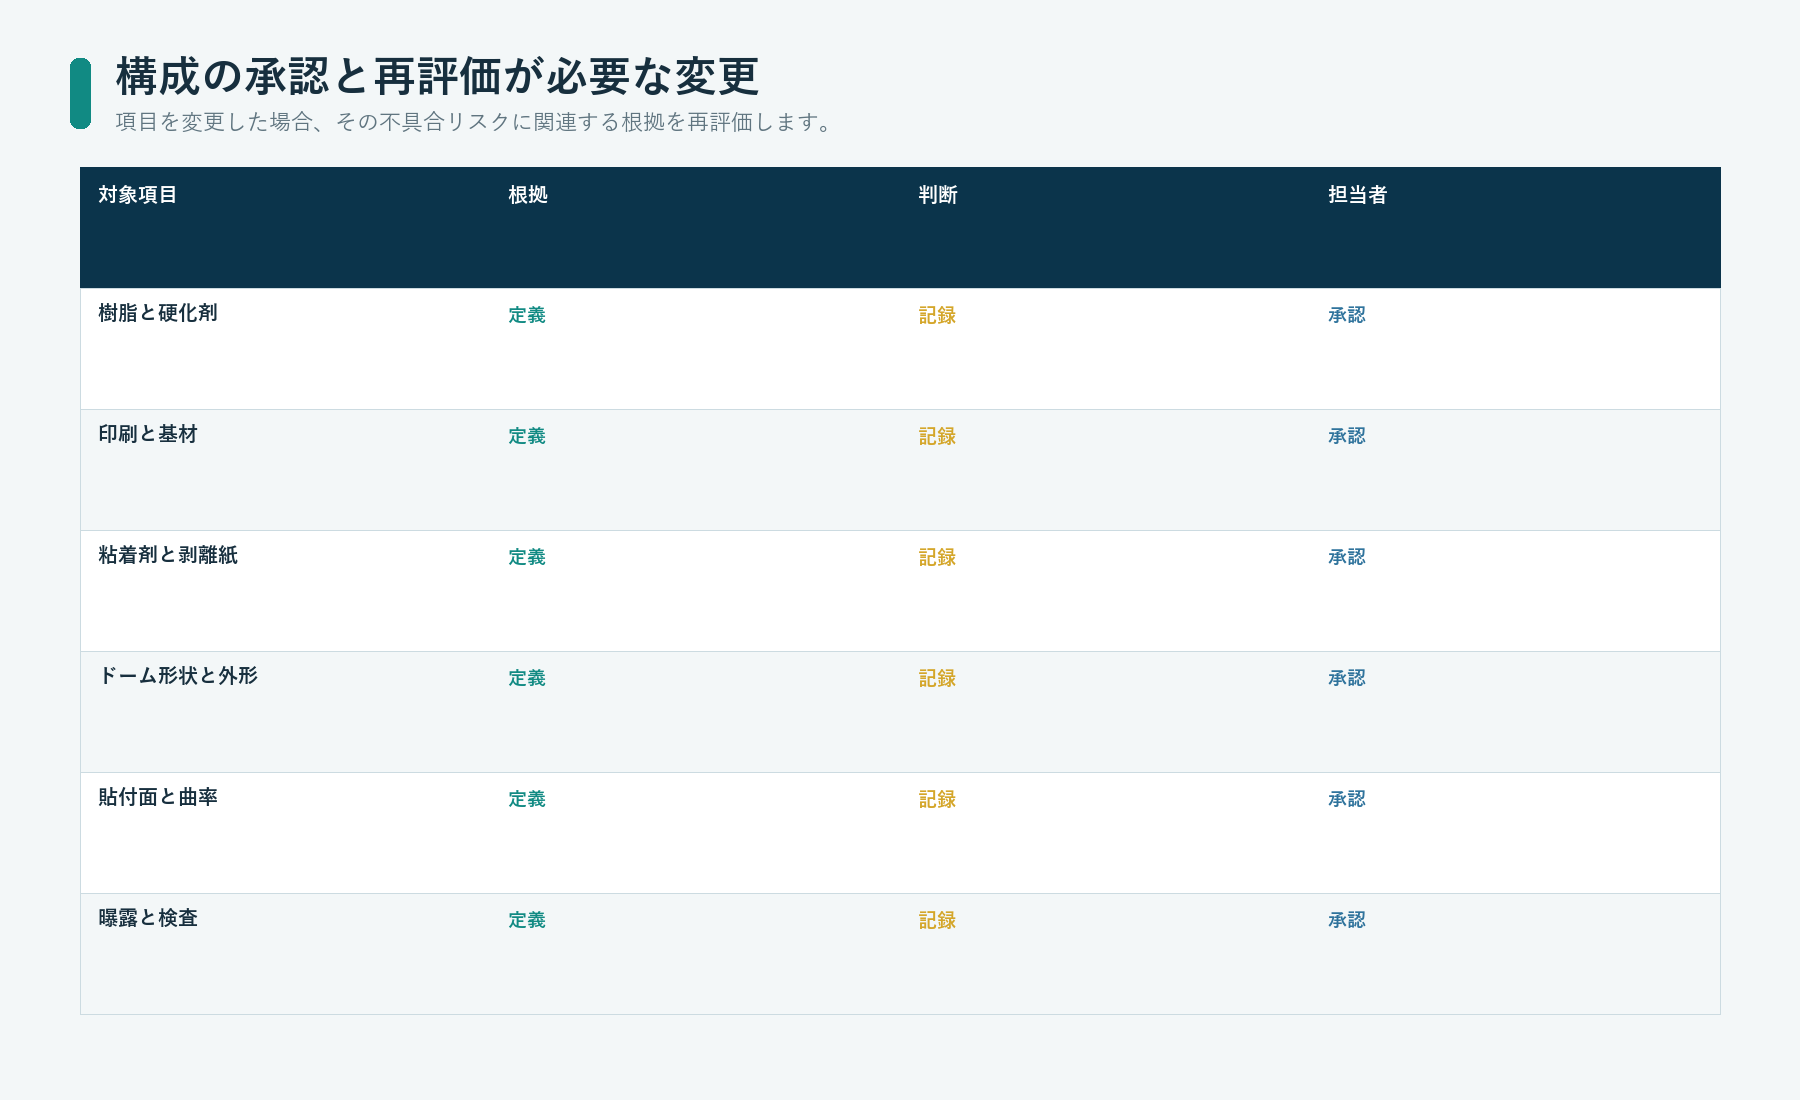
再評価が必要になる変更条件を定めて樹脂構成を承認する
承認する構成では、次の項目を特定してください。
- 樹脂、硬化剤、供給元の改訂版
- 使用を認める供給元と代替のルール
- 混合、吐出、硬化の管理
- 印刷、インク、基材、粘着剤、ライナー
- ドーム形状と寸法基準
- 貼付面と曲率
- 外観と光学的な基準見本
- 硬さ、回復、曲げ、端部、接着性の判定基準
- 曝露方法と合否基準
- 梱包と保管条件
- 初品とロットの記録
- 保管サンプル
- 手直しと交換の方針
次の変更記録を使用してください。
変更項目 | 影響を受ける層 | 不具合リスク | 必要な根拠 | 承認責任者
再評価のきっかけとなる変更には、樹脂成分、触媒、安定剤、顔料、混合設備、吐出プログラム、硬化条件、インク、フィルム、粘着剤、打ち抜き、図柄、貼付面の塗膜、曲率、洗浄剤、UV曝露、梱包、供給元などがあります。
樹脂の系統名だけで同等品とされた樹脂は、承認済みの代替材ではありません。影響を受ける層を検討し、その不具合リスクに必要な評価を再実施してください。
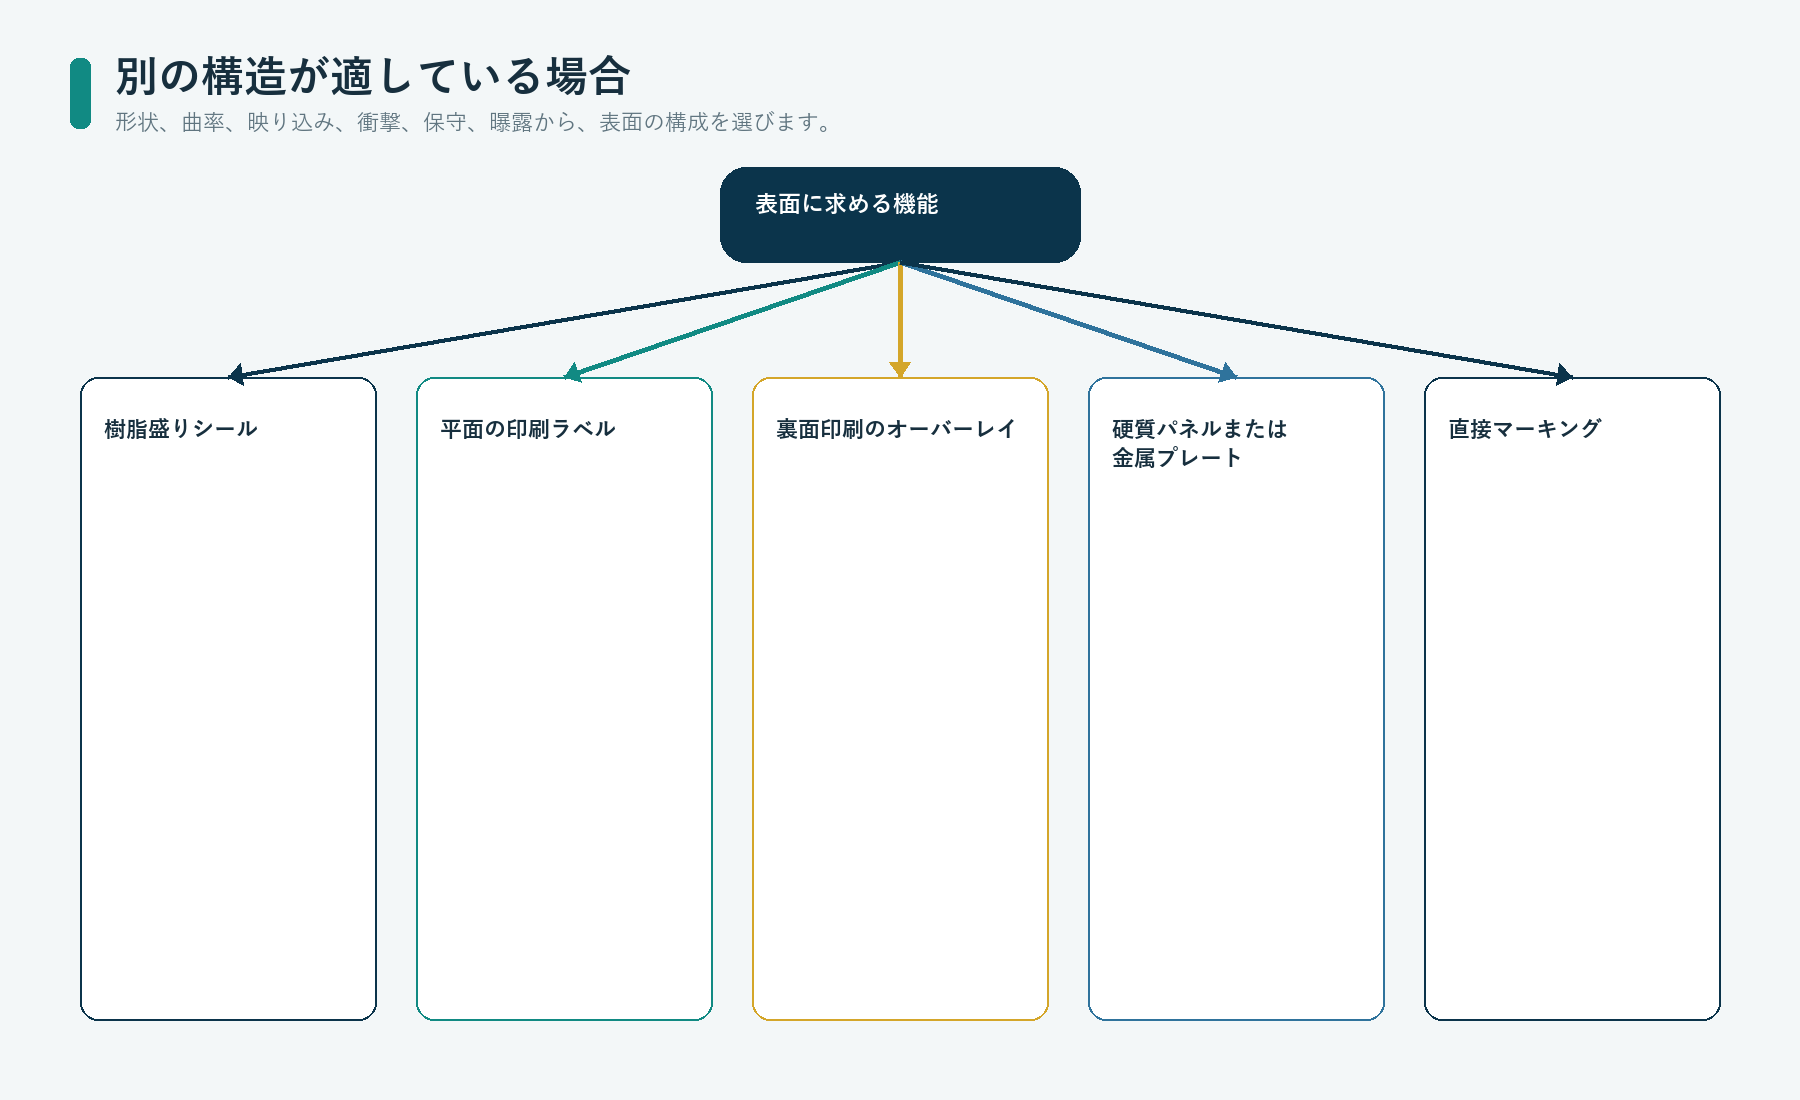
樹脂盛りシールが適さない場合
次のような場合、樹脂盛りは適さない可能性があります。
- 製品に薄型の表面や面一の仕上がりが必要な場合
- 積層構成全体では追従できない、小半径の曲面や複合曲面にラベルを巻き付ける必要がある場合
- 光沢によってまぶしさが生じたり、製品の仕上げと調和しなかったりする場合
- 端部に頻繁なこすれや鋭い衝撃が加わると予想される場合
- 表示内容が頻繁に変わり、残留物を残さずに交換する必要がある場合
- 硬質プレート、裏面の図柄を保護した構造、成形エンブレム、直接マーキングのほうが要求に適する場合
- 貼付面の凹凸、汚染、柔軟性、低い表面エネルギーが、使用可能な粘着剤系の対応範囲を超える場合
- 実用可能な樹脂、印刷、フィルム、粘着剤、被着体の組み合わせで、曝露条件への適合性を確認できない場合
樹脂盛りを追加する前に、平面のポリマーラベル、オーバーレイ、アクリル、ガラス、金属などの前面材の選択肢を比較するため、JASPERのグラフィックオーバーレイ材料ガイドを参照してください.
樹脂盛りを採用しないことも、妥当な技術的判断です。比較の目的は、好みの工程を正当化することではなく、取り付け後の製品を守ることです。
よくある質問
エポキシとポリウレタンの樹脂盛りシールは、樹脂の系統だけで選べますか?
いいえ。実際の印刷、基材、粘着剤、貼付面、形状、曲率、工程、曝露条件を用いて、採用する配合の硬化後の適合性を確認してください。
ポリウレタンの樹脂盛り用樹脂は、黄変しないのですか?
一律には言えません。脂肪族か芳香族かという化学系統、添加剤、硬化、厚さ、曝露条件、ラベルの他の層が、すべて光学的な結果に影響します。
ドームが硬いほど、必ず傷が付きにくくなりますか?
いいえ。硬さ、引っかき、摩耗、曲げ、衝撃では、加える荷重と不具合の判定基準が異なります。そのため、必要な特性ごとに根拠を用意する必要があります。
曲面用の樹脂盛りシールは、どのように検証すればよいですか?
印刷、樹脂盛り、裏面の粘着剤を備えた完成ラベルを、実際の曲面またはそれを代表する曲面に貼り付け、ひずみ、割れ、白化、端部浮き、回復を検査してください。
樹脂盛りシールの樹脂選定を相談する際、OEMは何を送ればよいですか?
図柄、外形、ドーム形状、印刷色、基材、粘着剤、貼付先の材質と塗膜、曲率、貼り付け方法、曝露条件、外観の許容限度、検証要件、数量をお送りください。
参考資料
- Covestro:Desmodur ultra N 3386 BA/SN
- Covestro:ポリイソシアネートとプレポリマー
- Huntsman:EPALLOY 5001 N
- Master Bond:光学透明性を持つポリマー接着剤
- ASTM E313:黄色度および白色度指数
- ASTM D1003:透明プラスチックのヘイズと光線透過率
- ASTM D2240:ゴムの物性-デュロメータ硬さ
- ASTM D1044:透明プラスチックの表面摩耗
- ASTM D543:化学試薬に対するプラスチックの耐性
- ISO 4892-2:プラスチック-キセノンアーク曝露
これらの資料は、配合例と試験方法を示すものです。JASPERの樹脂の化学系統、規格適合、工程能力、完成した樹脂盛りシールの性能を証明するものではありません。
貼付状態の積層構成を提示して樹脂選定を相談する
図柄、ラベル外形、ドーム形状、印刷色、基材フィルム、粘着剤、貼付先の材質と塗膜、曲率、貼り付け工程、日光、水分、薬品、温度、取り扱い、外観の許容限度、検証要件、試作数量、年間需要量を、JASPERのお問い合わせページからお送りください。これによりJASPERは、樹脂系統に関するうたい文句だけで選ぶのではなく、エポキシ、ポリウレタン、または別の構造を、硬化・貼付後の積層構成全体として検討できます。