
TECHNISCHE RESSOURCE ZU MATERIAL UND HALTBARKEIT VON DOMING-ETIKETTEN
Epoxidharz vs. Polyurethan bei Doming-Etiketten: Den ausgehärteten Schichtverbund qualifizieren, nicht die Harzbezeichnung
Treffen Sie die Wahl zwischen Epoxidharz und Polyurethan für Doming-Etiketten, indem Sie die exakte ausgehärtete Formulierung am realen bedruckten Etikett mit Klebstoff, Montagefläche, Form und Beanspruchungen qualifizieren. Die Harzfamilie allein belegt weder Transparenz noch Vergilbungsbeständigkeit, Härte, Flexibilität, Chemikalienbeständigkeit oder Lebensdauer im Außenbereich. Ein lichtstabiles aliphatisches Polyurethan kann sich anders verhalten als ein aromatisches Polyurethan; optische Epoxidharze wiederum können auf geringe Vergilbung oder UV-Beständigkeit ausgelegt sein. Vergleichen Sie den vollständigen Schichtaufbau vom Dosieren über die Aushärtung und Montage auf gekrümmten Flächen bis hin zu Bewitterung, Reinigung und Handhabung im Einsatz. Die geeignete Variante ist diejenige, die nach der geforderten Beanspruchung die festgelegten optischen, mechanischen, haftungsbezogenen und visuellen Grenzwerte erfüllt.
JASPERs kundenspezifische Doming-Etiketten aus Epoxidharz oder Polyurethan sind die kommerzielle Lösung, sobald Formulierung der Harzkuppel, Druckträger, Druckfarbe, Klebstoff, Form, Montagefläche, Krümmung, Umgebung und Freigabenachweise festgelegt sind. Diese Ressource erläutert, wie sich infrage kommende Harzsysteme vergleichen lassen. Sie bestätigt weder, welche Chemie JASPER derzeit verarbeitet, noch verspricht sie allgemein gültige Ergebnisse hinsichtlich Vergilbung, Härte, Flexibilität, Kuppelprofil, Chemikalienbeständigkeit, Dauer im Außenbereich, Kosten, Mindestbestellmenge oder Lieferzeit.
Die Harzkuppel ist ein optisch-mechanischer Schichtverbund
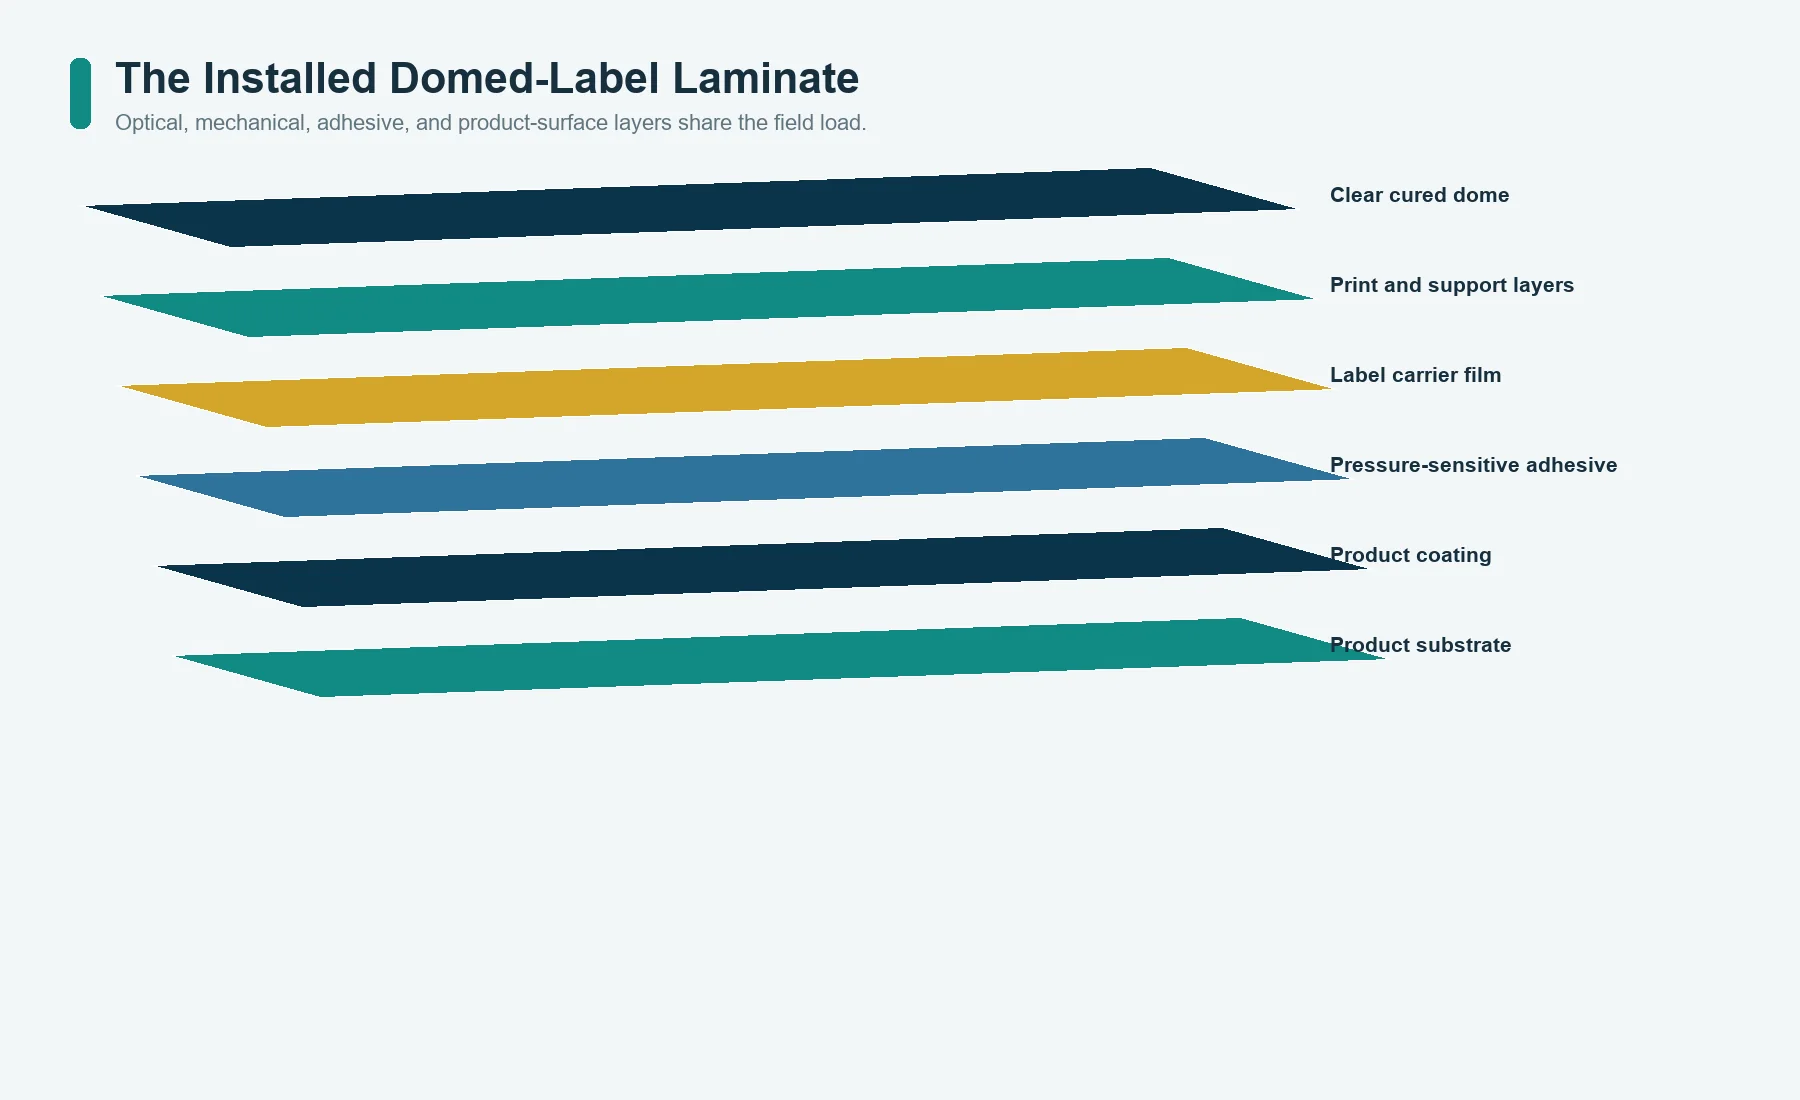
Ein Doming-Etikett ist nicht einfach ein Tropfen Klarharz, der isoliert bewertet wird. Es ist ein montierter Schichtverbund:
LICHT UND KONTAKT DURCH BEDIENPERSONEN
            |
            v
AUSGEHÄRTETE KLARE HARZKUPPEL
            |
            v
DRUCKFARBEN-, WEISS-, METALLIC- UND SCHUTZLACKSCHICHTEN
            |
            v
ETIKETTENFOLIE ODER METALLFOLIE
            |
            v
HAFTKLEBSTOFF
            |
            v
LACK / PULVERBESCHICHTUNG / KUNSTSTOFF / METALL / GLAS
            |
            v
KRÜMMUNG, WÄRME, FEUCHTIGKEIT, REINIGER, UV UND BETRIEBSBELASTUNG
Die Harzkuppel kann klar bleiben, während sich die Druckfarbe verändert, die Folie schrumpft, der Klebstoff sich ablöst oder die Beschichtung der Montagefläche ihre Haftung verliert. Umgekehrt kann sie vergilben, obwohl das Etikett weiterhin fest haftet. Eine harte Harzkuppel kann einem Fingernagel widerstehen und dennoch reißen, wenn sich die Montagefläche biegt. Eine weiche Harzkuppel kann sich nach einer Eindrückung zurückstellen, jedoch leichter verkratzen oder Kantenschäden zeigen.
Definieren Sie die Funktion jeder Schicht, bevor Sie Harzbezeichnungen vergleichen.
| Schicht | Hauptfunktion | Versagen, das fälschlich dem Harz zugeschrieben werden kann |
|---|---|---|
| klare Harzkuppel | Linsenwirkung, optische Tiefe, Oberflächenschutz, haptisches Profil | Vergilbung, Trübung, Glanzverlust, Rissbildung, Eindrückungen, Kantenschäden |
| Druckschichtaufbau | Farbe, Logo, Text, metallischer oder weißer Hintergrund | Farbverschiebung, Ausbluten, Lösemittelangriff, unzureichende Aushärtung, Wechselwirkung mit der Harzkuppel |
| Etikettenträger | trägt Druck, Stanzkontur und Harzkuppel und ermöglicht die Handhabung | Schrumpfung, Aufrollen, Rissbildung, unzureichende Maßhaltigkeit |
| Etiketten-Haftklebstoff | verbindet den Etikettenaufbau mit dem Produkt | Kantenablösung, Verschiebung unter Scherung, Abschälen, Empfindlichkeit gegenüber Verunreinigungen |
| Montagefläche | nimmt das Etikett auf und trägt es | Versagen der Beschichtung, Oberflächenstruktur, geringe Oberflächenenergie, Krümmung, Verunreinigung |
Richtig ist der Vergleich von Epoxidharz-Schichtaufbau A mit Polyurethan-Schichtaufbau B – nicht der Vergleich zweier unbeschrifteter Harzbecher.
Ausgehärtete Formulierungen vergleichen, nicht pauschale Namen von Harzfamilien
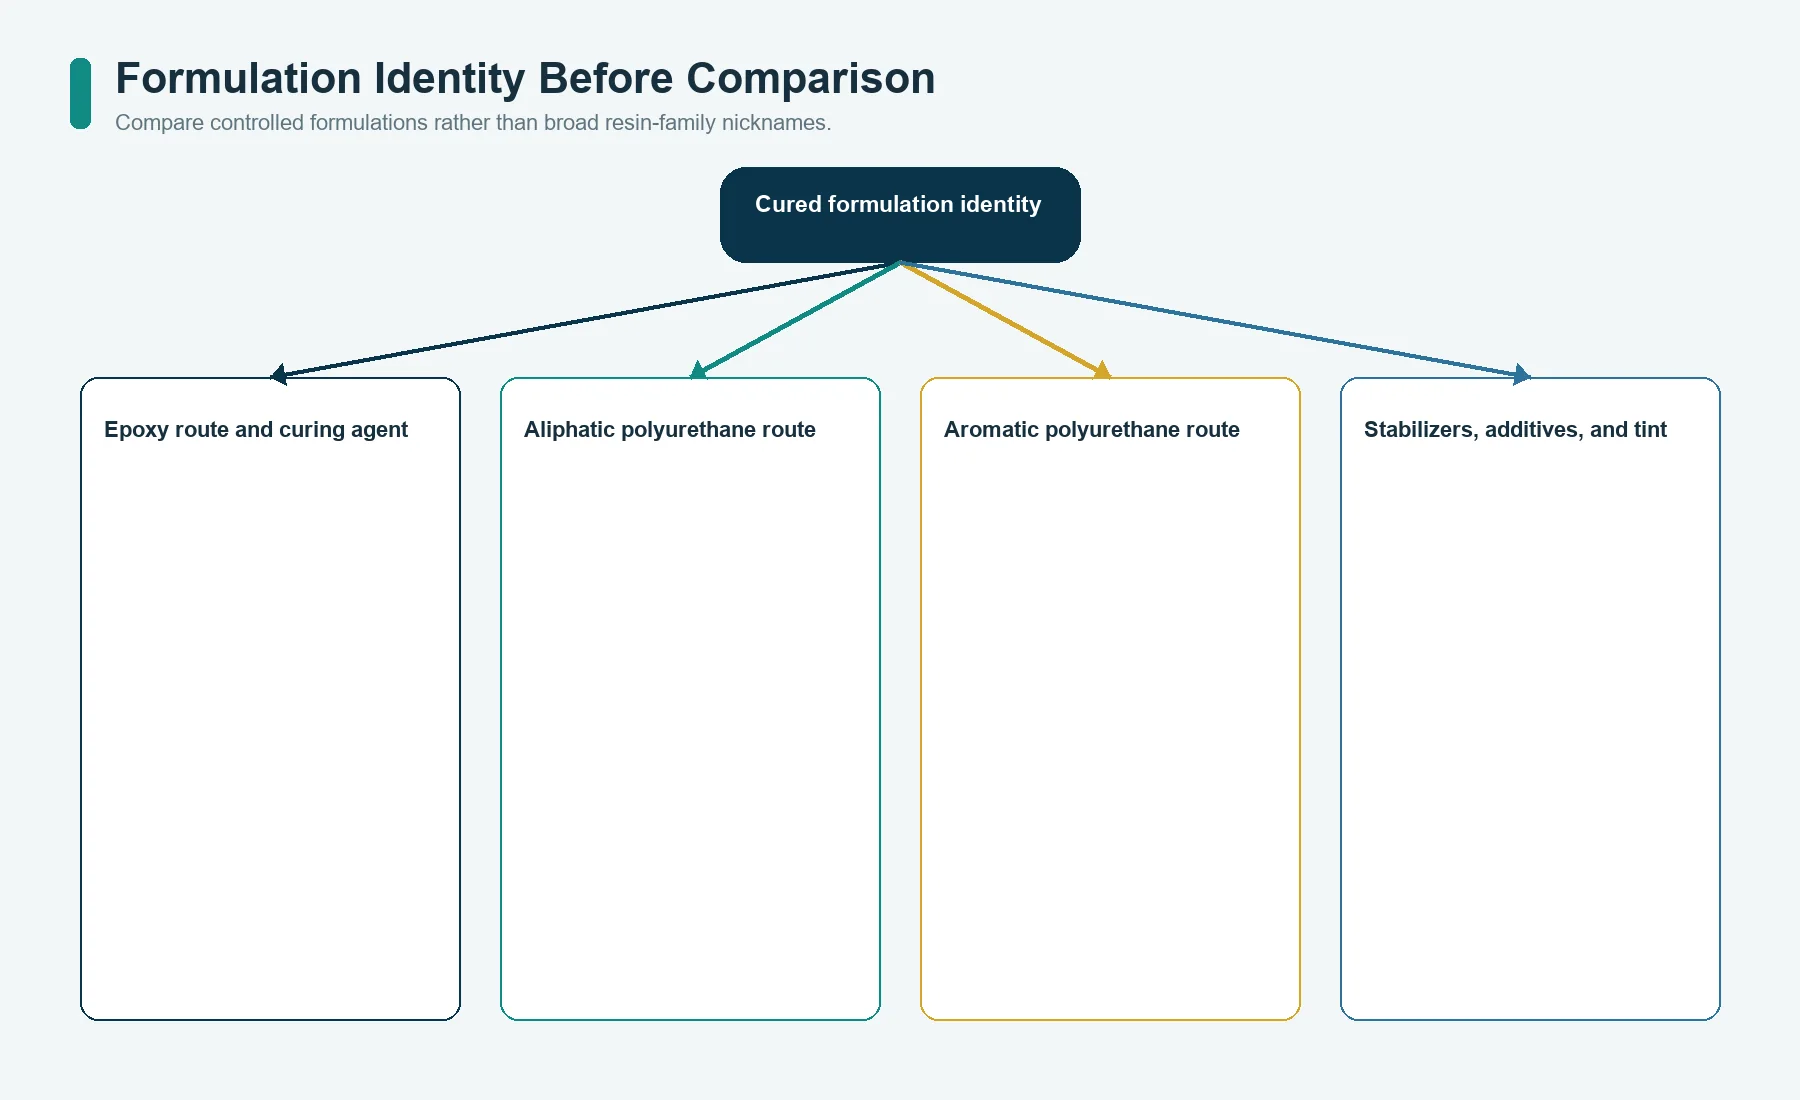
Epoxidharz und Polyurethan bezeichnen breite chemische Stofffamilien. Formulierer können Grundgerüst, Härter, Funktionalität, Additive, Stabilisatoren, Pigmente, Katalysatoren, Weichmacher, Füllstoffe und Aushärtungsbedingungen verändern. Diese Entscheidungen beeinflussen das optische und mechanische Verhalten.
Die jeweilige Polyurethan-Chemie ist entscheidend. Covestro beschreibt aliphatische Polyisocyanat-Systeme für licht- und witterungsbeständige Beschichtungen. Daraus lässt sich lediglich ableiten, dass bestimmte Polyurethan-Systeme gezielt auf Lichtstabilität ausgelegt werden. Nicht belegt wird damit die Aussage Polyurethan vergilbt nie, denn aromatische und aliphatische Chemie, Formulierung, Dicke, Aushärtung, Beanspruchung und die übrigen Schichten bleiben relevant.
Auch Epoxidharze bilden eine breitere Stofffamilie, als die übliche Pauschalaussage vermuten lässt. Huntsman beschreibt EPALLOY 5001 N als vergilbungsarmes Epoxidharz für UV-stabile Systeme; Anbieter optischer Epoxidharze veröffentlichen ebenfalls spezielle vergilbungsarme Formulierungen. Diese Quellen belegen nicht, dass ein beliebiges Epoxidharz für Doming-Anwendungen im Außenbereich klar bleibt. Sie zeigen vielmehr, warum die Aussage alle Epoxidharze schnell vergilben keine belastbare technische Regel ist.
Vergleichen Sie lieferantenseitig kontrollierte Formulierungen anhand folgender Angaben:
- vollständige Identität von Harz und Härter;
- Revisionsstand und Charge;
- gegebenenfalls aliphatische oder aromatische Chemie;
- klares, getöntes, pigmentiertes oder gefülltes System;
- Mischungsverhältnis und Dosierverfahren;
- Vorgaben für Feuchte und Temperatur;
- vorgegebene Aushärtung und Nachhärtung;
- optische Referenz nach der Aushärtung;
- Härte, Rückstellvermögen und Biegeverhalten;
- Verträglichkeit mit Druckfarbe, Folie und Klebstoff;
- Beanspruchungsnachweise an einem repräsentativen Prüfkörper;
- Lagerbeständigkeit und Verfahren zur Änderungslenkung.
Übertragen Sie keinen Datenblattwert eines Lieferanten auf eine andere Formulierung.
Das erste Versagen kann bereits beim Dosieren entstehen
Die Qualität des Domings kann bereits vor Beginn der Umweltbeanspruchung festgelegt werden. Mischen und Dosieren beeinflussen Stöchiometrie, Blasenbildung, Oberfläche, Kantenausbildung, Aushärtung und Restspannungen.
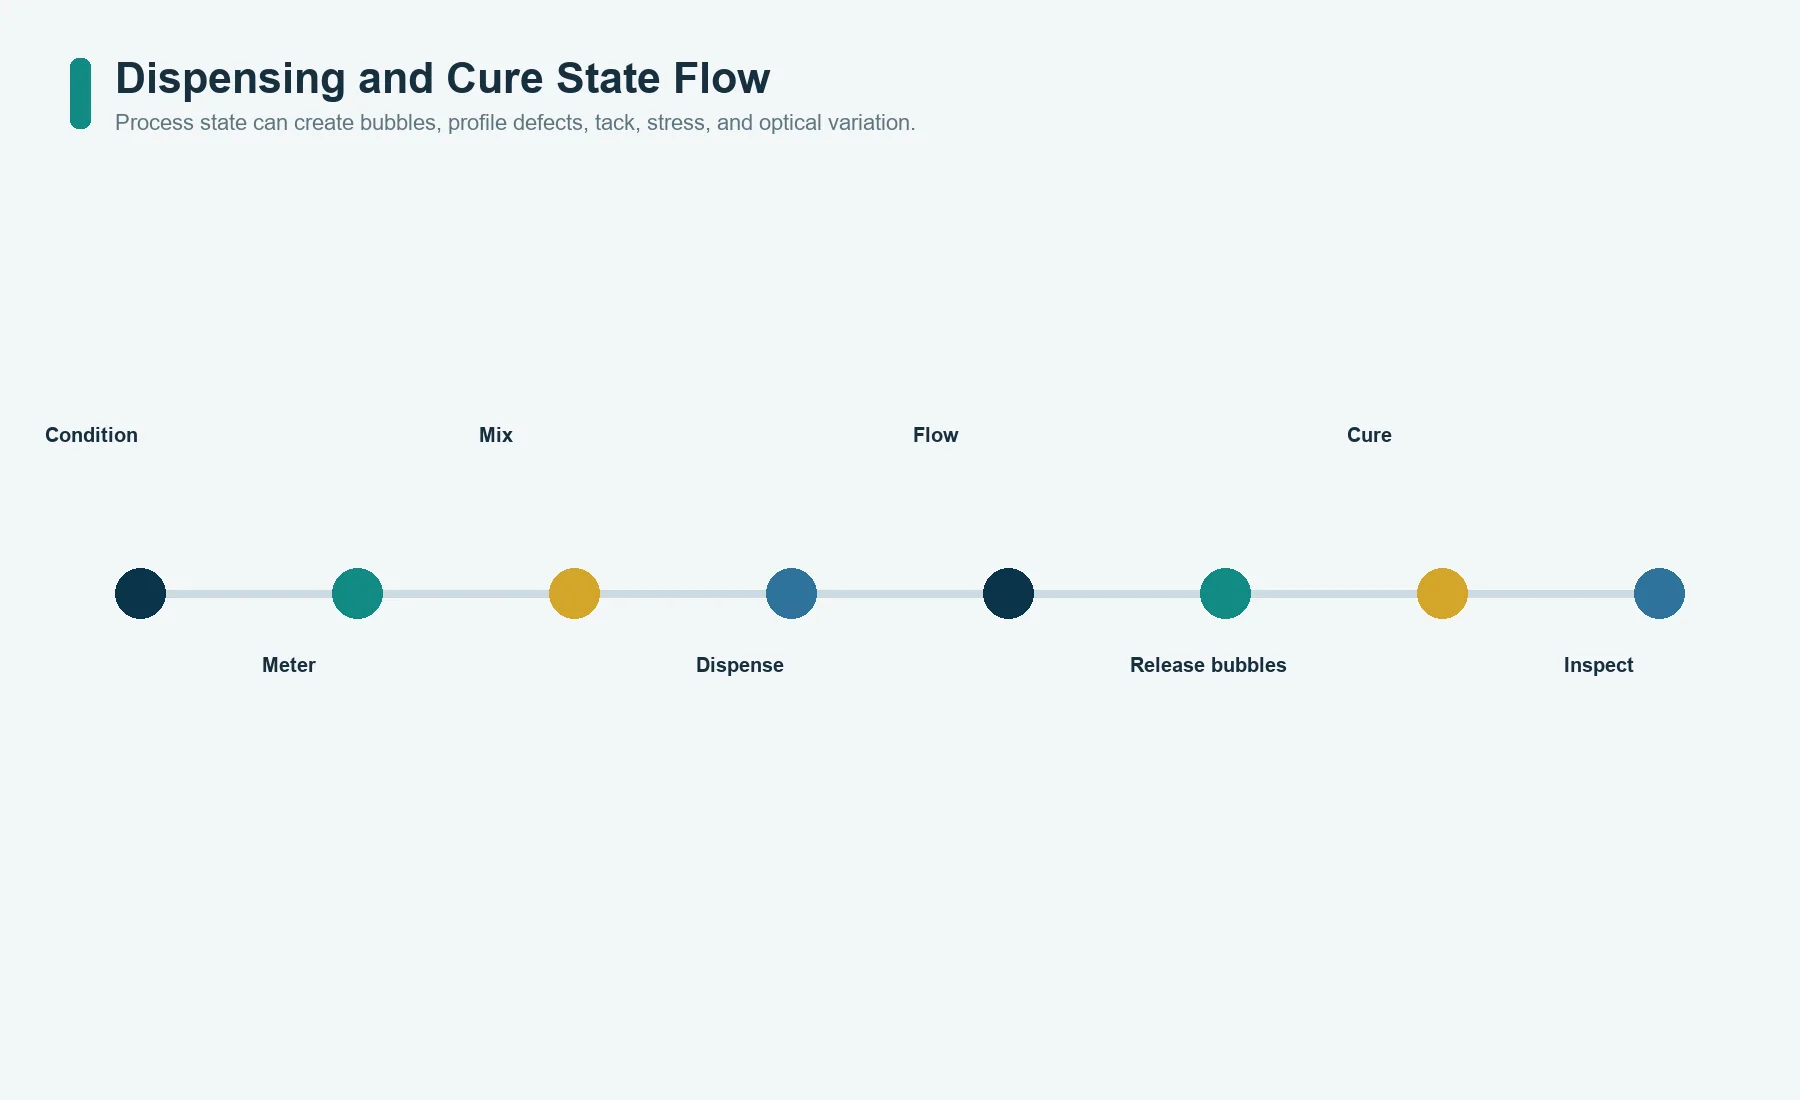
Erfassen Sie den Prozesszustand:
MATERIAL KONDITIONIEREN
  > DOSIEREN
  > MISCHEN
  > AUFTRAGEN
  > ZUM PROFIL VERLAUFEN LASSEN
  > BLASEN ENTFERNEN
  > GELIEREN
  > AUSHÄRTEN
  > KONDITIONIEREN
  > PRÜFEN
Bestätigen Sie für Epoxidharz- und Polyurethan-Kandidaten gleichermaßen:
- Komponentenlagerung und -konditionierung;
- zulässige Feuchtigkeitseinwirkung;
- Kontrolle von Dosierung und Mischung;
- Vorgehen beim Spülen und Anfahren;
- Lufteintrag und Verfahren zur Blasenvermeidung;
- Verarbeitungszeit unter realen Fertigungsbedingungen;
- Fließverhalten auf der ausgewählten Druckfarbe und Folie;
- reproduzierbarer Harzabschluss an der Kante und reproduzierbare Kuppelform;
- Kontrolle von Verunreinigungen und Staub;
- Bewegung des Gels, bevor das Etikett waagerecht liegt;
- Aushärtungstemperatur, -dauer und -feuchte sowie Freigabezeitpunkt für die Handhabung;
- Abnahmekriterien für Klebrigkeit, Welligkeit, Hohlräume, Krater, Einschlüsse und Harzüberlauf.
Eine vergilbte Probe aus dem Einsatz kann auf ein falsches Mischungsverhältnis oder eine unvollständige Aushärtung zurückgehen statt auf die Chemie der Harzfamilie. Risse in einer Harzkuppel können durch zu hohe Aushärtungsspannungen, eingeschlossene Blasen oder einen unverträglichen Träger entstehen. Aufzeichnungen zur Ursachenanalyse müssen deshalb auch den Prozesszustand und nicht nur den Werkstoffnamen enthalten.
Die Aushärtung fixiert Form, Spannungen und optischen Zustand
Das Kuppelprofil bildet sich, während die Flüssigkeit die bedruckte Oberfläche benetzt und am Etikettenrand zum Stillstand kommt. Durch die Aushärtung wird dieses Profil zu einer festen Linse; dabei können Schrumpfung, Spannungen, optische Fehler und Schwächen an den Grenzflächen dauerhaft eingebracht werden.
Prüfen Sie vor der Montage den ausgehärteten Zustand auf:
- Profilsymmetrie und Kantengeometrie;
- Harzüberlauf, Unterfüllung, Rückzug des Harzes oder freiliegendes Druckbild;
- Blasen, Hohlräume, Staub, Fasern, Krater und Oberflächenwelligkeit;
- Farbneutralität vor einem kontrollierten Hintergrund;
- Trübung und interne Streuung;
- Glanz und Orangenhaut;
- Oberflächenklebrigkeit oder Abfärben des Druckbilds;
- Härte und Rückstellung nach Eindrückung;
- Biegeverhalten auf dem tatsächlich verwendeten Träger;
- Haftung auf der bedruckten Oberfläche;
- Aufrollen oder Verformung des Trägers;
- Unversehrtheit der Schnittkanten nach der Handhabung.
Eine Harzkuppel gilt nicht allein deshalb als ausgehärtet, weil sie sich berühren lässt. Der freigegebene Aushärtungszustand muss Verpackung, Applikation, Montage und spätere Beanspruchungen zulassen. Wird das Produkt zu früh verpackt, kann Stapeldruck Spuren auf der Oberfläche hinterlassen. Setzt sich die Aushärtung nach der Montage fort, können sich Harz, Träger und Klebstoff unter dem Zwang der Verklebung auf dem Produkt verändern.
Das Aushärtungsprotokoll sollte das messbare Freigabekriterium und die aufbewahrte Referenz angeben, statt sich allein auf die verstrichene Zeit zu stützen.
Vergilbung ist nur ein optischer Fehler – für den Außeneinsatz zählt mehr
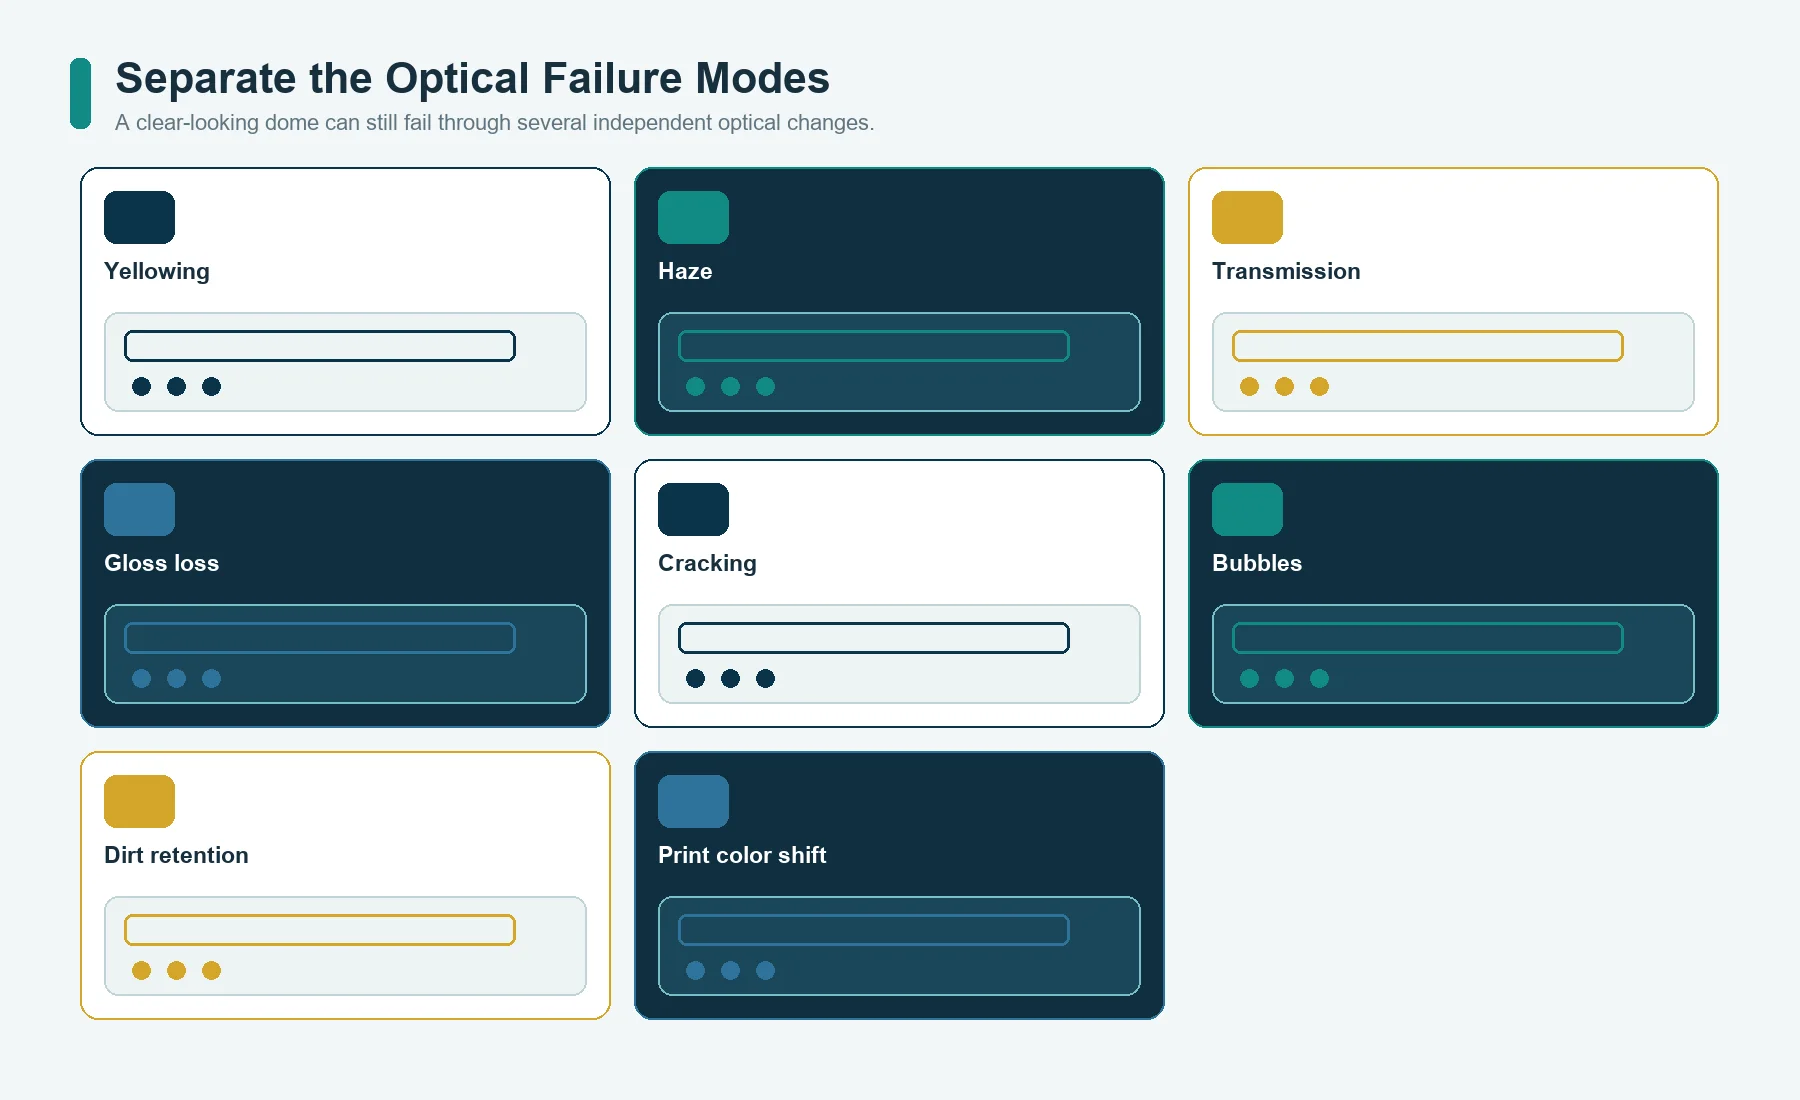
Vergilbung ist relevant, weil eine klare Harzkuppel wie eine Linse über dem Druckmotiv wirkt. Selbst eine geringe Farbveränderung kann weiße, silberne, blaue oder markenrelevante Grafiken verändern. Eine Harzkuppel kann jedoch auch ohne offensichtliche Vergilbung optisch versagen.
Getrennt zu betrachten sind:
- Gelbwert oder Farbverschiebung;
- Gesamtlichttransmissionsgrad;
- Trübung oder Lichtstreuung;
- Glanzverlust;
- Kreidung der Oberfläche;
- Riss- oder Spannungsrissbildung;
- Blasen oder Zunahme innerer Hohlräume;
- Schmutzanhaftung;
- Verlust von Vergrößerungswirkung oder optischer Tiefe;
- Farbveränderung des Druckbilds unter der Harzkuppel.
ASTM E313 behandelt Gelb- und Weißindizes, die bei nahezu weißen oder nahezu farblosen Werkstoffen aus instrumentell gemessenen Farbkoordinaten berechnet werden. Die Norm legt keinen allgemeingültigen Abnahmegrenzwert für ein Doming-Etikett fest.
ASTM D1003 behandelt Trübung und Lichttransmission transparenter Kunststoffe. Eine flache Probe und eine gekrümmte Harzkuppel können unterschiedliche Messgeometrien aufweisen. Deshalb muss der Validierungsplan Prüfkörper, Messgerät, Ausrichtung, Hintergrund und Berechnung festlegen.
Für die Simulation der Außenbewitterung beschreibt ISO 4892-2 die Xenonbogen-Bestrahlung von Kunststoffen. Das Verfahren erlaubt keine pauschale Umrechnung in eine feste Anzahl von Jahren im Außenbereich. Das Projekt muss Zyklus, Regelung der Bestrahlungsstärke, Feuchte, Prüfkörpertemperatur, Dauer, Messgrößen und Abnahmekriterien festlegen.
Ein optisches Prüfprotokoll sollte Vorher- und Nachher-Werte sowie Aufnahmen vor demselben Hintergrund enthalten. Weiterhin klar ist kein Prüfverfahren.
Trübung, Glanz und Linsenwirkung können sich verschlechtern, bevor sich die Farbe verändert
Die Harzkuppel verändert die Wahrnehmung des Druckmotivs. Ihre gekrümmte Oberfläche, ihr Brechungsverhalten, ihr Dickenprofil und ihre Oberflächenausführung erzeugen optische Tiefe und Lichtreflexe. Auch eine farblos bleibende Formulierung kann durch Mikrokratzer, Trübung, Oberflächenstruktur oder Verzerrungen an den Kanten das gewünschte Erscheinungsbild verlieren.
Zu prüfen sind:
- Transparenz in der Mitte und im Randbereich;
- Verzerrung von Text und Linien durch das Profil;
- Erscheinungsbild metallischer und weißer Flächen;
- Form der Lichtreflexe unter kontrollierter Beleuchtung;
- Glanzgleichmäßigkeit;
- Lufteinschlüsse an feinen Druckdetails;
- Linsenwirkung an schmalen Randbereichen;
- Lesbarkeit aus dem tatsächlichen Betrachtungswinkel und -abstand;
- Erscheinungsbild nach Abwischen und Handhabung;
- Erscheinungsbild nach der festgelegten Beanspruchung.
Verwenden Sie die tatsächliche Etikettengeometrie. Eine massive gegossene Materialplatte bildet weder den dünnen Träger noch die bedruckte Grenzfläche, die Kante der Harzkuppel oder den optischen Weg des Serienetiketts nach. Eine flache Platte kann die Linsenwirkung am Rand verdecken, obwohl diese bei einem kleinen Logo das Erscheinungsbild bestimmt.
Auch das Druckmotiv ist entscheidend. Ein dunkler Hintergrund kann eine leichte Vergilbung verbergen, während sie auf einer weißen Fläche sichtbar wird. Metallic-Druckfarbe kann Trübung oder Glanzunterschiede verstärken. Eine feine Kontur nahe der Kante kann durch die Linsenwirkung versetzt erscheinen. Die optische Qualifizierung muss daher mit einem repräsentativen Druckmotiv und nicht nur mit klarem Harz erfolgen.
Härte, Kratzfestigkeit und Flexibilität sind eigenständige Eigenschaften
Härte bezeichnet den Widerstand gegen eine definierte Eindrückung unter festgelegten Bedingungen. Die Kratzfestigkeit hängt von Kontaktgeometrie, Last, Geschwindigkeit, Abrasivmedium, Beschichtung, Reibung und Rückstellung der Oberfläche ab. Flexibilität beschreibt die Verformung ohne unzulässige Rissbildung, Weißbruch, Delamination oder bleibende Formänderung. Diese Eigenschaften hängen zusammen, sind jedoch nicht austauschbar.
ASTM D2240 beschreibt Verfahren zur Durometer-Härteprüfung von Elastomeren und Kunststoffen. Ein Härtewert belegt weder die Kratzfestigkeit noch die Eignung für ein gekrümmtes Emblem.
ASTM D1044 behandelt die Beständigkeit transparenter Kunststoffe gegen Oberflächenabrieb mit dem Taber-Abraser. Das Verfahren ermöglicht den Vergleich definierter Prüfkörper; eine flache Probe bildet jedoch weder eine gewölbte Kante noch zweiachsige Krümmung, Wischtuch, abrasive Partikel, Fingernagel, Werkzeugkontakt oder Reinigung im Einsatz automatisch nach.
Erstellen Sie eine Eigenschaftsmatrix:
| Anforderung | Zu bewertende Merkmale | Nicht als Ersatz heranziehen |
|---|---|---|
| Eindrückung | Tiefe, Rückstellung, sichtbare Spur, Temperatur | pauschale Einstufung als weich oder hart |
| Kratzbeanspruchung | Kontaktgeometrie, Last, Oberflächenschaden, optische Auswirkung | Härte allein |
| Abrieb | Materialabtrag, Trübung, Glanz, Lesbarkeit des Druckbilds | eine einzelne Zyklenzahl mit der Lebensdauer im Einsatz gleichsetzen |
| Biegebeanspruchung | Rissbildung, Weißbruch, Ablösung, Rückstellung, bleibende Verformung | Dehnung einer massiven Probe allein |
| Stoßbeanspruchung | Eindrückung, Riss, Kantenausbruch, Delamination | Ergebnis einer Kratzprüfung |
| Haptik | Ausgangsverhalten und Verhalten nach Konditionierung | Werbeaussage des Lieferanten |
Eine Epoxidharzformulierung kann schlagzäh modifiziert sein. Eine Polyurethanformulierung kann starr sein. Das ausgewählte ausgehärtete System muss mit dem relevanten Kuppelprofil und bei der maßgeblichen Temperatur geprüft werden.
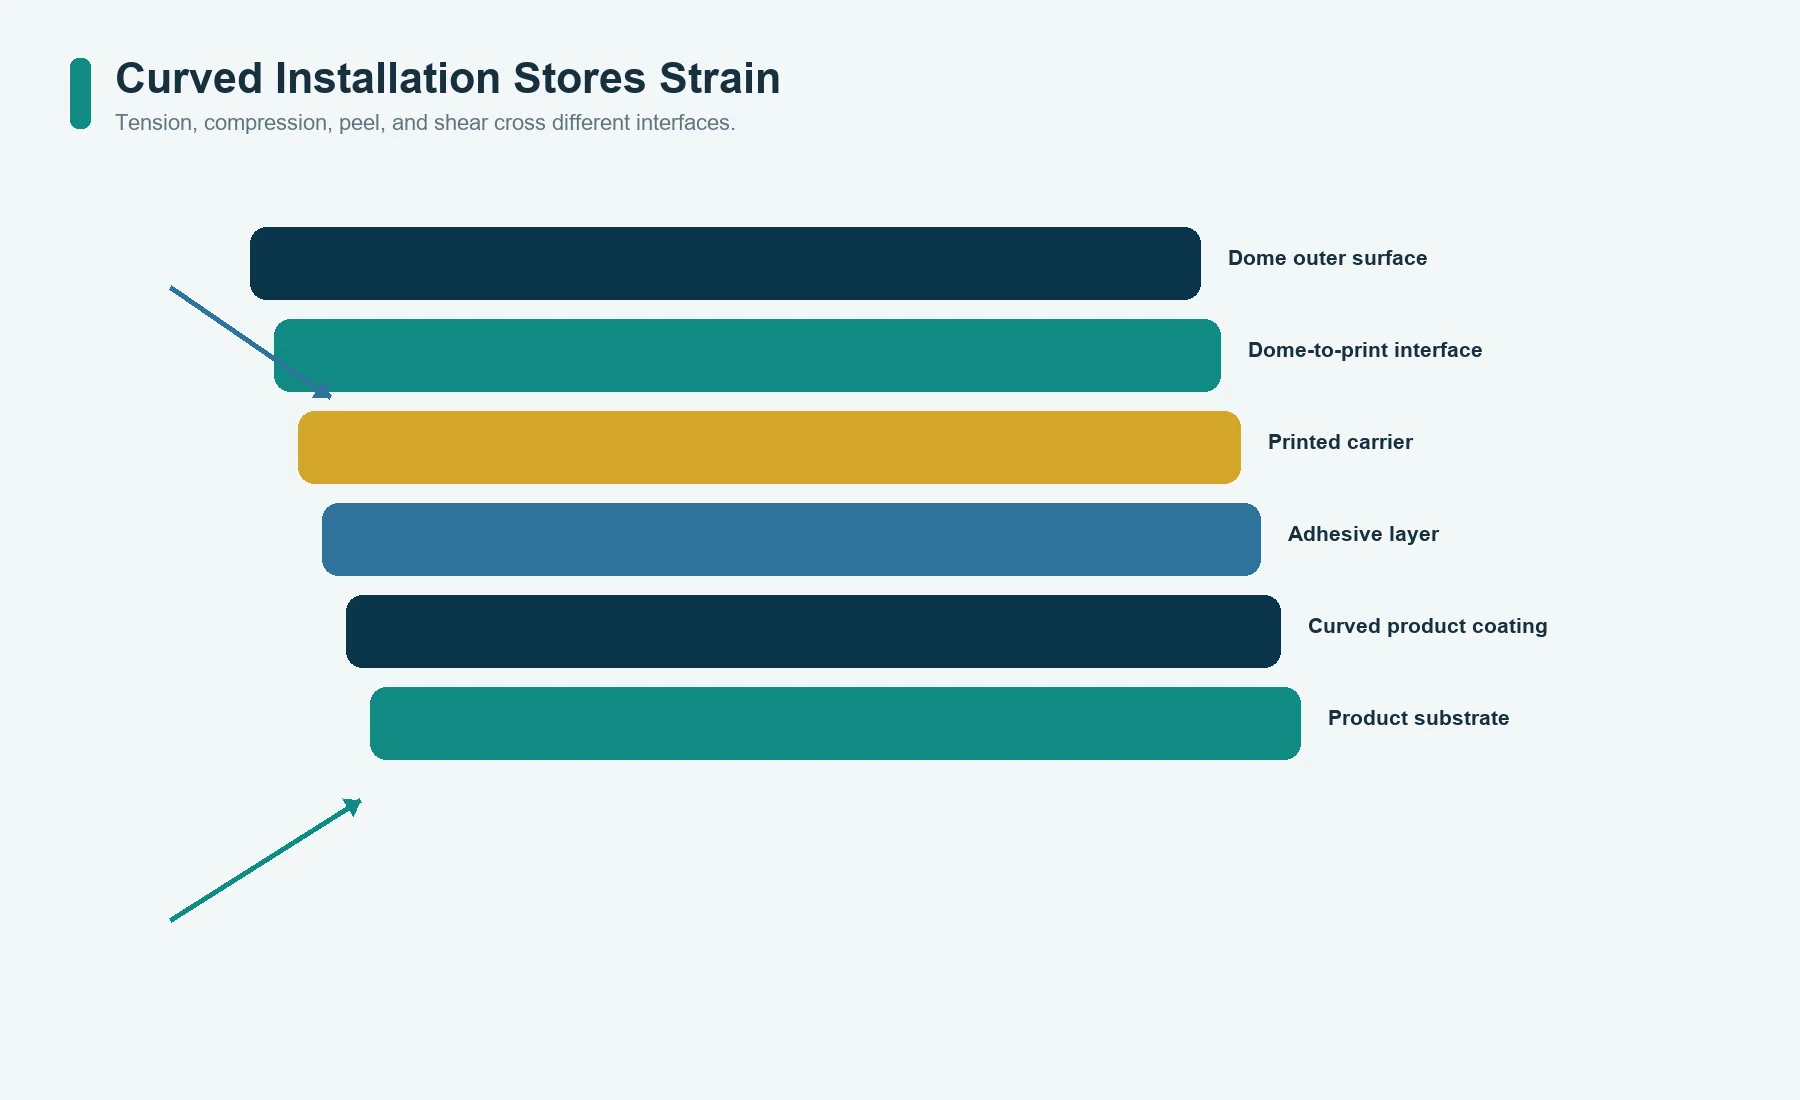
Die Montage auf gekrümmten Flächen erzeugt Dehnungen in jeder Schicht
Ein flaches Doming-Etikett, das auf eine gekrümmte Fläche geklebt wird, erzeugt Dehnungen in Harzkuppel, Druckfarbe, Träger und Klebstoff. An der Außenseite kann Zug auftreten, während die Klebstoffseite Druck- oder Scherbeanspruchung erfährt. Bereits eine geringe Kantenablösung kann Reinigungsmittel oder Feuchtigkeit eindringen lassen.
Erfassen Sie die Geometrie im Einbauzustand:
AUSSENFLÄCHE DER HARZKUPPEL: ZUG ODER DRUCK
DRUCKGRENZFLÄCHE: DIFFERENZIELLE DEHNUNG
ETIKETTENTRÄGER: BIEGUNG UND RÜCKSTELLUNG
KLEBSTOFF: SCHÄLBELASTUNG AM RAND + SCHERBELASTUNG IN DER FLÄCHE
PRODUKTOBERFLÄCHE: KRÜMMUNG + STRUKTUR + BESCHICHTUNG
Zu erfassen sind:
- einfache oder zweiachsige Krümmung;
- Krümmungsrichtung in Relation zur Etikettenform;
- Verklebeverfahren und Anpressdruck;
- Installationstemperatur;
- Mindestabstand der Etikettenkante zu einer Stufe oder Ecke;
- Zeit bis zur Handhabung oder Belastung;
- Werkstoff und Beschichtung des Untergrunds;
- zu erwartende Temperaturwechsel;
- ob sich das Produkt im Betrieb verformt;
- zulässige Kantenablösung, Weißbruch der Harzkuppel, Rissbildung und Formänderung.
Eine flexiblere Harzkuppel kann eine Spannung verringern, während Träger oder Klebstoff weiterhin begrenzend wirken. Eine steifere Harzkuppel kann einen dünnen Etikettenrand flachdrücken und die Schälbeanspruchung erhöhen. Die Kompetenzseite zu Materialien und Klebstoffen bietet den passenden JASPER-Kontext zur Bewertung von Fügefläche und Klebstoff; der reale Untergrund und die tatsächlichen Montagebedingungen werden dennoch benötigt.
Qualifizieren Sie die Krümmung nicht anhand eines gebogenen, ausgehärteten Harzstabs. Verwenden Sie das vollständige Doming-Etikett auf der vorgesehenen oder einer repräsentativen Oberfläche.
Das Harz kann den Druck schützen, während der Verbund dennoch versagt
Die klare Harzkuppel kann die bedruckte Oberfläche vor direktem Abrieb und Flüssigkeitskontakt schützen. Sie schützt jedoch nicht jede Grenzfläche:
- Reinigungsmittel können an der Kante der Harzkuppel eindringen;
- Wasser kann von der Produktoberfläche aus die Klebstoffkante erreichen;
- eine Druckschicht kann unter einer unversehrten Harzkuppel ihre Haftung verlieren;
- der Träger kann außerhalb der vom Harz bedeckten Fläche einreißen;
- die Produktbeschichtung kann sich zusammen mit dem Etikett ablösen;
- thermische Bewegungen können den Klebstoff beanspruchen;
- Stoßbelastung an der Kante kann Rissbildung oder Abschälen auslösen;
- eine starre Harzkuppel kann Unebenheiten der Oberfläche überbrücken.
Betrachten Sie die Haftung zwischen Harzkuppel und Druckbild getrennt von der Haftung zwischen Etikett und Produkt. Das Ergebnis einer Schälprüfung des Haftklebstoffs sagt nichts über die Haftung der Harzkuppel auf der Druckfarbe aus. Ein Abreißversuch des Harzes auf einer Druckfarbe ist möglicherweise nicht auf andere Druckfarben, Weiß- oder Metallic-Schichten, Lacke oder Aushärtungszustände des Drucks übertragbar.
Verwenden Sie Prüfmuster mit folgenden Merkmalen:
- die hellsten und dunkelsten Farbfelder;
- gegebenenfalls Weiß- und Metallic-Schichten;
- Vollflächen und Bereiche mit feinen Details;
- Kante der Harzkuppel über bedruckten und unbedruckten Bereichen;
- Trägerrand außerhalb der Harzkuppel;
- Klebstoffkante auf dem Produkt;
- gegebenenfalls Löcher, Ausschnitte, schmale Stege und scharfe Ecken.
Das bedruckte Etikett ist Bestandteil der Harzqualifizierung.
Feuchtigkeit und Chemikalien greifen unterschiedliche Grenzflächen an
Chemikalienbeständig ist ohne Angabe von Medium und Versagensart bedeutungslos. Wasser, Reinigungsmittel, Desinfektionsmittel, Öl, Kraftstoff, Sonnenschutzmittel, Weichmacher, Lösemittel, alkalische und saure Reiniger sowie Salzablagerungen können unterschiedliche Schichten angreifen.
ASTM D543 beschreibt Verfahren zur Bewertung der Beständigkeit von Kunststoffen gegenüber chemischen Reagenzien. Die Norm nennt kein allgemeingültiges Abnahmeergebnis für Harzkuppeln aus Epoxidharz oder Polyurethan.
Definieren Sie:
- Identität und Lieferant der Chemikalie;
- Konzentration und Verunreinigungsgrad;
- Kontakt mit Flüssigkeit oder Dampf;
- Temperatur;
- Einwirkdauer und Trocknung;
- Wischen, Spritzen, Eintauchen, Pfützenbildung oder wiederholte Zyklen;
- Abspülen und Erholungszeit;
- mechanische Belastung während oder nach der Einwirkung;
- zu prüfende Eigenschaften von Harzkuppel, Druck, Folie, Klebstoff und Untergrund;
- funktionale und visuelle Grenzwerte.
Mögliche Versagensarten sind:
- Quellung oder Erweichung;
- Verhärtung oder Versprödung;
- Klebrigkeit oder Materialübertrag an der Oberfläche;
- Änderung von Trübung, Farbe oder Glanz;
- Riss- und Spannungsrissbildung;
- Delamination zwischen Harzkuppel und Druck;
- Ausbluten der Druckfarbe oder Farbmigration;
- Aufrollen der Folie;
- Kantenablösung des Klebstoffs;
- Beschädigung von Untergrund oder Beschichtung.
Nutzen Sie für Regen, Salz, UV-Strahlung, Reinigungsmittel und Gehäusebedingungen die Seite zu Anwendungen in Schifffahrt und Außenbereichen als Anwendungsreferenz, nicht als Nachweis dafür, dass ein bestimmter Doming-Schichtaufbau qualifiziert ist.
Die Kantengeometrie bestimmt mehr als nur das Erscheinungsbild
An der Kante der Harzkuppel endet das Flüssigkeitsprofil, während der Träger weiterläuft, der Klebstoff gegebenenfalls freiliegt und die mechanische Beanspruchung bei der Handhabung beginnt. Die Kantengeometrie beeinflusst Erscheinungsbild, Schmutzanhaftung, Stoßbeständigkeit, Abschälen und Eindringen von Feuchtigkeit.
Zu prüfen sind:
- Außenkontur des Etiketts und Eckenradius;
- schmale Ausleger und Innenecken;
- Abstand zwischen Druckmotiv und Kante der Harzkuppel;
- Reproduzierbarkeit des Harzabschlusses an der Kante;
- Harzüberlauf auf den Abziehliner des Klebstoffs;
- freiliegender Rand des Trägers;
- Kantenhöhe und haptischer Übergang;
- Reihenfolge von Trennen, Beschneiden und Stanzen;
- Applikationswerkzeuge und Bewegungsweg der Finger beim Verkleben;
- benachbarte Vertiefungen, Vorsprünge, Fugen oder Gehäusekanten;
- Verpackungskontakt.
Legen Sie keine allgemeingültige Kuppelhöhe und keinen allgemeingültigen Kantenradius fest. Das stabile Profil hängt vom Fließverhalten der Formulierung, dem Dosiervolumen, der Oberflächenenergie, dem Druckmotiv, der Etikettenkontur, dem Aushärtungszustand und der Anlagenregelung ab. Eine hohe Harzkuppel kann die optische Tiefe erhöhen, zugleich aber Kantenexposition und eingebrachte Dehnung vergrößern. Eine niedrige Harzkuppel kann die Bauhöhe verringern, ohne die gewünschte Linsenwirkung zu erzielen.
Geben Sie eine bemaßte Querschnittszeichnung oder ein kontrolliertes Referenzmuster mit eindeutig festgelegten Prüfpunkten frei.
Prüfproben zusammenstellen, die das montierte Etikett abbilden
Ein einzelner klarer Gießling genügt nicht. Stellen Sie eine Reihe unterschiedlicher Prüfkörper zusammen:
| Prüfmuster | Zweck |
|---|---|
| Massiv- oder Plattenprobe | dient zur Vorprüfung von Harzfarbe, Trübung, Aushärtung und grundlegendem mechanischem Verhalten |
| flaches bedrucktes Etikett | prüft die Verträglichkeit zwischen Harzkuppel und Druck sowie optische Wirkung, Kante und Träger |
| auf gekrümmter Fläche montiertes Etikett | prüft eingebrachte Dehnung, Weißbruch, Rissbildung, Kantenablösung und Rückstellung |
| Etikett auf der Produktoberfläche | prüft die Wechselwirkung zwischen Klebstoff und Beschichtung |
| Prüfmuster für Kantengeometrien | prüft schmale Abschnitte, Ecken, feine Druckdetails und den Harzabschluss an der Kante |
| mitbeanspruchte Referenzprobe | ermöglicht einen kontrollierten Vorher-Nachher-Vergleich |
| Rückstellmuster aus der Produktion | unterstützt Wiederholaufträge und Änderungsprüfungen |
Jeder Prüfkörper sollte – soweit zutreffend – auf Harzcharge, Härtercharge, Mischprotokoll, Druckrevision, Druckfarbensystem, Träger, Klebstoff, Dosierprogramm für die Harzkuppel, Aushärtung, Datum sowie Bediener- oder Anlagenprotokoll rückverfolgbar sein.
Auch die Ausrichtung des Prüfkörpers muss dem Einbau entsprechen. Von einem senkrecht montierten Etikett kann Reinigungsmittel anders ablaufen als von einem waagerechten Emblem. Eine gekrümmte Fahrzeug- oder Werkzeugoberfläche kann Sonnenlicht und Stoßbelastungen aus unterschiedlichen Winkeln aufnehmen. Bei einem kleinen Emblem kann das Verhältnis von Kantenlänge zu Fläche erheblich größer sein als bei einer Laborplatte.
Prüfverfahren als Werkzeuge nutzen, nicht als Werbesiegel
Eine ASTM- oder ISO-Referenz bezeichnet ein Verfahren, eine Verfahrensregel oder eine Spezifikation mit definiertem Geltungsbereich. Sie ist kein eigenständiger Nachweis dafür, dass ein Harz für den Automobilbereich freigegeben, witterungsbeständig oder für jedes Produkt im Außenbereich geeignet ist.
Erstellen Sie eine Prüfdefinition:
Versagensart | Prüfkörper | Konditionierung | Verfahren | Beanspruchung | Messgröße | Grenzwert | Prüfzeitpunkt | Verantwortlicher
Beispiele:
- Vergilbung: Messgerät, Hintergrund, Prüfkörpergeometrie, Ausgangswert, Wert nach der Beanspruchung und Grenzwert;
- Trübung: optisches Verfahren, Ausrichtung, mittlerer Bereich oder Randbereich und zulässige Änderung;
- Abrieb: Geräteeinstellungen, Prüfkörperauflage, Endpunkt, Reinigung und gemessene optische oder werkstoffliche Auswirkung;
- Biegung: Einbauradius, Temperatur, Einwirkdauer, gegebenenfalls Zyklen sowie Grenzwert für Rissbildung oder Ablösung;
- Chemikalien: Medium, Konzentration, Temperatur, Kontaktart, Abspülen, Erholungszeit und jede geprüfte Schicht;
- Haftung: Grenzflächen zwischen Harzkuppel und Druck sowie zwischen Etikett und Produkt getrennt prüfen;
- Bewitterung: Lampe, Filter, Bestrahlungsstärke, Feuchte, Temperatur, Zyklus, Dauer und Eigenschaften vor und nach der Bewitterung.
JASPERs Seite zu Qualität und Prüfung bietet den passenden Rahmen für Anforderung, Prüfkörper, Verfahren, Ergebnis, Abnahme und Dokumentation. Sie belegt nicht, dass ein Doming-Etikett eine bestimmte Prüfung bestanden hat.
Gesamtkosten anhand von Ausbeute, Nacharbeit und Ausfallrisiko im Einsatz vergleichen
Der Harzpreis entspricht nicht den Kosten des fertigen Doming-Etiketts. Vergleichen Sie:
- Komponentenlagerung und -konditionierung;
- Kontrolle von Dosiermischung und Auftrag;
- Abfall durch Spülen, Anfahren und das Ende der Topfzeit;
- Ausbeute unter Berücksichtigung von Blasen, Staub, Harzüberlauf, Unterfüllung und Profilfehlern;
- Aushärtungszeit, Stellfläche für Gestelle, Handhabung und Umlaufbestand;
- Prüfung von Transparenz, Oberfläche, Kante und Druckmotiv;
- Etikettenfolie, Druck, Klebstoff, Abziehliner und Stanzkontur;
- Stichproben auf gekrümmten Flächen und Prüfkörper;
- Verpackung, die Verblocken oder Druckstellen auf der Oberfläche vermeidet;
- Sortierung und Nacharbeit bei Harzfehlern;
- Ausschuss, wenn sich die Harzkuppel nicht ohne Beschädigung des Druckbilds entfernen lässt;
- Austausch im Feld und Auswirkung auf die Marke;
- Formulierungsänderung und erneute Qualifizierung.
Ein preisgünstiges Harz kann zu einem teuren Etikett führen, wenn das Prozessfenster eng ist oder Fehler erst nach dem Drucken und Stanzen erkannt werden. Ein höherer Materialpreis kann dennoch wirtschaftlich sein, wenn er Ausschuss, Prüfaufwand oder Ausfallrisiken im Einsatz senkt. Diese Auswirkungen müssen anhand realer Fertigungs- und Qualitätsaufzeichnungen belegt und dürfen nicht aus der Chemie abgeleitet werden.
Vergleichen Sie nur Kandidaten, die die optischen, mechanischen, haftungsbezogenen und beanspruchungsspezifischen Anforderungen bereits erfüllen.
Harz- und Prozessvariante mit Änderungsanlässen freigeben
Die freigegebene Variante sollte folgende Angaben festlegen:
- Harz, Härter und Revisionsstand des Lieferanten;
- zulässige Bezugsquelle und Substitutionsregel;
- Vorgaben für Mischung, Dosierung und Aushärtung;
- Druckverfahren, Druckfarbe, Träger, Klebstoff und Abziehliner;
- Kuppelprofil und bemaßte Referenz;
- Montagefläche und Krümmung;
- visuelle und optische Referenz;
- Kriterien für Härte, Rückstellung, Biegung, Kante und Haftung;
- Beanspruchungsverfahren und Abnahmekriterien;
- Verpackungs- und Lagerbedingungen;
- Erstmuster- und Chargenaufzeichnungen;
- Rückstellmuster;
- Regelung für Nacharbeit und Ersatz.
Verwenden Sie folgenden Änderungsdatensatz:
Geändertes Element | Betroffene Schicht | Versagensrisiko | Erforderlicher Nachweis | Freigabeverantwortlicher
Änderungsanlässe können Harzkomponente, Katalysator, Stabilisator, Pigment, Mischanlage, Dosierprogramm, Aushärtung, Druckfarbe, Folie, Klebstoff, Stanzkontur, Druckmotiv, Beschichtung der Montagefläche, Krümmung, Reinigungsmittel, UV-Beanspruchung, Verpackung oder Lieferant sein.
Ein allein anhand der Harzfamilie als gleichwertig bezeichnetes Harz ist keine freigegebene Substitution. Prüfen Sie die betroffene Schicht und wiederholen Sie die für ihr Versagensrisiko erforderlichen Nachweise.
Wann ein Doming-Etikett die falsche Konstruktion ist
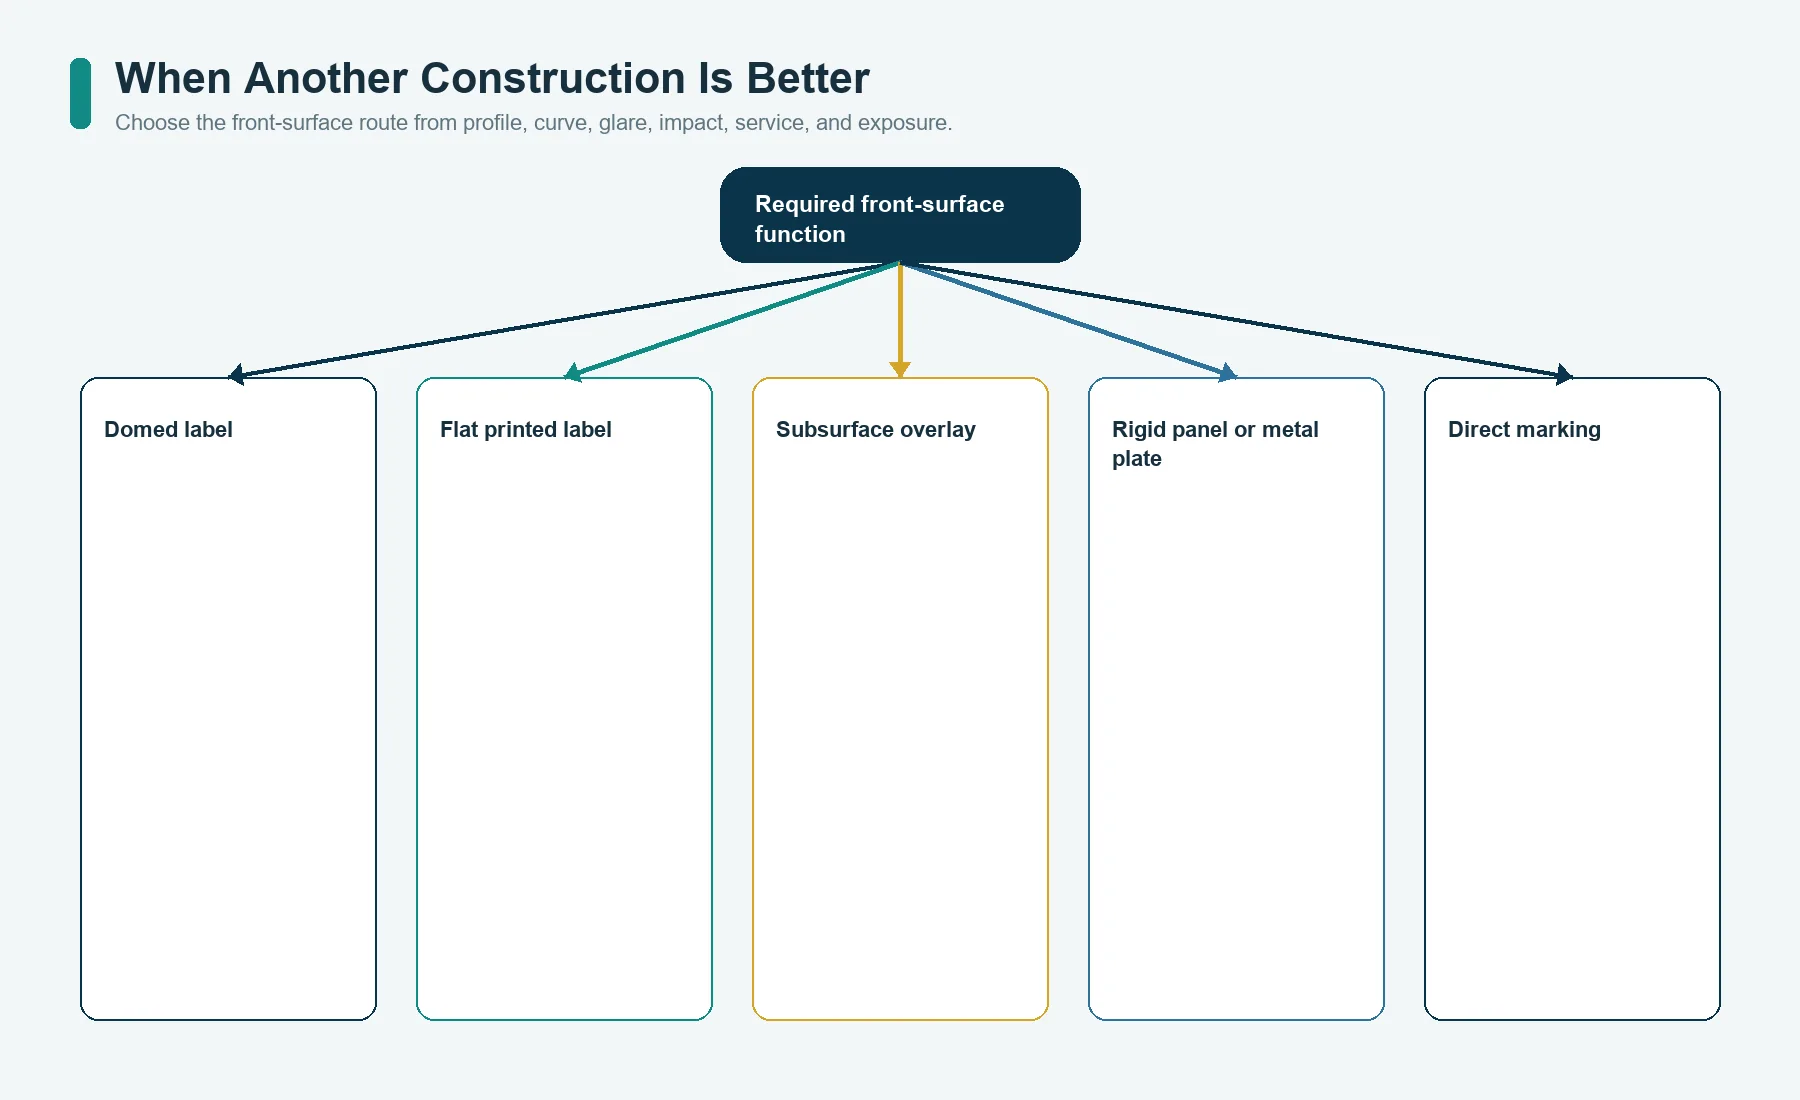
Eine Harzkuppel kann ungeeignet sein, wenn:
- das Produkt eine geringe Bauhöhe oder eine bündige Oberfläche erfordert;
- das Etikett eine enge oder zweiachsige Krümmung umschließen muss, die der vollständige Schichtaufbau nicht verträgt;
- der optische Glanz Blendung erzeugt oder nicht zur Produktoberfläche passt;
- an der Kante häufiges Scheuern oder Einwirkung scharfer Gegenstände zu erwarten ist;
- sich die Informationen häufig ändern und ein rückstandsfreier Austausch erforderlich ist;
- eine starre Platte, rückseitig geschützte Grafik, ein Formteil-Emblem oder eine Direktmarkierung die Beanspruchung besser erfüllt;
- die Montagefläche für das verfügbare Klebstoffsystem zu stark strukturiert, verunreinigt, flexibel oder energiearm ist;
- die Beanspruchung mit keiner praktikablen Kombination aus Harz, Druck, Folie, Klebstoff und Untergrund qualifiziert werden kann.
Vergleichen Sie vor dem Hinzufügen einer Harzkuppel flache Polymeretiketten, Bedienfolien, Acrylglas, Glas, Metall und weitere Lösungen für die Frontfläche im JASPER-Leitfaden zu Materialien für Bedienfolien.
Der Verzicht auf eine Harzkuppel ist ein zulässiges technisches Ergebnis. Der Vergleich soll das montierte Produkt schützen und nicht ein bevorzugtes Verfahren rechtfertigen.
Häufig gestellte Fragen
Reicht die Harzfamilie aus, um zwischen Epoxidharz und Polyurethan für Doming-Etiketten zu wählen?
Nein. Qualifizieren Sie die exakte ausgehärtete Formulierung im realen Aufbau aus Druckbild, Träger, Klebstoff und Montagefläche sowie unter Berücksichtigung von Form, Krümmung, Prozess und Beanspruchungen.
Vergilbt Polyurethan-Domingharz grundsätzlich nie?
Nein, eine pauschale Aussage ist nicht zulässig. Aliphatische oder aromatische Chemie, Additive, Aushärtung, Dicke, Beanspruchung und die übrigen Etikettenschichten beeinflussen gemeinsam das optische Ergebnis.
Ist eine härtere Harzkuppel automatisch kratzfester?
Nein. Härte, Kratzbeanspruchung, Abrieb, Biegung und Stoßbeanspruchung beruhen auf unterschiedlichen Lasten und Versagenskriterien. Daher ist für jede geforderte Eigenschaft ein eigener Nachweis erforderlich.
Wie ist ein Doming-Etikett für eine gekrümmte Fläche zu validieren?
Verwenden Sie das vollständige bedruckte Doming-Etikett mit Klebstoff auf der vorgesehenen oder einer repräsentativen gekrümmten Oberfläche und prüfen Sie Dehnung, Rissbildung, Weißbruch, Kantenablösung und Rückstellung.
Welche Angaben sollte ein OEM für die Prüfung eines Domingharzes bereitstellen?
Übermitteln Sie Druckmotiv, Kontur, Kuppelprofil, Druckfarben, Träger, Klebstoff, Werkstoff und Beschichtung der Montagefläche, Krümmung, Montageverfahren, Beanspruchungen, Grenzwerte für das Erscheinungsbild, Validierungsbedarf und Stückzahlen.
Quellen
- Covestro, Desmodur ultra N 3386 BA/SN
- Covestro, Polyisocyanate und Prepolymere
- Huntsman, EPALLOY 5001 N
- Master Bond, optisch klare Polymerklebstoffe
- ASTM E313, Gelb- und Weißindizes
- ASTM D1003, Trübung und Lichttransmission transparenter Kunststoffe
- ASTM D2240, Elastomereigenschaft – Durometer-Härte
- ASTM D1044, Oberflächenabrieb transparenter Kunststoffe
- ASTM D543, Beständigkeit von Kunststoffen gegen chemische Reagenzien
- ISO 4892-2, Kunststoffe – Xenonbogen-Bestrahlung
Die Quellen beschreiben Formulierungsbeispiele und Prüfverfahren. Sie belegen weder die von JASPER eingesetzte Harzchemie noch Konformität, Prozessfähigkeit oder die Leistungsfähigkeit fertiger Doming-Etiketten.
Den montierten Schichtaufbau zur Harzprüfung übermitteln
Übermitteln Sie Druckmotiv, Etikettenkontur, Kuppelprofil, Druckfarben, Trägerfolie, Klebstoff, Werkstoff und Beschichtung der Montagefläche, Krümmung, Montageverfahren, Sonnenlicht, Feuchtigkeit, Chemikalien, Temperatur, Handhabung, Grenzwerte für das Erscheinungsbild, Validierungsbedarf, Prototypenstückzahl und Jahresbedarf über die Kontaktseite von JASPER. JASPER kann anschließend Epoxidharz, Polyurethan oder eine andere Konstruktion als vollständig ausgehärteten und montierten Schichtaufbau bewerten, statt anhand pauschaler Aussagen über Harzfamilien auszuwählen.