
RECURSO SOBRE MATERIALES Y DURABILIDAD DE ETIQUETAS ABOVEDADAS
Etiquetas abovedadas de epoxi frente a poliuretano: evaluar el conjunto de capas curadas, no el nombre de la resina
Elija entre etiquetas abovedadas de epoxi y poliuretano calificando la formulación exacta curada en la etiqueta impresa real, el adhesivo, la superficie de montaje, la forma y la exposición. Solo la familia de resinas no prueba la claridad, resistencia al amarillamiento, dureza, flexibilidad, resistencia química o vida al aire libre. Un poliuretano alifático estable a la luz puede comportarse de manera diferente a un poliuretano aromático, mientras que los epoxis ópticos pueden formularse para bajo amarilleo o resistencia UV. Compare el conjunto completo desde la dispensación hasta el curado, la instalación curva, la intemperie, la limpieza y el manejo en campo. La ruta ganadora es la que cumple con los límites declarados de óptica, mecánica, adhesión y apariencia después de la exposición requerida.
Las etiquetas personalizadas de resina epoxi o poliuretano con domo de JASPER son la vía comercial después de definir la formulación del domo, el portador de impresión, la tinta, el adhesivo, la forma, la superficie de montaje, la curvatura, el entorno y la evidencia de aceptación. Este recurso explica cómo comparar los sistemas de resina candidatos. No confirma qué química procesa actualmente JASPER ni promete un resultado universal de amarilleamiento, dureza, flexibilidad, perfil del domo, resistencia química, duración al aire libre, costo, MOQ o plazo de entrega.
La cúpula es un laminado óptico-mecánico
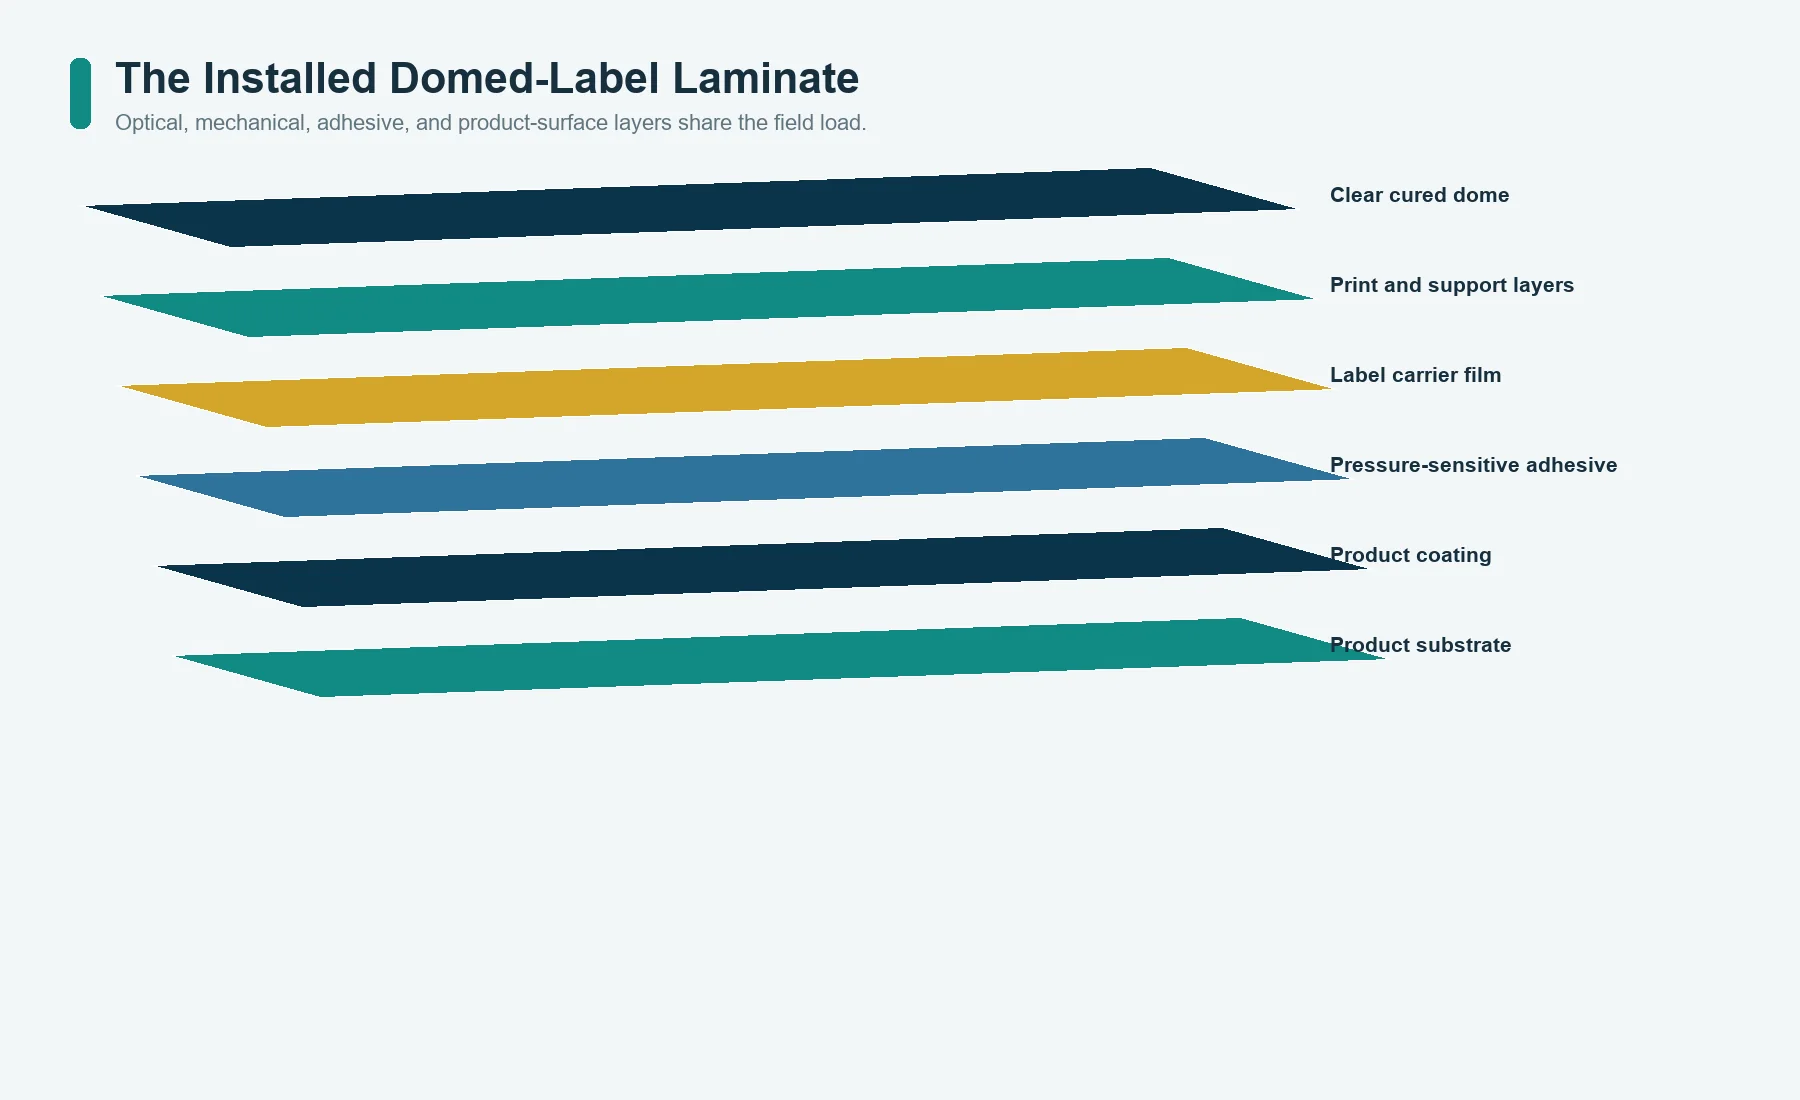
Una etiqueta abovedada no es una gota de resina transparente evaluada por sí misma. Es un laminado instalado:
LUZ Y CONTACTO DEL OPERADOR
            |
            v
CÚPULA TRANSPARENTE CURADA
            |
            v
CAPAS DE TINTA IMPRESA / BLANCA / METÁLICA / PROTECTORA
            |
            v
PELÍCULA O FOIL DE ETIQUETA
            |
            v
ADHESIVO SENSIBLE A LA PRESIÓN
            |
            v
PINTURA / RECUBRIMIENTO EN POLVO / PLÁSTICO / METAL / VIDRIO
            |
            v
CURVATURA, CALOR, HUMEDAD, LIMPIADOR, RAYOS UV Y CARGA DE SERVICIO
La cúpula puede permanecer clara mientras la tinta cambia de color, la película se encoge, el adhesivo se despega o el recubrimiento de montaje pierde adherencia. También puede amarillear mientras la etiqueta permanece firmemente adherida. Una cúpula dura puede resistir una uña pero agrietarse cuando la superficie instalada se dobla. Una cúpula blanda puede recuperarse de una hendidura pero acumular rayones o mostrar daños en los bordes.
Define la función de cada capa antes de comparar los nombres de resinas.
| Capa | Trabajo principal | Fallo que puede confundirse con fallo de resina |
|---|---|---|
| cúpula transparente | lente, profundidad, protección de superficie, perfil táctil | amarilleo, neblina, pérdida de brillo, agrietamiento, abolladuras, daño en los bordes |
| pila de impresión | color, logotipo, texto, fondo metálico o blanco | cambio de color, sangrado, ataque de solvente, curado deficiente, interacción con la cúpula |
| portador de etiqueta | soporta impresión, troquelado, domo y manipulación | encogimiento, encrespamiento, separación, mala estabilidad dimensional |
| adhesivo de la etiqueta | transfiere el ensamblaje al producto | despegue de bordes, movimiento cortante, pelado, sensibilidad a la contaminación |
| superficie de montaje | recibe y soporta la etiqueta | fallo del recubrimiento, textura, baja energía superficial, curvatura, contaminación |
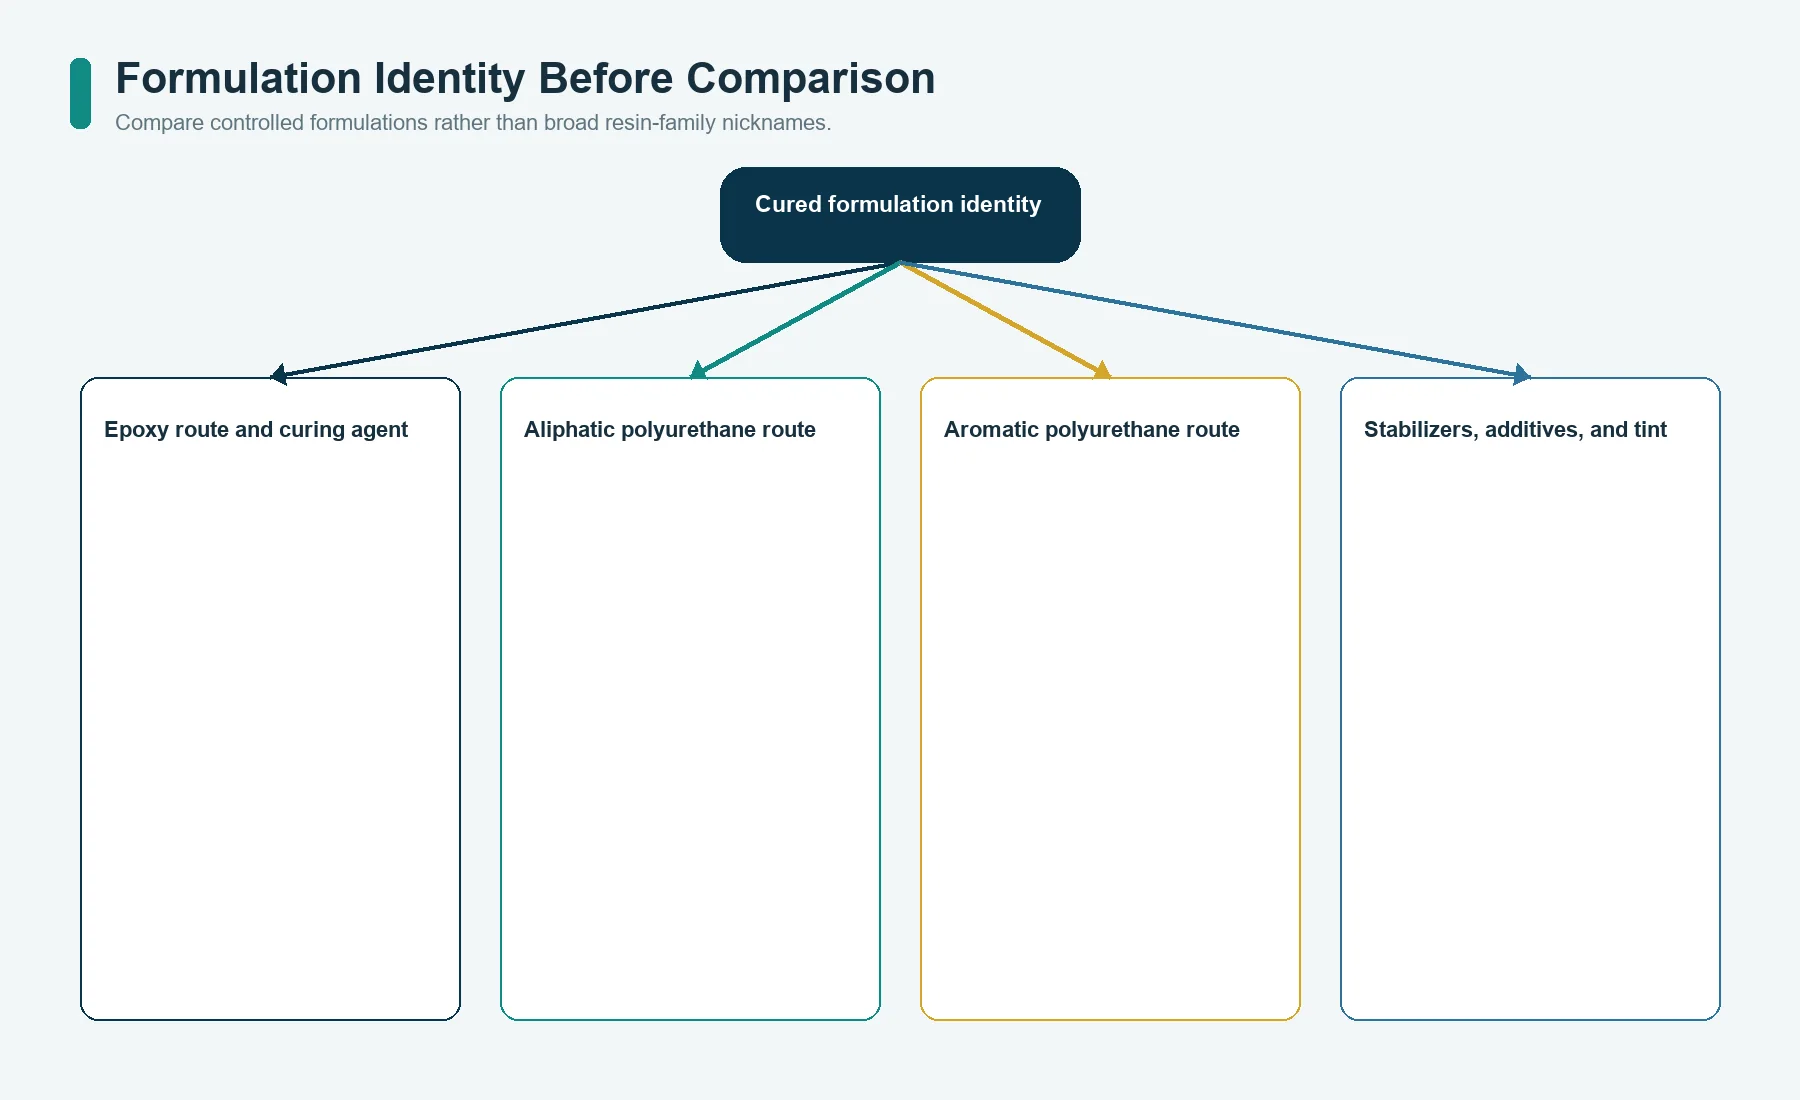
La comparación correcta es pila de epoxi A frente a pila de poliuretano B, no dos vasos de resina sin etiquetar.
Compare formulaciones curadas, no apodos de familias de resina
Epoxi y poliuretano describa familias de química amplia. Los formuladores pueden cambiar la columna vertebral, el agente de curado, la funcionalidad, los aditivos, estabilizadores, pigmentos, catalizadores, plastificantes, rellenos y las condiciones de curado. Esas elecciones alteran el comportamiento óptico y mecánico.
La rama del poliuretano importa. Covestro describe sistemas de polisocianato alifático para recubrimientos resistentes a la luz y a la intemperie. Eso respalda una conclusión limitada: algunos sistemas de poliuretano están deliberadamente diseñados para la estabilidad a la luz. No respalda el poliuretano nunca se amarillea, porque la química aromática frente a la alifática, la formulación, el grosor, el curado, la exposición y otras capas siguen siendo relevantes.
La rama del epoxi también es más amplia que el eslogan habitual. EPALLOY 5001 N de Huntsman se presenta como una resina epoxi de bajo amarilleo para sistemas estables a los rayos UV, y los proveedores de epoxi óptico publican formulaciones especializadas de bajo amarilleo. Esos registros no prueban que un epoxi genérico para doming se mantenga claro al aire libre. Muestran por qué todo epoxi se amarillea rápidamente no es una regla de ingeniería aceptable.
Compare formulaciones controladas por el proveedor usando:
- identidad completa de resina y endurecedor;
- revisión y lote;
- ruta alifática o aromática cuando sea relevante;
- sistema transparente, teñido, pigmentado o relleno;
- proporción de mezcla y método de dispensación;
- controles de humedad y temperatura;
- curado objetivo y post-curado;
- referencia óptica después del curado;
- dureza, recuperación y comportamiento a la flexión;
- compatibilidad con tinta, película y adhesivo;
- evidencia de exposición en una muestra representativa;
- vida útil y ruta de control de cambios.
No sustituya el valor de la hoja de datos de un proveedor por otro de una formulación diferente.
La primera falla puede comenzar durante la dosificación
La calidad del moldeo puede decidirse antes de que comience la exposición ambiental. La mezcla y la dispensación afectan la estequiometría, las burbujas, la superficie, la formación de bordes, el curado y las tensiones residuales.
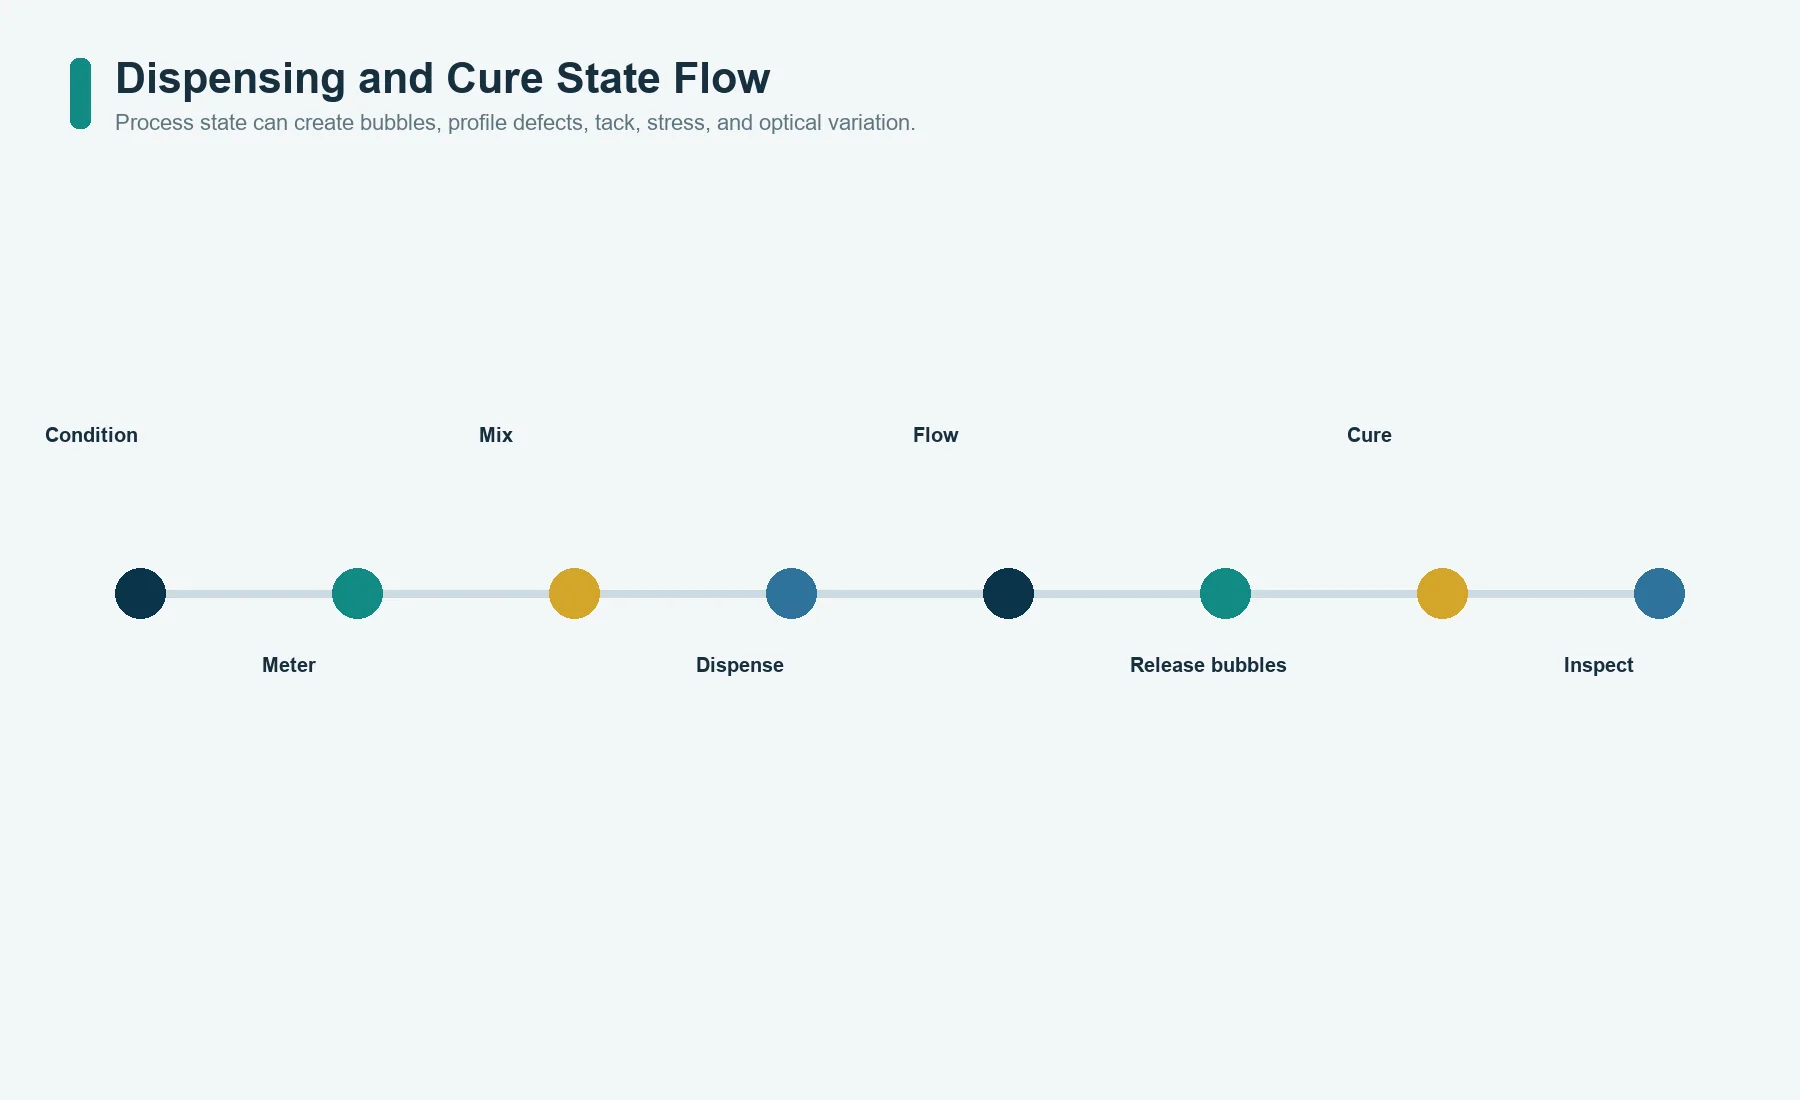
Mapea el estado del proceso:
CONDICIONAR MATERIAL
  > MEDIR
  > MEZCLAR
  > DISPENSAR
  > FLUIR HACIA EL PERFIL
  > ELIMINAR BURBUJAS
  > GELIFICAR
  > CURAR
  > CONDICIONAR
  > INSPECCIONAR
Para ambos candidatos, epoxi y poliuretano, confirme:
- almacenamiento y acondicionamiento de componentes;
- exposición permitida a la humedad;
- control de medición y mezcla;
- disposición de purga y puesta en marcha;
- método de incorporación de aire y control de burbujas;
- tiempo de trabajo bajo condiciones reales de producción;
- flujo sobre la tinta y película seleccionadas;
- repetibilidad del tope de borde y forma de cúpula;
- control de contaminación y polvo;
- movimiento del gel antes de que la etiqueta esté nivelada;
- temperatura de curado, tiempo, humedad y punto de manipulación;
- aceptación de pegajosidad, ondulación, vacío, cráter, inclusión y desbordamiento.
Una muestra de campo amarillenta puede comenzar con una mezcla fuera de proporción o una fase de curado incompleta, en lugar de la química de la familia de resinas. Una cúpula agrietada puede comenzar con estrés de curado excesivo, burbujas atrapadas o un portador incompatible. Los registros de la causa raíz deben conservar el estado del proceso, no solo el nombre del material.
El curado fija la forma, las tensiones y el estado óptico
El perfil de la cúpula se forma mientras el líquido humedece la superficie impresa y se detiene en el borde de la etiqueta. El curado convierte ese perfil en una lente sólida y puede fijar el encogimiento, el estrés, los defectos ópticos y la debilidad en la interfaz.
Inspeccione el estado curado antes del montaje:
- simetría del perfil y forma del borde;
- desbordamiento, insuficiente relleno, retracción o impresión expuesta;
- burbujas, vacíos, polvo, fibras, cráteres y ondulación en la superficie;
- neutralidad de color contra un fondo controlado;
- opacidad y dispersión interna;
- brillo y apariencia de piel de naranja;
- pegajosidad superficial o transferencia de impresión;
- dureza y recuperación de la indentación;
- respuesta a la flexión sobre el portador real;
- adhesión a la superficie impresa;
- curvatura o distorsión del soporte;
- integridad del borde cortado después del manejo.
No llame a un domo curado solo porque se puede tocar. El estado de curado aprobado debe soportar el empaquetado, la aplicación, la instalación y la exposición posterior. Si el producto se empaqueta demasiado pronto, la presión de apilamiento puede marcar la superficie. Si el curado continúa después de la instalación, la resina, el soporte y el adhesivo pueden cambiar mientras están restringidos en el producto.
El registro de curado debe indicar la condición de liberación medible y la referencia retenida, no depender únicamente del tiempo transcurrido.
El amarillamiento es una falla óptica, no toda la decisión exterior.
El amarillamiento importa porque una cúpula transparente es una lente sobre la obra de arte. Incluso un pequeño cambio de color puede alterar gráficos blancos, plateados, azules o críticos para la marca. Sin embargo, una cúpula puede fallar ópticamente sin un amarillamiento evidente.
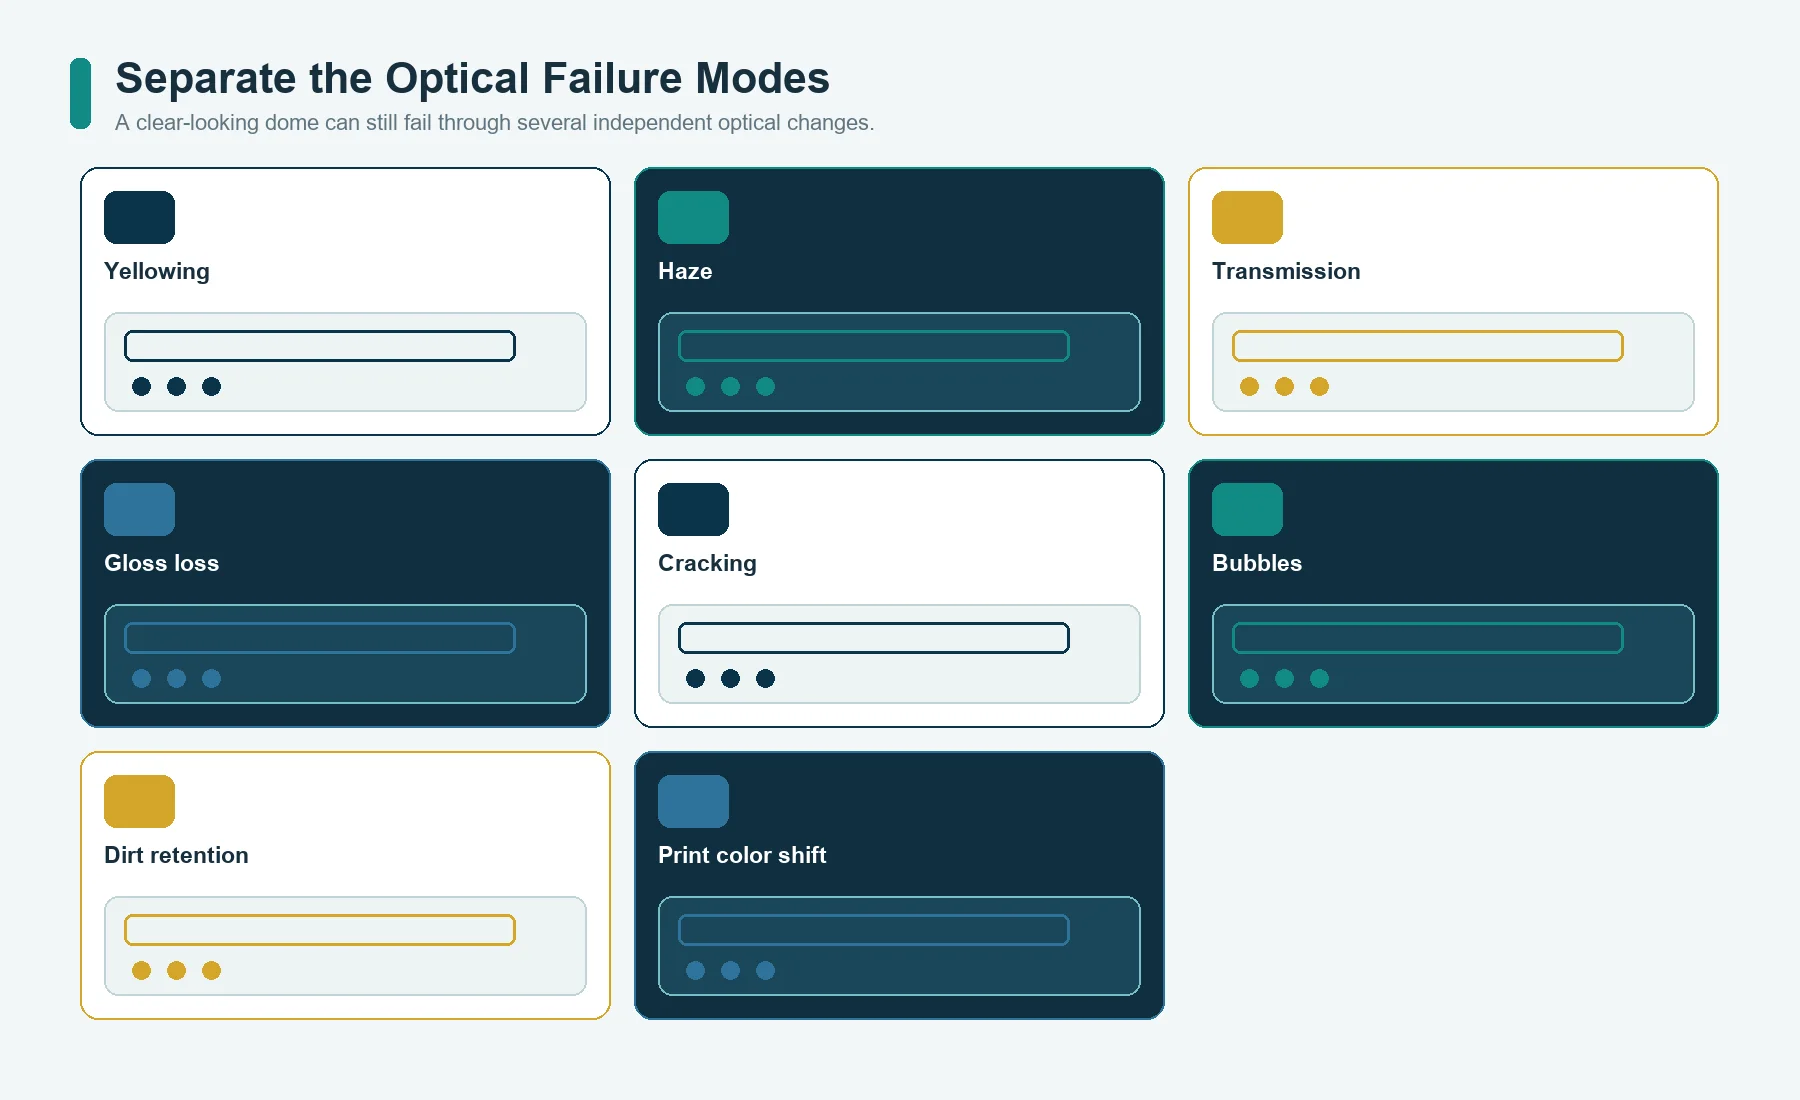
Separar:
- amarilleo o cambio de color;
- transmisión luminosa total;
- niebla o dispersión de la luz;
- pérdida de brillo;
- decapado superficial;
- grietas o fisuras;
- burbujas o crecimiento de vacíos internos;
- retención de suciedad;
- pérdida de aumento o profundidad visual;
- cambio de color de la impresión debajo de la cúpula.
ASTM E313 aborda los índices de amarilleo y blancura calculados a partir de las coordenadas de color medidas instrumentalmente para materiales casi blancos o casi incoloros. No crea un límite de aprobación universal para una etiqueta con cúpula.
ASTM D1003 cubre la turbidez y la transmitancia luminosa de los plásticos transparentes. Un espécimen plano o una cúpula curva puede presentar geometría de medición diferente, por lo que el plan de validación debe definir el espécimen, el instrumento, la orientación, el fondo y el cálculo.
Para la simulación al aire libre, ISO 4892-2 aborda la exposición a arco de xenón de plásticos. El método no promete un número fijo de años al aire libre. El proyecto debe definir el ciclo, el control de irradiancia, la humedad, la temperatura del espécimen, la duración, los atributos medidos y los criterios de aceptación.
Un registro óptico debe mostrar valores e imágenes de antes y después sobre el mismo fondo. Todavía claro no es un método de inspección.
La neblina, el brillo y la magnificación pueden fallar antes que el color
La cúpula cambia la forma en que se ve la obra de arte. Su superficie curva, comportamiento refractivo, perfil de grosor y acabado crean profundidad y resaltan. Una formulación que permanece incolora aún puede perder la apariencia deseada debido a micro-rasguños, neblina, textura de la superficie o distorsión en los bordes.
Revisión:
- claridad del centro y los bordes;
- distorsión de texto y líneas a través del perfil;
- apariencia metálica y de campo blanco;
- forma del resaltado bajo iluminación controlada;
- uniformidad del brillo;
- aire atrapado cerca de obras de arte finas;
- abultamiento en los bordes estrechos;
- legibilidad en el ángulo y la distancia reales;
- apariencia después de limpiar y manipular;
- apariencia después de la exposición declarada.
Use la geometría real de la etiqueta. Una placa fundida a granel no reproduce el portador delgado, la interfaz impresa, el borde del domo ni el camino óptico de la etiqueta de producción. Una placa plana puede ocultar el abultamiento de los bordes que domina un logotipo pequeño.
La obra de arte también importa. Un fondo oscuro puede ocultar un amarilleo leve, mientras que un campo blanco lo expone. La tinta metálica puede exagerar la neblina o la variación del brillo. Un contorno fino cerca del borde puede parecer desplazado por la lente. La calificación óptica debe usar arte representativo, no solo resina clara.
La Dureza, Resistencia a Rayaduras y Flexibilidad Son Propiedades Diferentes
La dureza es la resistencia a una indentación definida bajo condiciones definidas. La resistencia a rayaduras depende de la forma del contacto, la carga, la velocidad, el abrasivo, el recubrimiento, la fricción y la recuperación de la superficie. La flexibilidad se refiere a la deformación sin grietas inaceptables, blanqueamiento, delaminación o cambio de forma permanente. Estas propiedades están relacionadas pero no son intercambiables.
ASTM D2240 proporciona métodos de dureza con durómetro para caucho y plásticos. Un número de dureza no demuestra resistencia a los arañazos ni idoneidad para un emblema curvado.
ASTM D1044 cubre la resistencia de los plásticos transparentes a la abrasión superficial por el abrasímetro Taber. El método puede comparar especímenes declarados, pero una pieza de prueba plana no reproduce automáticamente un borde abovedado, curva compuesta, paño de limpieza, arena, uña, contacto con herramientas o limpieza de campo.
Construya un mapa de propiedades:
| Requisito | Qué evaluar | Evitar sustituir |
|---|---|---|
| indentación | profundidad, recuperación, marca visible, temperatura | genérico blando o duro |
| rayón | contacto, carga, daño en la superficie, efecto óptico | solo dureza |
| abrasión | pérdida de material, neblina, brillo, legibilidad de la imagen | un ciclo cuenta como vida útil en campo |
| flexión | grieta, blanqueamiento, levantamiento, recuperación, deformación residual | elongación solo de una muestra masiva |
| impacto | abolladura, fisura, astilla en el borde, delaminación | resultado del rayado |
| sensación táctil | respuesta inicial y condicionada | adjetivo de marketing del proveedor |
Una formulación de epoxi puede endurecerse. Una formulación de poliuretano puede ser rígida. El sistema curado seleccionado debe probarse en el perfil de cúpula y la temperatura que importan.
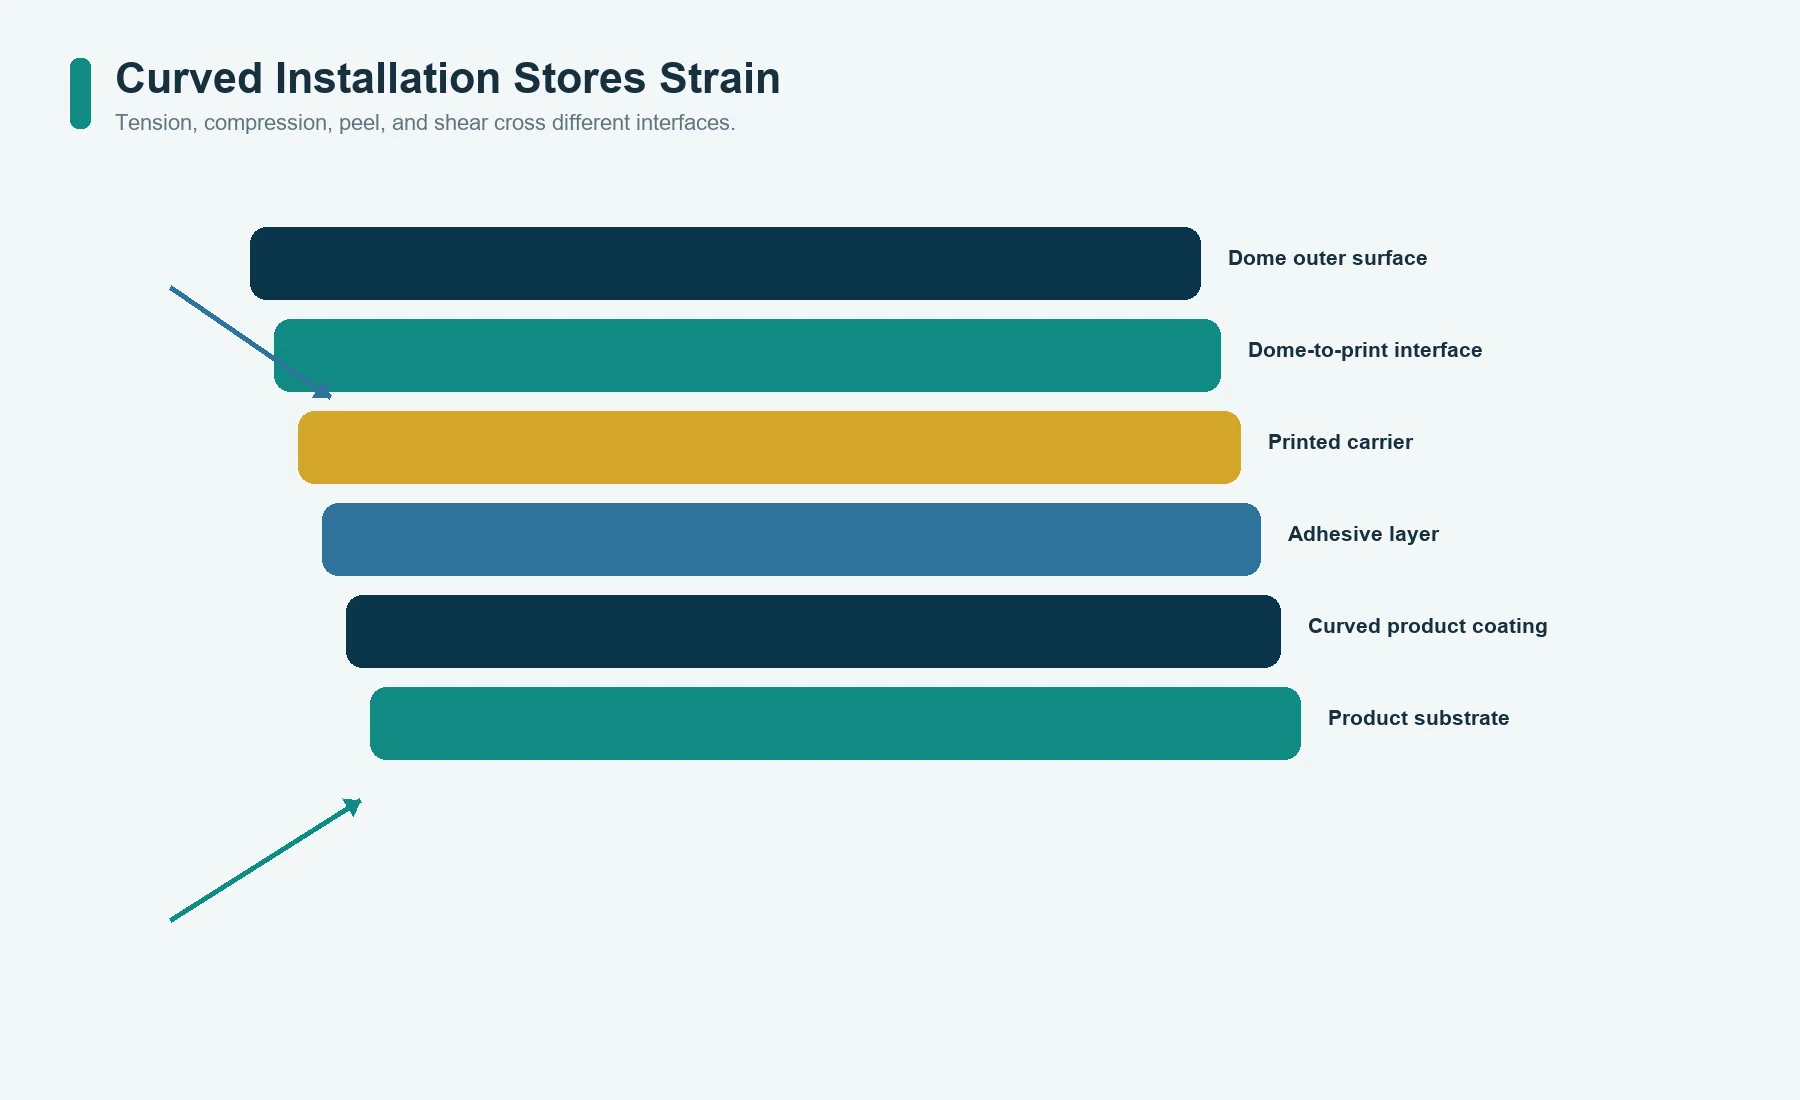
La instalación curva almacena tensión en cada capa
Una etiqueta abovedada y plana aplicada a una superficie curva almacena tensión en la cúpula, la tinta, el soporte y el adhesivo. La superficie exterior puede estar en tensión mientras que el lado adhesivo experimenta compresión o corte. Un pequeño levantamiento del borde puede permitir que entre limpiador o humedad.
Mapea la curva instalada:
SUPERFICIE EXTERIOR DE LA CÚPULA: TENSIÓN O COMPRESIÓN
INTERFAZ DE IMPRESIÓN: DEFORMACIÓN DIFERENCIAL
SOPORTE DE LA ETIQUETA: FLEXIÓN Y RECUPERACIÓN
ADHESIVO: DESPEGUE EN EL BORDE + CORTE EN EL CAMPO
SUPERFICIE DEL PRODUCTO: CURVATURA + TEXTURA + RECUBRIMIENTO
Registro:
- curvatura simple o compuesta;
- dirección de la curva en relación con la forma de la etiqueta;
- método de aplicación y presión;
- temperatura de instalación;
- distancia mínima del borde desde un escalón o esquina;
- tiempo antes de manipular o cargar;
- material del sustrato y recubrimiento;
- ciclado de temperatura esperado;
- si el producto se flexiona durante el servicio;
- elevación de borde aceptable, blanqueamiento en domo, agrietamiento y cambio de forma.
Una cúpula más flexible puede reducir una tensión mientras que el portador o adhesivo siguen siendo el límite. Una cúpula más rígida puede aplanar un borde de etiqueta delgada y aumentar el despego. Los materiales y la capacidad del adhesivo son el contexto relevante de JASPER para revisar la superficie de acoplamiento y el adhesivo, pero aún se requieren el sustrato real y las condiciones de instalación.
No califique la curvatura doblando una barra de resina curada. Use la etiqueta abovedada completa en la superficie prevista o representativa.
La resina puede proteger la impresión y aun así fallar el conjunto
La cúpula transparente puede proteger la cara impresa del roce directo y del contacto con líquidos. No protege todas las interfaces:
- el limpiador puede entrar en el borde de la cúpula;
- el agua puede alcanzar el borde adhesivo desde la superficie del producto;
- una capa impresa puede perder adherencia debajo de una cúpula intacta;
- el portador puede separarse fuera de la huella de resina;
- el recubrimiento del producto puede desprenderse con la etiqueta;
- el movimiento térmico puede cargar el adhesivo;
- un impacto en el borde puede iniciar una grieta o desprendimiento;
- una cúpula rígida puede salvar la textura de la superficie.
Separe la adhesión de cúpula a impresión de la adhesión de etiqueta a producto. Un resultado de desprendimiento del adhesivo sensible a la presión no dice nada sobre la unión de la cúpula con la tinta. Un desprendimiento de resina de un color de tinta puede no representar a otra tinta, capa blanca, capa metálica, barniz o curado de impresión.
Use patrones de prueba que incluyan:
- los campos de color más claros y más oscuros;
- capas blancas y metálicas donde se usen;
- áreas sólidas y de detalles finos;
- borde de la cúpula sobre zonas impresas y no impresas;
- borde del portador fuera de la cúpula;
- borde adhesivo en el producto;
- agujeros, recortes, cuellos estrechos y esquinas afiladas si están presentes.
La etiqueta impresa es un componente de la calificación de resina.
La humedad y los productos químicos atacan diferentes interfaces
Resistente a productos químicos no tiene sentido sin el fluido y el modo de falla. Agua, detergente, desinfectante, aceite, combustible, protector solar, plastificante, disolvente, limpiador alcalino, limpiador ácido y depósito de sal pueden afectar diferentes capas.
ASTM D543 proporciona prácticas para evaluar la resistencia del plástico a los reactivos químicos. No enumera un resultado universal de aprobación para cúpulas de epoxi o poliuretano.
Definir:
- identidad química y proveedor;
- concentración y contaminación;
- contacto con líquido o vapor;
- temperatura;
- tiempo de permanencia y secado;
- limpiar, salpicar, sumergir, acumular o ciclo repetido;
- enjuague y periodo de recuperación;
- carga mecánica durante o después de la exposición;
- atributos de la cúpula, la impresión, la película, el adhesivo y el sustrato a inspeccionar;
- límites funcionales y estéticos.
Posibles fallos incluyen:
- hinchazón o ablandamiento;
- endurecimiento o fragilización;
- adhesión o transferencia de superficie;
- opacidad, cambio de color o de brillo;
- grietas y craquelado;
- deslaminación de cúpula a impresión;
- sangrado de tinta o migración de color;
- curvado de película;
- levantamiento del borde adhesivo;
- daño del substrato o recubrimiento.
Para lluvia, sal, UV, limpiador y contexto de recintos, use el página de equipos marinos y de exterior como referencia de aplicación, no como prueba de que un candidato a domo apilable esté calificado.
La geometría del borde controla más que la apariencia
El borde de la cúpula es donde termina el perfil líquido, el portador continúa, el adhesivo puede quedar expuesto y comienza el manejo. La geometría del borde influye en la apariencia óptica, la retención de suciedad, el impacto, el despegue y la entrada de humedad.
Revisión:
- contorno de la etiqueta y radio de la esquina;
- extensiones estrechas y esquinas internas;
- espacio entre la obra de arte y el borde del domo;
- consistencia del tope del domo;
- desbordamiento de resina sobre el forro adhesivo;
- margen del portador expuesto;
- altura del borde y transición táctil;
- secuencia de separación, recorte o troquelado;
- herramientas de aplicación y trayectoria del dedo del instalador;
- rebajo, espiga, costura o borde de la carcasa cercano;
- contacto de empaque.
No defina una altura de cúpula o radio de borde universal. El perfil estable depende del flujo de la formulación, el volumen dispensado, la energía de la superficie, el arte, el contorno de la etiqueta, el estado de curado y el control del equipo. Una cúpula alta puede aumentar la profundidad visual mientras incrementa la exposición del borde y la tensión almacenada. Una cúpula baja puede reducir el perfil pero no lograr el efecto de lente deseado.
Apruebe una sección transversal dimensionada o una muestra controlada con puntos de inspección explícitos.
Construya un conjunto de muestras que represente la etiqueta instalada
Una sola fundición clara no es suficiente. Construya una familia de muestras:
| Muestra | Propósito |
|---|---|
| muestra a granel o en placa | evalúa el color de la resina, la turbidez, el curado y el comportamiento mecánico base |
| etiqueta impresa plana | verifica la compatibilidad domo-impresión, efecto óptico, borde y soporte |
| etiqueta instalada curva | verifica la deformación almacenada, blanqueamiento, agrietamiento, levantamiento de borde y recuperación |
| etiqueta en la superficie del producto | verifica la interacción del adhesivo y el recubrimiento |
| cupón de característica de borde | verifica secciones estrechas, esquinas, obras de arte y tope de domo |
| testigo de exposición | reserva una comparación controlada antes y después |
| muestra de producción retenida | apoya la repetición de pedidos y la revisión de cambios |
Cada espécimen debe poder rastrearse al lote de resina, lote de endurecedor, registro de mezcla, revisión de impresión, sistema de tinta, portador, adhesivo, programa de domo, curado, fecha y registro de operador o equipo según corresponda.
El espécimen también debe coincidir en orientación. Una etiqueta montada verticalmente puede drenar el limpiador de manera diferente que una placa horizontal. Una superficie curva de un vehículo o herramienta puede recibir la luz solar y el impacto en diferentes ángulos. Un emblema pequeño puede tener una relación borde-área mucho mayor que una placa de laboratorio.
Usar Métodos de Prueba como Instrumentos, No como Placas de Marketing
Una referencia ASTM o ISO es un método, práctica o especificación con un alcance definido. No es una afirmación independiente de que una resina sea de grado automotriz, resistente a la intemperieo adecuada para cualquier producto de exterior.
Defina una prueba:
Fallo | Especimen | Acondicionamiento | Método | Exposición | Medición | Límite | Tiempo de Inspección | Propietario
Ejemplos:
- amarillamiento: instrumento, fondo, geometría del espécimen, valor inicial, valor tras exposición, y límite;
- opacidad: método óptico, orientación, región central o de borde, y cambio permitido;
- abrasión: configuración del aparato, soporte del espécimen, punto final, limpieza, y efecto óptico o material medido;
- flexión: radio instalado, temperatura, tiempo de permanencia, ciclos si se requieren, y límite de grieta o levantamiento;
- químico: fluido, concentración, temperatura, modo de contacto, enjuague, recuperación y cada capa inspeccionada;
- adhesión: interfaces cúpula-a-impresión y etiqueta-a-producto probadas por separado;
- resistencia a la intemperie: lámpara, filtro, irradiancia, humedad, temperatura, ciclo, duración y atributos antes y después.
La página de calidad y pruebas de JASPER proporciona el marco adecuado para requerimiento, espécimen, método, resultado, aceptación y registro. No demuestra que una etiqueta abovedada haya pasado una prueba nombrada.
Comparar el costo a través del rendimiento, retrabajo y riesgo en el campo
El precio de la resina no equivale al costo del etiquetado abovedado terminado. Comparar:
- almacenamiento y acondicionamiento de componentes;
- control de dosificación y mezcla por medidor;
- residuos de purga, inicio y fin de vida útil de la mezcla;
- rendimiento afectado por burbujas, polvo, desbordamiento, subllenado y perfil;
- tiempo de curado, espacio en bastidor, manipulación y trabajo en proceso;
- inspección de claridad, superficie, borde y arte impreso;
- etiquetar película, impresión, adhesivo, liner y troquelado;
- muestreo en superficies curvas y especímenes de prueba;
- empaques que eviten bloqueos o marcas en la superficie;
- clasificación y retrabajo después de defectos de resina;
- desechar cuando una cúpula no se puede quitar sin destruir la impresión;
- reemplazo en el campo e impacto en la marca;
- cambio de formulación y re-cualificación.
Una resina económica puede producir una etiqueta costosa si la ventana del proceso es estrecha o se encuentran defectos después de la impresión y el troquelado. Un precio de material más alto aún puede ser económico si reduce el desperdicio, la carga de inspección o el riesgo en el campo. Esos resultados deben demostrarse con registros reales de producción y calidad, no asumirse a partir de la química.
Comparar solo candidatos que ya cumplen con los requisitos ópticos, mecánicos, de adhesión y de exposición.
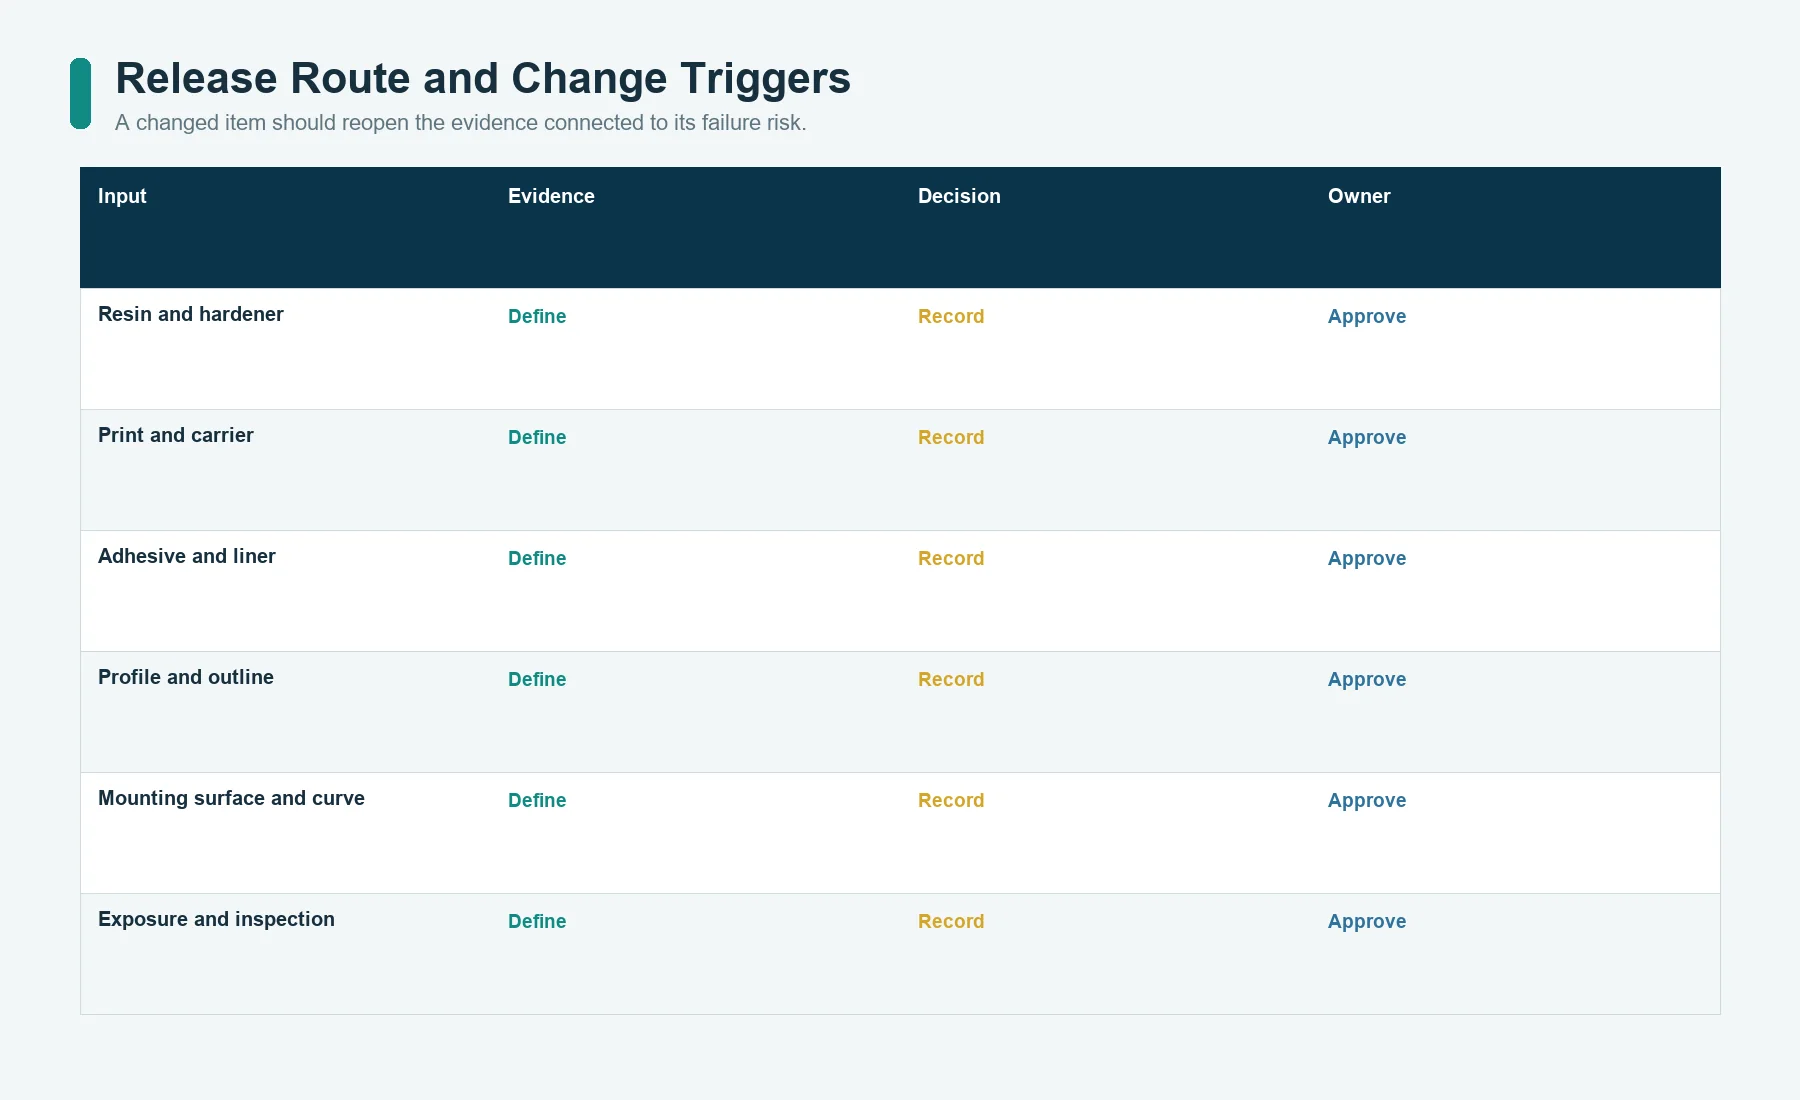
Liberar una Ruta de Resina con Disparadores de Cambio
La ruta aprobada debe identificar:
- resina, endurecedor y revisión del proveedor;
- regla de fuente permitida y sustitución;
- controles de mezcla, dispensado y curado;
- impresión, tinta, portador, adhesivo y forro;
- perfil de cúpula y referencia dimensional;
- superficie de montaje y curvatura;
- referencia cosmética y óptica;
- criterios de dureza, recuperación, flexión, borde y adhesión;
- métodos de exposición y aceptación;
- embalaje y condiciones de almacenamiento;
- registro de primera muestra y de lote;
- muestra retenida;
- política de retrabajo y reemplazo.
Use este registro de cambios:
Elemento modificado | Capa afectada | Riesgo de fallo | Evidencia requerida | Responsable de aprobación
Los desencadenantes pueden incluir componente de resina, catalizador, estabilizador, pigmento, equipo de mezcla, programa de dispensado, curado, tinta, película, adhesivo, troquelado, obra de arte, recubrimiento de montaje, curvatura, limpiador, exposición a UV, empaque o proveedor.
Una resina declarada equivalente por nombre de familia no es una sustitución aprobada. Revise la capa afectada y vuelva a realizar la evidencia necesaria para su riesgo de falla.
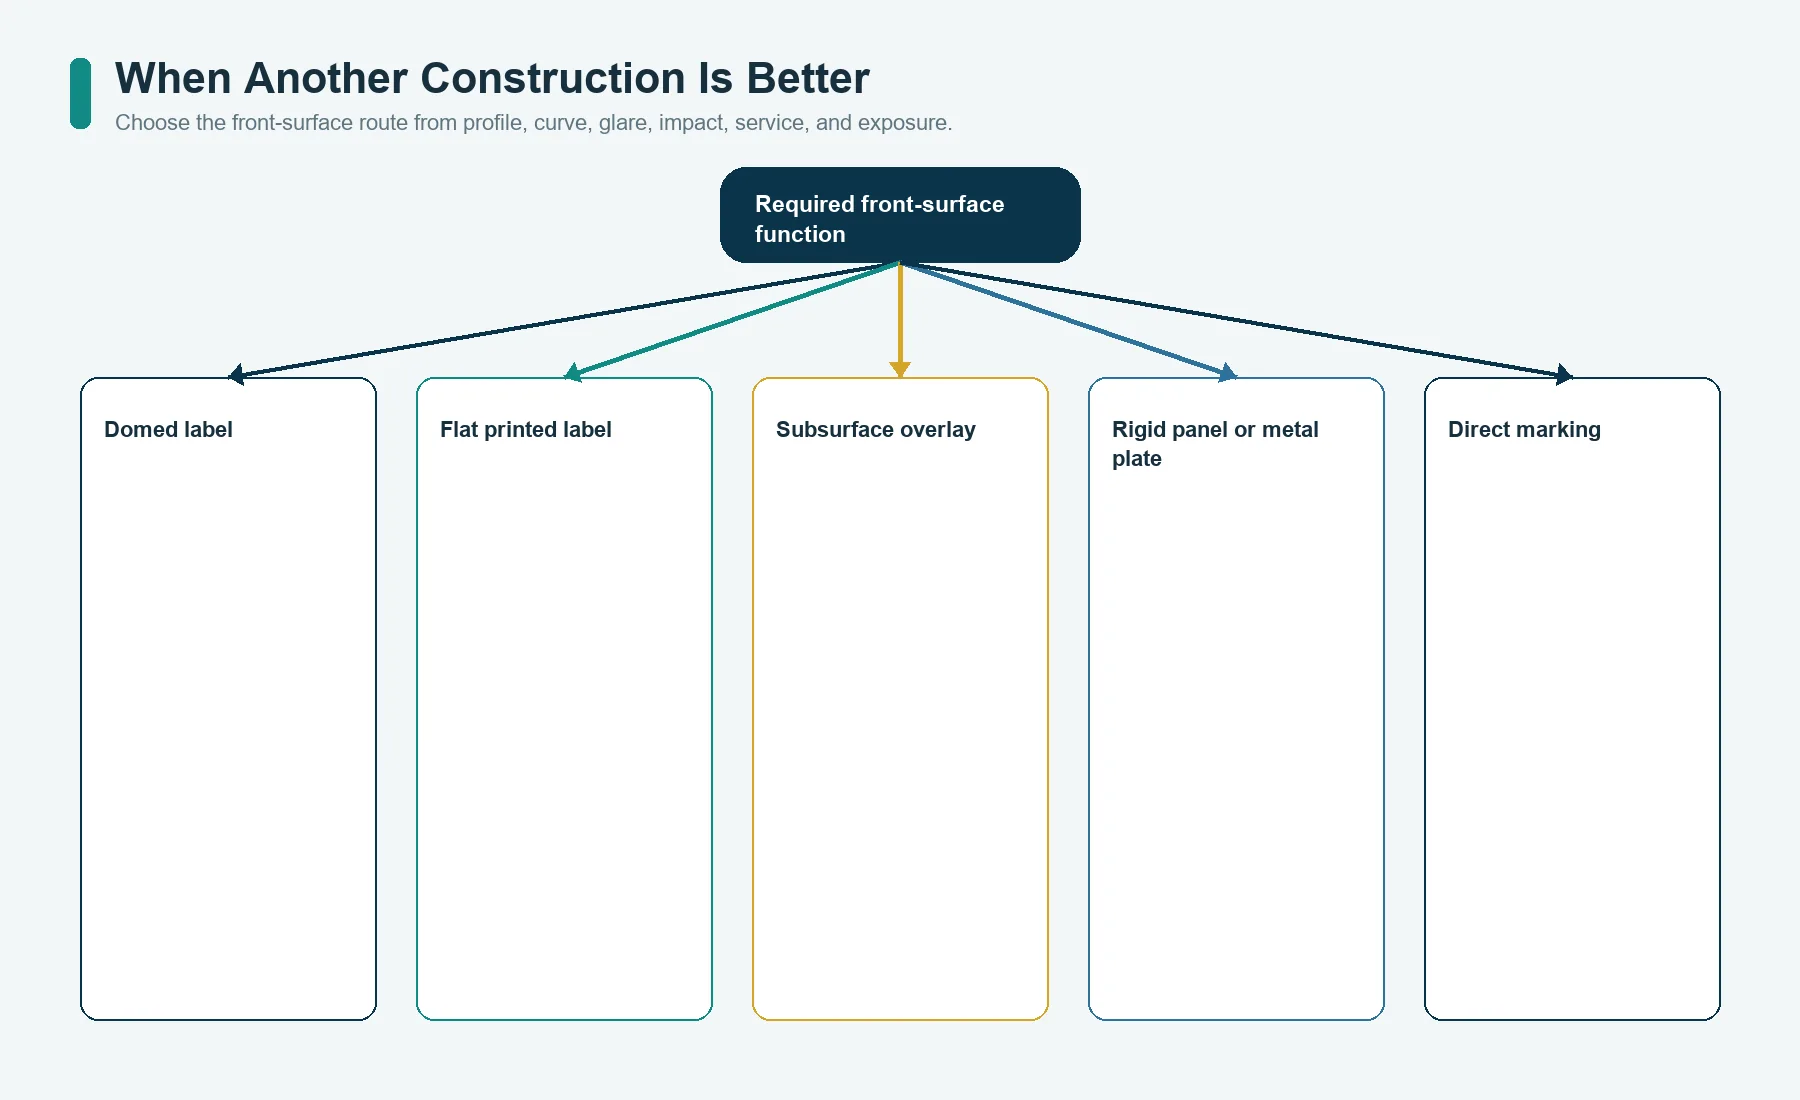
Cuando una etiqueta abovedada es la construcción incorrecta
Una cúpula puede ser la ruta incorrecta cuando:
- el producto necesita una superficie de perfil bajo o nivelada;
- la etiqueta debe ajustarse a una curva estrecha o compuesta que la pila completa no puede tolerar;
- el brillo óptico crea reflejos o entra en conflicto con el acabado del producto;
- se espera raspado frecuente o impacto fuerte en el borde;
- la información cambia a menudo y se requiere reemplazo sin residuos;
- una placa rígida, gráfico protegido bajo la superficie, emblema moldeado o marca directa lleva mejor la función;
- la superficie de montaje es demasiado texturizada, está contaminada, es flexible o de baja energía para el sistema adhesivo disponible;
- la exposición no se puede calificar con una combinación viable de resina, impresión, película, adhesivo y sustrato.
Antes de añadir un domo, compare la etiqueta de polímero plana, la cubierta, el acrílico, el vidrio, el metal y otras rutas de superficie frontal en JASPER guía de materiales de superposición gráfica.
Elegir no usar cúpula es un resultado de ingeniería válido. La comparación debe proteger el producto instalado, no defender un proceso preferido.
Preguntas Frecuentes
¿Es suficiente la familia de resina para elegir entre etiquetas abovedadas de epoxi y poliuretano?
No. Califique la formulación curada exacta en la impresión real, soporte, adhesivo, superficie de montaje, forma, curvatura, proceso y exposición.
¿La resina de abovedamiento de poliuretano nunca se vuelve amarilla?
Ninguna afirmación universal es válida. La química alifática o aromática, los aditivos, el curado, el grosor, la exposición y las demás capas de la etiqueta afectan el resultado óptico.
¿Un domo más duro resiste automáticamente mejor los arañazos?
No. La dureza, el rayado, la abrasión, la flexión y el impacto utilizan diferentes cargas y criterios de fallo, por lo que cada propiedad requerida necesita su propia evidencia.
¿Cómo se debe validar una etiqueta abovedada para una superficie curva?
Use la etiqueta completa impresa, abovedada y con respaldo adhesivo en la superficie curva prevista o representativa e inspeccione la deformación, las grietas, el blanqueamiento, el levantamiento de los bordes y la recuperación.
¿Qué debe enviar un OEM para una revisión de resina con etiqueta domo?
Envíe el diseño, el contorno, el perfil del domo, los colores de impresión, el portador, el adhesivo, el material de montaje y el recubrimiento, la curvatura, la instalación, las exposiciones, los límites de apariencia, las necesidades de validación y las cantidades.
Fuentes
- Covestro, Desmodur ultra N 3386 BA/SN
- Covestro, Polisocianatos y Prepolímeros
- Huntsman, EPALLOY 5001 N
- Master Bond, Adhesivos de Polímero Ópticamente Transparentes
- ASTM E313, Índices de Amarilleo y Blancura
- ASTM D1003, Niebla y Transmitancia Luminosa de Plásticos Transparentes
- ASTM D2240, Propiedad del Caucho – Dureza por Durometro
- ASTM D1044, Abrasión de Superficie de Plásticos Transparentes
- ASTM D543, Resistencia de los Plásticos a Reactivos Químicos
- ISO 4892-2, Plásticos – Exposición a Arco de Xenón
Los registros de origen definen ejemplos de formulación y métodos de prueba. No prueban la química de la resina JASPER, el cumplimiento, la capacidad del proceso o el rendimiento de la etiqueta abovedada terminada.
Enviar el conjunto de capas instalado para revisar la resina
Enviar el arte, el contorno de la etiqueta, el perfil de la cúpula, los colores impresos, la película portadora, el adhesivo, el material de montaje y el recubrimiento, la curvatura, el proceso de instalación, la luz solar, la humedad, los químicos, la temperatura, el manejo, los límites de apariencia, las necesidades de validación, la cantidad de prototipos y la demanda anual a través de la página de contacto de JASPER. JASPER puede entonces revisar epoxi, poliuretano u otra construcción como un conjunto completamente curado e instalado en lugar de seleccionar a partir de reclamaciones de la familia de resinas.