Ein Typenschild versagt selten, weil seine Werkstoffgruppe eine einzelne ungünstige Eigenschaft aufweist. Es versagt an einer konkreten Stelle: Die Sichtseite wird unlesbar, eine Schnittkante korrodiert, die rückseitige Klebeverbindung hebt sich ab oder ein feuchtes Befestigungselement bildet einen Spalt beziehungsweise eine galvanische Paarung. Wählen Sie Aluminium oder Edelstahl, indem Sie diese Versagenspfade im Einbauzustand anhand der tatsächlichen Legierung beziehungsweise Werkstoffgüte, Oberflächenausführung, Dicke, Kennzeichnung, Montage, Reinigung und Einsatzbedingungen nachvollziehen. Aluminium reduziert häufig die Masse und verteilt Wärme; Edelstahl bietet häufig eine höhere Steifigkeit bei gleichem Querschnitt und eine von der Werkstoffgüte abhängige Chloridbeständigkeit. Das sind Ausgangseigenschaften, nicht die Entscheidung. Entscheidend sind die Grenzfläche im Einbauzustand und die erforderlichen Nachweise.
Die von JASPER angebotenen kundenspezifischen Typenschilder aus Aluminium oder Edelstahl für Industrieanlagen bilden den kommerziellen Beschaffungsweg, nachdem Legierung beziehungsweise Werkstoffgüte, Oberflächenausführung, Kennzeichnung, Montage, Umgebung und Abnahmeanforderungen festgelegt wurden. Diese Gegenüberstellung unterstützt einen OEM bei der Wahl der Werkstoffvariante. Sie legt für ein nicht näher bezeichnetes Projekt weder eine bestimmte Legierung oder Edelstahlgüte noch eine Eloxalschicht, ein Passivierungsverfahren, ein Kennzeichnungsverfahren, einen Klebstoff, ein Befestigungselement oder einen Prüfbeanspruchungsgrad fest.
- Ein Typenschild versagt an einer konkreten Stelle – nicht als Werkstoffgruppe
- Sichtseite, Kanten, Rückseite und Befestigungsbereiche erfassen
- Referenzwerte verdeutlichen den ersten Zielkonflikt
- Werkstoff eindeutig festlegen, bevor Präferenzen bewertet werden
- Am Gehäuse: Masse, Abstützung und elastische Steifigkeit
- Auf der Sichtseite und an Schnittkanten: Beulen, Kratzer, Bohrungen und Grate
- Am Gehäuse: Wärmefluss und Differenzbewegung
- Im Betrieb: Salz, Kondensat, Reinigungsmittel und eingeschlossene Feuchtigkeit
- Edelstahl kann in einem Spalt Lochfraß oder Spaltkorrosion erleiden
- Der Schutz von Aluminium muss Kanten und Beschädigungen der Oberflächenschicht einbeziehen
- Ein Befestigungselement kann ein galvanisches Paar aus Aluminium und Edelstahl bilden
- Das Erscheinungsbild ist eine kontrollierte Anforderung – kein Werkstoffschlagwort
- Die Kompatibilität der Kennzeichnung kann die Werkstoffwahl erneut infrage stellen
- Hinter dem Schild und an Befestigungselementen: Klebstoff, Spalte und galvanische Paarungen
- Kosten nur zwischen technisch geeigneten Konstruktionen vergleichen
- Werkstoffentscheidungsprotokoll mit Nachweisen und Restrisiko abschließen
- Ausgewählten Werkstoff in die Spezifikation für Metalltypenschilder überführen
- Quellen
- Beide Werkstoffvarianten zur technischen Prüfung einreichen
Ein Typenschild versagt an einer konkreten Stelle – nicht als Werkstoffgruppe
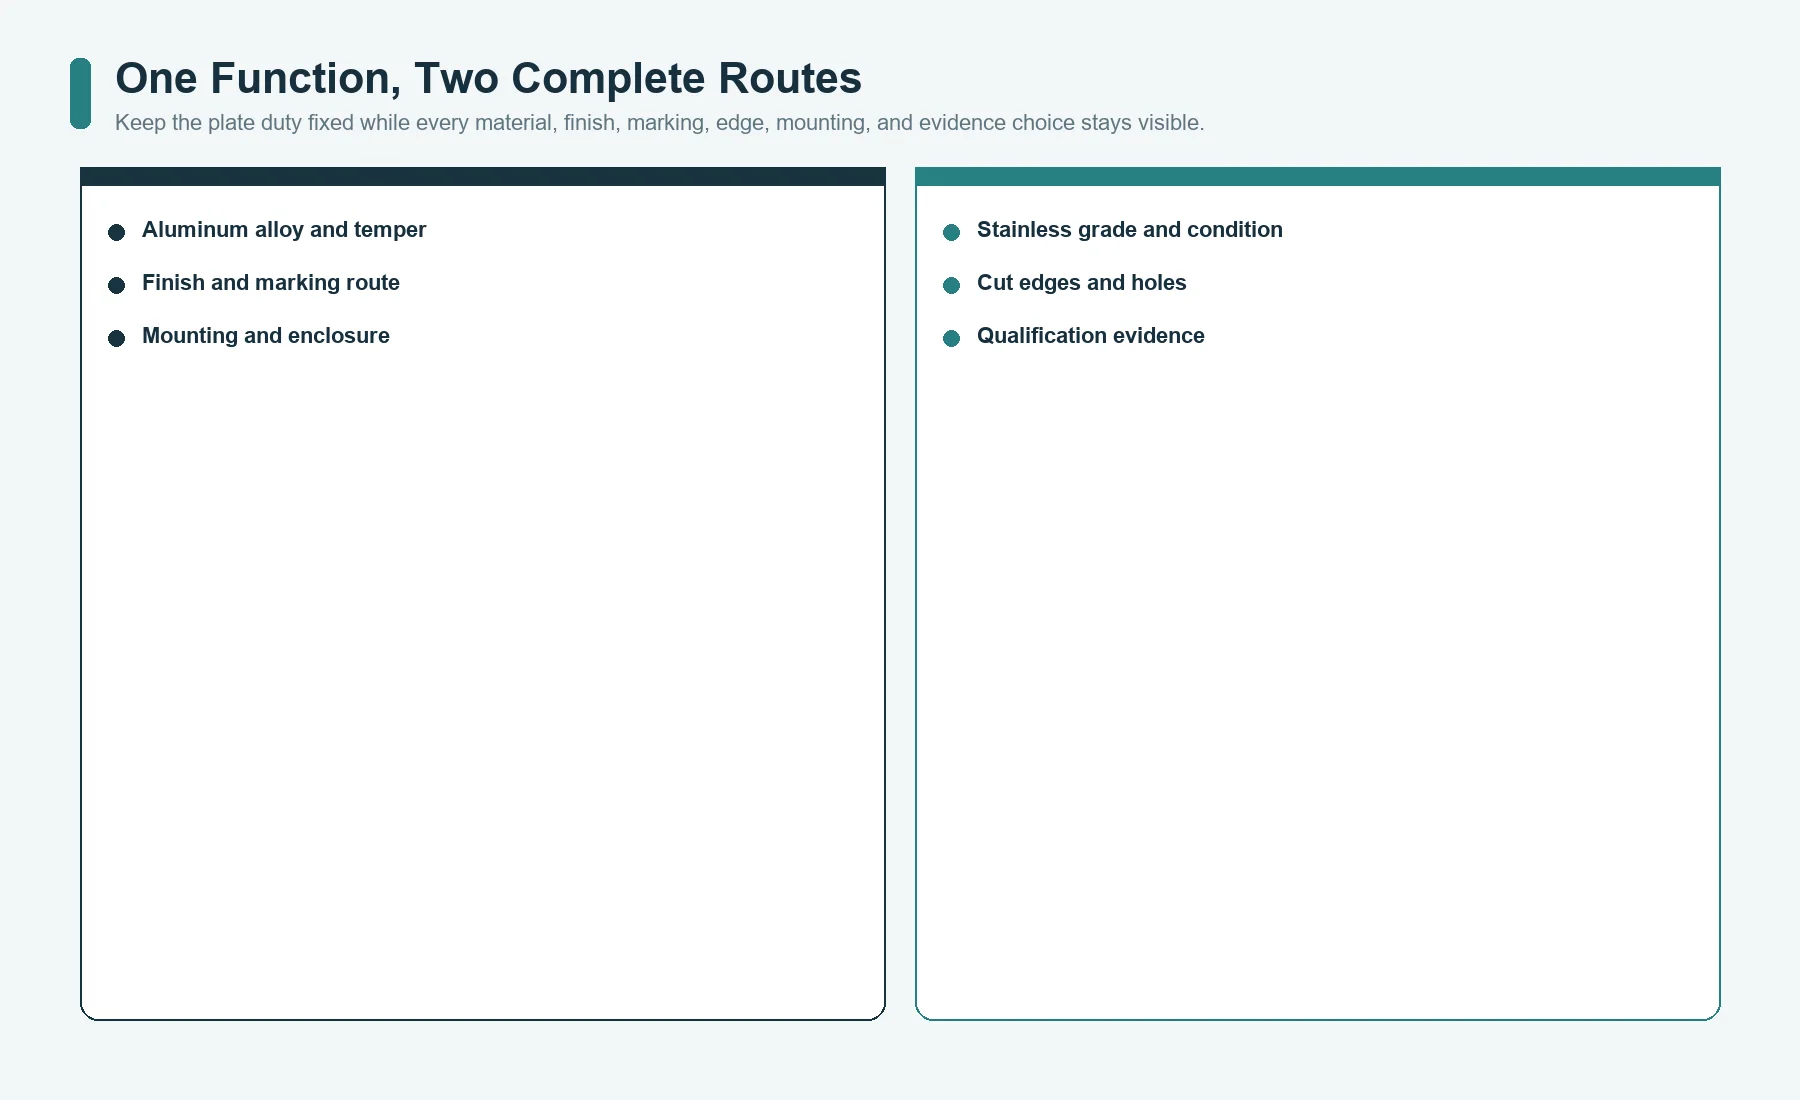
Setzen Sie ein Geräte-Typenschild in eine Baugruppe ein und halten Sie seine Funktion konstant. Das Schild trägt dieselben Nenndaten, beansprucht denselben Bauraum, ist demselben Reinigungsmittel ausgesetzt, wird am selben Gehäuse befestigt und muss während derselben geforderten Nutzungsdauer lesbar bleiben. Stellen Sie nun zwei mögliche Ausführungsvarianten auf:
VARIANTE A: ALUMINIUM
Legierung + Werkstoffzustand + Vormaterial + Oberflächenausführung + Kennzeichnung + Schnittkanten + Montage + Nachweise

VARIANTE B: EDELSTAHL
Werkstoffgüte + Lieferzustand + Vormaterial + Oberflächenausführung + Kennzeichnung + Schnittkanten + Montage + Nachweise
Der Vergleich ändert sich, sobald sich ein Merkmal hinter der Werkstoffbezeichnung ändert. Ein eloxiertes Aluminiumschild und ein unbeschichtetes Aluminiumschild mit Walzoberfläche sind nicht dieselbe Ausführungsvariante. Gebürsteter, blankgeglühter, passivierter und beschichteter Edelstahl weisen weder dasselbe Erscheinungsbild noch denselben Oberflächenzustand auf. Ein vollflächig verklebtes Schild und ein mit vier Edelstahlschrauben befestigtes Schild haben unterschiedliche Schnittstellen hinsichtlich Steifigkeit, Feuchtigkeit, Wartung und galvanischer Kopplung, selbst wenn ihre sichtbare Kontur identisch ist.
Die entscheidende Frage lautet nicht Welches Metall ist beständiger? Sie lautet vielmehr Welche Ausführungsvariante erhält jeden Bereich im Einbauzustand funktionsfähig, und welche Nachweise decken das verbleibende Risiko ab?
Sichtseite, Kanten, Rückseite und Befestigungsbereiche erfassen
Unterteilen Sie das eingebaute Schild in vier Prüfbereiche:
SICHTSEITE
sichtbare Kennzeichnung / Oberflächenausführung / Abrieb / Reinigungsmittel / Bedienerkontakt

KANTEN UND BOHRUNGEN
Schnittfläche / Grat / freiliegende Oberflächenausführung / Senkung / lokale Belastung

RÜCKSEITE
Klebstoff / Beschichtung / Ebenheit / eingeschlossene Flüssigkeit / Gehäusekontakt

BEFESTIGUNGSELEMENTE
Klemmkraft / Spalt / unterschiedliche Metalle / Unterlegscheibe / Entwässerung / Wartung
Derselbe Werkstoff kann in einem Bereich bestehen und in einem anderen versagen. Eine Edelstahl-Sichtseite kann ihr metallisches Erscheinungsbild bewahren, während sich ein feuchter Spalt unter einer Unterlegscheibe verfärbt oder Lochkorrosion zeigt. Eine eloxierte Aluminium-Sichtseite kann die Anforderungen an das Erscheinungsbild erfüllen, während eine nach der Oberflächenbehandlung erzeugte Schnittkante oder ein Edelstahl-Befestigungselement zum Korrosionsrisiko wird. Ein Schild kann die Reinigung an der Sichtseite überstehen und sich dennoch ablösen, weil Reinigungsmittel die rückseitige Klebstoffkante erreicht.
Verwenden Sie dieses Zonenschema im gesamten Vergleich. Jede Eigenschaft, Oberflächenausführung, Prüfung und Kostenposition sollte mindestens einem Bereich im Einbauzustand zugeordnet sein. Lässt sich eine Aussage keinem Bereich zuordnen, ist sie wahrscheinlich zu allgemein, um den Werkstoff auszuwählen.
Referenzwerte verdeutlichen den ersten Zielkonflikt
Die folgenden Werte sind Referenzgrößen, keine Beschaffungsspezifikationen. Die Aluminiumspalte zeigt den Bereich, der für nordamerikanische Aluminiumblechprodukte in einer Umweltproduktdeklaration der Aluminum Association angegeben ist. Die Edelstahlspalte verwendet repräsentative Daten von Outokumpu für 304/304L. Eine konkrete Zeichnung muss dennoch eine bestimmte Legierung beziehungsweise Werkstoffgüte, den Lieferzustand, die Dicke und die Produktnorm festlegen.
| Eigenschaft | Aluminiumblechsortiment | Repräsentativer 304/304L-Edelstahl | Auswirkung auf das Typenschild |
|---|---|---|---|
| Dichte | 2.66-2.84 kg/dm3 | 7.9 kg/dm3 | Schildmasse, Handhabung, Belastung der Klebeverbindung, Versand und tragbare Geräte |
| Elastizitätsmodul | 69-73 GPa | 200 GPa | elastische Biegesteifigkeit bei gleichem Querschnitt |
| thermische Ausdehnung | 22.3-23.9 x 10^-6/K | 16 x 10^-6/K | Differenzbewegung gegenüber Gehäuse und Kennzeichnungsschichtaufbau |
| Wärmeleitfähigkeit | 113-234 W/(m K) | 15 W/(m K) | Geschwindigkeit und Richtung der Wärmeausbreitung durch die Platte |
Bei gleichem Umriss und gleicher Dicke beträgt die Masse der repräsentativen Edelstahlplatte ungefähr das 2.8-3.0-Fache der Aluminiumplatte. Bei gleichem Querschnitt und gleicher Unterstützung ist ihre elastische Biegesteifigkeit ungefähr 2.7-2.9-mal höher, da die Steifigkeit proportional zum Elastizitätsmodul ist, wenn Geometrie und Randbedingungen unverändert bleiben.
Diese Verhältnisse bestimmen noch keinen Sieger beim Fertigteil. Ein dünneres Edelstahlschild kann sich der Masse eines dickeren Aluminiumschilds annähern, verändert jedoch möglicherweise Kantengefühl, Ebenheit, Beulverhalten, Kennzeichnungstiefe, Senkungen und die Abstützung der Befestigungselemente. Ein dickeres Aluminiumschild kann die erforderliche Steifigkeit bei weiterhin geringerer Masse erreichen. Streckgrenze, Werkstoffzustand, Kaltverformung, Spannweite, Montage, Lastform und lokale Geometrie bestimmen die bleibende Verformung; der Elastizitätsmodul allein weist keine Beulbeständigkeit nach.
Die Umweltproduktdeklaration der Aluminum Association für Aluminiumbleche und Daten zum Core-Portfolio von Outokumpu stützen diesen Referenzvergleich. Übernehmen Sie diese Werte nicht in eine Beschaffungszeichnung, ohne den ausgewählten Werkstoff und die geltende Spezifikation zu bestätigen.
Werkstoff eindeutig festlegen, bevor Präferenzen bewertet werden
Aluminium und Edelstahl sind unvollständige Werkstoffangaben. Ein Beschaffungsteam kann keine zwei belastbaren Ausführungsvarianten vergleichen, solange Legierung beziehungsweise Werkstoffgüte offenbleiben.
Für Aluminium sind folgende Angaben festzulegen:
- Legierungsbezeichnung;
- Werkstoffzustand;
- Blech, Band, Platte oder eine andere Lieferform;
- geltende Werkstoffnorm;
- Ausgangs- und Fertigdicke;
- gewalzte, walzblanke, glänzende, gebürstete, eloxierte, beschichtete oder andere Oberfläche;
- Walz- oder Oberflächenrichtung;
- zulässige Bezugsquelle und Substitutionsregel.
Für Edelstahl sind folgende Angaben festzulegen:
- Werkstoffgüte, UNS-, Typ- oder EN-Bezeichnung gemäß Projektanforderung;
- Variante des Kohlenstoffgehalts, sofern relevant;
- Produktnorm für Platte, Blech oder Band;
- geglühter, kaltverformter oder anderer Lieferzustand;
- Oberflächenbezeichnung und Polier- oder Bürstrichtung;
- Anforderungen an Reinigung, Beizen, Passivierung, Beschichtung oder Schutzfolie;
- zulässige Bezugsquelle und Substitutionsregel.
Bei der Bezeichnung von Aluminium trennt die Bezeichnungsseite zu ANSI H35.1/H35.1M Legierungs- und Werkstoffzustandsangaben voneinander. ASTM B209/B209M gilt für Bleche und Platten aus Aluminium und Aluminiumlegierungen mit festgelegter Legierung, festgelegtem Werkstoffzustand, festgelegter Oberflächenausführung und zugehörigen Anforderungen. ASTM A240/A240M gilt für Platten, Bleche und Bänder aus Chrom- und Chrom-Nickel-Edelstahl; die Produktspezifikation umfasst mehrere Werkstoffgüten und bezeichnet nicht einen einzelnen Edelstahlwerkstoff.
Eine Anfrage, die 5052-Aluminium mit Edelstahl vergleicht, bleibt asymmetrisch. Eine Anfrage, die eloxiertes Aluminium mit 316 vergleicht, stellt einer Oberflächenausführung auf der einen Seite eine Werkstoffgüte auf der anderen gegenüber. Legen Sie beide Werkstoffbeschreibungen gleich vollständig fest, bevor Sie Preis oder Leistung anfragen.
Am Gehäuse: Masse, Abstützung und elastische Steifigkeit
Die Masse ist unmittelbar relevant bei tragbaren Instrumenten, beweglichen Schutzabdeckungen, Zugangstüren, Fahrzeugausrüstung, Überkopf-Baugruppen und Teilen, die überwiegend durch Klebstoff gehalten werden. Mittelbar kann sie sich auch auf Versand, Handhabung bei der Montage, Scharnierbelastung und die Kraft auswirken, die ein Schild auf eine vertikale Klebefuge überträgt.
Die Steifigkeit ist bei nicht abgestützten Spannfeldern, Schildern mit großen Öffnungen, dünnen freiliegenden Kanten, großen Abständen zwischen Befestigungselementen, erhabenen oder gravierten Merkmalen sowie Baugruppen wichtig, die über einer Dichtung oder einem Fenster eben bleiben müssen. Der höhere Elastizitätsmodul austenitischen Edelstahls kann die elastische Durchbiegung bei gleicher Geometrie verringern; gleiche Geometrie ist jedoch nicht immer die richtige Vergleichsbasis.
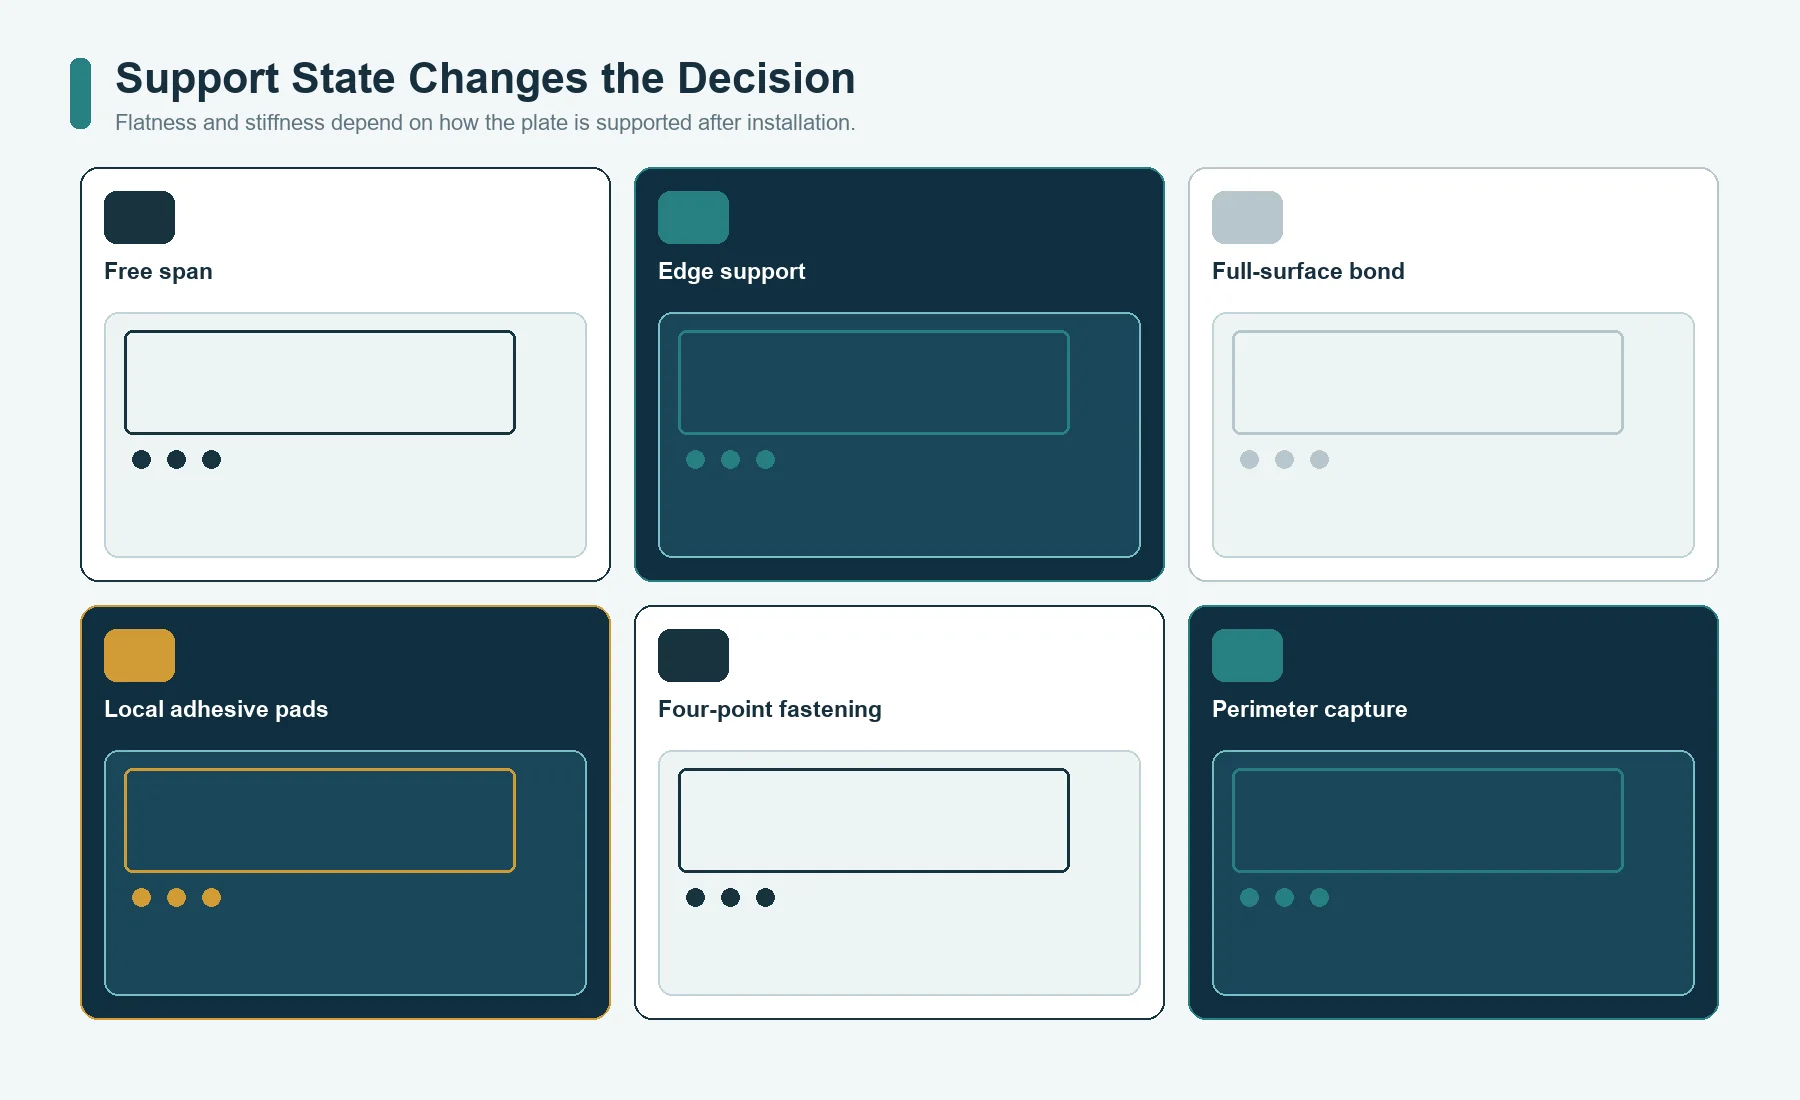
Erstellen Sie für jede Ausführungsvariante eine Abstützungsskizze:
FREIE SPANNWEITE
KANTENAUFLAGE
VOLLFLÄCHIGE VERKLEBUNG
LOKALE KLEBEPADS
VIERPUNKTBEFESTIGUNG
UMLAUFENDE EINFASSUNG
Ein vollflächig verklebtes Aluminiumschild kann besser abgestützt sein als ein dickeres Edelstahlschild, das nur an den Ecken gehalten wird. Ein dünnes Edelstahlschild kann sich bei unzureichender Abstützung durch die Klemmung flächig ausbeulen oder Verformungen an den Befestigungspunkten zeigen. Ein dickeres Aluminiumschild kann leichter als ein Edelstahlschild bleiben und zugleich eine sicherere Kante sowie mehr Material um die Bohrungen bieten.
Vergleichen Sie mögliche Dicken erst, nachdem Abstützung und Einbauzustand festgelegt sind. Messen Sie Ebenheit und Erscheinungsbild in dem maßgeblichen Zustand. Ein flexibles, unmontiertes Schild kann durch fachgerechtes Verkleben plan werden; ein unmontiert optisch planes Schild kann sich schüsseln, wenn Schrauben gegen ein unebenes Gehäuse angezogen werden.
Auf der Sichtseite und an Schnittkanten: Beulen, Kratzer, Bohrungen und Grate
Der Ausdruck haltbarer fasst mehrere voneinander unabhängige Schadensmechanismen zusammen:
- reversible elastische Durchbiegung;
- bleibende Beulenbildung;
- Verkratzen einer Oberflächenausführung;
- Abrieb einer Eloxalschicht, Beschichtung, Farbfüllung oder eines Aufdrucks;
- Einrollen der Kante oder Gratbildung;
- Aufweitung der Bohrung oder lokale Lochleibung;
- Verformung der Senkung;
- sichtbare Welligkeit um Gewindebolzen oder Befestigungselemente;
- nach einer Oberflächenbeschädigung sichtbar werdende Korrosion.
Der höhere Elastizitätsmodul von Edelstahl erhöht bei gleicher Geometrie die elastische Steifigkeit. Das Verhalten bei bleibender Beulenbildung hängt jedoch weiterhin von Werkstoffgüte, Lieferzustand, Streckgrenze, Dicke, Abstützung, Form des Stoßkörpers und Belastung ab. Das Verhalten von Aluminium variiert mit Legierung und Werkstoffzustand. Eine Eloxalschicht lässt sich spezifizieren und auf Abrieb prüfen; dies belegt jedoch nicht, dass das Aluminiumsubstrat beulenfest ist. Eine gebürstete Edelstahloberfläche kann funktionsfähig bleiben und dennoch Kratzer zeigen, die bei einer optisch anspruchsvollen Blende unzulässig sind.
ISO 8251 beschreibt Verfahren zur Messung der Abriebfestigkeit anodischer Oxidschichten auf Aluminium. Die Norm vergleicht keine vollständigen Typenschilder aus Aluminium und Edelstahl. Behandeln Sie Beschichtung, Grundwerkstoff, Abstützung, Kante und Kennzeichnung als jeweils getrennte Nachweisgegenstände.
Die Lochherstellung kann einen vermeintlichen Werkstoffvorteil umkehren. Prüfen Sie:
- Stanzen, Bohren, Laserschneiden, spanende Bearbeitung oder ein anderes Trennverfahren;
- Lochgröße und Kantenabstand;
- Gratseite und Entgratung;
- Kegel- oder Zylindersenkung;
- Auflagefläche des Befestigungskopfs;
- Befestigung von Gewindebolzen;
- Korn- oder Walzrichtung;
- Verformung um das Loch;
- freiliegende Schnittkante nach der Oberflächenbehandlung;
- Entfernung der Schutzfolie und Maßnahmen gegen Kratzer.
Gehen Sie nicht davon aus, dass ein dünneres Schild automatisch geringere Verarbeitungskosten verursacht. Dünnes Vormaterial kann eine strengere Handhabungskontrolle, zusätzliche Abstützung, Ebenheitsprüfung und Schutzverpackung erfordern.
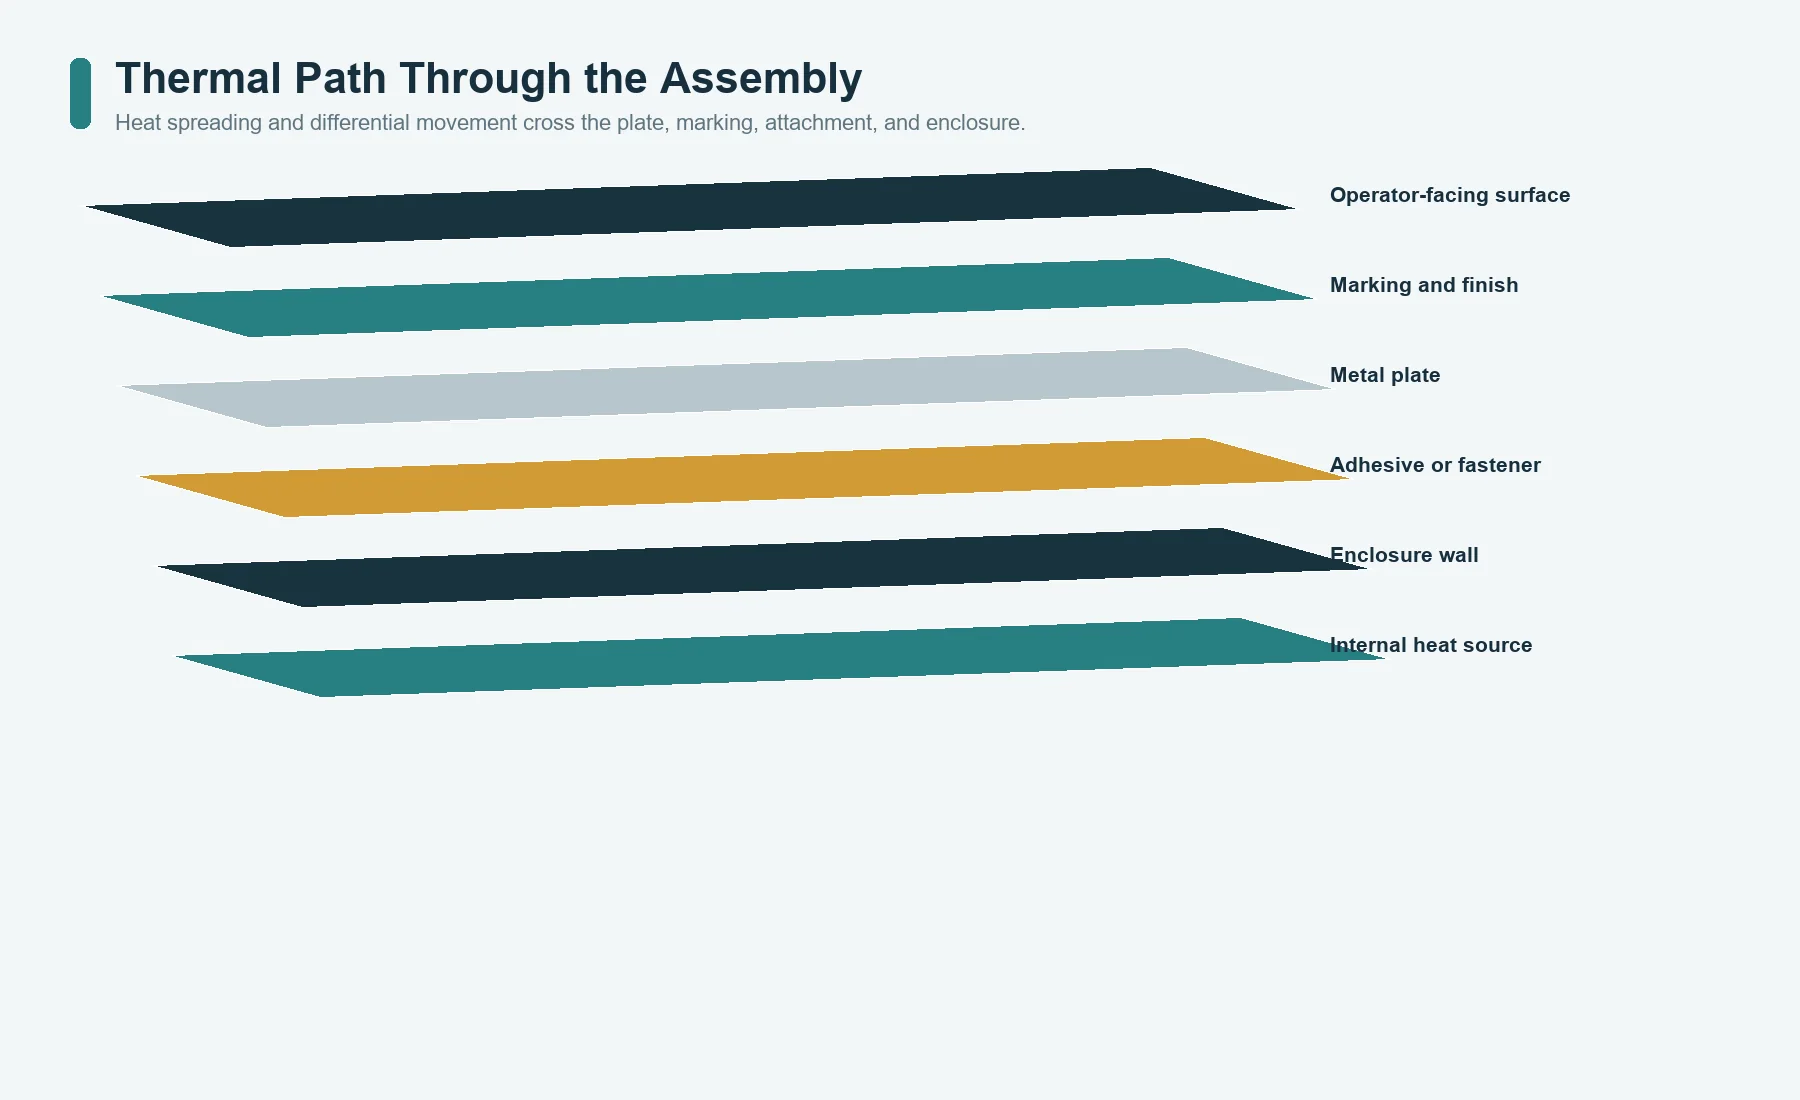
Am Gehäuse: Wärmefluss und Differenzbewegung
Bei der Temperaturauslegung eines Geräte-Typenschilds sind mindestens vier Ebenen zu berücksichtigen:
- der Werkstoff behält die erforderliche Geometrie und den erforderlichen Oberflächenzustand;
- die Kennzeichnung bleibt lesbar und haftet auf der Oberfläche;
- Klebstoff, Beschichtung, Farbfüllung, Dichtung oder Schutzschicht bleiben funktionsfähig;
- Schild und Gehäuse können sich bewegen, ohne dass das Schild ausbeult, sich ablöst, Reibverschleiß entsteht oder die Befestigungselemente verformt werden.
Aluminium verteilt Wärme leichter und dehnt sich bei Temperaturänderungen stärker aus als der repräsentative austenitische Edelstahl. Dadurch kann ein Schild lokale Wärme ausgleichen; es kann Wärme aber auch zu einer Berührfläche, einem Klebstoff, einem Displayfenster oder einer temperaturempfindlichen Kennzeichnung leiten. Edelstahl verteilt Wärme langsamer, sodass ein lokaler Heißpunkt konzentriert bleiben kann. Keine dieser Beobachtungen erlaubt ohne Kenntnis der Wärmequelle und des Montagepfads eine Werkstoffwahl.
Erfassen Sie:
- maximale und minimale Temperaturen im Einbauzustand;
- Lagerungsbedingungen im Vergleich zu Betriebsbedingungen;
- Temperaturwechsel und Haltezeiten;
- lokale Wärme von Motor, Heizelement, Lampe, Prozessanlage oder Gehäusewand;
- Gehäusewerkstoff und dessen Wärmeausdehnung;
- Abstützung des Schildes und freie Kanten;
- Grenzwerte für Klebstoff, Dichtung, Beschichtung, Farbfüllung und Druckfarbe;
- Anforderungen an Bedienerkontakt und Verbrennungsrisiko;
- Kühlung, Luftstrom, Nassreinigung oder Kondensation nach dem Erwärmen.
Der Schildwerkstoff ist möglicherweise nicht die erste temperaturbegrenzende Komponente. Ein Haftklebstoff, eine Farbfüllung, ein Aufdruck, eine Schutzfolie, eine Kunststoff-Unterlegscheibe, ein Dichtstoff oder ein scannerlesbarer Kontrast kann versagen, bevor der Werkstoff seine strukturelle Funktion verliert. Vergleichen Sie vollständige Ausführungsvarianten und prüfen Sie den montierten Schichtaufbau.
Im Betrieb: Salz, Kondensat, Reinigungsmittel und eingeschlossene Feuchtigkeit
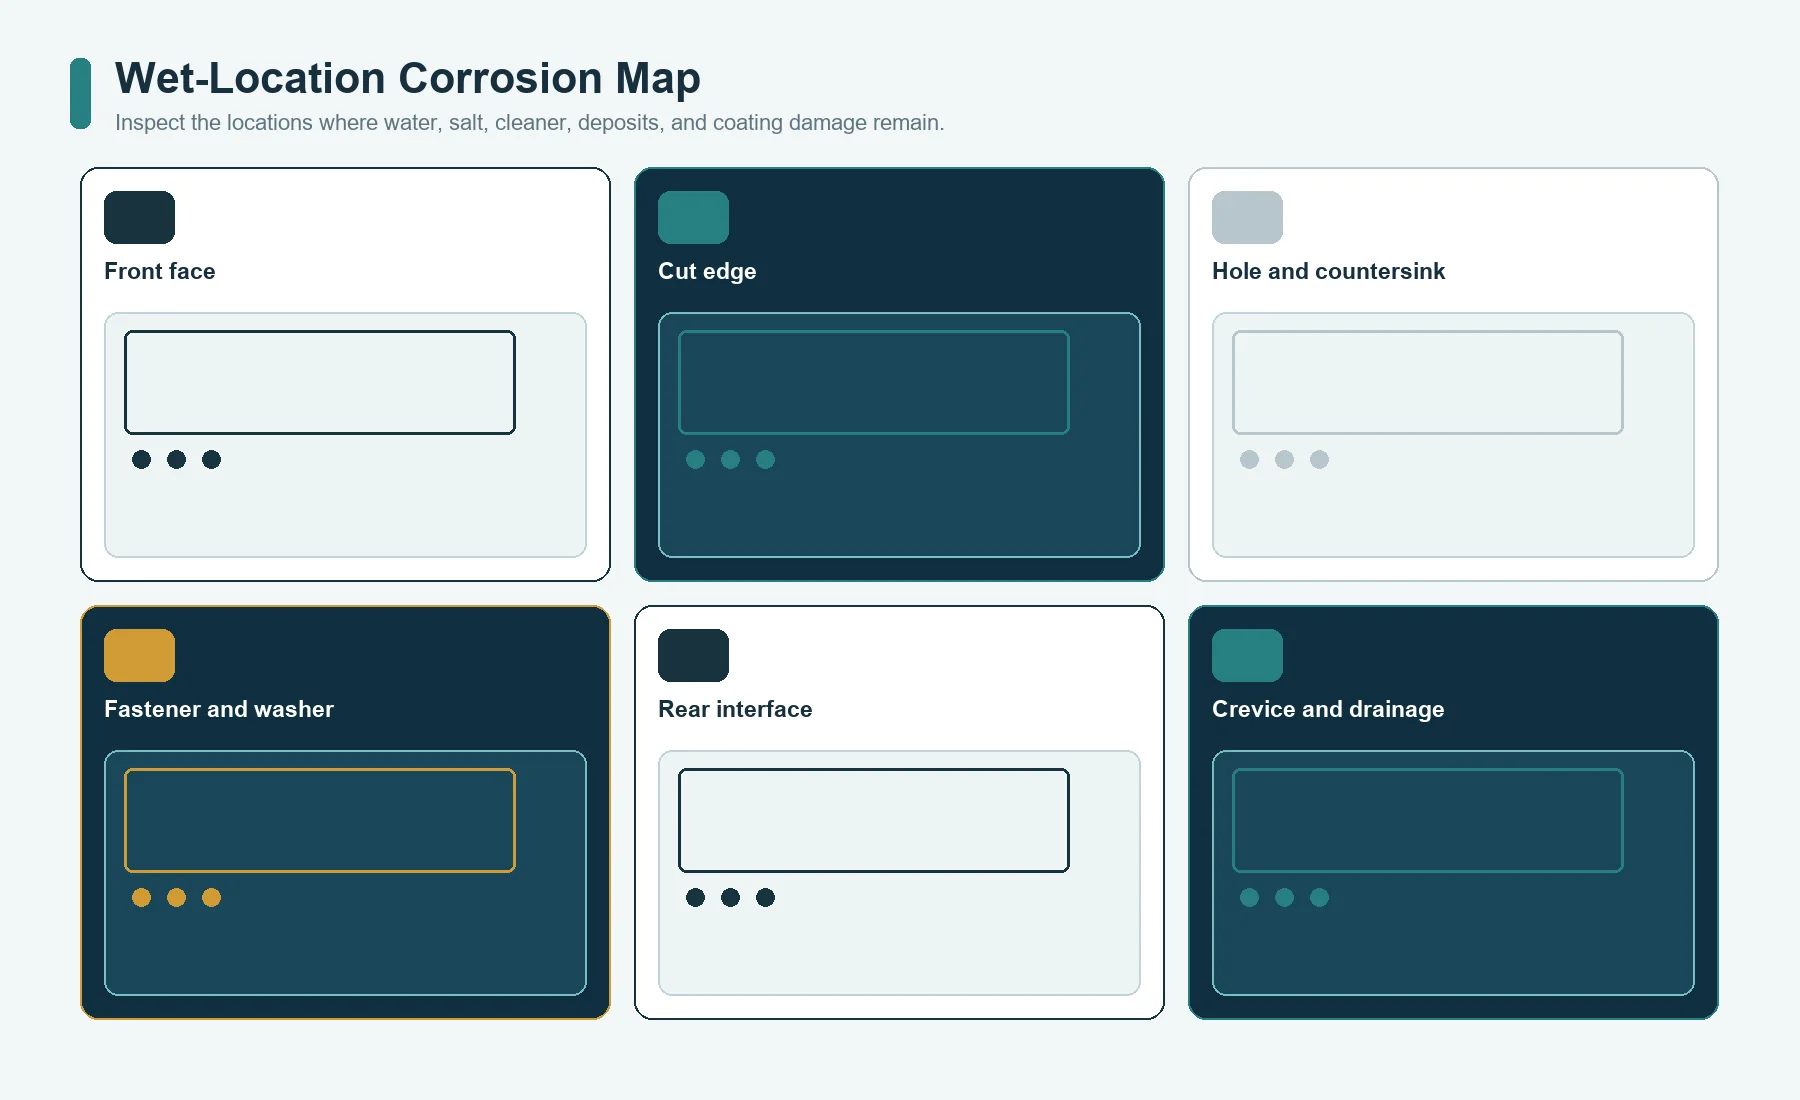
Wählen Sie Aluminium oder Edelstahl nicht allein aufgrund der Bezeichnung maritim. Erfassen Sie, wohin Feuchtigkeit gelangt und wo sie verbleibt:
- Sichtseite;
- Schnittkante;
- Bohrungswand;
- Senkung;
- Befestigungskopf und Unterlegscheibe;
- Rückseite;
- Klebekante;
- Gehäusekontakt;
- Dichtung oder Spalt;
- Entwässerungsweg;
- Salz- oder Reinigungsmittelablagerung;
- Kratzer oder Fehlstelle in der Beschichtung.
Hinweise zum Einsatz bei Regen- und Salzbelastung finden Sie auf der Anwendungsseite für Schiffs- und Außenausrüstung. Sie stellt jedoch keine Garantie für die Werkstoffwahl dar.
Edelstahl kann in einem Spalt Lochfraß oder Spaltkorrosion erleiden
Edelstähle sind auf eine passive Oberfläche angewiesen. Werkstoffgüte, Oberflächenzustand, Sauerstoffzutritt, Chloridgehalt, Temperatur, Ablagerungen, Reinigung und Spaltgeometrie beeinflussen die lokale Korrosion. Eine Unterlegscheibe, eine Dichtung, eine überlappende Platte, ein klebstofffreier Hohlraum oder ein enger Kontakt zum Gehäuse kann lokale chemische Bedingungen erzeugen, die eine pauschale Einstufung als Edelstahl unberücksichtigt lässt.
Die Core-Daten von Outokumpu unterscheiden 304/304L vom molybdänhaltigen 316L und weisen für Letzteren einen höheren berechneten Kennwert der Lochfraßbeständigkeit aus. Daraus lässt sich für die Vorauswahl ableiten: 316L wird häufig in Betracht gezogen, wenn eine höhere Beständigkeit gegen chloridinduzierten Lochfraß und Spaltkorrosion erforderlich ist, als 304/304L bieten kann. Die Daten belegen weder Salzwasserbeständigkeit, dauerhafte Eignung für den Marineeinsatz noch Korrosionsimmunität an einer feuchten Befestigungsstelle.
ASTM G48 enthält Laborverfahren zur Prüfung der Beständigkeit von Edelstahl und verwandten Legierungen gegen Loch- und Spaltkorrosion unter definierten Chloridbedingungen. Aus dem Anwendungsbereich lässt sich weder eine Einsatzlebensdauer ableiten noch jede chloridfreie Einsatzbedingung vergleichend bewerten.
Der Schutz von Aluminium muss Kanten und Beschädigungen der Oberflächenschicht einbeziehen
Aluminium bildet ebenfalls eine natürliche Oxidschicht; durch anodische Oxidation lässt sich eine definierte dekorative oder schützende Oberfläche erzeugen. ISO 7599 verlangt, dass die Eloxalspezifikation die maßgeblichen Schichteigenschaften festlegt, und berücksichtigt, dass Legierung und Vorbehandlung das Erscheinungsbild beeinflussen. Die Bezeichnung eloxiert allein legt Farbe, Verdichtung, Schichtdicke, Abrieb- oder Korrosionsbeständigkeit, Kantenzustand und Abnahmekriterien noch nicht fest.
Schneiden nach einer Oberflächenbehandlung kann an der Kante einen anderen Werkstoffzustand freilegen. Kontakt mit Befestigungselementen, Kratzer, eingeschlossenes Reinigungsmittel oder ein Beschichtungsfehler können einen lokalen Schadenspfad erzeugen, den die Beschreibung der Oberflächenausführung auf der Sichtseite nicht erfasst. Legen Sie die Fertigungsreihenfolge fest und prüfen Sie die fertige Kante und Bohrung, nicht nur die Sichtseite.
Ein Befestigungselement kann ein galvanisches Paar aus Aluminium und Edelstahl bilden
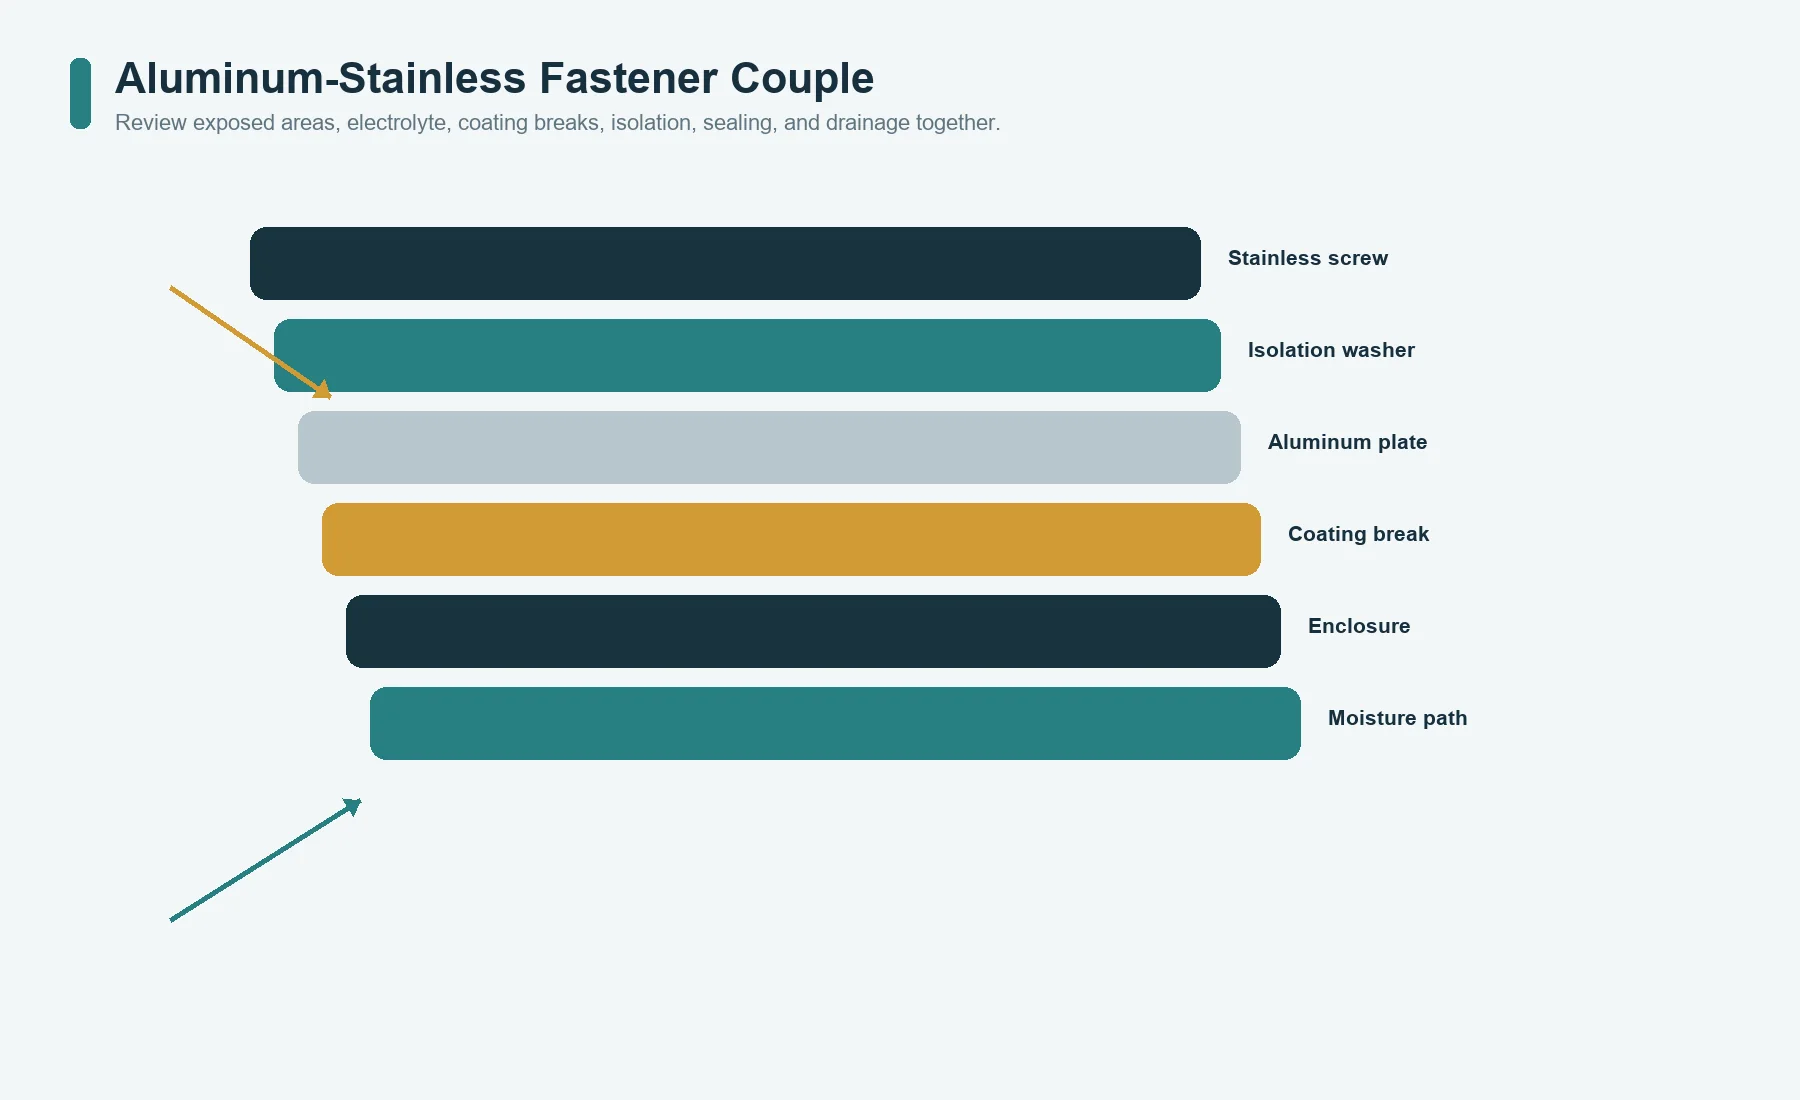
Galvanische Korrosion erfordert eine elektrische Verbindung, eine Potentialdifferenz und einen gemeinsamen Elektrolyten. Das Risiko hängt außerdem von Benetzungsdauer, Elektrolytleitfähigkeit, Oberflächenzustand und dem Größenverhältnis der freiliegenden Flächen ab.
Der Leitfaden von worldstainless zum Kontakt mit anderen Metallen ordnet Aluminium in seiner galvanischen Reihe für Meerwasser gegenüber passivem austenitischem Edelstahl als anodisch ein und erläutert, weshalb das Flächenverhältnis entscheidend ist. Ein kleines Edelstahl-Befestigungselement in einem großen Aluminiumschild bildet im Allgemeinen ein weniger kritisches Flächenverhältnis als eine kleine freiliegende Aluminiumfläche, die mit einer großen Edelstahlkathode gekoppelt ist. Keine der beiden Anordnungen ist jedoch in einem salzhaltigen, dauerhaft feuchten Spalt automatisch sicher.
Prüfen Sie isolierende Unterlegscheiben, Hülsen, Beschichtungen, Dichtstoffe, Entwässerung, den Werkstoff der Befestigungselemente, Beschichtungsschäden und die Demontage bei Wartungsarbeiten. Schützen Sie nicht ausschließlich den anodischen Werkstoff durch eine Beschichtung, die örtlich verkratzt werden kann; eine kleine Beschädigung der Beschichtung kann den Korrosionsangriff konzentrieren.
ASTM G71 bietet einen Rahmen für Prüfungen der galvanischen Korrosion in Elektrolyten. Eine veröffentlichte galvanische Reihe dient der Vorauswahl, nicht der Zeichnungsfreigabe.
Das Erscheinungsbild ist eine kontrollierte Anforderung – kein Werkstoffschlagwort
Aluminium und Edelstahl können jeweils gebürstet, glänzend, matt, farbig, beschichtet oder bedruckt ausgeführt werden; die Verfahren zum Erreichen des gewünschten Erscheinungsbilds sind jedoch nicht gleichwertig.
Aluminium ist mit walzblanker, glänzender, gebürsteter, beschichteter oder eloxierter Oberfläche erhältlich. Legierung, Werkstoffzustand, Vorbehandlung, Textur, Bearbeitungsrichtung und Eloxalverfahren können Farbe und optische Gleichmäßigkeit beeinflussen. Produktdaten für Edelstahl unterscheiden etwa kaltgewalzte, blanke, polierte und gebürstete Oberflächen. Werkstoffgüte, Lieferant, Coil, Poliermittel, Bearbeitungsrichtung, Schutzmaßnahmen und Fertigung können das endgültige Erscheinungsbild verändern.
Das Erscheinungsbild ist anhand folgender Merkmale festzulegen:
- Werkstoff- und Oberflächenbezeichnung;
- Sichtseite;
- Walz- oder Bürstrichtung;
- Referenz für Glanzgrad, Farbe oder Textur;
- zulässige Abweichung innerhalb einer Charge und zwischen Chargen;
- Erscheinungsbild von Schweißstellen, Gewindebolzen, Schnittkanten und Umformbereichen;
- Kriterien für Handhabungsspuren und Kratzer;
- Schutzfolie und Zeitpunkt ihrer Entfernung;
- Beleuchtungs- und Betrachtungsbedingungen;
- Freigabestatus des Musters.
Auch die Reinigung kann die Werkstoffwahl beeinflussen. Erfassen Sie das tatsächlich verwendete Reinigungsmittel, Lösungsmittel, Desinfektionsmittel, alkalische beziehungsweise saure Reiniger, Salzlöser, Spülmedium, Temperatur, Einwirkzeit, Wischmaterial, Druck und Häufigkeit. Ein Werkstoff kann dem Reiniger standhalten und dennoch Ablagerungen in der Bürststruktur zurückhalten, sich an einem Spalt verfärben, Wischspuren zeigen, eine Farbfüllung oder Bedruckung verlieren oder an der Klebstoffkante angegriffen werden.
Wenn Metall möglicherweise nicht das geeignete Trägermaterial ist, bietet der Materialleitfaden für Bedienfolien die umfassendere Orientierung zu Polymeretiketten, Bedienfolien, Acryl, Glas, Harz oder anderen Lösungen für die Frontfläche.
Die Kompatibilität der Kennzeichnung kann die Werkstoffwahl erneut infrage stellen
Der ausgewählte Werkstoff und seine Oberflächenausführung müssen die geforderten unveränderlichen Grafikelemente, variablen Daten, Kontraste, Farben, Tiefen, Auflösungen und Einsatzbedingungen unterstützen. Das bedeutet nicht, dass für einen Werkstoff nur ein Kennzeichnungsverfahren infrage kommt.
Prüfen Sie für jede in Betracht gezogene Ausführungsvariante:
- befindet sich die Kennzeichnung auf, in oder unter der fertig behandelten Oberfläche;
- erfolgt der Prozess vor oder nach dem Schneiden und Umformen;
- lassen sich damit serialisierte oder maschinenlesbare Daten aufbringen;
- beeinflusst die Legierung oder Werkstoffgüte das Ergebnis;
- verändern Vorbehandlung, Eloxieren, Passivieren, Polieren oder die Bürstrichtung den Kontrast;
- was geschieht bei einem Kratzer, bei Kontakt mit Reinigungsmitteln oder mit abrasiven Medien;
- welche Nachweise zu Erscheinungsbild und Lesbarkeit geben die Ausführungsvariante frei;
- wie werden Daten für Nacharbeit oder Ersatz kontrolliert.
Lassen Sie nicht zu, dass ein bevorzugtes Kennzeichnungsverfahren stillschweigend zur Wahl des falschen Ausgangswerkstoffs führt; wählen Sie ebenso keinen Werkstoff, solange das Ergebnis der Kennzeichnung ungeklärt ist. Der geplante Artikel MN-03 wird die Varianten geätzter, eloxierter und bedruckter Metalltypenschilder im Detail vergleichen. Bis der Artikel veröffentlicht ist, darf diese künftige URL nicht im ausgegebenen Inhalt erscheinen.
Hinter dem Schild und an Befestigungselementen: Klebstoff, Spalte und galvanische Paarungen
Eine Werkstoffbewertung am Schreibtisch kann nach der Montage hinfällig werden.
Bei Klebemontage sind folgende Punkte zu vergleichen:
- Schildmasse;
- Steifigkeit des Schildes und seine Fähigkeit, sich dem Untergrund anzupassen;
- Gehäusewerkstoff, Beschichtung, Textur, Krümmung und Sauberkeit;
- Oberflächenausführung der Rückseite;
- Kantenablösung und Schälbeanspruchung;
- Wärmeausdehnungsdifferenz;
- Eindringwege für Wasser und Reinigungsmittel;
- Anpressdruck bei der Montage und Montagevorrichtung;
- Demontage zu Wartungszwecken und Schäden am Untergrund.
Bei mechanischer Befestigung sind folgende Punkte zu vergleichen:
- Werkstoff der Befestigungselemente und galvanische Paarung;
- Lochleibung und verbleibender Querschnitt;
- Auflage von Befestigungskopf und Unterlegscheibe;
- Senkungstiefe;
- Klemmkraft und schüsselförmige Verformung des Schildes;
- Dichtung oder Trennelement;
- Wasseransammlungen und Entwässerung;
- Drehmoment- beziehungsweise Montagekontrolle;
- wiederholte Demontage;
- Manipulationsschutzanforderung.
Die JASPER-Seite zu Werkstoffen und Klebstoffen liefert den Projektkontext für die Prüfung von Untergrund und Klebstoff. Sie ist jedoch kein Nachweis dafür, dass ein nicht näher spezifiziertes Klebeband auf jeder Aluminium- oder Edelstahlrückseite haftet.
Eine vollflächige Klebung kann es ermöglichen, dass ein leichteres Aluminiumschild die Anforderungen an Ebenheit und Vibration erfüllt. Bei einem abnehmbaren Schild in einem heißen, nassen Wartungsbereich kann eine mechanisch befestigte Edelstahlausführung vorteilhaft sein. Ein Edelstahlschild auf einem Aluminiumgehäuse kann eine größere Grenzfläche zwischen unterschiedlichen Metallen erzeugen als ein Aluminiumschild mit elektrisch getrennten Edelstahlschrauben. Die Montage ist Teil der Werkstoffauswahl und keine nachträglich ergänzte Anmerkung.
Kosten nur zwischen technisch geeigneten Konstruktionen vergleichen
Der Rohstoffpreis variiert je nach Markt, Werkstoffgüte, Lieferform, Region, Menge und Beschaffungszeitpunkt. Er ist zudem nur eine Kostenposition des fertigen Schildes.
Vergleichen Sie beide Ausführungsvarianten anhand derselben kontrollierten Angebotsanfrage (RFQ). Gliedern Sie die Kosten wie folgt:
- Legierung beziehungsweise Werkstoffgüte, Werkstoffzustand, Lieferform, Mindestabnahmemenge und Schutzfolie;
- Schachtelung, Walz- oder Polierrichtung, Beschnitt und optisch bedingter Ausschuss;
- Schneiden, Bohren, Umformen, Entgraten und Anforderungen an Vorrichtungen;
- Vorbehandlung, Eloxieren, Verdichten, Bürsten, Polieren, Reinigen, Passivieren oder Beschichten;
- Vorbereitung der unveränderlichen und variablen Kennzeichnung;
- Klebstoff, Befestigungsteile, elektrische Trennung, Kantenabdichtung und Montage;
- Nachweise zu Oberflächenausführung, Verunreinigung, Geometrie, Daten und Korrosion;
- Kratzschutz, Trennung der Fertigungslose, Masse, Handhabung und Verpackung;
- Reinigung, Demontage, Austausch und Korrosionsschutz im Feldeinsatz.
Aluminium ist nach Berücksichtigung von Eloxieren, Maskieren, Farbkontrolle, elektrisch getrennten Befestigungsteilen und optisch bedingtem Ausschuss nicht automatisch kostengünstiger. Edelstahl ist nach Berücksichtigung langer Einsatzdauer, vereinfachter Oberflächenausführung, einer dünneren Ausführung oder eines reduzierten Austauschbedarfs nicht automatisch teurer. Keine der beiden Schlussfolgerungen ist ohne identische Zeichnung, Einsatzumgebung, Menge, Nachweisanforderungen und Lieferbedingungen gültig.
Ziehen Sie die Kosten erst dann als Entscheidungskriterium heran, wenn beide Ausführungsvarianten alle technischen Freigabekriterien erfüllen. Andernfalls belohnt der Vergleich ein niedrigeres Angebot, das nur aufgrund fehlender Anforderungen zustande kommt.
Werkstoffentscheidungsprotokoll mit Nachweisen und Restrisiko abschließen
Führen Sie die Auswahl in folgender Reihenfolge durch:
1. KANN DIE WERKSTOFFAUSFÜHRUNG DER FESTGELEGTEN UMGEBUNG STANDHALTEN?
2. KANN SIE OHNE UNKONTROLLIERTE SPANNUNGEN ODER KORROSION MONTIERT WERDEN?
3. BLEIBT DIE ERFORDERLICHE KENNZEICHNUNG LESBAR?
4. LASSEN SICH DIE FERTIGE GEOMETRIE UND DIE KANTEN HERSTELLEN?
5. LASSEN SICH ERSCHEINUNGSBILD UND REINIGUNG BEHERRSCHEN?
6. KANN DER LIEFERANT DIE ERFORDERLICHEN NACHWEISE ERBRINGEN?
7. WELCHE QUALIFIZIERTE AUSFÜHRUNGSVARIANTE PASST AM BESTEN ZU MASSE, WARTUNG UND GESAMTKOSTEN?
Die ersten sechs Fragen sind Qualifikationskriterien. Die siebte dient der Optimierung. Diese Reihenfolge verhindert, dass eine bevorzugte Oberflächenausführung oder ein niedriges Angebot bestehen bleibt, obwohl eine zwingende Anforderung bereits nicht erfüllt ist.
Dokumentieren Sie jede verworfene Ausführungsvariante mit dem tatsächlichen Grund. Edelstahl zu teuer ist nicht belastbar, wenn Werkstoffgüte, Oberflächenausführung, Dicke, Kennzeichnung und Menge nicht auf derselben Basis angesetzt sind. Aluminium ist nicht beständig ist ebenso wenig belastbar, solange Legierung, Werkstoffzustand, Oberflächenausführung, Abstützung, Beanspruchung und Abnahmekriterien nicht festgelegt sind.
Die Seite zu Qualität und Prüfungen bietet allgemeine Orientierung zur Lenkung von Anforderung, Prüfkörper, Verfahren, Ergebnis und Dokumentation. Sie weist nicht nach, dass ein bestimmter Typenschildwerkstoff für die Einsatzumgebung des Projekts qualifiziert wurde.
Schließen Sie die Prüfung mit einem einzigen Entscheidungsprotokoll ab:
| Anforderung | Ausgewählte Ausführung | Nachweis | Restrisiko | Verantwortlicher |
|---|---|---|---|---|
| Lesbarkeit und Erscheinungsbild der Sichtseite | Werkstoff, Oberflächenausführung, Kennzeichnung | Muster und Prüfverfahren | Kratzer im Feldeinsatz oder Wechsel des Reinigungsmittels | Produktverantwortung und Qualitätssicherung |
| Schnittkanten und Bohrungen | Prozessabfolge und Kantenzustand | Maß- und Sichtprüfnachweise | Beschädigung der Oberflächenausführung im Betrieb | Entwicklung und Lieferant |
| rückseitige Grenzfläche | Ausführung mit Klebung oder direktem Kontakt | Erprobung auf dem Untergrund und Passung im Einbauzustand | Verunreinigung oder Flüssigkeitseintritt an der Kante | Fertigung |
| Befestigungszone | Befestigungselement, Unterlegscheibe, elektrische Trennung, Dichtung, Entwässerung | Montage- und Korrosionsnachweise | Beschädigung der Beschichtung oder eingeschlossene Feuchtigkeit | Mechanische Konstruktion |
| Gehäuseverhalten | Dicke, Abstützung und thermisches Zusammenspiel | Nachweise zu Passung, Ebenheit und thermischem Verhalten | neue Gehäuserevision | Systemverantwortlicher |
| Instandhaltung vor Ort | Reinigungsmittel, Demontage, Austausch und Prüfung | Wartungsverfahren und Dokumentation | nicht geregelte Austauschpraxis | Serviceverantwortlicher |
Dokumentieren Sie, warum die andere Ausführungsvariante verworfen oder als Alternative zurückgestellt wurde. Halten Sie offene Risiken und die jeweils Verantwortlichen fest, statt aus der Unsicherheit die pauschale Aussage abzuleiten, ein Metall sei besser.
Ausgewählten Werkstoff in die Spezifikation für Metalltypenschilder überführen
Sobald der Vergleich abgeschlossen ist, überführen Sie die Entscheidung in eine gelenkte Werkstofffestlegung:
- Aluminiumlegierung beziehungsweise Edelstahlgüte;
- Werkstoffzustand beziehungsweise Lieferzustand;
- Lieferform und maßgebende Werkstoffnorm;
- Ausgangs- und Fertigdicke;
- Oberflächenausführung der sichtbaren und verdeckten Flächen;
- Eloxieren, Reinigen, Passivieren, Polieren, Bürsten, Beschichten oder eine andere Behandlung;
- Walz- oder Oberflächenrichtung;
- Kennzeichnungsergebnis und Prozessgrenze;
- Anforderungen an Bohrungen, Kanten, Biegungen, Gewindebolzen und Ebenheit;
- Klebe- oder Befestigungssystem;
- elektrische Trennung, Abdichtung und Entwässerung;
- Gehäusewerkstoff und Oberflächenausführung;
- Einsatz- und Reinigungsbedingungen;
- Erstmuster- und Validierungsnachweise;
- Freigabemuster;
- Substitutionsregel und Pflicht zur Änderungsmitteilung.
Bleibt ein Feld für eine Empfehlung des Lieferanten offen, ist es als Vorschlag zu kennzeichnen und vor Produktionsbeginn freizugeben. Verwenden Sie nicht die Formulierung Aluminium oder Edelstahl nach Wahl des Lieferanten – es sei denn, beide vollständigen Ausführungsvarianten sind qualifiziert und in der Baugruppe tatsächlich austauschbar.
Die geplante Ressource zur Spezifikation von Metalltypenschildern wird nach ihrer Veröffentlichung den vollständigen Ablauf für Zeichnung, Freigabe, Erstmuster und Änderungslenkung abdecken. Bis diese Ressource verfügbar ist, darf ihre URL nicht im ausgegebenen Inhalt erscheinen; die Anweisung für die spätere gegenseitige Verlinkung bleibt im Bereitstellungsplan erhalten.
Quellen
- Aluminum Association: Umweltproduktdeklaration für nordamerikanische Aluminiumbleche
- Aluminum Association: ANSI H35.1/H35.1M – Bezeichnungssysteme für Legierungen und Werkstoffzustände
- ASTM B209/B209M – Bleche und Platten aus Aluminium und Aluminiumlegierungen
- ASTM A240/A240M – Platten, Bleche und Bänder aus Chrom- und Chrom-Nickel-Edelstahl
- Outokumpu: Datenblatt zum Core-Sortiment
- Outokumpu: Datenblatt zum Supra-Sortiment
- ISO 7599:2018 – Dekorative und schützende anodische Oxidschichten auf Aluminium
- ASTM A967/A967M – Chemische Passivierungsbehandlungen für Edelstahlteile
- worldstainless: Korrosionsbeständigkeit von Edelstählen
- worldstainless: Edelstahl in Kontakt mit anderen metallischen Materialien
- ASTM G48 – Beständigkeit von Edelstählen und verwandten Legierungen gegen Lochfraß und Spaltkorrosion
- ASTM G71-81(2024) – Durchführung und Auswertung galvanischer Korrosionsprüfungen in Elektrolyten
- ISO 8251:2018 – Messung der Abriebfestigkeit anodischer Oxidschichten
Beide Werkstoffvarianten zur technischen Prüfung einreichen
Reichen Sie Zeichnung, vorgesehene Aluminiumlegierung und Edelstahlgüte, Dickenoptionen, Gehäuse- und Befestigungswerkstoffe, Oberflächenausführung, Kennzeichnung, Reinigungsmittel, Korrosionskarte, Erscheinungsbildreferenz, Montageart, Validierungsnachweise, Jahresmenge und Wartungsplan über die JASPER-Kontaktseite ein. Das zielführende Ergebnis ist kein pauschaler Werkstoffsieger, sondern eine qualifizierte Ausführungsvariante mit kontrollierten Annahmen, eine dokumentierte Ablehnung der anderen Variante und eine Zeichnung, die verhindert, dass eine Substitution die Entscheidung erneut aufrollt.
Bereit, Ihr Projekt zu starten?
Tell us about your membrane switch, keypad, or graphic overlay requirements. Our engineering team will review your specifications and provide a detailed quote.