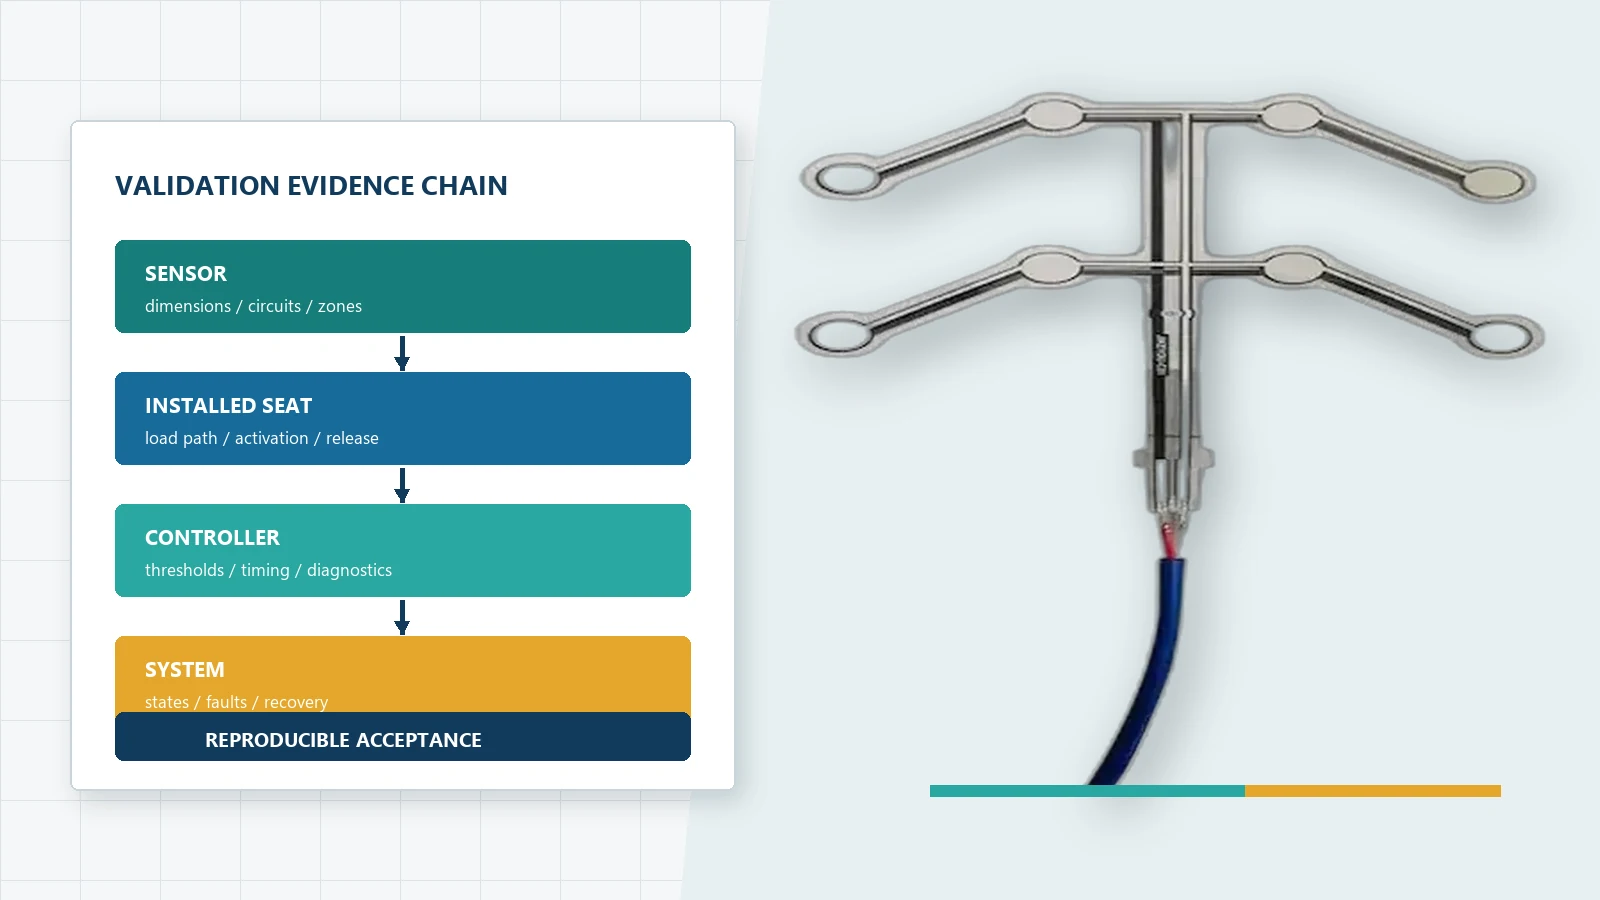
Ein Validierungsplan für Sitzbelegungssensoren sollte nachweisen, dass der korrekte Sitzstatus über Sensormuster, installierte Sitzkonfigurationen, Lastpositionen, Elektronik, Umgebungen, Lebenszyklusbedingungen und glaubwürdige Fehler hinweg erzeugt wird. Ein Kontinuitäts- oder ein Einzelzentralbelastungstest ist nicht ausreichend. Der Plan muss die Sensorgeometrie, Vorrichtung, Referenzmessung, Aktivierungs- und Freigabekriterien, Timing, Probenidentität, Sequenz, Akzeptanzregel und Verantwortung für Komponenten-, Sitz-, Steuergerät- und Fahrzeugergebnisse definieren. End-of-Line-Prüfungen in der Produktion sollten dann die während der Entwicklung festgelegten kritischen Merkmale schützen. Das Ergebnis muss reproduzierbar sein.
JASPER’s kundenspezifische Optionen für Sitzbelegungssensoren kann anhand einer projektspezifischen Zeichnung und Prüfanforderungen überprüft werden. Das OEM- oder Tier-1-Team sollte den Sitzstapel, die erforderlichen Zustände, Lastfälle, Schaltkreis, Zonenlogik, Umweltprofil, Lebenszyklusziel, Anschluss, diagnostische Annahmen, Stichprobenplan und Berichtsformat bereitstellen, bevor der Validierungsumfang festgelegt wird.
- Sitzsensorvalidierung auf einen Blick
- Definieren Sie die Entscheidungs- und Fehlermodi, bevor Sie Tests auswählen
- Prüflinge, Revisionsstände und Verantwortlichkeiten verbindlich festlegen
- Goldmuster und Grenzmuster
- Getrennte Verantwortung von Lieferant und System
- Überprüfen Sie das Messsystem, bevor Sie den Sensor beurteilen
- Referenzlast und Aktuator
- Elektrische Messung
- Wiederholbarkeit und Reproduzierbarkeit
- Welche Komponenten-Ebene-Tests sollten enthalten sein?
- Sichtprüfung
- Maßkontrolle
- Durchgangs-, Offen- und Kurzschlusstests
- Zonenabbildung
- Wie sollten Aktivierung und Freigabe getestet werden?
- Kontaktmatte
- Analoger oder FSR-basierter Sensor
- Schwellen- und Zeitgrenze
- Testen Sie den installierten Sitz oder Geräteverbund
- Erforderliche Lastpositionen
- Sitz- oder Modulvarianz
- Abfolge von Be- und Entlastung
- Umweltkonditionierung
- Konditionieren, messen, erholen lassen und erneut messen
- Normen sind Eingaben, keine automatischen Bestehenswerte
- Mechanische Haltbarkeits- und Lebensdauertests
- Wiederholte Belastung
- Verweil-, Erholungs- und Kompressionseffekte
- Konzentrierte und außermittige Belastung
- Dauerhaltbarkeit von Anschlussfahne und Steckverbinder
- Vibration und Stoß
- Fehlerinjektion und Diagnosevalidierung
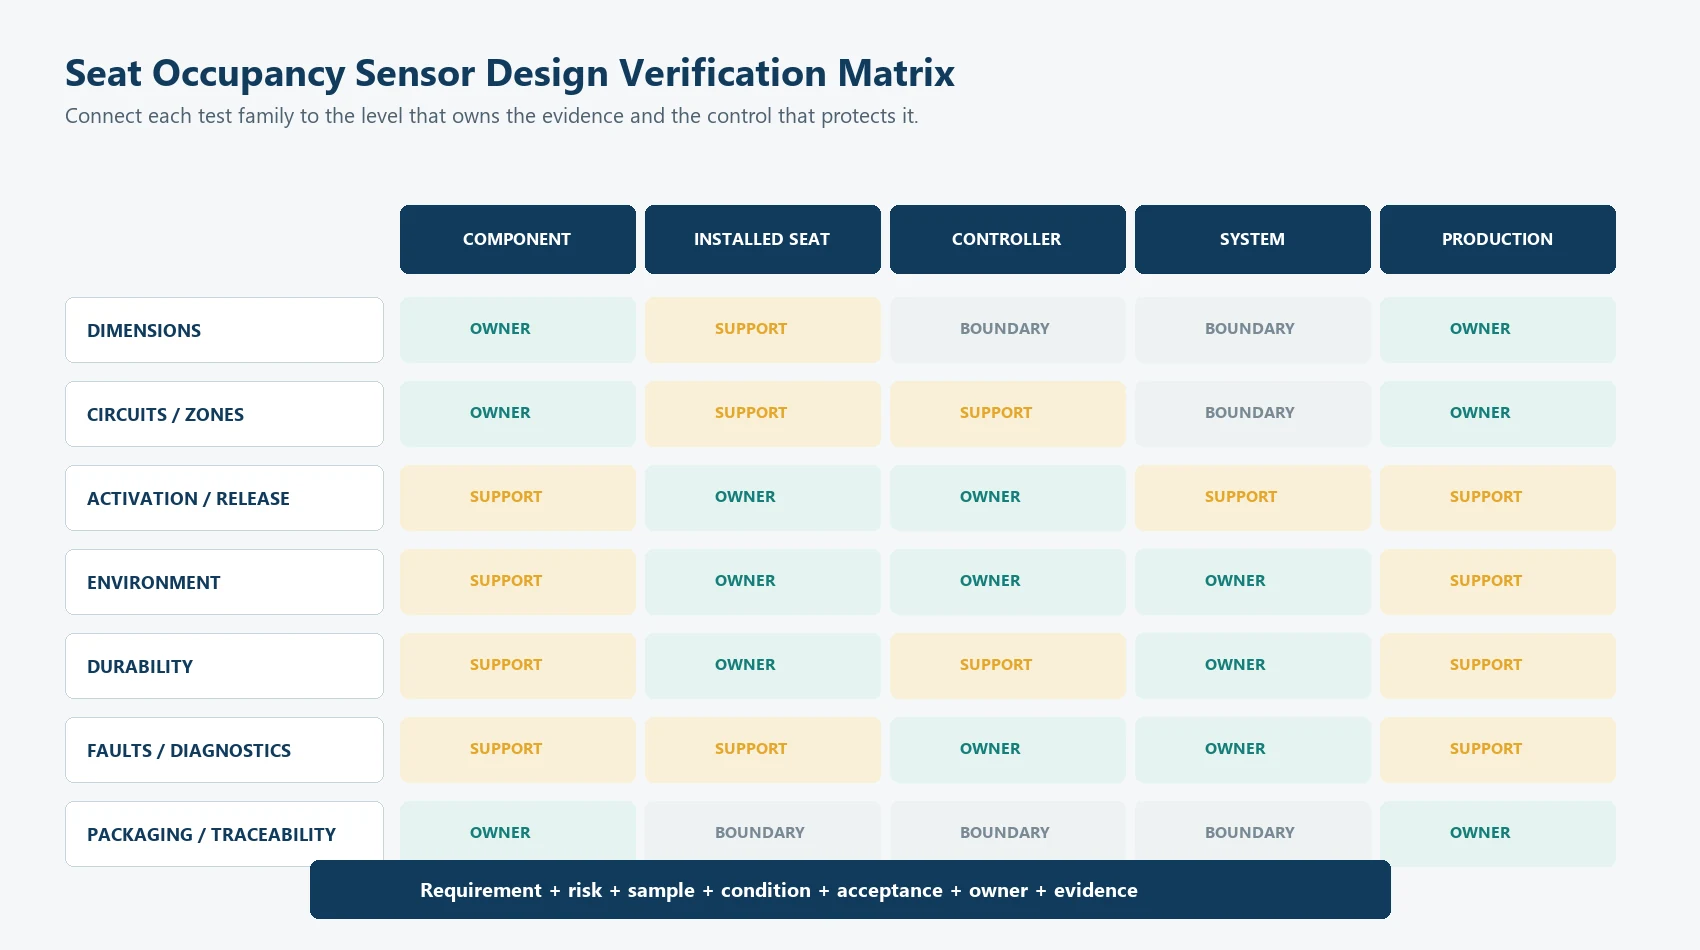
- Erstellen Sie eine Design-Verifikationsmatrix
- Wie viele Proben und Wiederholungen werden benötigt?
- Schreiben Sie die Akzeptanzkriterien, bevor Sie den Test durchführen
- End-of-Line-Tests und Produktionskontrolle
- Gute Kandidaten für End-of-Line- oder Prozessprüfungen
- Tests, die periodisch, für Qualifikation oder anhand von Änderungen bleiben können
- Testberichte und Datenrückverfolgbarkeit
- Änderungssteuerung und Revalidierungsauslöser
- Automobil- und Systemgrenzen
- Häufige Fehler bei der Sitzsensorprüfung
- Nur einen nackten Sensor testen
- Eine Durchgangsprüfung als Funktionsprüfung bezeichnen
- Verwendung einer nicht überprüften Vorrichtung
- Nur Bestehen/Nichtbestehen aufzeichnen
- Nur Aktivierung messen
- Eine Norm anwenden, ohne die Prüfschärfe festzulegen
- Wiederverwendung eines Schwellenwerts nach einer mechanischen Änderung
- Die vollständige Entwicklungsmatrix bei jeder Produktionseinheit ausführen
- Fahrzeugkonformität anhand von Komponentendaten beanspruchen
- OEM Eingabeliste für einen Validierungsplan
- Häufig gestellte Fragen
- Was ist der Unterschied zwischen Verifizierung und Validierung?
- Reicht die Durchgangsprüfung für einen Sitzbelegungsmelder aus?
- Sollte der Sensor im echten Sitz getestet werden?
- Wie viele Zyklen sollte ein Sitzsensor bestehen?
- Wie viele Proben werden benötigt?
- Führt JASPER jeden hier aufgeführten Test durch?
- Kann ein IEC- oder ISO-Standard als vollständiger Testplan verwendet werden?
- Erstellen Sie die Validierungsmatrix, bevor Muster freigegeben werden
- Quellen
Sitzsensorvalidierung auf einen Blick
| Validierungsebene | Hauptfrage | Typischer Nachweis | Hauptverantwortlicher |
|---|---|---|---|
| Sensorkomponente | Wurde der Sensor gemäß der genehmigten Zeichnung gebaut und verkabelt? | Abmessungen, Erscheinungsbild, Durchgang, Kurzschluss/offen, Zonenkarte, Kontakt- oder Analogausgang | Sensorlieferant mit kundenabgestimmten Kriterien |
| Installierter Sitz oder Modul | Erzeugt der reale Lastpfad wiederholbare Aktivierung und Freigabe? | Sitzhalterungsdaten, Lastpositionen, Vorspannung, Verweildauer, Randfälle, Montagevariation | Sitzintegrator und Sensorsupplier |
| Steuergeräte-Schnittstelle | Interpretieren die Elektronikkette gültige, Übergangs- und Fehler-Eingaben korrekt? | Schaltungsdaten, ADC oder Logikzustände, Schwellenwerte, Zeitsteuerung, Diagnose, Fehlerinjektion | Elektronik- und Systemteam |
| Komplettes System | Funktioniert die beabsichtigte Erinnerungs-, Komfort-, Überwachungs- oder Steuerungsfunktion korrekt? | Systemzustandstests, Benutzer-/Lastfälle, Fehlerreaktionen, Umwelt- und Lebenszyklusnachweise | OEM oder Systeminhaber |
| Fahrzeug oder reguliertes Produkt | Erfüllt das Endprodukt die geltenden Programm- und gesetzlichen Anforderungen? | Programmspezifische Konformitäts- und Freigabedokumente | OEM oder rechtlich verantwortlicher Hersteller |
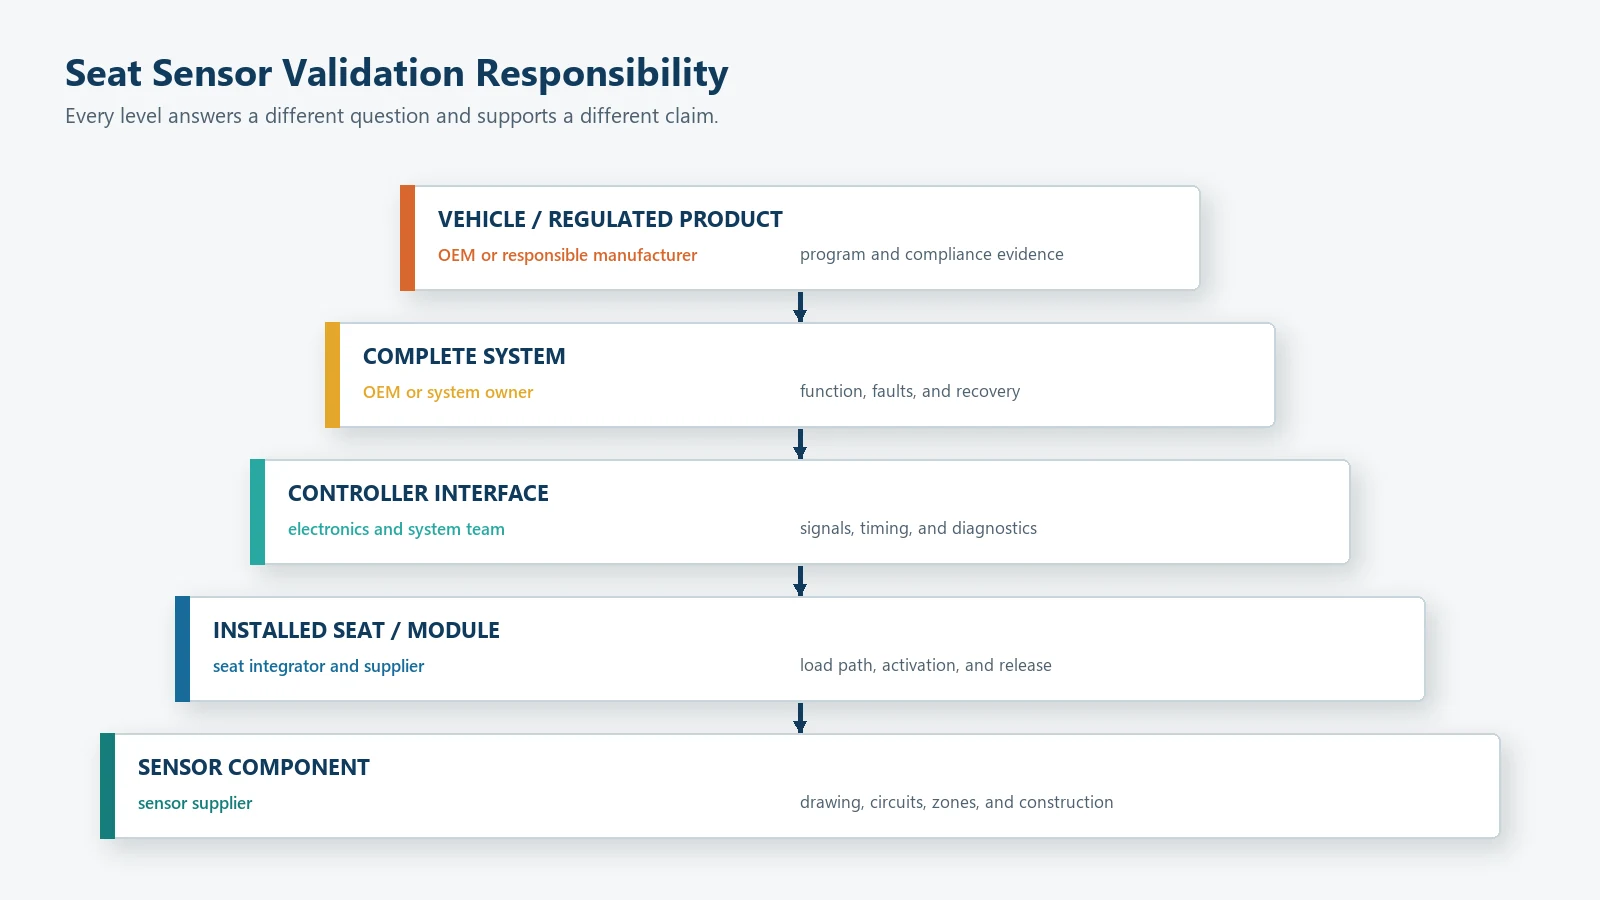
Der gleiche Testname kann auf jeder Ebene unterschiedliche Bedeutungen haben. Zyklustest, zum Beispiel, kann bedeuten, wiederholt eine nackte Sensorzone zu betätigen, das komplette Polster zu beladen, einen Sitzmechanismus zu bewegen oder die vollständige Zustandsmaschine des Systems laufen zu lassen. Der Testplan muss die Ebene angeben.
Der Begleitleitfaden zu wie Sitzbelegungsdetektoren funktionieren stellt den gesamten Weg dar, vom aufgebrachten Gewicht über den Sitzaufbau, den Sensor, die Elektronik, die Entscheidungslogik bis hin zum endgültigen Systemzustand.
Definieren Sie die Entscheidungs- und Fehlermodi, bevor Sie Tests auswählen
Tests beginnen mit einer Anforderung, nicht mit einem Labor-Menü.
Definieren:
- erforderlicher leerer Zustand;
- erforderlicher besetzter Zustand;
- Übergangs- oder mehrdeutige Zustände;
- Start- und unbekannter Zustand;
- elektrischer Fehlerzustand;
- Aktivierungs- und Freigabeverhalten;
- zulässige Reaktionszeit;
- erforderliche Erfassungszonen oder Zonen-Kombinationen;
- Bedingungen, die das System nicht aktivieren dürfen; und
- die vom Endcontroller ausgeführte Handlung.
Listen Sie dann die Möglichkeiten auf, wie die Entscheidung falsch sein könnte.
| Ausfallart | Beispielfehlerursache | Test zum Aufdecken |
|---|---|---|
| Falsch belegt | Schaum- oder Abdeckvorgeladung, lokale Rippe, festsitzender Kontakt, Signalabweichung | Leer-Sitz-Aufbauten, Vorspannung, Verweildauer, Umgebung, Fehlerprüfungen |
| Verpasst besetzt | Zone außerhalb des Lastpfads, unzureichende Kraftübertragung, offener Stromkreis | Erforderliche Lastpositionen, Zonenränder, Durchgängigkeit, Sitzvariation |
| Geräusch | Kontaktprellen, Bewegung, laute analoge Grenze, loser Stecker | Übergangsprotokollierung, Hysterese/Debounce-Überprüfung, Steckerverstörung |
| Langsame Aktivierung | Lastverteilung, Filterung, mechanischer Hub, Zeitregel | Zeitgestempelte Lade- und Steuerzustandstest |
| Langsames oder fehlgeschlagenes Loslassen | Schaumrückholung, Haftung, Kontaktkleben, analoges Driften | Entladen, Verweilen, Rückgewinnung, wiederholter Zyklustest |
| Falsche Zone | Leitungs- oder Stiftzuordnungsfehler, Druck- oder Montageverschiebung | Zonenweise Aktivierung und Pinbelegung Überprüfung |
| Intermittierendes Signal | Schwanzschaden, Steckverbinderbewegung, gerissene Leiterbahn | Kabelsatz Handhabung, Biegen, Vibration, falls zutreffend, Durchgangsprüfung Logging |
| Fehler als Normalzustand behandelt | Fehlende Diagnose oder undefinierte Systemreaktion | Offener/kurzer/außerhalb des Bereichs liegender Fehlerinjektion |
Fügen Sie keinen Test hinzu, nur weil er streng klingt. Fügen Sie ihn hinzu, weil er eine Anforderung schützt oder einen glaubwürdigen Fehler erkennt.
Prüflinge, Revisionsstände und Verantwortlichkeiten verbindlich festlegen
Ein Validierungsergebnis ist nur dann nützlich, wenn die getestete Konfiguration rückverfolgbar ist.
Für jede Probe aufzeichnen:
- Sensor-Teilenummer und Revision;
- Sensor-Lot oder Herstellungsdatum;
- Sitz-, Polster-, Schaum-, Verkleidungs-, Unterstützungs- und Modulrevisionen;
- Einbauposition und Ausrichtung;
- Klebstoff- oder Befestigungsmethode;
- Leitungspfad und Stecker;
- Controller-Hardware- und Software-Revision;
- Messschaltung und Einstellungen;
- Prüfgerät-Version;
- Kalibrierungsstatus der Referenzausrüstung;
- Testoperator;
- Datum und Umweltbedingungen; und
- jede Abweichung oder Nacharbeit.
Goldmuster und Grenzmuster
Ein genehmigtes Referenzmuster kann helfen, Haptik, Passform oder Signalverhalten zu vergleichen, sollte jedoch numerische oder zustandsbasierte Kriterien nicht ersetzen. Beziehen Sie Muster ein, die relevante Design- und Prozessgrenzen darstellen, anstatt nur die optisch besten Einheiten auszuwählen.
Getrennte Verantwortung von Lieferant und System
Der Lieferant kann eine Komponente anhand einer genehmigten Zeichnung und einer vereinbarten Prüfung bestätigen. Der Sitzintegrator kann die Installation und die Lastübertragung bestätigen. Das Elektronikteam kann die Schnittstelle und die Diagnose bestätigen. Der OEM oder Systeminhaber bestätigt das endgültige funktionale und regulatorische Ergebnis.
Ein Bericht sollte nicht stillschweigend alle vier Verantwortlichkeiten übernehmen.
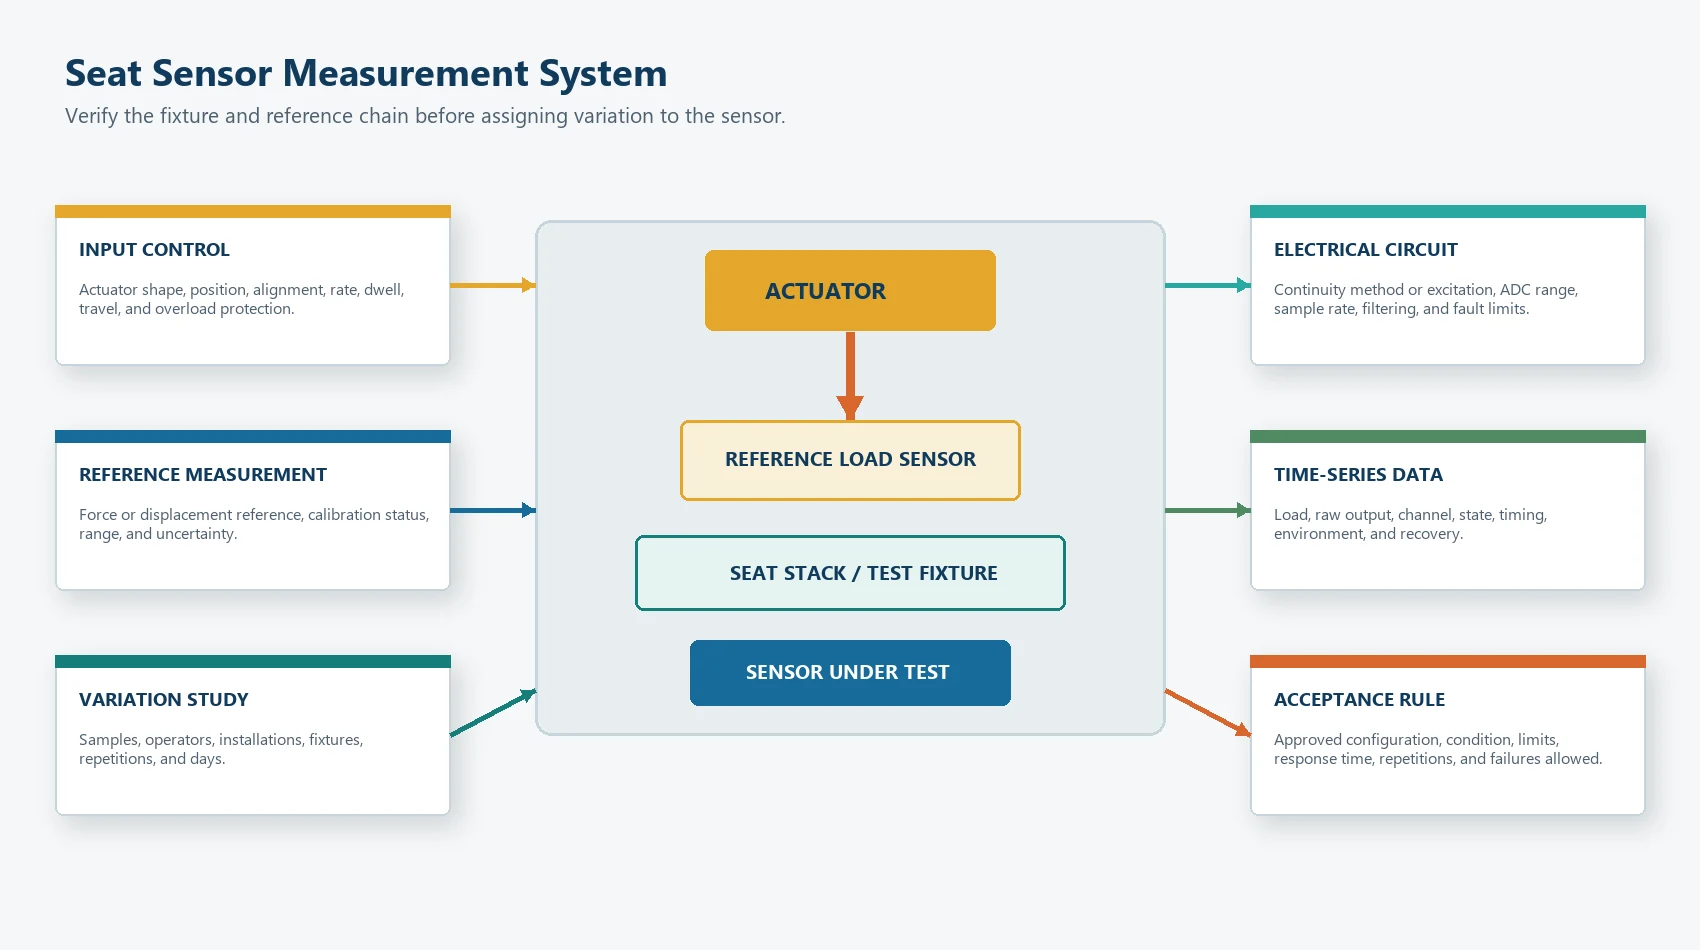
Überprüfen Sie das Messsystem, bevor Sie den Sensor beurteilen
Wenn die Vorrichtung oder die Messmethode instabil ist, kann das Ergebnis nicht zwischen Sensorschwankung und Prüfungsvariation unterscheiden.
Referenzlast und Aktuator
Dokument:
- Referenzkraft- oder Lastmessmethode;
- Form des Aktuators und Kontaktfläche;
- Ausrichtung;
- Belastungsrichtung;
- Lade- und Entladerate;
- Auflagefläche;
- Fahr- oder Kompressionskontrolle;
- Pause;
- Datenabtastrate; und
- Überlastschutz.
Die Vorrichtung sollte den vorgesehenen Lastweg wiedergeben oder klarstellen, dass es sich um eine Komponenten-Prüfvorrichtung und nicht um eine Sitzsystemsimulation handelt.
Elektrische Messung
Für einen Kontaktsensor definieren:
- offene und geschlossene Kriterien;
- Messung Strom oder Kontinuitätsmethode;
- Kontaktstabilität;
- Prell-Erfassung;
- Offen-/Kurzgrenzen; und
- Zone-zu-Pin-Zuordnung.
Für einen analogen Sensor definieren:
- Anregungs- oder Teiler-Schaltung;
- Referenzspannung;
- Messgerät- oder ADC-Bereich;
- Abtastrate;
- Filterung;
- Signale Richtung;
- Basislinie;
- Last- oder Signalbänder;
- Fehlergrenzen; und
- Datenkonvertierung.
Wiederholbarkeit und Reproduzierbarkeit
Führen Sie wiederholte Messungen am gleichen Probenmaterial durch, ohne die beabsichtigte Bedingung zu ändern. Variieren Sie dann Bediener, Vorrichtungen, Installationen oder Tage, wenn diese Quellen von Bedeutung sind.
NIST-Maßstudien unterscheiden zwischen Wiederholbarkeit und Reproduzierbarkeit und nutzen Nachweise des Messsystems, um zu bestimmen, ob die beobachtete Variation dem Messgerät oder dem Bauteil zuzurechnen ist.[3] Das Measurement Systems Analysis-Handbuch der AIAG bietet einen Rahmen für die Automobilindustrie zur Bewertung von Messsystemen.[4] Das Projekt sollte eine Methode auswählen, die für das Ergebnis, den Datentyp, das Risiko und den Kundenprozess geeignet ist.
Melden Sie kein Messgerät-Ergebnis ohne Angabe von:
- Studienaufbau;
- Proben;
- Operatoren;
- Wiederholungen;
- Spannweite der Kennlinie;
- Berechnungsmethode; und
- Akzeptanzregel.
Welche Komponenten-Ebene-Tests sollten enthalten sein?
Komponententests bestätigen die Sensorbaugruppe, bevor der umgebende Sitz oder die Ausrüstung Variationen hinzufügt.
Sichtprüfung
Überprüfen Sie die vereinbarten Kriterien für:
- Schnittkanten und interne Aussparungen;
- Schichtausrichtung;
- Verunreinigung;
- Falten, Blasen oder Delamination;
- Durch die Konstruktion sichtbare Spuren- oder Druckfehler;
- Zustand der Anschlussfahne und Versteifung;
- Anschlussorientierung;
- Etikett, Revision und Rückverfolgbarkeit;
- Schutzliner; und
- Verpackungsschäden.
Aussehnskriterien sollten kosmetische Zustände von Mängeln unterscheiden, die Passform, elektrische Funktion, Abdichtung oder Haltbarkeit beeinträchtigen.
Maßkontrolle
Messen Sie kritische Merkmale wie:
- Gesamtumriss;
- Position der aktiven Zone;
- Löcher und Ausschnitte;
- Ausgang des Kabel-/Schwanzbereichs;
- Schwanzlänge;
- Position des Steckverbinders;
- kritische Schichtregistrierung;
- Klebstoffkontur; und
- Montagebezugspunkte.
Geben Sie nicht allen Abmessungen die gleiche Prüfpriorität. Konzentrieren Sie sich auf Merkmale, die den Lastpfad, die elektrische Führung, die Passform des Steckverbinders oder die Montage schützen.
Durchgangs-, Offen- und Kurzschlusstests
Überprüfen:
- gewollte Verbindungen vorhanden sind;
- ungewollte Verbindungen fehlen;
- gemeinsame Rückleiter und Zonenleitungen mit der Zeichnung übereinstimmen;
- Die Pin-Belegung und die Ausrichtung des Steckers sind korrekt;
- der Umgang mit Anschlussleitungen und Steckern verursacht keine Unterbrechungen; und
- der Test kann einen gültigen Sensoreingang von einem Verdrahtungsfehler unterscheiden.
Ein Durchgangsergebnis beweist nur den getesteten Schaltungszustand. Es beweist nicht die Aktivierungskraft, die Sitzabdeckung, die analoge Kalibrierung oder die Lebensdauer.
Zonenabbildung
Aktivieren Sie jeweils eine Zone und protokollieren Sie:
- erwarteter Pin oder Kanal;
- Reaktion der Nachbarzone;
- geteiltes Rücklaufverhalten;
- Bedingung der inaktiven Zone;
- Übersprechen oder unbeabsichtigte Aktivierung; und
- Zonenbeschriftung vs. Zeichnung.
Die Zonenzuordnung ist besonders wichtig, wenn die Matte und der Anschluss in mehr als einer Ausrichtung installiert werden können.
Wie sollten Aktivierung und Freigabe getestet werden?
Aktivierung und Freigabe sind separate Ereignisse. Testen Sie beide Belastungsrichtungen.
Kontaktmatte
Aufzeichnen:
- Last oder Verschiebung bei erstem gültigen Verschluss;
- stabiler geschlossener Zustand;
- Freigabebedingung;
- Abprall;
- Wiederholter Verschluss;
- Vorspannungsempfindlichkeit;
- Kanten- und Off-Center-Verhalten; und
- Zustand nach Verweildauer.
Die endgültige Abnahme kann in Last, Verschiebung, Vorrichtungslage, Zustand oder einer anderen vom Kunden genehmigten Größe definiert werden. Erfinden Sie kein universelles Auslösegewicht.
Analoger oder FSR-basierter Sensor
Aufzeichnen:
- Basislinie;
- Signal während kontrollierter Belastung;
- Signal während der Entlastung;
- Wiederholbarkeit;
- Hysterese;
- Drift während des Verweilens;
- Erholung;
- Empfindlichkeit gegenüber Kontaktfläche und Position;
- Schaltkreis- und ADC-Verhalten; und
- Fehlergrenzen.
Analogtests sollten die Rohsensorantwort von der endgültigen Belegungsentscheidung des Controllers unterscheiden.
Schwellen- und Zeitgrenze
Dieser Artikel weist keine universelle T_on, T_off, Hysterese-Breite, Filter oder Entprellzeit zu. Diese Werte müssen aus den Projektdaten und Systemanforderungen stammen.
Verwenden Sie den Testplan, um die leeren, Übergangs- und belegten Verteilungen zu sammeln, die für eine separate Schwellenwertentscheidung benötigt werden. Wenn diese Verteilungen überlappen, erzeugt eine zusätzliche Filterung keine fehlende physische Trennung.
Die separate Kalibrierungsanleitung für die Drucksensor-Matte erklärt, wie Schwellenwerte, Hysterese, Entprellung und Sicherheitsabstände bewertet werden, nachdem die physische Testmethode und die Verteilungsdaten definiert sind.
Testen Sie den installierten Sitz oder Geräteverbund
Der nackte Sensor stellt keinen Schaumstoff, keine Zierleisten, keine Unterstützung, keine Polsterspannung, keine Produktabdeckungen, Klebstoffe oder Montagevorauslast dar.
Verwenden Sie das Design-Handbuch für Drucksensormatten um aktive Zonen, Lastpfade, Schichtaufbau, Montage, Kabelverlegung, Steckverbinderdetails und Prototypnachweise festzulegen, bevor die Validierung des eingebauten Sitzes beginnt.
Erforderliche Lastpositionen
Beinhaltet:
- Mittelpunkt jeder erforderlichen Sensorzone;
- Kanten jeder Zone;
- Lücken zwischen den Zonen;
- relevante Vorder-/Rück- und Links-/Rechts-Positionen;
- erwartete Haltungs- oder Produktpositionsgrenzen;
- erforderliche nicht-sensierende Positionen;
- Bereiche in der Nähe von Rippen, Aussparungen, Nähten oder Stützen; und
- Übergangsbewegungen zwischen Positionen.
Sitz- oder Modulvarianz
Verwenden Sie repräsentative Variationen in:
- Schaumstoff- oder Polsteraufbauten;
- Spannung trimmen;
- Tragstruktur;
- Sensorplatzierung;
- Montageklebstoff;
- Sitzeinstellung;
- Produkt-Toleranzen;
- wiederholte Montage; und
- Verbinder- und Leitungsführung.
Das Ziel ist es nicht, zufällige Variation zu erzeugen. Es geht darum, die glaubwürdigen Grenzen einzubeziehen, die die Systementscheidung beeinflussen können.
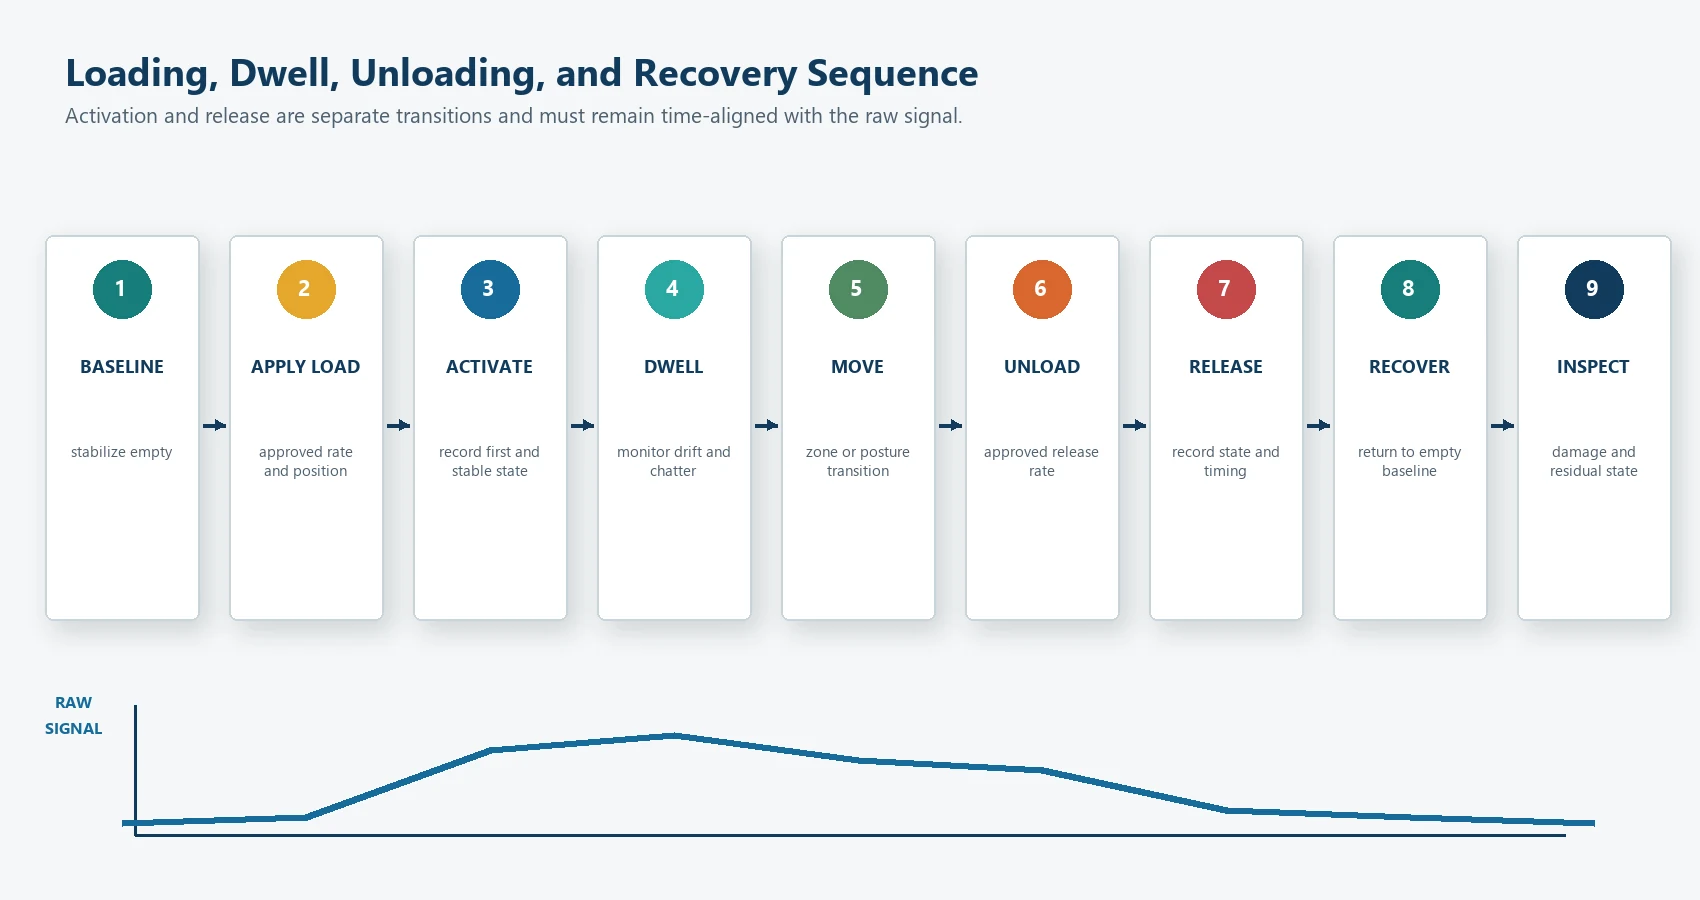
Abfolge von Be- und Entlastung
Definieren:
- anfängliche leere Stabilisierung;
- Anwendung laden;
- Aktivierungsbeobachtung;
- Verweilen;
- Bewegung oder Zonenwechsel, falls erforderlich;
- Entladen;
- Freigabe-Beobachtung;
- Erholung;
- Endgültige Leerbeobachtung; und
- Inspektion auf Schäden oder den Restzustand.
Die gleiche Reihenfolge sollte bei allen Proben verwendet werden, es sei denn, der Test untersucht absichtlich Sequenzeffekte.
Umweltkonditionierung
Umwelttests sollten den Produktstandort, den Materialaufbau, die Nutzungsbedingungen, Lagerung, Transport und Kundenspezifikation darstellen.
Mögliche Faktoren sind:
- hohe und niedrige Temperaturen;
- Temperaturänderung;
- Feuchtigkeit;
- Risiko von Nässe oder Kondensation;
- Reinigung oder chemische Exposition;
- Lagerung;
- Thermische Belastung;
- betriebsbereiter oder nicht-betriebsbereiter Zustand;
- Erholung nach Konditionierung; und
- kombinierte Umwelt- und mechanische Belastung.
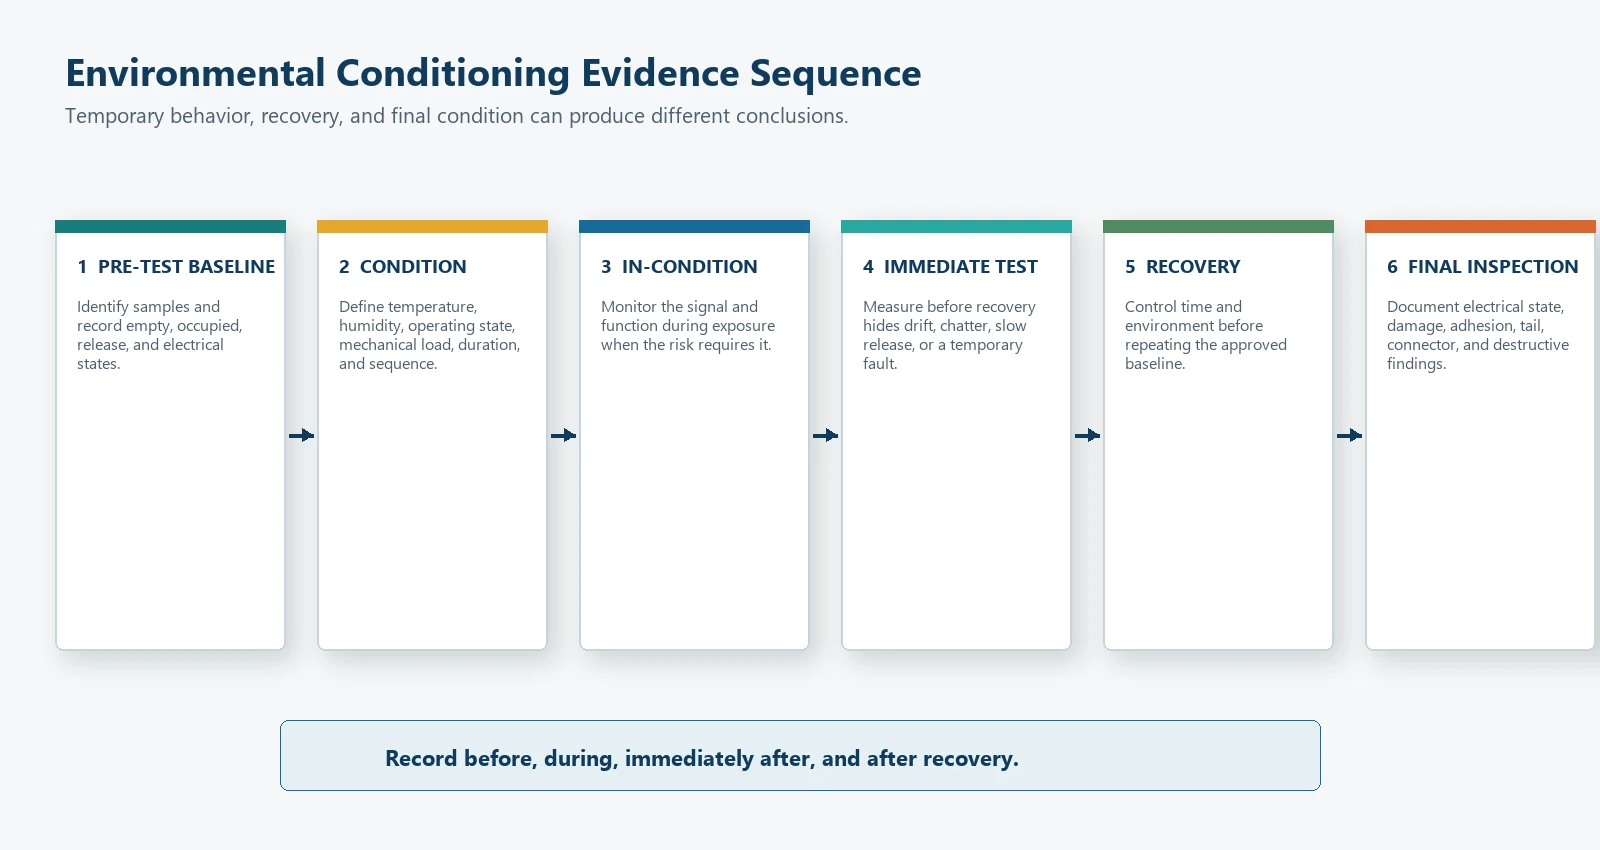
Konditionieren, messen, erholen lassen und erneut messen
Definieren Sie für jede Umgebung, ob der Sensor:
- vor der Konditionierung gemessen wird;
- während der Konditionierung betrieben wird;
- während der Konditionierung mechanisch belastet wird;
- unmittelbar nach der Exposition gemessen wird;
- zur Erholung zugelassen;
- nach der Erholung gemessen; und
- am Ende zerstörerisch geprüft.
Eine einzelne Kontinuitätsprüfung nach dem Test kann vorübergehende Abweichungen, verzögerte Erholung, Zucken oder einen Fehler, der nur während der Exposition auftritt, übersehen.
Normen sind Eingaben, keine automatischen Bestehenswerte
IEC 60068-1 gibt allgemeine Grundsätze und Leitlinien für Umwelttests vor, während einzelne IEC 60068-2-Methoden spezifische Belastungen behandeln.[5] IEC 60068-2-78 behandelt zum Beispiel Feuchte- und Hitzebelastung im Dauerbetrieb.[6]
ISO 16750 behandelt Umweltbedingungen und Tests für elektrische und elektronische Geräte in Straßenfahrzeugen. Die Teile 3 und 4 beziehen sich auf mechanische und klimatische Belastungen.[7][8] Anwendbarkeit, Schweregrad, Einbauort, Betriebsmodus, Reihenfolge und Akzeptanz müssen weiterhin durch das OEM-Programm festgelegt werden.
Nicht schreiben nach IEC 60068 geprüft oder erfüllt ISO 16750 es sei denn, das genaue Teil, die Methode, die Ausgabe, die Schwere, die Konfiguration, der Stichprobenplan und das Akzeptanzergebnis sind dokumentiert.
Mechanische Haltbarkeits- und Lebensdauertests
Wiederholte Belastung
Definieren:
- Belastungsform und Bereich;
- Spitzen- und Minimalbedingungen;
- Belastungsrate;
- Zyklusfrequenz;
- Verweildauer;
- Sitz- oder Produktstapel;
- elektronische Bauteile mit oder ohne Stromversorgung;
- Inspektionsintervalle;
- Messintervalle; und
- Fehlerkriterien.
Die reine Zählung der Zyklen ist keine vollständige Testspezifikation.
Verweil-, Erholungs- und Kompressionseffekte
Eine anhaltende Belastung kann Schaumstoff, Klebstoff, Kontaktabstand, druckempfindliches Material oder das Unterstützungspaket verändern. Messen Sie:
- Ausgabe zu Beginn des Verweilens;
- Ausgabe während des Verweilens;
- Freigabeverhalten;
- Zeit bis zur Rückkehr in den zugelassenen leeren Zustand; und
- Reaktion nach wiederholten Verweilzyklen.
Wenn die Baugruppe Schaumstoff oder eine andere nachgiebige Schicht enthält, unterscheiden Sie das Sensorverhalten von der Kissenkompression oder Rückstellung.
Konzentrierte und außermittige Belastung
Verwenden Sie konzentrierte, Rand-, gewinkelte oder off-Axis-Fälle nur, wenn sie eine glaubwürdige Nutzung, Montage oder Misshandlung darstellen. Erfassen Sie, ob das Ziel die funktionale Leistung, das Überleben oder die Schadenscharakterisierung ist.
Dauerhaltbarkeit von Anschlussfahne und Steckverbinder
Überprüfen:
- Knickstelle des Halters;
- einmalige oder wiederholte Biegebeanspruchung;
- Zugentlastung;
- Steckerhalterung;
- Stiftstabilität;
- Reibung oder scharfe Kanten;
- Kabelbaumbewegung;
- Kontinuität während der Bewegung, wo erforderlich; und
- Zustand nach Sitz- oder Produktmontage.
Verwenden Sie den Heckbereich nicht als Hebe- oder Befestigungspunkt, es sei denn, das Design erlaubt dies ausdrücklich.
Vibration und Stoß
Vibrationen oder Stöße können auf Komponenten-, Sitzmodul-, Geräte- oder Fahrzeugniveau auftreten. Verwenden Sie die Montagekonfiguration, Achsen, Betriebszustand, Dauer und Überwachung, die vom Projekt gefordert sind. Ein loser Sensor in einer Kammer stellt keinen eingebauten Sitz dar.
Fehlerinjektion und Diagnosevalidierung
Der Steuerung sollte einen gültigen leeren oder belegten Zustand von relevanten Fehlern unterscheiden.
Mögliche Fehler umfassen:
- offene Sensoreleitung;
- Kurzschluss zwischen Leitungen;
- Kurzschluss zur Versorgung oder Masse, wo zutreffend;
- getrennter Anschluss;
- vertauschter oder falscher Anschluss;
- hängen gebliebener Kontakt;
- analoges Signal außerhalb des gültigen Bereichs;
- eine ausgefallene Zone;
- inkonsistente Zonenkombination;
- intermittente Leitung oder Kabelbaum; und
- unbekannter Startzustand.
Für jeden Fehler dokumentieren:
- Einspritzpunkt;
- elektrischer Zustand;
- erwartete Diagnose;
- erwarteter Systemzustand;
- Antwortzeit;
- Wiederherstellungsverhalten;
- gespeichertes Fehlverhalten, falls zutreffend; und
- Verantwortung für die endgültige Handlung.
Fehlerinjektion sollte den Controller nicht beschädigen oder eine Sicherheitsfunktion umgehen. Verwenden Sie zugelassene Methoden und geschützte Testgeräte.
Erstellen Sie eine Design-Verifikationsmatrix
Die Matrix sollte Anforderungen, Risiken, Tests, Muster, Bedingungen und Ergebnisse verbinden.
| Testfamilie | Beispielmerkmal | Entwicklungsqualifikation | Produktionskontrolle |
|---|---|---|---|
| Aussehen und Konstruktion | Schnitt, Schichten, Verunreinigungen, Etikett, Stecker | Überprüfung aller Konstruktionsrisiken und Fehlerstandards | Visuelle Kriterien in vereinbarter Häufigkeit |
| Abmessungen | Umriss, Zonen, Heck, Bezugspunkte, Ausschnitte | Umfangreiche Maßstudie über repräsentative Bauten | Kritische Maße nach vereinbartem Stichproben- oder Kontrollplan |
| Elektrische Integrität | Durchgang, kurz/offen, Pinbelegung, Zonenkarten | Alle Funktionen plus Fehler- und Handhabungsfälle | End-of-Line-Schaltungsprüfungen, wo möglich |
| Aktivierung/Freisetzung | Kontaktzustand oder analoge Reaktion | Lasten, Positionen, Richtungen, Verweildauer, Variation | Projektspezifisches funktionales Screening oder Stichprobe |
| Installierte Baugruppe | Schaumstoff, Zierleisten, Stütze, Sensorposition | Mehrere repräsentative Sitz-/Modulmontagen | Montagekontrollen und Audits |
| Umgebung | Temperatur, Feuchtigkeit, Erholung, kombinierter Stress | Genehmigte Design-Validierungsmatrix | Material-/Prozesskontrollen; periodische oder auf Änderungen basierende Tests |
| Haltbarkeit | Zyklen, Haltezeit, Anschlussfahne, Steckverbinder, Verschleiß | Qualifikation und Fehleranalyse | Prozesskontrollen; periodische Überprüfung falls erforderlich |
| Diagnostik | Offen, Kurzschluss, Zonenabweichung, Start | Controller- und Systemvalidierung | Prüfungen auf Leitungsende-Fehler, falls unterstützt |
| Verpackung und Transport | Anschlussfahne, Steckverbinder, Abziehfolie, Rückverfolgbarkeit | Verpackungsqualifikation | Versandkontrolle |
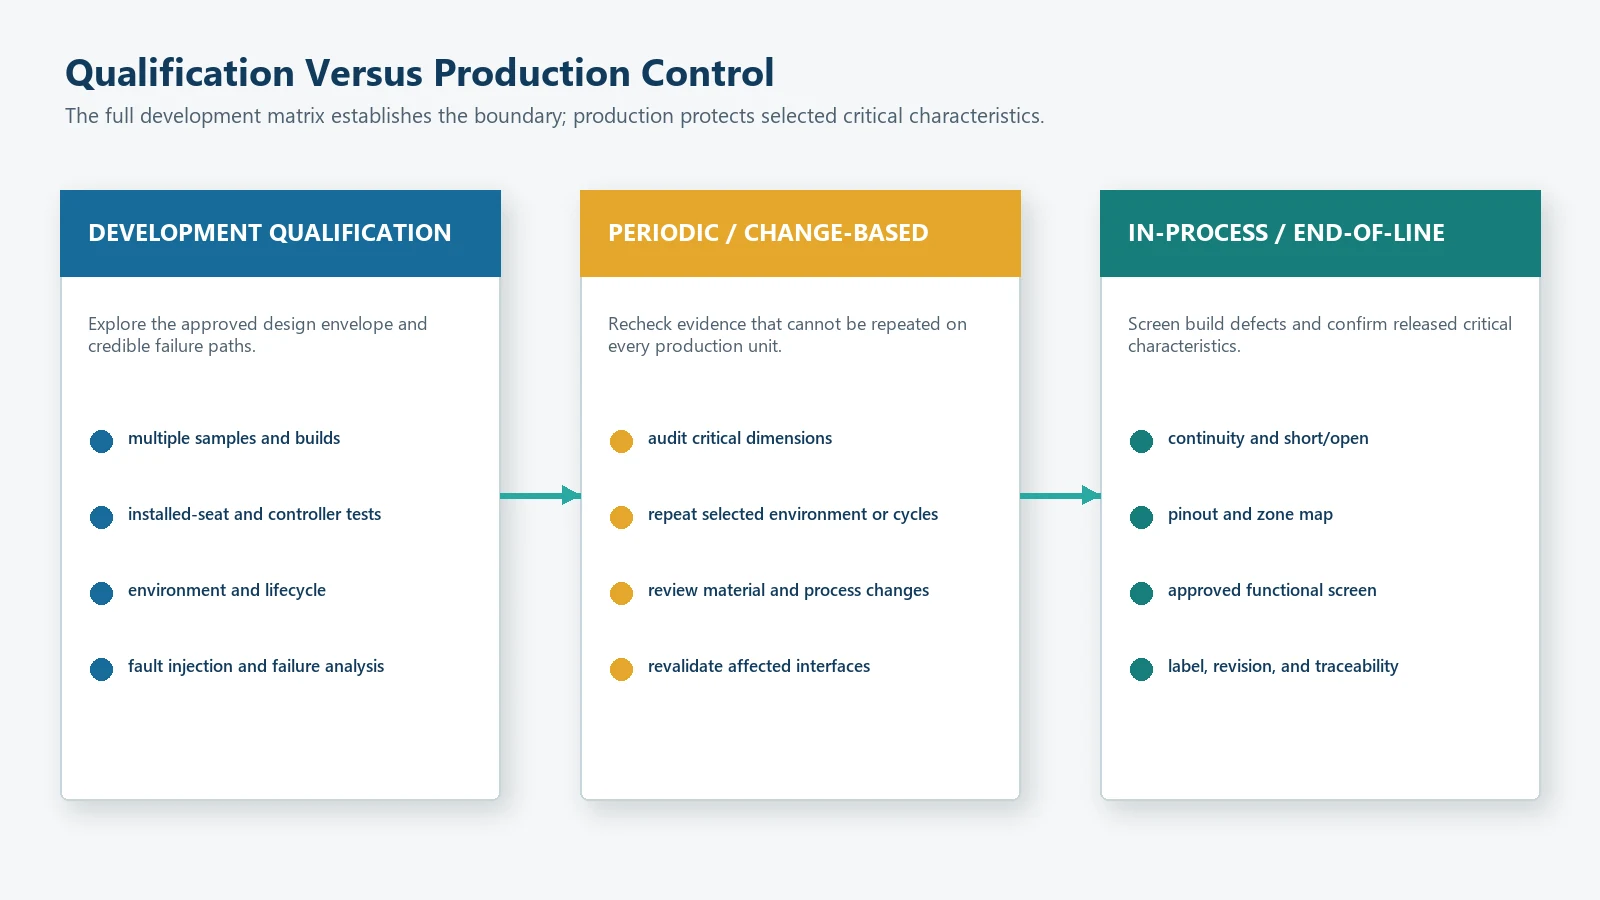
Entwicklungsqualifikation und Produktionstests sind nicht dasselbe. Die Qualifikation untersucht den Designbereich. Die Produktionskontrolle erkennt Defekte und überwacht den genehmigten Prozess.
Wie viele Proben und Wiederholungen werden benötigt?
Es gibt keine universelle Probenanzahl für jeden Sitzsensor.
Der Plan sollte Folgendes berücksichtigen:
- Anzahl der Sensorchargen oder -baugruppen;
- Anzahl der Sitz-, Polster- oder Ausrüstungsvarianten;
- Produktionswerkzeuge oder Kavitäten;
- Zonen und Kanäle;
- Operatoren und Vorrichtungen;
- zerstörerische versus zerstörungsfreie Prüfungen;
- Umgebungskammern;
- erwartete Variation;
- Versagensfolgen;
- Kundenfreigabeprozess; und
- statistisches Ziel.
Mögliche Ziele sind:
- funktionale Machbarkeit demonstrieren;
- Wiederholbarkeit schätzen;
- Revisionen vergleichen;
- Verteilung charakterisieren;
- eine Entwurfsgrenze überprüfen;
- einen Prozess qualifizieren;
- Produktionsfehler aussortieren; oder
- eine festgelegte Ausfallrate mit angegebener Sicherheit erkennen.
Wählen Sie nicht zuerst eine Stichprobenanzahl aus und erfinden dann später den statistischen Zweck.
Schreiben Sie die Akzeptanzkriterien, bevor Sie den Test durchführen
Ein nützliches Kriterium identifiziert die Konfiguration, Eingabe, das erwartete Ergebnis, den Zeitplan, Wiederholungen und erlaubte Fehler.
Gegeben:
    genehmigte Sensor-, Sitz- oder Modul-, Steuergeräte- und Vorrichtungsrevisionen
    definierter Vortest- und Umweltzustand
    definierter leerer, besetzter, übergangs- oder Fehlerinput

Wenn:
    der Input unter Verwendung des genehmigten Standorts, Aktuators, der Rate und Verweilzeit angewendet wird

Dann:
    soll das gemessene Signal und der Systemzustand die genehmigten Grenzwerte
    innerhalb der genehmigten Ansprechzeit
    ohne verbotene Vibrationen, Intermittenzen, Schäden oder Diagnosefehler erfüllen

Aufzeichnen:
    Rohdaten, Zustandsänderungen, Probenidentität, Vorrichtung, Bediener,
    Umgebung, Abweichungen und Endergebnis

Wiederholen:
    über die angegebenen Proben, Positionen, Zyklen und Bedingungen
Kriterien vermeiden wie:
arbeitet normal;kein offensichtliches Problem;ähnlich dem Muster;besteht den Zyklustest; oderSensor aktiviert sich ungefähr beim Zielwert.
Diese Formulierungen definieren keine reproduzierbare Entscheidung.
End-of-Line-Tests und Produktionskontrolle
Die genehmigten Entwicklungsdaten sollten Merkmale identifizieren, die während der Produktion kontrolliert werden können.
Gute Kandidaten für End-of-Line- oder Prozessprüfungen
Abhängig von Architektur und Machbarkeit:
- Durchgang;
- kurz/offen;
- Pinbelegung;
- Zonenmapping;
- Steckerorientierung;
- einfache Kontaktaktivierung;
- analoger Bereich bei zugelassener Vorrichtungsbedingung;
- Etikett und Überarbeitung;
- kritische Abmessungen;
- Aussehen;
- Zustand von Leitungen und Steckverbindern; und
- Rückverfolgbarkeit.
Tests, die periodisch, für Qualifikation oder anhand von Änderungen bleiben können
- vollständige Umweltsequenzen;
- langfristige Lebenszyklus-Zyklen;
- zerstörende Analyse;
- mehrfache Sitzaufbau-Studien;
- vollständige Steuergeräte-Fehlerinjektion;
- Fahrzeugfunktionsebene; und
- regulatorische Validierung.
JASPER Test- und Qualitätskontrollrahmen beschreibt zeichnungsbasierte visuelle, dimensionale, elektrische, Betätigungs-, Verbindungs- und Verpackungsprüfungen für kundenspezifische Schnittstellenbaugruppen. Sitzsensorprüfungen müssen für das tatsächliche Produkt und die Bestellung bestätigt werden; die Seite sollte nicht als Nachweis dafür gelesen werden, dass jeder Sensor jeden Test in diesem Artikel erhält.
Testberichte und Datenrückverfolgbarkeit
Ein Validierungsbericht sollte Folgendes enthalten:
- Anforderung und Test-ID;
- Sensor, Sitz/Modul, Steuergerät, Vorrichtung und Software-Versionen;
- Proben- und Losidentität;
- Ausrüstung und Kalibrierungsnachweis;
- Methode und Ablauf;
- Speicherort der Rohdaten;
- Verarbeitetes Ergebnis und Berechnung;
- Abnahmekriterium;
- Bestanden/Nicht bestanden Ergebnis;
- Fotos oder Diagramme;
- Anomalien und Abweichungen;
- Fehleranalyse;
- Korrekturmaßnahmen;
- Umfang des Nachtests;
- Genehmigungsunterschriften oder Rollen; und
- Auswirkungen der Änderungssteuerung.
Rohdaten aufbewahren. Eine Zusammenfassungstabelle ohne Zeitverlauf, Belastungsspur, Kanalidentität oder Umweltbedingungen kann nach einem Ausfall möglicherweise nicht geprüft werden.
Änderungssteuerung und Revalidierungsauslöser
Eine Revalidierung kann erforderlich sein, wenn geändert wird:
- Sensorumriss oder aktive Zonen;
- Leiter, Abstandshalter, Sensor, Klebstoff oder Schutzmaterial;
- Schichtdicke oder Laminierverfahren;
- Druck-, Schneid-, Werkzeug- oder Registriermethode;
- Schwanzlänge, Austritt, Versteifung, Verbinder oder Anschluss;
- Lieferant oder Materialquelle;
- Sitzschaum, Verkleidung, Unterstützung oder Sensorposition;
- Messkreis, Firmware, Schwellenwerte, Filter oder Timing;
- Montagvorrichtung oder -prozess;
- Umwelt- oder Lebenszyklusanforderung;
- Prüfmethode; oder
- Verpackung, die die Anschlussfahne oder den Sensorkörper schützt.
Klassifizieren Sie jede Änderung nach der betroffenen Anforderung und entscheiden Sie, ob eine Dokumentenprüfung, eingeschränkte Verifikation, teilweise Neuklassifizierung oder vollständige Revalidierung erforderlich ist.
Automobil- und Systemgrenzen
Für Automobilanwendungen, ein Komponenten-Durchgang beweist nicht, dass die komplette Fahrzeugfunktion besteht.
Das Programm muss möglicherweise Folgendes bewerten:
- Sitz- und Polster-Varianten;
- Sitzposition;
- Gurtschnalleingabe;
- Steuerungs- und Netzwerkverhalten;
- Warnzeitpunkt;
- Insassen- oder Objektfälle;
- Diagnose;
- Start- und Stromversorgungsbedingungen;
- Interaktionen des Rückhaltesystems;
- Fahrzeugumgebung; und
- anwenderrelevante gesetzliche Anforderungen.
49 CFR 571.208 definiert Anforderungen an den Insassenschutz auf Fahrzeugebene.[9] Dieser Artikel bietet kein Konformitätsverfahren, keine universelle Fahrzeugschwelle, keine Warnungseinstellung oder Insassenklassifizierungsregel.
Häufige Fehler bei der Sitzsensorprüfung
Nur einen nackten Sensor testen
Eine Komponente kann Sensor, Sitz, Baugruppe, Elektronik, Umgebung und Chargenvariation nicht darstellen.
Eine Durchgangsprüfung als Funktionsprüfung bezeichnen
Kontinuität kann einen elektrischen Pfad bestätigen. Sie beweist jedoch nicht den Lastpfad, die Aktivierung, Freigabe, Zeitsteuerung, Abdeckung oder Diagnose.
Verwendung einer nicht überprüften Vorrichtung
Fehlausrichtung der Vorrichtung, Reibung, Verschleiß des Aktuators, Nachgiebigkeit der Stütze oder Variation des Referenzmessgeräts können wie Sensorabweichungen aussehen.
Nur Bestehen/Nichtbestehen aufzeichnen
Rohlast-, Signal-, Zeit-, Kanal-, Umwelt-, Proben- und Vorrichtungsdaten sind erforderlich, um Spielraum und Drift zu verstehen.
Nur Aktivierung messen
Freigabe, Wiederherstellung, Verweildauer, Bewegung, Klappern und Fehlerbehandlung sind separate Risiken.
Eine Norm anwenden, ohne die Prüfschärfe festzulegen
Ein Standardfamilienname ist keine Testbedingung. Erfassen Sie die genaue Methode, Ausgabe, Schwere, Montage, Betriebsart, Sequenz, Proben und Akzeptanz.
Wiederverwendung eines Schwellenwerts nach einer mechanischen Änderung
Schaum, Zuschnitt, Klebstoff, Unterstützung, Sensorposition oder Zonenänderungen können die Signalverteilungen verschieben.
Die vollständige Entwicklungsmatrix bei jeder Produktionseinheit ausführen
Dies ist normalerweise unpraktisch und kann das Produkt beschädigen. Bauen Sie Produktionskontrollen um die während der Qualifizierung nachgewiesenen kritischen Merkmale auf.
Fahrzeugkonformität anhand von Komponentendaten beanspruchen
Das Endsystem und der verantwortliche Hersteller besitzen die fahrzeuggestützte Validierung.
OEM Eingabeliste für einen Validierungsplan
Bereitstellen:
- Produktfunktion sowie Sitz- oder Ausrüstungsposition.
- Erforderliche Zustände: leer, besetzt, Übergang, unbekannt und Fehler.
- Sensorarchitektur, Ausgang, Zonen, Zeichnung, Anschluss, Stecker und Pinbelegung.
- Sitz, Kissen, Verkleidung, Unterstützung, Klebstoff und Installationsstapel.
- Lastfälle, Positionen, Kontaktflächen, Raten, Verweildauer und Entladefolge.
- Schaltkreis, Versorgung, ADC oder digitaler Eingang, Abtastrate, Filter, Schwellenwerte und Timing.
- Fehlerbedingungen und erwartete Diagnose-/Systemreaktion.
- Temperatur, Feuchtigkeit, Lagerung, Transport, Reinigung, Vibration, Stoß und andere relevante Umgebungen.
- Lebenszyklus, wiederholte Belastung, Verweildauer, Erholung, Ende und Anschlussanforderungen.
- Anwendbare Kunden-, IEC-, ISO-, behördliche oder interne Spezifikationen.
- Stichprobenmengen, Lose, Sitzkonfigurationen, Vorrichtungen, Bediener und Wiederholungen.
- Abnahmekriterien, Datenformat, Berichtsvorlage und Genehmigungsrollen.
- Produktionsendkontrolle, Stichproben, Rückverfolgbarkeit und Erwartungen an die Änderungssteuerung.
Wenn der Kunde die Bedingungen nicht ausgewählt hat, geben Sie zuerst die tatsächliche Umgebung und Risikoanalyse an. Die Testmatrix sollte der Anwendung folgen, nicht einer kopierten Liste.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Verifizierung und Validierung?
Die Verifizierung überprüft, ob der Sensor oder das Design die festgelegten Anforderungen erfüllt. Die Validierung prüft, ob das installierte Produkt und System die beabsichtigte Funktion in der realen oder repräsentativen Anwendung ausführen. OEM-Programme benötigen oft beides.
Reicht die Durchgangsprüfung für einen Sitzbelegungsmelder aus?
Nein. Durchgangsprüfung kann einen Unterbrechungsweg, Kurzschluss oder Pinbelegungsfehler finden. Sie beweist jedoch nicht die Aktivierung, Freigabe, Sitzabdeckung, Timing, Vorspannungsverhalten, analoge Reaktion, Umweltstabilität, Haltbarkeit oder Systemdiagnosen.
Sollte der Sensor im echten Sitz getestet werden?
Ja, wenn die endgültige Funktion vom Schaumstoff, Bezug, Unterstützung, der Sensorposition oder der Montagevorspannung abhängt. Bauteilhalter bleiben für Inspektion und Vergleich nützlich, ersetzen jedoch nicht die Validierung im eingebauten Sitz.
Wie viele Zyklen sollte ein Sitzsensor bestehen?
Es gibt keine universelle Zyklenanzahl. Definieren Sie das Nutzungsprofil, die Last, die Rate, die Verweilzeit, die Umgebung, die Inspektionsintervalle, die Ausfallkriterien und die erforderliche Designreserve für das Projekt.
Wie viele Proben werden benötigt?
Die Stichprobengröße hängt vom statistischen Ziel, der erwarteten Variation, der Anzahl der Lose und Sitzaufbauten, zerstörenden Tests, den Folgen eines Fehlers und dem Kundenfreigabeprozess ab. Geben Sie den Zweck an, bevor Sie die Anzahl wählen.
Führt JASPER jeden hier aufgeführten Test durch?
Es wird keine pauschale Aussage getroffen. JASPER kann projektspezifische Prüf- und Inspektionsanforderungen von Komponenten überprüfen. Der bestätigte Umfang hängt von der Sensorbauweise, der Zeichnung, der Ausrüstung, der Stichprobenphase, der Bestellung und der Kundenvereinbarung ab. Sitz-, Steuergeräte-, System-, Fahrzeug- und behördliche Validierungen bleiben den verantwortlichen Projektparteien vorbehalten.
Kann ein IEC- oder ISO-Standard als vollständiger Testplan verwendet werden?
Nicht nur aufgrund des Namens. Das Projekt muss den genauen Standardteil und die Ausgabe, die Schwere, die Montage, den Betriebsmodus, die Reihenfolge, den Stichprobenplan, die Überwachung, die Wiederherstellung und die Akzeptanzkriterien identifizieren. Zusätzliche anwendungsspezifische Tests können dennoch erforderlich sein.
Erstellen Sie die Validierungsmatrix, bevor Muster freigegeben werden
Senden Sie die Sensorskizze, Stapel der Sitze, erforderliche Zustände, Lastfälle, Schaltung, Zonen, Umgebungen, Lebenszyklusziel, Anschluss, Fehlerstrategie, Stichprobenplan und Akzeptanzkriterien durch das JASPER RFQ Formular. Die erste Überprüfung sollte die Komponenteninspektion, die Validierung des eingebauten Sitzes, die Steuerungstestung und die endgültige Systemverantwortung trennen.
Quellen
- JASPER Electronics, „Hersteller von kundenspezifischen Auto-Sitzbelegungs- und Sitzdruckmatten.“ https://www.jasperele.com/products/car-seat-occupancy-sensor/
- JASPER Electronics, „Membranschalterprüfung und Qualitätskontrolle.“ https://www.jasperele.com/quality/testing/
- NIST/SEMATECH, e-Handbuch der statistischen Methoden, “Messgeräte R&R-Studien.” https://www.itl.nist.gov/div898/handbook/mpc/section4/mpc4.htm
- Automotive Industry Action Group, Analyse von Messsystemen (MSA), vierte Ausgabe. https://www.aiag.org/training-and-resources/manuals/details/MSA-4
- Internationale Elektrotechnische Kommission, IEC 60068-1:2013, Umweltprüfungen – Teil 1: Allgemeines und Anleitungen. https://webstore.iec.ch/de/publication/501
- Internationale Elektrotechnische Kommission, IEC 60068-2-78:2025, Umweltprüfung – Teil 2-78: Prüfungen – Prüfschrank: Feuchte, stationärer Zustand. https://webstore.iec.ch/de/publication/82357
- Internationale Organisation für Normung, ISO 16750-3:2023, Straßenfahrzeuge – Umweltbedingungen und Prüfungen für elektrische und elektronische Ausrüstungen – Teil 3: Mechanische Belastungen. https://www.iso.org/standard/77579.html
- Internationale Organisation für Normung, ISO 16750-4:2023, Straßenfahrzeuge – Umweltbedingungen und Prüfung von elektrischen und elektronischen Geräten – Teil 4: Klimatische Belastungen. https://www.iso.org/standard/77580.html
- Elektronischer Code der Bundesvorschriften, 49 CFR 571.208, „Insassenschutz bei Unfällen“, aktuelle Online-Version. https://www.ecfr.gov/current/title-49/subtitle-B/chapter-V/part-571/subpart-B/section-571.208
Bereit, Ihr Projekt zu starten?
Tell us about your membrane switch, keypad, or graphic overlay requirements. Our engineering team will review your specifications and provide a detailed quote.