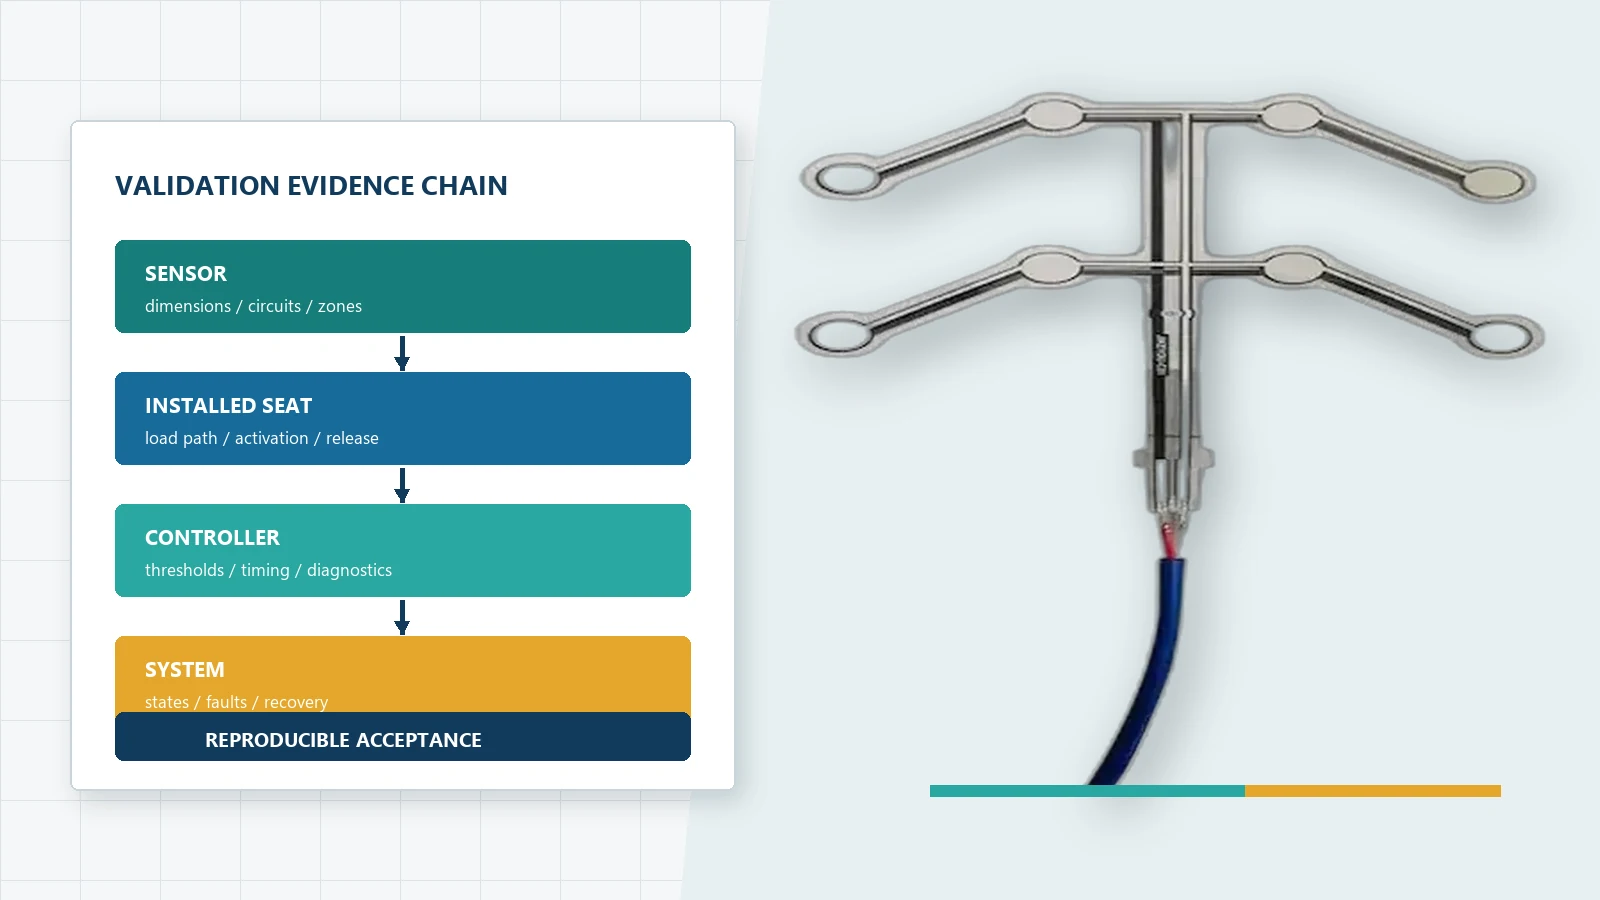
Un plan de validación del sensor de ocupación de asientos debe demostrar que se produce el estado correcto del asiento a través de muestras de sensores, construcciones de asientos instalados, posiciones de carga, electrónica, entornos, condiciones del ciclo de vida y fallas creíbles. La continuidad o una prueba de carga central no es suficiente. El plan debe definir la arquitectura de detección, la fijación, la medición de referencia, los criterios de activación y liberación, el tiempo, la identidad de la muestra, la secuencia, la regla de aceptación y la responsabilidad de los resultados a nivel de componente, asiento, controlador y vehículo. Las pruebas de final de línea de producción deberían entonces proteger las características críticas establecidas durante el desarrollo. El resultado debe ser reproducible.
Las opciones personalizadas de sensores de ocupación de asientos de JASPER pueden revisarse respecto a un plano y unos requisitos de ensayo específicos del proyecto. Antes de cerrar el alcance de la validación, el equipo OEM o Tier 1 debe facilitar el conjunto del asiento, los estados requeridos, los casos de carga, el circuito, la lógica de zonas, el perfil ambiental, el objetivo de vida útil, el conector, las hipótesis de diagnóstico, el plan de muestras y el formato del informe.
- Validación del sensor del asiento de un vistazo
- Defina los modos de decisión y falla antes de elegir las pruebas
- Cerrar los elementos de ensayo, las revisiones y las responsabilidades
- Muestra de referencia y muestras límite
- Separar las responsabilidades del proveedor y del responsable del sistema
- Verifique el sistema de medición antes de juzgar el sensor
- Carga de referencia y actuador
- Medición eléctrica
- Repetibilidad y reproducibilidad
- ¿Qué pruebas a nivel de componentes deberían incluirse?
- Inspección visual
- Inspección dimensional
- Pruebas de continuidad, circuito abierto y cortocircuito
- Mapeo de zonas
- ¿Cómo se deben probar la activación y la liberación?
- Esterilla por contacto
- Sensor analógico o basado en FSR
- Umbral y límite de tiempo
- Ensaye el asiento o el conjunto del equipo ya instalado
- Posiciones de carga requeridas
- Variación de asiento o módulo
- Secuencia de carga y descarga.
- Acondicionamiento ambiental
- Condicionar, medir, recuperar, remedir
- Los estándares son insumos, no calificaciones automáticas
- Pruebas de durabilidad mecánica y ciclo de vida
- Carga repetida
- Efectos de permanencia, recuperación y compresión.
- Carga concentrada y fuera del eje.
- Durabilidad del flex de salida y del conector
- Vibración y choque
- Inyección de fallas y validación de diagnóstico
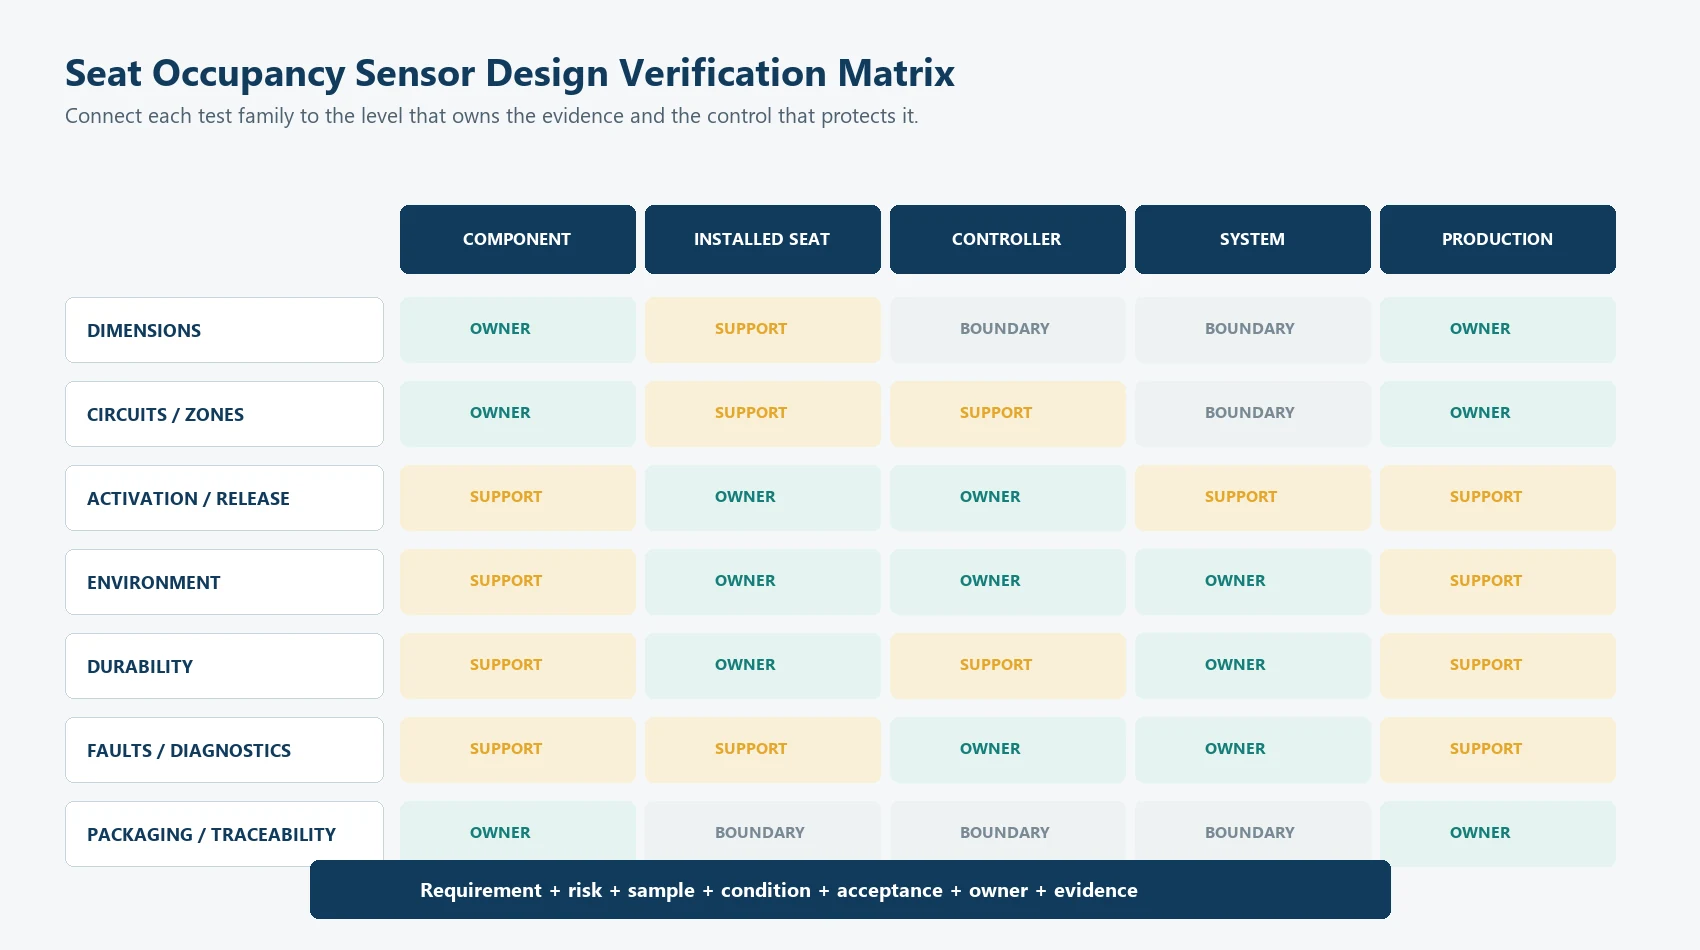
- Construya una matriz de verificación de diseño
- ¿Cuántas muestras y repeticiones se necesitan?
- Escriba los criterios de aceptación antes de ejecutar la prueba
- Pruebas de final de línea y control de producción
- Buenos candidatos para controles de final de línea o durante el proceso
- Pruebas que pueden seguir siendo periódicas, de calificación o basadas en cambios
- Informes de prueba y trazabilidad de datos
- Activadores de control de cambios y revalidación
- Límite a nivel automotriz y de sistema
- Errores comunes al probar el sensor del asiento
- Probando solo un sensor desnudo
- Llamar a la continuidad una prueba funcional
- Usando un dispositivo no verificado
- Registrar únicamente aprobado/no aprobado
- Medición solo de activación
- Aplicar una norma sin definir la severidad del ensayo
- Reutilizar un umbral después de un cambio mecánico
- Ejecutar la matriz de desarrollo completa en cada unidad de producción.
- Declarar la conformidad del vehículo a partir de datos de componentes
- OEM Lista de verificación de entrada para un plan de validación
- Preguntas frecuentes
- ¿Cuál es la diferencia entre verificación y validación?
- ¿Es suficiente la prueba de continuidad para un sensor de ocupación de asiento?
- ¿Se debe probar el sensor dentro del asiento real?
- ¿Cuántos ciclos debe pasar un sensor de asiento?
- ¿Cuántas muestras se necesitan?
- ¿JASPER realiza todas las pruebas enumeradas aquí?
- ¿Se puede utilizar una norma IEC o ISO como plan de prueba completo?
- Cree la matriz de validación antes de que se aprueben las muestras
- Fuentes
Validación del sensor del asiento de un vistazo
| Capa de validación | pregunta principal | Evidencia típica | propietario principal |
|---|---|---|---|
| Componente del sensor | ¿Se construyó y conectó el sensor de acuerdo con el plano aprobado? | Dimensiones, apariencia, continuidad, corto/abierto, mapa de zonas, contacto o salida analógica | Proveedor de sensores con criterios aprobados por el cliente. |
| Asiento o módulo instalado | ¿La trayectoria de carga real produce una activación y desactivación repetibles? | Referencias de fijación del asiento, posiciones de carga, precarga, permanencia, casos extremos y variación del montaje | Proveedor de integradores y sensores de asientos |
| Interfaz del controlador | ¿La cadena electrónica interpreta correctamente las entradas válidas, de transición y de fallo? | Datos de circuito, ADC o estados lógicos, umbrales, sincronización, diagnóstico, inyección de fallas | Equipo de electrónica y sistemas. |
| Sistema completo | ¿Se comporta correctamente la función de recordatorio, confort, monitorización o control prevista? | Pruebas de estado del sistema, casos de usuario/carga, reacciones a fallas, evidencia ambiental y del ciclo de vida | OEM o propietario del sistema |
| Vehículo o producto regulado | ¿El producto final cumple con los requisitos regulatorios y del programa aplicables? | Registros de cumplimiento y aprobación específicos del programa | OEM o fabricante legalmente responsable |
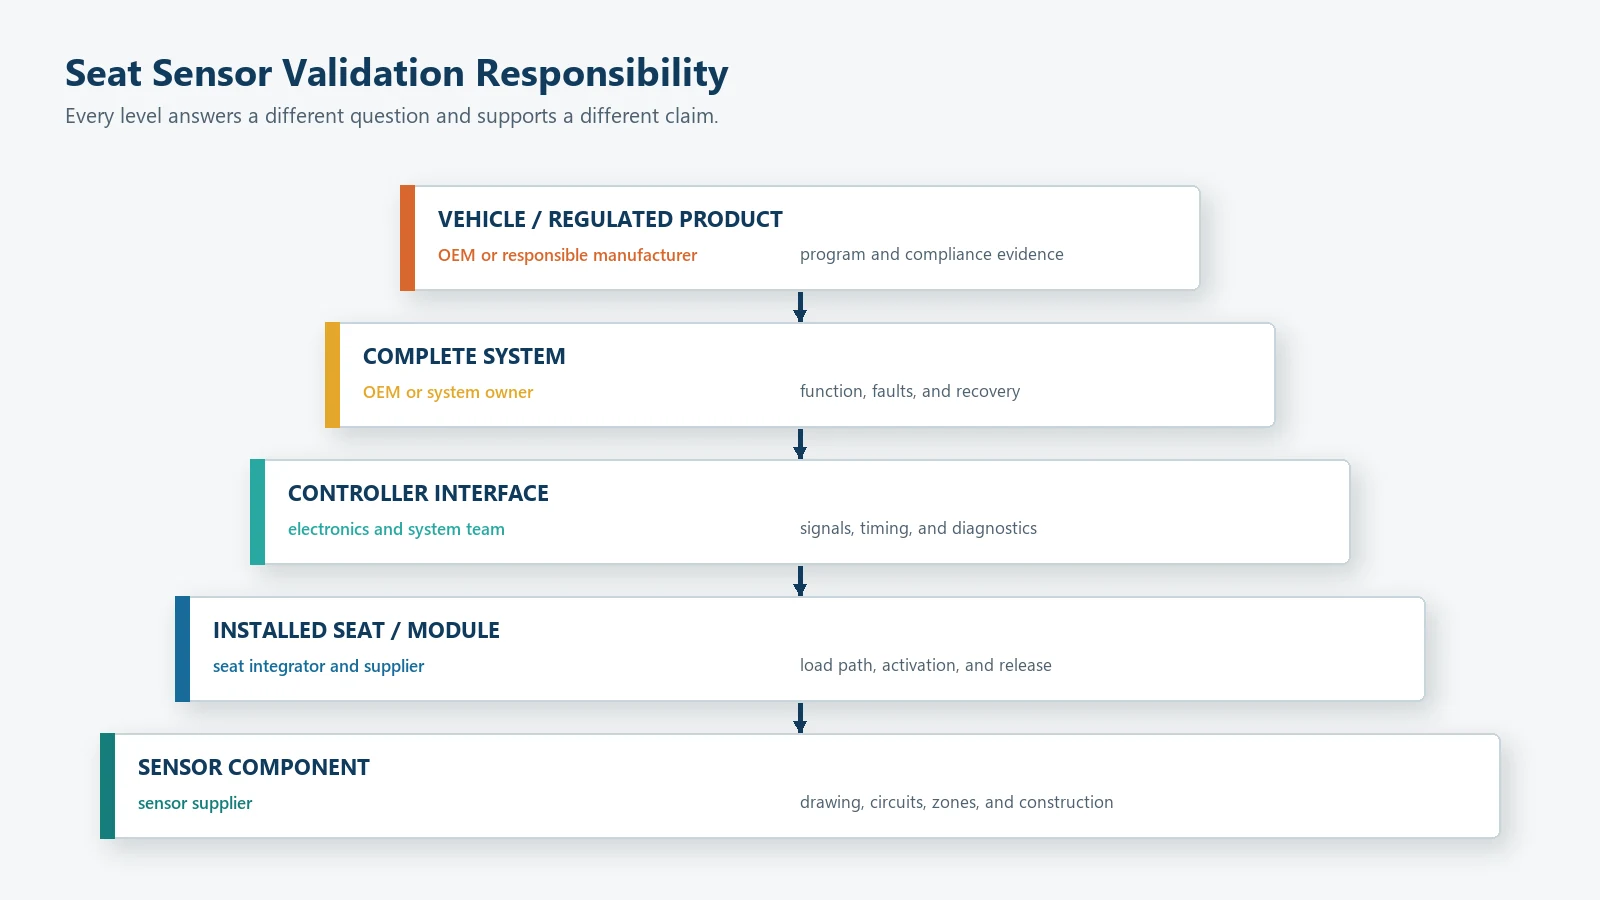
El mismo nombre de prueba puede significar cosas diferentes en cada capa. prueba de ciclo, por ejemplo, podría significar presionar repetidamente una zona de detección desnuda, cargar todo el cojín, mover un mecanismo del asiento o ejecutar la máquina de estado completa del sistema. El plan de prueba debe identificar el nivel.
La guía complementaria sobre cómo funcionan los sensores de ocupación de asientos traza la trayectoria completa desde la carga aplicada, pasando por el conjunto del asiento, el sensor, la electrónica y la lógica de decisión, hasta el estado final del sistema.
Defina los modos de decisión y falla antes de elegir las pruebas
Las pruebas comienzan con un requisito, no con un menú de laboratorio.
Definir:
- estado vacío requerido;
- estado ocupado requerido;
- condiciones transitorias o ambiguas;
- inicio y estado desconocido;
- estado de falla eléctrica;
- comportamiento de activación y liberación;
- tiempo de respuesta permitido;
- zonas de detección requeridas o combinaciones de zonas;
- condiciones que no deben activar el sistema; y
- la acción propiedad del responsable final.
Luego, enumere las formas en que la decisión podría ser incorrecta.
| Modo de falla | Causa de ejemplo | Prueba necesaria para exponerlo. |
|---|---|---|
| falso ocupado | Precarga de espuma o moldura, nervadura local, contacto atascado, deriva de señal | Construcciones de asientos vacíos, precarga, permanencia, entorno, verificaciones de fallas |
| Ocupado perdido | Zona fuera del recorrido de carga, transferencia de fuerza insuficiente, circuito abierto | Posiciones de carga requeridas, bordes de zona, continuidad, variación del asiento |
| Conmutación inestable | Rebote del contacto, movimiento, umbral analógico con ruido o conector suelto | Registro de transición, revisión de histéresis/antirrebote, alteración del conector |
| Activación lenta | Distribución de carga, filtrado, desplazamiento mecánico, regla de sincronización. | Carga con marca de tiempo y prueba de estado del controlador |
| Lanzamiento lento o fallido | Recuperación de espuma, adhesión, adherencia por contacto, deriva analógica. | Descarga, permanencia, recuperación, prueba de ciclo repetido |
| zona equivocada | Error de trazado o mapeo de pines, impresión o cambio de ensamblaje | Activación zona por zona y verificación de pinout |
| señal intermitente | Daños en el flex de salida, movimiento del conector o pista agrietada | Manejo del arnés, curvatura, vibración cuando corresponda, registro de continuidad |
| Fallo tratado como estado normal | Falta diagnóstico o reacción del sistema indefinida | Inyección de falla abierta/corta/fuera de rango |
No agregue una prueba porque parezca riguroso. Agréguelo porque protege un requisito o detecta una falla creíble.
Cerrar los elementos de ensayo, las revisiones y las responsabilidades
Un resultado de validación solo es útil cuando la configuración probada es rastreable.
Registre para cada muestra:
- número de pieza y revisión del sensor;
- lote de sensores o fecha de construcción;
- revisiones de asientos, cojines, espuma, molduras, soportes y módulos;
- posición y orientación de instalación;
- adhesivo o método de montaje;
- recorrido del flex de salida y conector;
- revisión de hardware y software del controlador;
- circuito de medición y configuración;
- revisión de útiles;
- estado de calibración del equipo de referencia;
- operador de prueba;
- fecha y condición ambiental; y
- cualquier desviación o reelaboración.
Muestra de referencia y muestras límite
Una muestra de referencia aprobada puede ayudar a comparar la sensación, el ajuste o el comportamiento de la señal, pero no debe sustituir criterios numéricos o basados en estados. Incluya muestras que representen límites relevantes del diseño y del proceso, no solo las unidades de mejor apariencia.
Separar las responsabilidades del proveedor y del responsable del sistema
El proveedor puede confirmar un componente comparándolo con un dibujo aprobado y una prueba acordada. El integrador de asientos puede confirmar la instalación y la transferencia de carga. El equipo de electrónica puede confirmar la interfaz y el diagnóstico. El OEM o propietario del sistema confirma el resultado funcional y regulatorio final.
Un informe no debería absorber silenciosamente las cuatro responsabilidades.
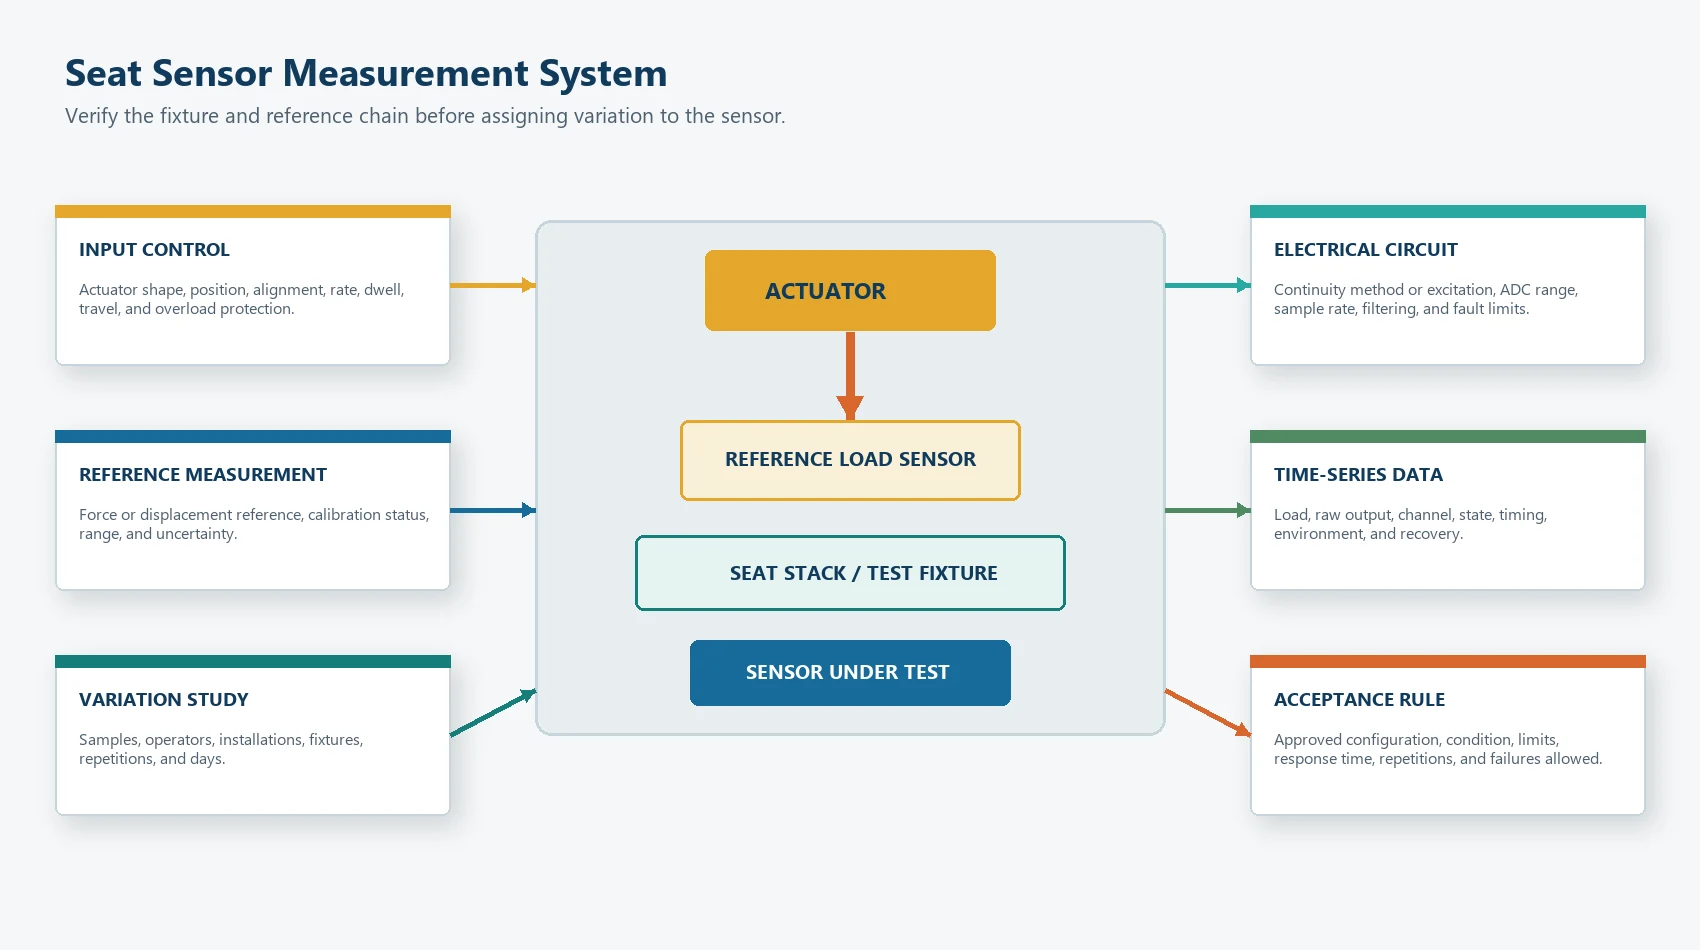
Verifique el sistema de medición antes de juzgar el sensor
Si el dispositivo o el método de medición es inestable, el resultado no puede distinguir la variación del sensor de la variación de la prueba.
Carga de referencia y actuador
Documento:
- método de medición de fuerza o carga de referencia;
- forma del actuador y área de contacto;
- alineación;
- dirección de carga;
- tasa de carga y descarga;
- superficie de apoyo;
- control de recorrido o compresión;
- morar;
- frecuencia de muestreo de datos; y
- protección contra sobrecarga.
El dispositivo debe reproducir la trayectoria de carga prevista o indicar claramente que se trata de un dispositivo de detección de componentes, no de una simulación de sistema de asiento.
Medición eléctrica
Para un sensor de contacto, defina:
- criterios abiertos y cerrados;
- método de medición de corriente o continuidad;
- estabilidad de contacto;
- captura de rebote;
- límites abiertos/cortos; y
- mapeo de zona a pin.
Para un sensor analógico, defina:
- circuito de excitación o divisor;
- voltaje de referencia;
- rango de metros o ADC;
- frecuencia de muestreo;
- filtrado;
- dirección de la señal;
- línea de base;
- bandas de carga o señal;
- límites de falla; y
- conversión de datos.
Repetibilidad y reproducibilidad
Realice mediciones repetidas en la misma muestra sin cambiar la condición prevista. Luego varíe los operadores, los accesorios, las instalaciones o los días en los que esas fuentes sean importantes.
Los estudios de calibres del NIST separan la repetibilidad de la reproducibilidad y utilizan evidencia del sistema de medición para determinar si la variación observada pertenece al calibre o a la pieza.[3] El manual de Análisis de sistemas de medición de AIAG proporciona un marco de la industria automotriz para evaluar los sistemas de medición.[4] El proyecto debe seleccionar un método apropiado para el resultado, el tipo de datos, el riesgo y el proceso del cliente.
No informe el resultado de un medidor sin identificar:
- diseño del estudio;
- muestras;
- operadores;
- repeticiones;
- rango de la característica;
- método de cálculo; y
- regla de aceptación.
¿Qué pruebas a nivel de componentes deberían incluirse?
Las pruebas de los componentes confirman el conjunto del sensor antes de que el asiento o el equipo circundante agreguen variación.
Inspección visual
Verifique los criterios acordados para:
- bordes cortados y recortes internos;
- alineación de capas;
- contaminación;
- arrugas, burbujas o delaminación;
- trazar o imprimir defectos visibles a través de la construcción;
- estado del flex de salida y del refuerzo;
- orientación del conector;
- etiquetado, revisión y trazabilidad;
- revestimiento protector; y
- daños en el embalaje.
Los criterios de apariencia deben separar las condiciones cosméticas de los defectos que afectan el ajuste, la función eléctrica, el sellado o la durabilidad.
Inspección dimensional
Mida características críticas como:
- esquema general;
- posición de zona activa;
- agujeros y recortes;
- salida del flex;
- longitud del flex;
- posición del conector;
- registro de capa crítica;
- contorno adhesivo; y
- datos de montaje.
No asigne la misma prioridad de inspección a todas las dimensiones. Céntrese en las características que protegen la trayectoria de carga, el recorrido eléctrico, el ajuste del conector o el montaje.
Pruebas de continuidad, circuito abierto y cortocircuito
Verificar:
- las conexiones previstas están presentes;
- no existen conexiones no deseadas;
- los retornos comunes y las líneas de zona coinciden con el dibujo;
- la numeración de pines y la orientación del conector son correctas;
- la manipulación del flex de salida y del conector no genera intermitencias; y
- la prueba puede distinguir un estado válido del sensor de una falla de cableado.
Un resultado de continuidad prueba sólo la condición del circuito probado. No prueba la fuerza de activación, la cobertura del asiento, la calibración analógica ni el ciclo de vida.
Mapeo de zonas
Active una zona a la vez y registre:
- pin o canal esperado;
- respuesta de la zona vecina;
- comportamiento de retorno compartido;
- condición de zona inactiva;
- diafonía o activación involuntaria; y
- etiqueta de zona versus dibujo.
El mapa de zonas es especialmente importante cuando la esterilla y el conector pueden instalarse en más de una orientación.
¿Cómo se deben probar la activación y la liberación?
La activación y la liberación son eventos separados. Pruebe ambas direcciones de carga.
Esterilla por contacto
Registro:
- carga o desplazamiento en el primer cierre válido;
- condición cerrada estable;
- condición de liberación;
- rebotar;
- cierre repetido;
- sensibilidad de precarga;
- comportamiento marginal y descentrado; y
- estado después de permanecer.
La aceptación final puede definirse mediante carga, desplazamiento, posición del útil, estado u otra magnitud aprobada por el cliente. No establezca un peso de activación universal.
Sensor analógico o basado en FSR
Registro:
- línea de base;
- señal durante la carga controlada;
- señal durante la descarga;
- repetibilidad;
- histéresis;
- deriva durante la permanencia;
- recuperación;
- sensibilidad al área de contacto y posición;
- circuito y comportamiento ADC; y
- límites de falla.
Las pruebas analógicas deben distinguir la respuesta bruta del sensor de la decisión final de ocupación del controlador.
Umbral y límite de tiempo
Este artículo no asigna un universal. T_on, T_off, ancho de histéresis, filtro o tiempo antirrebote. Esos valores deben provenir de los datos del proyecto y los requisitos del sistema.
Utilice el plan de prueba para recopilar las distribuciones vacías, transitorias y ocupadas necesarias para una decisión de umbral independiente. Si esas distribuciones se superponen, un mayor filtrado no crea una separación física faltante.
el separado guía de calibración de la esterilla sensora de presión explica cómo evaluar umbrales, histéresis, antirrebote y bandas de guarda después de definir el método de ensayo físico y las distribuciones de datos.
Ensaye el asiento o el conjunto del equipo ya instalado
El sensor desnudo no representa espuma, molduras, soporte, tensión de tapicería, cubiertas de productos, adhesivos ni precarga de ensamblaje.
Utilice el guía de diseño de esterillas sensoras de presión para cerrar las zonas activas, las trayectorias de carga, la estructura de capas, el montaje, el recorrido del flex de salida, los detalles del conector y las pruebas de prototipo antes de validar el asiento instalado.
Posiciones de carga requeridas
Incluye:
- centro de cada zona de detección requerida;
- bordes de cada zona;
- brechas entre zonas;
- posiciones relevantes delantera/trasera e izquierda/derecha;
- postura esperada o extremos de posición del producto;
- ubicaciones requeridas sin detección;
- áreas cercanas a nervaduras, recortes, costuras o soportes; y
- movimiento de transición entre posiciones.
Variación de asiento o módulo
Utilice variación representativa en:
- construcciones de espuma o cojines;
- tensión de recorte;
- estructura de soporte;
- colocación de sensores;
- adhesivo de montaje;
- ajuste del asiento;
- tolerancias del producto;
- montaje repetido; y
- Conector y recorrido del flex de salida
El objetivo no es crear variaciones aleatorias. Se trata de incluir los límites creíbles que pueden influir en la decisión del sistema.
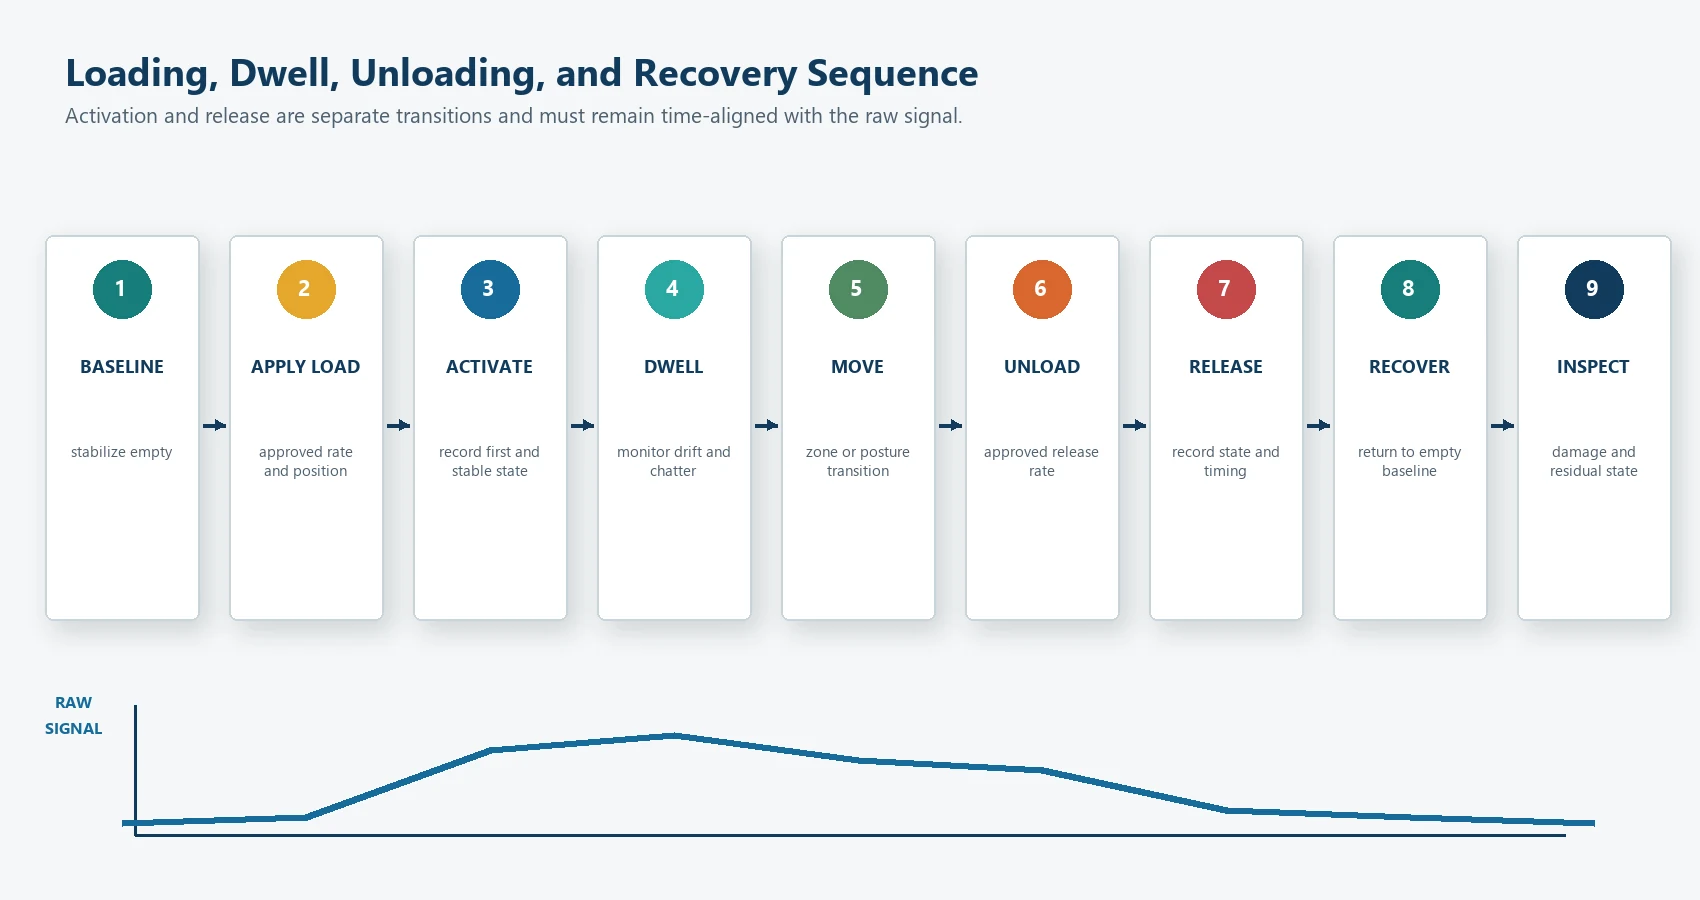
Secuencia de carga y descarga.
Definir:
- estabilización inicial en vacío;
- aplicación de carga;
- observación de activación;
- morar;
- movimiento o transición de zona si es necesario;
- descarga;
- observación de liberación;
- recuperación;
- observación vacía final; y
- Inspección de daños o estado residual.
Se debe utilizar la misma secuencia en todas las muestras, a menos que la prueba estudie intencionalmente los efectos de la secuencia.
Acondicionamiento ambiental
Los ensayos ambientales deben representar la ubicación del producto, el conjunto de materiales, las condiciones de uso, el almacenamiento, el transporte y la especificación del cliente.
Los posibles factores incluyen:
- temperatura alta y baja;
- cambio de temperatura;
- humedad;
- riesgo de humedad o condensación;
- limpieza o exposición a productos químicos;
- almacenamiento;
- permanencia térmica;
- condición con o sin energía;
- recuperación después del acondicionamiento; y
- ambiente combinado y carga mecánica.
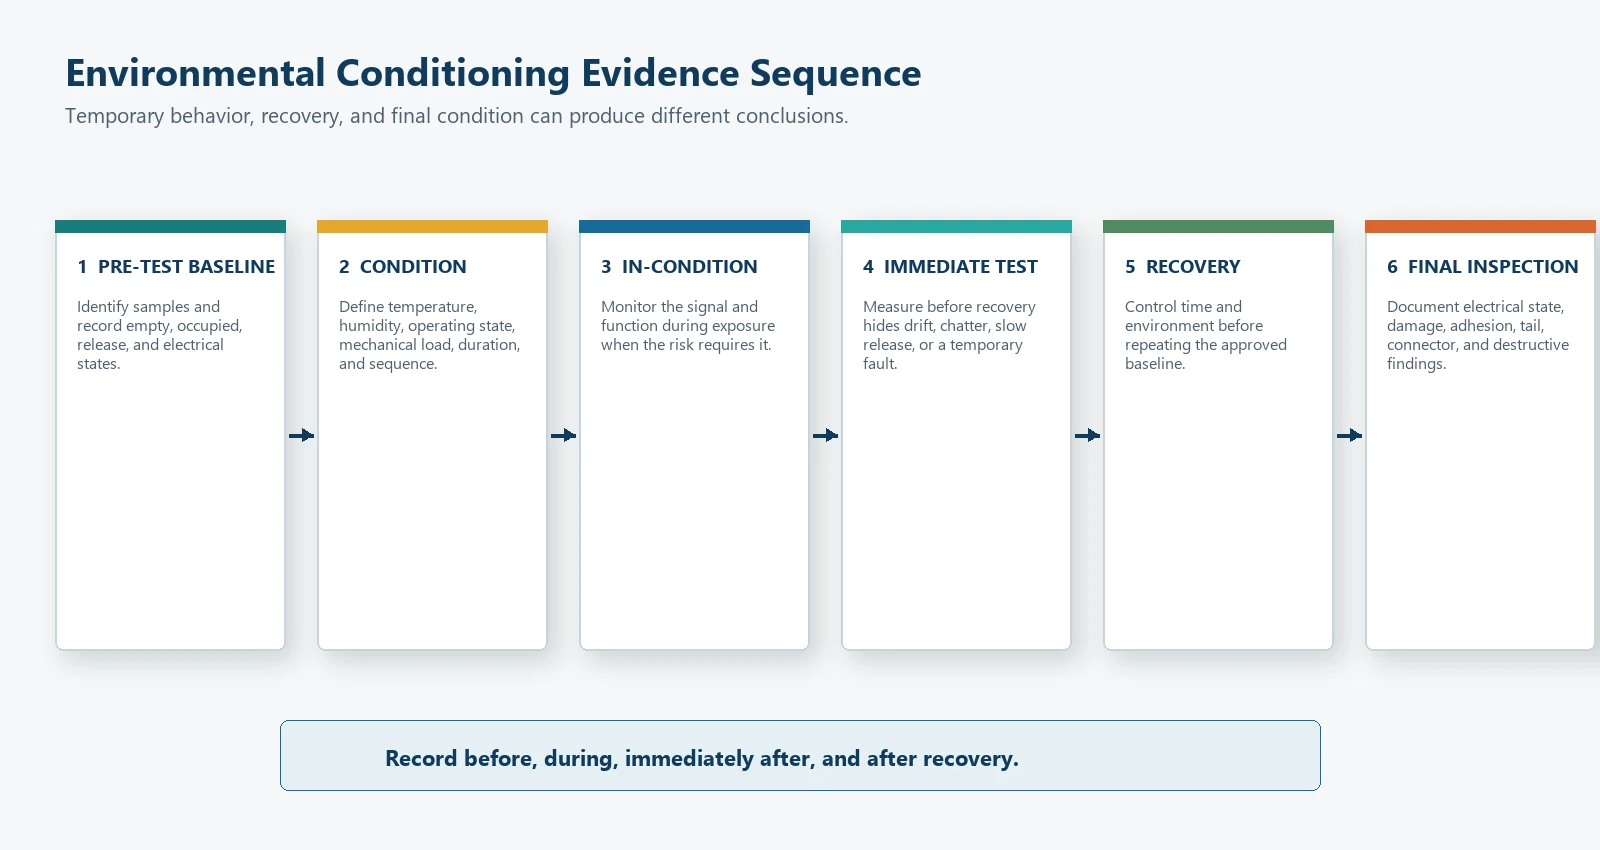
Condicionar, medir, recuperar, remedir
Para cada entorno, defina si el sensor es:
- medido antes del acondicionamiento;
- operar durante el acondicionamiento;
- cargado mecánicamente durante el acondicionamiento;
- medido inmediatamente después de la exposición;
- permitido recuperarse;
- medido después de la recuperación; y
- inspeccionado destructivamente al final.
Una sola verificación de continuidad posterior a la prueba puede pasar por alto una desviación temporal, una recuperación retrasada, vibraciones o una falla que ocurre solo durante la exposición.
Los estándares son insumos, no calificaciones automáticas
IEC 60068-1 proporciona principios generales y orientación para pruebas ambientales, mientras que los métodos individuales de IEC 60068-2 abordan tensiones específicas.[5] IEC 60068-2-78, por ejemplo, cubre el calor húmedo en estado estacionario.[6]
La norma ISO 16750 aborda las condiciones ambientales y las pruebas de equipos eléctricos y electrónicos en vehículos de carretera. Las partes 3 y 4 cubren cargas mecánicas y climáticas.[7][8] La aplicabilidad, la gravedad, la ubicación de montaje, el modo de funcionamiento, la secuencia y la aceptación aún requieren que el programa OEM los defina.
no escribas ensayado conforme a IEC 60068 o cumple con la norma ISO 16750 a menos que se documenten la pieza exacta, el método, la edición, la gravedad, la configuración, el plan de muestra y el resultado de la aceptación.
Pruebas de durabilidad mecánica y ciclo de vida
Carga repetida
Definir:
- forma y área de la carga;
- condición máxima y mínima;
- tasa de carga;
- frecuencia del ciclo;
- morar;
- conjunto del asiento o del producto;
- aparatos electrónicos con o sin alimentación;
- intervalos de inspección;
- intervalos de medición; y
- Criterios de fracaso.
El recuento de ciclos por sí solo no es una especificación de prueba completa.
Efectos de permanencia, recuperación y compresión.
Una carga sostenida puede modificar la espuma, el adhesivo, la separación entre contactos, el material sensible a la fuerza o el conjunto de soporte. Mida:
- salida al inicio de la permanencia;
- salida durante la permanencia;
- comportamiento de liberación;
- tiempo para volver a la condición de vacío aprobada; y
- respuesta después de repetidos ciclos de permanencia.
Si el conjunto incluye espuma u otra capa flexible, distinga el comportamiento del sensor de la compresión o recuperación del cojín.
Carga concentrada y fuera del eje.
Utilice carcasas concentradas, de borde, en ángulo o fuera de eje solo cuando representen un uso, montaje o abuso creíble. Registre si el objetivo es el desempeño funcional, la supervivencia o la caracterización de daños.
Durabilidad del flex de salida y del conector
Comprobar:
- posición de la curva del flex de salida;
- servicio flexible único o repetido;
- alivio de tensión;
- retención del conector;
- estabilidad del pasador;
- roces o bordes afilados;
- movimiento del arnés;
- continuidad durante el movimiento cuando sea necesario; y
- condición después del ensamblaje del asiento o del producto.
No utilice el flex de salida como punto de elevación o fijación salvo que el diseño lo permita expresamente.
Vibración y choque
La vibración o el impacto pueden pertenecer al componente, al módulo del asiento, al equipo o al nivel del vehículo. Utilice la configuración de montaje, ejes, estado de funcionamiento, duración y seguimiento que requiera el proyecto. Un sensor suelto en una cámara no representa un asiento instalado.
Inyección de fallas y validación de diagnóstico
El controlador debe distinguir una condición válida de vacío u ocupado de fallas relevantes.
Las fallas candidatas incluyen:
- línea de sensor abierta;
- corto entre líneas;
- cortocircuito a la alimentación o a masa, cuando corresponda;
- conector desconectado;
- conector invertido o incorrecto;
- contacto atascado;
- señal analógica fuera del rango válido;
- una zona fallida;
- combinación de zonas inconsistentes;
- flex de salida o mazo de cables intermitente; y
- estado de inicio desconocido.
Para cada falla, documente:
- punto de inyección;
- condición eléctrica;
- diagnóstico esperado;
- estado esperado del sistema;
- tiempo de respuesta;
- comportamiento de recuperación;
- comportamiento de falla almacenado, si corresponde; y
- responsabilidad de la acción final.
La inyección defectuosa no debe dañar el controlador ni anular una función de seguridad. Utilice métodos aprobados y equipos de prueba protegidos.
Construya una matriz de verificación de diseño
La matriz debe conectar requisitos, riesgos, pruebas, muestras, condiciones y resultados.
| familia de prueba | Característica de ejemplo | Calificación de desarrollo | control de producción |
|---|---|---|---|
| Apariencia y construcción | Corte, capas, contaminación, etiqueta, conector. | Revisar todos los riesgos de diseño y estándares de defectos. | Criterios visuales con frecuencia acordada. |
| Dimensiones | Contorno, zonas, flex de salida, referencias geométricas y recortes | Estudio dimensional completo en construcciones representativas | Dimensiones críticas mediante muestreo acordado o plan de control |
| Integridad eléctrica | Continuidad, corto/abierto, asignación de pines, mapa de zonas | Todas las funciones más casos de fallo y manejo | Comprobaciones del circuito de final de línea cuando sea posible |
| Activación/liberación | Estado de contacto o respuesta analógica | Cargas, posiciones, direcciones, permanencia, variación. | Pantalla funcional específica del proyecto o muestreo |
| Conjunto instalado | Espuma, moldura, soporte, posición del sensor | Múltiples construcciones representativas de asientos/módulos | Controles y auditorías de montaje. |
| Medio ambiente | Temperatura, humedad, recuperación, estrés combinado. | Matriz de validación de diseño aprobada | Controles de materiales/procesos; pruebas periódicas o basadas en cambios |
| Durabilidad | Ciclos, permanencia, flex de salida, conector y desgaste | Análisis de calificación y fallas. | Controles de procesos; verificación periódica si es necesario |
| Diagnóstico | Abierto, corto, desacuerdo de zona, inicio. | Validación del controlador y del sistema. | Verificaciones de fallas de final de línea, si son compatibles |
| Embalaje y transporte | Flex de salida, conector, recubrimiento y trazabilidad | Calificación de embalaje | Inspección de envío |
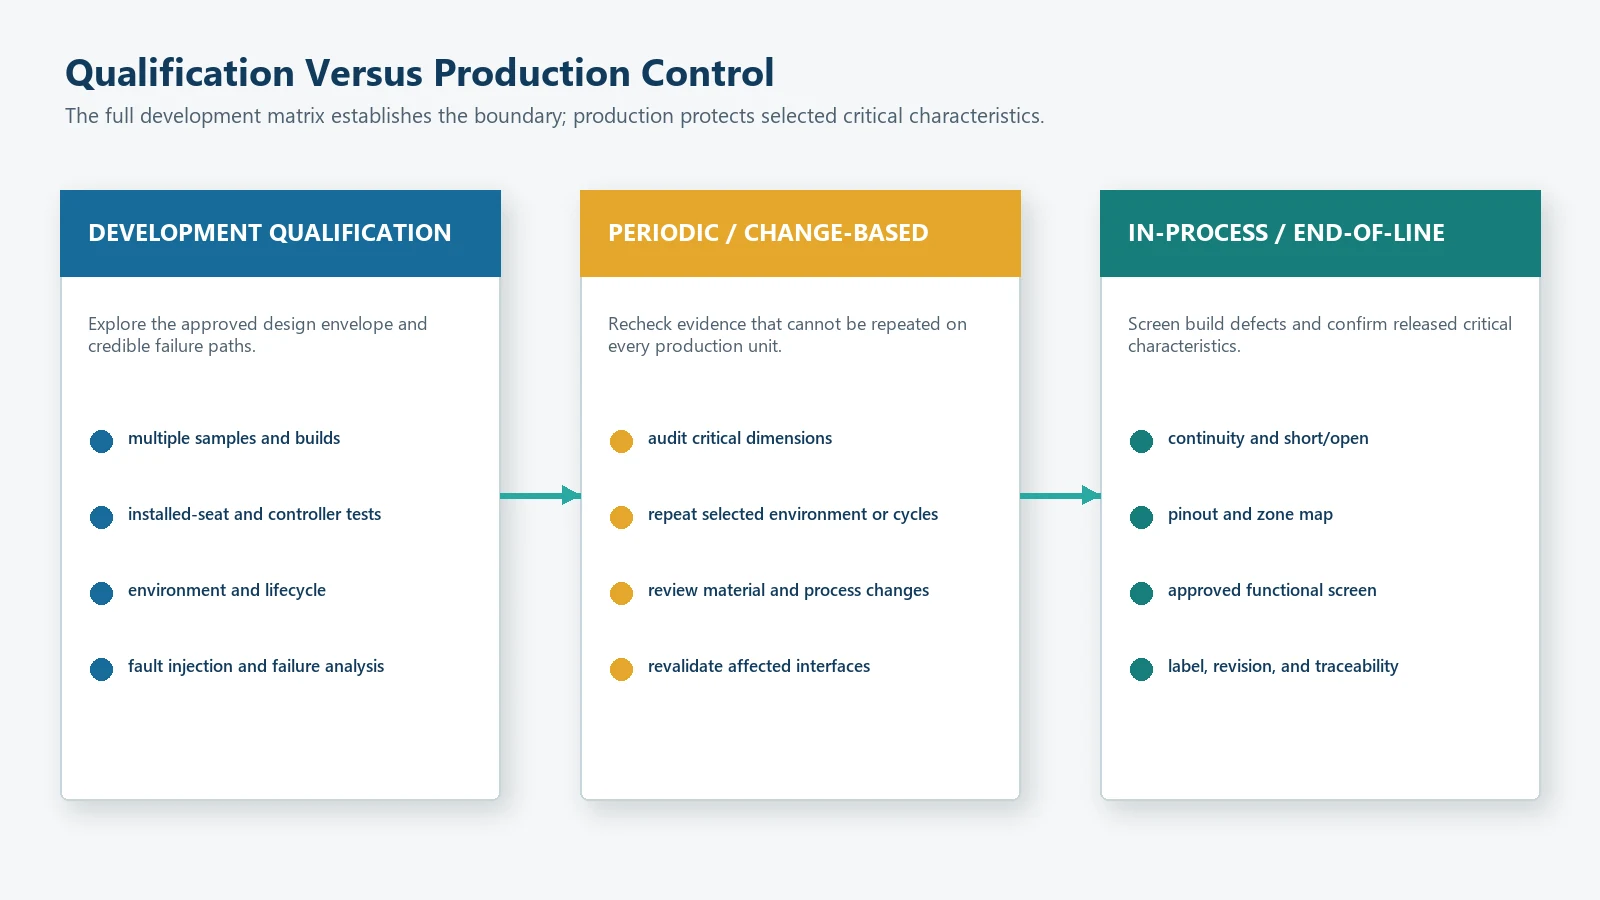
La calificación de desarrollo y las pruebas de producción no son lo mismo. La calificación explora la envoltura del diseño. El control de producción detecta defectos y monitorea el proceso aprobado.
¿Cuántas muestras y repeticiones se necesitan?
No existe un recuento de muestras universal para cada sensor de asiento.
El plan debe considerar:
- número de lotes o construcciones de sensores;
- número de construcciones de asientos, cojines o equipos;
- utillajes o cavidades de producción;
- zonas y canales;
- operadores y útiles;
- pruebas destructivas versus no destructivas;
- cámaras ambientales;
- variación esperada;
- consecuencia del fracaso;
- proceso de aprobación del cliente; y
- objetivo estadístico.
Los posibles objetivos incluyen:
- demostrar viabilidad funcional;
- estimar la repetibilidad;
- comparar revisiones;
- caracterizar la distribución;
- verificar un límite de diseño;
- calificar un proceso;
- defectos de producción de la pantalla; o
- detectar una tasa de falla específica con confianza declarada.
No seleccione primero un recuento de muestra y luego invente el propósito estadístico.
Escriba los criterios de aceptación antes de ejecutar la prueba
Un criterio útil identifica la configuración, la entrada, el resultado esperado, el tiempo, las repeticiones y los fallos permitidos.
Dado:
    Revisiones aprobadas de sensores, asientos o módulos, controladores y accesorios.
    Precondicionamiento definido y estado ambiental.
    entrada definida vacía, ocupada, de transición o de falla

cuando:
    la entrada se aplica utilizando la ubicación, el actuador, la velocidad y la permanencia aprobados.

Entonces:
    La señal medida y el estado del sistema deben cumplir con los límites aprobados.
    dentro del tiempo de respuesta aprobado
    sin vibraciones, intermitencias, daños o errores de diagnóstico prohibidos

Registro:
    datos sin procesar, transiciones de estado, identidad de muestra, accesorio, operador,
    Entorno, desviaciones y resultado final.

Repetir:
    en las muestras, posiciones, ciclos y condiciones especificadas
Evite criterios como:
funciona normalmente;ningún problema obvio;similar a la muestra;pasa la prueba del ciclo; oEl sensor se activa aproximadamente en el objetivo..
Esas frases no definen una decisión reproducible.
Pruebas de final de línea y control de producción
Los datos de desarrollo aprobados deben identificar características que se pueden controlar durante la producción.
Buenos candidatos para controles de final de línea o durante el proceso
Dependiendo de la arquitectura y la viabilidad:
- continuidad;
- corto/abierto;
- asignación de pines;
- mapeo de zonas;
- orientación del conector;
- activación de contacto simple;
- rango analógico en una condición de instalación aprobada;
- etiqueta y revisión;
- dimensiones críticas;
- apariencia;
- estado del flex de salida y del conector; y
- trazabilidad.
Pruebas que pueden seguir siendo periódicas, de calificación o basadas en cambios
- secuencias ambientales completas;
- ciclos de vida largos;
- análisis destructivo;
- múltiples estudios de construcción de asientos;
- inyección completa de fallas del controlador;
- función a nivel del vehículo; y
- validación regulatoria.
El marco de pruebas y control de calidad de JASPER describe la inspección visual, dimensional, eléctrica, de actuación, de unión, de conectores y de embalaje basada en dibujos para conjuntos de interfaz personalizados. Las comprobaciones de los sensores del asiento deben confirmarse para el producto y el pedido reales; La página no debe leerse como prueba de que cada sensor recibe todas las pruebas de este artículo.
Informes de prueba y trazabilidad de datos
Un informe de validación debe incluir:
- ID de requisitos y pruebas;
- revisiones de sensores, asientos/módulos, controladores, accesorios y software;
- identidad de la muestra y del lote;
- equipo y registro de calibración;
- método y secuencia;
- ubicación de datos sin procesar;
- resultado procesado y cálculo;
- criterio de aceptación;
- resultado de aprobado/reprobado;
- fotografías o diagramas;
- anomalías y desviaciones;
- análisis de fallas;
- acción correctiva;
- volver a probar el alcance;
- firmas o roles de aprobación; y
- impacto del control de cambios.
Mantenga los datos sin procesar. Una tabla de resumen sin historial de tiempo, seguimiento de carga, identidad de canal o condición ambiental puede ser imposible de auditar después de una falla.
Activadores de control de cambios y revalidación
Es posible que se requiera revalidación al cambiar:
- contorno del sensor o zonas activas;
- material conductor, espaciador, sensor, adhesivo o protector;
- espesor de capa o proceso de laminación;
- método de impresión, corte, utillaje o registro;
- longitud y salida del flex, refuerzo, conector o terminal;
- proveedor o fuente de material;
- espuma del asiento, tapizado, soporte o posición del sensor;
- circuito de medición, firmware, umbrales, filtro o temporización;
- útil o proceso de montaje;
- requisito ambiental o de ciclo de vida;
- método de inspección; o
- Embalaje que protege el flex de salida y el cuerpo del sensor
Clasifique cada cambio por requisito afectado y decida si necesita revisión de documentos, verificación limitada, recalificación parcial o revalidación total.
Límite a nivel automotriz y de sistema
Para aplicaciones automotrices, la aprobación de un componente no prueba que se apruebe la función completa del vehículo.
Es posible que el programa necesite evaluar:
- variantes de asiento y cojín;
- posición del asiento;
- entrada de hebilla;
- comportamiento del controlador y de la red;
- momento de advertencia;
- casos de ocupante u objeto;
- diagnóstico;
- condiciones de arranque y potencia;
- interacciones entre sistemas de retención;
- entorno del vehículo; y
- requisitos reglamentarios aplicables.
49 CFR 571.208 define los requisitos de protección de los ocupantes a nivel del vehículo.[9] Este artículo no proporciona un procedimiento de cumplimiento, un umbral universal para vehículos, una configuración de advertencia ni una regla de clasificación de ocupantes.
Errores comunes al probar el sensor del asiento
Probando solo un sensor desnudo
Un componente no puede representar sensor, asiento, ensamblaje, electrónica, entorno ni variación de lote.
Llamar a la continuidad una prueba funcional
La continuidad puede confirmar una trayectoria eléctrica. No demuestra la trayectoria de carga, la activación, la desactivación, la temporización, la cobertura ni el diagnóstico.
Usando un dispositivo no verificado
La desalineación del útil, la fricción, el desgaste del actuador, la flexibilidad del soporte o la variación del patrón de referencia pueden parecer variaciones del sensor.
Registrar únicamente aprobado/no aprobado
Se necesitan datos brutos de carga, señal, tiempo, canal, entorno, muestra y útil para comprender el margen y la deriva.
Medición solo de activación
La liberación, la recuperación, la permanencia, el movimiento, la vibración y el manejo de fallas son riesgos separados.
Aplicar una norma sin definir la severidad del ensayo
Un apellido estándar no es una condición de prueba. Registre el método exacto, edición, severidad, montaje, modo de operación, secuencia, muestras y aceptación.
Reutilizar un umbral después de un cambio mecánico
La espuma, los adornos, el adhesivo, el soporte, la posición del sensor o los cambios de zona pueden alterar las distribuciones de señales.
Ejecutar la matriz de desarrollo completa en cada unidad de producción.
Esto suele ser poco práctico y puede dañar el producto. Construya controles de producción en torno a las características críticas probadas durante la calificación.
Declarar la conformidad del vehículo a partir de datos de componentes
El sistema final y responsable del fabricante son propios de la validación a nivel de vehículo.
OEM Lista de verificación de entrada para un plan de validación
Proporcionar:
- Función del producto y posición del asiento o equipo.
- Estados requeridos vacío, ocupado, de transición, desconocido y de falla.
- Arquitectura del sensor, salida, zonas, plano, flex de salida, conector y asignación de pines
- Asiento, cojín, tapizado, soporte, adhesivo y conjunto instalado
- Casos de carga, posiciones, áreas de contacto, tasas, permanencia y secuencia de descarga.
- Circuito, alimentación, ADC o entrada digital, frecuencia de muestreo, filtros, umbrales y temporización
- Condiciones de falla y respuesta esperada del sistema/diagnóstico.
- Temperatura, humedad, almacenamiento, transporte, limpieza, vibración, golpes y otros.
entornos relevantes. - Requisitos de vida útil, carga repetida, permanencia, recuperación, flex de salida y conector
- Especificaciones aplicables del cliente, IEC, ISO, regulatorias o internas.
- Cantidades de muestras, lotes, configuraciones de asiento, útiles, operadores y repeticiones
- Criterios de aceptación, formato de datos, plantilla de informe y roles de aprobación.
- Expectativas de final de línea de producción, muestreo, trazabilidad y control de cambios.
Si el cliente no ha seleccionado las condiciones, proporcione primero el entorno de uso real y el análisis de riesgos. La matriz de prueba debe seguir a la aplicación, no a una lista copiada.
Preguntas frecuentes
¿Cuál es la diferencia entre verificación y validación?
La verificación comprueba si el sensor o el diseño cumple con los requisitos especificados. La validación verifica si el producto y el sistema instalados realizan la función prevista en la aplicación real o representativa. Los programas OEM a menudo necesitan ambos.
¿Es suficiente la prueba de continuidad para un sensor de ocupación de asiento?
No. La continuidad puede encontrar una ruta abierta, un cortocircuito o un error de asignación. No prueba activación, liberación, cobertura del asiento, sincronización, comportamiento de precarga, respuesta analógica, estabilidad ambiental, durabilidad o diagnóstico del sistema.
¿Se debe probar el sensor dentro del asiento real?
Sí, cuando la función final dependa de la espuma, el tapizado, el soporte, la posición del sensor o la precarga del conjunto. Los útiles de componentes siguen siendo válidos para inspeccionar y comparar, pero no sustituyen la validación del asiento instalado.
¿Cuántos ciclos debe pasar un sensor de asiento?
No existe un recuento de ciclos universal. Defina el perfil de uso, carga, tasa, permanencia, entorno, intervalos de inspección, criterios de falla y margen de diseño requerido para el proyecto.
¿Cuántas muestras se necesitan?
El tamaño de la muestra depende del objetivo estadístico, la variación esperada, la cantidad de lotes y asientos construidos, las pruebas destructivas, las consecuencias de las fallas y el proceso de aprobación del cliente. Indique el propósito antes de elegir el conteo.
¿JASPER realiza todas las pruebas enumeradas aquí?
No se hace ningún reclamo general. JASPER puede revisar los requisitos de inspección y prueba de componentes específicos del proyecto. El alcance confirmado depende de la construcción del sensor, el dibujo, el equipo, la etapa de muestra, el pedido y el acuerdo con el cliente. El asiento, el controlador, el sistema, el vehículo y la validación reglamentaria permanecen en manos de las partes responsables del proyecto.
¿Se puede utilizar una norma IEC o ISO como plan de prueba completo?
No basta con su nombre. El proyecto debe identificar la parte exacta de la norma y su edición, la severidad del ensayo, el montaje, el modo de funcionamiento, la secuencia, el plan de muestreo, la monitorización, la recuperación y los criterios de aceptación. Pueden seguir siendo necesarias pruebas adicionales específicas de la aplicación.
Cree la matriz de validación antes de que se aprueben las muestras
Envíe el plano del sensor, el conjunto del asiento, los estados requeridos, los casos de carga, el circuito, las zonas, los entornos, el objetivo de vida útil, el conector, la estrategia de fallos, el plan de muestras y los criterios de aceptación mediante el Formulario JASPER RFQ. La primera revisión debe separar la inspección de componentes, la validación del asiento instalado, las pruebas del controlador y la responsabilidad final del sistema.
Fuentes
- JASPER Electronics, “Fabricante de sensores de ocupación y esterillas de presión para asientos de automóvil a medida”. https://www.jasperele.com/products/car-seat-occupancy-sensor/
- JASPER Electronics, “Pruebas y control de calidad de interruptores de membrana”. https://www.jasperele.com/quality/testing/
- NIST/SEMATECH, Manual electrónico de métodos estadísticos, “Estudios de medición de R&R”. https://www.itl.nist.gov/div898/handbook/mpc/section4/mpc4.htm
- Grupo de Acción de la Industria Automotriz, Análisis de sistemas de medición (MSA), cuarta edición. https://www.aiag.org/training-and-resources/manuals/details/MSA-4
- Comisión Electrotécnica Internacional, IEC 60068-1:2013, Pruebas ambientales. Parte 1: Generalidades y orientación.. https://webstore.iec.ch/en/publication/501
- Comisión Electrotécnica Internacional, IEC 60068-2-78:2025, Pruebas ambientales. Parte 2-78: Pruebas. Cabina de prueba: calor húmedo, estado estable.. https://webstore.iec.ch/en/publication/82357
- Organización Internacional de Normalización, ISO 16750-3:2023, Vehículos de carretera. Condiciones ambientales y ensayos para equipos eléctricos y electrónicos. Parte 3: Cargas mecánicas.. https://www.iso.org/standard/77579.html
- Organización Internacional de Normalización, ISO 16750-4:2023 Vehículos de carretera. Condiciones ambientales y ensayos de equipos eléctricos y electrónicos. Parte 4: Cargas climáticas.. https://www.iso.org/standard/77580.html
- Código Electrónico de Regulaciones Federales, 49 CFR 571.208, “Protección contra accidentes de ocupantes”, versión actual en línea. https://www.ecfr.gov/current/title-49/subtitle-B/chapter-V/part-571/subpart-B/section-571.208
Listo para iniciar su proyecto?
Cuentenos sus requisitos para interruptores de membrana, teclados u overlays graficos. Nuestro equipo de ingenieria revisara sus especificaciones y preparara una cotizacion detallada.