実装基板(PCBA)の部品ロット・日付コードのトレーサビリティは、サプライヤーから受け入れた部品の識別情報を、その部品を搭載した完成基板に結び付けるものです。リスク上重要な実装品では、基板・リファレンス単位のトレーサビリティを基準目標とし、リリース前に、実際に部品を搭載した重要実装位置の100% を基板シリアル番号と識別可能な供給元ロットに結び付けます。元のラベル、材料の切り替え、部品交換履歴を記録してください。メーカーのロットコード、日付コード、サプライヤーの出荷識別子は、それぞれ分けて管理します。印字された日付コードだけでは、影響を受ける基板の範囲も、部品に共通する一律の使用期限も確定できません。
- ロットコードと日付コードが示す情報は異なる
- サプライヤーの取引情報とともに元のラベルを記録する
- 部品ロットを製造指図と基板シリアル番号に対応付ける
- 必要な追跡粒度を選ぶ
- 混在ロット、リール交換、部分消費を管理する
- 実際の消費地点を記録する
- 残材と交換部品の関連付けを維持する
- トレーサビリティ記録を対象を絞った封じ込めに活用する
- 製品リスクに合った記録要求を定義する
- インターフェースと適用規格を指定する
- 5つの製造シナリオに記録の粒度を適用する
- よくある質問
- 部品の日付コードと製造ロットは同じものですか?
- 1枚のPCBAに複数のロットの部品が含まれることはありますか?
- リール交換を個々の基板シリアル番号に結び付けるにはどうすればよいですか?
- 古い日付コードは、部品の使用期限が切れている証拠になりますか?
- 疑義のある1つの部品ロットの影響を受ける基板を特定するには、どの記録が必要ですか?
- 重要部品にはどの粒度のトレーサビリティを要求すべきですか?
- リワークや部品交換の際、トレーサビリティ記録も変更すべきですか?
- 部品のトレーサビリティ記録は、どのくらいの期間保存すべきですか?
- 製造前にトレーサビリティレビューを準備する
ロットコードと日付コードが示す情報は異なる
メーカーのロットコードは、そのメーカーの管理体系における生産グループを識別します。一方、日付コードは、定義された期間または処理工程を識別します。購買担当者は、入手できる場合には両方を必要とします。複数のロットが同じ日付コードを持つ場合があり、1つの出荷単位や容器に複数の生産グループが含まれる場合もあります。どちらの識別子も、個々の実装品を検索可能にする完成基板のシリアル番号に代わるものではありません。
コードを解釈する前に、元のコードを保存してください。メーカーの規則を確認します。短い英数字のマーキングが、必ずしも4桁の年/週コードとは限りません。見慣れた形式であっても、該当する製品ファミリーとパッケージの文脈を正しく把握する必要があります。無関係な部品に付いた同じ文字列が1つのデータベースレコードにまとめられないよう、メーカー名と完全なメーカー部品番号(MPN)をコードとともに保存してください。
| 識別子 | 識別する対象 | 取得箇所 | 必要な関連付け | 限界 |
|---|---|---|---|---|
| メーカーのロットコード | メーカーが定義した生産グループ | 元の包装ラベル、部品のマーキング、またはメーカーの文書 | メーカー、MPN、受入容器、材料使用記録 | ウェハー、組立、試験の履歴まで購買担当者に開示されるとは限らない |
| 日付コード | メーカーが定義した生産期間または処理期間 | ラベルまたは部品のマーキング | 未加工のコード、コードの意味、メーカー、関連するロット記録 | 日付コードが同じでも、同一ロットや同一の使用期限である証拠にはならない |
| サプライヤーの出荷ロット | サプライヤーが出荷または在庫管理に用いるグループ | 梱包明細書、販売代理店のラベル、または受入記録 | サプライヤー、発注明細行、受入記録、メーカーの元の識別子 | メーカーのロットをまとめたり分割したりする場合がある |
| 製造指図 | 承認された基板実装の製造 | 製造指図の発行と材料払出し | 製品/BOMの改訂、材料の引当て、基板の識別情報 | 製造指図との関連付けだけでは、製造中の切り替え位置を特定できない |
| 完成基板のシリアル番号 | 物理的な実装基板1枚 | 管理されたシリアル番号付与と製造中のスキャン | パネル内位置、製造履歴、材料の系譜、部品交換 | 関連する記録のないシリアル番号ラベルだけでは、トレーサビリティへの寄与は小さい |
| リール交換イベント | 物理的な材料供給元間の切り替え | フィーダーへの装着、交換、またはスプライス部の消費 | 旧/新容器ID、機械内位置、影響を受ける基板への実装 | 装着時刻は、新しい材料が実際に消費される時刻より前になる場合がある |
文書化されたフラッシュメモリーの表示例では、YYWW形式のパッケージ組立日とYWW形式のマーキング・梱包日を区別しています。異なる工程を示す日付なので、相違していても不自然ではありません。この規則は対象製品に限って適用し、すべての半導体に共通の解読方法としないでください。
経過年数に基づく受入可否は別の判断です。使用適性は、製品、包装、吸湿感受性、保管条件によって変わります。古い日付コードでは、関連する取扱いの証拠と購買要件を確認し、自動的に不合格または合格としてはいけません。開封後の湿気への曝露にも独立した時間管理が必要です。
サプライヤーの取引情報とともに元のラベルを記録する
受入記録には、メーカーの元の識別情報に加え、サプライヤーとの取引と実際に受け入れた容器の情報を保存する必要があります。ラベルが読めるように撮影し、バーコードをデコードしたデータを保持するとともに、メーカー、完全なMPN、ロット、日付コード、数量、受入IDを検索可能なフィールドとして作成してください。先頭のゼロ、句読点、大文字と小文字を含め、元の文字列を維持します。
デコードした日付は別に保存してください。解釈に使用したメーカーの規則を記録します。正規化によって元のラベル値を置き換えたり、梱包日を説明なく製造日に変えたりしてはいけません。
サプライヤーが貼り替えたラベルも、元の証拠と結び付けておく必要があります。サプライヤー名、発注明細行、納品参照番号、およびメーカーの容器や出荷に関するトレースコードがあれば記録してください。受入数量に複数のロットが含まれる場合は、都合のよい1つの日付に情報をまとめず、ロットと容器の各関係をそれぞれ独立したレコードとして登録します。
バーコードの取得とラベルの記録は目的が異なります。文書化されたある密封日ラベル形式では、目視できるDDMMMYYフィールドが対応する2Dバーコードに含まれていませんでした。そのバーコードを読み取っても、表示されたすべての日付を取得できるわけではありません。実際の形式に合わせて必要なフィールドを定義してください。
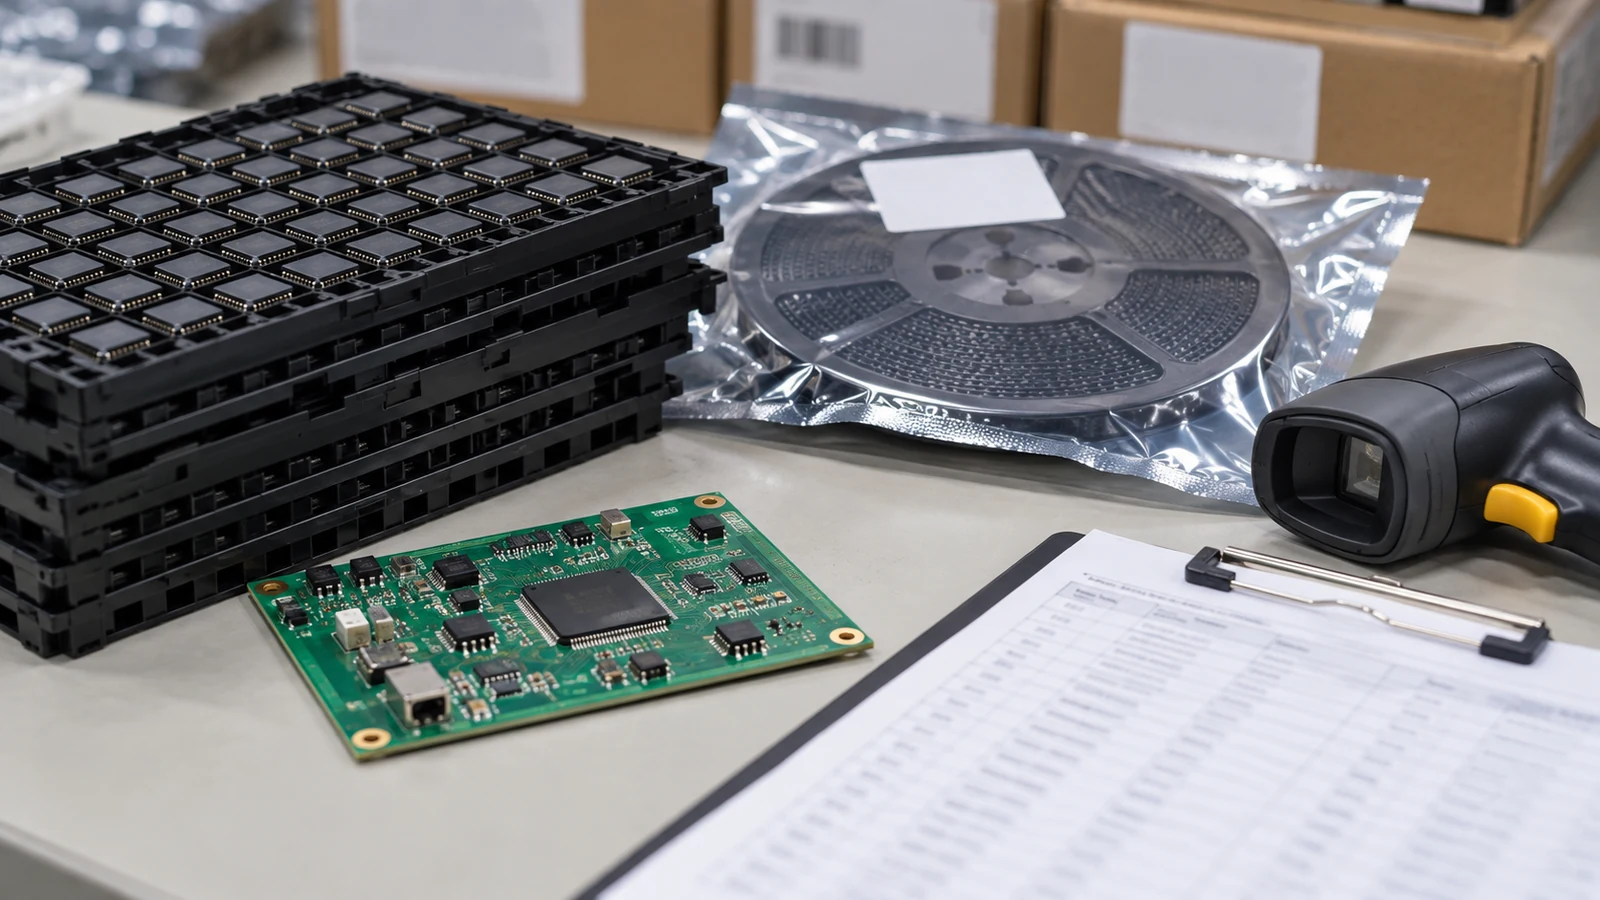
製造に使用するリール、トレイ、チューブ、カットテープの各容器に、一意の社内IDを付与してください。リールを分割するときは、親容器との関係と元のロット情報を引き継ぐ子容器IDを作成します。新しい社内IDを付けても、新たなメーカーロットが生まれるわけではありません。
ラベルが不明瞭な場合は画像を保持し、材料識別の例外事項を記録して、対象工程への投入を許可する前に解決してください。欠けているロットコードを日付コードから再構成してはいけません。供給元の識別情報を確定できない場合、部品番号と数量が正しくても、トレーサビリティ要件を満たしていません。
部品ロットを製造指図と基板シリアル番号に対応付ける
部品の系譜を管理するには、受け入れた材料容器から実際の使用を経て完成基板のシリアル番号に至る経路を記録する必要があります。製造指図への材料払出しが示すのは引当てであり、実装記録または管理された組立記録が示すのは使用です。サプライヤーのトレーサビリティ報告書を評価する際には、この違いを明確にしてください。
部品表(BOM)は、使用予定の部品とリファレンス番号を定義します。部品実装位置リスト(CPL)は、部品の位置、回転、実装面を定義します。どちらのファイルも、実際に消費された製造ロットを特定するものではありません。参照先のサプライヤーは、これらの入力ファイルの異なる役割をBOM・CPLガイドで説明しています。
対象となる実装位置について、次の記録のつながりを使用してください。
メーカーの元のラベル + サプライヤーからの受入記録
    -> 一意の材料容器ID + 保持したロット/日付フィールド
    -> 製造指図 + リリース済みBOM/CPLの改訂
    -> フィーダー装着または手作業の取付けイベント + リファレンス番号
    -> パネルID + パネル内位置(パネルを使用する場合)
    -> 完成基板のシリアル番号 + 初期状態と部品交換の履歴
各矢印は、クエリでたどれる、保存済みの関係を表します。1つのロットを複数の製造指図に使用でき、1枚の基板に複数のロットを使用できます。双方向の関係を保持してください。パネルの場合は、分割後に、部品を実装した各パネル内位置を完成基板のシリアル番号に対応付けます。この対応付けがなければ、パネルのバーコードから分割済みの基板を識別することはできません。
必要な追跡粒度を選ぶ
次の4つの実務的な選択肢は、機器メーカー(OEM)が取得できる情報を示しています。これらは購買上の説明であり、IPCのトレーサビリティレベルの名称ではありません。
| 追跡粒度の選択肢 | 取得できる記録 | 適した出発点 | 主な限界 |
|---|---|---|---|
| 製造指図単位のトレーサビリティ | 製造とその基板群に関連付けた、供給元ロットの完全な集合 | 製造指図全体を疑義対象として扱うことが許容される、単純な製造 | 材料切り替え前後の基板を区別できない |
| シリアル番号区間単位のトレーサビリティ | 検証済みの基板シリアル番号リスト、または範囲を確定した連番に関連付けた供給元容器 | 切り替えを管理した逐次生産 | 順序の入れ替わり、並列機械、境界の不備によって候補範囲が広がる場合がある |
| 基板・リファレンス単位のトレーサビリティ | 必要な各基板/リファレンス位置に関連付けた、実際の供給元ロット | 重要部品、および現場交換の費用が高い製品 | 通常生産、手作業の取付け、リワークを通じた記録が必要 |
| 個別シリアル番号付き部品のトレーサビリティ | 基板/リファレンス位置に関連付けた、個々の部品シリアル番号 | 読み取り可能で有用な個別識別情報を持つ部品やモジュール | 利用可能な個別シリアル番号を持たない部品も多く、存在を前提にできない |
重要部品の対象集合については、基板・リファレンス単位のトレーサビリティを出発点としてください。基準目標は、実際に部品を搭載した重要実装位置の100% であり、基板の抜取りやBOM行数に対する割合ではありません。その他の部品には、結果として封じ込めの対象となる範囲が許容できる場合、合意した、より粗い粒度の記録のつながりを使用できます。
承認済みの代替部品に変更しても、実際のメーカーとMPNを保持する必要があります。汎用的な社内部品番号だけでは、2枚の基板に異なる承認済み代替品が使われたかどうかを示せません。元の製造基準構成と、変更を認めた承認を保存してください。
混在ロット、リール交換、部分消費を管理する
混在ロットには個別の供給元識別情報が必要であり、リール交換には検証済みの消費境界が必要です。誰かがリールを装着した時刻だけでなく、必要な各実装位置にどの材料が届いたかを記録してください。リールIDは物理的な供給容器を識別するものであり、メーカーロットや日付コードが1つだけであることを保証するものではありません。
文書化されたある包装規則では、中間包装に、相互の間隔が52週間を超えない最大4つの日付コードを含めることが認められています。これはその包装条件での許容事項であり、一律の購買制限でも保管寿命の規定でもありません。入荷ラベルに複数の識別情報がないか確認し、実際の部品に適用される包装・購買要件で判断してください。
容器に複数のロットが含まれ、部品ごとの境界を復元できない場合は、候補となるロットの集合をすべて記録してください。その場合、1つのロットへの正確な割当てには、別の材料供給か、利用可能な識別方法が必要です。リール全体に最も新しい日付コードを割り当てると不確かさを隠すことになり、重要実装位置を正確に対応付けるという要件を満たせません。
実際の消費地点を記録する
材料の切り替えごとにイベントIDを付与してください。旧容器と新容器のID、フィーダー/スロット、機械、製造指図、影響を受けるリファレンス番号、イベント順序、旧材料による最後の確認済み実装、新材料による最初の確認済み実装を保持します。タイムゾーン付きのタイムスタンプと、記録された作業者またはシステムの識別情報を含めてください。時刻だけでは境界を証明できません。
スプライス部は、吸着位置に到達する前にフィーダーへ入ることがあります。実際に消費される位置への到達を追跡してください。待機中の基板、スキップされた実装、フィーダーの再装填、並列機械によって想定順序が乱れる場合は、実際の実装履歴を保持し、どちらの材料供給元の部品が搭載された可能性があるか、該当基板を特定します。未解決の区間がある場合は、候補となる基板の範囲を広げる必要があります。
次の架空の例を考えます。製造指図WO-260923-01では、基板1枚につきU7を1個使用します。リールRL-AにはロットL-A、リールRL-BにはロットL-Bが入っています。検証済みの実装イベントによって、B0042/U7がRL-Aからの最後の実装、B0043/U7がRL-Bからの最初の実装であることが分かっています。切り替え記録は、これらの実装をフィーダーのイベントに結び付けるものであり、基板ラベルの数字の並びから境界を推定するものではありません。
パネルの途中で切り替えが発生する場合は、パネル内位置/リファレンスの詳細を保持してください。パネル全体を「新ロット」とすると、旧ロットによる実装の記録が失われます。
残材と交換部品の関連付けを維持する
一部を消費したリールについては、その識別情報、または親に関連付けた子の識別情報、残数量、その後の払出し履歴を保持してください。払出し材料を、実装分、不良・廃棄分、段取りロス、返却分と照合します。数量照合は記録の欠落を検出できますが、それだけで個々の実装を特定することはできません。
交換のたびに、基板シリアル番号とリファレンス番号に対応させて、取り外した部品の識別情報、取り付けた部品の識別情報、理由、イベント時刻、承認を記録してください。元の構成と現在の構成の両方を保持します。B0045のU7に、後のリワークでL-Aの部品を取り付けた場合、元のライン実装ではL-Bを使用していても、L-Aの検索でB0045を見つけられる必要があります。
トレーサビリティ記録を対象を絞った封じ込めに活用する
トレーサビリティ記録は、疑義のある部品ロットを含む可能性のある基板を特定します。検索では、分割された容器、後続の製造指図、部品交換作業を含む、材料のすべての分岐をたどる必要があります。一致が見つかることは、影響を受けた可能性を示すだけであり、故障メカニズムを確定したり、製品のリリースを承認したりするものではありません。
メーカーが実際に疑義対象として示した識別子を起点にしてください。メーカー、MPN、完全なロットまたは出荷トレースコードに加え、指定された日付や場所の制限を保持します。日付コードだけで検索すると、無関係なロットを含めたり、メーカーの通知で使われている別の識別子を見落としたりするおそれがあります。
次のように、関係を双方向にたどってください。
- 疑義対象の識別情報に一致する受入容器と子容器をすべて探します。
- 製造指図、ライン、手作業の工程を横断して、それらの材料使用イベントを取得します。
- 部品交換も含め、そのイベントを基板シリアル番号とリファレンス番号に対応付けます。
- 現在取り付けられていることが確認された材料、過去に取り外された材料、未解決の疑義対象を区別します。
- 後工程への対応付けが必要な場合は、基板リストを出荷情報または上位製品のシリアル番号に結び付けます。
各基板が検索結果に含まれた理由と、除外を裏付ける証拠を返すようにしてください。まず記録の完全性を確認します。リール切り替えや修理の記録が欠けている場合、クエリの結果が0件でも、影響を受けた基板がないとは証明できません。曖昧な候補は、関連するつながりが解決されるまで結果に残します。
生産リリース前に、基板からさかのぼる検索を1件、部品ロットから先へたどる検索を1件試してください。その実演には、切り替えとリワークの例も含めます。注文単位の材料報告書では、基板単位まで識別できることは実証できません。その後、品質チームが得られた対象範囲を、別途実施する封じ込めと処置判断のプロセスで使用します。
製品リスクに合った記録要求を定義する
PCBA部品のロット・日付コードのトレーサビリティ要求では、製造前に、対象となる実装位置、必要な関連付け、変更イベント、エクスポート形式、受入確認方法を定義する必要があります。重要実装位置については、基板・リファレンス単位で100%をカバーする目標を明示してください。「完全なトレーサビリティ」という一般的な約束だけでは、サプライヤーが何を記録し、OEMが何を取得できるかは分かりません。
製造レビューでは、次の要求マトリクスを使用してください。各項目は必要な内容を示したものであり、サプライヤー監査が完了したことを示すものではありません。
| 記録グループ | 購買担当者が要求すべき内容 | 関連付けを実証するもの |
|---|---|---|
| 製品と対象範囲 | 実装品の識別情報、リリース済みBOM/CPLの改訂、重要リファレンスの一覧、一意の基板シリアル番号 | リリースされるすべての基板で、実際に部品を搭載した各重要リファレンスに必要な供給元記録があること |
| 材料の識別情報 | メーカー、完全なMPN、未加工のロット/日付文字列、コードの意味、容器ID、元のラベル画像 | 基板検索から実際の供給元の証拠を取得でき、複数の識別情報がある場合はそれらも取得できること |
| サプライヤーに関する来歴 | サプライヤー、発注明細行、受入記録、納品参照番号、親子容器の関連付け | 容器の分割、ラベル貼り替え、移動後も、受入ロットを検索できること |
| 消費と切り替え | 製造指図、ライン/機械、フィーダーまたは手作業ステーション、リファレンス、イベント順序、時刻、タイムゾーン | 旧/新供給元の境界を実装に対応付けられ、不明確な区間も見える状態に保たれること |
| 部品交換履歴 | 基板/リファレンス、取り外した部品と取り付けた部品の識別情報、理由、承認 | 元の構成と現在の構成の両方を再現できること |
| エクスポートと保存 | データ辞書、関連テーブル、ラベルファイル、保存計画、検索・取得条件、訂正履歴 | サンプルエクスポートを使い、文書化されていない結合に頼らず順方向・逆方向のクエリを実行できること |
例えば、10枚の基板すべてに重要実装位置U1、U7、Q3の部品を搭載する場合、確定した実装位置の関連付けが30件必要です。29件しかなければ、カバー率は29 / 30 × 100% = 96.7% となり、100%の目標を下回ります。承認済みの交換部品を含め、リリース時点で実際に搭載されている構成を数えてください。正当に非実装とされている位置は別に記録します。欠けている関連付けはリリース前に解決するか、失われる識別粒度を明記した、個別に承認された逸脱として処理してください。逸脱が承認されても、不完全なカバー率が100%になるわけではありません。
インターフェースと適用規格を指定する
エクスポートにはCSVまたはJSONを使用でき、材料、イベント、基板の記録を分け、安定したIDで関連付けます。各フィールドの定義と、複数の値を持てるかどうかを定めてください。複数ロットとの関係は別々のレコードとして保持し、表計算ソフトへの取込み後も先頭のゼロが残るよう、識別子の列は文字列として扱います。訂正には履歴が必要です。以前の値、置換後の値、理由、責任を持つ作業者またはシステムを記録してください。PDF報告書はレビューに役立ちますが、クエリ可能な記録群が要件となっている場合、その代わりにはなりません。
IPC-1782は、合意したリスクに応じて選択する要件によって、製造とサプライチェーンのトレーサビリティを扱っています。実装品のクラスによってすべてのトレーサビリティ項目が自動的に決まると考えず、契約で使用する改訂と必要な範囲を指定してください。IPC-1782の公開適用範囲 湿気に関する取扱いは別の問題です。IPC/JEDEC J-STD-033Dは、感受性のある部品の取扱い、包装、輸送、使用を扱うものであり、日付コードから一律の使用期限を導く規則ではありません。J-STD-033Dの公開目次
記録保存については、実際の契約で、期間、起算イベント、対象となる記録の種類、検索・取得の義務、サプライヤーやシステムの変更後のアクセスを定めてください。記録の所有権も定義します。製品サポートと適用される義務に保存計画を合わせてください。メーカーの社内保存慣行が、そのままPCBAサプライヤーからOEMへの約束になるわけではありません。
5つの製造シナリオに記録の粒度を適用する
トレーサビリティの粒度は、部品と基板の識別上のつながりを失った場合の費用と影響に応じて決める必要があります。同じ工場でも異なる記録要件のプロジェクトに対応できますが、各プロジェクトには明確な対象範囲が必要です。次の5つのシナリオは、どの場面で関連付けが特に重要になるかを示します。
| 製造シナリオ | 実務上の記録の選択 | 必須の記録 | 関連付けが欠けた場合の影響 |
|---|---|---|---|
| カットテープを使用する技術試作 | 製造分全体を影響候補として扱うことが許容される場合は、製造指図単位のトレーサビリティ | 各カットテープ容器の親材料の供給元、実際のMPN、製造改訂 | 説明の付かない結果を供給元ロットごとに切り分けられず、試作群全体が候補として残る |
| 現場交換費用の高い産業用コントローラー | 重要な電源、処理、センシングの実装位置に対する基板・リファレンス単位のトレーサビリティ | 重要部品のすべての実装と交換を基板シリアル番号に関連付けること | 疑義のある1つのロットのために、本来は無関係な出荷済みコントローラーも調査対象になり得る |
| リール交換の多い繰返し生産 | 境界を実証できる場合に限りシリアル番号区間単位を用い、必要に応じて基板/リファレンスの詳細を記録 | 実際の消費境界、並列ラインの識別、パネル内位置の対応付け | リール装着のタイムスタンプだけでは、誤った基板範囲を特定するおそれがある |
| 保管在庫または最終購入在庫を使用する長寿命機器 | 重要部品の基板/リファレンスの関連付けに加え、供給元と保管履歴への参照 | 再梱包、材料レビュー、後続の製造を通じて元のコードを保持すること | 日付の古さだけでは、どの在庫を使ったか、取扱い要件を満たしたかを説明できない |
| 交換用モジュールまたは集積回路(IC)を使用するサービス修理 | 基板・リファレンス単位のトレーサビリティを用い、利用可能であれば部品の個別シリアル識別情報を追加 | 取り外した部品/取り付けた部品の識別情報、交換承認、現在の構成 | 元の製造時の系譜では、使用中の製品の状態を表せなくなる |
簡素な追跡粒度を選ぶのは、それによって広がる疑義対象範囲が許容される場合に限ってください。手作業も含めます。影響の大きい実装位置については、手作業の取付け、ライン外のリワーク、サービス交換まで記録が継続することを確認してください。自動実装記録がカバーするのは、実際にその記録へデータを送る工程だけだからです。
よくある質問
PCBAの購買担当者は、ロットと日付コードの記録を確認する際、供給元の識別情報、製造履歴、受入条件を区別する必要があります。以下の回答では、これらの違いを、納品後に基板を追跡できるかどうかを左右する購買判断に当てはめます。
部品の日付コードと製造ロットは同じものですか?
いいえ。日付コードはメーカーが定義した期間またはイベントを識別し、製造ロットは生産グループを識別します。複数のロットが同じ日付コードを持つ場合があります。メーカーと完全なMPNとともに両方のフィールドを保存し、該当するマーキングガイドを使って解釈してください。
1枚のPCBAに複数のロットの部品が含まれることはありますか?
はい。1枚の基板上の異なる部品は別々のロットから供給される場合があり、同じ部品を複数実装する場合にも異なるロットを使用することがあります。合意した識別粒度で供給元を記録してください。製造指図単位の供給元リストでは疑義対象範囲が許容できないほど広くなる場合、重要実装位置には基板/リファレンスの関連付けが必要です。
リール交換を個々の基板シリアル番号に結び付けるにはどうすればよいですか?
旧容器と新容器のIDを、旧材料による最後の確認済み実装と新材料による最初の確認済み実装に結び付け、そのイベントを基板シリアル番号とリファレンス番号に対応付けてください。該当する場合は、パネル内位置とバッファ内の材料も含めます。物理的な境界が未解決であれば、候補となる基板の範囲を広く維持してください。
古い日付コードは、部品の使用期限が切れている証拠になりますか?
いいえ。日付コードだけでは、使用期限切れも使用適性も証明できません。メーカーの製品ガイド、包装の完全性、保管履歴、湿気への曝露、購買契約を確認してください。契約上の日付コードの経過年数制限が受入可否を決める場合はありますが、それは部品の物理的な状態とは別の要件です。
疑義のある1つの部品ロットの影響を受ける基板を特定するには、どの記録が必要ですか?
検索には、メーカー/MPNと元のロット識別子、受入記録と容器の関連付け、材料使用イベント、製造指図、基板/リファレンスの対応付け、部品交換履歴が必要です。子容器と後続の製造も含めてください。影響を受ける基板から納品済み機器まで検索を広げる必要がある場合は、後工程の出荷情報や製品シリアル番号との関連付けが必要です。
重要部品にはどの粒度のトレーサビリティを要求すべきですか?
重要実装位置には、基板・リファレンス単位のトレーサビリティを初期目標とし、リリース前に実際に部品を搭載した位置の100%を関連付けてください。重要部品の対象集合を定義し、順方向と逆方向の検索・取得を実証します。部品の個別シリアル番号管理が価値を持つのは、部品に利用可能な識別情報があり、その用途でさらに細かな区別を必要とする場合に限られます。
リワークや部品交換の際、トレーサビリティ記録も変更すべきですか?
はい。基板シリアル番号とリファレンスを、取り外した部品と取り付けた部品の両方の識別情報に結び付ける交換イベントを追加してください。元の取付け記録は上書きせず保存します。これにより、ロット検索で、現在搭載されている材料、以前搭載されていた材料、修理履歴中の未解決の識別情報を区別できます。
部品のトレーサビリティ記録は、どのくらいの期間保存すべきですか?
実際の契約と、製品に適用される義務で定められた期間、保存してください。その期間の起算点、対象記録、システムやサプライヤーの変更後の検索・取得方法を指定します。一律の保存期間を想定したり、部品メーカーの社内方針を実装業者にそのまま適用したりしないでください。
製造前にトレーサビリティレビューを準備する
有用なトレーサビリティレビューは、リリース済みのBOM/CPL、重要部品リスト、基板シリアル番号付与計画、必要な記録項目から始まります。JASPERとの製造打合せには、これらの情報に加え、日付コードに関する購買制限があればその内容と、必要な保存条件を用意してください。プリント基板実装サービスと併せて対象範囲を確認します。
リールの切り替え1件と部品交換1件を示す、記録のサンプルエクスポートを要求してください。基板検索で供給元の識別情報を取得でき、ロット検索で関連するすべての基板を取得できることを確認します。材料を生産に投入する前に、必要な追跡粒度と受入れの証拠について合意してください。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。