
Ressource zur Spezifikation von OEM-Etiketten
Polycarbonat-Etikett für OEM-Geräte: Materialleitfaden
Spezifizieren Sie einen beschaffbaren Gesamtaufbau: vom Lieferanten bestätigte Folie, Oberflächenausführung, Hinterdruckgrafik, optische Zonen, Haftklebstoff, Gehäusesubstrat, Stanzgeometrie, Applikation, Validierungsnachweise und Änderungslenkung.
Das Material für Polycarbonat-Etiketten ist eine bedruckbare PC-Folie, die zur Gerätekennzeichnung, für Warnhinweise, Nenndaten, Markenkennzeichnung und statische Frontgrafiken ohne Bedienfunktion eingesetzt wird. Eine beschaffungsfähige Spezifikation muss die freigegebene Folienfamilie, Nenndicke, sichtbare Oberflächenausführung, Druckseite, Farb- und Fensteraufbau, den druckempfindlichen Haftklebstoff, das Montagesubstrat, die Stanzgeometrie, den Applikationszustand, die Einsatzbelastungen und die Validierungsnachweise festlegen. Geben Sie das Etikett nicht allein anhand der Polymerbezeichnung frei. Der fertige Aufbau muss als Gesamtsystem geprüft werden, da Folie, Druckfarbe, transparente Bereiche, Haftklebstoff, Gehäuseoberfläche, Kantengeometrie und Applikationsverfahren an unterschiedlichen Grenzflächen versagen können.
Für OEM-Angebotsanfragen ist JASPERs Seite für kundenspezifische Etiketten und Typenschilder die zentrale kommerzielle Anlaufstelle. Nutzen Sie diesen Leitfaden, um vor der Angebotsanfrage für Etiketten die Werkstoffdokumentation und Zeichnung vorzubereiten; auf der Produktseite bleiben die verfügbaren Etikettenausführungen und die kommerzielle Prüfung maßgeblich.
Legen Sie vor der Folienauswahl eine Werkstoffspezifikationsakte an
Eine zweckmäßige Etikettendokumentation beginnt mit der Funktion, die das Bauteil erfüllen muss. Erfassen Sie, ob das Etikett der dauerhaften Produktidentifikation dient, regulatorische Angaben, Bedienbeschriftungen oder variable Daten trägt, ein Sichtfenster enthält oder mehrere dieser Funktionen kombiniert. Bestimmen Sie anschließend die Applikationsfläche, die Einsatzbelastungen und die für die Freigabe erforderlichen Nachweise. Aus diesen Angaben ergibt sich die Auswahllogik. „Polycarbonat verwenden“ ist darin nur eine einzelne, unvollständige Angabe.
Die Spezifikationsakte sollte fünf gelenkte Informationsgruppen enthalten:
| Dokumentationsgruppe | Zu klärende Fragen | Freigabenachweis |
|---|---|---|
| Folienbezeichnung | Welche Produktfamilie und Foliengüte des Lieferanten sowie welche Farbe, Oberflächenausführung, Nenndicke, Schutzmaskierung und Behandlung sind freigegeben? | Lieferantendatenblatt, Bestätigung des Weiterverarbeiters und Zeichnungsangabe |
| Grafikaufbau | Welche Seite wird bedruckt, wie lautet die Farbreihenfolge und wo befinden sich Weiß- und Sperrschichten, Fenster und variable Kennzeichnungen? | Druckdaten mit Ebenen, Andruck und repräsentatives Muster |
| Verklebungsaufbau | Welche Haftklebstofffamilie wird mit welchem Gehäusewerkstoff und welchem Oberflächenzustand kombiniert? | Haftklebstoffdatenblatt, Substratdokumentation und Prüfung des verklebten Bauteils |
| Stanzgeometrie | Welche Außenkontur, Öffnungen, Radien, Entlüftungen, Schlitzungen des Trennliners, Abziehlaschen und klebstofffreien Bereiche sind erforderlich? | Bemaßte Zeichnung und Prüfung des Stanzteils |
| Einsatz und Validierung | Wie wird das Etikett appliziert, gereinigt, gehandhabt und belastet, und wie wird es geprüft und abgenommen? | Applikationsanweisung, Prüfplan und freigegebener Prüfbericht |
Das gelenkte Ergebnis ist ein vollständiger Etikettenaufbau, keine Einkaufsliste voneinander unabhängiger Materialien.
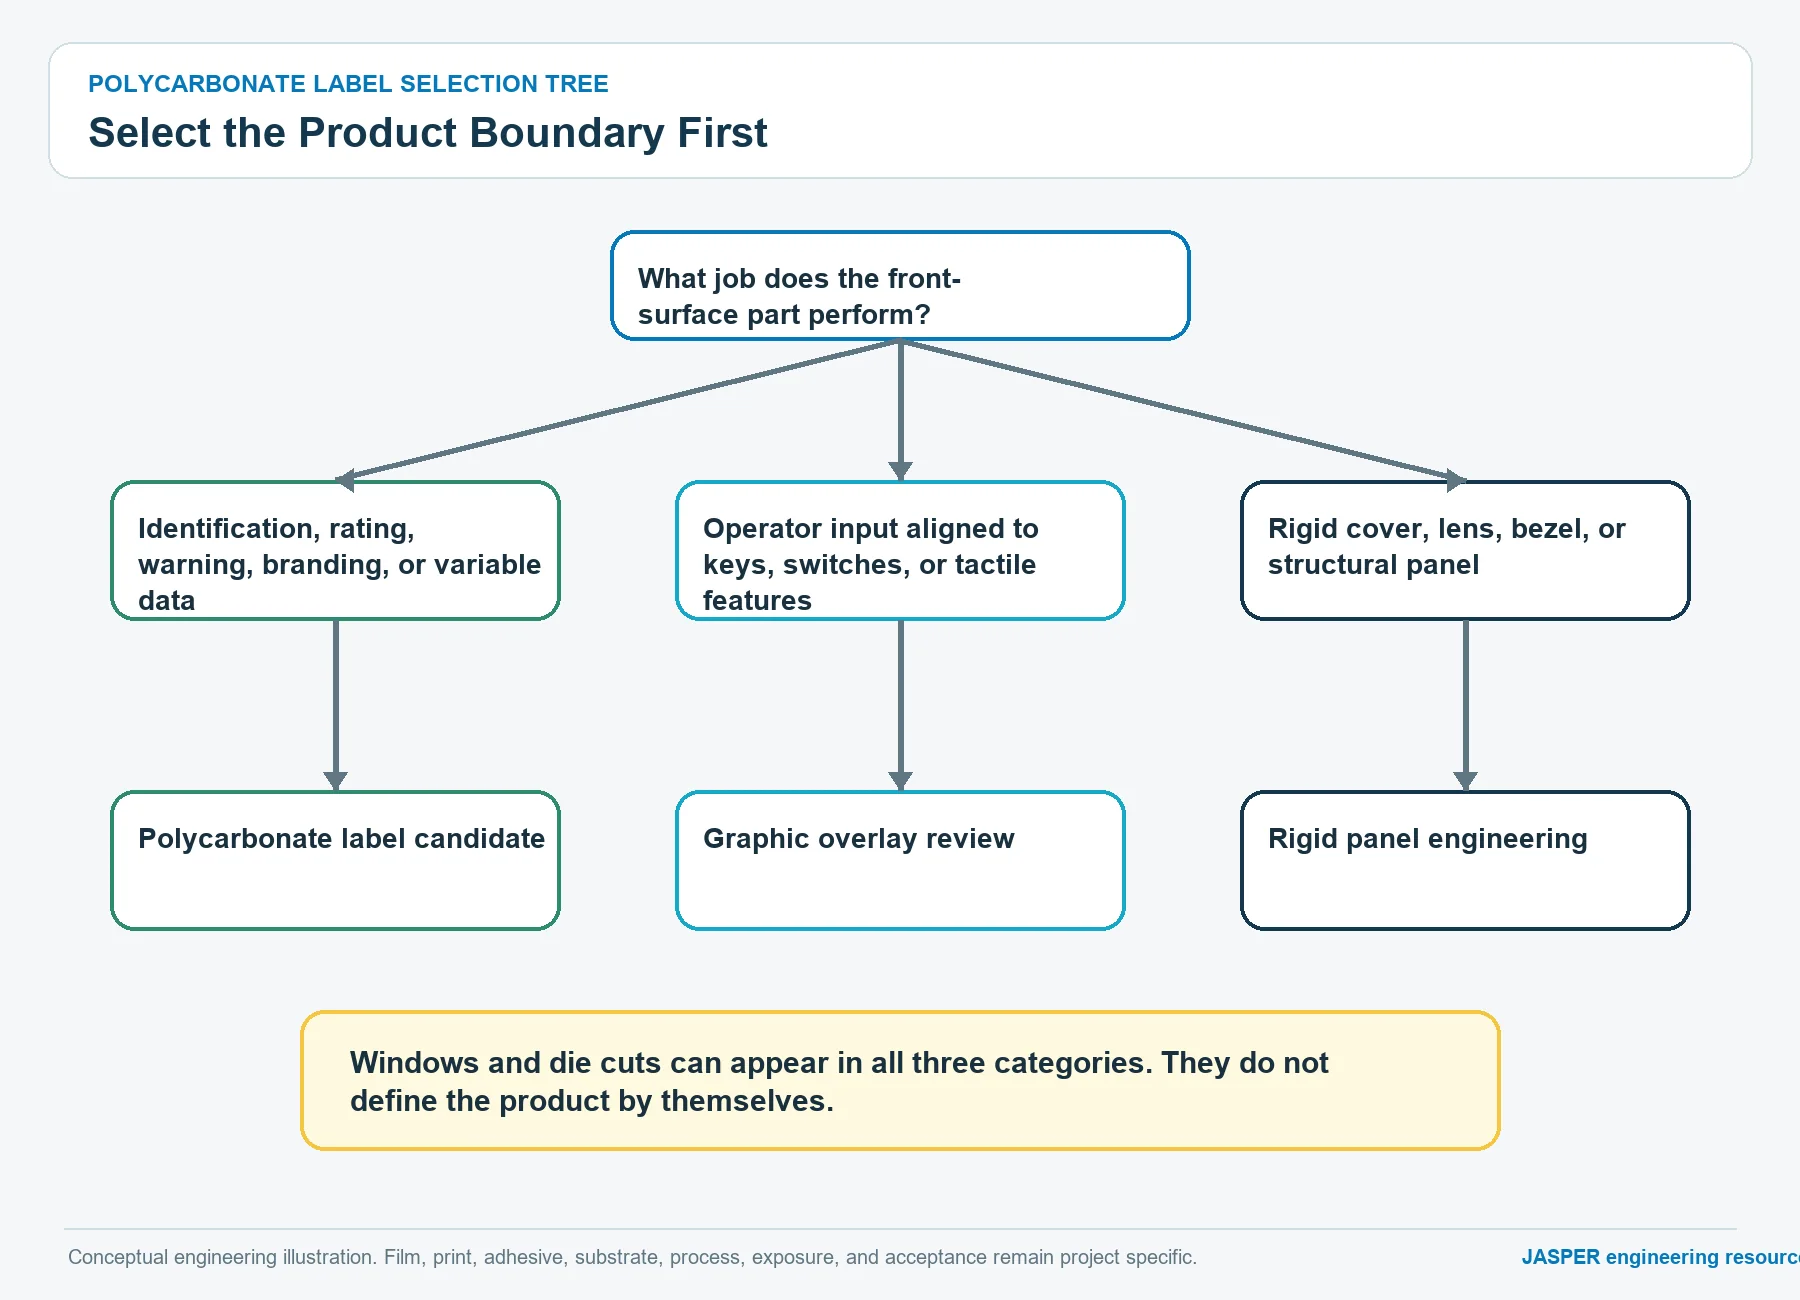
Nutzen Sie diesen Auswahlbaum zur Materialauswahl für Polycarbonat-Etiketten
Der folgende Entscheidungsbaum verhindert einen typischen Beschaffungsfehler: die Auswahl einer bekannten PC-Produktfamilie, bevor die Einsatzanforderungen des Etiketts definiert sind.
START: Welche Funktion muss das gekennzeichnete Teil erfüllen?
|
+-- Es identifiziert, warnt, gibt Nenndaten an, kennzeichnet die Marke oder trägt variable Daten
|   |
|   +-- Es bleibt ein separates Folienteil mit Haftklebstoff
|   |   |
|   |   +-- Keine Betätigung durch den Bediener und keine Funktion im Schichtaufbau einer Folientastatur
|   |       |
|   |       +-- PC kommt weiterhin infrage
|   |           |
|   |           +-- Innenbereich oder kontrollierte Einsatzbedingungen?
|   |           |   +-- Standardfamilien von PC-Folien prüfen
|   |           |
|   |           +-- Außenbereich, aggressive Reiniger oder hohe Abriebbeanspruchung?
|   |               +-- Eine dokumentierte beschichtete oder witterungsbeständige Foliengüte fordern
|   |               +-- Den vollständigen bedruckten und verklebten Aufbau validieren
|   |
|   +-- Es bildet die Bedienfläche über Tasten, Schnappscheiben oder Schaltkreisen
|       +-- Als Bedienfolie neu einstufen und Biegebeanspruchung sowie Betätigung prüfen
|
+-- Es ist eine starre Frontscheibe, tragende Platte, Blende oder Schutzabdeckung
    +-- Etikettenspezifikation abbrechen und den passenden Auslegungsweg für starre Frontteile wählen
Dieser Entscheidungsbaum behauptet nicht, dass PC für jede Etikettenanwendung die beste Wahl ist. Er klärt, ob ein PC-Etikett ein technisch sinnvoller Kandidat ist und ob das Bauteil weiterhin zur Kategorie Etikett gehört.
Polycarbonatfolie anhand der vom Lieferanten bestätigten Produktbezeichnung festlegen
„Polycarbonat“ bezeichnet die Polymerfamilie, nicht die konkrete handelsübliche Folie. Die offiziellen Portfolios von SABIC und Covestro zeigen PC-Folien mit unterschiedlichen Oberflächenkombinationen, optischen Erscheinungsbildern, Beschichtungen, Farben, Bewitterungseigenschaften, Druckseiten und Weiterverarbeitungseigenschaften. Diese Varianten sind nicht allein deshalb austauschbar, weil das Basispolymer identisch ist.
In der Zeichnung oder gelenkten Stückliste sollte die freigegebene handelsübliche Folie so eindeutig bezeichnet sein, wie es das Projekt erfordert. Der Freigabedatensatz muss gegebenenfalls Folgendes enthalten:
- Hersteller und Produktfamilie;
- Foliengüte des Lieferanten oder vom Weiterverarbeiter freigegebenes Äquivalent;
- Ausführung in transparent, transluzent, weiß, farbig oder opak;
- Oberflächenausführung der ersten und zweiten Folienseite;
- Beschichtungs- oder Behandlungszustand;
- Nenndicke und Projekttoleranz;
- Anforderung an Schutzmaskierung oder Trennliner;
- Druckseitenbezeichnung;
- Orientierung, wenn die beiden Flächen unterschiedlich sind;
- für das Endprodukt erforderliche Konformitätsnachweise;
- Vorgaben für Substitutionen und Änderungsmitteilungen.
JASPER muss bestätigen, welche Marken, Foliengüten, Beschichtungen und gleichwertigen Alternativen beschafft oder verarbeitet werden können. Bis diese Bestätigung vorliegt, belegt ein Lieferantenportfolio lediglich, dass entsprechende Optionen existieren, nicht dass ein bestimmter Aufbau bei JASPER verfügbar ist.
Etikett und Bedienfolie vor der Freigabe der Druckdaten klar abgrenzen
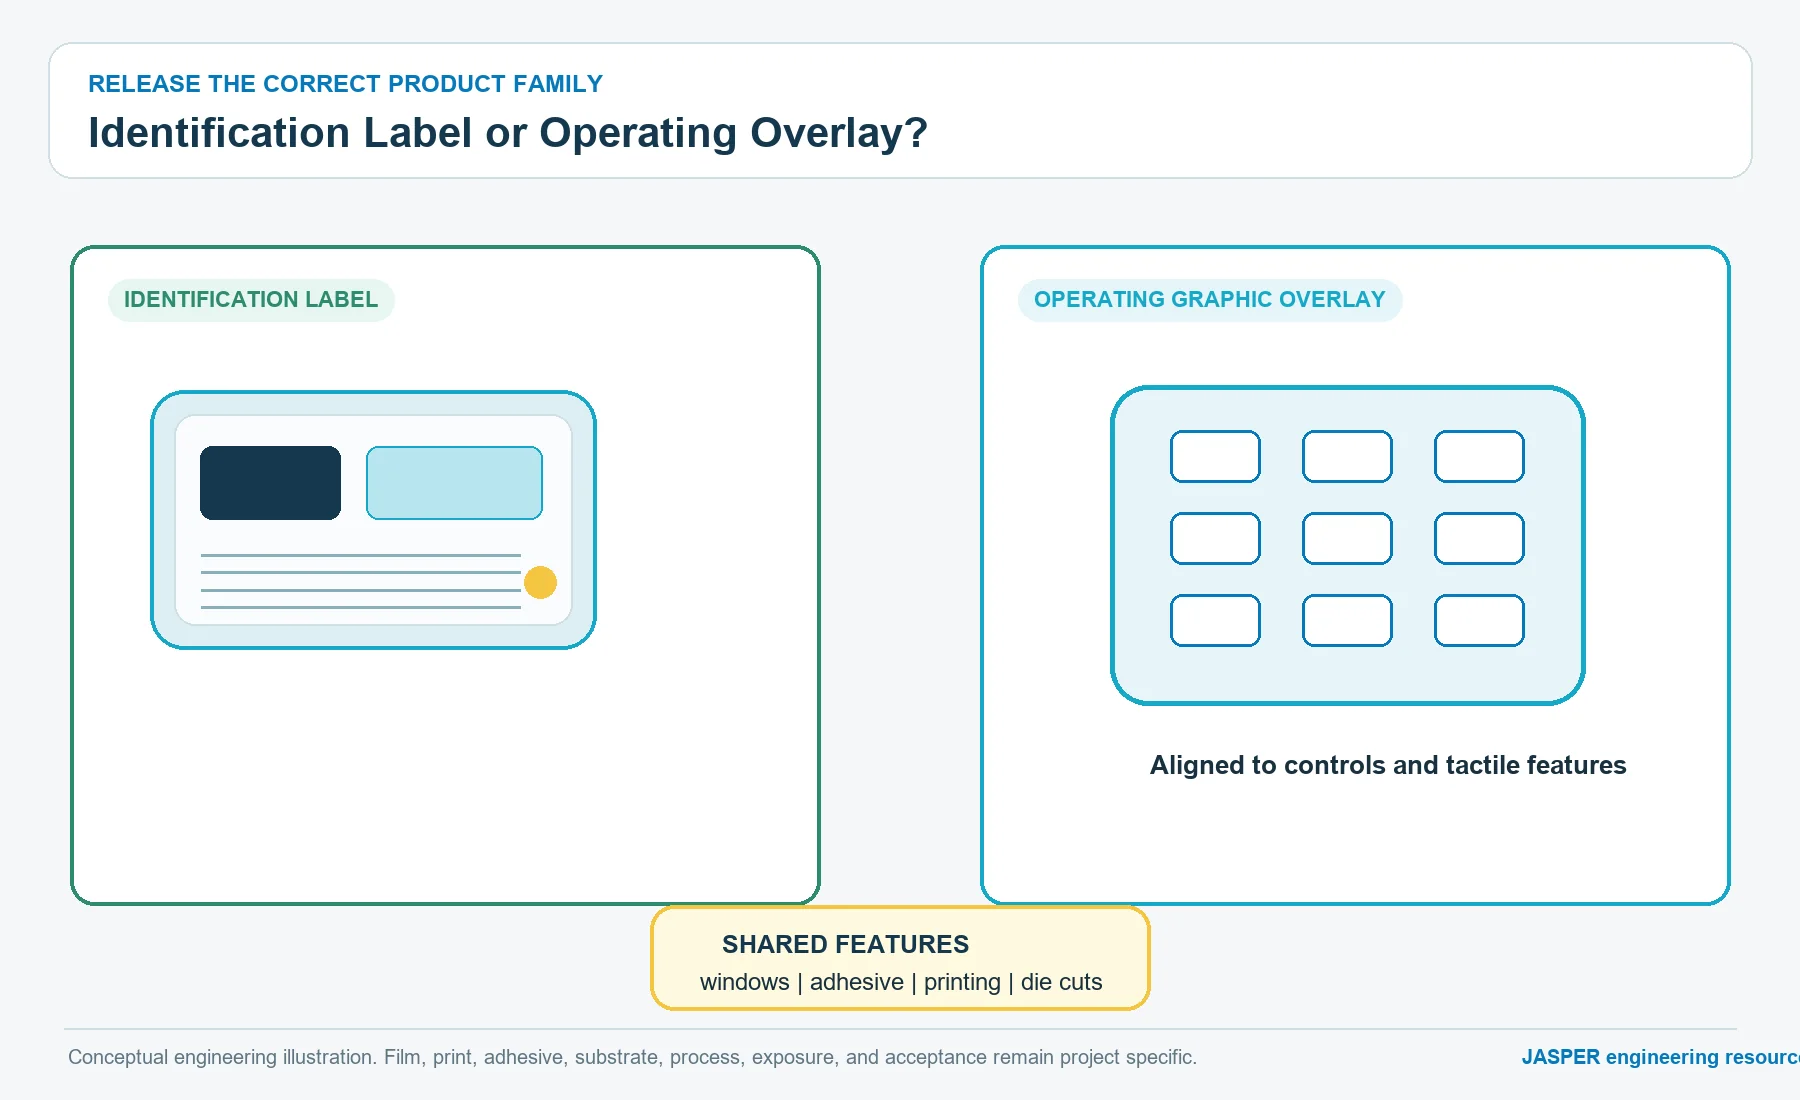
Etikett und Bedienfolie können dieselbe Folie, denselben Hinterdruck, Fenster, Haftklebstoff und Stanzverfahren nutzen. Ihre funktionalen Grenzen unterscheiden sich jedoch. Das Etikett dient als separates, aufgeklebtes Bauteil zur Identifikation oder Kennzeichnung des Geräts. Die Bedienfolie bildet die bedienerseitige Decklage einer Bedienschnittstelle und kann sich durchbiegen, auf Tasten ausgerichtet sein, Prägungen aufnehmen oder Teil des Schichtaufbaus einer Folientastatur sein.
| Abgrenzungsfrage | Etikett/Typenschild | Bedienfolie | Vorgehen bei Unklarheit |
|---|---|---|---|
| Dient das Bauteil hauptsächlich der Identifikation, Warnung, Angabe von Nenndaten, Markenkennzeichnung oder variablen Daten? | Normalerweise ja | Kann diese Angaben enthalten, jedoch nicht als einzige Funktion | Etikettenkategorie beibehalten, sofern keine Bedienfunktion vorliegt |
| Drückt der Bediener durch die Folie, um ein Bedienelement zu betätigen? | Nein | Oft ja | Als Bedienfolie neu einstufen |
| Muss die Grafik positionsgenau auf Tasten, Schnappscheiben, Schaltkontakte oder taktile Bereiche ausgerichtet sein? | Normalerweise nicht | Üblich | Aufbau der Bedienfolie prüfen |
| Ist ein Fenster nur vorhanden, um ein Display, eine Anzeige oder ein darunter liegendes Merkmal zu zeigen? | Möglich | Möglich | Das Fenster allein entscheidet nicht über die Kategorie |
| Wird die Folie im Betrieb wiederholt gebogen? | Nicht vorgesehen | Kann erforderlich sein | Biegebeanspruchung und Betätigung in die Werkstoffentscheidung einbeziehen |
| Handelt es sich um eine starre Frontscheibe oder tragende Frontplatte? | Nein | Nicht unbedingt | Glas, Acryl, Metall oder einen anderen geeigneten starren Aufbau wählen |
Die JASPER-Übersichtsseite für Bedienfolien und Typenschilder zeigt die aktuell angebotenen Produktfamilien. GO-01 bleibt bewusst eng gefasst: Es spezifiziert PC-Etiketten und definiert nicht sämtliche Frontflächenprodukte neu.
Nenndicke funktionsbezogen statt als universelle Vorgabe festlegen
Für ein Polycarbonat-Geräteetikett gibt es keine technisch verantwortbare Universaldicke. Die Nenndicke beeinflusst Handhabung, Kantenhaptik, Anpassungsfähigkeit an die Oberfläche, Widerstand gegen lokale Eindrückungen, Passung in einer Vertiefung, Verhalten von Fensterbereichen, Schnittqualität und die in den Haftklebstoff eingeleiteten Spannungen. Beschichtungen, Druckfarben und Haftklebstoff erhöhen die Dicke des fertigen Aufbaus; die Foliendicke allein entspricht daher nicht der Gesamtdicke des fertigen Etiketts.
Wählen Sie die Nenndicke anhand folgender Fragen:
- Muss sich das Etikett an eine ebene, leicht gekrümmte, strukturierte oder vertiefte Oberfläche anpassen?
- Soll die Etikettenkante gegenüber dem Gehäuse tiefer, bündig oder erhöht liegen?
- Kann ein Anwender mit Handschuh, Tuch, Werkzeug oder Fingernagel an einer freiliegenden Kante hängen bleiben?
- Muss eine transparente Zone flach über einer Öffnung bleiben?
- Muss das Bauteil eine Lücke überbrücken, geprägt werden oder gezielt flexibel bleiben?
- Kann der Monteur eine flexible Folie ohne Dehnung oder Faltenbildung positionieren?
- Enthält die gestanzte Kontur schmale Stege, scharfe Innenkonturen oder nicht hinterlegte Fensterbereiche?
Die Grenze zwischen flexibel und halbstarr ist vom jeweiligen Aufbau abhängig. Bitten Sie den Folienlieferanten und den Weiterverarbeiter, verfügbare Foliendicken, Umformverhalten, Stanzgrenzen und den Einfluss etwaiger Beschichtungen zu bestätigen. Bewerten Sie anschließend das fertige Etikett am tatsächlichen Gehäuse, statt eine Nenndickenangabe aus dem Katalog als universelle Steifigkeitsklasse zu behandeln.
Sichtbare Struktur und Glanzgrad als Eigenschaften beider Folienseiten festlegen
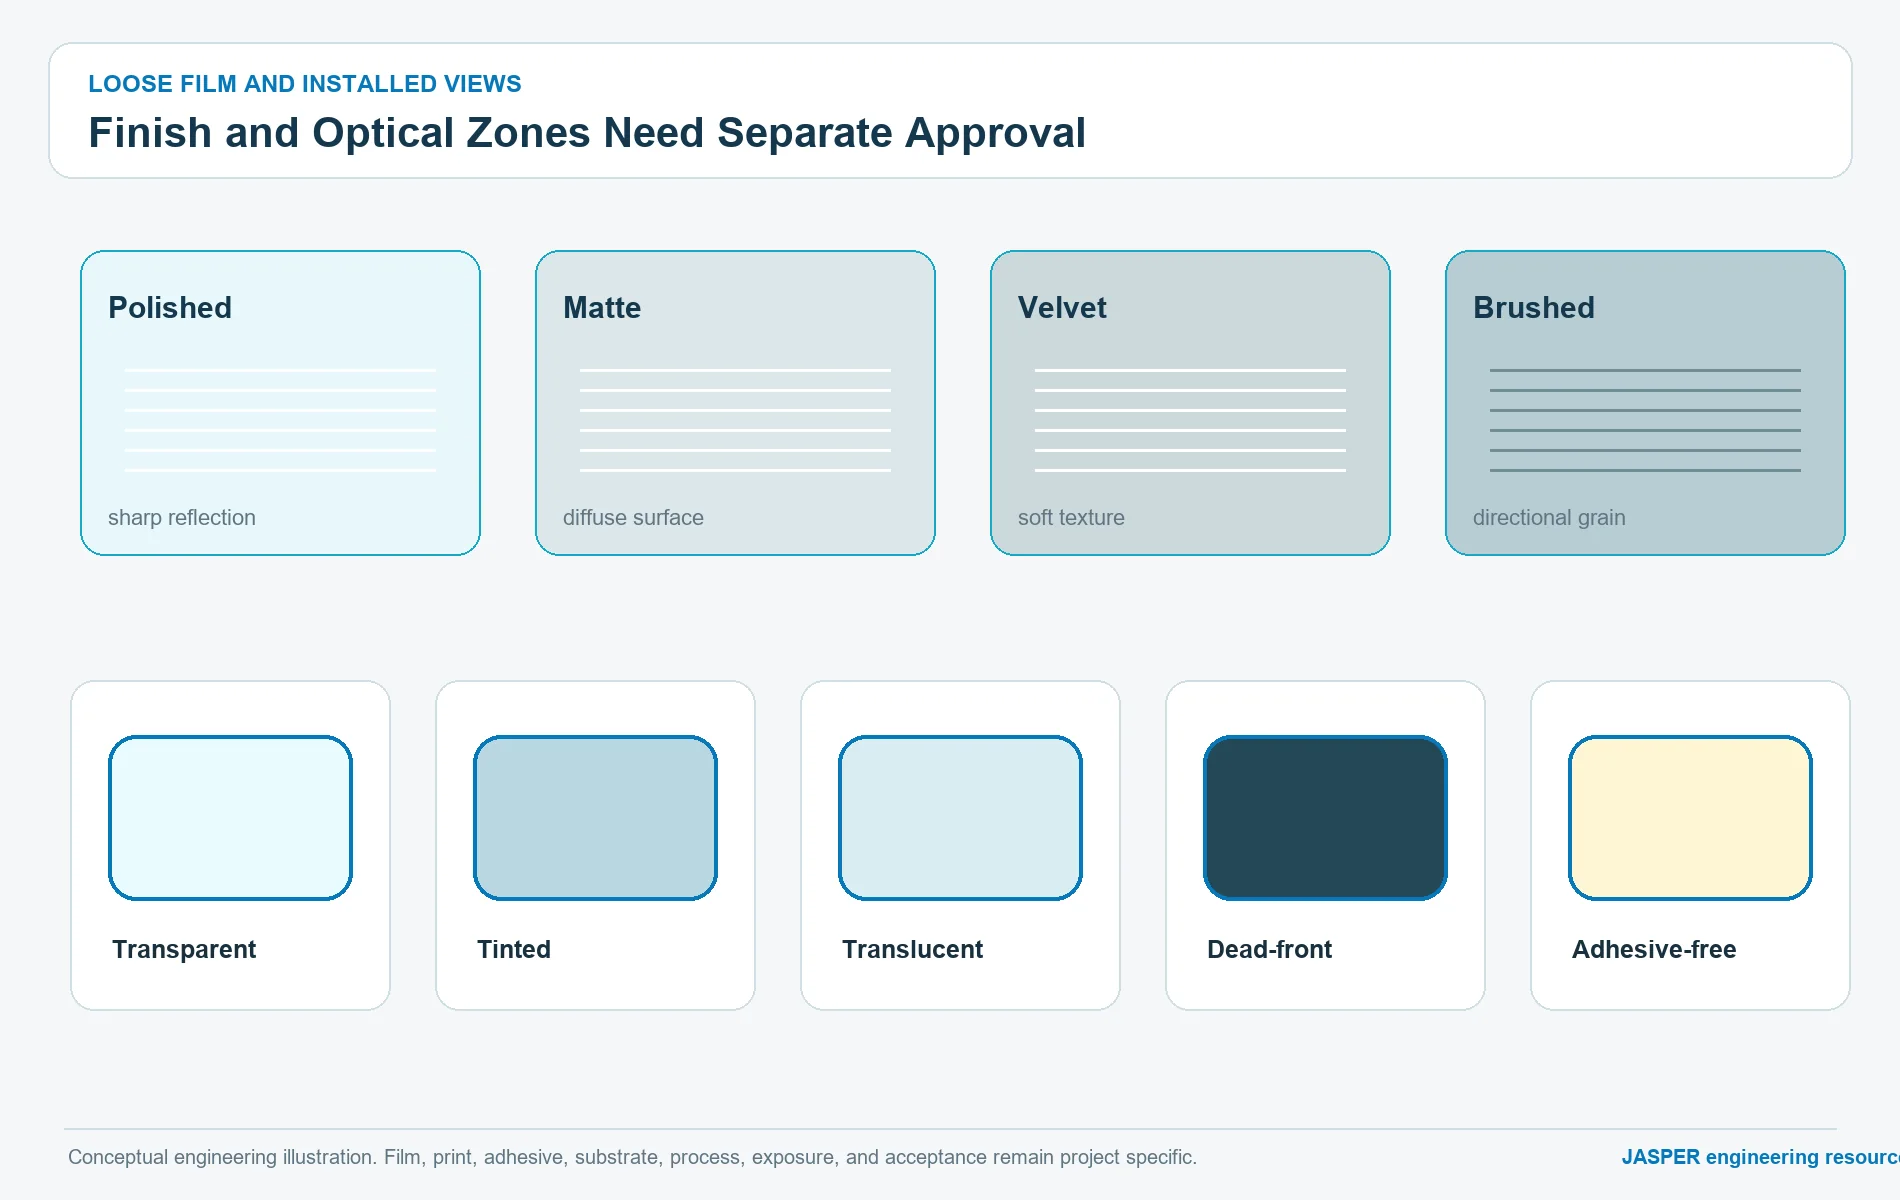
Die Oberflächenausführung ist keine kosmetische Randnotiz in einer E-Mail. Sie beeinflusst Blendung, Sichtbarkeit von Fingerabdrücken, Farbwahrnehmung, Klarheit von Fenstern, Reinigbarkeit, Oberflächenreibung, Sichtbarkeit von Kratzern und die optische Abstimmung des Etiketts auf spritzgegossene oder lackierte Gerätegehäuse. Sortimente von PC-Folien können auf den beiden Seiten unterschiedliche Oberflächen kombinieren; deshalb muss die Zeichnung Bediener- und Druckseite eindeutig kennzeichnen.
Eine Oberflächenfreigabe sollte Folgendes festlegen:
- sichtbare Oberfläche: poliert, matt, samtstrukturiert, gebürstet oder gemäß einer anderen Lieferantenbezeichnung;
- rückseitige Oberfläche: für das gewählte Druck- und Verklebungsverfahren geeignet;
- zulässige Referenz für Glanzgrad oder Struktur;
- ob ein Fenster dieselbe Struktur beibehält, als transparenter Bereich ausgeführt wird oder einen separaten Aufbau erfordert;
- vorgesehene Beleuchtung und Betrachtungsrichtung;
- benachbarte Gehäuseoberfläche und -farbe;
- ob das Erscheinungsbild vor und nach dem Verkleben beurteilt wird;
- freigegebenes Referenzmuster oder definierter visueller Prüfstandard.
Setzen Sie den Texturcode eines Lieferanten nicht allein aufgrund seiner Bezeichnung mit dem Code eines anderen Lieferanten gleich. Vergleichen Sie reale Muster unter der vorgesehenen Beleuchtung sowie mit dem geplanten Druckschichtaufbau und dem dahinterliegenden Klebstoff.
Legen Sie das Etikett als hinterdruckten und verklebten Schichtaufbau aus
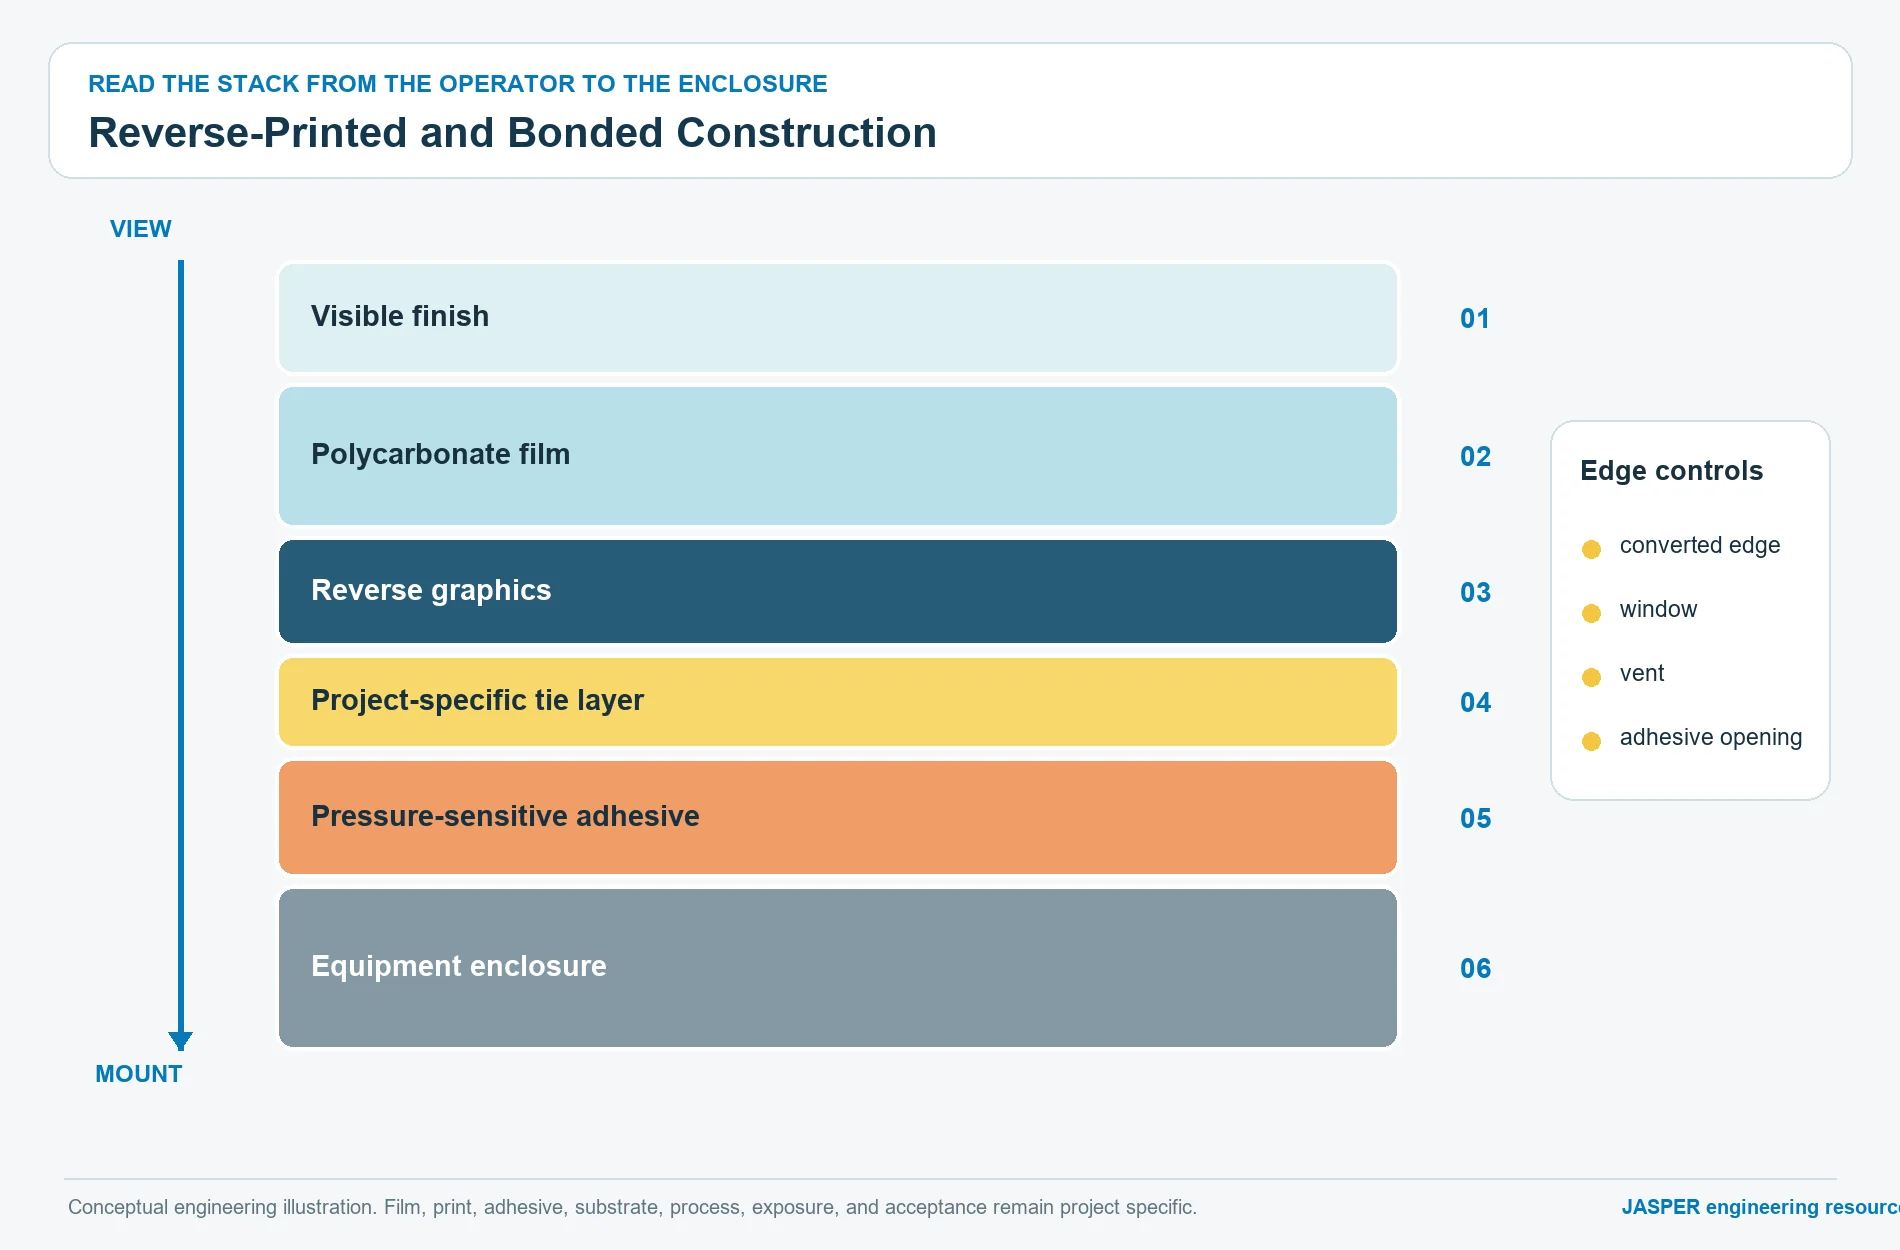
Beim rückseitigen Druck, auch Hinterdruck genannt, liegen die Grafiken hinter der sichtbaren PC-Folie. Dadurch kann die Druckfarbe vor direktem Finger- und Wischkontakt geschützt werden; das gesamte Etikett wird dadurch jedoch nicht automatisch beständig gegen Verschleiß, Chemikalien oder Kantenangriff. Die freiliegende Folienoberfläche, die gestanzte Kante, die Klebstoffgrenzfläche, das Fenster und das Gehäuse bleiben Teil des für die Beständigkeit maßgeblichen Gesamtsystems.
Die folgende Schnittdarstellung zeigt die Schnittstellen, für die jeweils eine eindeutige Verantwortlichkeit festgelegt werden muss:
BEDIENER-/REINIGUNGSSEITE
        |
        v
+-----------------------------------------+
| Sichtbare PC-Oberfläche                 | Oberflächenausführung oder projektspezifische Beschichtung
+-----------------------------------------+
| Polycarbonatfolie                       | freigegebene Familie, Foliengüte, Nenndicke, Seiten
+-----------------------------------------+
| Rückseitige Grafikschichten             | Farben, Weiß, Sperrschicht, transparente Zonen
+-----------------------------------------+
| Optionale Haftvermittlerschicht         | druckgeeignet; nur für das System freigegeben
+-----------------------------------------+
| Druckempfindlicher Haftklebstoff        | für Folie und Substrat ausgewählt
+-----------------------------------------+
| Gehäuseoberfläche                       | Werkstoff, Beschichtung, Textur, Krümmung
+-----------------------------------------+
        ^
        |
KANTE, FENSTER, ENTLÜFTUNG UND AUSSCHNITTE BLEIBEN FREILIEGENDE KONSTRUKTIONSMERKMALE
Jede optionale Schicht muss ausdrücklich als optional gekennzeichnet sein. Nehmen Sie niemals eine Grundierung, eine Hartbeschichtung, eine Sperrschicht, einen Diffusor oder eine Haftvermittlerschicht in eine Zeichnung auf, nur weil diese Schicht in einem anderen Projekt oder in einer Lieferantenbroschüre vorkam.
Druckreihenfolge, Weißschichten und Farbfreigabe festlegen
Beim Hinterdruck müssen die Druckdaten festlegen, wie der Bediener die Farben durch die Folie sieht. Eine Druckreihenfolge, die auf einem opaken Proof korrekt erscheint, kann durch eine transparente oder strukturierte PC-Oberfläche anders wirken. Weißhinterlegungen, opake Sperrschichten, transluzente Farben, Metallic-Effekte und die Klebstofffarbe können das endgültige Erscheinungsbild verändern.
Die freizugebenden Druckdaten müssen folgende Elemente getrennt ausweisen:
- sichtbare Sonder- oder Prozessfarben;
- Bereiche mit Weißhinterlegung;
- lichtundurchlässige Flächen;
- transparente Flächen;
- durchscheinende oder getönte Flächen;
- Bereiche für variable Daten;
- Stanz- und Fenstergeometrie;
- klebstofffreie Geometrie;
- Prüfmarken und kritische Passermerkmale.
Für die Farbfreigabe müssen eine benannte Referenz und der Betrachtungszustand festgelegt werden. Geben Sie an, ob die Anforderung für die lose Folie, die bedruckte Folie, die mit Klebstoff kaschierte Folie, die verklebte Baugruppe, die beleuchtete Baugruppe oder mehrere dieser Zustände gilt. Eine Bildschirmdarstellung ist keine Produktionsfarbreferenz. Die Seite zu den Druckmöglichkeiten für Bedienfolien eignet sich zur Abstimmung von Druckdaten, Deckkraft, Fenstern, Oberflächenfinish und Passer. JASPER muss jedoch weiterhin das tatsächlich vorgesehene Fertigungsverfahren und die zugehörige Prüfmethode für dieses Etikett bestätigen.
Behandeln Sie transparente, transluzente und Dead-Front-Bereiche als optische Zonen
Ein Fenster ist nicht einfach nur „unbedruckt“. Das Ergebnis hängt von der PC-Folie, der sichtbaren Oberflächenausführung, der Textur der Rückseite, der Beschichtung, der Klebstoffaussparung, der Handhabung des Trennliners, der Druckkante, dem darunterliegenden Display oder Indikator, dem Luftspalt, dem Gehäuse und dem Betrachtungswinkel ab. Ein Etikett kann folgende Zonen aufweisen:
- ein transparentes Fenster für eine Anzeige oder einen Indikator;
- ein getönter transparenter Bereich;
- eine transluzente, diffusorähnliche Zone;
- einen Dead-Front-Bereich, der ein inaktives Anzeigeelement verdecken soll;
- eine klebstofffreie Aussparung um einen Schalter, Sensor, eine Entlüftungsöffnung oder einen optischen Pfad.
Für jede Zone ist festzulegen, ob das Etikett ein Bild durchlassen, eine Farbe erkennen lassen, das Licht einer Punktquelle streuen, eine inaktive Grafik verbergen oder lediglich Freiraum schaffen muss. Prüfen Sie die Zone sowohl lose als auch im montierten Zustand, da Klebstoff, eingeschlossene Partikel, Gehäusefarbe und lokale Spannungen das Erscheinungsbild verändern können.
Bezeichnen Sie eine Zone nicht ohne Lieferantendefinition und Abnahmeverfahren als „optische Güte“. Versprechen Sie einen Dead-Front-Effekt nicht allein auf Grundlage der Druckdaten. Dieser Effekt ist eine Eigenschaft des gesamten Schichtaufbaus und erfordert bei Beleuchtung ein repräsentatives Muster im eingeschalteten oder hinterleuchteten Zustand.
Verantwortlichkeiten für Substrat und Haftklebstoff eindeutig zuweisen
Die Klebstoffauswahl muss Etikett und Gehäuse gemeinsam berücksichtigen. Die offiziellen 3M-Leitlinien unterscheiden das Klebeverhalten nach der Oberflächenenergie des Substrats und behandeln Kunststoffe als vielfältige Werkstoffklasse statt als einheitliche Oberfläche. Der ausgewählte Klebstoff muss außerdem den rückseitigen Etikettenaufbau benetzen, ohne den Druckschichtaufbau zu beschädigen oder abzulösen.
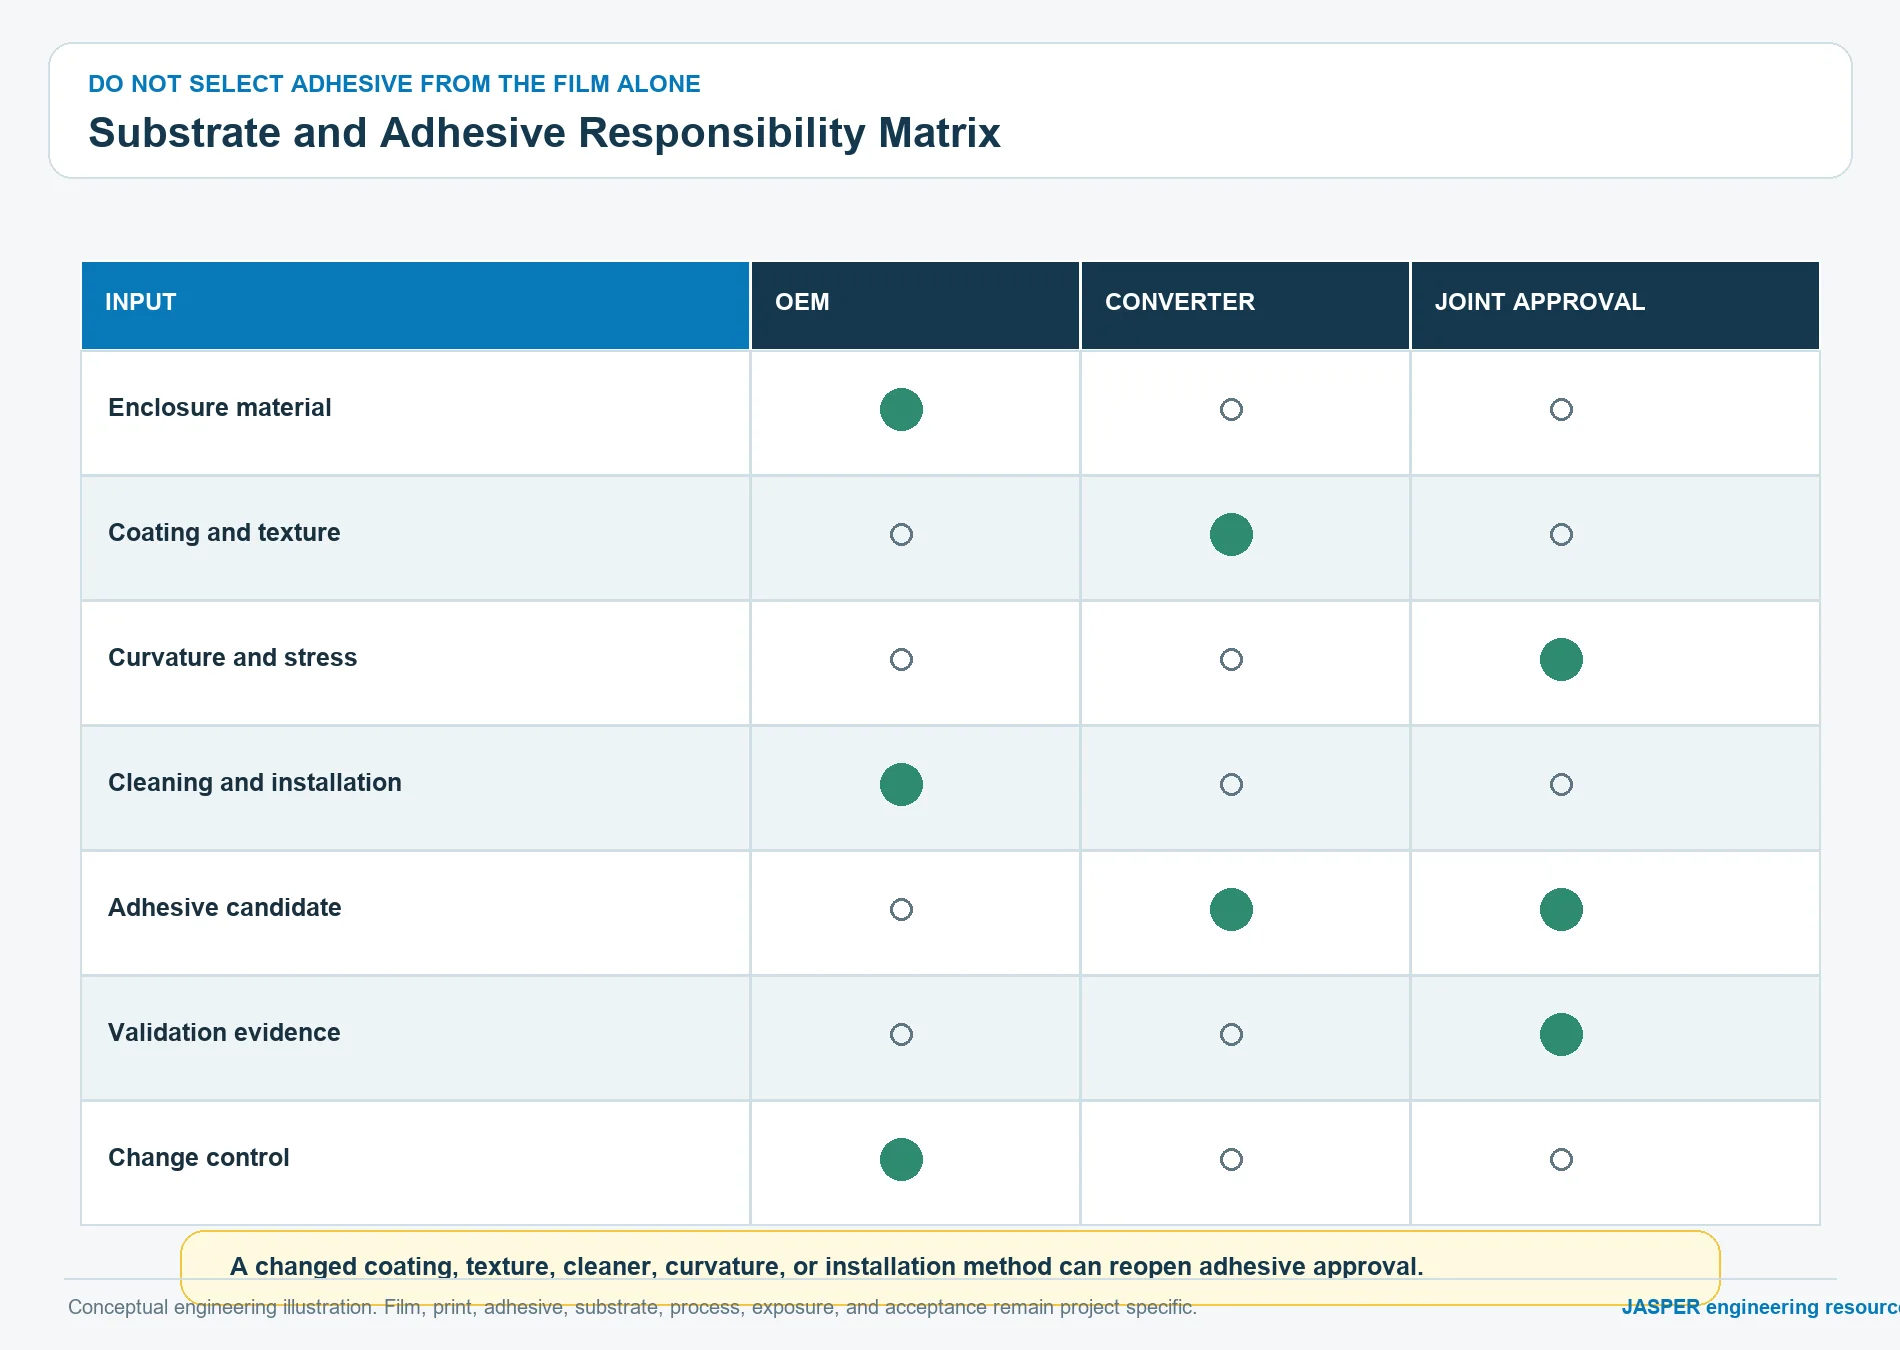
Die folgende, eigens erstellte Verantwortungsmatrix verhindert, dass die Entscheidung vollständig auf den Etikettenverarbeiter oder den OEM abgewälzt wird:
| Entscheidung | Verantwortung des OEM | Verantwortung des Etikettenlieferanten oder -verarbeiters | Gemeinsame Freigabe |
|---|---|---|---|
| Eindeutige Gehäusespezifikation | Harz, Legierung, Lack, Pulverlack, Beschichtung, Trennmitteladditiv und Lieferant | Prüfen, ob die spezifizierte Oberfläche mit der vorgeschlagenen Klebstofflösung kompatibel ist | Tatsächliche Produktionsoberfläche bestätigen |
| Oberflächengeometrie | Ebenheit, Krümmung, Vertiefungen, Textur, Fugen, Befestigungselemente und benachbarte Kanten | Anpassungsfähigkeit des Etiketts an die Oberfläche und Stanzgeometrie bewerten | Passgenauigkeitsprüfung an repräsentativen Bauteilen |
| Oberflächenzustand | Reinigungsprozess, Kontaminationsrisiken, Lagerung und Handhabung | Sauberkeit auf der Etikettenseite, Trennliner, Kaschierung und Verpackung | Montagearbeitsanweisung |
| Klebstoffkandidat | Betriebsbeanspruchungen und Anforderungen an die Ablösbarkeit | Vorgeschlagene Klebstofffamilie, Kompatibilitätsnachweise und Verarbeitungsgrenzen | Verklebtes Muster und Abnahmekriterien |
| Spannungszustand | Gehäusebewegung, Temperaturwechsel, Schwingungen, Beanspruchung durch Anheben an den Kanten sowie Belastungen durch Kabel oder Dichtungen | Etikettensteifigkeit, Fließverhalten des Klebstoffs, Kantenauslegung und Verhalten des Trennliners | Validierung auf Baugruppenebene |
| Änderungskontrolle | Änderungen am Gehäusematerial oder an der Beschichtung sowie Lieferanten- oder Prozessänderungen melden | Änderungen an Folie, Druckfarbe, Klebstoff, Trennliner oder Verarbeitung melden | Revalidierungsentscheidung |
Die Seite zu den Material- und Klebstoffkompetenzen beschreibt die relevanten Eingaben zu Gehäuse, Oberflächenenergie, Textur, Umgebung und Konformität. Sie belegt jedoch für sich allein keine Kompatibilität mit einem nicht spezifizierten Seriensubstrat.
Beschreiben Sie das Montagesubstrat über das reine Werkstoffkürzel hinaus
„ABS“, „PC“, „Aluminium“ oder „Pulverbeschichtung“ reicht für die Klebstoffauswahl nicht aus. Die Oberflächenenergie kann sich durch Harzmischung, Zusätze, Trennmittel, Textur, Lackchemie, Aushärtung, Kontamination, Alterung oder Lieferantenwechsel ändern. Metalle können Öle, Konversionsbeschichtungen, Eloxierungen, Lack oder Pulverbeschichtung aufweisen. Daher kann ein nominell identisches Gehäuse eine unterschiedliche Klebefläche aufweisen.
Der Substratdatensatz sollte Folgendes enthalten:
- Material- und Lieferantenbezeichnung, soweit spezifikationsgebunden;
- geformter, gegossener, mechanisch bearbeiteter, lackierter, eloxierter, galvanisch beschichteter oder anderweitig beschichteter Zustand;
- Textur und Ebenheit;
- Krümmungs- und Vertiefungsdetails;
- bekannte Trennmittel-, Schmiermittel-, Reinigungsmittel-, Weichmacher- oder Migrationsrisiken;
- Lagerdauer und Handhabung vor dem Aufbringen des Etiketts;
- Reinigungs- und Trocknungsmethode;
- Montageumgebung;
- alle dem Aufbringen nachgelagerten Prozesse;
- Produktionsänderungen, die eine Überprüfung auslösen.
Verwenden Sie für die Beurteilung der Verklebung repräsentative Serienteile. Eine Laborprüfplatte kann eine einzelne Klebstofffrage isolieren, sie kann jedoch weder Passung noch Kantenspannung, Verhalten in Vertiefungen oder den Zugang des Monteurs am tatsächlichen Gerät belegen.
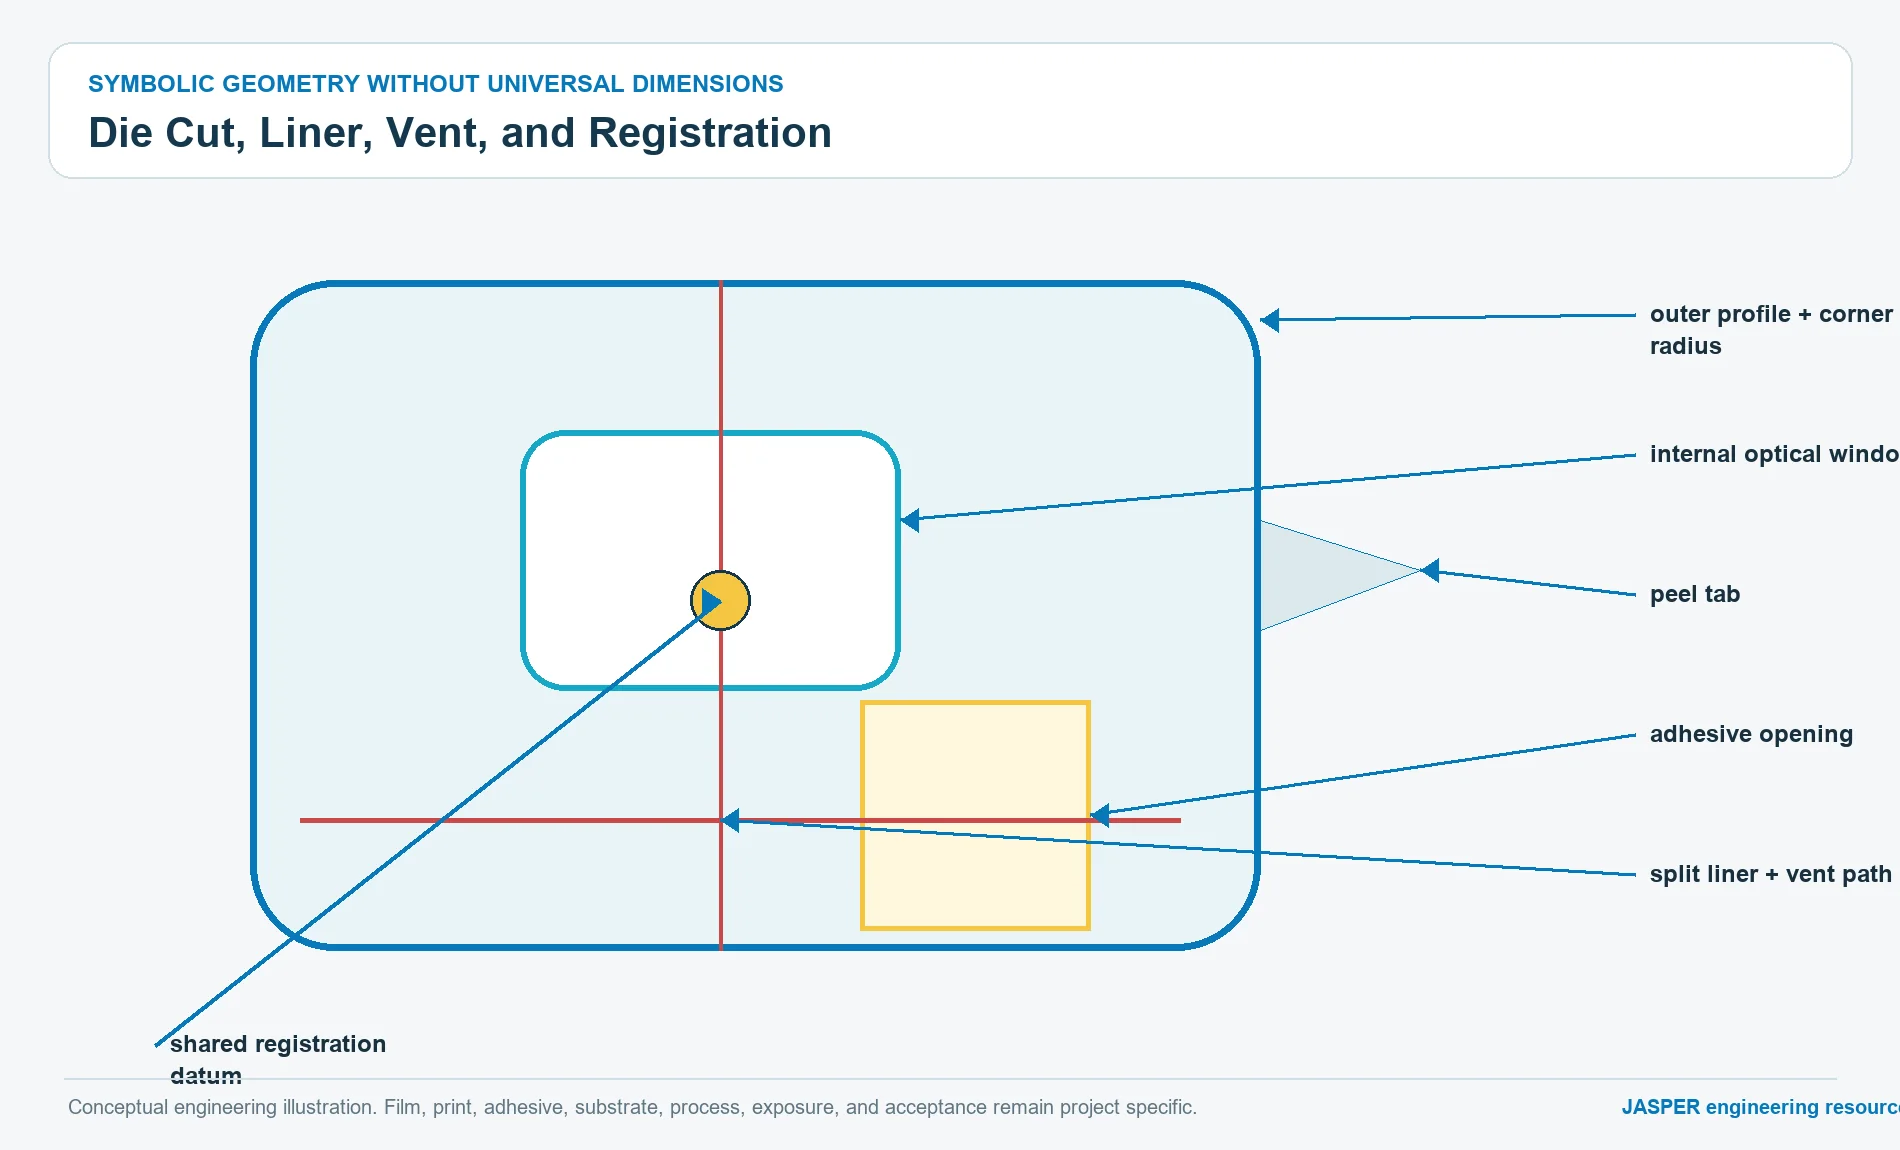
Legen Sie Stanzkontur, Ecken, Entlüftungen und Klebstoffaussparungen gemeinsam aus
Die Stanzgeometrie bestimmt, wo sich Spannungen und Verunreinigungen konzentrieren. Scharfe Innenecken, schmale Stege, nicht abgestützte transparente Bereiche, freiliegende Kanten und Schnitte nahe an gedruckten Merkmalen können Ausgangspunkte für Versagen bilden, selbst wenn Grundfolie und Klebstoff geeignet sind.
Die bemaßte Stanzzeichnung sollte Folgendes zeigen:
- Außenkontur und Bezugssystem;
- Eckenradien und kritische Innenradien;
- Löcher, Schlitze, Schalterfreiräume und Anzeigefenster;
- Klebstoffaussparungen und klebstofffreie Zonen;
- Entlüftungsöffnungen oder Entlüftungswege, sofern für die Baugruppe erforderlich;
- geteilte Trennliner, Abzieh- oder Handhabungslaschen;
- Passergenauigkeit zwischen Druck und Stanzung sowie zwischen Fenster und Stanzung;
- kritische Kantenabstände;
- Lagebezug zwischen Vertiefung und Gehäuse;
- Orientierung und Bauteilkennzeichnung.
Entlüftung ist eine konstruktive Maßnahme gegen eingeschlossene Luft oder Druck, kein dekorativer Ausschnitt. Entscheiden Sie, ob das Etikett einen Entlüftungsweg benötigt, ob dieser einen Eintrittspfad erzeugt und ob sich an einem Fenster oder in einer Vertiefung eine sichtbare Blase bilden kann. Stellen Sie sicher, dass eine Entlüftung weder Grafiken noch Dichtklebeflächen oder kontaminationsempfindliche Bereiche schneidet.
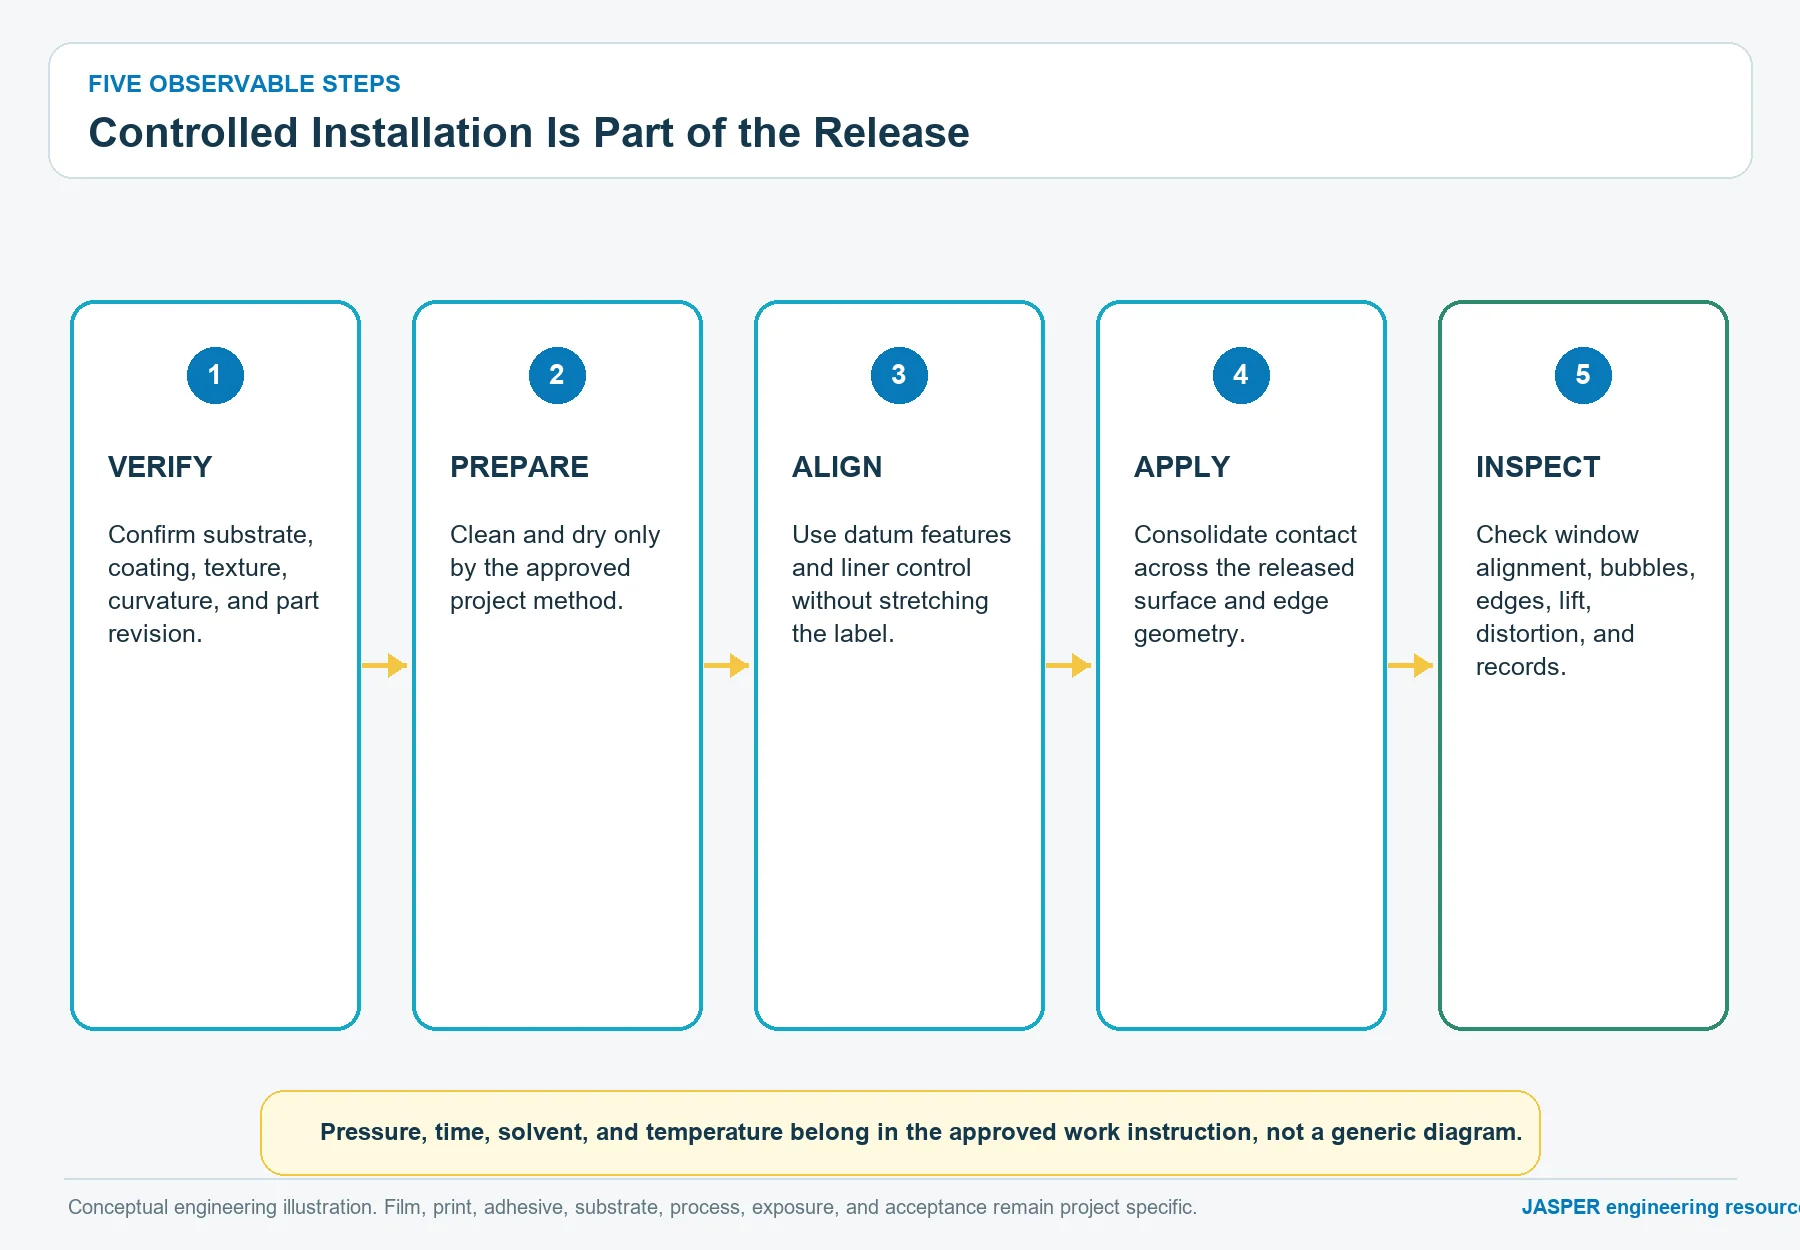
Die Montage in die freigegebene Spezifikation aufnehmen
Ein korrekt ausgelegtes Etikett kann durch einen unkontrollierten Aufbringprozess versagen. Für die Montage sollten der Zustand von Gehäuse und Etikett, das freigegebene Reinigungs- und Trocknungsverfahren, die Handhabung des Klebstoffs, das Ausrichtverfahren, die Aufbringfolge, das Anpressverfahren und der Zeitpunkt der Prüfung festgelegt werden. Diese Angaben müssen vom gewählten Klebstofflieferanten, Etikettenverarbeiter und Montageprozess abgeleitet werden, nicht aus einer allgemeinen Etikettenanweisung.
Typische Montagerisiken sind das Berühren der Klebefläche, das Aufbringen auf Staub oder Öl, das Dehnen dünner Folie beim Ausrichten, das Einschließen von Luft an einer Vertiefung oder einem Fenster, das Überbrücken einer Textur ohne vollflächigen Kontakt, das Neupositionieren eines dafür nicht ausgelegten Klebstoffs und die sofortige Belastung einer freiliegenden Kante nach dem Aufbringen.
Geben Sie den Prozess mit der tatsächlich vorgesehenen Trennlinerausführung und dem verfügbaren Bedienerzugang frei. Ein geteilter Trennliner oder eine Abziehlasche kann als funktionales Montagehilfsmittel dienen. Dadurch lassen sich Fehlausrichtung oder Kontamination der Klebefläche verringern; zugleich ändern sich jedoch Stanz- und Verpackungsplan.
Chemische Einsatzbedingungen in einer gelenkten Beanspruchungsliste erfassen
„Chemikalienbeständig“ ist keine brauchbare Anforderung. Erfassen Sie den tatsächlich verwendeten handelsüblichen Reiniger, das Desinfektionsmittel, Öl, Kühlmittel, Detergens, Lösungsmittel, Hautpflegeprodukt oder Prozessmedium. Dokumentieren Sie, soweit relevant, Konzentration oder Verdünnung, Aufbringverfahren, Kontaktmuster, Wischmaterial, Spülung, Trocknung, Erholungsphase und den anschließend zu prüfenden Etikettenzustand.
Polycarbonat kann gegenüber bestimmten Chemikaliengruppen und spannungsunterstütztem chemischem Angriff empfindlich sein. Hinterdruck schützt die Grafik vor direktem Kontakt auf der Sichtseite; Reinigungsmittel können dennoch Schnittkanten, Fenster, beschädigte Beschichtungen oder die Klebfuge erreichen. Mögliche Folgen sind Trübung, Weißbruch, Rissbildung, veränderte Klebrigkeit, Kantenablösung, Farbveränderung, Schädigung des Drucks oder – trotz fehlender sichtbarer Schäden – eine verringerte Haftfestigkeit.
ASTM D543 bietet einen offiziellen Rahmen zur Bewertung von Kunststoffen unter Einwirkung chemischer Reagenzien. Die Norm liefert weder die tatsächliche Reinigerliste des OEM noch ein allgemeingültiges Bestehenskriterium für Etiketten. Legen Sie das projektspezifische Verfahren anhand der realen Beanspruchungen, des fertigen Etiketts, eines repräsentativen Substrats und abgestimmter Beobachtungskriterien fest.
Grenzen für Außen- und UV-Einsatz festlegen, ohne eine Einsatzdauer zu unterstellen
Bei Standard-PC-Folie darf nicht allein deshalb von Außeneignung ausgegangen werden, weil Polycarbonat mit langlebigen Geräten assoziiert wird. Lieferantenportfolios führen für bestimmte Anwendungen bewitterungsbeständige, beschichtete oder mit Deckschicht versehene Aufbauten. Diese können sich in Bedruckbarkeit, Oberflächenfinish, verfügbaren Nenndicken, Verarbeitungsverhalten, optischem Erscheinungsbild, chemischem Verhalten und Kosten unterscheiden.
Legen Sie für jedes Etikett im Außenbereich oder unter UV-Einwirkung Folgendes fest:
- direkte Sonneneinstrahlung, gefiltertes Licht oder zeitweilige Exposition;
- Ausrichtung und Witterungsschutz des Geräts;
- Klima- und Feuchtebedingungen;
- Wärmeentwicklung hinter dunklen Grafiken;
- Einwirkung von Reinigungsmitteln und Schadstoffen;
- geforderte Beobachtungskriterien für Farbe, Glanz, Transparenz, Rissbildung und Haftung;
- ob eine witterungsbeständige Foliengüte des Lieferanten vorgeschrieben ist;
- erwartete Nachweise aus beschleunigter und natürlicher Bewitterung;
- Regeln zur Änderungslenkung für Folie, Beschichtung, Druckfarbe und Klebstoff.
ISO 4892-3 beschreibt Verfahren zur Beanspruchung von Kunststoffen mit fluoreszierenden UV-Lampen. Die Norm ist ein Methodenrahmen, keine Umrechnung auf die Einsatzdauer im Feld. Veröffentlichen Sie keine pauschale UV-Lebensdauer und rechnen Sie Laborbeanspruchungen nicht in Jahre um, sofern keine validierte Korrelation für den vollständigen Etikettenaufbau und die Einsatzumgebung vorliegt.
Abrieb an Oberfläche und Kante sowie am montierten Gesamtaufbau bewerten
Hinterdruckte Grafiken können optisch geschützt bleiben, während die sichtbare PC-Oberfläche durch Gebrauch glattpoliert, trüb, zerkratzt oder chemisch erweicht wird. Eine strukturierte Oberfläche kann Handhabungsspuren kaschieren, sich bei wiederholtem Abwischen jedoch sichtbar verändern. Eine Beschichtung kann eine Verschleißart verbessern, zugleich aber neue Anforderungen an Druck, Umformung oder Kanten erzeugen.
Ein Abriebprüfplan sollte den Beanspruchungsmechanismus im Einsatz benennen:
- Finger oder Handschuhe, die über das Etikett gleiten;
- Reinigungstuch und Reiniger;
- eingeschlossener Staub oder harte Partikel;
- Kontakt mit Werkzeugen, Kabeln, Kartons oder Vorrichtungen;
- wiederholtes Hängenbleiben an einer Kante;
- auf ein erhabenes Gehäusemerkmal konzentrierter Kontakt;
- Reibbeanspruchung einer transparenten Zone.
ASTM D1044 behandelt die Abriebfestigkeit transparenter Kunststoffe mit einem definierten Prüfgerät. Verwenden Sie die Norm nur, wenn Prüfkörper und Mechanismus eine projektspezifische Frage beantworten. Das Ergebnis einer ebenen Flachprobe lässt sich nicht automatisch als Aussage über ein montiertes Etikett übernehmen. Ergänzen Sie kontrollierte Materialvergleiche um eine repräsentative Prüfung am verklebten Bauteil, wenn Kanten, Textur, Fenster, Krümmung oder Reinigung relevant sind.
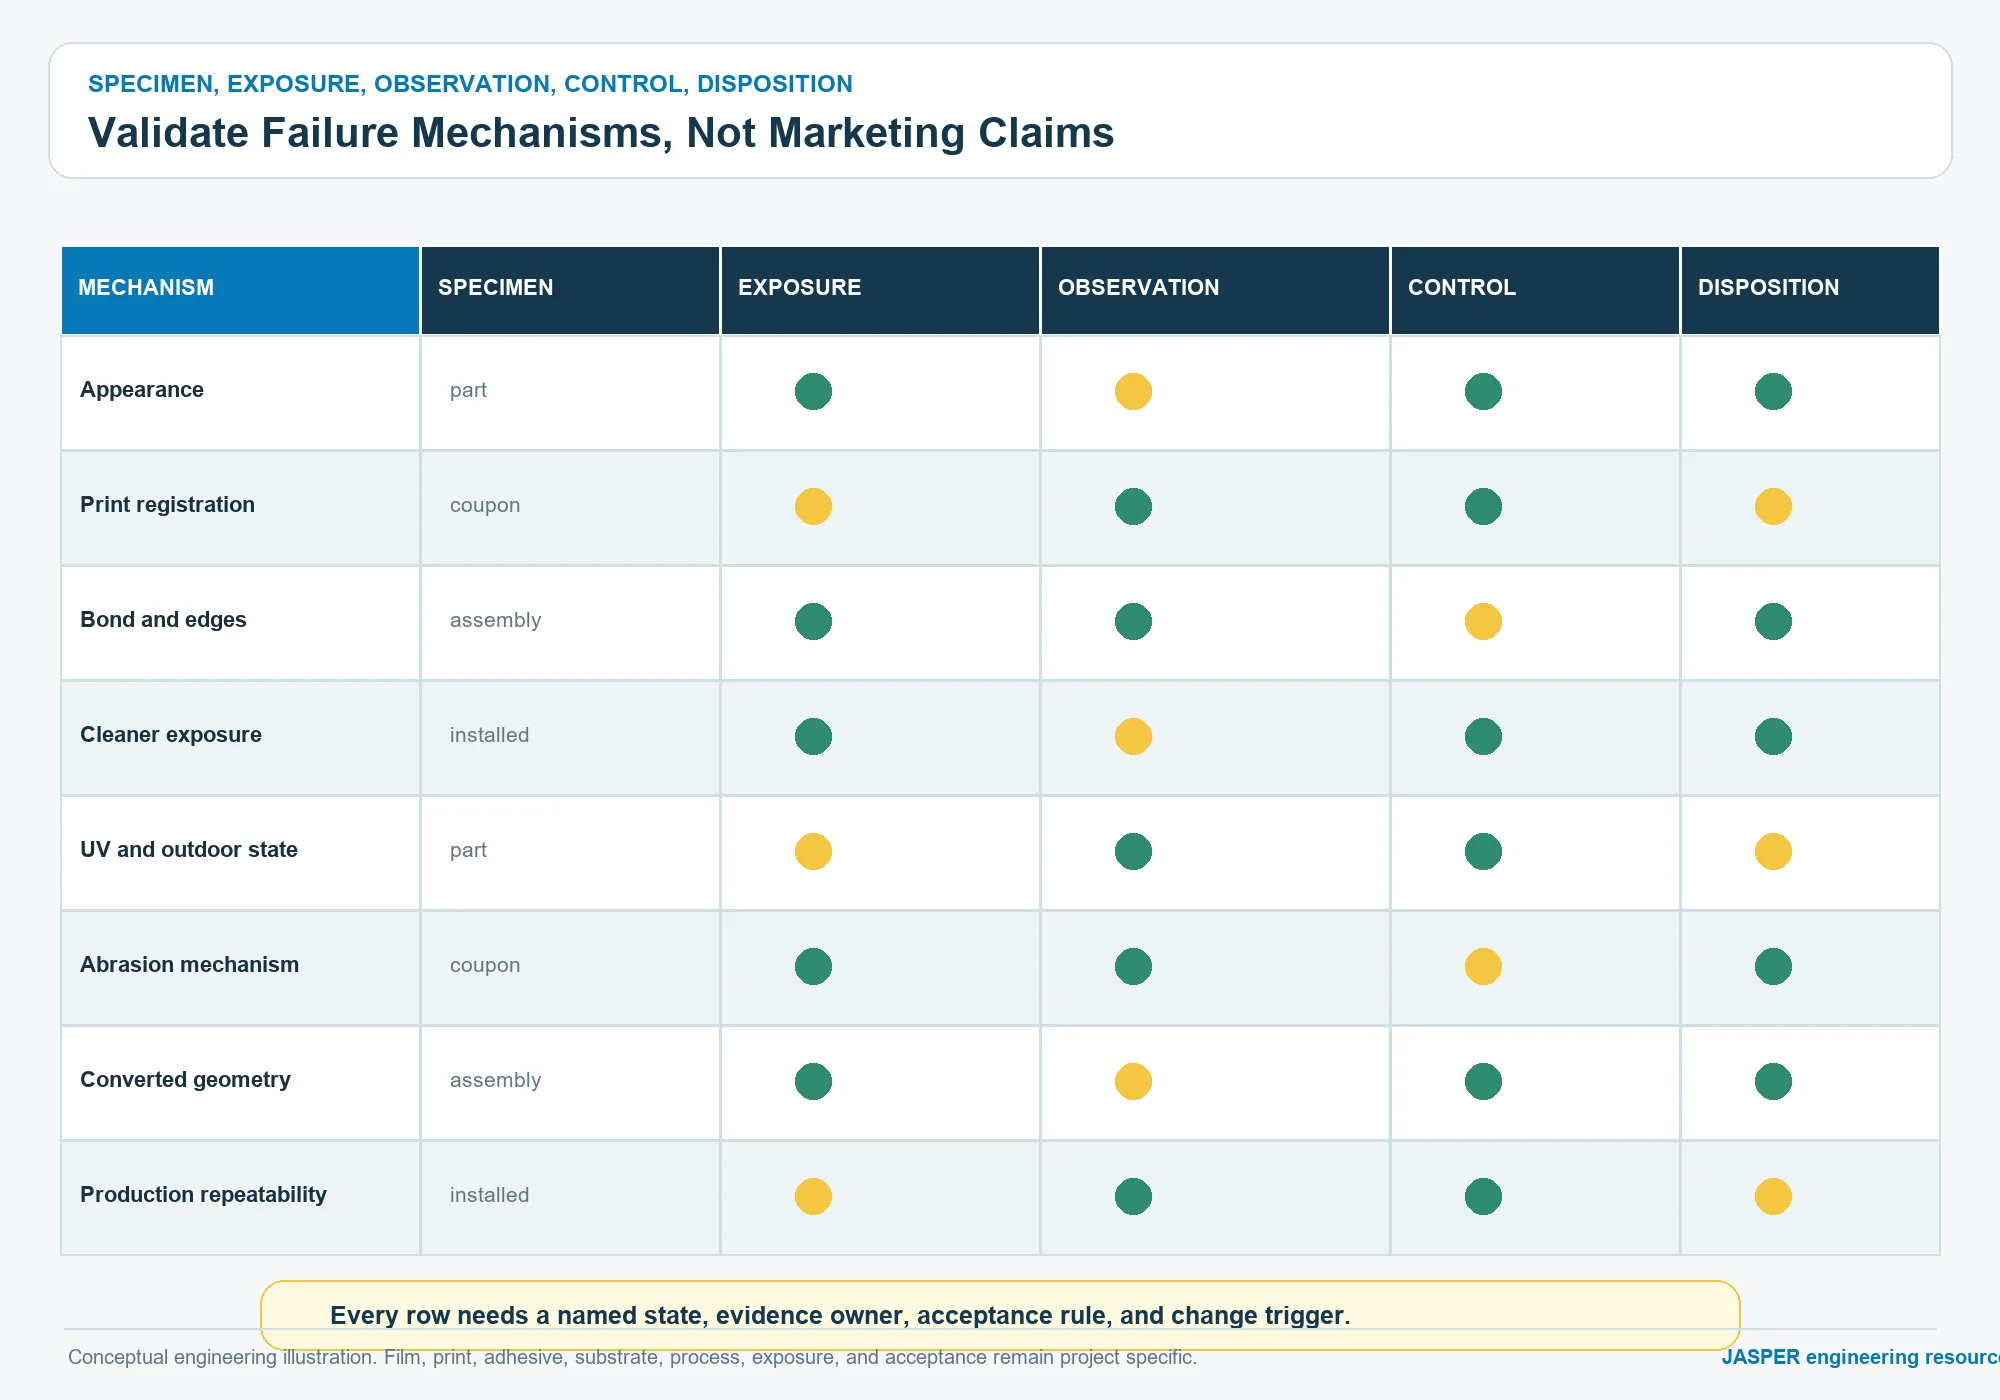
Erstellen Sie eine Validierungsmatrix basierend auf Versagensmechanismen
Versuchen Sie nicht, mit einer einzigen Prüfung das gesamte Etikett zu zertifizieren. Die folgende Matrix trennt die Materialvorprüfung von den Nachweisen am Aufbau und an der montierten Baugruppe.
| Frage | Repräsentativer Prüfkörper | Beanspruchung oder Prüfung | Nach der Erholungsphase beurteilen |
|---|---|---|---|
| Sind Folie und Oberflächenfinish optisch geeignet? | Unbedruckte und bedruckte Folienmuster | Vorgesehene Beleuchtungs-, Betrachtungs- und Handhabungsbedingungen | Blendung, Textur, Farbe, Klarheit, Fingerabdrücke |
| Lässt sich der Grafikschichtaufbau korrekt drucken und passergenau ausrichten? | Seriennahes bedrucktes Etikett | Prüfung von Druckdaten und Weiterverarbeitung | Farbe, Deckkraft, Kanten, Fenster, Passer zwischen Druckbild und Stanzkontur |
| Passt der Klebstoff zum Gehäuse? | Fertiges Etikett auf dem Seriensubstrat | Applikation und projektspezifische Konditionierung | Benetzung, Blasen, Kantenablösung, Verschiebung, Rückstände, sofern eine spätere Entfernung relevant ist |
| Schädigt der Kontakt mit Reinigungsmitteln den Aufbau? | Gedruckte und verklebte Baugruppe | Kontrollierte Einwirkung handelsüblicher Produkte | Trübung, Rissbildung, Weißfärbung, Klebrigkeit, Druckbild, Klebefuge, Kanten |
| Verändert Bewitterung das Erscheinungsbild oder die Verklebung? | Fertiger Aufbau und Kontrollproben | Freigegebenes Bewitterungsprogramm | Farbe, Glanz, optische Klarheit, Rissbildung, Schrumpfung, Kantenzustand, Haftung |
| Führt Reibbeanspruchung im Einsatz zu einem relevanten Verschleißmechanismus? | Flache Kontrollprobe sowie montierte Baugruppe | An den Verschleißmechanismus angepasste Abriebprüfung | Glanzbildung, Kratzer, Trübung, Beschichtungsschäden, beginnende Kantenschädigung |
| Lässt sich die Stanzgeometrie korrekt montieren? | Fertiges Stanzteil und Gehäuse | Montageversuch | Ausrichtung, Lufteinschlüsse, Falten, Fensterpassung, Passung in der Vertiefung |
| Kann die Fertigung den freigegebenen Zustand reproduzierbar herstellen? | Repräsentative Produktionscharge | Prüfung und Sichtung der Aufzeichnungen | Materialidentität, Revisionsstand, Erscheinungsbild, Abmessungen, Rückverfolgbarkeit |
Die Abnahmekriterien müssen vor der Prüfung festgelegt werden. „Kein Versagen“ ist mehrdeutig, sofern das Team nicht die visuellen Prüfbedingungen, Funktionsprüfungen, Messverfahren, den Prüflingszustand, die Vergleichsprobe und die Regeln für die Verwendungsentscheidung definiert.
Die Zeichnung als verbindliches Konstruktionsdokument freigeben
Die Zeichnung sollte die Geometrie mit den Material- und Druckangaben verknüpfen, ohne auf informelles Erfahrungswissen angewiesen zu sein. Führen Sie die vom Lieferanten festgelegten Eigenschaften im freigegebenen Materialdatensatz und die projektseitig festgelegten Anforderungen in der Zeichnung oder einer referenzierten Spezifikation.
Mindestinhalt der Zeichnung:
- Teilenummer, Revision, Titel und Etikettenausrichtung;
- Endkontur, Bezugselemente, Bohrungen, Fenster, Entlüftungen und Radien;
- Nennangabe zur Folie und Regelung für freigegebene gleichwertige Alternativen;
- Kennzeichnung der Sicht- und Rückseite;
- Revisionsstand der Druckvorlage und Farbreferenz;
- Hinweis zu Druckseite und Schichtreihenfolge;
- transparente, transluzente, undurchsichtige und klebstofffreie Bereiche;
- auf das Montagesubstrat abgestimmte Klebstoffangabe;
- Trennliner, Schlitzung, Lasche oder Handhabungsanforderung;
- Maß- und Passermerkmale;
- Sichtqualitätszonen und Betrachtungsbedingungen;
- Variablendatenformat und Überprüfung, falls verwendet;
- Konformitäts- und Dokumentationsanforderungen;
- Verweis auf die Montageanweisung;
- Verweise auf Validierung und Freigabemuster;
- Anforderungen an Änderungsmitteilungen.
Nehmen Sie nicht allein der Vollständigkeit halber eine unbelegte Foliengüte in die Zeichnung auf. Kennzeichnen Sie sie als „Bestätigung durch den Lieferanten ausstehend“ und sperren Sie die Freigabe, bis der tatsächliche Materialbeschaffungsweg genehmigt ist.
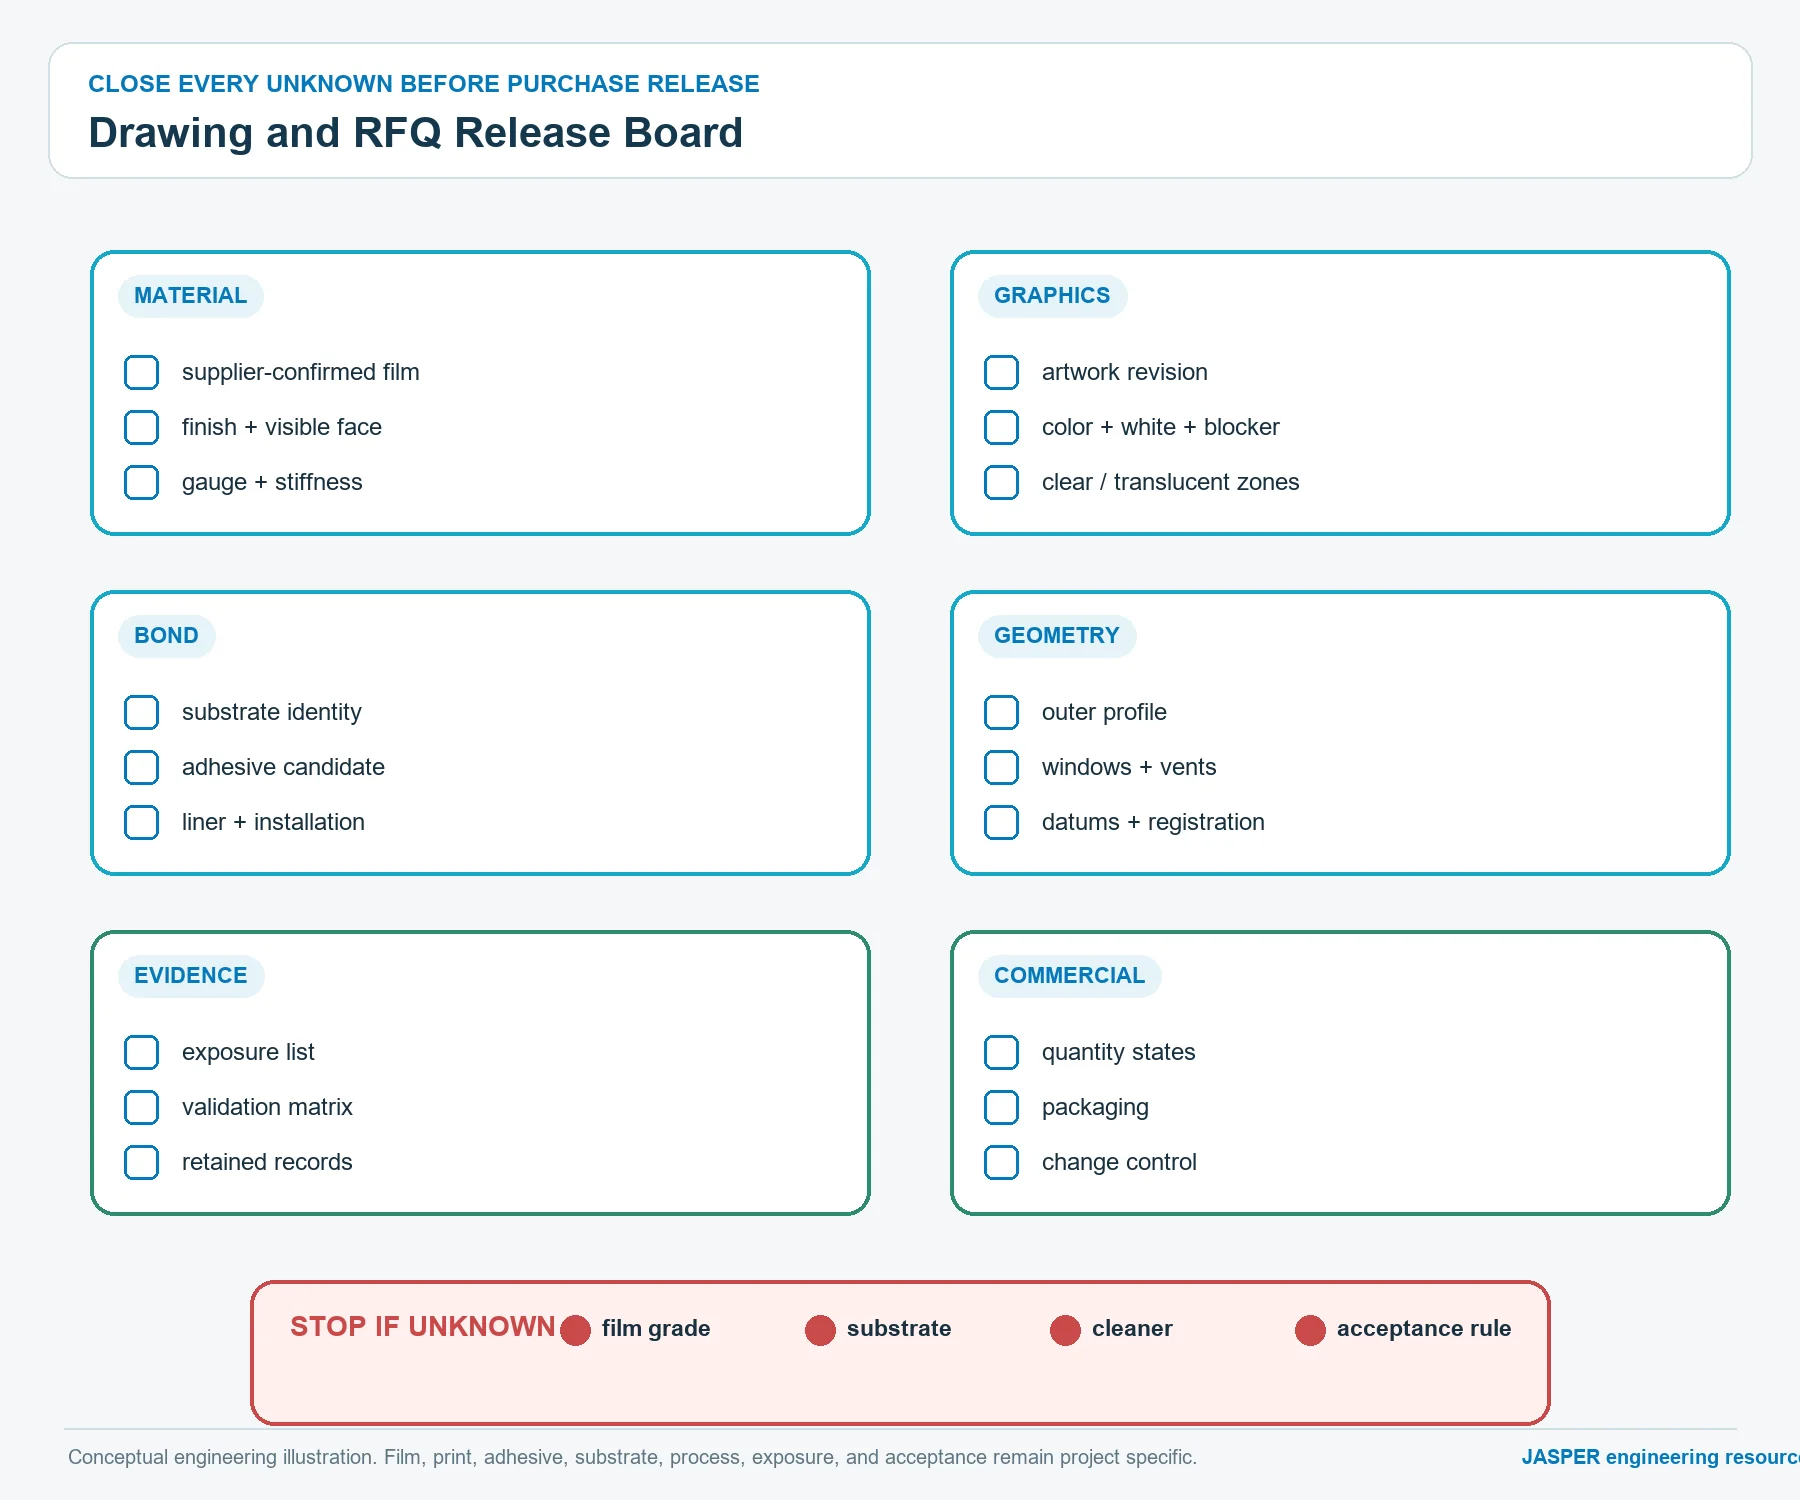
Vor der Bestellfreigabe Sperrkriterien anwenden
Sperren Sie die Etikettenfreigabe, solange mindestens einer der folgenden Punkte ungeklärt ist:
- das Teil ist tatsächlich eine aktive Bedienfolie oder eine starre Platte;
- die Folie lediglich als generische PC-Folie bezeichnet ist und keine freigegebene Foliengüte festgelegt wurde;
- die Nenndicke wurde ohne Passungsnachweis von einem anderen Produkt übernommen;
- Sicht- und Druckseite sind nicht gekennzeichnet;
- für ein Fenster ist kein optischer Zustand definiert;
- der Klebstoff wird ausgewählt, bevor die Gehäuseoberfläche bekannt ist;
- das Seriengehäuse unterscheidet sich vom Substrat der Haftprüfung;
- die Reinigungsmittelliste enthält lediglich die unspezifische Angabe „übliche Chemikalien“;
- ein Außeneinsatz wird angenommen, ohne zu prüfen, ob der Gesamtaufbau witterungsbeständig ist;
- Abrieb wird spezifiziert, ohne den tatsächlichen Verschleißmechanismus im Einsatz zu kennen;
- die Stanzkontur enthält keine Klebstoffaussparungen, Entlüftungen, Radien oder Angaben zum Trennliner;
- Abnahmekriterien werden erst nach Eingang der Muster festgelegt;
- Substitutionen bei Folie, Druckfarbe, Klebstoff, Gehäuse oder Prozess unterliegen keiner Änderungskontrolle.
An diesen Punkten zu stoppen ist günstiger, als ein optisch ansprechendes Muster freizugeben, das nicht dem montierten Serienprodukt entspricht.
Den Vergleich von PET und PC auf der bestehenden Seite belassen
Der bestehende Leitfaden zum Vergleich von PET und Polycarbonat in rauen Umgebungen behandelt den grundlegenden Materialvergleich für Bedienfolien. GO-01 wiederholt nicht die allgemeine Abwägung zu Chemikalienbeständigkeit, Biegeverhalten, UV-Beständigkeit, Schlagzähigkeit, Flammverhalten und Eignung für Bedienfolien.
Diese Seite setzt voraus, dass das Projekt PC bereits als Kandidaten für ein Geräteetikett identifiziert hat. Anschließend geht es um die Freigabe der PC-Folienausführung, der Oberfläche, des Druckaufbaus, der Fenster, des Klebstoffaufbaus, der Stanzgeometrie, des Montageprozesses und der Validierungsnachweise. Zeigen die Anwendungsnachweise, dass PC ungeeignet ist, kehren Sie zum bestehenden Vergleichs- und Werkstoffauswahlprozess zurück, statt PC in die Beschaffungsspezifikation zu zwingen.
Die RFQ-Unterlagen als freigabereifen Dokumentensatz zusammenstellen
Die Beschaffung sollte mehr als nur ein Logo und die Gesamtabmessungen übermitteln. Ein aussagekräftiges RFQ-Paket umfasst:
- bemaßte Etiketten- und Gehäusezeichnungen;
- mehrschichtige Vektorgrafik mit Revisionsstand;
- Etikettenfunktion: Identifikation, Warnhinweis, Typenschildangaben, Markenkennzeichnung, variable Daten oder Fenster;
- Präferenz für eine PC-Folie, Lieferantenbeschränkung oder Bitte um Lieferantenbestätigung;
- Erscheinungsbild der Sichtoberfläche und des angrenzenden Gehäuses;
- angestrebte Nenndicke oder Anforderungen an Funktionssteifigkeit und Passung;
- Druckseite, Farbreferenzen sowie Weiß-, Sperrdruck-, Transparenz- und Transluzenzzonen;
- Gehäusematerial, Beschichtung, Textur, Krümmung, Vertiefung und Oberflächenzustand;
- Anforderungen an Klebstoff, Ablösbarkeit, Trennliner, Abziehlasche und Montage;
- Stanzkontur, Bohrungen, Fenster, Radien, Entlüftungen und Klebstoffaussparungen;
- Liste der Reinigungsmittel und Flüssigkeiten;
- Beanspruchungen durch Innen- oder Außeneinsatz, UV-Strahlung, Feuchtigkeit, Abrieb und Handhabung;
- Konformitäts- und Materialdokumentationsanforderungen;
- Validierungsverfahren und Abnahmekriterien;
- Stückzahlen für Prototypen, Serie und Jahresbedarf;
- Anforderungen an Verpackung, Rückverfolgbarkeit, Freigabemuster und Änderungskontrolle.
Für Industriemaschinen bietet die Anwendungsseite für industrielle Steuerungen ergänzenden Kontext zu Gehäusen und Beanspruchungen. Sie ersetzt jedoch weder eine etikettenspezifische Zeichnung noch einen Validierungsplan.
Häufig gestellte Fragen
Was ist ein Polycarbonat-Etikett?
Ein Polycarbonat-Etikett ist eine PC-Folie, die zu einem bedruckten, meist selbstklebenden Geräteetikett verarbeitet wird. Das fertige Teil kann Identifikationsangaben, Warnhinweise, Nenndaten, Markenkennzeichnungen, variable Daten oder statische Frontgrafiken ohne Bedienfunktion tragen. Die Spezifikation umfasst Foliengüte, Nenndicke, Oberflächenausführung, Druckaufbau, Fenster, Haftklebstoff, Stanzgeometrie, Gehäusesubstrat, Montage, Einsatzbelastungen und Validierung.
Ist LEXAN mit jeder Polycarbonatfolie für Etiketten identisch?
Nein. LEXAN ist eine Markenfamilie von SABIC. Andere Anbieter, darunter Covestro, bieten Familien von Polycarbonatfolien mit unterschiedlichen Güten, Oberflächen, Beschichtungen, Farben, optischen Eigenschaften und Verarbeitungseigenschaften an. Geben Sie einen vom Lieferanten bestätigten Folienaufbau frei, statt einen Markennamen als generische Komplettspezifikation zu verwenden.
Soll ein Polycarbonat-Geräteetikett auf der Vorder- oder Rückseite gedruckt werden?
Rückseitiger Druck (Hinterdruck) ist üblich, da die Grafik dabei hinter der sichtbaren Oberfläche der PC-Folie liegt. Welches Verfahren richtig ist, hängt dennoch von den Folienseiten, der Beschichtung, dem Drucksystem, der Farbwirkung, der Fensterauslegung und der Einsatzumgebung ab. Vorderseitiger Druck ist als eigenständiger Aufbau zu behandeln und erfordert eine eigene Beständigkeitsbewertung.
Wie wähle ich die Dicke für ein PC-Etikett?
Wählen Sie die Nenndicke anhand von Passung, Anschmiegsamkeit, Beanspruchung freiliegender Kanten, Vertiefungstiefe, Handhabung, Fensterplanlage, Stanzgeometrie und Montageanforderungen. Lassen Sie sich die verfügbaren Dicken und Toleranzen vom Folienlieferanten und vom Weiterverarbeiter bestätigen. Validieren Sie die Gesamtdicke und Steifigkeit des fertigen Aufbaus, da Druckfarbe, Beschichtung und Haftklebstoff diese ebenfalls beeinflussen.
Welcher Klebstoff eignet sich für ein Polycarbonat-Etikett?
Der Klebstoff muss sowohl an der Rückseite des Etikettenaufbaus als auch an der tatsächlichen Gehäuseoberfläche haften. Die Auswahl richtet sich nach Substratchemie, Oberflächenenergie, Beschichtung, Textur, Krümmung, Sauberkeit, mechanischer Belastung, Umwelteinflüssen, Montagebedingungen und Anforderungen an die Ablösbarkeit. Prüfen Sie ein serienrepräsentatives Etikett auf dem Seriensubstrat.
Können Polycarbonat-Etiketten im Außenbereich verwendet werden?
Sie kommen infrage, wenn für die ausgewählte Folie und Beschichtung Nachweise zur vorgesehenen Bewitterung vorliegen und der vollständige bedruckte, selbstklebende Aufbau validiert wurde. Für generisches PC darf keine pauschale Lebensdauer im Außenbereich angesetzt werden. Legen Sie vor der Freigabe Klima, Ausrichtung, Anforderungen an das Erscheinungsbild, Prüfverfahren und Abnahmekriterien fest.
Wann wird ein Etikett zur Bedienfolie?
Behandeln Sie das Teil als Bedienfolie, wenn es zur Bedienoberfläche über Tasten, Schnappscheiben oder Schaltkreisen wird, sich bei der Betätigung wiederholt biegt oder passgenau auf haptische Bedienelemente ausgerichtet werden muss. Ein Fenster oder eine Stanzöffnung allein macht aus einem Kennzeichnungsetikett noch keine Bedienfolie.
Quellen
- SABIC-LEXAN-Folienportfolio: offizielles PC-Folienportfolio mit Angaben zu Oberflächen für Grafikfolien, Beschichtungen, Bedruckbarkeit, optischen Optionen und Verarbeitungseigenschaften.
- Makrofol-Polycarbonatfolien von Covestro: offizielle Markenseite zu PC-Folienfamilien und ihren Anwendungsbereichen.
- Covestro-Auswahlleitfaden für PC-Folien: offizielle Auswahlhilfe, die zeigt, dass sich die Foliengüten nach Oberfläche, Farbe, Beschichtung, Druckverfahren, Verarbeitung, Witterungsbeständigkeit, optischen Eigenschaften und Anwendungsanforderungen unterscheiden.
- 3M-Leitfaden zur Oberflächenenergie: offizielle Erläuterung dazu, warum die Oberflächenenergie des Substrats die Benetzung durch den Klebstoff und die Klebstoffauswahl beeinflusst.
- 3M-Leitfaden zum Kleben technischer Kunststoffe: offizieller Anwendungskontext für das Kleben von Kunststoffen.
- Technische Daten zum 3M-Transfer-Klebeband 467MPF: offizielles Beispiel eines Klebstoffdatenblatts für Typenschilder und Bedienfolien; es stellt keine allgemeingültige Auswahl für GO-01 dar.
- ASTM D543: offizielle Normseite zur Bewertung von Kunststoffen nach Einwirkung chemischer Reagenzien.
- ASTM D1003: offizielle Normseite für Trübung und Lichttransmission transparenter Kunststoffe.
- ASTM D1044: offizielle Normseite zum Oberflächenabrieb transparenter Kunststoffe.
- ISO 4892-3: offizielle Verfahrensseite zur Beanspruchung von Kunststoffen mit fluoreszierenden UV-Lampen.
- UL-Programm für Kennzeichnungs- und Etikettiersysteme: offizielle Übersicht zur Bewertung von UL-Kennzeichnungs- und Etikettiersystemen.
Fertige Spezifikation zur RFQ-Prüfung einreichen
Übermitteln Sie die gelenkte Zeichnung, die mehrschichtige Druckvorlage, die Anforderungen an PC-Folie und Sichtoberfläche, Gehäusematerial und Oberflächenzustand, Klebstoffanforderungen, Fenster- und Stanzgeometrie, den Montageplan, die Beanspruchungsliste, die Validierungskriterien, den Stückzahlrahmen und die erforderlichen Nachweisdokumente über die JASPER-Seite „Angebot anfordern“. Bitten Sie JASPER, vor der Bestellfreigabe die verfügbare Foliengüte, das Druckverfahren, den Klebstoffaufbau, den Umfang der Konfektionierung, Musternachweise, den Prüfplan, die Dokumentation und den Geltungsbereich der Änderungslenkung zu bestätigen.