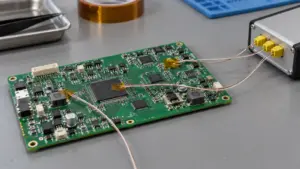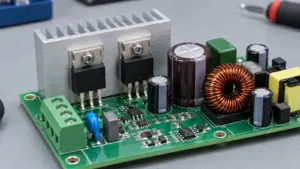
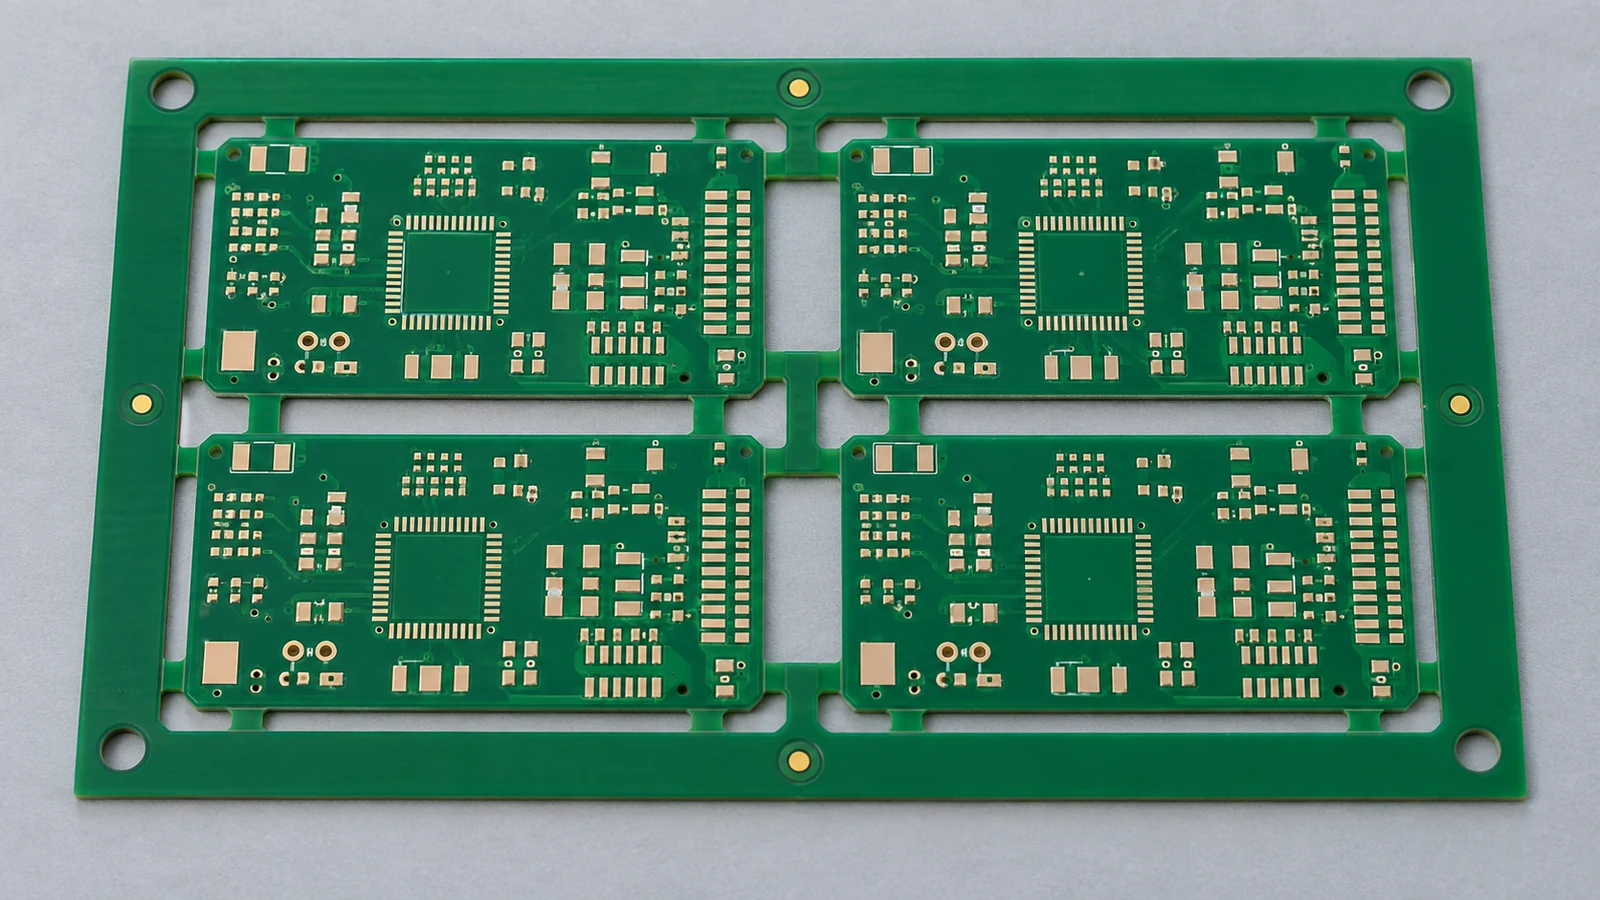
プリント基板実装時の反りとは、製造段階、温度、支持条件を定めて評価する、基板の面外変形です。ロットの受入可否や工程変更を判断する前に、受入時の形状、熱的挙動、実装に伴う荷重、測定配置をそれぞれ分けて確認します。表面実装用として受け入れる未実装のリジッド基板については、弓反りとねじれのそれぞれに対する最大値0.75%が、公開された受入評価の参考値として示されています。ただし、適用は購買仕様によるものであり、リフロー工程や完成した実装基板を保証する値ではありません。承認判断では、局所的なはんだ付け要件と、妥当性が確認された実装工程の流れも考慮する必要があります。
- 受入時の基板形状と熱反りを分けて考える
- 弓反り、ねじれ、測定条件を明確に記述する
- 測定配置に対応した式を使用する
- 再現可能な測定にする
- 積層構成、銅分布、実装に伴う荷重を確認する
- 実装工程全体の支持と取り扱いを確認する
- 必要に応じて冷間状態と工程温度での証拠を比較する
- 製造前に合否判定とエスカレーションを合意する
- 参考限度値を適用範囲内で使用する
- 測定だけでなく判断の責任者も決める
- 確認に用いる5つの適用場面
- 1. 薄い制御基板のパネルが、クランプ時だけ平坦な状態で工程を通過する
- 2. BGA実装基板が受入検査に合格しているのに、間欠的なオープンを示す
- 3. 第2面のリフロー後に基板形状が変わる
- 4. 電源基板に新しいリフローキャリアが必要になる
- 5. 完成基板が、筐体ねじで引き下げたときだけ取り付く
- よくある質問
- 室温での平面度だけで、リフロー時の挙動を予測できますか?
- 基板の弓反りとねじれは何が違いますか?
- 治具による支持が、受入時の反りの問題を隠すことはありますか?
- 反りの測定結果には、どのように測定条件を併記すべきですか?
- 熱反りをきっかけに、設計や工程を見直すべきなのはいつですか?
- 受入基板には、どの弓反り・ねじれ限度を使用すべきですか?
- 第2回リフロー後に、基板形状が変わることがあるのはなぜですか?
- ベーキングやクランプで、基板の反りを恒久的に直せますか?
- 次のステップ:反り確認用の資料を準備する
受入時の基板形状と熱反りを分けて考える
受入時の基板形状は、受入評価の基準状態を定めるものです。一方、熱反りは加熱・冷却中の挙動を示します。室温での要求を満たす基板でも、工程温度での調査が必要になる場合があります。IPC-9641では、最大の変位は初期と最終の冷間状態での測定の間に生じることがあり、必ずしもリフローのピーク温度で発生するとは限らないと説明されています。
調査は、納入された基板、生産時の支持配置、熱サイクル、測定方法について、それぞれを区別できる証拠をそろえるところから始めます。曲がった完成実装基板の写真だけでは、どの要素が最初に変化したのかを特定できません。是正処置を試みる前に、ロット番号、パネル内の位置、工程履歴を保存してください。
次の確認マトリクスを使用し、条件の異なる測定を単一の合否結果として扱わないようにします。ここに示す判断は、技術検討の進め方の提案であり、規格上の追加限度値ではありません。
| 基板の状態 | 記録する条件 | 測定方法 | 実装上のリスク | 必要な判断 |
|---|---|---|---|---|
| 受入時の未実装基板 | ロット、外形、厚さ、保管履歴、周囲温度、納入時のパネル形態 | 合意した未実装基板の弓反り・ねじれ測定手順。向きと生の測定値を保存する | 搬送不良、ステンシルとの接触不良、部品搭載に適さない形状 | 図面に照らして受け入れるか、実装前にロットを隔離する |
| 支持されたパネル | レール間隔、支持ピン座標、クランプ状態、向き、キャリアの改訂番号 | 同じパネルについて、生産時の拘束前・拘束中・拘束解除後を比較する | 治具が基準形状を隠したり、別の形状を与えたりする可能性 | 受入検査結果を置き換えずに、支持方法を承認する |
| 加熱された基板 | 実際の基板温度、時間、サイクル番号、支持の境界条件 | 重要領域の形状を温度と関連付けて測定する | はんだ接合形成時の局所的な離間や干渉 | 温度条件と支持の組み合わせを検証するか、設計側にエスカレーションする |
| 第1面を実装した基板 | 実装済みの面、部品分布、第1回リフロー履歴、下面へのアクセス | 冷却後の基準測定と、第2回通過を代表する条件での評価 | 荷重の変化と支持位置へのアクセス制限 | 第2面の取り扱いとリフローを実施できる状態か確認する |
| 両面実装が完了した基板 | 両面の部品構成、累積サイクル数、最終的な向き | 定義した測定基準による冷間状態での測定。必要に応じて対象を絞った熱的比較 | 取り付け不適合や、未解決の接合品質上の懸念 | 実装基板とインターフェースの要件に照らしてのみ承認する |
| 後工程を経た基板 | リワーク、コーティング硬化、試験、機械的な取り付けなど、追加された正確な工程 | 拘束条件を記録し、比較可能な処理前後の測定値を取得する | 後工程が変形を生じさせたり、潜在する変形を顕在化させたりする可能性 | 原因となる工程を切り分け、是正措置を承認する |
実際の工程に存在する状態だけを記録してください。例えば、コネクタ挿入後に測定した基板を、第2回リフローの直後に測定した実装基板と同じ群にまとめてはいけません。
弓反り、ねじれ、測定条件を明確に記述する
弓反りとねじれは異なる形状を表すため、分けて報告します。弓反りは基板全体が弓状に曲がった状態で、各隅は同一平面上にとどまり得ます。ねじれは、1つの隅がほかの3つの隅で定まる平面から外れる状態です。部品のフットプリント領域における局所的な平面度は、基板全体を対象とするいずれの百分率とも異なる測定です。
測定配置に対応した式を使用する
弓反りの値は、測定した隙間を対応する基板の長さまたは幅で割り、100を掛けて求めます。長手方向と幅方向の結果は分けて扱います。分母は基板厚さではありません。 IPCの弓反り測定配置では、凸面を上にし、測定する辺の両端の隅を基準面に接触させます。測定対象の隙間がなくなるまで押し付けてはいけません。
IPC-TM-650 2.4.22Cの生産用ねじれ測定では、百分率はR / (2D) × 100です。Rは浮き上がった隅の隙間、Dは対角線長さです。3つの隅を基準面に接触させ、必要な場合も拘束するのは1つの隅だけとします。係数2はこの測定配置に対応するものであり、あらゆる光学式高さマップに適用する補正ではありません。この接触配置を実現できない場合は、同測定方法の判定用手順を使用します。
計算例として、寸法が200 × 150 × 1.6 mmの未実装の長方形FR-4リジッド基板を、記録された周囲温度23°Cで測定する場合を考えます。長手方向の弓反りの隙間が1.00 mmであれば、弓反りは0.50%です。対角線長さは250 mmであり、これとは別に生産用ねじれ測定で隅の隙間が1.00 mmと測定された場合、ねじれは0.20%になります。これらは説明用の計算であって、試験結果ではありません。幅方向の弓反り、高温時の挙動、完成実装基板の合否を示すものではありません。
再現可能な測定にする
有用な報告書には、試料の識別情報と改訂番号、測定領域、基板面、温度、過去のサイクル、前処理履歴、測定基準、拘束位置、測定器、計算上の取り決めを記載します。該当する場合は生の変位値と百分率を併記し、測定器の分解能、繰り返し性に関する情報、適用される図面要求も含めます。支持位置が見える測定配置の写真を添付してください。
光学測定の結果が、符号付きの形状、基準からの最大変位、または指定領域の最大高低差のどれを示すのかを定義します。基準面のフィッティング方法と除外した点を明記してください。マイクロメートルで示したフットプリント領域の局所測定結果と、百分率で示したパネル全体の弓反りを、相互に置き換えられるものとして扱ってはいけません。
IPC-TM-650 2.4.22Cは、リジッド基板、パネル、リジッドフレックス基板のリジッド部分を対象としています。部品重量や基板端部での支持など、実装特有の考慮事項は明示的に対象外です。そのため、部品を搭載した実装基板には、これらの条件を扱う測定上の合意が必要です。
積層構成、銅分布、実装に伴う荷重を確認する
積層構成と銅分布は調査の入力情報であり、未実装基板の供給者が不良を引き起こしたことの証拠ではありません。承認された構成、納入された構成、荷重が加わった実装基板を分けて確認します。参照先のサプライヤーは、非対称な構成や不均一な銅分布など、生産側と設計側の両方に関係する要因を挙げています。
総層数だけでなく、基板の厚さ方向の中央を挟んで上下にある絶縁層と銅の厚さを確認します。各層内の銅分布と、対応する層同士の銅分布を比較してください。パネル外周部と分離部も比較対象に含めます。基板外形がバランスよく見えても、材料の積層バランスが取れているとは限りません。また、見た目を整える目的だけで銅を追加する前に、レイアウト変更を電気的要件に照らして確認する必要があります。
熱変形の理由が解明できない場合は、実際の積層板の材料品名と、温度依存性に関する必要な材料データを求めます。ガラス転移温度が高い材料は、検証を要する候補として扱い、平面度を保証するものとは考えません。材料、積層、輸送、その後の取り扱いに関する仮説を区別できるよう、製造・保管記録を保存します。ベーキングや拘束下での平坦化を行う前に、受け取ったままの形状を記録してください。提案された是正処置は、積層板、表面仕上げ、搭載部品の制約に照らして承認を得たうえで、拘束解除後と関連する後続サイクル後に測定する必要があります。一時的に平坦化した状態で、元のロットの証拠を上書きしてはいけません。
大型部品、コネクタ、シールド、ヒートシンクを取付工程とともに配置図へ記載してください。1面目と2面目の搭載状態を別の試験体として扱います。繰り返し加熱により、2回目に1面目の重量部品が移動・脱落する可能性があるため、その状態を明示的に評価します。
有効な比較試験では、支持配置、承認済みの温度プロファイル、部品の取り付け順序、基板構成という主要因のうち、1つだけを変えます。その結果の形状と接合部の証拠を一緒に記録してください。4つを同時に変更すれば歩留まりが改善する可能性はありますが、繰り返し生産にどの変更が不可欠なのかを特定できなくなります。
実装工程全体の支持と取り扱いを確認する
基板の支持方法は各工程で定義する必要があります。印刷工程で使えるキャリアが、リフロー、試験、機械的な取り付けの条件も代表するとは限りません。IPC-9641では、クランプによる支持と、レールまたはパレット上での単純支持を区別しており、境界条件を評価の一部として扱っています。
工程の確認では、クランプを使わない基準支持、レールによる単純支持、パレットによる単純支持、クランプ付きキャリアを区別します。治具名だけで済ませず、接触位置を図示してください。レール間隔、ピン位置、クランプのかかり方、許容される動きも示します。下面に部品がある場合は部品の干渉禁止領域を明確にし、意図しない接触なしに支持配置を再現できるようにします。
はんだペースト印刷と部品搭載では、設定した配置をパネルの受入時形状と比較します。着座に繰り返し性があり、支持の変更が単に問題を別の場所へ移しているだけではないことを確認してください。装置がパネルを工程実行に十分な平坦さに保持できる場合でも、元の受入結果を保存します。
実際のキャリア、搭載配置、向きでリフローを評価してください。治具変更後は、量産構造と周囲の熱容量を代表する基板で温度プロファイルと形状を再確認します。冷却時に平らになっただけでは、はんだ付け条件の適切さを証明できません。
冷却、取り出し、試験治具、筐体への固定まで、確認を続けます。荷重が加わると疑われる工程については、前後で測定値を比較してください。実施可能であれば、加熱しない取り扱いの比較も加え、機械的な取り扱いと熱曝露を切り分けます。
基板全体の反り率で局所応力を合格にしてはいけません。基板分割と重量部品支持を別々に確認します。検査、コネクタ挿入、機械組立は損傷荷重を与える場合があり、最終形状の測定だけではその荷重を評価できません。
必要に応じて冷間状態と工程温度での証拠を比較する
冷間状態と工程温度での証拠は、それぞれ異なる問いに答えるものです。不良、形状、工程変更から、冷間状態の基準測定ではリスクを解明できないと考えられる場合に、熱的な測定を使用します。公称分解能だけで装置を選ぶのではなく、対象表面と必要な判断に合う手法を選んでください。
| 測定方法 | 適切に得られる証拠 | 管理する条件 | 解釈上の限界 |
|---|---|---|---|
| 定盤と測定ゲージ | 合意した周囲条件における、受入時リジッド基板の弓反りとねじれ | 接触配置、試料寸法、加えた拘束 | リフロー中の形状履歴は取得できない |
| 光学式または座標式の表面スキャン | 定義された基準に対する、冷間状態での局所または全体形状 | 測定面、座標系、基準面のフィッティング、除外点 | 冷間状態のマップは工程温度での結果ではない |
| 加熱シャドーモアレ法 | 熱サイクル中の、観察可能な表面の面外形状 | 表面の視認性、温度プロファイル、支持形状 | 実験室での加熱と拘束が、意図した比較を代表している必要がある |
| 加熱3Dデジタル画像相関法 | 実装基板の不連続形状を含む、適切な表面模様を持つ面の変位追跡 | パターンの準備、校正、視認性、温度履歴 | 変位の変化を、初期の絶対的な平面度と混同しない |
IPC-9641は温度変化中の局所基板領域を扱い、初期形状と熱による変化を区別します。シャドーモアレは基板の熱変形、デジタル画像相関は実装モジュールなど不連続表面の測定に利用できます。試験体に適した方式を選定・検証してください。
測定を依頼する前に、試験で明らかにする問いを書き出します。例えば、第2面のリフロー中に部品のランド領域の形状が変わるか、承認済みキャリアによって対象の変形が変わるか、といった問いです。製造データ上で領域を示し、各比較で同じ座標の取り決めを使用します。温度による形状変化を計算するには、表面マップを共通の座標系に位置合わせし、合意した測定基準の取り決めを維持してください。元のマップと差分マップの両方を保存します。2つの最大高低差の数値を引き算しても、熱変形の点ごとのマップにはなりません。
初期形状、加熱、はんだ付け区間、冷却、最終冷却状態を記録します。槽の設定値だけでなく実際の試験体温度を記録してください。基板、部品、ペーストの制約を守り、高温部も低温部も該当するはんだ付け温度範囲内に保ちます。
測定した基板表面と、隠れたはんだ付け界面を分けて扱います。パッケージがランド領域を覆っている場合は、証拠が観察可能な反対面、代表的な未実装試料、または根拠のある別の代替対象のどこから得られたものかを記録してください。隠れた界面の変位を推定した結果を、直接測定と表現してはいけません。
形状データを欠陥位置と検査結果に関連付けます。反りはオープンやブリッジの調査仮説であって、それ自体が診断ではありません。原因を確定する前に、その他の実装要因も評価してください。
製造前に合否判定とエスカレーションを合意する
プリント基板実装時の反りに関する合意では、受入時、工程内、完成品の判断を分ける必要があります。各判断について、検査対象、状態、方法、限度値と、特例承認の権限を持つ担当者を定めます。結果が曖昧だからといって、より小さい値になる測定を選んで解決してはいけません。
参考限度値を適用範囲内で使用する
基板供給者が公開している指針では、表面実装部品用の基板について弓反りとねじれの最大値を0.75%、そのほかの基板については1.5%としています。 受入時の未実装リジッド基板の評価では、管理された購買文書と整合する場合に限り、これらを参考区分として使用します。2つの品質等級でも、パッケージの局所的なコプラナリティ仕様でもなく、リフロー中に同じ変形を受け入れてよいという意味でもありません。
例示した基板寸法200 mmに対し、契約で選定した弓反り限度0.75%は、指定された弓反り測定手順では1.50 mmの隙間に相当します。この計算から、小型部品の下で許容される不整合を判断することはできません。局所的な実装基準は、実際のパッケージ、はんだ付け工程、製品インターフェースの要件に基づいて定義します。
IPC-TM-650 2.4.22は未実装基板の測定手順を定めています。IPC-9641は別の高温評価を対象としており、この手順を置き換えるものではありません。 適用する文書の版を検査計画に記録してください。パッケージ図面と実装要求は、それぞれ独立した合否判断の入力情報です。
測定だけでなく判断の責任者も決める
次の責任分担マトリクスを、プロジェクト確認の枠組みとして使用してください。
| 証拠または判断のきっかけ | 判断責任者 | 必要な判断と記録 |
|---|---|---|
| 受入結果が、合意した未実装基板の限度を超える | 受入品質担当とPCB供給者 | 対象材料を隔離し、測定方法を確認して、承認された処置判断を得る |
| 受入結果は合格だが、生産時の支持により形状が大きく変わる | 実装工程技術者 | 治具の接触を評価し、承認済みの支持構成を確立する |
| 熱的測定がプロジェクト限度を超える、または接合不良と相関する | OEMの設計担当と実装技術担当 | 局所形状、構成、工程を確認し、選定した変更を検証する |
| 新しいプロファイルやキャリアで形状が改善する | 工程技術担当と品質担当 | 管理された工程を改訂する前に、はんだ付けと検査の結果を検証する |
| 完成実装基板が取り付かない、または強制的な着座が必要 | OEMの機械設計担当と品質技術担当 | インターフェースと荷重を調べ、無理に組み立てるのではなく処置を承認する |
| 試験所間で結果が一致しない、または結果が限度付近にある | 品質および計測の責任者 | 共通の配置で再測定し、合意した不確かさ・処置判定のルールを適用する |
製造前に、ロットのサンプリング、パネル内位置の評価範囲、トレーサビリティ、エスカレーションの権限を定めます。原因調査では、平均値だけを報告するのではなく、個々の試料結果を保存してください。繰り返し性と測定不確かさを、限度付近の判断にどう反映するかを合意します。測定器の表示分解能だけで、不確かさバジェットを構成することはできません。
実務上の手順は、基準状態を保存する → 測定配置を確認する → 最初の状態変化を特定する → 条件を管理して仮説を検証する → 接合品質と取り付け適合性を確認する → 文書化した構成を承認する、という流れです。利用できる場合は既知の良品との比較を保持し、一見改善した結果が、目的とする承認判断に十分である理由を記録します。
確認に用いる5つの適用場面
次の5つの場面を使い、比較すべき基板状態と、承認前に必要な証拠を特定します。各場面は観察された事象から始まり、具体的な技術判断につながります。
1. 薄い制御基板のパネルが、クランプ時だけ平坦な状態で工程を通過する
記録されたパネルの受入形状を、印刷治具内の形状および拘束を解除した後の形状と比較します。その後、リフロー時の支持を独立して評価します。判断すべき点は、治具が妥当性を確認済みの工程補助具なのか、それとも受入不適合を隠す未承認の手段なのかです。印刷が成功したからといって、未実装基板を遡って受け入れたことにはなりません。
2. BGA実装基板が受入検査に合格しているのに、間欠的なオープンを示す
影響を受けた試料を保存し、不良位置をマッピングします。局所的な熱形状の証拠を、パッケージ情報、はんだペースト検査、実際のプロファイルと比較してください。基板全体の百分率が合格なら局所的な問題はないと考えるのではなく、反りの仮説をほかの説明と比較して検証します。接合部の証拠が裏付ける場合にのみ、是正変更を承認します。
3. 第2面のリフロー後に基板形状が変わる
第1面を実装した基板、第2回通過時の支持、完成基板を、同じ冷間測定の取り決めで比較します。両方の温度履歴と、部品の取り付け順序を保存してください。確認では、差のすべてを受入PCBロットに帰属させるのではなく、提案する変更が支持、順序、構成、プロファイルのどれに関係するのかを特定します。
4. 電源基板に新しいリフローキャリアが必要になる
同等の試料と承認済みの熱的限度を使用して、既存のキャリアと提案されたキャリアを比較します。変更を受け入れる前に、形状と温度の両方の証拠を確認してください。低温部・高温部の詳細な最適化は熱バランスの検討で扱います。反りの確認では、実際にどの拘束・荷重配置を評価したのかを明確にする必要があります。
5. 完成基板が、筐体ねじで引き下げたときだけ取り付く
固定前の実装基板を測定し、機械的な基準、スペーサー高さ、締め付け順序を確認します。加えられた荷重は、自由状態または最小限の拘束状態の形状とは別に評価してください。判断するのは単にふたが閉まるかどうかではなく、未解決の状態を筐体で隠すことなく、承認された実装基板とインターフェースの要件を満たしているかどうかです。
よくある質問
プリント基板実装時の反りに関する以下の回答では、一貫して同じ区別を適用します。結果を解釈する前に、基板の状態と測定条件を特定してください。受入基準が、熱工程や機械的インターフェースの妥当性を自動的に認めるものではありません。
室温での平面度だけで、リフロー時の挙動を予測できますか?
いいえ。室温での平面度は基準状態を示しますが、加熱・冷却の全過程における基板形状は示しません。部品形状、不良パターン、実装工程の変更から必要と判断される場合は、工程温度での証拠を使用します。冷間状態の基板全体の百分率をはんだ付けの保証とみなすのではなく、支持条件を記録したうえで対象となる局所領域を比較してください。
基板の弓反りとねじれは何が違いますか?
弓反りは、各隅が同じ平面にとどまる全体的な弓状の曲がりです。ねじれは、1つの隅がほかの3つの隅で定まる平面から外れる状態です。それぞれの計算で使用する寸法と接触配置は異なります。長手方向の弓反り、幅方向の弓反り、ねじれを分けて報告し、フットプリント領域の局所的な平面度とも区別してください。
治具による支持が、受入時の反りの問題を隠すことはありますか?
はい。受入状態が受入要求を超えていても、治具で基板を拘束すれば、作業可能な形状にできる場合があります。元の検査結果を保存し、支持した状態を別に評価してください。治具の適格性確認では、予定する工程、その後の拘束解除、必要な特例承認を扱う必要があります。
反りの測定結果には、どのように測定条件を併記すべきですか?
試料の識別情報、改訂番号、基板状態、測定領域、温度、熱履歴、向き、支持と拘束、測定基準、測定器、計算方法を報告します。生の変位値、該当する百分率、繰り返し性に関する情報、合否判定文書を含めてください。熱的な測定では試料の温度履歴を添付し、絶対的な形状と初期状態に対する変化を明確に区別します。
熱反りをきっかけに、設計や工程を見直すべきなのはいつですか?
熱変形が合意したプロジェクト基準を超える、接合不良と相関する、実装工程を妨げる、または支持やプロファイルの変更後も理由が解明できない場合に、見直しを開始します。証拠が設計と工程の両方の責任範囲に及ぶ場合は、双方の技術担当を参加させます。低温検査に合格しても、未解決の熱的懸念が解消されるわけではありません。
受入基板には、どの弓反り・ねじれ限度を使用すべきですか?
納入された未実装のリジッド基板またはパネルに対する、管理された図面と購買仕様を使用します。公開された参考区分は、表面実装部品用基板が0.75%、そのほかの基板が1.5%です。測定方法と適用条件を確認してください。どちらの参考値も、高温時の局所平面度や実装済み基板の限度に自動的に適用されるものではありません。
第2回リフロー後に、基板形状が変わることがあるのはなぜですか?
第2回通過では、追加の熱サイクルに加え、搭載部品の構成が変わり、支持位置へのアクセスも変わる可能性があります。第1回通過後の基板、第2回通過時の配置、最終状態を比較します。未実装基板の製造者またはリフロー炉に原因があると決めつけず、これらの記録を使って具体的な原因を検証してください。
ベーキングやクランプで、基板の反りを恒久的に直せますか?
すべての原因に対して確実に直せるわけではありません。ベーキングや拘束下での平坦化は、自動的に成立する修理ではなく、技術承認を要する是正工程の提案として扱います。元の状態を保存し、材料と部品の制約を確認したうえで、拘束解除後と関連工程後に結果を検証してください。一時的な改善は、恒久的な解決やロットの受入を証明するものではありません。
次のステップ:反り確認用の資料を準備する
製造図面、積層構成、パネルレイアウト、部品配置ファイル、実装順序、入手可能な温度プロファイル、支持図面、状態を明記した測定結果を準備します。不良位置、関連するパッケージ指針、PCBと完成品それぞれの合否要求も加えてください。
JASPERとのプロジェクト相談には、プリント基板実装サービスのページを利用し、これらの入力資料をまとめてください。次の製造前に、測定条件、調査責任者、必要な検証、承認基準について合意を求めます。目標は、平坦に見える試料を1つ作ることではなく、繰り返し適用できる製造判断を確立することです。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。