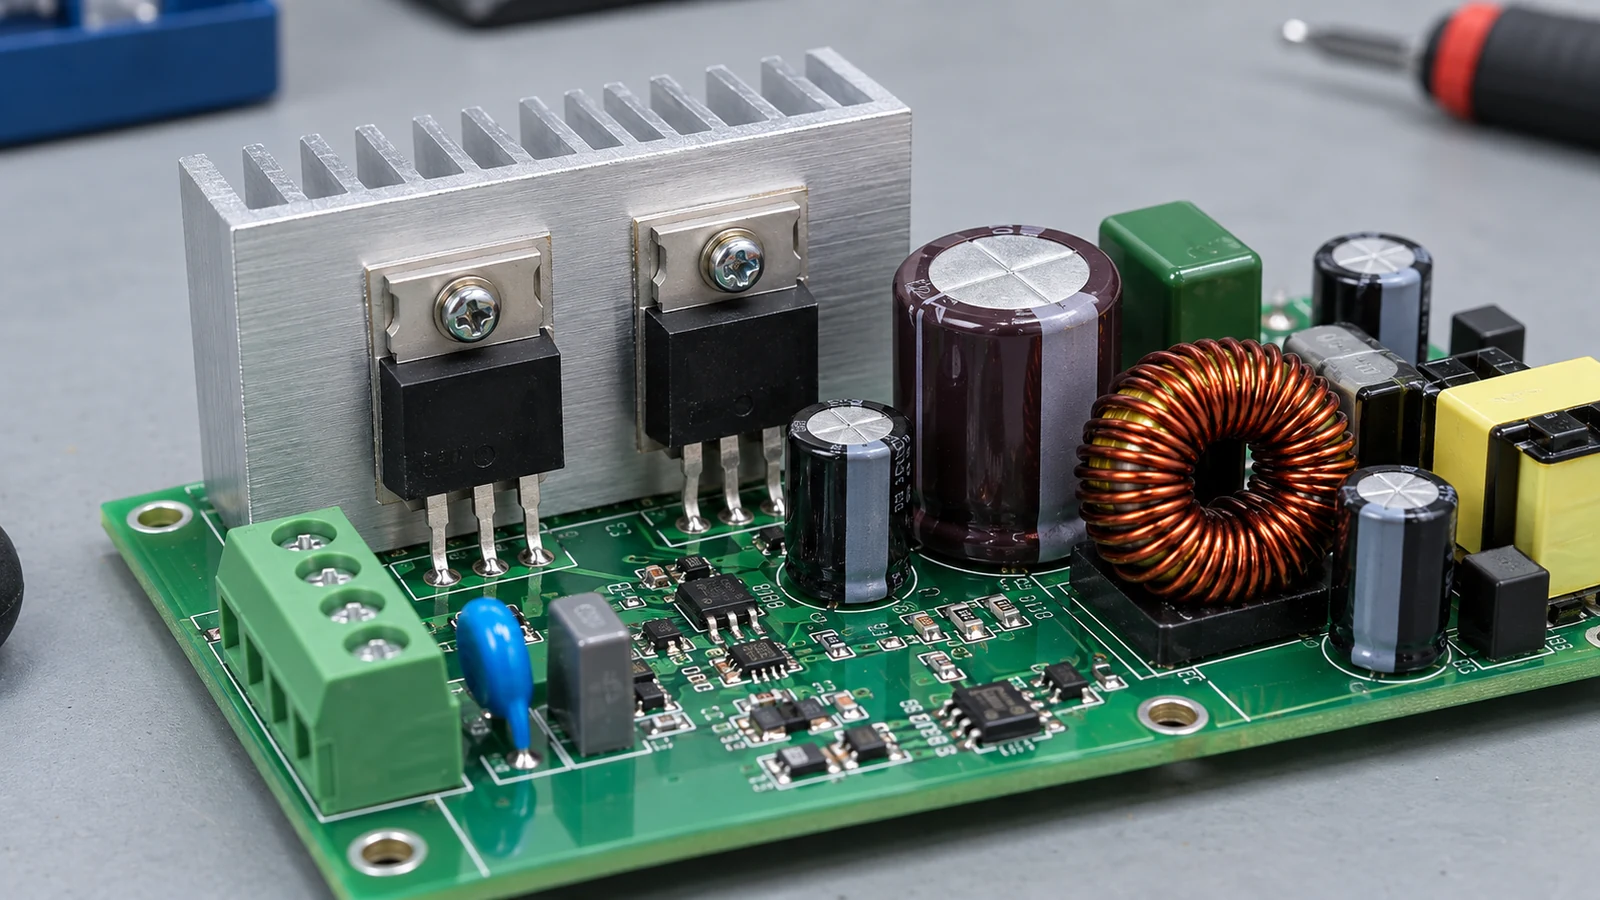
重量部品や基板外への張り出し部品をプリント基板(PCB)に実装する際には、一律の重量上限ではなく、明確な荷重伝達経路が必要です。部品の質量、重心、ケーブルからの力、または取付形状によって、適格性を確認したパッケージと基板の接続部に過大な荷重がかかる可能性がある場合は、追加の支持が必要になります。部品搭載、はんだ付け、パネル分割、輸送、筐体への組み込みを個別に検討してください。完成品では利用できる支持が、製造中には存在しない場合があるためです。製造移行の承認基準は、機械的に重要な各部品について、固定方法が文書化され、必要な作業スペースを確保した組立順序と検証計画が定められていることです。この判断を、接着剤を塗布するという一般的な指示で代用しないでください。 1
- レイアウトの初期段階で重量部品、背の高い部品、張り出し部品を特定する
- 部品搭載、はんだ付け、コネクタ嵌合の作業スペースを確認する
- 組立およびリフローはんだ付け中の一時支持を計画する
- 恒久的な固定と機械的な荷重伝達経路を定義する
- 固定方法を比較する
- パネル分割と輸送の際に基板を保護する
- 実装基板の状態に合わせて検証方法を選ぶ
- 支持とクリアランスのチェックリストを製造資料とともに発行する
- 測定可能なクリアランス判断を記録する
- 引き継ぎを実行可能な形にする
- 5つの適用場面
- トランスを搭載した産業用電源基板
- 基板端部に取り付ける産業用入出力(I/O)コネクタ
- 背の高いヒートシンクを搭載した電力制御基板
- 保守用ハーネスを備えたキオスク端末の制御基板
- 筐体なしで出荷する予備の実装基板
- よくある質問
- 重量のあるPCB部品に機械的な支持が必要になるのはいつですか?
- はんだ接合部だけで張り出しコネクタを固定できますか?
- レイアウト確定前に支持治具を検討すべきですか?
- ケーブル挿入荷重は実装基板の信頼性にどのように影響しますか?
- 背の高い部品や重量部品を搭載した基板では、どのような梱包確認が重要ですか?
- 接着剤は機械的なブラケットの代わりになりますか?
- 重量部品をリフロー後に取り付けることはできますか?
- 生産移行の承認前に、機械的な固定をどのように検証すべきですか?
- 次のステップ:機械組立の検討資料を準備する
レイアウトの初期段階で重量部品、背の高い部品、張り出し部品を特定する
重量部品、背の高い部品、張り出し部品は、荷重の影響が電気的なフットプリントの範囲を超えるため、レイアウト確定前に機械的な検討が必要です。「重量」は支持構造に対する質量の重要性を表し、「背が高い」は重心を別途確認する必要のある垂直方向に大きな外形包絡を示します。「張り出し」は、部品本体または嵌合に必要な空間が基板外形を超えていることを意味します。これらの条件は、単独でも組み合わせでも生じます。
部品ごとに、リファレンス番号、正確な部品番号、質量、重心座標、本体の外形包絡、取付点、想定される力の方向を記録してください。取り付けられたヒートシンクやブラケット、接続されたケーブルが部品と一緒に動く場合は、それらの質量も含めます。質量特性はメーカーの情報または検証済みモデルから取得し、必要に応じてサンプルを実測してください。材料密度の妥当性が確認されていない形状モデルだけでは、重心は確定できません。
SER29xxにはSER2915L 28.5 g、SER2915H 29.7 g、SER2918H 35.7 gの異なる本体があります。第3取付パッドは安定と基板接着を補います。部品固有例であり支持しきい値や機械的互換品ではありません。
計算例として、公表されている35.7 gの質量を使用し、局所慣性加速度の等価静的値を30 g、力の作用線に対して直角なモーメントアームを15 mmと仮定します。
F = m × a = 0.0357 kg × (30 × 9.81 m/s²) ≈ 10.5 N
M = F × e = 10.5 N × 0.015 m ≈ 0.158 N·m
加速度とモーメントアームは例として設定した入力値であり、輸送要件でも、公表された重心位置でもありません。この加速度は部品の応答を表し、梱包箱や加振機への入力を仮定したものではありません。この剛体計算は荷重伝達経路の予備評価に用いるもので、疲労寿命や個々のはんだ接合部の応力を証明するものではありません。荷重ケースに応じた方向で重力を加味してください。基板、部品、またはブラケットがたわむ場合は、機械設計責任者が動的応答を評価する必要があります。
部品搭載、はんだ付け、コネクタ嵌合の作業スペースを確認する
実際の支持金具を取り付けた状態でも、部品搭載やコネクタ嵌合の作業スペースを利用できる必要があります。部品の配置禁止領域だけを確認するのではなく、吸着ノズルやグリッパー、はんだ付け工具、相手側プラグ、固定用締結部品が動く際の占有空間を確認してください。
部品搭載では、パッケージに承認されたピックアップ面があり、選択したハンドリング方法で質量と姿勢を制御できることを確認します。隣接する背の高い部品が、ヘッドの垂直方向からの接近を妨げないかを確認してください。電気的なフットプリントを移動しなくても、搭載順序の変更によって作業スペースの問題を解決できる場合があります。ただし、承認する作業順序には、その前後関係を明記する必要があります。
張り出しコネクタについては、PCBの上下にあるハウジング、隣接するパネルの捨て基板、および最終的な筐体開口部をモデル化してください。参照先のサプライヤーは、突出部と折り取り用の連結タブを製造上のリスクとして具体的に挙げています。同社が公表するパネル寸法は同社の工程を示したものであり、汎用的なクリアランス値ではありません。 [3]
コネクタの力を区別してください。Micro-Fitの例は嵌合力最大8 N/回路、接点挿入力最大14.7 N/接点を示します。後者は端子の取り付けで、完成コネクタの嵌合ではありません。離脱力2.4 N/回路は最小値であり、支持設計に使う最大引抜荷重ではありません。実際の嵌合ペアと仕様を確認してください。
8 Nの仕様が適用される8回路構成を例にすると、接点に基づく推定値は64 Nです。この力の作用線と反力点との垂直距離を20 mmと仮定した場合、発生するモーメントは1.28 N·mとなります。これらは予備評価の計算であり、承認されたコネクタや治具の定格ではありません。
接点力と回路数の積は理想化した推定で、位置ずれによる樹脂のかじりを含みません。整列、ラッチ、ケーブル剛性、ハウジング底付きは別途確認します。慎重な手扱いだけに頼らず、近傍の反力支持と、手や治具およびプラグの空間を確保してください。
組立およびリフローはんだ付け中の一時支持を計画する
最終的な固定がない各作業では、一時支持によって基板と部品の両方を保持する必要があります。PCBの下面を支持しても、重量のあるパッケージの傾きや落下を必ず防げるとは限りません。また、パッケージを拘束しても、PCBのたわみを必ず防げるとは限りません。
仮治具に図面と改訂を割り当て、位置決め基準、接触可能面、非接触領域、挿入方向、解放順序を指定します。露出端子や壊れやすい磁性コア端部を避け、はんだ付け、検査、洗浄、後工程の金具を妨げないようにします。衝撃はコアを、大きな加速度は接続部や基板を損傷する場合があります。
リフロー用キャリアは、実際の温度サイクルに耐え、部品をはんだ付け位置から浮き上がらせずに熱膨張を許容する必要があります。キャリアを取り付けた状態で実装基板を評価してください。治具によって局所的な熱環境が変わり、温度測定位置へのアクセスも変わる場合があります。治具なしで記録した温度プロファイルが引き続き適切であると仮定せず、重要な接合部のはんだ付けを検証してください。
既存はんだが再溶融しても全部品が保持されると想定してはいけません。接合面積に対して本体質量が大きいと、両面リフローで仮保持が必要な場合があります。対象部品ごとに検証済み保持や後付けを判断してください。これは部品支持の判断で、一律の工程条件ではありません。
定めた冷却およびハンドリングの移行段階が完了するまで、支持を維持してください。部品をてこでこじったり、基板を曲げたりせずに治具を取り外せることを確認します。作業者がキャリアを外し、実装基板を次の支持へ移せる必要があります。その間に保護のない工程を挟んではなりません。
恒久的な固定と機械的な荷重伝達経路を定義する
恒久的な固定は、製品の想定寿命を通じて荷重に耐えられる構造へ、作用する力を伝える必要があります。部品本体またはコネクタハウジングから、ブラケット、基板取付部、筐体、最終的な取付点に至る経路全体を追ってください。ブラケットを強化しても、その取付部が同じモーメントをPCBの弱い領域に伝えるだけであれば、解決にはなりません。
外部から荷重を受けるコネクタでは、次のような設計上の経路が有用です。
ケーブルからの力 → コネクタハウジング → 固定ブラケット → 筐体取付部
電気的な経路は、引き続きコネクタの接点とはんだ接合部を通ります。承認された位置公差を許容しつつ、これらの電気的接続に意図しない構造荷重が加わることを抑えるように、固定を設計してください。
固定方法を比較する
| 固定方法 | 適用し得る場面 | 荷重伝達経路の主な制約 | 承認に必要な根拠 |
|---|---|---|---|
| パッケージ一体型の固定機構 | コネクタの固定金具、取付耳、専用の安定化パッド | その機構が別の構造に取り付けられない限り、荷重は引き続きPCBに伝わる | 適切なフットプリント、取付仕様、定義された荷重条件での検証 |
| 基板に取り付けるブラケットまたはクランプ | 既存の基板取付点の近傍で部品を拘束する必要がある場合 | 局所的な積層材、穴、締結部品が反力を受ける必要がある | 基板支持の解析、トルクまたは予荷重の仕様、組立試行 |
| シャーシに取り付けるブラケットまたはスペーサー | ケーブルからの力やヒートシンクの慣性を筐体へ伝える必要がある場合 | 公差の不整合によって、基板やコネクタに予荷重が生じる可能性がある | 基準体系、管理された追従性、取付順序、システム試験 |
| 適格性を確認した局所接着固定またはポッティング | 承認された材料で、必要な作業スペースを妨げずに動きを拘束できる場合 | 硬化挙動、経年変化、被着材への接着性、熱による動きは引き続き設計変数となる | 材料・工程仕様、および組み立てた接合部の環境条件下での妥当性確認 |
パッケージに設計された機械的機能を利用します。7443631000の図面ではピン3が安定支持用です。回路図上の機能端子が2本だけでも、そのパッドを削除してはいけません。封止材の収縮・膨張がコアや接点に影響する制限もあり、材料を増やせば安全になるとは限りません。
背の高いヒートシンクについては、組立時に半導体パッケージへ過大な荷重がかからないよう、クランプ力と反力を受ける構造を定義してください。熱的な接合面があることだけでは、構造的な固定の根拠にはなりません。締結部品へのアクセス、荷重分散機構、絶縁要件、および部材間の異なる動きを許容する余地を確認します。これらの詳細を、選定したパッケージとヒートシンク取付仕様に照らして確認してください。
パネル分割と輸送の際に基板を保護する
パネルの捨て基板や筐体の取付部を常に利用できるわけではないため、パネル分割と輸送にはそれぞれ専用の支持方法が必要です。基板端部付近への部品配置を承認する前に、支持されたパネルから個片基板へ、さらに輸送トレーへ移す手順を計画してください。
分割工具とその進入経路が、張り出した部品本体と干渉しないようにします。最後の切断時に、重量のある側の基板端が最後のタブからぶら下がる状態にならないよう、支持を配置してください。コネクタやヒートシンクを持ち手にしてはいけません。参照先のサプライヤーは、折り取り用の連結タブの上に張り出し部品を配置すると、分割できなくなったり、はんだ接続部が損傷したりする可能性があると注意を促しています。 [3]
梱包では、承認された領域で基板を位置決めし、突出部がトレーの蓋、隣接する基板、梱包箱の壁に接触しないよう保護することが望まれます。部品本体をリードに押し付けずに、移動を拘束してください。最も背の高い部品を引っ張らなくても取り出せるよう、作業スペースを確保します。機械的拘束を評価する際にも、合意した静電気保護要件を維持してください。緩衝と電気的保護は別の機能です。
振動プロファイルには、加速度の数値だけでなく、周波数範囲、パワースペクトル密度プロファイル、総合加速度、加振時間、軸、取付状態を記録する必要があります。単純な力の計算において、確定的なピーク値をランダム振動の総合加速度で置き換えないでください。輸送容器だけでなく、部品支持部の応答を評価します。IEC 60068-2-64は、広帯域ランダム振動と、それに伴う構造的または機能的な劣化を対象としています。 [7]
実装基板の状態に合わせて検証方法を選ぶ
| 方法 | 適切な検討事項 | なお必要となるプロジェクト情報 |
|---|---|---|
| IEC 60068-2-64:2008+AMD1:2019 | 指定した供試品は、広帯域ランダム振動に耐えられるか。 | スペクトル、時間、軸、取付方法、計測機器、合否判定基準 |
| IEC 60068-2-27:2008 | 指定した供試品は、選択した衝撃条件に耐えられるか。 | パルス形状、振幅、持続時間、方向、繰返し回数、取付方法 |
| ISTA 3A | 個別に梱包した製品は、該当する小口配送試験の適用範囲に対して適切か。 | 梱包構成、該当区分、輸送条件、損傷判定基準 |
IECの衝撃試験および振動試験の方法は、すべての実装基板に共通する一律の厳しさを定めているわけではありません。ISTA 3Aは、150 lb(70 kg)以下の個別の小口配送を対象とし、標準、小型、扁平、長尺の梱包区分があります。この上限は梱包された製品に関するものであり、部品の許容質量ではありません。試験計画には、適用する管理対象の手順と合否判定基準を明記してください。 7 [9]
支持とクリアランスのチェックリストを製造資料とともに発行する
重量部品や張り出し部品のPCB実装では、支持とクリアランスのチェックリストを、管理された製造情報として発行してください。各行には、明確に指定された責任を持つ役割、承認された物理的配置、および実際の作業を実装基板に過大な荷重をかけずに完了できることの根拠が必要です。次のマトリクスは、試験結果の記録ではなく、解決すべき判断事項を示します。
| 荷重または作業スペースのケース | 影響を受ける箇所 | 必要な支持 | クリアランス確認 | 責任を持つ担当者 |
|---|---|---|---|---|
| トランスまたはインダクタの質量 | 本体、安定化機構、リード、パッド、近傍のPCB支持点間のスパン | 承認された本体拘束または検証済みのパッケージ固定。ハンドリング中の局所的な基板支持 | キャリア接触、はんだ付けの作業スペース、コア周囲の隙間、取り外し経路 | 装置メーカー(OEM)の機械設計技術者。一時治具は製造技術者が担当 |
| 張り出しコネクタ | ハウジング、固定金具、端部パッド、パネルの捨て基板、筐体開口部 | 適格性を確認した固定金具またはハウジング用ブラケット。筐体組み込み前の支持を定義 | 基板下面の突出、捨て基板とタブの位置、嵌合に必要な空間、ブラケットの締結部品 | OEMの機械設計技術者とPCBレイアウト技術者 |
| 背の高いヒートシンク | ヒートシンクの質量、パッケージ表面、クランプ、取付穴 | 慣性とクランプ反力を、承認された支持部へ伝える固定 | 締付工具の進入、蓋との隙間、空気流路、持ち上げと取り外しに必要な空間 | OEMの熱設計・機械設計技術者 |
| ケーブル挿入荷重 | 嵌合ハウジング、端子、はんだ接合部、局所的なPCB領域 | 局所的な反力治具または筐体による拘束。指定がある場合はケーブルのストレインリリーフ(引張荷重の緩和) | プラグの移動範囲、ラッチ解除、ケーブルの曲げ、支持する手の作業スペース | システム統合技術者。嵌合治具は製造技術者が担当 |
| パネル分割 | 残存タブ、部品側のモーメント、切断部近傍の積層材 | 最終切断まで荷重がかかる領域を支持する分割用受け治具 | 切断工具の経路、張り出し、支持の取り外し、トレーへの移載 | 製造技術者 |
| 輸送中の振動負荷 | 重量のある本体、支持のない基板スパン、ブラケット、トレーとの接触箇所 | 梱包済み実装基板で妥当性を確認した基板拘束と部品保護 | 蓋・側壁との隙間、隣接基板との接触、緩衝材の移動、取り出し時の作業スペース | 梱包技術者。試験の合否判定は品質技術者が担当 |
測定可能なクリアランス判断を記録する
電気的な間隔ではない機械的隙間には、最小隙間 = 公称隙間 − 公差見込み量 − 相対移動量を用います。隙間を閉じる方向に対して見込み量を定義し、無関係な寸法を加算するのではなく、文書化した公差モデルを使用してください。
検討例として、ハウジングとトレー間の公称クリアランスを3.0 mm、最悪条件の公差見込み量を1.2 mm、予測相対移動量を0.6 mmとします。残る隙間は1.2 mmです。プロジェクトで定めた最小値1.0 mmに対して、余裕は0.2 mmとなります。この要求値と移動量の推定値はプロジェクトの入力例であり、業界共通の規則ではありません。承認された形状と、検証済みの輸送応答に置き換えてください。
引き継ぎを実行可能な形にする
部品の荷重記録、組立図および筐体図、治具の改訂、取付順序、固定仕様、梱包図、検査・試験基準を一式で発行してください。恒久的な固定を誰が取り付けるか、一時支持を正確にどの時点で取り外せるかを明記します。
合否を観察可能なものにしてください。許容される永久変位、禁止する接触、固定の緩み、および関連する亀裂や損傷の判定基準を定めます。検査位置を特定し、所定の負荷を与える前後で実装基板を比較してください。機能確認と、負荷中に必要となる導通監視を定義します。試験後の電源投入確認だけでは、間欠故障を見逃す可能性があります。試験したハードウェア、治具、梱包の改訂を記録してください。
機械設計責任者は荷重伝達経路を、製造担当は作業と治具を、梱包担当は拘束とハンドリングを、品質担当は検証記録を承認します。必要な支持がない場合、切断または嵌合の経路が塞がれている場合、または該当する荷重ケースを承認した責任者がいない場合は、製造移行を承認してはいけません。部品、ケーブル、ブラケット、パネル、梱包の変更によってその荷重ケースが変わる場合は、検討を再開してください。
5つの適用場面
重量部品の支持判断は、実装基板の状態に応じて変わります。これら5つの構成にも同じ検討を適用し、1つの治具配置を製品間で流用するのではなく、実際の部品仕様と荷重方向を維持してください。
トランスを搭載した産業用電源基板
トランスは、完成した筐体内では固定されていても、はんだ付け後には支持されていない場合があります。検査と移載のためにキャリアまたは承認された本体拘束を定義し、その後の筐体取付順序を指定してください。キャリアを解除しても基板が曲がらず、トランスのリードが一時的な吊り上げ構造にならないことを確認します。
基板端部に取り付ける産業用入出力(I/O)コネクタ
張り出しコネクタは、筐体には収まっても、パネルの捨て基板や分割工具と干渉する場合があります。基板製造前にパネル形状を確定し、差し込み試験中の支持を用意してください。ハウジング用ブラケットとPCBの基準を合わせて検証し、筐体への取り付けによって、既に位置合わせしたコネクタが横方向へ押されないようにします。
背の高いヒートシンクを搭載した電力制御基板
背の高いヒートシンクは、作業者が触れなくても慣性荷重を発生させます。関連するすべての姿勢で、重心、クランプ反力、取付支持を検討してください。リフロー後に取り付けることで工程を簡略化できる場合がありますが、残る締結部品やパッケージ表面にアクセスでき、管理された組立を実施できることが条件です。
保守用ハーネスを備えたキオスク端末の制御基板
保守用コネクタは、嵌合、抜去、ケーブル配線による荷重を受けます。工場での組立時だけでなく、保守時にも利用できる反力点を設けてください。隣接モジュールを取り付けた状態で、ラッチ解除のための作業スペースを確認します。通常のコネクタ操作と、ケーブルを引っ張って基板を抜き取る行為を区別し、後者のハンドリングを禁止してください。
筐体なしで出荷する予備の実装基板
予備の実装基板(PCBA)には、完成品で使用されるシャーシ支持がない場合があります。到着先での取り出しも含め、その予備品専用のトレーと保護配置の適格性を確認してください。完成装置の輸送試験結果を根拠とみなすのではなく、予備品を梱包した構成を評価します。保護された把持領域を見える状態にし、部品を持ち手にしなければ取り出せない梱包は避けてください。
よくある質問
重量部品や張り出し部品のPCBに関する検討では、製造移行の承認前に、以下の支持判断を完了させる必要があります。
重量のあるPCB部品に機械的な支持が必要になるのはいつですか?
指定された荷重が、パッケージ、接合部、または支持する基板について適格性を確認した能力を超える場合、部品には追加の支持が必要です。質量、重心、加速度、ケーブルからの力、およびすべてのハンドリング状態を確認してください。部品仕様と検証済みの荷重伝達経路に代わる、一律のグラム数の上限はありません。
はんだ接合部だけで張り出しコネクタを固定できますか?
はんだ接合部だけで固定してよいのは、選定したコネクタと基板への取付部が、実際の荷重に対して適格性を確認されている場合に限られます。張り出し、ケーブルの剛性、嵌合力、繰り返しのハンドリングによって、その前提が不適切になることがあります。メーカーの固定機構を利用し、荷重評価で必要と判断された箇所には、検証済みのブラケットや反力を受ける支持を追加してください。
レイアウト確定前に支持治具を検討すべきですか?
はい。支持治具には接触領域、位置決め機構、作業スペースが必要なため、レイアウト確定前に検討すべきです。パネルの捨て基板、はんだ付け、検査と調整しながら、治具とその取り外し経路のための空間を確保してください。工程や基板を変更しない限り、後から追加した治具では、作業できない支持位置を修正することはできません。
ケーブル挿入荷重は実装基板の信頼性にどのように影響しますか?
ケーブルの挿入時、ハウジングから離れた位置で力を受けると、基板がたわんだり、コネクタ取付部にモーメントが加わったりする可能性があります。位置ずれや剛性の高いケーブル配線は、理想化した接点力の推定を超える荷重を加えることがあります。局所的に反力を受ける支持を設け、使用予定のケーブルで嵌合作業全体を検証してください。
背の高い部品や重量部品を搭載した基板では、どのような梱包確認が重要ですか?
基板の拘束、突出部の保護、蓋や側壁との隙間、隣接基板との接触、取り出し時の作業スペースを確認してください。静止状態で収まるかだけでなく、公差と相対移動も評価します。負荷を与える前後の検査および機能に関する合否判定基準を定め、選択した配送条件に対して、実際の梱包構成を試験してください。
接着剤は機械的なブラケットの代わりになりますか?
接着剤でブラケットを代替または補助できるのは、材料、接合形状、工程、環境条件下の性能が、その荷重伝達経路に対して適格性を確認されている場合に限られます。塗布と硬化の要件、被着材との適合性、検査、手直しのための作業スペースを指定してください。接着剤を追加するという一般的な指示だけでは、固定強度や長期的な適合性は確立できません。
重量部品をリフロー後に取り付けることはできますか?
はい。部品と、承認されたはんだ付けまたは締結工程が許容する場合は、後工程での取り付けが適切なことがあります。接合部や締結部品へのアクセスを確認し、取り付け中は基板を支持して、取り付け後の検査を定義してください。変更後の順序では、周辺部品も保護し、最終固定前に支持のない移載が発生しないようにする必要があります。
生産移行の承認前に、機械的な固定をどのように検証すべきですか?
使用予定の基板、ハードウェア、組立順序、取付状態を用い、文書化された荷重ケースに対して固定を検証してください。適切な解析に、組立試行と、指定された機械試験または輸送試験を組み合わせます。明確な合否判定基準と追跡可能な改訂情報を記録してください。外観検査が良好だったというだけでは、想定荷重下の性能を示したことにはなりません。
次のステップ:機械組立の検討資料を準備する
有用な検討資料は、部品表(BOM)とPCBデータに、部品の質量特性、嵌合力の仕様、筐体形状、支持図面、輸送条件を組み合わせたものです。恒久的な固定を取り付ける前に行う作業を特定し、一時治具、固定の取り付け、検査、梱包について、それぞれ個別の合意を求めてください。
JASPERのプリント基板実装サービスに問い合わせる際は、数量と必要な実装基板の改訂情報を添えて、これらの資料を提出してください。システムレベルの機械的な妥当性確認を担当責任者に割り当てたうえで、生産移行の承認前に支持とクリアランスの判断を完了するよう求めてください。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。