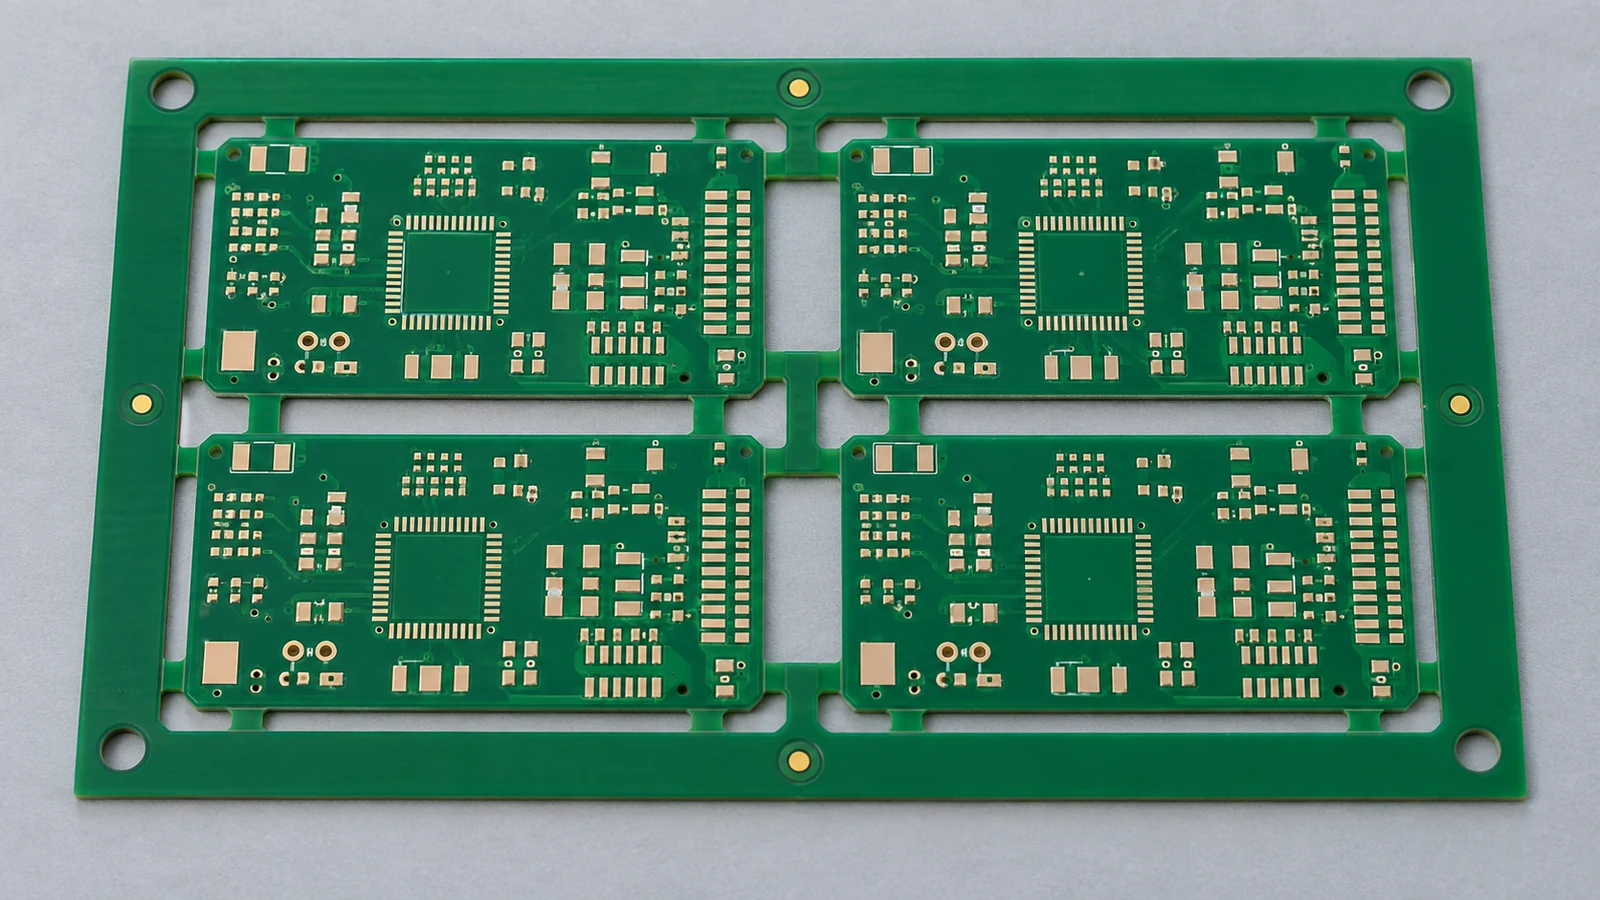
PCB分割時の部品ストレスとは、実装基板(PCBA)をパネルから切り離す際に、部品、はんだ接合部、その周囲の積層材へ伝わる機械的負荷です。分割経路、部品の位置と向き、切断の全工程で確保できる支持を確認して、この負荷を管理します。基板端からの距離や基板ひずみの限界値を一つ定めるだけでは、すべての実装基板の安全性を判断できません。選定部品の要求事項と実際の分割工程に基づいて合否判定基準を設定し、量産工程の承認前にリスクの高い箇所を検証してください。
- 分割工程を選ぶ前に荷重の伝達経路を理解する
- 分割経路付近のストレスに敏感な部品を把握する
- ルータ加工、V溝分割、その他の分割方法を比較する
- パネル設計で連結タブ、V溝、工具アクセスを確認する
- 分割用の形状要素を装置に適合させる
- 最初の切断だけでなく、最後の連結部を確認する
- 分割中と取り扱い中に基板を支持する
- リスクに応じてひずみ測定を計画する
- 試験前に適用仕様を定める
- 要求事項が対象とする事象を測定する
- 再現性のあるプロジェクト測定計画を作る
- 五つの実装基板の事例に確認方法を適用する
- 連結タブの隣にMLCCがある小型センサ基板
- V溝に沿って分割する長い制御基板
- 取り外し可能なレールの近くにFCBGAがあるプロセッサ基板
- 張り出したコネクタがあるインターフェース基板
- ルータ加工からレーザー分割へ移行する薄い基板
- 量産工程の承認前に基板分割のリスクを解消する
- よくある質問
- 部品が機械的に損傷していても、基板は機能試験に合格することがありますか?
- セラミックコンデンサは分割端からどの程度近くに配置できますか?
- ルータによる基板分割で、基板の応力をすべてなくせますか?
- PCBAの分割工程で、ひずみ測定が役立つのはどのような場合ですか?
- 分離用連結タブの近くでは、部品の向きを確認すべきですか?
- 柔軟な端子構造を持つコンデンサを使えば、分割工程を変更せずに済みますか?
- 基板分割のひずみ報告書には何を含めるべきですか?
- どのような変更で基板分割のリスクを再確認する必要がありますか?
- JASPERとの分割検討に向けて準備する
分割工程を選ぶ前に荷重の伝達経路を理解する
基板分割のリスクは、分割装置から支持された基板を経由し、部品の接合部へ至る荷重の伝達経路に沿って生じます。基板端がきれいに仕上がっていても、その荷重経路が無害だったことの証明にはなりません。パネルとの連結部が一つずつなくなるにつれて、何がたわみ、何が拘束されたままになり、何が支持を失うのかを確認します。
セラミックコンデンサでは、基板の変形によって銅ランドが動き、はんだ付けされた端子部に負荷がかかります。変形が過大になると、セラミックにクラックが生じることがあります。ほかの実装基板では、はんだ接合部の損傷、パッドの浮き、またはパッド直下の積層材が破壊されるパッドクレータリングが生じることがあります。これらは異なる故障メカニズムであり、目視できるはんだ接合部の破断を別の言葉で言い換えたものではありません。
応力とひずみも異なります。応力は単位面積当たりの内部の機械的負荷を表し、ひずみは元の長さに対する長さの変化を表します。基板上に取り付けたひずみゲージが測定するのは局所的な基板ひずみであり、セラミック本体内部や個々のはんだ接合部の応力ではありません。その測定値と損傷を関連付けるには、該当する部品と実装基板の条件を考慮する必要があります。
確認対象には、パネルの投入、位置決め、クランプ、基板の分割、治具の拘束解除、各基板の移載という一連の工程を含めます。この過渡的な負荷の確認は、基板全体の反りを評価することとは別です。
分割経路付近のストレスに敏感な部品を把握する
ストレスに敏感な部品は、完成基板の外形だけでなく、実際の切断、溝加工、連結タブ除去の経路との位置関係を整理する必要があります。まず積層セラミックコンデンサを対象とし、その後、供給元による取り扱い上の制限があるパッケージや、重量または張り出しが基板の支持方法に影響する部品も含めます。
各部品のリファレンス番号、メーカー品番、パッケージ、実装面、向きを記録します。対象となる部品本体、端子部、ランドから分割用の形状要素までの寸法を示し、それぞれの寸法がどの形状を基準としているかを明記します。部品本体から基板端までの距離と、はんだランドから連結タブまでの距離は、確認している内容が異なります。クリアランスの確認で混同しないでください。
部品の向きは、独立した判断項目として扱います。分割線と平行な配置は、評価すべきレイアウト対策の一つです。2端子の積層セラミックコンデンサ(MLCC)では、端子間を結ぶ軸を明確にしてください。平行配置は検討の出発点であり、安全性の証明ではありません。位置のずれた連結タブ、角部、スロット、支持構成の変更によって、局所的なたわみの方向が変わることがあります。
次のプロジェクト確認表を用いて、各リスク要因を対策および観察可能な結果と結び付けます。
| リスク要因 | 影響を受ける部品または領域 | 分割時の相互作用 | 軽減策の選択肢 | 検証の根拠 |
|---|---|---|---|---|
| 基板端付近のセラミック部品 | MLCCの本体、端子部、ランド | 局所的なたわみによって、はんだ付けされたセラミック部品に負荷がかかる | 部品の位置または向きを変更する。電気的に適合する耐たわみ性のある代替品を検討する | 承認済みの部品取り扱い指針、寸法入りレイアウト、必要に応じた局所ひずみ測定結果 |
| 分離用連結タブの位置 | 連結タブまたは基板の細いくびれの近くにある部品 | 連結タブの除去により、その接続部付近に負荷が集中する | 連結タブの位置を変更する、機械加工で除去する、または局所的に支持する | 承認済みの連結タブ図面、切断順序、妥当と判断される場合の計測付き試行 |
| V溝の経路 | V溝に沿って配置された部品 | 刃による負荷と残厚が分割に影響する | V溝形状を分割装置に適合させ、刃の設定条件を適格性評価する | 基板製造時の測定値、管理された工程レシピ、工程試行 |
| 支持のない基板スパン | 支持点間のたわみやすい領域 | 切断またはクランプによりスパンがたわむ | 荷重が作用する箇所の近くに、部品を損傷しない支持を追加する | 治具の接触位置図、および投入から取り出しまでの観察 |
| コネクタのてこ作用 | コネクタ接合部と隣接部品 | 把持力やケーブルの力により基板がたわむ | 承認された基板領域を把持する。ケーブルは別に保持する | 作業指示書、および移載または挿入の試行 |
| 分割後の取り扱い | 切り離された基板、壊れやすい角部、基板端の部品 | 持ち上げ、積み重ね、端面仕上げによって負荷が加わる | 支持を保った取り出し方法と、保護に配慮したトレーへの配置を定める | 取り扱いの観察、トレーの確認、該当するひずみの記録 |
ルータ加工、V溝分割、その他の分割方法を比較する
分割方法は、実装済みの基板にどのような負荷を与えるか、また適格性評価にどのような根拠が必要かという観点で比較します。V溝はパネルの形状要素であり、それだけでは分割作業全体を説明できません。V溝加工済みの基板を手で折ることと、制御された刃物システムで分割することは同じではありません。
以下の方法は、この確認で検討する実用的な選択肢であり、安全性の高い順から低い順への普遍的な順位ではありません。装置メーカーは、ルータ加工、ソー切断、レーザー切断、溝加工済み基板の分割、局所的な残片除去を区別しています。それぞれの適否は、パネルと工程によって異なります。
| 分割方法 | 実装基板との相互作用 | 主な確認事項 | 適切な検証 |
|---|---|---|---|
| ルータ加工 | 回転工具で連結タブまたは基板材料を除去する | 工具のアクセス、切り離された基板の保持、切削条件、切粉の吸引 | 量産用の工具・治具を使った試行、端面検査、必要に応じた局所ひずみ測定 |
| 刃によるV溝分割 | 溝に沿って残った材料を刃で分離する | V溝の均一性、刃の位置合わせ、パスの順序、部品とのクリアランス | 実際のV溝加工済みパネル、管理された刃物工程レシピ、再現性のある支持 |
| 手折り分割 | 作業者が加える曲げやねじりで連結タブまたは溝部分を破断させる | 把持位置、動作のばらつき、敏感な部品へ伝わる負荷 | 文書化された採用根拠と代表的な作業者による試行。管理が不十分な場合は方法を変更する |
| 打ち抜きまたは連結タブ切断 | パンチまたは局所切断工具で連結部を除去する | 適合した支持、工具クリアランス、連結タブの完全な除去 | 工具・治具の試行、保持された基板の検査、妥当と判断される場合のひずみ記録 |
| ソー切断 | のこ刃で切断線に沿って材料を除去する | 刃のクリアランス、クランプ、直線方向のアクセス、清浄度 | 量産を代表する条件での切断および拘束解除の試行 |
| レーザー分割 | 非接触のエネルギーで経路に沿って材料を除去する | 材料適合性、熱の影響、吸引、後続の取り扱い | 切断端面と清浄度の評価、および治具と取り出し方法の確認 |
ルータ加工では、連結タブを意図的に曲げて破断させることを避けられる場合がありますが、治具や取り扱いによる負荷がなくなるわけではありません。連結タブを切削する間は、パネル枠と個々の基板の両方を保持してください。最後の連結タブを除去すると、別の保持がなければ基板は枠とのつながりを失うため、この違いが重要になります。
V溝加工済みパネルについて、cabのMAESTRO 4S資料は、特定の構成において刃を段階的に走行させることで負荷を低減する方法を説明しています。これは刃物工程が重要である根拠として扱い、例示された形状や設定を別の実装基板にそのまま適用してよいという意味には解釈しないでください。
レーザー分割では切断工具との直接接触がなくなりますが、それでも工程の適格性評価は必要です。レーザー工程の評価には、層ごとの熱アブレーションとヒューム吸引を含めます。非接触切断を製造ステーション全体でのリスクゼロと同一視せず、材料の反応と取り扱いの順序を確認してください。
パネル設計で連結タブ、V溝、工具アクセスを確認する
連結タブ、V溝、工具アクセスは一体として確認する必要があります。分割用の形状要素を変更すると、局所的な負荷と基板の拘束条件の両方が変わるためです。未実装基板の外形だけでなく、実装済みの状態、治具との取り合い、作業順序を示した分割図面を承認してください。
分割用の形状要素を装置に適合させる
ルータ加工で分割する実装基板では、機械加工で除去する連結部と、後工程に残す連結部がある場合はその箇所を特定します。パネルの両面について、切削工具とその周囲の機構がアクセスできることを確認してください。工具中心線が空いているだけでは不十分です。コネクタ本体、裏面部品、治具の接触部が、その周囲の空間を占めていることがあります。
V溝加工済みの実装基板では、製造データに溝位置と残厚を定義し、分割装置の要求事項と整合させます。残った材料も機械系の一部です。図面だけで量産時の状態が確定すると考えず、実際に納入された代表的なパネルを検査してください。
最初の切断だけでなく、最後の連結部を確認する
連結タブを除去する順序を示し、各段階の後に何が各基板を支持するかを明確にします。機械の移動距離を短くできるという理由だけで、敏感な角部が一つの連結部だけにつながった状態を残さないでください。枠が動いて切り離された基板に接触しないか、作業者が取り出すために実装基板をたわませる必要がないかを検討します。
連結タブの残りの切りそろえ、研磨、二度目の分割作業も、同じ確認対象に含めます。主パネルを問題なく除去できても、その後の管理されていない仕上げ作業まで適格性が確認されたことにはなりません。コンデンサ実装後は、これらの仕上げでも曲げとねじりを管理してください。
分割中と取り扱い中に基板を支持する
基板の支持は、部品を押したり実装基板を無理に変形させたりせずに、分割荷重を受け止める必要があります。承認された接触領域だけを支持し、最後の切断後も保持を維持してください。専用のルータ加工治具は、位置決め要素と支持要素によって、分割中の基板の動きを制御します。
裏面にすべての部品が実装された状態と照合して治具を確認します。支持接点、位置決めピン、クランプ、真空吸着領域、逃げポケットを特定してください。支持部が、はんだ接合部、セラミック本体、突き出たリードに当たらないことを確認します。未実装のPCBには適合する治具でも、実装後には干渉する場合があります。
切断を評価する前に、投入とクランプ閉鎖を観察します。合っていない受け治具に基板を押し付け、平らにする必要があってはなりません。取り出し時には、拘束を決められた順序で解除し、張り出したコネクタを引くのではなく、承認された領域を持って基板を持ち上げます。接続済みのケーブルや一時的な試験用機器も、この確認対象に含めてください。
部品がないことで剛性、質量、治具アクセスが変わる場合は、量産時の実装状態を未実装基板で置き換えないでください。未実装基板を使う試行で工具クリアランスを確認することはできますが、それだけで実装基板の機械的な応答を代表できるわけではありません。
最初の後工程も確認対象から外さないでください。分割後の基板は、敏感な領域に負荷をかけないトレーに置きます。分割の直後にコネクタ挿入を行う場合は、その作業も含めます。FCBGA・ENIG実装基板の例では、側端ガイドの折り取りと手動コネクタ挿入は、評価が必要な厳しい機械負荷です。
リスクに応じてひずみ測定を計画する
適用可能な部品指針と確立された量産実績だけでは、レイアウトや工程の判断を十分な確信をもって裏付けられない場合、ひずみ測定が役立ちます。基板端付近のセラミック部品、配置上の制約があるパッケージ、変化する支持条件、手作業、原因不明の故障に関連する工程変更を優先してください。
試験前に適用仕様を定める
IPC/JEDEC-9704Aは、プリント基板アセンブリのひずみゲージ試験に関する指針であり、製造、試験、取り扱い中の実装基板のひずみを測定する方法を示しています。公開されている適用範囲では、ひずみとひずみ速度を関連する量として挙げ、顧客、部品供給元、社内の運用によって定められた限界値を認めています。すべての部品に共通する合否判定限界を示すものではありません。
選定した部品に適用される取り扱い要件または基板ひずみ要件を入手し、その要件が対象とする基板構造、接合構成、ゲージ位置、ひずみ指標を特定します。部品の適格性評価用治具における基板曲げ変位が、そのまま実装済み量産パネルの許容変位になるわけではありません。
転用可能な限界値がない場合は、部品供給元および製品信頼性の責任者と適格性評価方法を合意します。工程を承認するために必要な根拠を定めてください。別の供給元の装置ページや、関係のない製品からマイクロひずみのしきい値を作り出してはいけません。
要求事項が対象とする事象を測定する
局所ひずみは ε = ΔL/L で表されます。マイクロひずみ1単位は µε と表記し、10^-6 のひずみに相当します。ひずみ速度は µε/s など、整合する単位で記録します。引張と圧縮の符号を保持してください。指定された方向ひずみまたは主ひずみの指標を、それに対応する判定基準と比較します。ひずみ速度の結果を、ひずみだけの限界値で評価することはできません。
評価対象の部品と荷重経路の周囲で、ゲージ位置を選定します。単軸ゲージは、その検出軸に沿うひずみを測定します。ロゼットゲージは複数方向の測定値を取得でき、それらから主ひずみを計算できます。取り付けやすい場所を選ぶのではなく、適格性評価計画が求める配置を選択してください。
基板の面、ゲージの向き、パッケージに対する位置を記録します。ゲージ率、ブリッジ構成、ゼロ基準、温度補償を記録してください。そうしなければ、抵抗の温度依存性が測定誤差の原因となる場合があります。 リード線は、基板を引っ張ったり工具を妨げたりしないように固定します。可能な限り量産用部品を残し、部品を取り外したり置き換えたりする場合は、その影響を評価してください。
再現性のあるプロジェクト測定計画を作る
次の計画を用いて、試験の再現性を確保します。これらの記録によって、結果を単なる機械名ではなく、実際に試験した工程に結び付けます。
| 測定記録 | 必要な内容 | 裏付ける判断 |
|---|---|---|
| 実装基板の識別情報 | PCBのリビジョン、層構成、厚さ、実装部品構成、関連部品の品番 | 試験したハードウェアが量産を代表しているか |
| センサ配置 | ゲージの種類、位置、向き、取り付け方法、リード線の配線 | 測定が部品固有の要求事項に対応しているか |
| データ収集設定 | 校正確認、サンプリング、帯域幅、フィルタ、トリガ、記録時間範囲 | 短時間の事象を捉え、比較できるか |
| 工程条件 | 治具のリビジョン、クランプ順序、工具の状態、レシピ、パネル位置、該当する場合は作業者 | ばらつきと最終的な基板の拘束解除状態を代表できているか |
| 結果と処置判断 | 時系列データ、指定されたひずみ指標、適用限界値、検査所見、是正措置 | 適格性評価を承認するか、変更するか、再実施するか |
パネルの投入からトレーへの配置まで記録し、個々の事象を識別します。事象の継続時間を分解して捉えられるデータ収集設定を選び、フィルタ処理やサンプリング不足によって重要なピークが隠れていないことを示してください。繰り返し試行と代表的なパネル位置を含め、サンプルの網羅範囲は普遍的なサンプル数ではなく、製品リスクに基づいて合意します。
測定ピークが低いことを工程比較の根拠にできるのは、ハードウェア、センサ配置、解析が比較可能な場合に限られます。それによって、あらゆる故障モードがないことまで証明されるわけではありません。測定は、疑われる損傷に適した検査または部品レベルの解析、および製品の機能確認と組み合わせてください。
五つの実装基板の事例に確認方法を適用する
次の五つの実装基板の事例は、部品が受けるリスクによって分割方法の判断がどう変わるかを示します。これらは技術的な例であり、量産実績ではありません。いずれの場合も、技術の名称だけを承認するのではなく、レイアウト、方法、支持、取り扱いの組み合わせを適格性評価してください。
連結タブの隣にMLCCがある小型センサ基板
コンデンサの位置を受け入れる前に、連結タブの位置を変更できるか確認します。端子軸と予想される局所的なたわみ方向を比較し、影響を受ける領域の下側の支持を確認してください。レイアウト変更が制限される場合は、管理された連結タブ除去を検討し、局所ひずみ測定が必要か判断します。耐たわみ性のあるコンデンサを選ぶ場合も、電気的な適合性とパッケージの承認が必要です。
V溝に沿って分割する長い制御基板
刃が走行する前、走行中、走行後に、基板がどのように支持されるかに注目します。溝の均一性と許容される刃の走行順序を合わせて確認してください。パネル端部と内部で拘束条件が異なる場合は、両方の位置を試行に含めます。扱いやすい一つのサンプルや、明らかな端面不良がないことだけで、許容可能と判断してはいけません。
取り外し可能なレールの近くにFCBGAがあるプロセッサ基板
該当するパッケージそのものの指針を用い、関連するひずみ指標と測定位置を特定します。レールの除去は、クランプ閉鎖と治具の拘束解除を含む実装基板工程の一部として評価してください。FCBGAの例では折り取り荷重を調査し、パッケージと表面処理に固有の結論を他の実装基板へ拡大しないでください。
張り出したコネクタがあるインターフェース基板
切断クリアランスと、コネクタが取り出しに及ぼす影響の両方を確認します。最も持ちやすい箇所が、接合領域に最も大きな曲げモーメントを与える場合もあります。基板を支持した状態での把持方法と、独立したケーブル保持を定めてください。この確認は分割と直後の移載に集中させます。より広い範囲の機械的支持設計は、実装基板の支持に関する確認で扱います。
ルータ加工からレーザー分割へ移行する薄い基板
ルータ加工時の承認を自動的に引き継がず、再評価します。工具から直接加わる力は変わりますが、治具による負荷と基板の取り上げは残ります。材料の積層構成と清浄度の要求に照らしてレーザー工程を検証し、その後、切り離されたばかりの基板をたわませずに取り出せることを確認してください。変更前後のひずみ比較が必要な場合は、比較可能な測定位置を維持します。
量産工程の承認前に基板分割のリスクを解消する
基板分割のリスクは、部品に対する重要なリスク要因の一つひとつに、承認された管理策と故障メカニズムに適した根拠があるときに解消されたと判断できます。きれいな切断面や機能試験の合格だけでは、機械的負荷に敏感な部品が無損傷であることを示せません。コンデンサのクラックには外観で検出しにくく、絶縁抵抗を低下させるものがあります。
リスクマップの承認、分割図面の確定、治具とレシピの適格性評価、根拠の確認、作業指示書の発行という明確な承認順序を用います。レイアウト変更はPCB設計担当、分割工程は製造技術担当、合否判定の根拠は品質または信頼性技術担当の責任としてください。残るリスクへの対応判断は製品責任者が行います。
承認された工具と治具のリビジョン、支持位置図、部品の制限事項、必要な場合の測定結果、作業者向けの取り扱い指示を保管します。最後の連結タブ、レール除去、後工程への移載も、承認された作業に含めてください。
損傷が疑われる場合は、サンプルを保全し、不具合が最初に現れた時点を特定します。分割前後の根拠を比較し、セラミックのクラック、接合部の破断、積層材の損傷を区別してください。MLCC内部のクラックが疑われる場合、適切な位置での断面解析により、外観検査では見えない損傷を確認できることがあります。 分割後に発見されたという事実だけでは、原因は特定できません。
部品の代替、基板構造、連結タブまたはV溝の形状、治具の接触位置、切断順序、工具設定、取り扱いなど、荷重経路を変える変更を再適格性評価のきっかけとして定義します。是正後の試行が成功しても、解消されたといえるのは実際に試験した条件についてだけです。
よくある質問
以下では、PCB分割時の部品ストレスに関する一般的な判断に答えます。特に試作から量産へ移行するときや、実装基板を別の製造ラインへ移管するときは、選定部品の資料および適格性が確認された工程と合わせて適用してください。
部品が機械的に損傷していても、基板は機能試験に合格することがありますか?
はい。機械的に損傷した部品でも、直後に行う試験の条件では電気的に機能し続けることがあります。セラミックのクラックが後に絶縁抵抗を損なったり、別の条件で電気的な影響を生じたりする場合があります。機能試験は有用ですが、予防、工程の適格性評価、疑われる故障メカニズムに合わせて選んだ損傷解析の代わりにはなりません。
セラミックコンデンサは分割端からどの程度近くに配置できますか?
すべてのセラミックコンデンサと分割工程に共通する安全距離はありません。選定部品の指針、部品の向き、連結タブまたはV溝の位置、基板構造、支持構成に基づいてクリアランスを決めます。寸法基準を明確に定義し、機械的リスクが依然として大きい場合は、提案するレイアウトと量産方法を検証してください。
ルータによる基板分割で、基板の応力をすべてなくせますか?
いいえ。ルータ加工では基板を意図的に折らずに連結材料を除去できますが、クランプ、工具との相互作用、支持のない最後の連結タブ、取り出しによって、実装基板に負荷がかかる可能性は残ります。機械の種類を安全性の証明と考えるのではなく、治具、切断順序、工具の状態、取り扱い手順を含めてルータ加工工程を適格性評価してください。
PCBAの分割工程で、ひずみ測定が役立つのはどのような場合ですか?
敏感な部品、限られたクリアランス、ばらつきのある取り扱い、分割工程の変更によって、機械的負荷が不明確になる場合に、ひずみ測定が役立ちます。まず適用する合否判定基準を定め、次に代表的な実装基板へ計測器を取り付け、作業全体を記録します。結果は管理策の比較と定義した工程の適格性評価に用い、すべての部品が損傷を受けないと主張するためには用いません。
分離用連結タブの近くでは、部品の向きを確認すべきですか?
はい。完成基板の端だけでなく、予想される局所的なたわみ方向に対して、部品の端子軸を確認します。分割線と平行に配置することは、多くの2端子セラミックコンデンサで有用な出発点になりますが、位置のずれた連結タブや拘束条件の変化によって局所的な変形が変わり、別の対策が必要になる場合があります。
柔軟な端子構造を持つコンデンサを使えば、分割工程を変更せずに済みますか?
自動的にそうなるわけではありません。柔軟な端子構造を持つコンデンサは軽減策の一つになり得ますが、回路の電気的要件と信頼性要件、および選定部品の機械的条件を満たす必要があります。代替品は、基板支持や分割管理と合わせて確認してください。部品を代替しても、それ以外の点で管理されていない曲げやねじり作業の適格性が確認されたことにはなりません。
基板分割のひずみ報告書には何を含めるべきですか?
有用な報告書には、実装基板と治具のリビジョン、センサの位置と向き、データ収集設定、作業条件、事象の全順序を明記します。必要なひずみ指標を適用される合否判定基準と対比して示し、時系列の根拠を保管し、是正措置を記録します。適格性評価がどの量産条件を代表したかを明確にする必要があります。
どのような変更で基板分割のリスクを再確認する必要がありますか?
部品の種類または向き、PCB構造、連結タブ、V溝、支持接点、切断順序、工具・治具、取り扱いの変更を確認します。変更によって既存の根拠が無効になる可能性がある場合は、測定または適格性評価を再実施してください。基板外形が変わらなければ承認を維持できると考えるのではなく、変化した荷重経路と製品リスクに基づいて判断します。
JASPERとの分割検討に向けて準備する
分割の検討に向けて、パネル図面、PCBの層構成、部品表(BOM)、部品配置データ、実装図面、部品固有の取り扱い要件を準備します。既存の治具設計、ひずみ報告書、損傷が疑われる箇所の写真があれば含めてください。移動できない部品やレイアウト要素を明確にし、実行可能な管理策に議論を絞れるようにします。
提案する分割方法と検証の責任分担について、JASPERのプリント基板実装サービスを通じて相談してください。レイアウト、支持、取り扱い、承認に必要な根拠は、損傷したロットが工程を通過した後ではなく、量産工程を承認する前に合意します。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。