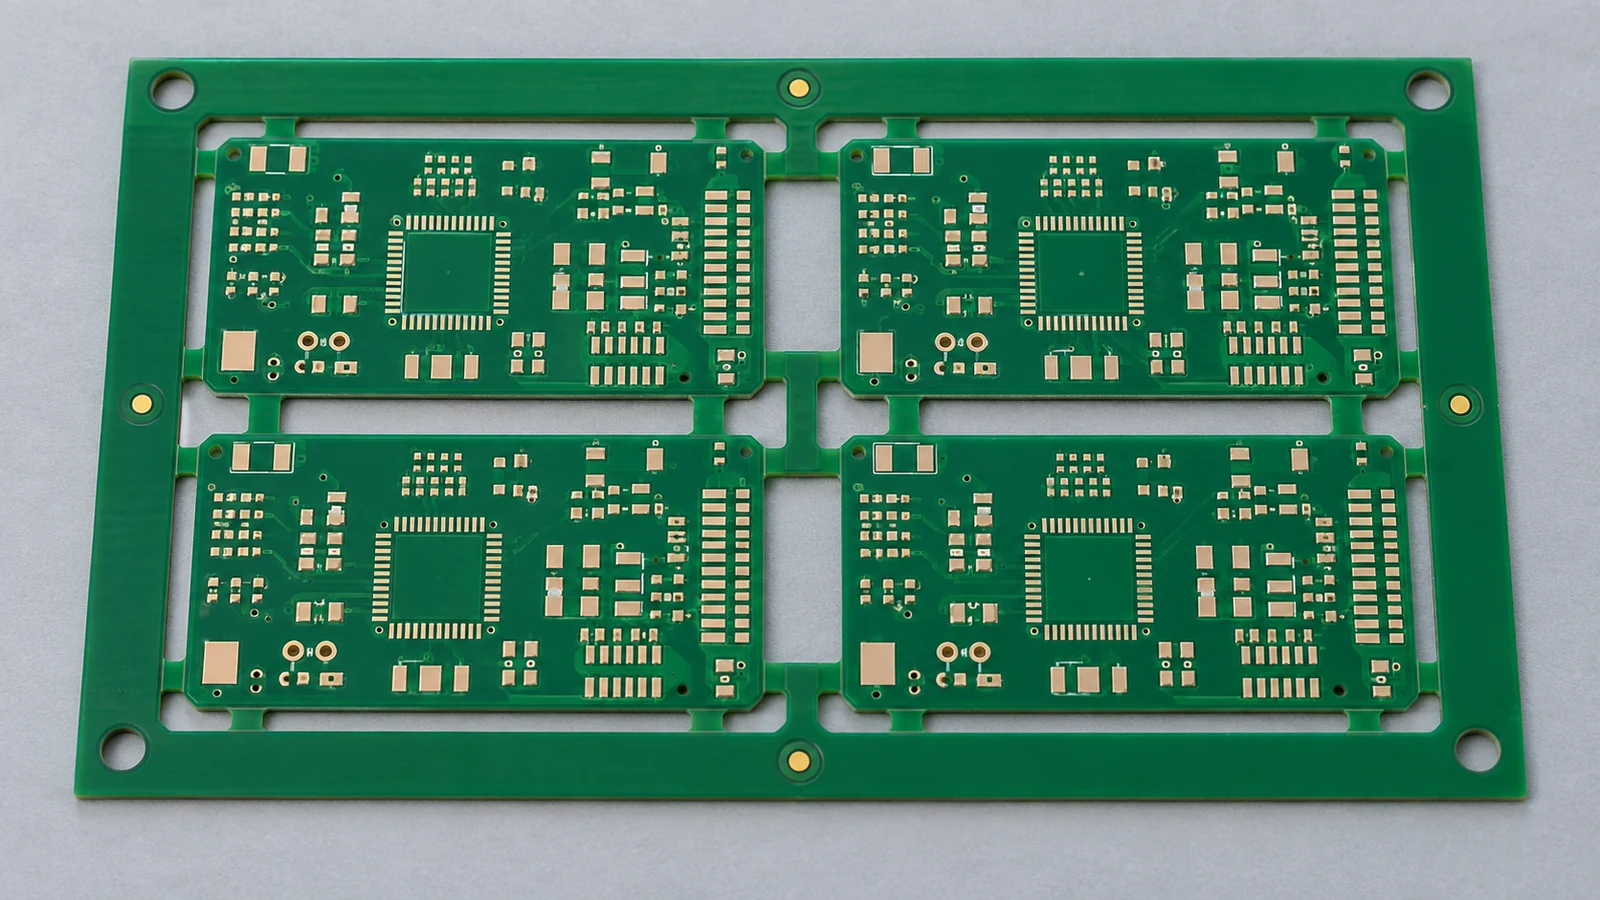
Die Bauteilbelastung beim PCB-Nutzentrennen ist die mechanische Belastung, die beim Heraustrennen einer bestückten Leiterplatte (PCBA) aus ihrem Nutzen auf Bauteile, Lötstellen und das benachbarte Laminat übertragen wird. Beherrschen lässt sie sich durch eine Prüfung der Trennbahn, der Bauteilposition und -ausrichtung sowie der während des gesamten Schnitts verfügbaren Abstützung. Weder ein einzelner Kantenabstand noch ein einzelner Grenzwert für die Leiterplattendehnung gewährleistet die Sicherheit jeder Baugruppe. Legen Sie die Annahmekriterien anhand der Anforderungen der ausgewählten Bauteile und des tatsächlichen Trennprozesses fest und validieren Sie anschließend die Stellen mit dem höchsten Risiko vor der Produktionsfreigabe.
- Den Lastpfad verstehen, bevor ein Trennverfahren gewählt wird
- Spannungsempfindliche Bauteile nahe der Trennbahn erfassen
- Fräsen, V-Ritzen und andere Trennmethoden vergleichen
- Stege, Ritzungen und Werkzeugzugang im Nutzendesign prüfen
- Das Trennelement auf die Anlage abstimmen
- Die letzte Verbindung prüfen, nicht nur den ersten Schnitt
- Die Leiterplatte beim Trennen und bei der Handhabung abstützen
- Dehnungsmessungen planen, wenn das Risiko sie rechtfertigt
- Die anwendbare Spezifikation vor der Prüfung festlegen
- Das Ereignis messen, das die Anforderung beschreibt
- Einen wiederholbaren projektbezogenen Messplan erstellen
- Die Prüfung auf fünf Baugruppenszenarien anwenden
- Kompakte Sensorleiterplatte mit einem MLCC neben einem Steg
- Lange Steuerungsleiterplatte, die entlang von V-Ritzungen getrennt wird
- Prozessorleiterplatte mit einem FCBGA nahe einem entfernbaren Nutzenrand
- Schnittstellenleiterplatte mit einem überstehenden Steckverbinder
- Dünne Leiterplatte beim Wechsel vom Fräsen zum Lasertrennen
- Risiken des Nutzentrennens vor der Produktionsfreigabe abschließen
- Häufig gestellte Fragen
- Kann eine Leiterplatte die Funktionsprüfung bestehen, nachdem ein Bauteil mechanisch beschädigt wurde?
- Wie nahe darf ein Keramikkondensator an einer Trennkante liegen?
- Beseitigt Nutzentrennen durch Fräsen sämtliche mechanischen Spannungen in der Leiterplatte?
- Wann ist eine Dehnungsmessung für einen PCBA-Trennprozess sinnvoll?
- Sollte die Bauteilausrichtung nahe einem Trennsteg geprüft werden?
- Kann ein Kondensator mit flexibler Terminierung eine Änderung des Trennprozesses ersetzen?
- Was sollte ein Dehnungsmessbericht zum Nutzentrennen enthalten?
- Welche Änderungen erfordern eine erneute Risikoprüfung des Nutzentrennens?
- Die Trennprüfung mit JASPER vorbereiten
Den Lastpfad verstehen, bevor ein Trennverfahren gewählt wird
Das Risiko beim Nutzentrennen folgt dem Lastpfad vom Nutzentrenner über die abgestützte Leiterplatte bis zur Bauteilbefestigung. Eine saubere Leiterplattenkante beweist nicht, dass dieser Lastpfad unkritisch war. Prüfen Sie, was sich biegt, was eingespannt bleibt und was seine Abstützung verliert, wenn die einzelnen Verbindungen zum Nutzen entfallen.
Bei einem Keramikkondensator verschiebt die Verformung der Leiterplatte die Kupferlötflächen und belastet die verlöteten Anschlüsse. Eine übermäßige Verformung kann Risse in der Keramik verursachen. Bei anderen Baugruppen können Lötstellenschäden, abgehobene Pads oder Pad Cratering auftreten, bei dem das Laminat unter einem Pad bricht. Dabei handelt es sich um unterschiedliche Ausfallmechanismen, nicht um austauschbare Bezeichnungen für eine sichtbar gebrochene Lötstelle.
Auch mechanische Spannung und Dehnung sind unterschiedliche Größen. Die Spannung beschreibt die innere mechanische Belastung pro Flächeneinheit; die Dehnung beschreibt die Längenänderung bezogen auf die ursprüngliche Länge. Ein auf der Leiterplatte angebrachter Dehnungsmessstreifen misst die lokale Leiterplattendehnung, nicht die Spannung im Keramikkörper oder in jeder einzelnen Lötverbindung. Um diese Messung mit einer Schädigung in Beziehung zu setzen, müssen die zutreffenden Bauteil- und Baugruppenbedingungen berücksichtigt werden.
Betrachten Sie für die Prüfung den vollständigen Ablauf: Nutzen einlegen, positionieren, einspannen, Leiterplatten trennen, Vorrichtung lösen und jede Leiterplatte weitertransportieren. Diese Prüfung vorübergehender Belastungen unterscheidet sich von der Bewertung des Gesamtverzugs der Leiterplatte.
Spannungsempfindliche Bauteile nahe der Trennbahn erfassen
Spannungsempfindliche Bauteile sollten der tatsächlichen Schnitt-, Ritz- oder Stegentfernungsbahn zugeordnet werden, nicht nur der Kontur der fertigen Leiterplatte. Beginnen Sie mit Mehrschicht-Keramikkondensatoren und berücksichtigen Sie anschließend Gehäuse mit Handhabungsvorgaben des Lieferanten sowie Bauteile, deren Gewicht oder Überstand die Abstützung der Leiterplatte verändert.
Erfassen Sie für jedes Bauteil Referenzbezeichner, Herstellerteilenummer, Gehäuse, Bestückungsseite und Ausrichtung. Bemaßen Sie den relevanten Körper, Anschluss oder die Lötfläche gegenüber dem Trennelement und geben Sie an, auf welche Geometriemerkmale sich die jeweilige Bemaßung bezieht. Ein Abstand vom Bauteilkörper zur Kante und ein Abstand von der Lötfläche zum Verbindungssteg beantworten unterschiedliche Fragen; vermischen Sie diese bei einer Abstandsprüfung nicht.
Die Ausrichtung erfordert eine eigenständige Entscheidung. Eine parallele Ausrichtung zur Trennlinie ist eine zu bewertende Layoutmaßnahme. Kennzeichnen Sie bei einem Mehrschicht-Keramikkondensator (MLCC) mit zwei Anschlüssen ausdrücklich die Achse zwischen den Anschlüssen. Betrachten Sie die parallele Ausrichtung als Ausgangspunkt, nicht als Sicherheitsnachweis: Ein versetzter Steg, eine Ecke, ein Schlitz oder eine veränderte Abstützung können die lokale Biegerichtung beeinflussen.
Verknüpfen Sie mit dieser Projektprüfmatrix jede Risikoeinwirkung mit einer Maßnahme und einem beobachtbaren Ergebnis.
| Risikofaktor | Betroffenes Bauteil oder betroffener Bereich | Wechselwirkung beim Trennen | Mögliche Gegenmaßnahme | Verifikationsnachweis |
|---|---|---|---|---|
| Keramikbauteile nahe der Kante | MLCC-Körper, Anschlüsse und Lötflächen | Lokale Biegung belastet das eingelötete Keramikbauteil | Bauteil versetzen oder neu ausrichten; elektrisch geeignete biegebeständige Alternative prüfen | Freigegebene Bauteilvorgaben, bemaßtes Layout und gegebenenfalls lokale Dehnungsmessergebnisse |
| Position des Trennstegs | Bauteile neben einem Steg oder einer schmalen Leiterplatteneinschnürung | Das Entfernen des Stegs konzentriert die Belastung nahe seiner Anbindung | Steg versetzen, spanend entfernen oder lokal abstützen | Freigegebene Stegzeichnung, Schnittfolge und instrumentierter Versuch, sofern begründet |
| V-Ritzbahn | Bauteile entlang der geritzten Linie | Messerbelastung und Reststeg beeinflussen das Trennen | Ritzgeometrie auf den Nutzentrenner abstimmen und Messereinstellungen qualifizieren | Fertigungsmessungen, kontrolliertes Prozessrezept und Prozessversuch |
| Nicht abgestützte Leiterplattenspannweite | Nachgiebige Bereiche zwischen Auflagen | Schneiden oder Einspannen biegt die Spannweite durch | Bauteilschonende Abstützung nahe der aktiven Lasteinleitung ergänzen | Kontaktplan der Vorrichtung und Beobachtung vom Einlegen bis zum Entnehmen |
| Hebelwirkung des Steckverbinders | Steckverbinderlötstellen und benachbarte Bauteile | Greifen oder Kabelkräfte biegen die Leiterplatte | An freigegebenen Leiterplattenbereichen greifen; Kabel separat zurückhalten | Arbeitsanweisung und Weitertransport- oder Einsteckversuch |
| Handhabung nach dem Trennen | Freigelegte Leiterplatte, empfindliche Ecken und randnahe Bauteile | Herausheben, Stapeln oder Kantennachbearbeitung erzeugt zusätzliche Belastung | Abgestütztes Entnehmen und schützende Ablage in Trays festlegen | Handhabungsbeobachtung, Tray-Prüfung und Erfassung relevanter Dehnungen |
Fräsen, V-Ritzen und andere Trennmethoden vergleichen
Trennmethoden sollten danach verglichen werden, wie sie die bestückte Leiterplatte belasten und welche Nachweise für ihre Qualifizierung erforderlich sind. V-Ritzen ist ein Merkmal des Nutzens, keine vollständige Beschreibung des Trennvorgangs. Eine geritzte Leiterplatte von Hand zu brechen ist nicht gleichbedeutend mit dem Trennen durch ein kontrolliertes Messersystem.
Die folgenden Methoden sind praktische Alternativen für diese Prüfung, keine allgemeingültige Rangfolge von der sichersten bis zur unsichersten Methode. Anlagenhersteller unterscheiden zwischen Fräsen, Sägen, Laserschneiden, dem Trennen geritzter Leiterplatten und dem lokalen Entfernen von Reststegen; ihre Eignung hängt vom Nutzen und vom Prozess ab.
| Trennmethode | Wechselwirkung mit der Baugruppe | Wichtigster Prüfschwerpunkt | Geeignete Verifikation |
|---|---|---|---|
| Fräsen | Ein rotierendes Werkzeug entfernt Stege oder Leiterplattenmaterial | Fräserzugang, Rückhaltung der freigetrennten Leiterplatte, Schnittparameter und Partikelabsaugung | Versuch mit Produktionswerkzeugen, Kantenprüfung und gegebenenfalls lokale Dehnungsmessung |
| Messertrennen an V-Ritzungen | Messer trennen den verbleibenden Reststeg entlang einer Nut | Gleichmäßigkeit der Ritzung, Messerausrichtung, Reihenfolge der Durchläufe und Bauteilabstand | Tatsächlich geritzte Nutzen, kontrolliertes Messerrezept und wiederholbare Abstützung |
| Manuelles Brechen | Vom Bediener aufgebrachte Biegung oder Torsion bricht Stege oder Ritzlinien | Griffposition, Bewegungsstreuung und auf empfindliche Bauteile übertragene Belastung | Dokumentierte Begründung und repräsentative Bedienerversuche; Methode ersetzen, wenn sie nicht ausreichend beherrscht wird |
| Stanzen oder Stegschneiden | Ein Stempel oder ein lokales Schneidwerkzeug entfernt Verbindungen | Abgestimmte Abstützung, Werkzeugfreiraum und vollständige Stegentfernung | Werkzeugversuch, Prüfung der zurückgehaltenen Leiterplatte und Dehnungserfassung, sofern begründet |
| Sägen | Eine Säge entfernt Material entlang einer Schnittlinie | Sägeblattfreiraum, Einspannung, geradliniger Zugang und Sauberkeit | Produktionsrepräsentativer Versuch zum Schneiden und Lösen der Leiterplatte |
| Lasertrennen | Berührungslos eingebrachte Energie entfernt Material entlang der Bahn | Materialverträglichkeit, thermische Auswirkungen, Absaugung und anschließende Handhabung | Bewertung von Schnittkante und Sauberkeit sowie Prüfung von Vorrichtung und Entnahme |
Fräsen kann vermeiden, dass ein Steg absichtlich bis zum Bruch gebogen wird, beseitigt jedoch nicht die Belastungen durch Vorrichtung oder Handhabung. Halten Sie Nutzenrahmen und einzelne Leiterplatten fest, während die Verbindungsstege weggefräst werden. Diese Unterscheidung ist am letzten Steg wichtig, wenn die Leiterplatte andernfalls ihre Verbindung zum Rahmen verliert.
Für geritzte Nutzen beschreibt die Dokumentation des MAESTRO 4S von cab eine geringere Belastung durch stufenweise Messerdurchläufe in einer bestimmten Konfiguration. Nutzen Sie dies als Beleg dafür, dass der Messerprozess wichtig ist, nicht als Erlaubnis, die beispielhafte Geometrie oder Einstellungen auf eine andere Baugruppe zu übertragen.
Lasertrennen vermeidet den direkten Kontakt mit einem Schneidwerkzeug, erfordert aber weiterhin eine Prozessqualifizierung. Berücksichtigen Sie schichtweise thermische Ablation und Rauchabsaugung bei der Laserprozessprüfung. Prüfen Sie die Materialreaktion und den Handhabungsablauf, statt berührungsloses Schneiden mit einem risikofreien Ablauf an der gesamten Fertigungsstation gleichzusetzen.
Stege, Ritzungen und Werkzeugzugang im Nutzendesign prüfen
Stege, Ritzungen und Werkzeugzugang müssen gemeinsam geprüft werden, weil eine Änderung des Trennelements sowohl die lokale Belastung als auch die verfügbare Rückhaltung der Leiterplatte verändert. Geben Sie eine Trennzeichnung frei, die die bestückte Baugruppe, die Schnittstellen zur Vorrichtung und den Ablauf zeigt, nicht lediglich die Kontur der unbestückten Leiterplatte.
Das Trennelement auf die Anlage abstimmen
Kennzeichnen Sie bei einer durch Fräsen zu trennenden Baugruppe, welche Verbindungen spanend entfernt werden und welche gegebenenfalls für einen weiteren Arbeitsschritt verbleiben. Bestätigen Sie auf beiden Seiten des Nutzens den Zugang für den Fräser und die ihn umgebenden Anlagenteile. Eine freie Werkzeugmittellinie reicht nicht aus, wenn ein Steckverbindergehäuse, ein unterseitiges Bauteil oder ein Vorrichtungskontakt den umgebenden Raum belegt.
Legen Sie bei einer geritzten Baugruppe die Nutposition und den Reststeg in den Fertigungsdaten fest und gleichen Sie diese anschließend mit den Anforderungen des Nutzentrenners ab. Das verbleibende Material ist Teil des mechanischen Systems. Prüfen Sie repräsentative angelieferte Nutzen, statt anzunehmen, die Zeichnung allein lege den tatsächlichen Produktionszustand fest.
Die letzte Verbindung prüfen, nicht nur den ersten Schnitt
Kennzeichnen Sie die Reihenfolge der Stegentfernung und bestimmen Sie, was jede Leiterplatte nach jedem Schritt abstützt. Lassen Sie eine empfindliche Ecke nicht allein deshalb an einer einzigen Verbindung hängen, weil diese Reihenfolge den Maschinenweg verkürzt. Prüfen Sie, ob sich der Rahmen gegen eine freigetrennte Leiterplatte bewegen kann und ob der Bediener die Baugruppe zum Entnehmen biegen muss.
Beziehen Sie das Kürzen von Stegresten, Schleifen oder einen zweiten Trennvorgang in dieselbe Prüfung ein. Das erfolgreiche Entfernen des Hauptnutzens qualifiziert keine anschließende unkontrollierte Nachbearbeitung. Begrenzen Sie Biegung und Torsion nach der Kondensatorbestückung auch bei diesen Nachbearbeitungsschritten.
Die Leiterplatte beim Trennen und bei der Handhabung abstützen
Die Leiterplattenabstützung sollte die Trennlast aufnehmen, ohne auf Bauteile zu drücken oder die Baugruppe in eine verformte Lage zu zwingen. Stützen Sie nur an freigegebenen Kontaktflächen ab und erhalten Sie die Rückhaltung nach dem letzten Schnitt. Zweckgebundene Fräsvorrichtungen nutzen Positionier- und Stützelemente, um die Leiterplattenbewegung beim Trennen zu kontrollieren.
Prüfen Sie die Vorrichtung anhand der vollständig bestückten Unterseite. Kennzeichnen Sie Auflagekontakte, Positionierstifte, Spannelemente, Vakuumbereiche und Freistellungen. Prüfen Sie, dass eine Auflage nicht auf einer Lötstelle, einem Keramikkörper oder einem hervorstehenden Anschluss aufsetzt. Eine Vorrichtung, die zu einer unbestückten Leiterplatte passt, kann mit ihrer bestückten Ausführung kollidieren.
Beobachten Sie das Einlegen und das Schließen der Spannelemente, bevor Sie das Schneiden bewerten. Der Bediener sollte die Leiterplatte nicht gegen eine unpassende Aufnahme flachdrücken müssen. Lösen Sie beim Entnehmen die Rückhalteelemente in einer festgelegten Reihenfolge und heben Sie an freigegebenen Bereichen an, statt an einem überstehenden Steckverbinder zu ziehen. Beziehen Sie angeschlossene Kabel und vorübergehend angebrachte Prüfhilfsmittel in diese Prüfung ein.
Ersetzen Sie die Produktionsbestückung nicht durch eine unbestückte Leiterplatte, wenn die fehlenden Bauteile Steifigkeit, Masse oder Vorrichtungszugang verändern würden. Ein Versuch mit einer unbestückten Leiterplatte kann den Werkzeugfreiraum bestimmen, bildet aber nicht automatisch das mechanische Verhalten der Baugruppe ab.
Behalten Sie den ersten nachgelagerten Arbeitsschritt im Blick. Legen Sie getrennte Leiterplatten in Trays ab, die empfindliche Bereiche nicht belasten, und berücksichtigen Sie das Einstecken von Steckverbindern, wenn es unmittelbar nach dem Trennen erfolgt. Im FCBGA/ENIG-Beispiel sind das Abbrechen seitlicher Führungsränder und das manuelle Stecken mechanisch starke Belastungen, die bewertet werden müssen.
Dehnungsmessungen planen, wenn das Risiko sie rechtfertigt
Eine Dehnungsmessung ist sinnvoll, wenn sich eine Layout- oder Prozessentscheidung nicht mit ausreichender Sicherheit anhand anwendbarer Bauteilvorgaben und etablierter Produktionsnachweise begründen lässt. Priorisieren Sie randnahe Keramikbauteile, eingeschränkte Gehäusepositionen, wechselnde Abstützbedingungen, manuelle Arbeitsschritte und Prozessänderungen im Zusammenhang mit ungeklärten Ausfällen.
Die anwendbare Spezifikation vor der Prüfung festlegen
IPC/JEDEC-9704A, der Leitfaden zur Dehnungsmessstreifenprüfung an bestückten Leiterplatten, beschreibt eine Methodik zur Messung der Baugruppendehnung bei Fertigung, Prüfung und Handhabung. Der öffentlich zugängliche Anwendungsbereich nennt Dehnung und Dehnrate als relevante Größen und berücksichtigt Grenzwerte von Kunden, Bauteillieferanten oder aus internen Verfahren. Er stellt keinen allgemeingültigen Annahmegrenzwert für Bauteile dar.
Beschaffen Sie die für das ausgewählte Bauteil anwendbare Handhabungs- oder Leiterplattendehnungsanforderung und bestimmen Sie den Leiterplattenaufbau, die Befestigungskonfiguration, die Messstreifenposition und die Dehnungskenngröße, für die sie gilt. Eine Leiterplattendurchbiegung aus einer Vorrichtung zur Bauteilqualifizierung ist nicht automatisch eine zulässige Durchbiegung für einen bestückten Produktionsnutzen.
Wenn kein übertragbarer Grenzwert verfügbar ist, vereinbaren Sie mit dem Bauteillieferanten und dem Verantwortlichen für die Produktzuverlässigkeit ein Qualifizierungsverfahren. Legen Sie die für die Prozessfreigabe benötigten Nachweise fest; konstruieren Sie keinen Mikrodehnungsgrenzwert aus der Anlagenseite eines anderen Lieferanten oder einem nicht zugehörigen Produkt.
Das Ereignis messen, das die Anforderung beschreibt
Die lokale Dehnung wird als ε = ΔL/L ausgedrückt; eine Mikrodehnung, geschrieben µε, entspricht einer Dehnung von 10^-6. Erfassen Sie die Dehnrate in kompatiblen Einheiten wie µε/s. Behalten Sie die Vorzeichen für Zug und Druck bei. Vergleichen Sie die vorgegebene Richtungs- oder Hauptdehnungskenngröße mit dem dazugehörigen Kriterium; ein Dehnratenergebnis kann nicht anhand eines reinen Dehnungsgrenzwerts bewertet werden.
Wählen Sie die Messstreifenpositionen im Umfeld der zu bewertenden Bauteile und Lastpfade. Ein einachsiger Messstreifen misst die Dehnung entlang seiner Messachse. Eine Rosette liefert mehrere richtungsabhängige Messungen, aus denen sich die Hauptdehnungen berechnen lassen. Wählen Sie die im Qualifizierungsplan geforderte Anordnung, statt die am einfachsten instrumentierbare Stelle zu verwenden.
Dokumentieren Sie Leiterplattenseite, Ausrichtung des Messstreifens und Position gegenüber dem Gehäuse. Erfassen Sie k-Faktor, Brückenschaltung, Nullreferenz und Temperaturkompensation; andernfalls kann die Temperaturabhängigkeit des Widerstands Messfehler verursachen. Befestigen Sie die Messleitungen so, dass sie nicht an der Leiterplatte ziehen oder das Werkzeug behindern. Behalten Sie die Produktionsbauteile bei, soweit praktikabel, und bewerten Sie die Auswirkungen jeder Entfernung oder Ersetzung.
Einen wiederholbaren projektbezogenen Messplan erstellen
Verwenden Sie den folgenden Plan, um den Versuch reproduzierbar zu machen. Diese Aufzeichnungen verknüpfen das Ergebnis mit dem geprüften Prozess statt lediglich mit einem Maschinennamen.
| Messaufzeichnung | Erforderlicher Inhalt | Unterstützte Entscheidung |
|---|---|---|
| Baugruppenidentität | Leiterplattenrevision, Lagenaufbau, Dicke, Bestückung und relevante Bauteilnummern | Ob die geprüfte Hardware die Produktion repräsentiert |
| Sensoranordnung | Messstreifentyp, Position, Ausrichtung, Befestigung und Leitungsführung | Ob die Messungen der bauteilspezifischen Anforderung entsprechen |
| Erfassungskonfiguration | Kalibrierprüfung, Abtastung, Bandbreite, Filterung, Trigger und Aufzeichnungsfenster | Ob kurzzeitige Ereignisse erfasst und verglichen werden können |
| Prozessbedingungen | Vorrichtungsrevision, Spannfolge, Werkzeugzustand, Rezept, Nutzenposition und gegebenenfalls Bediener | Ob Streuungen und der Zustand beim abschließenden Freigeben der Leiterplatte abgebildet wurden |
| Ergebnisse und Entscheidung | Zeitverläufe, vorgegebene Dehnungskenngrößen, anwendbare Grenzwerte, Prüfbefunde und Korrekturmaßnahmen | Ob die Qualifizierung freigegeben, geändert oder wiederholt werden soll |
Zeichnen Sie vom Einlegen des Nutzens bis zur Ablage im Tray auf und kennzeichnen Sie die einzelnen Ereignisse. Wählen Sie Erfassungseinstellungen, die die Ereignisdauer zeitlich auflösen; weisen Sie nach, dass weder Filterung noch zu geringe Abtastung eine relevante Spitze verdeckt haben. Beziehen Sie wiederholte Versuche und repräsentative Nutzenpositionen ein und stimmen Sie den Stichprobenumfang anhand des Produktrisikos ab, nicht anhand einer allgemeingültigen Probenzahl.
Ein niedrigerer gemessener Spitzenwert unterstützt einen Prozessvergleich nur dann, wenn Hardware, Sensoranordnung und Auswertung vergleichbar sind. Er belegt nicht die Freiheit von sämtlichen Ausfallarten. Kombinieren Sie die Messungen mit einer zum vermuteten Schaden passenden Inspektion oder Bauteilanalyse sowie mit den Funktionsprüfungen des Produkts.
Die Prüfung auf fünf Baugruppenszenarien anwenden
Diese fünf Baugruppenszenarien zeigen, wie die Risikoeinwirkung auf Bauteile die Entscheidung zum Trennen verändert. Es sind technische Beispiele, keine Produktionsergebnisse. Qualifizieren Sie in jedem Fall die Kombination aus Layout, Verfahren, Abstützung und Handhabung, statt lediglich eine Technologiebezeichnung freizugeben.
Kompakte Sensorleiterplatte mit einem MLCC neben einem Steg
Prüfen Sie, ob sich der Steg versetzen lässt, bevor Sie die Kondensatorposition akzeptieren. Vergleichen Sie die Anschlussachse mit der erwarteten lokalen Biegerichtung und prüfen Sie die Abstützung unter dem betroffenen Bereich. Sind Layoutänderungen eingeschränkt, bewerten Sie eine kontrollierte Stegentfernung und bestimmen Sie, ob eine lokale Dehnungsmessung erforderlich ist. Auch eine biegebeständige Kondensatoralternative benötigt eine elektrische und gehäusebezogene Freigabe.
Lange Steuerungsleiterplatte, die entlang von V-Ritzungen getrennt wird
Konzentrieren Sie sich darauf, wie die Leiterplatte vor, während und nach dem Messerdurchlauf abgestützt wird. Prüfen Sie die Gleichmäßigkeit der Nuten und die zulässige Messerfolge gemeinsam. Beziehen Sie Rand- und Innenpositionen des Nutzens in den Versuch ein, wenn ihre Rückhaltebedingungen unterschiedlich sind. Leiten Sie die Eignung nicht aus einer einzigen leicht handhabbaren Probe oder aus dem Fehlen eines offensichtlichen Kantenfehlers ab.
Prozessorleiterplatte mit einem FCBGA nahe einem entfernbaren Nutzenrand
Ermitteln Sie die relevanten Dehnungskenngrößen und Messpositionen anhand der Vorgaben für das genaue Gehäuse. Bewerten Sie das Entfernen des Nutzenrands als Teil des Prozesses der bestückten Leiterplatte, einschließlich des Schließens der Spannelemente und des Lösens der Vorrichtung. Untersuchen Sie Abbrechbelastungen im FCBGA-Beispiel, ohne dessen gehäuse- und oberflächenspezifische Aussagen auf andere Baugruppen zu übertragen.
Schnittstellenleiterplatte mit einem überstehenden Steckverbinder
Prüfen Sie sowohl den Schnittfreiraum als auch den Einfluss des Steckverbinders auf die Entnahme. Der bequemste Griffpunkt kann zugleich das größte Biegemoment auf seinen Befestigungsbereich aufbringen. Legen Sie eine Griffweise mit Leiterplattenabstützung und eine separate Kabelrückhaltung fest. Begrenzen Sie diese Prüfung auf das Trennen und den unmittelbaren Weitertransport; die umfassendere mechanische Abstützung gehört in die Prüfung der Baugruppenabstützung.
Dünne Leiterplatte beim Wechsel vom Fräsen zum Lasertrennen
Bewerten Sie den Prozess neu, statt die Fräsfreigabe automatisch zu übernehmen. Die direkten Fräserkräfte ändern sich, aber Vorrichtungsbelastung und Leiterplattenaufnahme bleiben bestehen. Verifizieren Sie den Laserprozess anhand des Materialaufbaus und der Sauberkeitsanforderungen und bestätigen Sie anschließend, dass sich die frisch getrennte Leiterplatte ohne Biegung entnehmen lässt. Behalten Sie vergleichbare Messpositionen bei, wenn eine Dehnungsuntersuchung vor und nach der Änderung erforderlich ist.
Risiken des Nutzentrennens vor der Produktionsfreigabe abschließen
Risiken des Nutzentrennens sind abgeschlossen, wenn für jede wesentliche Risikoeinwirkung auf ein Bauteil eine freigegebene Maßnahme und ein zum Ausfallmechanismus passender Nachweis vorliegen. Weder ein sauberer Schnitt noch eine bestandene Funktionsprüfung allein belegt, dass mechanisch empfindliche Bauteile unbeschädigt sind. Manche Kondensatorrisse sind äußerlich schwer erkennbar und können den Isolationswiderstand verschlechtern.
Verwenden Sie eine festgelegte Freigabefolge: Risikokarte genehmigen, Trennzeichnung festschreiben, Vorrichtung und Rezept qualifizieren, Nachweise prüfen und anschließend die Arbeitsanweisung herausgeben. Ordnen Sie dem Leiterplattendesigner die Verantwortung für Layoutänderungen zu, der Fertigungstechnik die Verantwortung für den Trennprozess und der Qualitäts- oder Zuverlässigkeitstechnik die Verantwortung für die Annahmenachweise. Der Produktverantwortliche entscheidet über den Umgang mit verbleibenden Risiken.
Bewahren Sie die freigegebenen Werkzeug- und Vorrichtungsrevisionen, den Abstützungsplan, die Bauteileinschränkungen, gegebenenfalls erforderliche Messergebnisse und die Handhabungsanweisungen für Bediener auf. Nehmen Sie den letzten Steg, das Entfernen des Nutzenrands und den anschließenden Weitertransport in den freigegebenen Arbeitsablauf auf.
Bewahren Sie bei einem Schadensverdacht Proben auf und stellen Sie fest, wann der Fehler erstmals aufgetreten ist. Vergleichen Sie die Nachweise vor und nach dem Trennen und unterscheiden Sie Keramikrisse, Verbindungsbrüche und Laminatschäden. Bei Verdacht auf einen inneren MLCC-Riss kann eine geeignet positionierte Querschliffanalyse Schäden sichtbar machen, die einer äußeren Inspektion verborgen bleiben. Die Entdeckung nach dem Trennen allein belegt noch keine Ursache.
Definieren Sie Auslöser für eine erneute Qualifizierung anhand von Änderungen, die den Lastpfad beeinflussen: Bauteilsubstitution, Leiterplattenaufbau, Steg- oder Ritzgeometrie, Vorrichtungskontakte, Schnittfolge, Werkzeugeinstellungen und Handhabung. Ein erfolgreicher Korrekturversuch schließt nur die Bedingungen ab, die tatsächlich geprüft wurden.
Häufig gestellte Fragen
Die folgenden Antworten behandeln typische Entscheidungen zur Bauteilbelastung beim PCB-Nutzentrennen. Wenden Sie sie zusammen mit der Dokumentation der ausgewählten Bauteile und dem qualifizierten Prozess an, insbesondere beim Übergang vom Prototyp zur Produktion oder bei der Verlagerung einer Baugruppe zwischen Fertigungslinien.
Kann eine Leiterplatte die Funktionsprüfung bestehen, nachdem ein Bauteil mechanisch beschädigt wurde?
Ja. Ein mechanisch beschädigtes Bauteil kann unter den Bedingungen einer unmittelbar durchgeführten Prüfung elektrisch funktionsfähig bleiben. Ein Keramikriss kann den Isolationswiderstand später beeinträchtigen oder unter anderen Bedingungen elektrisch relevant werden. Funktionsprüfungen sind sinnvoll, ersetzen aber weder Vorbeugung noch Prozessqualifizierung oder eine auf den vermuteten Ausfallmechanismus abgestimmte Schadensanalyse.
Wie nahe darf ein Keramikkondensator an einer Trennkante liegen?
Es gibt keinen allgemeingültigen sicheren Abstand für jeden Keramikkondensator und jedes Trennverfahren. Bestimmen Sie den Abstand anhand der Vorgaben für das ausgewählte Bauteil, seiner Ausrichtung, der Steg- oder Ritzposition, des Leiterplattenaufbaus und der Abstützung. Definieren Sie den Maßbezug ausdrücklich und validieren Sie anschließend das vorgeschlagene Layout und Produktionsverfahren, wenn weiterhin ein erhebliches mechanisches Risiko besteht.
Beseitigt Nutzentrennen durch Fräsen sämtliche mechanischen Spannungen in der Leiterplatte?
Nein. Fräsen kann Verbindungsmaterial entfernen, ohne die Leiterplatte absichtlich abzubrechen; dennoch können Einspannen, Fräserwechselwirkung, ein nicht abgestützter letzter Steg und Entnahme die Baugruppe belasten. Qualifizieren Sie den Fräsprozess mit seiner Vorrichtung, Schnittfolge, seinem Werkzeugzustand und seinen Handhabungsschritten, statt den Maschinentyp als Sicherheitsnachweis zu betrachten.
Wann ist eine Dehnungsmessung für einen PCBA-Trennprozess sinnvoll?
Eine Dehnungsmessung ist sinnvoll, wenn empfindliche Bauteile, begrenzte Abstände, wechselnde Handhabung oder ein geänderter Trennprozess Unsicherheit über die mechanische Belastung erzeugen. Legen Sie zuerst das anwendbare Annahmekriterium fest, instrumentieren Sie dann repräsentative Baugruppen und erfassen Sie den vollständigen Vorgang. Nutzen Sie die Ergebnisse, um Maßnahmen zu vergleichen und den definierten Prozess zu qualifizieren, nicht um eine allgemeine Unempfindlichkeit aller Bauteile zu behaupten.
Sollte die Bauteilausrichtung nahe einem Trennsteg geprüft werden?
Ja. Prüfen Sie die Anschlussachse des Bauteils gegenüber der erwarteten lokalen Biegerichtung, nicht nur gegenüber der fertigen Leiterplattenkante. Eine parallele Anordnung zur Trennlinie ist für viele Keramikkondensatoren mit zwei Anschlüssen ein sinnvoller Ausgangspunkt; versetzte Stege und wechselnde Rückhaltebedingungen können die lokale Verformung jedoch verändern und eine andere Lösung erfordern.
Kann ein Kondensator mit flexibler Terminierung eine Änderung des Trennprozesses ersetzen?
Nicht automatisch. Ein Kondensator mit flexibler Terminierung kann eine Gegenmaßnahme sein, muss aber die elektrischen und Zuverlässigkeitsanforderungen der Schaltung sowie die mechanischen Bedingungen des ausgewählten Bauteils erfüllen. Prüfen Sie den Ersatz gemeinsam mit der Leiterplattenabstützung und den Trennmaßnahmen. Eine Bauteilsubstitution qualifiziert keinen ansonsten unkontrollierten Biege- oder Verdrehvorgang.
Was sollte ein Dehnungsmessbericht zum Nutzentrennen enthalten?
Ein zweckmäßiger Bericht nennt Baugruppen- und Vorrichtungsrevisionen, Sensorpositionen und -ausrichtungen, Erfassungseinstellungen, Betriebsbedingungen und die vollständige Ereignisfolge. Er stellt die erforderlichen Dehnungskenngrößen den anwendbaren Annahmekriterien gegenüber, bewahrt die Zeitverlaufsnachweise auf und dokumentiert Korrekturmaßnahmen. Der Bericht sollte klar erkennen lassen, welche Produktionsbedingungen durch die Qualifizierung repräsentiert wurden.
Welche Änderungen erfordern eine erneute Risikoprüfung des Nutzentrennens?
Prüfen Sie Änderungen an Bauteiltyp oder -ausrichtung, Leiterplattenaufbau, Stegen, Ritzungen, Auflagekontakten, Schnittfolge, Werkzeugen und Vorrichtungen sowie Handhabung. Wiederholen Sie Messung oder Qualifizierung, wenn die Änderung vorhandene Nachweise ungültig machen könnte. Die Entscheidung sollte sich am veränderten Lastpfad und am Produktrisiko orientieren, statt anzunehmen, dass eine unveränderte Leiterplattenkontur die Freigabe erhält.
Die Trennprüfung mit JASPER vorbereiten
Stellen Sie für die Trennprüfung Nutzenzeichnung, PCB-Lagenaufbau, Stückliste (BOM), Bestückungspositionsdaten, Bestückungszeichnungen und bauteilspezifische Handhabungsanforderungen zusammen. Fügen Sie vorhandene Vorrichtungskonstruktionen, Dehnungsmessberichte und Fotos vermuteter Schäden bei. Kennzeichnen Sie, welche Bauteile oder Layoutmerkmale nicht versetzt werden können, damit sich die Besprechung auf umsetzbare Maßnahmen konzentriert.
Besprechen Sie das vorgeschlagene Trennverfahren und die Zuständigkeiten für die Validierung mit JASPER über die Dienstleistungen zur Leiterplattenbestückung. Vereinbaren Sie Layout, Abstützung, Handhabung und Freigabenachweise, bevor Sie den Produktionsprozess genehmigen – nicht erst, nachdem eine beschädigte Charge ihn durchlaufen hat.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.