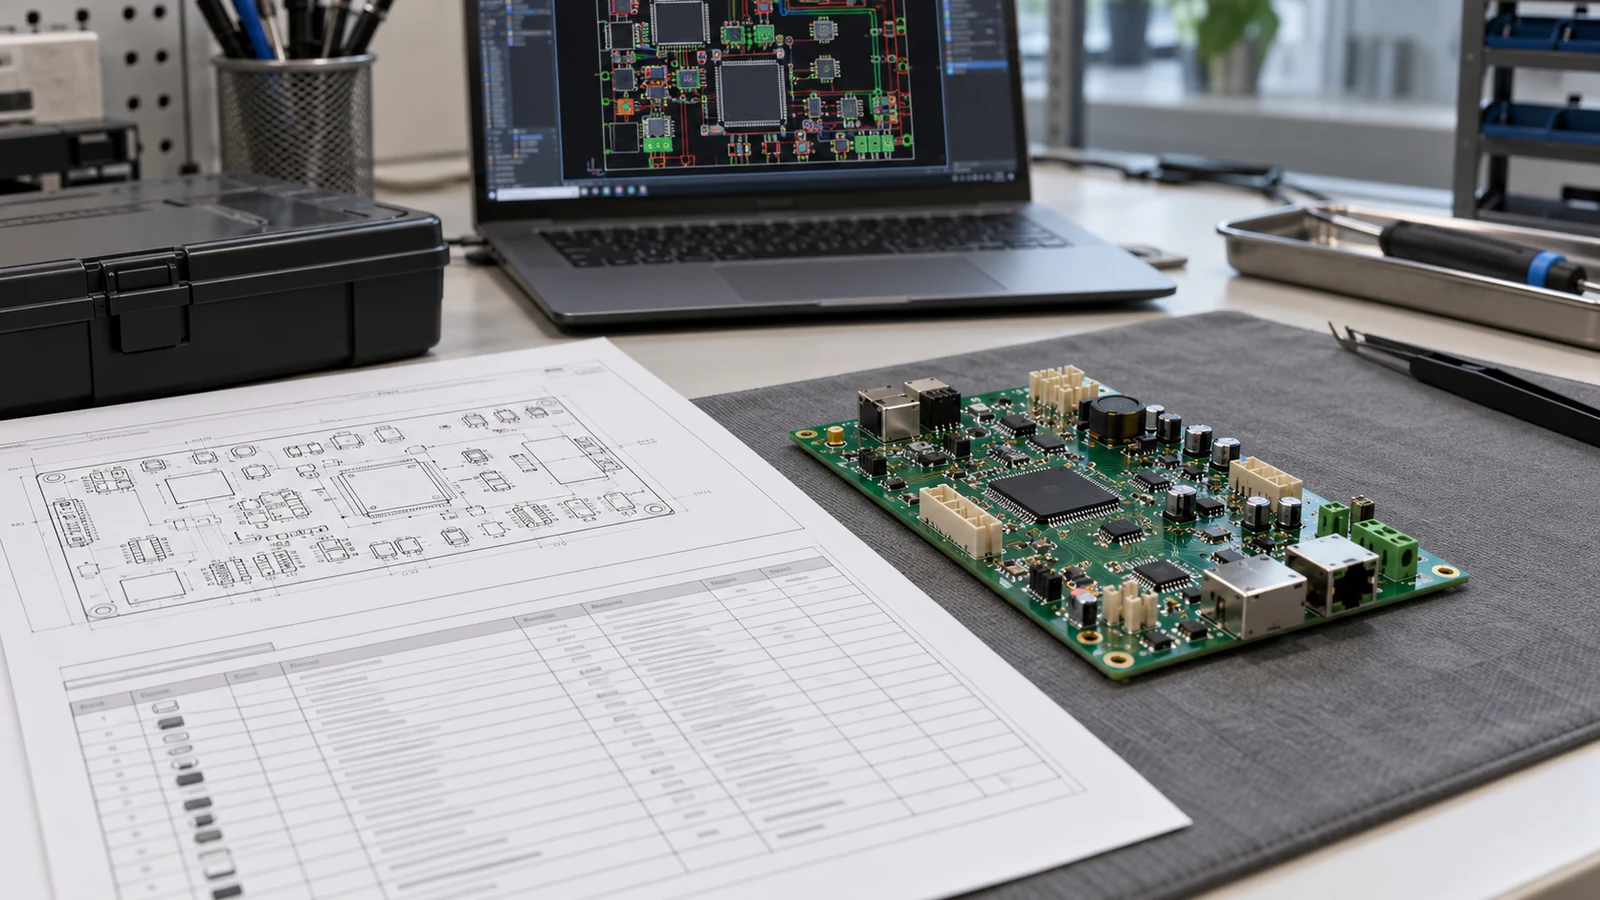
Eine DFM-Checkliste für die Leiterplattenbestückung dient der Freigabeprüfung und verknüpft jeden fertigungsbezogenen Klärungspunkt mit einem Nachweis, einer verantwortlichen Person und einer Entscheidung. Prüfen Sie damit Footprints, Orientierung, Bauteilzugänglichkeit, Nutzenhandhabung, Löten, Inspektion und Nacharbeit, bevor Sie sich auf den betroffenen Arbeitsschritt festlegen. Geben Sie nur die Konfiguration und Fertigungsstufe frei, die durch die Nachweise gedeckt sind. Eine korrigierte Zeichnung kann einen Orientierungskonflikt schließen; eine thermische Fragestellung kann vor der Produktionsfreigabe einen kontrollierten Pilotlauf erfordern. Eine vollständig ausgefüllte Checkliste ist keine Garantie für die Fähigkeiten des Lieferanten, die Prozessausbeute oder die Produktzuverlässigkeit.
- Warum eine oberflächliche DFM-Freigabe teuer werden kann
- Trennen Sie DFM- und DFA-Fragen zur Bestückung von Prüfungen der unbestückten Leiterplatte
- 1. Prüfen Sie eine Konfiguration und einen vereinbarten Prozessumfang
- Prüfen Sie Footprints, Abstände und Bauteilorientierung
- 2. Stimmen Sie jeden kritischen Footprint mit dem bestellten Gehäuse ab
- 3. Prüfen Sie den Arbeitsraum und nicht nur den Gehäuseabstand
- 4. Klären Sie Polarität, Pin 1 und Bestückungswinkel gemeinsam
- Prüfen Sie Nutzenhandhabung, Passermarken und Leiterplattenunterstützung
- 5. Prüfen Sie Handhabung und Trennung im bestückten Zustand
- 6. Bestätigen Sie die Ausrichtungsmerkmale für die tatsächlichen Anlagen
- Erkennen Sie thermische Risiken, Lötrisiken und Risiken verdeckter Lötstellen
- 7. Bestimmen Sie das thermische Prozessfenster und den zugehörigen Validierungsfreigabepunkt
- 8. Behandeln Sie Lotpaste, freiliegende Pads und verdeckte Lötstellen als zusammenhängende Fragen
- Bestätigen Sie die Zugänglichkeit für Inspektion, Prüfung und Nacharbeit
- 9. Verknüpfen Sie Abnahmeanforderungen mit tatsächlich gewinnbaren Nachweisen
- 10. Prüfen Sie den gesamten für die Nacharbeit benötigten Raum
- Nutzen Sie die DFM-Checkliste für die Leiterplattenbestückung als Prüfmatrix
- Schließen Sie freigabeblockierende Probleme mit einem DFM-Maßnahmenregister
- Schritt 1: Frieren Sie die Prüfeingaben ein und definieren Sie den Freigabepunkt
- Schritt 2: Prüfen Sie das Design mit den tatsächlichen Prozessverantwortlichen
- Schritt 3: Weisen Sie Risiko, Verantwortlichen und Abschlussanforderung zu
- Schritt 4: Genehmigen Sie Korrekturen in der gelenkten Quelle
- Schritt 5: Prüfen Sie die Behandlung anhand der Nachweise
- Schritt 6: Treffen Sie eine klar begrenzte Freigabeentscheidung
- Durchgearbeitetes Beispiel eines Maßnahmenregisters
- Acht Signale, die eine Sperre oder eine Eskalation an Fachleute erfordern
- Häufig gestellte Fragen
- Was ist der Unterschied zwischen DFM und DFA bei der Leiterplattenbestückung?
- Welche DFM-Probleme sollten die Fertigungsfreigabe blockieren?
- Ersetzt eine DFM-Prüfung des Lieferanten die Designfreigabe des OEM?
- Wie sollte der Nacharbeitszugang vor dem Einfrieren des Layouts geprüft werden?
- Welcher Nachweis zeigt, dass ein DFM-Klärungspunkt geschlossen wurde?
- Kann eine einzige Bauteilabstandsregel die gesamte Leiterplatte abdecken?
- Sollten DFM und DFA vor der Prototypenbestückung abgeschlossen sein?
- Ist ein vollständiges Temperaturprofil erforderlich, bevor die erste Leiterplatte existiert?
- Wann sollte eine genehmigte DFM-Prüfung wieder geöffnet werden?
- Bereiten Sie die nächste Freigabeprüfung vor
Warum eine oberflächliche DFM-Freigabe teuer werden kann
Eine oberflächliche Prüfung der Leiterplattenbestückung führt dazu, dass Einkauf und Produktion auf der Grundlage von Annahmen arbeiten. Bewerten Sie den vorgeschlagenen Fertigungsablauf und nicht lediglich, ob ein Lieferant einen mit „bestanden“ gekennzeichneten Bericht zurücksendet. Fragen Sie, was geprüft wurde, welcher Revisionsstand Gegenstand der Prüfung war und welche Arbeitsschritte weiterhin unter Vorbehalt stehen.
Betrachten Sie einen Steckverbinder, dessen Gehäuse auf die Leiterplatte passt, der aber einer Vorrichtung den Zugang zu einer erforderlichen Programmierschnittstelle versperrt. Mit der Freigabe dieses Layouts legt sich das Team auf eine spätere Änderung des Zugangs, eine andere Vorrichtung oder eine geänderte Programmierreihenfolge fest. Keine dieser Entscheidungen gehört in eine undokumentierte Behelfslösung in der Produktion.
Die kaufmännische Frage ist daher konkret: Welche Ausgabe lässt sich nach dem nächsten Freigabepunkt nur schwer rückgängig machen? Trennen Sie die Genehmigungen für den Bauteileinkauf, die Leiterplattenfertigung, die Herstellung von Betriebsmitteln, die Bestückung eines Pilotloses und die Produktionsfreigabe. Ein Befund kann einen Arbeitsschritt sperren, ohne sämtliche unabhängigen Tätigkeiten zu blockieren. Halten Sie die betroffene Verpflichtung im Maßnahmenregister fest, damit der Einkauf genau weiß, was zurückzuhalten ist.
Trennen Sie DFM- und DFA-Fragen zur Bestückung von Prüfungen der unbestückten Leiterplatte
DFM für die Bestückung, also die fertigungsgerechte Gestaltung, bewertet, ob das bestückte Design zu den vorgesehenen Fertigungsprozessen passt. DFA, die montagegerechte Gestaltung, konzentriert sich darauf, wie Teile gehandhabt, ausgerichtet, positioniert und montiert werden. Beide Ansätze überschneiden sich; nutzen Sie sie als sich ergänzende Betrachtungsweisen und nicht als konkurrierende Freigabezertifikate. Die Prüfung der unbestückten Leiterplatte betrifft die Fertigung der Leiterplatte ohne Bauteile und bleibt ein eigener Arbeitsbereich.
Ein Leiterplattenhersteller kann beispielsweise eine Bohrung im Hinblick auf seinen Bohr- und Metallisierungsprozess bewerten. Bei der Bestückungsprüfung muss diese fertige Bohrung außerdem mit dem tatsächlichen Bauteilanschluss und dem vorgesehenen Einsteckverfahren verglichen werden. Ebenso muss ein elektrisch verbundenes Anschlussflächenbild weiterhin auf das ausgewählte Gehäuse und den Bestückungsprozess abgestimmt werden. Gehäusespezifische Hinweise behandeln Aspekte, die über die elektrische Verbindung allein hinausgehen.
Legen Sie die Zuständigkeiten ausdrücklich fest. Die designverantwortliche Stelle des OEM genehmigt die beabsichtigte Schaltungsfunktion und Designänderungen. Der Bestückungsdienstleister bestätigt den vorgeschlagenen Prozess und dessen Grenzen. Qualitäts- und Prüfingenieure definieren die Abnahmenachweise. Der Einkauf steuert die kaufmännischen Verpflichtungen. Eine Lieferantenempfehlung sollte an den zuständigen Designverantwortlichen zurückgehen, statt stillschweigend zu einer neuen Designanforderung zu werden.
1. Prüfen Sie eine Konfiguration und einen vereinbarten Prozessumfang
Fassen Sie Leiterplattenrevision, Stückliste (BOM), Bauteilpositionsliste (CPL), Bestückungszeichnung und Bestückungsvariante zu einer gemeinsamen Prüfbaseline zusammen. Geben Sie die geplante Reihenfolge an, einschließlich der Arbeitsschritte nach dem Hauptlötprozess. Trennen Sie eine vorläufige Machbarkeitsprüfung von der Genehmigung zur Fertigung.
Gutes Zeichen: Die Prüfung benennt ihre Eingabedateien, die vorgesehene Fertigungsstufe, die einbezogenen Arbeitsschritte und die Freigabeverantwortlichen.
Warnsignal: Einem Angebot wird ein allgemeiner DFM-Bericht beigefügt, ohne die untersuchten Dateien oder die geprüfte Konfiguration anzugeben.
Belassen Sie Einzelheiten zu Dokumentformaten und Variantenverwaltung in den zugehörigen Fachprüfungen. Diese Checkliste benötigt deren geklärte Ergebnisse und keine zweite Fassung des Handbuchs für Fertigungsdaten.
Prüfen Sie Footprints, Abstände und Bauteilorientierung
Footprints, Abstände und Orientierung sollten anhand der exakt zu bestückenden Teile und der in deren Umgebung erforderlichen Arbeitsschritte geprüft werden. Betrachten Sie einen Bibliotheksnamen, eine Bauteilkontur oder einen Bestückungswinkel als Eingabe für die Verifikation und nicht als Beweis für eine korrekte Bestückung.
2. Stimmen Sie jeden kritischen Footprint mit dem bestellten Gehäuse ab
Vergleichen Sie Herstellerteilenummer und Gehäusecode mit dem Anschlussflächenbild, der Anschlussanordnung, dem freiliegenden Pad, den Bohrungsanforderungen und den relevanten Sperrflächen. Beziehen Sie freigegebene Alternativbauteile ein, wenn diese die physische Geometrie verändern. Behandeln Sie QFN/SON-Beispielfootprints als Ausgangspunkt für die Anwendung und prüfen Sie gehäusespezifische Merkmale mit Einfluss auf das Layout.
Gutes Zeichen: Die prüfende Person kann einen kritischen Footprint auf die zutreffende Gehäusezeichnung zurückführen und jede beabsichtigte Abweichung erläutern.
Warnsignal: Die BOM nennt eine Gehäusevariante, während das Layout einen Footprint verwendet, der nur anhand der Pinzahl oder der nominalen Gehäusegröße ausgewählt wurde.
Lassen Sie die Abweichung durch den Bauteil- oder Layoutspezialisten klären, bevor die Beschaffung eines falschen Gehäuses oder einer falschen Leiterplatte verbindlich wird.
3. Prüfen Sie den Arbeitsraum und nicht nur den Gehäuseabstand
Prüfen Sie die Bauteilhüllräume zusammen mit dem Zugang für Bestückung, Inspektion, das Stecken von Steckverbindern und Nacharbeit. Ein nominaler Abstand zwischen Gehäusen beschreibt nicht jeden Arbeitsschritt. der genannte Anbieter unterscheidet zwischen Bauteilgrenze, Bestückungsfreiraum beziehungsweise Courtyard und Fertigungszone; die veröffentlichten Abstände gelten im Kontext des eigenen Dienstleistungsangebots und nicht für jeden Bestückungsdienstleister.
Gutes Zeichen: Der Bestückungsdienstleister bewertet die tatsächlichen Werkzeug- und Zugangsanforderungen, einschließlich hoher Nachbarbauteile und randnaher Teile.
Warnsignal: Ein einziger Mindestabstand wird auf alle Bauteile angewendet, ohne den Arbeitsschritt zu prüfen, den dieser Abstand ermöglichen muss.
Nutzen Sie die Fachprüfung Bauteilabstände für Leiterplattenbestückung und Nacharbeit, um die detaillierten Abmessungen zu klären. Konzentrieren Sie das Freigaberegister auf die betroffenen Positionen, die erforderlichen Nachweise und die entscheidungsverantwortliche Person.
4. Klären Sie Polarität, Pin 1 und Bestückungswinkel gemeinsam
Vergleichen Sie Gehäusezeichnung, Bestückungszeichnung, Leiterplattenkennzeichnungen und die Interpretation der Bestückungsdaten. Prüfen Sie polarisierte oberflächenmontierte Bauteile, bedrahtete Bauteile und Steckverbinder. der genannte Anbieter empfiehlt Orientierungskennzeichnungen, die mit dem Bauteildatenblatt übereinstimmen, anstatt sich allein auf optische Symmetrie zu verlassen.
Gutes Zeichen: Eine prüfende Person kann die vorgesehene Orientierung aus gelenkten Daten ermitteln und die importierte Bestückungsansicht bestätigen.
Warnsignal: Der Lieferant soll die Polarität aus einem Foto ableiten oder zwischen widersprüchlichen Zeichnungs- und Bestückungsanweisungen wählen.
Korrigieren Sie die maßgebliche Quelle und erzeugen Sie die betroffenen Ausgabedaten neu. Eine alleinige Änderung des Bestückungsprogramms lässt dieselbe Unklarheit für den nächsten Auftrag bestehen.
Prüfen Sie Nutzenhandhabung, Passermarken und Leiterplattenunterstützung
Die Nutzenhandhabung muss für die bestückte Baugruppe geprüft werden und nicht nur im Hinblick auf eine effiziente Anordnung unbestückter Leiterplatten. Bestätigen Sie, wie der Nutzen bei den tatsächlich relevanten Arbeitsschritten transportiert, ausgerichtet, unterstützt und getrennt wird. Halten Sie erforderliche Betriebsmittel als Teil des Fertigungsumfangs fest.
5. Prüfen Sie Handhabung und Trennung im bestückten Zustand
Prüfen Sie überstehende Steckverbinder, schwere Bauteile, Hindernisse auf der Unterseite und den Zugang für das vorgesehene Trennverfahren. der genannte Anbieter nennt Bauteilüberstände und das Durchhängen des Nutzens unter schweren Bauteilen ausdrücklich als Gesichtspunkte der Nutzengestaltung.
Fordern Sie eine Prüfung des Eingriffs von Transportbahn oder Werkstückträger, der Auflagepunkte und der Arbeitsreihenfolge an. Bestätigen Sie, dass die Unterstützung weder auf bestückte Bauteile drückt noch den geplanten Prozess behindert. Prüfen Sie die Handhabungsanforderungen der vereinzelten Leiterplatte ebenso wie die des ungetrennten Nutzens. Weisen Sie die erforderliche Verformungsprüfung während Erwärmung und Trennung zu; die Passung bei Raumtemperatur allein darf nicht als Freigabe für den gesamten Prozess dienen.
Gutes Zeichen: Die Fertigungstechnik kennzeichnet Handhabungsverfahren, Unterstützungskonzept und Trennfolge auf der Nutzenzeichnung.
Warnsignal: Die Nutzenfreigabe berücksichtigt die Anzahl der Leiterplatten pro Nutzen, ignoriert aber bestückte Teile, Unterstützung oder den abschließenden Trennvorgang.
Ordnen Sie detaillierte Entscheidungen zu Transporträndern, Stegen und Trennung der Fachprüfung Nutzengestaltung für die Leiterplattenbestückung: Transportränder, Passermarken und Trennung zu. Übernehmen Sie die Nutzenregeln eines anderen Werks nicht ohne Vereinbarung in die Einkaufsspezifikation.
6. Bestätigen Sie die Ausrichtungsmerkmale für die tatsächlichen Anlagen
Passermarken, auch Fiducials genannt, liefern optische Bezugspunkte, um eine Leiterplatte oder einen Nutzen beim Lotpastendruck und bei der Bestückung zu lokalisieren und auszurichten. Ihre Ausführung muss zum Fertigungsablauf passen. der genannte Anbieter beschreibt in seinen Bestückungsrichtlinien Ausrichtungsreferenzen sowohl für den Nutzen als auch für die Einzelleiterplatte.
Fragen Sie, ob das vorgeschlagene Design Referenzen auf Nutzenebene, auf Leiterplattenebene oder lokal am Bauteil benötigt und wer deren Sichtbarkeit sowie ihre Beziehung zu den Bestückungsdaten genehmigt. Bewerten Sie beide Seiten, wenn beide bestückt werden.
Gutes Zeichen: Der Bestückungsdienstleister akzeptiert das Ausrichtungskonzept in den freigegebenen Layoutdaten und im Prozessplan.
Warnsignal: Eine prüfende Person nimmt an, dass Befestigungsbohrungen, Bestückungsdruckpunkte oder eine Maschinenspezifikation automatisch eine geeignete optische Ausrichtung sicherstellen.
Nutzen Sie Passermarken bei der Leiterplattenbestückung: Prüfung der globalen und lokalen Ausrichtung für die Fachprüfung. Halten Sie endgültige Abmessungen und anlagenspezifische Anforderungen aus einer universellen Checkliste heraus.
Erkennen Sie thermische Risiken, Lötrisiken und Risiken verdeckter Lötstellen
Die Prüfung von thermischem Verhalten und Löten sollte klären, ob ein praktikabler Prozess plausibel ist und durch welche Nachweise er verifiziert werden muss. Geben Sie eine Leiterplatte nicht allein deshalb frei, weil ein Lieferant eine Ofeneinstellung nennen kann oder ein oberflächlich ähnliches Gehäuse bereits bestückt hat.
7. Bestimmen Sie das thermische Prozessfenster und den zugehörigen Validierungsfreigabepunkt
Prüfen Sie die thermischen Bauteilgrenzen, die Anforderungen der Lotpaste, die Handhabungsbedingungen und die vorgeschlagene Arbeitsreihenfolge. Unterscheiden Sie gemessene Lötstellentemperaturen von Anlageneinstellungen und ermitteln Sie ein zum tatsächlichen System und zur Leiterplatte passendes Profil.
Bestimmen Sie die Stellen, an denen gemessen werden muss, statt für jedes Bauteil denselben Temperaturverlauf anzunehmen. Bei BGA-Baugruppen hängt die Profilauswahl auch von Leiterplattengeometrie, Bauteilanordnung und Beladungsbedingungen ab.
Kennzeichnen Sie Layoutasymmetrien um kleine passive Bauteile für eine Fachprüfung. Ungleichmäßiges Benetzungsverhalten kann zum Grabsteineffekt, auch Tombstoning genannt, beitragen; eine Verbindung im Schaltplan allein belegt kein thermisches Gleichgewicht.
Gutes Zeichen: Der Prozessverantwortliche legt Grenzen, Messstellen und Freigabepunkt fest, bevor ein Pilotlauf genehmigt wird.
Warnsignal: Eine allgemeine Reflow-Kurve wird als abgeschlossene Validierung für ein noch nicht gefertigtes Design vorgelegt.
Ein neues Design kann einen kontrollierten Pilotlauf benötigen, um sein Temperaturprofil zu bestimmen. Genehmigen Sie diese Tätigkeit ausdrücklich und halten Sie die Produktionssperre aufrecht, bis die erforderlichen Ergebnisse geprüft wurden. Klären Sie bekannte Unvereinbarkeiten bei Bauteil- oder Prozessgrenzen vor dem Versuch; eine Pilotfreigabe ist keine Erlaubnis, sie zu ignorieren.
8. Behandeln Sie Lotpaste, freiliegende Pads und verdeckte Lötstellen als zusammenhängende Fragen
Prüfen Sie Kupferpads, Lötstoppmaskenöffnungen, Lotpastenöffnungen und die Behandlung von Vias als zusammenwirkendes System. Bei LFCSP beeinflussen Leiterplattenaufbau, Padgeometrie, Vias, Schablonendesign und Lötbedingungen die Verbindungsqualität.
Legen Sie bei Gehäusen mit unterseitigen Anschlüssen fest, welche Lötstellen der Inspektionsplan bewerten muss. Unterscheiden Sie herkömmliche QFN-Anschlüsse von Varianten mit benetzbaren Flanken, die optisch inspizierbare Lotkehlen am Gehäuseumfang ermöglichen sollen. Ein sichtbares Merkmal am Umfang macht nicht die gesamte Unterseite sichtbar; legen Sie den für die jeweilige Abnahmeanforderung erforderlichen Nachweis fest.
Gutes Zeichen: Gehäusespezifische Empfehlungen sind mit der vorgeschlagenen Schablone, dem Leiterplattenaufbau und dem Verifikationsverfahren abgestimmt.
Warnsignal: Ein Design mit freiliegendem Pad wird akzeptiert, weil die Kontur passt, während Lotpastenauftrag, Via-Verhalten und Verifikation noch niemandem zugewiesen sind.
Eskalieren Sie detaillierte Fragen zu Schablonen, thermischem Verhalten und verdeckten Lötstellen an Fachleute. Machen Sie aus einem Gehäusebeispiel oder einem einzelnen Porenanteil keine universelle Abnahmeregel.
Bestätigen Sie die Zugänglichkeit für Inspektion, Prüfung und Nacharbeit
Die Zugänglichkeit für Inspektion, Prüfung und Nacharbeit muss geprüft werden, bevor Layoutänderungen teuer werden. Bewerten Sie den Zugang in dem Montagezustand, in dem der jeweilige Arbeitsschritt stattfindet, einschließlich bereits montierter Abschirmungen, Steckverbinder, Befestigungselemente oder Beschichtungen.
9. Verknüpfen Sie Abnahmeanforderungen mit tatsächlich gewinnbaren Nachweisen
Definieren Sie, welche Merkmale inspiziert und welche elektrischen oder funktionalen Anforderungen geprüft werden müssen. Die Inspektion verdeckter Lötstellen erfordert ein geeignetes Verfahren; berücksichtigen Sie die Röntgeninspektion für QFN/SON-Lötverbindungen, statt eine äußere Sichtprüfung als vollständigen Nachweis anzusehen.
Erstellen Sie eine Zuordnung von Anforderungen zu Verfahren. Benennen Sie für jede vereinbarte Prüfung den Beobachtungs- oder Anschlusspunkt, die Montagestufe, den zuständigen Arbeitsschritt und den Gut/Schlecht-Nachweis. Lassen Sie Prüfingenieure vor dem Einfrieren des Layouts die Versorgungsanschlüsse, den Programmierzugang, die Anfahrrichtung der Prüfkontakte und die Abstützung durch die Vorrichtung prüfen.
Gutes Zeichen: Jede erforderliche Abnahmeprüfung verfügt über ein definiertes Verfahren und eine in der geplanten Stufe zugängliche Schnittstelle.
Warnsignal: Im Angebot steht „Elektrische Prüfung enthalten“, ohne die abgedeckten Funktionen, Schnittstellen oder Abnahmegrenzen zu nennen.
Ist ein Zugang absichtlich nicht vorgesehen, verlangen Sie eine genehmigte Alternative oder eine ausdrücklich festgehaltene Einschränkung der Prüfabdeckung. Streichen Sie die Anforderung nicht stillschweigend, um sie an das fertige Layout anzupassen.
10. Prüfen Sie den gesamten für die Nacharbeit benötigten Raum
Zugänglichkeit für Nacharbeit bedeutet mehr, als ein Werkzeug neben einem Bauteil unterbringen zu können. Prüfen Sie für LFCSP-Nacharbeit kontrolliertes Erwärmen, den Schutz benachbarter Teile, Unterseitenheizung und die Charakterisierung der tatsächlichen Leiterplattenkonfiguration.
Prüfen Sie Ausbau, Vorbereitung der Einbaustelle, Ersatzbestückung, Inspektion und Wiederholungsprüfung als eine zusammenhängende Folge. Ermitteln Sie Hindernisse oberhalb, seitlich und unterhalb der Zielposition. Berücksichtigen Sie den erwarteten Leiterplattenzustand bei der Nacharbeit und nicht nur die freie CAD-Ansicht.
Gutes Zeichen: Der Nacharbeitsverantwortliche akzeptiert ein durchführbares Verfahren, oder der OEM akzeptiert ausdrücklich eine nicht nacharbeitbare Position samt Ersatzstrategie.
Warnsignal: Nacharbeit wird zugesagt, ohne umgebende Bauteile, thermische Belastung oder den Zugang zur anschließenden Verifikation zu prüfen.
Nicht nacharbeitbar bedeutet nicht automatisch unzulässig. Es bedeutet, dass die Reparatureinschränkung und ihre kaufmännischen Folgen vor der Freigabe eine bewusste Entscheidung erfordern.
Nutzen Sie die DFM-Checkliste für die Leiterplattenbestückung als Prüfmatrix
Die folgende DFM-Checkliste für die Leiterplattenbestückung ordnet jedem Klärungspunkt einen Nachweis und einen zuständigen Verantwortlichen zu. Nutzen Sie die Spalte für die fachliche Weiterverfolgung, um ungeklärte Details zuzuweisen; führen Sie die Hauptprüfung als einzigen maßgeblichen Nachweis des Freigabestatus. Die Zeilen sind Prüfanregungen und keine Erklärungen, dass ein Lieferant jeden aufgeführten Arbeitsschritt anbietet.
| Prüfbereich | Frage vor der Freigabe | Erforderlicher Nachweis | Verantwortlicher | Fachliche Weiterverfolgung |
|---|---|---|---|---|
| Freigabebaseline | Verwenden die Prüfenden dieselbe Bestückungskonfiguration? | Revisionsverzeichnis, BOM, CPL und Bestückungszeichnung | OEM-Konfigurationsverantwortlicher | Prüfung der Fertigungsdatenkonsistenz und Varianten |
| Footprints und Abstände | Passen die exakten Gehäuse mit Zugang für die erforderlichen Arbeitsschritte? | Gehäusezeichnungen, Footprint-Vergleich und Zugänglichkeitsprüfung | OEM-Layoutverantwortlicher; Bestückungsdienstleister beratend | Bauteilabstände für Leiterplattenbestückung und Nacharbeit |
| Polarität und Orientierung | Stimmen Zeichnungen, Kennzeichnungen und Interpretation der Bestückungsdaten überein? | Pin-1-/Polaritätsreferenz und geprüfte Bestückungsansicht | OEM-Verantwortlicher für Elektrotechnik | Prüfung von Polarität und Pin 1 |
| Nutzenhandhabung | Kann der bestückte Nutzen transportiert, unterstützt und getrennt werden? | Nutzenzeichnung, Unterstützungskonzept und Trennfolge | Fertigungsingenieur für die Bestückung | Nutzengestaltung für die Leiterplattenbestückung: Transportränder, Passermarken und Trennung |
| Passermarken | Kann jeder relevante Arbeitsschritt die Leiterplatte korrekt lokalisieren? | Prüfung der Ausrichtungsmerkmale und akzeptierte Layoutdaten | Prozessingenieur für die Bestückung | Passermarken bei der Leiterplattenbestückung: Prüfung der globalen und lokalen Ausrichtung |
| Thermisches Gleichgewicht | Sind Prozessgrenzen ermittelt und Verifikationsaufgaben zugewiesen? | Bauteilgrenzen, Lotpastenhinweise und Profilierungsplan oder zutreffende Ergebnisse | Prozessingenieur für die Bestückung | Prüfung von thermischem Gleichgewicht und Verformung |
| Lötstellenzugänglichkeit | Wie werden die erforderlichen verdeckten und sichtbaren Merkmale verifiziert? | Lötstellenübersicht, Inspektionsverfahren und Abnahmekriterien | Qualitätsingenieur gemeinsam mit der Prozesstechnik | Prüfung verdeckter Lötstellen und des Lötens |
| Prüf- und Nacharbeitszugang | Können erforderliche Prüfungen und genehmigte Reparaturen abgeschlossen werden? | Schnittstellenübersicht, Vorrichtungs-/Zugänglichkeitsprüfung und Nacharbeitsentscheidung | OEM-Prüfverantwortlicher; Nacharbeitsspezialist beratend | Prüfung von Prüfzugang und Bauteilabständen |
Schließen Sie freigabeblockierende Probleme mit einem DFM-Maßnahmenregister
Ein DFM-Maßnahmenregister schließt die Lücke zwischen dem Erkennen eines Problems und der Genehmigung zur Fertigung. Jeder Befund benötigt eine betroffene Konfiguration, eine Folge, einen Verantwortlichen, einen spätesten Freigabepunkt, eine Behandlung, einen Verifikationsnachweis und einen Genehmigungsumfang. „Mit dem Lieferanten besprochen“ ist kein Abschlusskriterium.
Verwenden Sie drei Kategorien zur Projekteinstufung: Sperrpunkt, Validierungsrisiko und Hinweis. Dies sind Bezeichnungen für den Arbeitsablauf und keine IPC-Fehlerklassen. Ein Sperrpunkt verhindert den betroffenen Arbeitsschritt. Ein Validierungsrisiko erfordert einen definierten Nachweis vor seinem nächsten Freigabepunkt. Ein Hinweis hält eine Verbesserung oder eine akzeptierte Einschränkung fest, die den genehmigten Umfang nicht verhindert.
Schritt 1: Frieren Sie die Prüfeingaben ein und definieren Sie den Freigabepunkt
Dokumentieren Sie die Revisionsstände der Quelldateien, die Bestückungsvariante und den vorgeschlagenen Ablauf. Geben Sie an, ob die Entscheidung Betriebsmittel, Bauteileinkauf, Prototypenbestückung oder Produktion betrifft. Benennen Sie die Person, die jede Verpflichtung genehmigen darf; lassen Sie eine Einkaufsfreigabe nicht an die Stelle der technischen Freigabe treten.
Schritt 2: Prüfen Sie das Design mit den tatsächlichen Prozessverantwortlichen
Gehen Sie die zehn Bewertungskriterien mit Vertretern aus Layout, Fertigung, Qualität und Prüfung durch. Bitten Sie den Bestückungsdienstleister, zwischen einem etablierten Prozess und Arbeiten zu unterscheiden, die Betriebsmittel, Versuche oder externe Unterstützung erfordern. Dokumentieren Sie Ausschlüsse und ungeklärte Schnittstellen, solange die zuständigen Verantwortlichen anwesend sind.
Schritt 3: Weisen Sie Risiko, Verantwortlichen und Abschlussanforderung zu
Beschreiben Sie das Problem an eindeutig identifizierbaren Referenzbezeichnungen oder Leiterplattenpositionen. Geben Sie an, was schiefgehen könnte und welcher Arbeitsschritt gesperrt ist. Wählen Sie die Einstufungskategorie und definieren Sie den Nachweis, der einen Abschluss rechtfertigen würde. Legen Sie den spätesten Freigabepunkt fest, bevor Sie ein überarbeitetes Design oder Angebot anfordern.
Schritt 4: Genehmigen Sie Korrekturen in der gelenkten Quelle
Die zuständige designverantwortliche Stelle genehmigt Änderungen der Produktdefinition. Aktualisieren Sie das Quelldesign und erzeugen Sie die davon abhängigen Fertigungsausgaben neu. Reine Prozessänderungen gehören in die gelenkte Prozessdokumentation. Prüfen Sie die betroffenen Schnittstellen erneut; nach der Korrektur eines Footprints darf die Bestückungszeichnung nicht weiterhin dessen bisherige Orientierung beschreiben.
Schritt 5: Prüfen Sie die Behandlung anhand der Nachweise
Schließen Sie ein Datenproblem mit einem Gehäusevergleich, einer überarbeiteten Zeichnung oder einem geprüften Import. Verwenden Sie die vereinbarten Messungen, Inspektionsergebnisse oder Prüfprotokolle, wenn der Abschluss von der Prozessleistung abhängt. Benennen Sie eine fachkundige Person für die Verifikation. Ein akzeptierter Validierungsplan genehmigt die geplante Untersuchung; er beweist nicht deren Ergebnis.
Schritt 6: Treffen Sie eine klar begrenzte Freigabeentscheidung
Wählen Sie Gesperrt, Nur kontrollierter Pilotlauf oder Produktionsfreigabe. Geben Sie Revision, Bestückungsvariante, genehmigte Arbeitsschritte und verbleibende Einschränkungen an. Die Produktionsfreigabe erfordert den Abschluss oder eine formal akzeptierte Behandlung der für diesen Freigabepunkt relevanten Probleme. Öffnen Sie betroffene Befunde erneut, wenn sich Design, Bauteil, Nutzen, Betriebsmittel oder Prozess ändern.
Der Entscheidungsablauf lautet: gelenkte Eingaben → gemeinsame Prüfung → eingestufte Befunde → genehmigte Korrekturen → verifizierte Nachweise → begrenzte Freigabe. Eine fehlgeschlagene Verifikation geht an den Verantwortlichen zurück, statt standardmäßig zu einer Ausnahmeentscheidung des Einkaufs zu werden.
Durchgearbeitetes Beispiel eines Maßnahmenregisters
Dieses hypothetische Register veranschaulicht die Methode; Kennungen und Behandlungen sind Beispiele und keine Fertigungsaufzeichnungen von JASPER. Der „späteste Freigabepunkt“ ist der Arbeitsschritt, der ohne die erforderliche Behandlung nicht fortgesetzt werden darf. „Nachweis“ bezeichnet eine gelenkte Aufzeichnung, während der „Genehmigungsumfang“ angibt, was diese Aufzeichnung tatsächlich autorisiert.
| Problem und Folge | Risiko und spätester Freigabepunkt | Verantwortlicher | Behandlung und Nachweis | Status und Genehmigungsumfang |
|---|---|---|---|---|
| DFM-01: Widerspruch zu Pin 1 von U7 zwischen Zeichnung und Bestückungsdaten | Sperrpunkt; vor der Erstellung des Bestückungsprogramms | OEM-Verantwortlicher für Elektrotechnik | Zeichnung AD-C über ECO-012 korrigiert; geprüfte Bestückungsansicht PNP-C01 stimmt mit der Gehäusezeichnung überein | Durch Designverantwortlichen geschlossen; Bestückung der Baseline C genehmigt |
| DFM-02: Lötergebnis von U9 erfordert leiterplattenspezifische Validierung | Validierungsrisiko; vor der Produktionsfreigabe | Prozessingenieur für die Bestückung | Prüfplan VP-02 definiert Messstellen, Inspektionskriterien und Produktionssperre; Qualitätsverantwortlicher genehmigt den Prüfplan | Validierung offen; nur kontrollierter Pilotlauf, keine Produktionsfreigabe |
| DFM-03: Abgeschirmtes U3 kann nach der Endintegration nicht nachgearbeitet werden | Hinweis; vor der endgültigen Designfreigabe | OEM-Systemverantwortlicher | Serviceentscheidung SD-03 genehmigt Leiterplattenaustausch; Zugänglichkeitsprüfung AR-03 bestätigt, dass erforderliche Produktionsprüfungen vor der Abschirmung erfolgen | Durch Systemverantwortlichen akzeptiert; Reparatureinschränkung bleibt im Serviceumfang bestehen |
Halten Sie das zweite Beispiel offen, bis seine Ergebnisse die vereinbarten Kriterien erfüllen. Die Genehmigung des Prüfplans erlaubt den Versuchsbeginn; nur akzeptierte Ergebnisse können die Lötfragestellung schließen. Das dritte Beispiel ist nur deshalb akzeptabel, weil der OEM die Reparatureinschränkung bewusst akzeptiert hat, ohne die erforderliche Produktionsverifikation zu streichen.
Acht Signale, die eine Sperre oder eine Eskalation an Fachleute erfordern
Eine Eskalation im Freigabeprozess sollte an den betroffenen Arbeitsschritt und fehlende Nachweise gebunden sein und nicht an die Anzahl der Warnungen in einem Softwarebericht. Die folgenden Signale rechtfertigen eine gezielte Sperre oder eine ausdrücklich begrenzte Untersuchung im Rahmen des Maßnahmenregisters.
| Signal | Erforderliche Reaktion vor dem betroffenen Freigabepunkt |
|---|---|
| 1. Widersprüchliche Revisionsstände von Leiterplatte, BOM oder Bestückungsdaten | Abhängige Programmierung und Fertigung sperren; eine konsistente Baseline neu ausgeben. |
| 2. Ungeklärte Abweichung bei Gehäuse, Pin 1 oder Polarität | Betroffene Beschaffung oder Bestückung sperren; Klärung durch die designverantwortliche Stelle einholen. |
| 3. Erforderlicher Zugang für Bestückung, Steckvorgang oder Reparatur ist versperrt | Werkzeug-/Zugänglichkeitsprüfung sowie eine Designänderung oder genehmigte Einschränkung einholen. |
| 4. Handhabung oder Unterstützung des bestückten Nutzens ist weiterhin nicht nachgewiesen | Den betroffenen Arbeitsschritt sperren, bis die Fertigung Betriebsmittel und Handhabung akzeptiert. |
| 5. Kein plausibles Lötprozessfenster innerhalb der Bauteilgrenzen | An Prozess- und Bauteilspezialisten eskalieren; kein allgemeines Profil als Ersatz verwenden. |
| 6. Für die erforderliche Abnahme verdeckter Lötstellen fehlt ein Verifikationsverfahren | Produktionsfreigabe sperren; Inspektion, Abnahme und gegebenenfalls genehmigten Versuch definieren. |
| 7. Erforderliche Programmier- oder Prüfschnittstellen sind nicht erreichbar | Abnahmefreigabe sperren; Zugang neu gestalten oder eine nachweisbare Alternative genehmigen. |
| 8. Ein Lieferant schlägt eine nicht genehmigte Design- oder Materialänderung vor | Betroffene Verpflichtungen stoppen, bis die Änderung geprüft und rückverfolgbar ist. |
Eine Aussage über Fertigungsfähigkeiten löst diese Signale nicht von selbst auf. Verlangen Sie Nachweise, die sich auf die vorgeschlagene Leiterplatte und den Prozess beziehen. Lässt sich ein Problem im gewählten Ablauf nicht lösen, ändern Sie das Design, den Ablauf oder den Lieferantenumfang, statt das Problem in einer uneingeschränkten Bestellung zu verbergen.
Häufig gestellte Fragen
Diese Fragen zu DFM und DFA bei der Leiterplattenbestückung behandeln Freigabeentscheidungen, Genehmigungsgrenzen und Nachweise. Wenden Sie die Antworten auf die konkret geprüfte Fertigungsstufe an; die Genehmigung eines Prototyps und die Genehmigung der Produktion sind unterschiedliche Entscheidungen.
Was ist der Unterschied zwischen DFM und DFA bei der Leiterplattenbestückung?
DFM fragt, ob das bestückte Design zu den vorgesehenen Fertigungsprozessen passt; DFA konzentriert sich auf Handhabung, Orientierung, Positionierung und Montageabläufe. Beide überschneiden sich und sollten ein gemeinsames Maßnahmenregister nutzen. Keiner der Ansätze ersetzt die gesonderte Prüfung der unbestückten Leiterplattenfertigung, der Schaltungsfunktion, der erforderlichen Prüfungen oder die Genehmigung der Produktdefinition durch den OEM.
Welche DFM-Probleme sollten die Fertigungsfreigabe blockieren?
Probleme sollten den betroffenen Arbeitsschritt sperren, wenn ungeklärte Daten, Geometrien oder Prozessgrenzen eine definierte und akzeptable Fertigung verhindern. Beispiele sind widersprüchliche Revisionen, falsche Footprints, unklare Polarität, versperrte erforderliche Zugänge und ein nicht durchführbarer Lötablauf. Benennen Sie den gesperrten Freigabepunkt ausdrücklich, statt jede Warnung als vollständigen Projektstopp zu behandeln.
Ersetzt eine DFM-Prüfung des Lieferanten die Designfreigabe des OEM?
Nein. Eine DFM-Prüfung des Lieferanten unterstützt Fertigungsentscheidungen, ersetzt jedoch nicht die OEM-Genehmigung der beabsichtigten Schaltungsfunktion, der Produktanforderungen oder der Designänderungen. Halten Sie die Zuständigkeiten im Freigabenachweis getrennt. Eine empfohlene Änderung wird erst dann Bestandteil des Produkts, wenn die benannte designverantwortliche Stelle sie genehmigt und eingearbeitet hat.
Wie sollte der Nacharbeitszugang vor dem Einfrieren des Layouts geprüft werden?
Prüfen Sie vor dem Einfrieren des Layouts die vollständige Ausbau-, Austausch- und Verifikationsfolge an jeder kritischen Position. Berücksichtigen Sie Nachbarbauteile, Werkzeugzugang, Unterseitenzugang, thermischen Schutz und den bestückten Zustand der Leiterplatte. Holen Sie die Zustimmung des Nacharbeitsverantwortlichen ein oder dokumentieren Sie eine bewusste Entscheidung gegen Nacharbeit mit einer vom OEM genehmigten Ersatzstrategie und weiterhin geltenden Prüfanforderungen.
Welcher Nachweis zeigt, dass ein DFM-Klärungspunkt geschlossen wurde?
Ein Abschluss erfordert Nachweise, die den ursprünglichen Klärungspunkt behandeln und die zutreffende Revision oder Fertigung benennen. Ein Datenkonflikt kann durch korrigierte Dateien und einen unabhängig geprüften Vergleich geschlossen werden. Eine Prozessfragestellung kann Messergebnisse gegen vereinbarte Kriterien erfordern. Dokumentieren Sie die verifizierende Person, die Entscheidung und den Genehmigungsumfang; eine bloße E-Mail-Bestätigung reicht nicht aus.
Kann eine einzige Bauteilabstandsregel die gesamte Leiterplatte abdecken?
Nein. Ein einzelner Abstand kann nicht den Zugang für jedes Gehäuse und jeden Arbeitsschritt auf der Leiterplatte nachweisen. Definieren Sie das gemessene Objekt und lassen Sie den Bestückungsdienstleister die Anforderungen für Bestückung, Inspektion, Steckvorgänge und Nacharbeit bewerten. Klären Sie Abmessungen anhand gehäusespezifischer Informationen und des vorgeschlagenen Prozesses, statt veröffentlichte Mindestwerte eines anderen Lieferanten zu kopieren.
Sollten DFM und DFA vor der Prototypenbestückung abgeschlossen sein?
Schließen Sie die verfügbaren Design- und Prozessmachbarkeitsprüfungen ab, bevor Sie die Prototypenbestückung genehmigen. Klären Sie zuerst bekannte Datenkonflikte und physische Sperrpunkte. Wenn leiterplattenspezifische Prozessnachweise nur aus einer Fertigung gewonnen werden können, genehmigen Sie einen kontrollierten Pilotlauf mit definierten Prüfungen und Einschränkungen. Halten Sie dessen offene Validierungspunkte von geschlossenen Designproblemen getrennt.
Ist ein vollständiges Temperaturprofil erforderlich, bevor die erste Leiterplatte existiert?
Nein. Die erste Prüfung sollte Bauteilgrenzen, einen plausiblen Prozessablauf und einen Plan zur Verifikation der tatsächlichen Leiterplatte festlegen. Ein kontrollierter Pilotlauf kann das erforderliche Profil und die Nachweise zur Lötverbindung liefern. Halten Sie die Produktionsfreigabe unter Vorbehalt, bis die benannten Prüfenden die zutreffenden Ergebnisse anhand der vereinbarten Projektkriterien akzeptiert haben.
Wann sollte eine genehmigte DFM-Prüfung wieder geöffnet werden?
Öffnen Sie die betroffene Prüfung erneut, sobald eine Änderung ihre Nachweise oder Annahmen beeinflussen kann. Auslöser sind beispielsweise eine andere Gehäusevariante, ein überarbeitetes Layout, ein neuer Nutzen, geänderte Betriebsmittel oder eine geänderte Bestückungsfolge. Benennen Sie die Befunde, die neu bewertet werden müssen, und bewahren Sie den bisherigen Nachweis auf, damit die nächste Freigabe auf ihre tatsächliche Konfiguration rückführbar bleibt.
Bereiten Sie die nächste Freigabeprüfung vor
Stellen Sie ein gelenktes Paket mit Leiterplattendaten, BOM, Bestückungsdatei, Bestückungszeichnung, Bestückungsvariante, Nutzenvorschlag sowie dem erforderlichen Inspektions- und Prüfumfang zusammen. Fügen Sie das offene Maßnahmenregister hinzu und benennen Sie die nächste Einkaufs- oder Fertigungsverpflichtung. Bitten Sie das Prüfteam um Behandlungen, Verantwortliche und Nachweisanforderungen statt um eine uneingeschränkte Aussage wie „DFM bestanden“.
Nutzen Sie für eine Projektbesprechung mit JASPER die Seite zu Dienstleistungen für die Leiterplattenbestückung und legen Sie dasselbe Prüfpaket vor. Bestätigen Sie den akzeptierten Prozessumfang, die Betriebsmittel, Inspektionen, Prüfungen und verbleibenden Bedingungen anhand des vorgeschlagenen Designs. Das hilfreiche Ergebnis ist eine klar begrenzte Freigabeentscheidung, auf deren Grundlage Entwicklung, Einkauf und Produktion handeln können.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.