プリント基板(PCB)実装向けの支給部品チェックリストは、顧客から支給された各部品を、正式発行済みの部品表(BOM)、現物の容器、確認済み数量、受入判定の状態に結び付けます。部品の識別、使用可能数量、包装、湿度管理の状態が予定の製造に対応できる場合に限り、キットの使用を承認してください。管理上の目安は、その製造で実装する支給部品のBOM行を100%照合し、識別または代替部品の承認に関する未解決の保留をゼロにすることです。追加部品数はBOM行と供給方式ごとに計算します。不足、荷受け時の損傷、実装中に実際に生じた損失は別々に記録し、すべての差異に担当者を割り当ててください。
- 不完全な支給部品キットが実装を遅らせる理由
- 正式発行済みBOMから支給部品キットの明細を作成する
- 基準1:正式発行済みの構成を一つに統一する
- 基準2:明細を容器単位までつなげる
- 部品番号、ロット、承認済み代替部品を表示する
- 基準3:正確な識別と承認済みの代替候補
- 基準4:ロットと日付コードを分けて管理する
- 包装、湿度管理状態、外観・物理的状態を確認する
- 基準5:包装を供給方式に適合させる
- 基準6:湿度管理状態が生産日程に対応している
- 基準7:物理的状態とESD対策が適切である
- 荷受数量と計画上の損失を照合する
- 基準8:計数方法が荷受数量の根拠になる
- 基準9:追加部品数にBOM行ごとの根拠がある
- 製造ラインへの使用承認前に不足と未識別部品を解決する
- 基準10:例外の完了判断を文書化する
- 消費、損失、返却材料を記録する
- キットの確認と引継ぎを6段階で実施する
- キットの使用承認を停止、または上位判断に回す八つの条件
- よくある質問
- OEMはプリント基板実装向けの支給部品をどのように表示すべきですか?
- 荷受け時の計数結果が梱包明細書と異なる場合はどうしますか?
- 実装業者は、ラベルがなくても見慣れた外観の部品を使用できますか?
- キットに必要な予備部品数は誰が決めますか?
- 製造後に返却する未使用支給材料には、どの記録を添付すべきですか?
- 数量確認のために密封リールを開封する必要がありますか?
- 吸湿性部品の包装が開封済みでも受け入れられますか?
- 同じ部品の複数ロットを一緒に支給できますか?
- 支給部品キットが一部しかそろっていなくても実装を開始できますか?
- JASPERの確認に向けて支給部品キットを準備する
不完全な支給部品キットが実装を遅らせる理由
支給部品キットが不完全だと、数量が合わない、識別が曖昧、または取扱履歴のために使用できないといった理由で実装が遅れます。日程を組む前に使用可否を確認してください。梱包明細書は送り主が申告した内容を記録するものです。製造側には、承認済みの製造にひも付いた、受入合格部品の確認済み残高が必要です。
袋が一つ欠けるだけでも、複数の作業に影響することがあります。フィーダーの再段取り、湿気に敏感な部品の包装に対する管理された乾燥処理が必要になる場合があり、未識別の部品が、すでに部品搭載待ちになっている製造指図を止めることもあります。荷受け時の証拠を保存してください。それがなければ、緊急手配が出荷時の不足を補うものなのか、段取り中の損失を補うものなのかを、関係者が調査しなければなりません。
受入合格数量を基準に計画してください。OEMには、必要な各部品について十分な使用可能在庫が必要であり、それを明確な製造ロットに割り当てる必要があります。荷受担当は、材料を預かったことを確認しつつ、疑わしいロットを保留にできます。倉庫への入庫記録だけで、製造での使用が承認されるわけではありません。
以下の10の基準を使い、正式発行済みの設計から製造へと材料が進む順序に沿ってキットを確認してください。各基準では、受入判断の良好な兆候と、対応が必要な兆候を対で示します。
正式発行済みBOMから支給部品キットの明細を作成する
支給部品キットの明細は、正式発行済みの部品表を、特定の製造改訂と数量に対応する現物の供給一覧に変換したものであるべきです。実装対象の各BOM行に、材料の供給元、必要個数、関連する容器記録を設定します。未実装指定の位置は、実装に必要な数量に含めないでください。
基準1:正式発行済みの構成を一つに統一する
アセンブリ番号、改訂、製造数量、適用するBOMの正式発行版を特定してください。部品参照番号が実装図および部品実装位置リスト(CPL)と一致しているか確認します。BOMは必要な部品を特定し、CPLは位置、回転角、基板の実装面を示します。参照先のサプライヤーのBOMとCPLに関するガイドでも説明されているとおり、両ファイルの役割は異なります。
着手を承認された実装台数を数えてください。面付け基板では、パネル数を実装する基板アセンブリ数に換算してから、1台当たりの使用個数を掛けます。別途承認された試験用の製造や追加着手分も材料計画に含めてください。完成品の注文数量だけでは、これらの追加着手分まで賄えない場合があります。
良好な兆候: キットのヘッダーに正式発行済みの改訂が記載され、実装対象のすべての部品参照番号が一つのBOM行に対応しています。
警戒すべき兆候: 出荷用の表計算ファイルが古い改訂を使用している、または製造判断がないまま任意の実装位置を含んでいます。
基準2:明細を容器単位までつなげる
BOM行ごとに親レコードを設け、リール、テープ片のグループ、トレイ、チューブごとに子レコードを設けます。親レコードには、OEM部品番号、メーカー、完全なメーカー部品番号(MPN)、部品参照番号、1台当たりの使用個数、必要数量を記録します。子レコードには、容器ID、ロット/日付コード、出荷数量、荷受数量、包装形態、検査状態を記録します。
例えば、一つのBOM行の部品が使用途中のリール3本で供給される場合は、容器記録が3件必要です。各リールを個別に数えてください。受入合格在庫だけを合計し、後日の再計数やロット保留を正しい容器に適用できるよう、個別の記録を残します。実装業者が購入するBOM行には、その供給元を別途明記してください。
良好な兆候: BOM行からすべての現物容器を特定でき、各容器からも対応するBOM行をたどれます。
警戒すべき兆候: 追跡できない複数の袋や、異なる製造指図に割り当てられた材料を、一つの合算数量で扱っています。
部品番号、ロット、承認済み代替部品を表示する
支給部品には、OEM部品番号、完全なMPN、メーカー、容器ID、数量、トレーサビリティ情報を表示し、元の供給者ラベルも残してください。バーコードから呼び出される記録は、人が読める文字情報で示す記録と同じであるべきです。定数値やパッケージの説明だけでは、部品の識別は確定できません。
基準3:正確な識別と承認済みの代替候補
注文コードの末尾記号はすべて保持してください。パッケージ、グレード、表面仕上げ、供給形態を区別する場合があります。SN74LVC1G14DBVRは3,000個入りの大型テープ&リール、SN74LVC1G14DBVTは250個入りの小型テープ&リールとして示されています。同一ファミリーでも、受入記録には納入コードと実数量が必要で、リール分割後は特に重要です。
納入コードを、正式発行済みBOMまたは承認済み代替部品リストと照合してください。メーカー情報を隠さずに製造指図番号と容器IDを追加します。容器を分割する場合は、分割元のラベル画像を残し、新しい各IDを元のロットに結び付け、それぞれの実数を記録してください。再包装後も、その関連付けを読み取れる状態に保ちます。
良好な兆候: 納入MPNが完全に一致しているか、対象のBOM改訂と部品参照番号にひも付いた技術承認があります。
警戒すべき兆候: 抵抗値だけ、またはデバイスファミリーを手書きしただけの袋を、互換性のある在庫として扱っています。
基準4:ロットと日付コードを分けて管理する
ロットと日付コードの欄は分けてください。各コードはメーカーのコード体系に従って解釈します。日付コードだけでは、複数の製造ロットを含む場合があります。一つのBOM行を複数ロットで賄う場合は、各ロットの数量を保持し、識別情報を一つにまとめないでください。
注文条件が混在を認め、トレーサビリティが保たれる場合は、複数ロットを受け入れられます。各生産バッチに投入したロットを記録し、プロジェクトで要求される場合は基板シリアル番号まで関連付けを拡張してください。古い日付コードは、注文条件と記録された保管条件に照らして確認します。実際に適用される受入方針に従ってください。
良好な兆候: 分割した数量にも元のロット識別子が残り、必要な生産バッチへの割当情報が保持されています。
警戒すべき兆候: 二つのロットを一つの容器に混ぜ、元の識別情報を新しい日付ラベル一枚に置き換えています。
包装、湿度管理状態、外観・物理的状態を確認する
支給部品の包装は、部品を保護し、識別を維持し、予定する装填方法に対応できる場合に限って受け入れてください。湿度履歴は見た目とは別に確認します。損傷のないリールでも、許容露出時間を過ぎた部品が入っている場合があります。処置の判断は、実際の部品の指示と選択した実装工程を基準にしてください。
基準5:包装を供給方式に適合させる
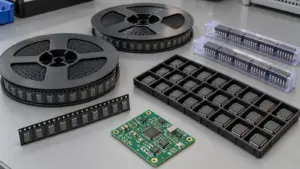
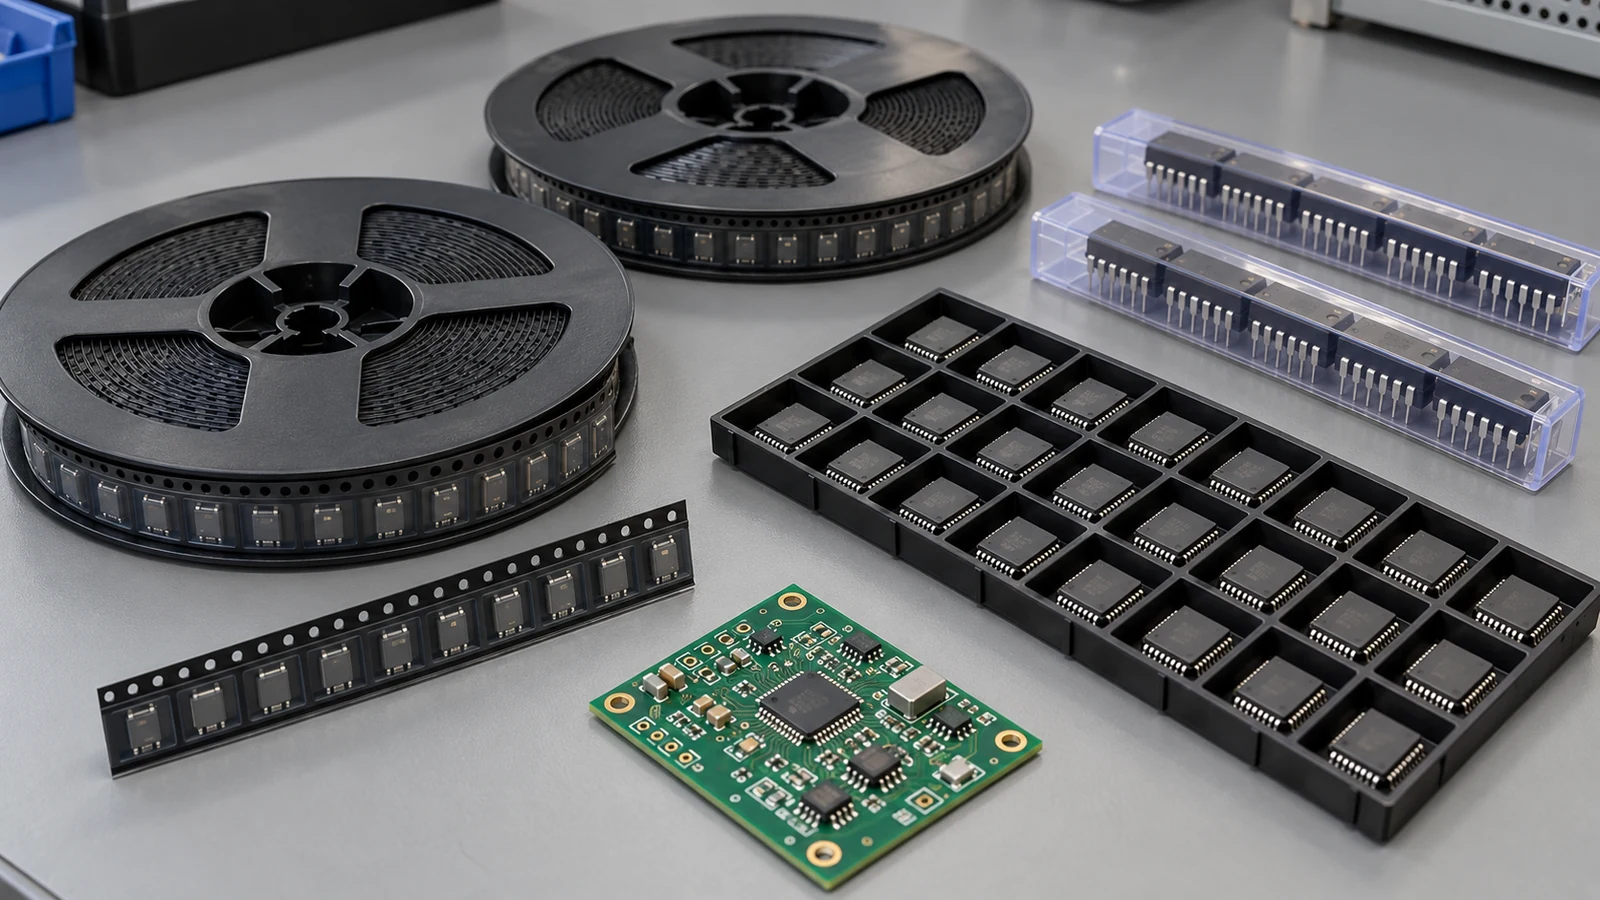
未使用または使用途中のリールでは、テープ幅、部品ピッチ、巻き方向、フィーダーとの適合性を確認します。カットテープでは、各片の長さと、合意したフィーダーまたはキャリアに装填できるかを確認してください。トレイには適切なポケット、向き、保持が必要であり、チューブには正しい断面形状、端部保護、受け入れられた装填方法が必要です。
設備の限界は個別に決まります。あるAuto Loading Feederの仕様では、8 mmテープ、2 mmと4 mmの送りピッチ、400 mmの最小装填可能テープ長を指定しています。これらは当該フィーダーの値であり、最後の値は装填要件であって、共通の空リーダー長や予備部品数ではありません。出荷前に実装業者へ実際の設備構成を確認してください。
良好な兆候: 包装記録に、各供給形態に対応する装填方法が記載されています。
警戒すべき兆候: 供給方法を検討せず、複数の短いテープ片を連続したリール1本と同等としています。
基準6:湿度管理状態が生産日程に対応している
吸湿感度レベル(MSL)、袋の封止日、最初の開封日時、管理された保管または乾燥の履歴を記録してください。露出期間は毎回記録します。防湿袋(MBB)は、予定された検査または装填作業までは未開封のまま保ち、開封時には湿度インジケーターカード(HIC)を速やかに読み取り、デバイスの取扱指示に従ってください。
MSLの全分類には8段階があります。この表は一般的な開封後使用可能時間の条件をまとめたもので、実部品のラベルと適用工程の要求が優先します。
| 分類 | 開封後のフロアライフ | この参照条件での周囲環境 |
|---|---|---|
| MSL 1 | この湿度分類では無制限 | 30 °C以下、85% RH以下 |
| MSL 2 | 1年 | 30 °C以下、60% RH以下 |
| MSL 2a | 4週間 | 30 °C以下、60% RH以下 |
| MSL 3 | 168時間 | 30 °C以下、60% RH以下 |
| MSL 4 | 72時間 | 30 °C以下、60% RH以下 |
| MSL 5 | 48時間 | 30 °C以下、60% RH以下 |
| MSL 5a | 24時間 | 30 °C以下、60% RH以下 |
| MSL 6 | ベーキング必須。ラベルに記載された時間内にリフローを実施 | ラベルの条件と取扱手順に従う |
MSLは感度を表します。付与されたクラスを使用してください。未開封包装の保管寿命の確認は、フロアライフの計算とは分けます。部品を保管に戻す際も、それまでの露出時間を保持してください。袋を閉じるだけでは、時間の計算はリセットされません。
基板両面間の待ち時間も含め、最後の該当リフローまで残りの暴露時間を計画してください。履歴不明の部品は保留にします。使用承認前に工程技術者が回復方法を選定・記録し、部品の限界とキャリアの耐熱性を確認します。IPC/JEDEC J-STD-020は吸湿/リフロー分類、J-STD-033は取り扱いを扱います。QFNおよびSONでは、これらの管理をパッケージ表示とキャリアの制約に照合してください。全リール、トレイ、部品に同じベーキング条件は使えません。
良好な兆候: 露出記録により、予定工程に対して十分なフロアライフが残っていることを確認できます。
警戒すべき兆候: 開封済みの吸湿性部品包装に露出履歴がないにもかかわらず、乾いて見えるという理由で使用を承認しています。
基準7:物理的状態とESD対策が適切である
保護包装、確認できるリードやはんだボール、テープポケット、カバーテープ、トレイ内の保持状態、汚染を検査してください。露出した敏感な部品はESD対策区域で扱います。再包装で証拠の状態が変わる前に、対象容器IDと写真を記録します。受入検査には乾燥包装袋の完全性と封止情報も含めてください。
良好な兆候: 検査によって受入合格在庫と損傷品・疑義品が分離され、それぞれの数量が記録されています。
警戒すべき兆候: 曲がったリード、破れた乾燥包装袋、位置がずれた部品を、処置判断なしに使用可能として数えています。
荷受数量と計画上の損失を照合する
支給数量はBOM行と容器の両単位で個数として照合し、梱包明細書の申告、確認済み荷受数量、保留在庫、使用可能残高を分けてください。合意した段取り分と工程分の余裕を考慮した後の使用可能部品から、製造を賄えるかを判断します。出荷の差異と製造上の不足は、異なる問題です。
基準8:計数方法が荷受数量の根拠になる
方法、作業者、日付、結果を記録し、必要に応じて設備または画像の参照情報も残してください。部品の入ったポケットを確認します。メーカーの未損傷包装は、合意済みの計画に従ってラベル数量を基に荷受けできる場合がありますが、使用途中のリールには残存材料に結び付いた最新の数量記録が必要です。
| 計数方法 | 適した用途 | 保存する証拠 | 解決すべき制約 |
|---|---|---|---|
| 手作業または目視による計数 | 少量、トレイ、チューブ、短いテープ片 | 部品の入った位置または個数の記録、容器ID、確認者 | 隠れた層や取扱いによって誤差が生じるため、異議のある数量は独立して再確認する |
| 光学式リールカウンター | 対応する紙テープまたはエンボステープ | 送りピッチ、計数結果、空ポケットの扱い | ピッチ設定やポケット数だけでは、実際に部品が入っている数量を確定できない場合がある |
| 適格性を確認したX線計数 | 対応するリールまたは保護された包装 | 保存した結果、容器の識別情報、承認済み計数レシピ | 部品認識と包装/デバイスの適合性を検証し、判定が曖昧な画像を調査する |
| 重量に基づく推定 | 均一な材料の予備確認 | 風袋、単位質量の根拠、推定値である旨の明示 | キャリアのばらつきやわずかな質量差が不足を隠すことがあるため、適格性未確認の推定を確認済み数量と呼ばない |
AXC-800 IIIは、バーコードに結果を関連付けるX線計数の一例です。設備があっても計数方法の適格性確認は必要です。承認済みの非開封方法で数量を確認できる場合、予定外の再計数だけを目的に密封された乾燥包装を開けないでください。
良好な兆候: 同じ容器の識別情報と適切な計数設定で二度目の確認を行い、異議のある計数結果を再現できます。
警戒すべき兆候: 荷受担当が根拠を確認せず、梱包明細書の数量を確認済み計数欄へ転記しています。
基準9:追加部品数にBOM行ごとの根拠がある
必要使用可能数量は、製造数量に1台当たりの使用個数を掛け、段取り消費、予想工程損失、承認済みの手直し予備を加えて計算します。実装業者がパッケージ、供給方式、段取り回数、関連する運用経験から余裕数量を提案し、OEMがその材料計画を承認します。
各余裕数量の根拠を説明してください。手作業で供給するコネクターと、複数のテープ片に分かれた小型受動部品では消費の傾向が異なるため、段取り分と工程分を別々に根拠付ける必要があります。空のリーダーテープがあるからといって、必ず部品を消費するわけではありません。実損失を計画と対比して記録してください。
以下は説明用の例であり、工場の実績を示すものではありません。一つのBOM行で、250台のアセンブリに1台当たり4個を使用します。
| 数量項目 | 個数 | 計算または意味 |
|---|---|---|
| 実装需要 | 1,000 | 250 × 4 |
| 段取り余裕 | 12 | この段取りについて合意済み |
| 予想工程損失 | 6 | このBOM行について合意済み |
| 手直し予備 | 5 | 別途承認済み |
| キットに必要な使用可能数量 | 1,023 | 1,000 + 12 + 6 + 5 |
| 梱包明細書の数量 | 1,040 | 送り主の申告 |
| 確認済み荷受数量 | 1,028 | 現物の荷受数量 |
| 保留数量 | 5 | 処置待ちのため除外 |
| 荷受分の使用可能数量 | 1,023 | 1,028 − 5 |
| 出荷差異 | 12個不足 | 1,040 − 1,028 |
| 計画に対する使用可能数量の不足 | 0 | 必要使用可能数量と受入合格残高が一致 |
このキットは計画を賄えます。ただし、出荷差異の12個は荷受管理上で解決する必要があり、実装損失として計上してはいけません。補充数量は、ゼロと「必要使用可能数量から使用可能在庫を引いた値」の大きい方とします。実際の段取り損失が増えた場合は、手直し予備を消費する前に、必要数量を賄えるかを再計算してください。
良好な兆候: 各余裕数量に理由、承認者、実消費用の独立した記録欄があります。
警戒すべき兆候: すべてのBOM行に同じ予備率を適用したり、荷受け時の不足個数を製造ラインの損失として計上したりしています。
製造ラインへの使用承認前に不足と未識別部品を解決する
支給部品キットの例外は、対象材料、使用承認に必要な証拠、その証拠を取得する担当者を記録して解決してください。在庫システムでは、現物の荷受けと受入合格を分けます。生産日が決まっていることは、未識別部品や未承認の代替部品の使用を認める根拠にはなりません。
基準10:例外の完了判断を文書化する
以下の受入検査マトリクスを使用し、明細と受入合格の判断を結び付けてください。解決担当者は表に示した対応を調整します。契約上の責任は、引き続き注文契約に従います。
| 受入検査 | 明細の項目 | 受入合格の証拠 | 保留条件 | 解決担当者 |
|---|---|---|---|---|
| 部品の識別 | OEM部品番号、メーカー、完全なMPN、容器ID | 元ラベルと調達履歴が正式発行済みBOMに一致 | 識別情報の欠落、ラベルの矛盾、説明のない再マーキング | OEMの部品技術者。荷受担当が支援 |
| 荷受数量 | 申告、計数、保留、使用可能の各個数と計数方法 | 容器ごとに照合された計数記録 | 説明のない差異、または使用可能数量の不足 | 荷受責任者とOEMの材料計画担当者 |
| ロットと日付コード | 独立したロット/日付欄とロット別数量 | メーカー識別子が保持され、注文条件で認められている | ロット対応の喪失、または認められない混在 | 品質技術者 |
| 包装の状態 | キャリア形態、フィーダー適合性、検査結果 | 損傷のないキャリア、受け入れられた装填方法、保護された部品 | ポケットの損傷、非対応のテープ片、敏感な部品の露出 | 製造技術者と受入品質担当 |
| 湿度管理 | MSL、袋の封止/開封記録、露出履歴 | 完全な乾燥包装、またはリフローに対応できる文書化された取扱方法 | 露出履歴の不明/超過、または不適合なHIC結果 | 工程技術者と品質技術者 |
| 不足の照合 | 必要使用可能数量、利用可能残高、補充記録 | 再計数、受入合格済み補充、または承認された少量製造 | 必要数量が受入合格済みの利用可能在庫を上回る | OEMと実装業者の計画担当者 |
| 代替部品の承認 | 納入MPNと承認記録の参照情報 | 技術承認が改訂と実装位置を対象としている | 外見が似ているだけで承認のない部品 | OEMの設計承認権限者 |
ラベルのない部品は、見慣れた在庫と外観が同じでも保留のままにしてください。その現物に結び付いた信頼できる出所記録によって、識別を回復します。写真、抵抗値測定、上面マーキングの照会は調査に役立つ場合がありますが、いずれも仕様全体や出所を自動的に証明するものではありません。
不足がある場合は、制約となるすべてのBOM行について余裕数量を考慮し、製造可能数量を再計算してください。部分製造には、文書化された数量、ロット割当、残りの材料に関する計画が必要です。未解決の在庫は隔離しておきます。定義した製造について、実装する支給部品のBOM行が100%照合され、識別または代替承認に関する未解決の保留がゼロになった場合に限り、その製造の実施を承認してください。
良好な兆候: 証拠、承認された処置、対象数量、確認者、日付がそろって保留が解除されます。
警戒すべき兆候: 元の差異が説明されないまま、口頭指示で在庫状態を受入合格に変更しています。
消費、損失、返却材料を記録する
支給部品の消費は、明確に識別した在庫状態間の移動として記録し、製造終了時に残高を照合してください。初回の荷受けと、その後の補充を残します。実装済み部品、確認済み損失、サンプル、仕掛品、使用可能残材、保留材料を分け、返却数量を明確に説明できるようにしてください。
製造中は、払出しと返却を、製造指図、MPN、容器、ロットにひも付けて記録します。実際の損失は、段取り時の廃棄、吸着時のリジェクト、手直しでの取り外しなど、理由別に記述してください。取り外した部品を廃棄したのか保持したのかも記録します。最終照合では、同じ部品を実装済みと損失の両方に数えないでください。
製造を完了し、仕掛品も実装業者が保持する在庫も残っていない締め時点では、例えば次のような収支になります。
荷受け1,030個 = 実装済み1,000個 + 確認済み損失16個 + 消費済みサンプル2個 + 使用可能な返却7個 + 保留状態の返却5個。
各区分は相互に重複しません。残った差異は未解決の差異であり、自動的に廃棄調整として処理するものではありません。計画上の余裕数量は、実際の計数の代わりにはなりません。
未使用材料には、製造指図とBOM改訂、完全なMPN、ロット/日付コード、容器ID、返却個数と計数方法、使用可否状態、該当するMSL露出・乾燥・再封止記録を添付してください。払出し/返却台帳と、保留材料の処置記録の参照情報も含めます。損傷部品は使用可能在庫と分けてください。これらの記録は何が戻ったかを確定するものであり、その後の再使用、保管、廃棄は別の判断です。
キットの確認と引継ぎを6段階で実施する
支給部品キットの確認は、生産前に六つの記録付き引継ぎを経て、終了まで同じ識別子を保持するべきです。以下の順序を用い、プリント基板実装向け支給部品チェックリストを実務記録として運用してください。
- 製造の入力情報を確定する。 OEMがBOM、実装位置データ、アセンブリ改訂、製造数量を正式発行します。実装する仕様違い、承認済み代替部品、支給材料と購入材料の区分を特定してください。
- キット計画に合意する。 実装業者が包装と供給方式、計数の取り決め、MSLの取扱い、BOM行別の余裕数量を確認します。OEMは供給数量を確認し、出荷前に計画を承認します。
- 識別された容器を出荷する。 OEMが各容器とBOMを対応付ける明細を送付します。元ラベル、出荷数量、開封済み包装の取扱履歴を保持してください。
- 荷受けして分離する。 荷受担当が預かりを記録し、識別と状態を確認し、合意した方法で数量を検証して、保留在庫を分けます。包装を変える前に、例外を写真で記録してください。
- 例外を解決し、製造を承認する。 技術、品質、計画の各担当が割り当てられた対応を完了します。使用承認前に、受入合格数量、承認された製造数量、補充または部分製造の判断を周知してください。
- 使用を追跡し、台帳を締める。 製造部門が実際の移動と損失を記録します。終了時には、すべての荷受数量を、実装済み、消費済み、返却済み、引き続き保留中の各数量と照合し、残材に裏付け記録を添付してください。
判断フローは次のとおりです。
正式発行済みBOM → 容器明細 → 荷受け・検査 → 受入判定 → 承認済み製造 → 消費照合。
いずれかの受入検査が不合格 → 隔離保留 → 証拠と承認された処置 → 受入判定を再実施。
キットの使用承認を停止、または上位判断に回す八つの条件
支給部品キットについて、識別、状態、数量の裏付けが得られない場合は、対象材料の使用承認を停止してください。以下の八つの兆候には、記録された判断が必要です。ただし、同じ出荷に含まれる他の受入合格在庫まで、自動的に不合格になるわけではありません。
| 兆候 | 直ちに行う対応 | 続行に必要な証拠 |
|---|---|---|
| MPNと容器を確実に対応付けられない | 容器を隔離する | 出所履歴による識別の確定、または交換品の到着 |
| ラベルの矛盾、または再マーキングの疑い | 品質・調達部門に判断を求める | 調査と承認された処置 |
| 未承認の代替部品 | 対象BOM行を保留する | 設計承認権限者による実際の納入MPNの承認 |
| 使用可能数量の不足 | 使用承認の計画を見直す | 受入合格済み補充、または承認された少量製造 |
| 吸湿に関わる露出時間が不明、または超過 | 工程確認まで使用を停止する | 有効な回復方法と更新済み取扱記録 |
| キャリアまたは部品の損傷 | 対象個数を分離する | 検査、再包装、または交換の処置判断 |
| ロットトレーサビリティの喪失 | その追跡性を要する割当てを停止する | 回復可能なロット対応、または承認された交換 |
| 説明のない台帳差異 | 対象残高の締め処理を停止する | 再計数と、移動または損失を示す文書化された証拠 |
上位判断への移行は問題の程度に応じて行ってください。梱包明細書の差異には取引上の修正が必要でも、受入合格数量で生産を賄える場合があります。識別不備があれば、在庫個数にかかわらず、その材料は保留のままです。
よくある質問
支給部品の受入合格は、追跡可能な識別、確認済みの使用可能数量、予定する製造に適した取扱記録に左右されます。以下では、材料の使用承認または返却前にOEMと実装業者が解決すべき判断を説明します。
OEMはプリント基板実装向けの支給部品をどのように表示すべきですか?
各容器にOEM部品番号、メーカー、完全なMPN、容器ID、数量、ロット、日付コードを表示し、元の供給者情報を残してください。製造指図とBOM改訂は、関連付けた受入記録を通じて追加します。分割容器では、元の材料へのつながりと各容器の個別数量を保持しなければなりません。
荷受け時の計数結果が梱包明細書と異なる場合はどうしますか?
荷受担当は差異を記録し、適切な方法で再計数して、OEMと結果を照合してください。申告数量と確認済み数量を分けて保持します。保留部品を除外し、承認済み材料計画を考慮して、使用可能材料で製造を賄えるかを独立して判断してください。出荷時の不足が、そのまま製造上の不足を意味するわけではありません。
実装業者は、ラベルがなくても見慣れた外観の部品を使用できますか?
いいえ。信頼できる記録によって部品の識別が確定し、正式発行済みBOMまたは承認済み代替部品に結び付くまでは、保留を維持してください。外観、上面マーキング、簡単な電気測定は調査の助けになりますが、それだけですべての必要仕様や材料の出所を確認することはできません。
キットに必要な予備部品数は誰が決めますか?
実装業者がBOM行ごとの余裕数量を提案し、OEMが材料計画を承認します。提案は、パッケージの種類、供給方式、段取り回数、工程経験、合意した手直し需要に基づくものとしてください。段取り消費、予想損失、手直し予備は分けて管理します。単一の予備率ですべてのBOM行を表すことはできません。
製造後に返却する未使用支給材料には、どの記録を添付すべきですか?
未使用材料には、製造指図とBOM改訂、完全なMPN、ロット/日付コード、容器ID、確認済み個数、計数方法、使用可否状態を添えて返却してください。消費台帳、損失と保留に関する処置記録、該当する露出・乾燥・再封止記録も含めます。使用可能な返却品と保留状態の返却品は、別々に識別してください。
数量確認のために密封リールを開封する必要がありますか?
いいえ。合意済みの受入計画では、適切な場合、未損傷の供給者包装の記録や、適格性を確認した非開封計数方法を利用できます。受入合格の根拠を記録し、印字数量を独立した計数値として扱うのではなく、差異を調査してください。開封が必要な場合は、ESD管理下で取り扱い、吸湿に関わる露出を記録します。
吸湿性部品の包装が開封済みでも受け入れられますか?
はい。識別、状態、文書化された取扱履歴が予定工程に対応できる場合は受け入れられます。実際のMSLと、最後に関係するリフロー工程までの残り許容露出時間を確認してください。露出時間が不明または超過している場合は、保留と承認済みの回復判断が必要です。再封止だけでは累積露出時間はリセットされません。
同じ部品の複数ロットを一緒に支給できますか?
はい。注文条件が複数ロットの混在を認め、各ロットがそれぞれの数量とともに識別できる場合は可能です。容器記録は分け、必要な生産バッチまたは基板シリアル番号との関連付けを保持してください。ばらの部品を混ぜてロット識別が失われると、そのトレーサビリティを前提とする使用承認はできません。
支給部品キットが一部しかそろっていなくても実装を開始できますか?
はい。実装対象のBOM行について、受入合格材料で必要数と承認済み余裕数量をすべて賄える、明確に承認された少量製造であれば可能です。制約となるすべての部品を対象に数量を再計算し、ロット割当を文書化して、未納分の供給計画を残してください。識別情報や代替承認の不足があれば、対象材料は引き続き使用できません。
JASPERの確認に向けて支給部品キットを準備する
JASPERによる実装に向けた確認のために、正式発行済みBOM、実装位置データ、製造数量、容器明細、元ラベル画像、湿度記録、例外一覧を準備してください。出荷前に、供給適合性、計数方法、BOM行別の余裕数量の確認を依頼します。
JASPERのプリント基板実装サービスページから相談を始めてください。受け入れる材料計画と、各保留を解決するために必要な証拠に合意します。使用承認の目標は、承認された製造で実装する支給部品のBOM行を100%照合し、識別または代替承認に関する未解決の保留をゼロにすることです。消費から材料返却まで、同じ識別子を保持してください。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。