プリント基板(PCB)実装の内製と外注を比較する機器メーカー(OEM)にとって、継続的な需要、必要な工程をすべてカバーする能力、確保できる人員が固定費を正当化できる場合は、内製が有利です。需要や技術要件がその運営基盤を超える場合は、外注が有利になります。要求水準の高い参照例として、0.4 mmピッチのボールグリッドアレイ(BGA)を使用する両面・鉛フリーの表面実装(SMT)を考える場合、検査、隠れた接合部を確認するためのX線検査へのアクセス、量産基板の100%に対する合意済み電気的受入試験の実施を予算に含めてください。両方式を同じ範囲で比較し、損益分岐は機械価格だけでなく、受入合格品の生産量と実際の見積もりから算出します。
- 内製と外注の比較では、運営範囲全体をそろえる
- プリント基板実装の内製費用と外注費用を同じ基準で計算する
- 製品構成に必要な設備、施設、技能
- 機械仕様は、その運転条件とあわせて読む
- 稼働率、段取り替え、需要の不確実性
- 月間生産能力の計算例
- 品質管理、保全、工程責任
- 在庫、生産日程、サプライヤー管理の間接負荷
- プリント基板実装の内製が有利になる場面
- 設計変更の管理
- 繰り返し可能な生産負荷
- 重要工程へのアクセス
- プリント基板実装の外注が有利になる場面
- 設計変更の管理
- 繰り返し可能な生産負荷
- 重要工程へのアクセス
- 試作と量産の要件に応じた内製・外注判断
- ハイブリッド方式の分担境界を明確にする
- よくある質問
- プリント基板実装の内製は、どのような場合に経済的に合理的ですか?
- 試作と量産には、同じ内製・外注判断を適用すべきですか?
- 機械価格だけを比較すると、どの費用が見落とされますか?
- 外注すれば、OEMの品質責任はなくなりますか?
- ハイブリッド方式で、試作を社内、量産を社外にできますか?
- SMTラインの購入を正当化する稼働率は、どの程度ですか?
- カタログの部品搭載速度だけで、基板の生産量を見積もれますか?
- 試験範囲を内製・外注の比較にどう反映すべきですか?
- 最終提言:同じ製造資料一式で比較する
内製と外注の比較では、運営範囲全体をそろえる
プリント基板実装を内製する場合、製造の実行、生産能力、日々の工程管理をOEMの社内で担います。実装を外注する場合は、定義した製造結果を購入する一方、製品要件の設定とサプライヤーの監督はOEMに残ります。まず、納入物の条件をそろえてください。必要な書き込みや試験を行っていない実装済みプリント基板を、受入に合格し、組み込み可能な基板と同等のものとして価格比較することはできません。
設備提案や実装見積もりを依頼する前に、次の比較表を使用してください。
| 判断項目 | 内製 | 外注 | 必要なデータ | 判断への示唆 |
|---|---|---|---|---|
| 設備投資と施設 | OEMが据付済み設備、ユーティリティ、スペース、治工具の費用を負担 | インフラ費用は単価に含まれる。専用治工具は別途費用となる場合がある | 据付込み費用、保守サービス、耐用年数、治工具/初期開発費(NRE) | 需要が不確実なら外注が有利。継続使用できれば内製を支持 |
| 工程のカバー範囲 | すべての作業に社内資源、または管理下の再委託を用意 | 契約した作業と受入結果 | 部品表(BOM)、基板形状、はんだ付け、検査、試験 | 製品に必要な範囲をすべてカバーすることが条件 |
| 生産能力の稼働率 | 遊休設備と余剰人員をOEMが負担 | 共用の生産能力を、合意した利用可能条件で使用 | 品目(SKU)別予測、段取り、生産量の正味値、ピーク | 繰り返し生産は内製、需要変動は外注に有利 |
| 品質責任 | OEMが実行と受入を管理 | サプライヤーが実行し、OEMが要件と受入を定義 | クラス、試験カバー範囲、記録、不具合への責任 | 管理内容と責任分担を比較 |
| 在庫リスク | OEMが部品、仕掛品(WIP)、余剰在庫を負担 | 材料条件とキャンセル条件により所有権を配分 | 購入確約、梱包形態、所有権、負担責任 | どの在庫リスクが移転するかを確認 |
| 管理業務の負荷 | 作業員、保全、計画、工程技術 | 予測、変更、サプライヤー実績、例外対応 | 間接費等を含む総費用ベースの人員工数、上位対応への移行頻度 | 両方式でOEMに残る業務を費用化 |
プリント基板実装の内製費用と外注費用を同じ基準で計算する
継続的な固定費、受入合格基板1枚当たりの変動費、移行費用を分けます。1つの評価期間について、次のように計算します。
C_make = F_make + Q × v_make
C_buy = F_buy + Q × v_buy
Qは納入した受入合格基板の枚数です。F_makeには固定的な運営費と、その期間の資本費用配賦額を含めます。v_makeには変動的な労務費、消耗品費、材料損失を含めます。F_buyには、その案件に帰属する治工具、段取り、プログラムの費用を含めます。v_buyには、見積もり対象の製造費、輸送費、OEMに残る変動費を含めます。通貨、期間、材料の対象範囲をそろえてください。
v_buyがv_makeを上回る場合、費用が一致する点は Q* = (F_make − F_buy) / (v_buy − v_make) です。適用できる運営上の限界を確認してください。Q*が正であっても、その数量が実証済みの生産能力内に収まり、見積もりの価格帯から外れず、固定費を変えるような人員や設備の段階的な増強を必要としない場合に限り、内製を支持する根拠となります。ロットごとの料金がある場合は再計算します。変動費の差がゼロまたは負であれば、数量増加によって通常想定する内製有利への費用交点は成立しません。
新規ライン投資のキャッシュフローは、製品の想定寿命全体について別途評価してください。費用交点は投資回収期間ではありません。既存設備については、別の判断が必要です。回避可能な支出と、押し出される既存業務を比較し、短期の増分判断では埋没した購入費用を除外します。購入額全額と減価償却費を、同じ運営期間に二重計上してはいけません。
製品構成に必要な設備、施設、技能
プリント基板実装を内製するには、BOMと基板に対応する工程をすべてそろえる必要があります。外注するには、そのカバー範囲を購入対象に含める必要があります。0.4 mmピッチのBGAを用いる参照例は、部品搭載とリフローはんだ付け以外にも、印刷管理、検査、電気試験、トラブルシューティングの費用が発生することを示します。1つの工程が欠けるだけでも、納入できなくなる場合があります。
| 工程要件 | 内製で用意するもの | 同等にそろえる外注範囲 | 製品側の入力情報 |
|---|---|---|---|
| はんだペースト印刷と部品搭載 | 印刷機、ステンシル、フィーダー、ノズル、プログラム、段取り確認 | 承認済みの材料・プログラム・段取り管理 | パッケージ寸法、ピッチ、極性、供給梱包形態 |
| リフローとスルーホール作業 | 温度プロファイルの測定・設定、選定したはんだ付け工程 | 定義した工程経路とプロファイル管理 | 合金、温度制限、基板質量、コネクター |
| 検査 | はんだペースト検査(SPI)、自動光学検査(AOI)、X線検査へのアクセス | 検査段階、不良品の処置判断、結果 | 隠れた接合部、受入基準 |
| 電気試験と書き込み | 技術開発、試験治具、計測器、ソフトウェア、保全 | 同等のカバー範囲、限界値、ファームウェア、記録 | テストポイント、負荷、インターフェース、出力 |
| 補助作業 | 静電気放電(ESD)対策、湿度・吸湿管理、保管、リワーク、仕上げ | 取り扱いと仕上げの責任分担 | 部品の取り扱い、最終使用環境 |
SPI、AOI、適切なX線検査へのアクセスに加え、合意した量産用電気試験を100%実施することを参照目標としてください。試験カバー範囲は回路ごとに異なります。規定の試験に合格した基板にも、未検出の不具合が残る可能性があります。このため、検査・試験計画では、実際のパッケージに伴うリスク、アクセス可能なノード、故障モードを一体として扱う必要があります。
機械仕様は、その運転条件とあわせて読む
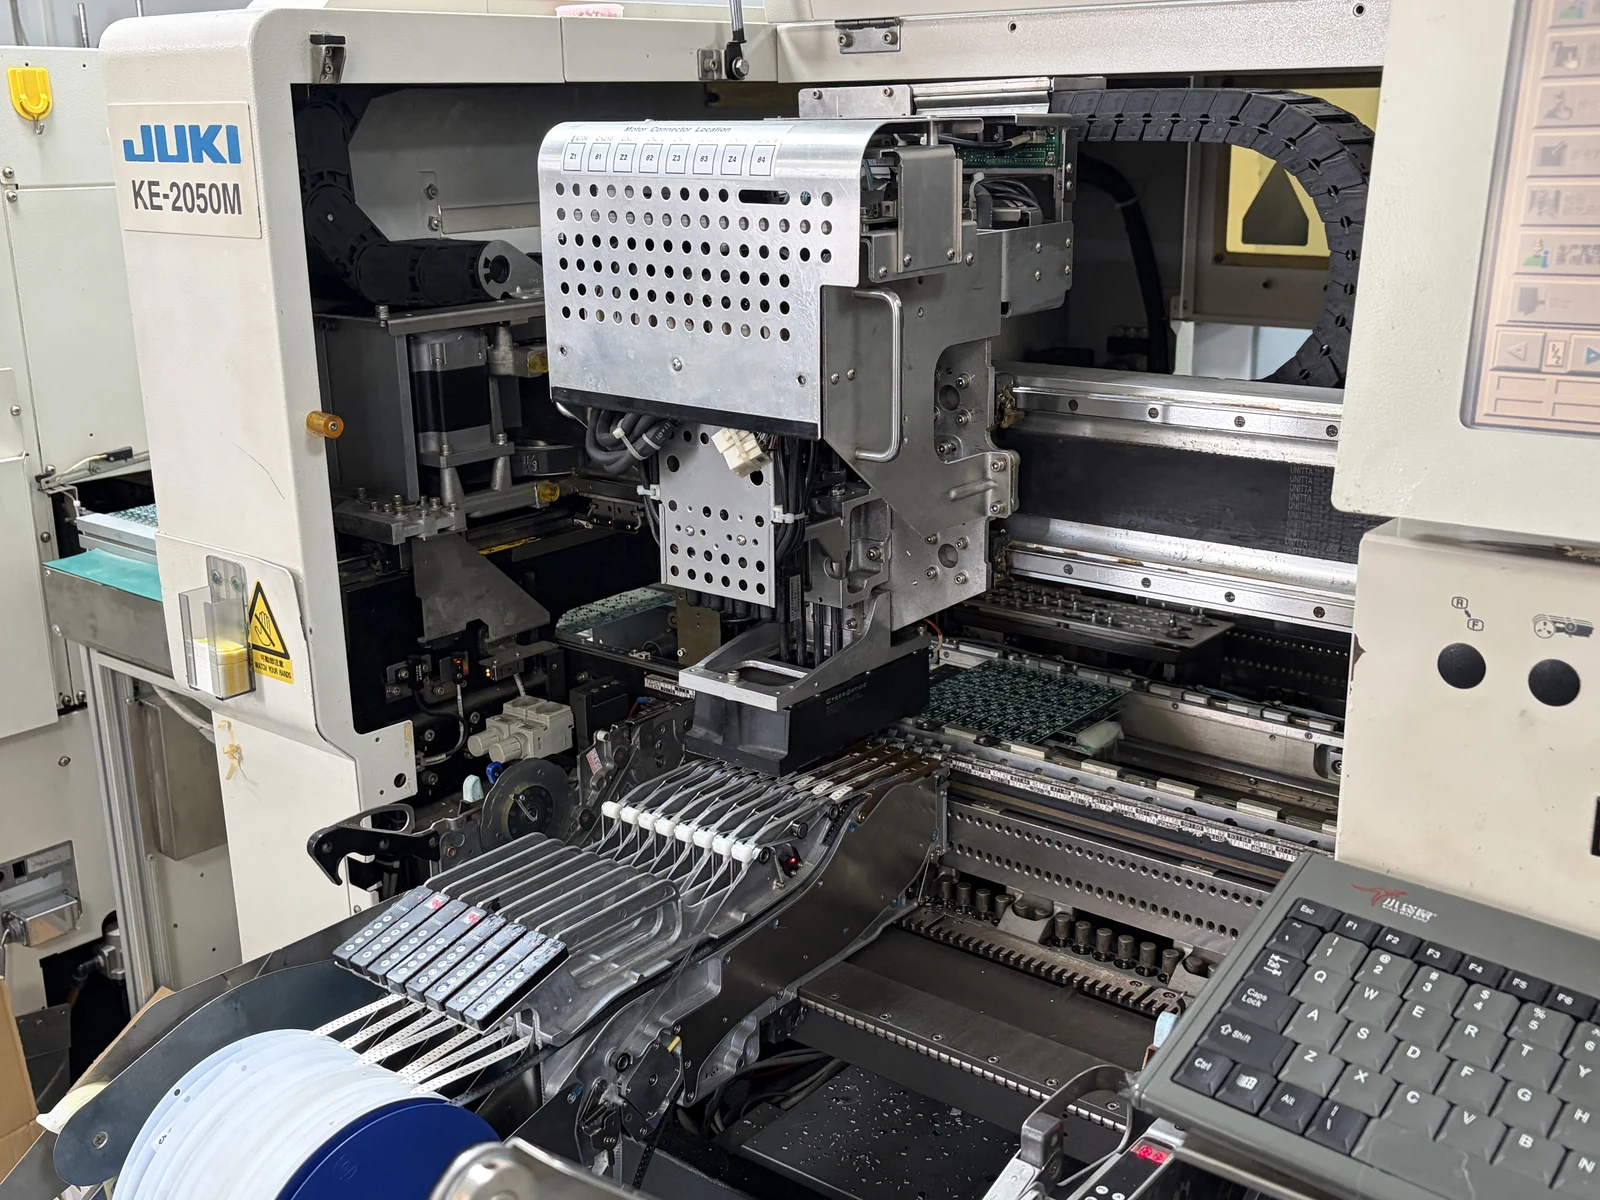
あるカタログ例では、RMヘッドを搭載した2ビーム構成について、最適条件の高生産モードで115,000部品/時と指定されています。RM/HMの精度であるCpk ≥ 1.0で±0.025 mmは、高精度モードの別条件です。記載された部品高さの上限はRMで6.5 mm、HMで15 mm、FMで30 mmです。これらは特定の構成と運転モードに対応する値であり、すべてを同時に保証する生産条件として扱ってはいけません。
別の実装ヘッド例では、CP20の対応部品寸法は最大8.2 mm × 8.2 mm、CPPは最大50 mm × 40 mm、高さ15.5 mm、TWINの高さ上限は25 mmとされています。BOMに必要なヘッド、フィーダ、ノズルの実際の組合せで費用を見積もってください。これは構成ごとの部品寸法範囲であり、完成基板の生産量を保証する値ではありません。
0.4 mmピッチのパッケージ積層実装では、基板設計、ペースト供給、リフローを合わせて検討します。実際に使用する部品の指示から条件を設定し、対象基板で検証してください。特定パッケージ向けの工程条件を一律に適用することはできません。
電源、清浄で乾燥したエア、排気、床の耐荷重、保管、保守用アクセスについて、据付込み費用の算定に必要な情報を入手してください。支援業務の責任者を明確にします。フィーダーの復旧、プログラムの修正、試験治具の故障診断ができる唯一の担当者が不在なら、ラインの理論能力は生産日程を組むうえでほとんど役立ちません。
稼働率、段取り替え、需要の不確実性
プリント基板実装の稼働率は、実際の製品構成における利用可能な運転時間と受入合格品の生産量を基準にする必要があります。工程全体を測定してください。部品搭載機に余力があっても、部材キットの欠品、繰り返される段取り、時間のかかる電気試験によって基板を出荷できない場合があります。
段取り替え時間は、前の作業の最終受入合格基板から、次の作業の最初の受入合格基板までで測定します。ステンシルとフィーダーの作業、プログラム確認、必要なプロファイル変更、初品のリリースを含めてください。ライン外での準備も労務工数として記録します。ライン停止を避けられても、人員の稼働余力は消費するためです。
必要な機能を備えたメタルマスク印刷機では、次の作業用材料を準備した後、マスクとバックアップ治具の交換を自動化できます。必要なオプションとオフライン準備を確認してください。作業をライン外へ移しても、その人件費はなくならず、工場全体の準備工数がゼロになるわけではありません。
月間生産能力の計算例
例として、予定時間を160 h/月、段取り替えを20回、各45 min、計画保全を8 h/月とします。段取り替えに15 hを使うため、その他の停止を差し引く前の時間は137 hです。例示的な正味生産速度を運転1時間当たり受入合格基板100枚とすると、この運転可能時間枠で月間13,700枚の受入合格基板を生産できます。
| 需要シナリオ | 月間受入合格基板数 | 必要運転時間 | 137 hの運転可能時間枠に対する負荷率 | 残りの運転可能時間枠 |
|---|---|---|---|---|
| 低需要 | 4,000 | 40 h | 29.2% | 97 h |
| 基準需要 | 8,000 | 80 h | 58.4% | 57 h |
| 高需要 | 12,000 | 120 h | 87.6% | 17 h |
基準ケースで使用するのは、予定時間160 hの50.0%、または運転可能時間枠137 hの58.4%です。どちらの比率もOEEではありません。設備総合効率(OEE)は、定義した時間基準のもとで稼働、性能、品質の各要素を組み合わせる指標です。需要による負荷率は、それとは異なる計画上の問いに答えるものです。
正味生産速度には、運転速度と歩留まりの影響がすでに含まれています。二重に差し引かないでください。測定に含まれていない中断に限って、時間を確保します。この例の速度では、60 minの段取りが1回追加されると、受入合格基板100枚分の生産機会が失われます。
試験能力は別途検証してください。例として、60 sの試験では、1枚につき1ステーションを1 min占有するため、基板のセットや再試験を考慮する前の理想的な処理能力は60枚/時に制限されます。1ステーションだけでは、100枚/時の実装工程を支えられません。2ステーションを並列にすれば、これらの損失を差し引く前で120枚/時となりますが、試験治具の二重整備と適切な人員配置が必要です。この感度分析は、表で仮定した工程全体の正味生産速度とは別に扱います。
低需要、基準需要、高需要の各条件を費用モデルに当てはめ、低需要時には固定費を分散できる数量が少なくなること、制約工程が利用可能能力に近づくと残業、遅れを取り戻す時間、追加ステーションが必要になることを考慮してください。普遍的な稼働率の判定基準はありません。
品質管理、保全、工程責任
プリント基板実装を外注すると、工程の実行はサプライヤーに割り当てられますが、製品要件の定義と受入の確認はOEMが担います。内製では、工程により直接アクセスできます。ただし、その価値があるのは、適格な担当者が条件を維持し、不具合を調査し、変更を管理する場合に限られます。
IPC J-STD-001は、はんだ付けされた組立品の材料と工程を扱い、IPC-A-610は組立品の受入を扱います。両方式の比較基準で、必要な改訂版、製品クラス、追加規定をそろえてください。IPCによるJ改訂版の発表。
クラスの全区分は、IPC Class 1、IPC Class 2、IPC Class 3です。それぞれ、一般機能向け製品、長期使用向け製品、高性能が不可欠な製品、または厳しい環境での動作を必要とする製品に対応します。使用目的と契約に基づいて選定してください。クラス番号は、妥当性確認や試験の代わりにはなりません。IPC J-STD-001Jの公開適用範囲と分類。
0.4 mm BGAの参照例では、価格比較の前に、隠れた接合部の検査と電気試験について合意してください。100%という目標が測るのは試験の実施率であり、不具合の検出範囲ではありません。AOI、X線検査、電気試験は、それぞれ異なる問いに答えます。
プログラム承認、校正、保全、問題の封じ込め、是正処置の責任者を割り当ててください。社内の予備部品と代替要員の技能を予算に含め、外注先の変更通知、故障解析、リワーク責任を契約で定めます。ステンシル、フィーダー、プロファイル、試験治具にずれが生じると、初回製造で得られた成功が続かなくなる場合があります。
歩留まりの定義を統一してください。初回合格率には修理済み基板を含めず、最終歩留まりには修復に成功した基板を含めます。両者を混同すると、リワーク費用が見えなくなります。
在庫、生産日程、サプライヤー管理の間接負荷
プリント基板実装の外注は、材料、日程、例外対応の分担を契約で明確にした場合、社内調整を減らします。在庫リスクは所有権に伴います。サプライヤーの施設にある在庫でも、OEMの負担のままである場合があります。
部材支給型の実装では、一般に部材キットの準備と調達がOEMに残ります。ターンキー実装ではサプライヤーに調達を割り当てますが、契約によっては余剰在庫、キャンセル不能の注文、設計変更に伴う負担責任がOEMに残ります。混合調達では、品目ごとに責任を分けます。
BOMの維持、代替品対応、不足品対応、日程変更、食い違いの解決に要する人員工数を費用化してください。間接費等を含めた総人件費率を適用します。内製側には社内監督、訓練、保全調整を加え、外注側には予測情報の共有、出荷調整、サプライヤー評価を加えます。
部材キットの準備状況、リリース時期、確保済み能力、輸送を別々に評価してください。社内ラインも、部品や適格な作業員なしでは稼働できません。また、利用可能条件を合意していない限り、外部への発注書だけで直ちにラインを利用できることにはなりません。
資金の支払い時期も比較します。部品購入、WIP、サプライヤーへの前払金、完成基板のバッファ在庫は運転資金に影響します。契約や購入を確約する前に、需要が下振れした場合のリスクをモデル化してください。
プリント基板実装の内製が有利になる場面
プリント基板実装の内製は、工程への直接アクセスが製品に測定可能な価値をもたらし、OEMが運営体制全体を維持できる場合に有利です。需要の安定は役立ちますが、既存の技能、製品との適合性、時間制約の厳しい技術業務も同じく重要です。
設計変更の管理
社内チームは、外部の製造部門への引き渡しをせずに、作業を止め、不具合を調べ、管理された改訂版を試すことができます。この利点が最も大きいのは、技術者が実装から継続的に知見を得る場合です。緊急の実験が確約済みの生産を繰り返し妨げるなら、その利点は失われます。
繰り返し可能な生産負荷
安定した製品群であれば、フィーダー、試験治具、工程条件、訓練済みの人員を再利用できます。繰り返し作業は段取りのばらつきを減らし、費用見積もりの確かさを高めます。需要が下振れしても固定的な資源を支えられ、上振れ時の予測も適格性を確認した能力内に収まる場合に、内製を選んでください。
重要工程へのアクセス
独自工程や機密性の高いデバッグ作業をOEMの社内に置くことは、直接保有する根拠になり得ます。必要な専門技能とアクセス管理を予算に含めてください。機密保持だけを理由に、はんだ付け、検査、試験のすべてを社内で行うべきだとはいえません。
プリント基板実装の外注が有利になる場面
プリント基板実装の外注は、サプライヤーが対象製品に必要な工程をカバーし、共用の運営基盤を活用することで、社内資源の低稼働を避けられる場合に有利です。その利点は、見積もりの実装価格にOEMの監督、材料の購入確約、物流を加えた後も成立する必要があります。
設計変更の管理
外部の製造チームは、安定した設計資料一式を繰り返し可能な生産に変換し、OEMは設計に集中できます。BOM改訂、ファームウェア、試験変更を日程にどう反映するかを定義してください。外注は、製造のたびに設計変更が届く場合よりも、リリースが管理されている場合にうまく機能します。
繰り返し可能な生産負荷
変動する需要や細分化された需要は、専用の社内ラインよりも、サプライヤーの共用能力に割り当てる方が経済的な場合があります。段取りと取り扱いを含め、実際のロット構成で価格を確認してください。サプライヤーの全能力が1社の顧客向けに確保されていると考えず、必要な納入時間枠に対応する能力を確認します。
重要工程へのアクセス
外注により、OEMが社内で維持するほど頻繁には必要としない検査、選択はんだ付け、リワーク、試験技術を利用できる場合があります。必要な工程結果を明示して購入してください。サプライヤーの設備一覧に意味があるのは、提案された工程経路が対象製品と受入計画をカバーする場合だけです。
試作と量産の要件に応じた内製・外注判断
試作と量産の目的が異なる場合、プリント基板実装の内製・外注判断は分けて行うべきです。試作では技術的な学習を最適化する場合がありますが、量産では必要な日程と費用で、受入合格品を繰り返し供給しなければなりません。初回製造の場所が製品寿命全体を担当する必要があるとは考えず、得られた知見を次の段階へ引き継いでください。
| プロジェクトの制約 | 最初に検討する方式 | 確約前に必要な根拠 |
|---|---|---|
| 利用可能な社内ラボがあり、実験を頻繁に行う | 試作を内製 | 適切な工程カバー範囲、安全な取り扱い、技術者のアクセス |
| 既存の適格性確認済みライン内で安定した反復需要がある | 量産を内製 | 受入合格品の生産実績、回避可能費用の比較での優位性 |
| 新規ライン投資が必要だが需要が不確実 | 量産を外注 | 範囲全体が同等の見積もり、管理可能な材料購入確約 |
| 0.4 mm BGAの製造に、OEMが持たない検査・試験資源が必要 | 外注、または資金を確保して社内能力を拡張 | 完全な検査経路、量産基板の100%に対する合意済み電気試験の実施 |
| 技術的な学習は社内で行うが、継続数量が社内能力を超える | ハイブリッド配分 | 移管資料一式、量産の適格性確認、明確な変更責任 |
| どちらの方式も必要な工程や納入時間枠をカバーしない | リリース前に制約を解消 | 実現可能な工程・能力計画を策定し、その後に費用比較を更新 |
ハイブリッド方式の分担境界を明確にする
実用的なハイブリッド方式の1つは、デバッグと初期試作を社内に残し、外部チームが量産を行う形です。別の形では、専門工程を外注し、最終統合を社内に残します。境界が増えるたびに輸送、記録、調整が追加されるため、その費用を含めてください。
量産を移管する前に、BOM、実装データ、受入基準、承認済みファームウェア、試験方法を一括でリリースしてください。管理されたパイロット生産で外注工程を確認します。量産用治工具、面付け、熱挙動は試作工程と異なる場合があるため、試作の成功だけでは量産工程の妥当性を確認したことにはなりません。
次の判断手順を使用してください。
- 製品構成と受入範囲を定義する
- 社内工程は必要なすべての工程をカバーしているか?
- 外注範囲と社内の不足を補う費用を比較する
- 低需要・基準需要・高需要で受入合格品の生産量と総費用をモデル化する
- 内製は費用・日程・人員の要件を満たすか?
- 社内工程の適格性を確認し、復旧計画を維持する
- 外注工程の適格性を確認し、OEMの監督責任を割り当てる
- 試作と量産の配分を別々に見直す
よくある質問
プリント基板実装の内製・外注判断は、費用、生産能力、責任を同じ範囲で扱うことで、実行可能になります。以下では、その原則をOEM調達でよくある質問に当てはめます。
プリント基板実装の内製は、どのような場合に経済的に合理的ですか?
継続的な需要によって運営費全体を支えられる場合、内製は経済的に合理的です。現実的な段取り損失と総人件費を使い、受入合格基板の生産量を比較してください。そのうえで、新製品によって押し出される既存業務を考慮した後も、同等の外部見積もりに対して総費用で優位であることを条件にします。
試作と量産には、同じ内製・外注判断を適用すべきですか?
目的が異なる場合、試作と量産は別々に評価する必要があります。社内試作で学習を速め、外部量産で適切な継続能力を確保できる場合がありますが、動作する試作品があっても、異なる量産用治工具、面付け、熱挙動が妥当であると確認されたことにはなりません。管理されたパイロット生産で量産工程の適格性を確認してください。
機械価格だけを比較すると、どの費用が見落とされますか?
機械価格には、据付と継続的な運営支援が含まれていません。ユーティリティ、フィーダー、ステンシル、試験治具、検査、試験開発、保全、校正、訓練に加え、遊休能力、運転資金、廃棄、リワーク、管理時間を計上してください。外注側の比較基準にも、同等のサプライヤー料金とOEMに残る費用を含めます。
外注すれば、OEMの品質責任はなくなりますか?
いいえ。OEMは引き続き要件を定義し、製品の受入を確認します。リリース前に、改訂承認、検査・試験範囲、逸脱に関する判断、不具合調査、是正処置の分担を決め、サプライヤーの製造上の義務とOEMに残る判断事項を、両チームにとって明確にしてください。
ハイブリッド方式で、試作を社内、量産を社外にできますか?
はい。管理された量産移管が条件です。BOM、実装データ、ファームウェア、受入の意図を一括でリリースし、量産工程の適格性を確認してください。また、完全内製または完全外注とハイブリッド方式を比較する際は、治工具の二重整備、移管技術業務、物流、継続的な変更調整を含めます。
SMTラインの購入を正当化する稼働率は、どの程度ですか?
SMTラインを正当化する普遍的な稼働率はありません。実際の固定費、変動費、比較可能な見積もりから費用交点を算出し、必要数量が実証済み能力内に収まることを確認してください。例に示した運転可能時間枠に対する58.4%の負荷率は、1つのシナリオを示すものであり、投資の判定基準ではありません。
カタログの部品搭載速度だけで、基板の生産量を見積もれますか?
いいえ。部品搭載速度だけでは、受入合格基板の生産量を予測できません。実際の搭載プログラムと基板の実装面数に基づいて、1時間当たりの部品数を基板数に換算してください。そのうえで、印刷、はんだ付け、検査、試験、段取り替え、歩留まりを考慮し、工程全体で納入基板数を制限する制約を特定します。
試験範囲を内製・外注の比較にどう反映すべきですか?
両方の費用基準に同じ試験範囲を適用してください。要求水準の高い参照例では、定義した検査計画に加え、量産基板の100%に対して合意済みの電気的受入試験を行う費用を計上します。この割合は試験の実施率を示すものであり、すべての不具合の検出を保証するものでも、IPCの普遍的な要求事項を表すものでもありません。
最終提言:同じ製造資料一式で比較する
適格性を確認した社内工程と総費用が需要変動に耐えられる場合は、プリント基板実装の内製を選んでください。共用能力と関連する専門技能によって、より少ない運営負担で同じ受入要件を満たせる場合は、外注を選びます。技術的な学習と量産の経済性が異なる場所を支持する場合は、ハイブリッド配分を使用します。
リリース済みの基板・実装ファイル、承認済み代替品を含むBOM、予測、検査・試験要件、材料所有権、納入時間枠、変更管理ルールを1つの資料一式にまとめてください。それを基に両方の見積もりを取得します。まず、範囲の違いを解消してください。
外注との比較では、JASPERのプリント基板実装サービスを通じて、範囲を明確にした問い合わせを始めてください。製造資料一式を提示し、調達、ファームウェア等の書き込み、試験、統合のうち、OEMに残す業務を特定します。実行可能な運営計画に裏付けられた受入合格品について、費用と管理性を比較してください。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。