Der Prozess der Leiterplattenbestückung überführt freigegebene Konstruktionsdateien und angenommene Materialien in bestückte, inspizierte und getestete Leiterplatten und schließt mit einer dokumentierten Versandfreigabe ab. Setzen Sie bei serialisierten OEM-Fertigungen eine Dokumentationsabdeckung von 100% als Ziel: Jede versandte Leiterplatte ist mit ihrer freigegebenen Konfiguration und den geforderten Inspektions- und Testergebnissen verknüpft. Dieses Ziel misst die Rückverfolgbarkeit, nicht die vollständige Fehlererkennung. Ein brauchbarer Produktionsplan benennt daher für jede Übergabe den Verantwortlichen, die Eingaben und die Freigabenachweise. Außerdem trennt er die tatsächliche Bearbeitung von Wartezeiten auf Bauteile, technische Entscheidungen, Vorrichtungen oder die Kundenfreigabe.
- Verstehen Sie den Prozess als Abfolge von Freigabepunkten
- Geben Sie Dateien frei und frieren Sie die Fertigungsbasis ein
- Gleichen Sie eingehende Leiterplatten und Bauteile mit dem Materialsatz ab
- Drucken Sie Paste, bestücken Sie SMT-Bauteile und löten Sie im Reflow-Verfahren
- Geben Sie die Einrichtung frei, bevor sie wiederholt wird
- Setzen Sie Durchsteckbauteile ein und verlöten Sie sie
- Inspizieren, programmieren und testen Sie die bestückten Leiterplatten
- Beherrschen Sie Firmware und Testschnittstellen
- Geben Sie Versandunterlagen frei und schließen Sie Fertigungsausnahmen ab
- Vergleichen Sie die Bestückungsabläufe
- Legen Sie Normen, Schnittstellen und Dokumentationsabdeckung fest
- Trennen Sie Bearbeitungszeit und Wartezeit
- Wenden Sie die Freigabepunkte auf fünf OEM-Fertigungsszenarien an
- Häufig gestellte Fragen
- Wann beginnt der Prozess der Leiterplattenbestückung offiziell?
- Wo sollten Prüfungen auf fehlende Bauteile erfolgen?
- Nutzt jede PCBA-Fertigung sowohl SMT als auch Durchstecklöten?
- In welchem Schritt sollte die Firmware geladen werden?
- Was muss vor dem Versand getesteter Leiterplatten freigegeben werden?
- Ist die Prüfung der ersten Leiterplatte dasselbe wie die Erstmusterfreigabe durch den Kunden?
- Wie lange dauert die Leiterplattenbestückung?
- Was bedeutet eine Dokumentationsabdeckung von 100% für getestete Leiterplatten?
- Bereiten Sie die nächste Fertigungsprüfung vor
Verstehen Sie den Prozess als Abfolge von Freigabepunkten
Ein Freigabepunkt in der Leiterplattenbestückung ist die Entscheidung, dass eine definierte Gruppe von Leiterplatten, Materialien oder Dateien für den nächsten Arbeitsgang bereit ist. Die Fertigungsbegleitkarte dokumentiert den Ablauf und die Nachweise abgeschlossener Arbeiten, unabhängig davon, ob sie elektronisch oder auf Papier geführt wird. Das Bestehen einer Station berechtigt nicht automatisch zu allen späteren Tätigkeiten.
- Freigegebene Dateien und Fertigungsbasis
- Angenommene Leiterplatten, Bauteile und Fertigungsmittel
- Freigegebener Bestückungsablauf
Nur SMT oder Mischbestückung: → Paste auftragen, Depots prüfen und SMT-Bauteile bestücken
Nur Durchsteckbestückung: → Durchsteckbauteile einsetzen und löten
- Paste auftragen, Depots prüfen und SMT-Bauteile bestücken
→ Einrichtung anhand der ersten Leiterplatte freigeben, Reflow-Löten und inspizieren
- Einrichtung anhand der ersten Leiterplatte freigeben, Reflow-Löten und inspizieren
Separater Durchsteck-Arbeitsgang: → Durchsteckbauteile einsetzen und löten
- Durchsteckbauteile einsetzen und löten
→ Vorgegebene Inspektionen, Programmierung und Tests abschließen
- Vorgegebene Inspektionen, Programmierung und Tests abschließen
→ Geforderte Nachweise und Entscheidungen zur weiteren Behandlung vollständig?
- Geforderte Nachweise und Entscheidungen zur weiteren Behandlung vollständig?
Ja: → Versandunterlagen und Schutzverpackung freigeben
Nein: → Betroffene Leiterplatten sperren, Ausnahmen klären und betroffene Prüfungen wiederholen
- Versandunterlagen und Schutzverpackung freigeben
- Betroffene Leiterplatten sperren, Ausnahmen klären und betroffene Prüfungen wiederholen
→ Vorgegebene Inspektionen, Programmierung und Tests abschließen
Freigegebene Pin-in-Paste-Bauteile können denselben Reflow-Arbeitsgang durchlaufen. Kundenseitige Erstmuster-Haltepunkte, Reinigung, Beschichtung und Nutzentrennung gehören an die vereinbarten Stellen in der Fertigungsbegleitkarte; das Diagramm zeigt die wesentlichen Übergaben.
| Freigabepunkt | Erforderliche Eingaben | Verantwortliche Funktion | Freigabenachweise | Nächste Übergabe |
|---|---|---|---|---|
| Technische Freigabe | Aufeinander abgestimmte PCB-Daten, Stückliste, Bestückungsdatei, Zeichnungen und Abnahmeplan | OEM-Entwicklung; Fertigungstechnik des Bestückungsdienstleisters | Genehmigtes Freigabeverzeichnis und geklärte Fertigungsfragen | Beschaffung, Fertigungsmittel und Produktionsplanung |
| Materialbereitschaft | Freigegebene BOM, eingegangene Leiterplatten/Bauteile und Handhabungsanforderungen | Materialwirtschaft und Wareneingangsqualität | Angenommener Materialsatz, Entscheidung zu Fehlmengen und Materialidentitätsnachweise | Linieneinrichtung und Bestückung |
| SMT-Bestückung | Angenommener Materialsatz, Pasten-/Schablonendaten und Bestückungsprogramm | SMT-Produktion, Verfahrenstechnik und Qualität | Einrichtfreigabe, Prüfungen der ersten Leiterplatte und vorgegebene Löt-/Bestückungsinspektion | Durchsteck-Arbeitsgänge oder Verifikation |
| Abschluss der Durchsteckbestückung | Einsetzzeichnung, freigegebener Lötablauf und abgeschlossene vorherige Arbeitsgänge | Bestückungsproduktion und Qualität | Einsetz-, Lötstellen- und mechanische Prüfungen; dokumentierte Entscheidung zur weiteren Behandlung | Endinspektion und Test |
| Verifikation | Richtiger Revisionsstand der Baugruppe, Firmware, Vorrichtungen und Testgrenzen | Testentwicklung und Qualität | Geforderte Inspektions-, Programmier- und Testnachweise; geklärte Fehlerfälle | Prüfung der Versandfreigabe |
| Versand | Angenommene Leiterplatten, Mengenabgleich und erforderliche Dokumente | Qualitätsverantwortliche mit Freigabebefugnis und Logistik | Erteilte Freigabe, Leiterplattenidentifikation und Verpackungsnachweis | OEM-Wareneingang oder Integration |
Benennen Sie die tatsächlich Freigabeberechtigten vor Arbeitsbeginn. An jedem Freigabepunkt kann betroffenes Material gesperrt werden; ein Produktionsplan kann eine offene technische Entscheidung zur weiteren Behandlung nicht außer Kraft setzen.
Geben Sie Dateien frei und frieren Sie die Fertigungsbasis ein
Die technische Freigabe startet den gelenkten Ablauf der Leiterplattenbestückung, wenn der OEM ein Fertigungsdatenpaket genehmigt und der Bestückungsdienstleister es für die festgelegte Menge und Konfiguration annimmt. Das bloße Hochladen von Dateien für ein Angebot legt diese Fertigungsbasis noch nicht fest. Beschaffung und Vorbereitung der Fertigungsmittel können mit gesonderter Genehmigung früher beginnen.
Geben Sie die Fertigungsdaten der unbestückten Leiterplatte (PCB), die Stückliste (BOM), die Bauteilpositionsliste (CPL), die Bestückungszeichnungen und die Inspektions-/Testanforderungen gemeinsam frei. Fügen Sie Firmware und Konfigurationsdaten hinzu, wenn die Programmierung beauftragt ist. Die Hinweise von Eurocircuits zu Bestückungsdaten nennen die Konsistenz von BOM und CPL als Voraussetzung für die Produktionsvorbereitung.
Die Dateien benötigen kompatible Revisionsstände, nicht unbedingt identische Revisionsbuchstaben. Ein Freigabeverzeichnis kann beispielsweise PCB-Revision C, BOM-Revision E, Bestückungsvariante A und Firmware v2.4.1 miteinander kombinieren. Dies ist eine genehmigte Kombination. Halten Sie abgelöste Dateien vom aktiven Datenpaket unterscheidbar.
Legen Sie für die Bestückungsdaten Koordinateneinheiten, Ursprung, Drehwinkelkonvention und Leiterplattenseite fest. Eine spiegelverkehrte Interpretation der Unterseite kann dazu führen, dass das richtige Bauteil falsch orientiert wird. Geben Sie in der BOM Hersteller-Teilenummern, Referenzbezeichnungen, Mengen, freigegebene Alternativen und nicht zu bestückende Positionen (DNP) an.
Klären Sie Fertigungsfragen vor dem betroffenen Arbeitsgang. Fehlende Polaritätsangaben erfordern eine technische Antwort; sie dürfen nicht zur Vermutung eines Bedieners werden. Legen Sie fest, wer Substitutionen genehmigen darf und ob vor der Fertigung der Restmenge ein kundenseitig freigegebenes Erstmuster erforderlich ist.
Frieren Sie die Fertigungsbasis mithilfe der Änderungskontrolle ein. Ein technischer Änderungsauftrag (ECO) sollte die betroffenen Leiterplatten, Materialien und Fertigungsmittel, den neuen wirksamen Revisionsstand sowie die Frage benennen, ob bereits laufende Arbeiten angehalten oder nachgearbeitet werden müssen. Ein überarbeiteter Anhang ohne klaren Gültigkeitsbeginn und Anwendungsumfang reicht nicht aus.
Gleichen Sie eingehende Leiterplatten und Bauteile mit dem Materialsatz ab
Materialbereitschaft bedeutet, dass die erforderlichen Leiterplatten und Bauteile angenommen, identifizierbar und für die genehmigte Fertigung verfügbar sind. Die Anlieferung ist lediglich der Wareneingang. Die Wareneingangsqualität muss feststellen, ob das Material in den nutzbaren Bestand aufgenommen werden darf, bevor die Materialwirtschaft es für den Fertigungsmaterialsatz freigibt.
Beginnen Sie mit der Identität. Gleichen Sie PCB-Revision, Hersteller-Teilenummern, Mengen, Verpackungszustand und die vorgegebenen Los-/Datecode-Nachweise mit der freigegebenen BOM und dem tatsächlich im Wareneingang angelieferten Material ab. Prüfen Sie Einrichtzuschläge separat. Ein allgemeiner prozentualer Materialverlust kann nicht alle Gehäuseformen und Losgrößen abbilden.
Prüfen Sie vor der Materialausgabe den Status feuchteempfindlicher Bauteile. Öffnungszeitpunkt und Expositionshistorie sind relevant. Die Verpackungshinweise von Texas Instruments verknüpfen die Eignung der Bauteillagerung mit Verpackung, Feuchteempfindlichkeit und Lagerbedingungen. Wareneingang und Produktion benötigen daher die geltenden Handhabungsanweisungen, bevor sie entscheiden, ob ein Bauteil für das Reflow-Löten bereit ist. Vermeiden Sie einen pauschalen Trocknungszyklus.
Prüfungen auf fehlende Bauteile gehören an mehrere Stellen: Die BOM-Prüfung legt fest, was bestückt werden soll, der Materialsatzabgleich zeigt, was verfügbar ist, und die Bestückungsinspektion stellt fest, was tatsächlich auf die Leiterplatte gelangt ist. Eine DNP-Position ist nur dann beabsichtigt, wenn die freigegebene Variante dies vorsieht.
Führen Sie Fehlmengen in einer gelenkten Liste mit einem Verantwortlichen und einer Entscheidung zur weiteren Behandlung. Eine Teilfertigung erfordert eine ausdrückliche Genehmigung, die ausgelassene Positionen, Kennzeichnung und den späteren Fertigstellungs-/Testablauf abdeckt. Die Eigentumsverhältnisse bei Turnkey-Beschaffung oder Materialbeistellung verändern, wer eine Fehlmenge klärt; sie ersetzen nicht die Prüfung der Materialbereitschaft.
Drucken Sie Paste, bestücken Sie SMT-Bauteile und löten Sie im Reflow-Verfahren
Bei der Oberflächenmontage (SMT) wird Lotpaste aufgetragen, werden oberflächenmontierbare Bauteile bestückt und wird die bestückte Leiterplatte in einem freigegebenen Prozess reflowgelötet. Die Freigabe zum nächsten Arbeitsgang hängt von Einricht- und Inspektionsnachweisen ab, nicht allein vom Abschluss des Bestückungsprogramms.
Lotpaste kann durch Schablonendruck oder Jet-Dispensen aufgetragen werden; die Auswahl richtet sich nach der Leiterplatte und dem Produktionsablauf. Die Lotpasteninspektion (SPI) prüft, sofern vorgegeben, die Eigenschaften der Pastendepots vor der Bestückung. Anschließend wird die Leiterplatte bei der Einrichtung anhand ihrer Referenzen ausgerichtet und jeder Zuführer beziehungsweise jedes Tray dem richtigen BOM-Posten zugeordnet. Eurocircuits beschreibt diese Schritte in seiner Übersicht zum Bestückungsprozess.
Geben Sie die Einrichtung frei, bevor sie wiederholt wird
Die erste bestückte Leiterplatte beziehungsweise der erste bestückte Nutzen sollte Bauteilidentität, bestückte/DNP-Positionen, Orientierung und Positionierung anhand der freigegebenen Daten bestätigen, bevor das Los mit derselben Einrichtung weitergefertigt wird. Prüfen Sie beispielsweise Pin 1 von U1 anhand der Zeichnung und den Bestückungsstatus von J4 anhand der BOM-Variante. Die Prüfung der ersten bestückten Leiterplatte kann Einrichtfehler vor dem Reflow-Löten erkennen. Dokumentieren Sie die geprüfte Konfiguration, Feststellungen, Korrekturen und die genehmigte Fortsetzung.
Beim Reflow-Löten schmilzt das Lot, anschließend erstarren die Lötstellen. Der freigegebene thermische Prozess muss zur tatsächlichen Baugruppe, zur Paste und zu den Grenzwerten der Bauteile passen. Er lässt sich nicht auf eine einheitliche Temperatur oder Verweilzeit für jede Leiterplatte reduzieren. Inspizieren Sie das Lötergebnis mit den vorgegebenen Kriterien und Zugangsverfahren.
Die Erstmusterfreigabe durch den Kunden ist ein gesonderter Haltepunkt. Sie kann fertiggestellte, programmierte und getestete Muster erfordern, bevor das restliche Los freigegeben wird; die Erläuterung von CircuitHub zu Erstmustern unterscheidet diese Anforderung von routinemäßigen internen Prüfungen. Vereinbaren Sie Musteranzahl, Nachweise, Freigabeberechtigten und Antwortzeitraum im Voraus.
Legen Sie bei doppelseitiger SMT-Bestückung vor dem Einrichten die Seitenreihenfolge, Abstützung und thermische Belastung fest. Geben Sie jedes geänderte Programm beziehungsweise jeden geänderten Prozess über die entsprechende Freigabeprüfung frei.
Setzen Sie Durchsteckbauteile ein und verlöten Sie sie
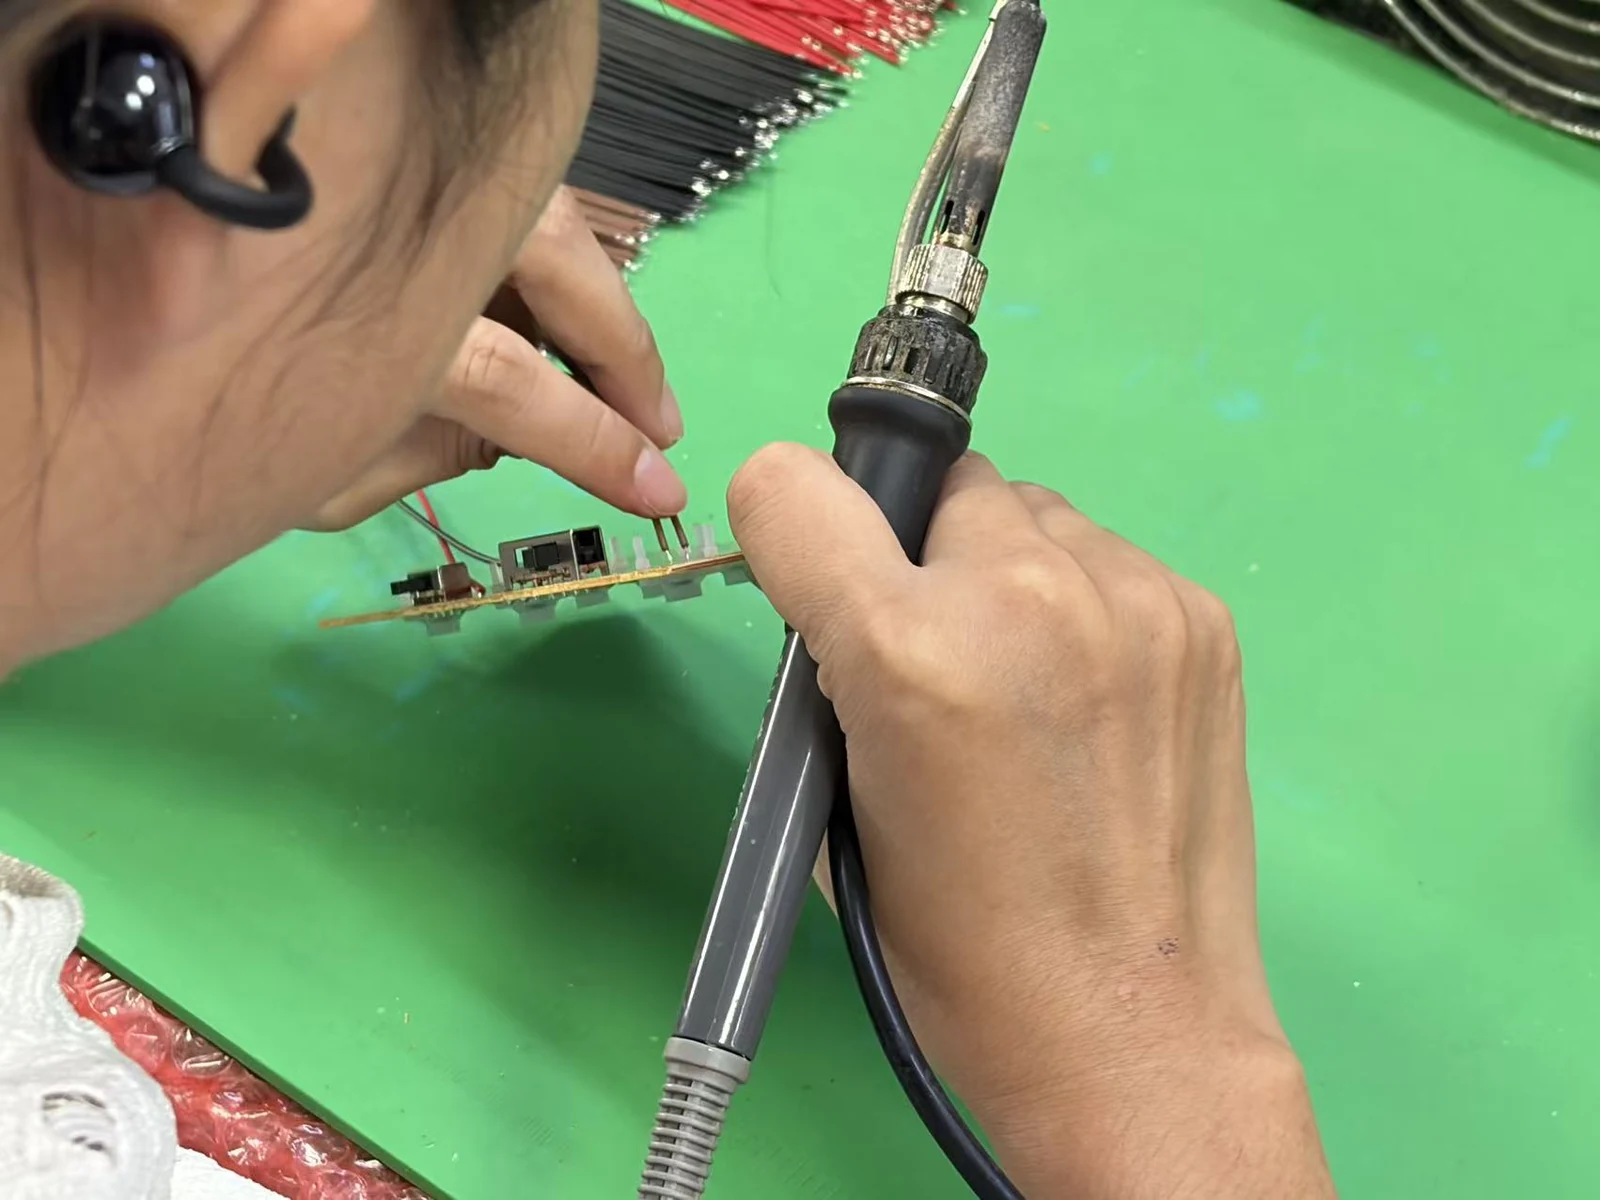
Beim Abschluss der Durchsteckbestückung werden die in BOM und Zeichnung vorgegebenen bedrahteten Bauteile eingesetzt und verlötet. Eine ausschließlich SMT-bestückte Leiterplatte überspringt diesen Arbeitsgang. Eine Mischbestückung folgt der freigegebenen Reihenfolge, damit spätere Lötvorgänge die vorherige Arbeit nicht beeinträchtigen.
Konventionelle Möglichkeiten sind Wellenlöten, Selektivlöten und Handlöten. Die Wahl hängt von der Zugänglichkeit der Lötstellen, der Bauteilverträglichkeit, den Mengen und den Fertigungsmitteln ab. Eine Selektivlötdüse muss ihre Zielstelle erreichen, ohne benachbarte Bauteile zu beschädigen; das Wellenlöten benötigt eine geeignete Leiterplattenkonfiguration und gegebenenfalls Schutzmaßnahmen. Der Leitfaden von Eurocircuits zum Selektivlöten veranschaulicht die Anforderungen an die Zugänglichkeit.
Pin-in-Paste-Reflow-Löten ist eine weitere Möglichkeit für kompatible Durchsteckbauteile. Es kann deren Lötung mit einem Reflow-Schritt verbinden, doch Steckverbinderkörper, Bohrungs-/Anschlussgeometrie und Pastenbereitstellung müssen diesen Ablauf unterstützen. Die Verarbeitungshinweise von Samtec erläutern diese Eignungsvoraussetzungen.
Prüfen Sie vor der Freigabe Einsetzhöhe, Polarität, Steckverbinderausrichtung, Lötstellenzustand und mechanischen Halt anhand der Zeichnung. Beziehen Sie separat montierte Befestigungsteile ein. Die elektrischen Pins eines Steckverbinders und seine mechanischen Befestigungspunkte können unterschiedliche Abschlussprüfungen erfordern; sofern vorgegeben, müssen daher beide abgedeckt werden. Tragen Sie noch offene Arbeitsgänge in die Fertigungsbegleitkarte ein. Ein bestandener SMT-Schritt kann einen unvollständigen Steckverbinder nicht zur Endabnahme freigeben.
Inspizieren, programmieren und testen Sie die bestückten Leiterplatten
Die Verifikation gibt eine bestückte Leiterplatte (PCBA) anhand des vereinbarten Inspektions- und Testplans frei. Die Konfiguration ist entscheidend. Die Bestellung muss die für jede Leiterplatte beziehungsweise jedes Los erforderlichen Nachweise benennen, einschließlich der Verknüpfung von Inspektionsentscheidung, programmiertem Firmware-Image und elektrischen Ergebnissen mit der freigegebenen Hardwarevariante.
Die automatische optische Inspektion (AOI) bewertet zugängliche Bestückungsmerkmale innerhalb der Abdeckung des Inspektionsprogramms; Röntgeninspektion kann ausgewählte Merkmale verdeckter Lötstellen bewerten. In-Circuit-Test (ICT), Flying-Probe-Test und Funktionstest führen definierte elektrische Prüfungen mit geeignetem Zugang und geeigneter Ausrüstung durch. Legen Sie die Grenzen fest. Eine Liste von Methodennamen erklärt nicht, welche Verbindungen oder Betriebsfunktionen der Testplan abdeckt.
Beherrschen Sie Firmware und Testschnittstellen
Laden Sie die Firmware vor den davon abhängigen Tests. Die Programmierung kann vor der Bestückung, auf einer bestückten Leiterplatte oder innerhalb einer Teststation erfolgen, sofern der Ablauf Image und Konfiguration kontrolliert und die geforderten Prüfungen vor dem Anlegen der Versorgungsspannung sicherstellt. Verifizieren Sie das Auslieferungs-Image. Ein zuvor verwendetes Diagnose-Image legt die endgültige Konfiguration nicht fest.
Spezifizieren Sie Pinbelegung der Programmierschnittstelle, Zielspannung, Image-Version oder Prüfsumme, Bauteilkonfiguration und seriennummernspezifische Daten. Halten Sie das Testverfahren unter Revisionskontrolle. Vorrichtungsidentität, Eingänge, Lasten, Grenzwerte und Ergebnisformat müssen so eindeutig sein, dass die Testentwicklung die Abnahmeentscheidung für die tatsächliche Leiterplattenvariante reproduzieren kann.
Wenden Sie bei serialisierten Fertigungen das Ziel einer Dokumentationsabdeckung von 100% auf die Versandliste an. Jede versandte Seriennummer benötigt ihre geforderte Inspektionsentscheidung und ihre Testergebnisse; ein versehentlich ausgelassener Test darf nicht als bestanden gelten.
Fehlerhafte Leiterplatten werden einem gelenkten Entscheidungsprozess zur weiteren Behandlung zugeführt. Bewahren Sie den ursprünglichen Fehlerbefund, die genehmigten Korrekturarbeiten und die erforderlichen Nachweise der erneuten Inspektion beziehungsweise Prüfung auf. Einen Test so oft zu wiederholen, bis die Leiterplatte besteht, ohne die Ursache zu behandeln oder eine gültige Korrektur des Testsystems zu dokumentieren, lässt die Freigabeentscheidung unbelegt.
Geben Sie Versandunterlagen frei und schließen Sie Fertigungsausnahmen ab
Die Versandfreigabe bestätigt, dass die identifizierten Leiterplatten, ihre Nachweise und alle genehmigten Abweichungen dem angenommenen Auftrag entsprechen. Die qualitätsseitig freigabeberechtigte Stelle verantwortet die technische Abnahme; die Logistik versendet die genehmigte Menge in der vorgegebenen Schutzverpackung.
Zählen Sie die Leiterplatten nach ihrem Status. Gleichen Sie angenommene, gesperrte, verschrottete und zurückbehaltene Leiterplatten mit der Fertigungsmenge ab und ordnen Sie anschließend die Packliste den versandten Kennungen und der für diesen Versand freigegebenen Konfiguration zu. Fügen Sie den vereinbarten Inspektions-/Testbericht, die Firmware-Identifikation, Abweichungsgenehmigungen und die Konformitätsbescheinigung bei, wenn diese gefordert sind. Bewahren Sie die zugrunde liegenden Ergebnisse auf. Eine Bescheinigung kann einen fehlenden Abnahmenachweis nicht ersetzen.
Schließen Sie jede Ausnahme mit einer dokumentierten Entscheidung zur weiteren Behandlung ab. Nacharbeit erfordert die vereinbarten Prüfungen; eine Sonderfreigabe erfordert die Zustimmung der benannten Stelle und einen so präzisen Umfang, dass jede betroffene Seriennummer beziehungsweise Menge identifiziert werden kann. Separieren Sie gesperrte Leiterplatten. Physische Trennung und dokumentierter Status müssen übereinstimmen, bevor die Logistik Leiterplatten zum Verpacken auswählt.
Schließen Sie die beauftragten Endbearbeitungsschritte ab. Reinigung, Beschichtung, Aushärtung, Kennzeichnung und Nutzentrennung müssen an ihren freigegebenen Stellen erfolgen. Eine weitere Inspektion oder ein weiterer Test ist erforderlich, wenn ein nachfolgender Arbeitsgang frühere Abnahmenachweise ungültig machen könnte. Bestätigen Sie den Schutz gegen elektrostatische Entladung (ESD) und die mechanische Abstützung für den Transport. Ergänzen Sie Feuchteschutzverpackung, wenn der Handhabungsplan dies verlangt.
Bewahren Sie abschließend die freigegebene Fertigungsbasis und die Abweichungen des tatsächlich gefertigten Zustands für Wiederholungsaufträge auf. Übernehmen Sie genehmigte Verbesserungen in den nächsten gelenkten Revisionsstand. Die Erinnerung des letzten Bedieners ist keine Spezifikation für eine Wiederholungsfertigung.
Vergleichen Sie die Bestückungsabläufe
Die wichtigsten Ablaufgruppen sind nur SMT, nur Durchsteckbestückung und Mischbestückung. Sie verändern die auszuführenden Arbeitsgänge, doch jeder Ablauf benötigt weiterhin gelenkte Daten, angenommenes Material und definierte Verifikation. Die Anzahl der Bestückungsseiten bringt eine zusätzliche Entscheidung zu Terminplanung und Fertigungsmitteln mit sich.
Diese repräsentativen Konfigurationen zeigen die Auswirkungen auf die Übergaben:
| Fertigungskonfiguration | Physischer Ablauf | Zusätzliche Bereitschaftsentscheidung | Besonders wichtige Freigabenachweise |
|---|---|---|---|
| Einseitige SMT-Bestückung | Paste auftragen, eine Seite bestücken und reflowlöten | Leiterplattenabstützung, Passermarken und Bestückungseinrichtung | Freigabe der ersten Leiterplatte und vorgegebene Löt-/Bestückungsinspektion |
| Doppelseitige SMT-Bestückung | Freigegebene Reihenfolge für beide bestückten Seiten | Seitenreihenfolge, Abstützung und zulässige thermische Belastung | Richtige Konfiguration und Inspektionsnachweise für beide Seiten |
| Nur Durchsteckbestückung | Bauteile einsetzen und das freigegebene Lötverfahren anwenden | Lötstellenzugang, Vorrichtungen und Bauteilverträglichkeit | Abnahme von Einsetzung, Lötstellen und mechanischen Merkmalen |
| Mischbestückung | SMT plus vorgegebener Durchsteckablauf | Separater Lötarbeitsgang oder kompatibler Pin-in-Paste-Ablauf | Abschlussnachweise für beide Technologien vor der Endabnahme |
Die Tabelle vergleicht Abläufe, nicht Qualitätsstufen. Wählen Sie SMT- oder Durchsteckbestückung anhand der Randbedingungen von Bauteilen und Produkt. Entscheiden Sie separat zwischen Turnkey-Beschaffung und Materialbeistellung: Ein Beschaffungsmodell bestimmt nicht, ob die Leiterplatte einen oder mehrere Lötarbeitsgänge benötigt.
Legen Sie Normen, Schnittstellen und Dokumentationsabdeckung fest
Eine brauchbare Bestückungsspezifikation legt die Abnahmegrundlage fest. Benennen Sie die geltenden Dokumente, Ausgaben, Produktklasse und Kundenanforderungen. Definieren Sie anschließend die Produktschnittstellen und Testbedingungen, die ein Standard zur Ausführungsqualität nicht für eine einzelne Schaltung festlegen kann. „IPC-konform“ reicht nicht aus.
| Referenz | Rolle im Prozess | Im Fertigungsabkommen festzulegende Entscheidung |
|---|---|---|
| IPC J-STD-001J | Material-, Prozess- und Abnahmeanforderungen für gelötete Baugruppen | Vertraglich vereinbarte Ausgabe, Klasse und gegebenenfalls geltende Ergänzung |
| IPC-A-610J | Abnahmekriterien für elektronische Baugruppen | Geltende Klasse, Inspektionsumfang und Kundenanforderungen |
| IPC/JEDEC J-STD-033 | Handhabung feuchte-, reflow- und prozessempfindlicher Bauteile | Geltende Ausgabe und bauteilspezifische Handhabungsanweisungen |
| ANSI/ESD S20.20-2021 | Rahmen für ein ESD-Kontrollprogramm | Handhabungskontrollen vom Wareneingang bis zum Versand |
Der Herausgeber der IPC-Normen unterscheidet Anforderungen an den Lötprozess von der Abnehmbarkeit einer Baugruppe. Die Beschreibung von S20.20 durch die EOS/ESD Association behandelt das Kontrollprogramm. Diese Referenzen erfüllen unterschiedliche Aufgaben; keine liefert die Funktionstestgrenzen der Leiterplatte.
IPC definiert Klasse 1 für allgemeine elektronische Produkte, Klasse 2 für Produkte mit dedizierten Einsatzanforderungen und Klasse 3 für Hochleistungsprodukte oder Produkte für raue Umgebungen. Wählen Sie Klasse 3, wenn die Anforderungen an den kritischen Einsatz des Produkts dies rechtfertigen, und legen Sie die geltenden Anforderungen vor der Angebotserstellung fest. Die IPC-Hinweise zu Klassen knüpfen die Klassenauswahl an die vorgesehene Leistung und die Einsatzbedingungen. Eine höhere Klasse kann unzureichenden Testzugang oder eine falsche BOM nicht ausgleichen.
Definieren Sie die Schnittstellen ausdrücklich. Bestückungsdaten benötigen vereinbarte Koordinateneinheiten; die Programmierung benötigt Pinbelegung und Zielspannung; elektrische Tests benötigen Versorgungs-, Eingangs- und Lastbedingungen mit Grenzwerten, die zur freigegebenen Konfiguration gehören.
Teilen Sie bei serialisierter Produktion die Anzahl versandter Seriennummern mit vollständigen geforderten Nachweisen durch die Gesamtzahl versandter Seriennummern und multiplizieren Sie mit 100%. Setzen Sie das Freigabeziel auf 100%. Beispielsweise ergeben 49 vollständige Nachweissätze für 50 versandte Leiterplatten 98% und verfehlen dieses Ziel. Schließen Sie gesperrte, nicht zum Versand gehörende Leiterplatten aus beiden Zählungen aus. Dieser Beschaffungsrichtwert misst die Dokumentation; die funktionale Abdeckung bleibt eine gesonderte Entscheidung der Testentwicklung.
Trennen Sie Bearbeitungszeit und Wartezeit
Die Durchlaufzeit der Leiterplattenbestückung ist die verstrichene Zeit zwischen vereinbartem Start- und Endereignis; die Bearbeitungszeit ist die Zeit, die zur Ausführung der Arbeitsgänge benötigt wird. Ein kurzer Maschinenzyklus legt den Versandtermin nicht fest. Bitten Sie den Lieferanten, sein Angebot auf die freigegebene Menge, den Materialstatus, die Bereitschaft der Fertigungsmittel und die Freigabe-Haltepunkte zu beziehen.
| Zeitkategorie | Was sie misst | Zu bestätigende Abgrenzung |
|---|---|---|
| Materialvorlaufzeit | Beschaffung, Anlieferung und Wareneingangsannahme | Welche Positionen des Materialsatzes müssen angenommen sein, bevor die Bestückungsfrist beginnt? |
| Einrichtung und Bearbeitung | Vorbereitung von Fertigungsmitteln/Programmen und physische Arbeitsgänge | Bezieht sich die Dauer auf eine Leiterplatte, einen Nutzen, ein Los oder den gesamten Auftrag? |
| Warte- und Freigabezeit | Warten auf Anlagen, Entscheidungen oder Kundenfreigabe | Welche Haltepunkte stoppen die Arbeit, und wer darf sie aufheben? |
| Fertigstellung und Transport | Abschließende Nachweise, Verpackung, Versandabwicklung und Beförderung | Bedeutet der angebotene Endpunkt versandbereit, versandt oder zugestellt? |
Dokumentieren Sie, ob sich angebotene Tage auf Arbeits- oder Kalendertage beziehen. Werden Zeiten in Stunden oder Minuten angegeben, benennen Sie Arbeitsgang und Losbasis. Bauteilbeschaffung, Fertigung unbestückter Leiterplatten und Vorrichtungsvorbereitung können parallel laufen. Die Addition der verstrichenen Dauer jeder Aktivität kann daher Zeiten doppelt zählen. Bauen Sie den Terminplan auf Abhängigkeiten und dem längsten zeitbestimmenden Pfad auf.
Eine freigegebene Fertigungsbasis, ein vollständiger Materialsatz und eine einsatzbereite Testvorrichtung beseitigen unterschiedliche Einschränkungen. Fragen Sie, welche davon derzeit den nächsten Freigabepunkt bestimmt. Diese Antwort ist handlungsrelevanter als eine pauschale Aussage wie „Die Bestückung dauert mehrere Tage“.
Wenden Sie die Freigabepunkte auf fünf OEM-Fertigungsszenarien an
Unterschiedliche OEM-Fertigungen erfordern unterschiedliche Schwerpunkte an den Freigabepunkten. Behalten Sie denselben nachweisbasierten Ablauf bei und passen Sie Haltepunkte, Freigabebefugnisse und Dokumentation an das tatsächliche Produkt an. Die folgenden Beispiele sind Beschaffungsszenarien, keine Aussagen über Lieferantenprojekte.
| OEM-Szenario | Freigabepunkt mit besonderem Augenmerk | Entscheidung vor der Fortsetzung | Hilfreiche Freigabenachweise |
|---|---|---|---|
| Erster Prototyp einer Industriesteuerung | Technische Freigabe und Freigabe der ersten Leiterplatte | Vorgesehene Variante einfrieren und Designbewertung von Bestückungsabnahme unterscheiden | Freigegebene Dateien, Befunde der ersten Leiterplatte und dokumentierte Prototypabweichungen |
| Wiederholungsauftrag für eine Sensorleiterplatte mit Ersatz-IC | Material- und technische Freigabe | Gehäuse, elektrische Anforderungen und Firmware-Auswirkungen der Alternative genehmigen | Freigabe der aktualisierten BOM und Ergebnisse betroffener Verifikationen |
| Mischbestückte Leistungsschnittstellen-Leiterplatte | Abschluss der Durchsteckbestückung | Klemmenausrichtung, Lötstellenzugang, Halt und Lötreihenfolge bestätigen | Einsetz-/Lötstellennachweise und vorgegebene elektrische Prüfungen |
| Firmwaregesteuerte HMI-Leiterplatte | Programmierung und Test | Hardware, Firmware, Steckverbinder-Pinbelegung und Testkonfiguration aufeinander abstimmen | Image-Identität, erforderliche Programmierverifikation und Schnittstellentestergebnisse |
| Verlagerung an einen anderen Bestückungsstandort | Erstmuster und Versand | Fertigungsmittel-/Programmeinrichtung am Standort und kundenseitigen Muster-Haltepunkt vor der Fortsetzung mit der Restmenge genehmigen | Erstmusterabnahme und Versandnachweise mit Bezug auf die übertragene Fertigungsbasis |
Vereinbaren Sie bei einem Prototyp, ob eine bekannte Abweichung für das vorgesehene Experiment akzeptabel ist. Sie muss identifizierbar bleiben. Bestätigen Sie bei einem Wiederholungsauftrag, dass die frühere Freigabe die aktuellen Bauteile und den aktuellen Prozess weiterhin abdeckt. Ein Lieferantenwechsel verdient eine eigene Freigabeprüfung, selbst wenn die CAD-Dateien unverändert sind.
Die Beschaffungsfrage ist in jedem Szenario konkret: Welcher Nachweis muss vor dieser nächsten Übergabe vorliegen? Eine verantwortliche Person für diese Antwort zu benennen verhindert, dass eine unvollständige Leiterplatte zum unerklärten Problem eines anderen wird.
Häufig gestellte Fragen
Der Prozess der Leiterplattenbestückung benötigt vereinbarte Startbedingungen, Freigabenachweise und Verantwortlichkeiten für Ausnahmen. Diese Antworten behandeln die Übergabeentscheidungen, die OEM-Teams vor der Genehmigung einer Fertigung klären sollten.
Wann beginnt der Prozess der Leiterplattenbestückung offiziell?
Die gelenkte Fertigung beginnt mit der technischen Freigabe. Der OEM genehmigt die Produktionsbasis und der Bestückungsdienstleister akzeptiert den definierten Umfang, während die angebotene Durchlaufzeit möglicherweise erst nach Materialannahme und Vorrichtungsbereitschaft beginnt. Halten Sie beide Startbedingungen im Auftrag fest.
Wo sollten Prüfungen auf fehlende Bauteile erfolgen?
Prüfen Sie an mehreren Freigabepunkten. BOM-Prüfung, Materialsatzabgleich, Prüfung der ersten Leiterplatte und vorgegebene spätere Prüfungen adressieren unterschiedliche Risiken: eine ausgelassene Anforderung, nicht verfügbares Material oder eine unbestückte Position auf der Leiterplatte. Bewerten Sie DNP-Positionen anhand der freigegebenen Variante. Eine beabsichtigte Auslassung ist keine Materialfehlmenge.
Nutzt jede PCBA-Fertigung sowohl SMT als auch Durchstecklöten?
Nein; der erforderliche Ablauf ergibt sich aus der BOM. Nur SMT, nur Durchsteckbestückung und Mischbestückung sind unterschiedliche Gruppen. Kompatible Pin-in-Paste-Bauteile können einen Reflow-Schritt gemeinsam durchlaufen, wenn Bauteil und Prozess dies erlauben. Andere Durchsteckbauteile benötigen einen separaten Lötarbeitsgang. Dokumentieren Sie dessen Freigabeprüfung in der Fertigungsbegleitkarte.
In welchem Schritt sollte die Firmware geladen werden?
Laden Sie die Firmware vor den davon abhängigen Tests. Die Fertigungsbegleitkarte kann vorprogrammierte Bauteile, Programmierung auf der bestückten Leiterplatte oder Laden innerhalb einer Teststation vorsehen, sofern die gewählte Stelle die vereinbarte Reihenfolge unterstützt. Verifizieren Sie das endgültige Auslieferungs-Image und die Konfiguration. Das ist unerlässlich, wenn beim Testen zuvor ein Diagnose-Image verwendet wurde.
Was muss vor dem Versand getesteter Leiterplatten freigegeben werden?
Geben Sie das vollständige Versandfreigabepaket frei. Es muss die geforderten Inspektions- und Testnachweise, Konfiguration, Menge und Entscheidungen zu Ausnahmen mit den auf der Packliste identifizierten Leiterplatten abgleichen. Fügen Sie die im Auftrag vorgegebenen Bescheinigungen, Firmware-Nachweise und Schutzverpackungen hinzu. Ein bestandener Test allein lässt andere Anforderungen offen.
Ist die Prüfung der ersten Leiterplatte dasselbe wie die Erstmusterfreigabe durch den Kunden?
Nein; sie geben unterschiedliche Entscheidungen frei. Die Prüfung der ersten Leiterplatte kontrolliert die Produktionseinrichtung. Die Erstmusterfreigabe durch den Kunden ist dagegen ein gesondert vereinbarter Haltepunkt, der fertiggestellte und getestete Muster verlangen kann, bevor das restliche Los weitergefertigt wird. Legen Sie Menge, Nachweise und Freigabeberechtigten im Voraus fest. Eine interne Freigabe kann die vereinbarte Kundenfreigabe nicht ersetzen.
Wie lange dauert die Leiterplattenbestückung?
Es gibt keine allgemeingültige Bestückungsdauer. Ein brauchbares Angebot benennt Dateien, Menge, Materialsatzbereitschaft, Fertigungsmittel und Verifikationsumfang und trennt die Bearbeitung von Materialvorlaufzeit, Warteschlangen, Freigabe-Haltepunkten und Transport. Geben Sie Arbeits- oder Kalendertage an. Vereinbaren Sie Start- und Endereignis, bevor Sie Terminpläne vergleichen.
Was bedeutet eine Dokumentationsabdeckung von 100% für getestete Leiterplatten?
Jede versandte Seriennummer muss über die erforderlichen Nachweise verfügen. Bei serialisierten OEM-Fertigungen umfasst das Freigabeziel von 100% die im vereinbarten Plan vorgegebene Inspektionsentscheidung und Testdokumentation. Es misst die Vollständigkeit der Nachweise. Der Prozentsatz belegt weder die Erkennung jeder Fehlerart noch die vollständige Validierung des Produktdesigns.
Bereiten Sie die nächste Fertigungsprüfung vor
Stellen Sie ein gelenktes Datenpaket mit PCB-Daten, BOM, Bestückungsdaten, Bestückungszeichnungen, Menge, Materialeigentum und Abnahmeanforderungen zusammen. Ergänzen Sie gegebenenfalls Firmware, Vorrichtungsverantwortlichkeiten und die Liste der Versandnachweise. Nutzen Sie die Freigabematrix, um Freigabeberechtigte zu benennen und Fragen vor den jeweils betroffenen Arbeitsgängen zu klären.
Prüfen Sie für eine Anfrage an JASPER den Umfang der Leistungen zur Leiterplattenbestückung und reichen Sie diese Anforderungen gemeinsam ein. Lassen Sie bei der Fertigungsprüfung Ablauf, Erstmuster-Haltepunkt, zu liefernde Testergebnisse und Terminstartbedingungen bestätigen. Die daraus entstehende Vereinbarung sollte jede Übergabe von freigegebenen Dateien zu getesteten Leiterplatten eindeutig machen.
Bereit, Ihr Projekt zu starten?
Tell us about your membrane switch, keypad, or graphic overlay requirements. Our engineering team will review your specifications and provide a detailed quote.