Seit Jahrzehnten ist 3M 467MP (200MP-Acrylatklebstoff mit 2.0 mil / 0.05 mm) die standardmäßige Klebstoffangabe in den Zeichnungsköpfen älterer technischer Zeichnungen für Folientastaturen und Grafik-Overlays. Bei der Laminierung auf eine glatte, entfettete Edelstahlplatte oder eine blanke Aluminiumplatte zeigt 3M 467MP hervorragende Eigenschaften. Wird jedoch genau dieselbe Zeichnung verwendet, um eine Tastatur auf einem strukturierten, spritzgegossenen ABS/PC-Gehäuse, einem Polypropylengehäuse (PP) oder einem strukturiert pulverbeschichteten Metallchassis zu montieren, beginnen sich die Ecken innerhalb weniger Tage nach der Montage anzuheben.
Ein Versagen der Klebeverbindung wird nur selten durch ‘schlechten Klebstoff’ verursacht — es tritt auf, weil die Oberflächenenergie (dynes/cm) und die Mikrostrukturtiefe (Ra) des Gehäusesubstrats nicht zur Klebstoffchemie und -dicke passen. Auf Grundlage unserer Materialbibliothek für Folientastaturen finden Sie hier den maßgeblichen technischen Leitfaden zur Auswahl zwischen 3M 467MP, 3M 468MP und 3M 300LSE (9471LE / 9472LE).
1. Die Physik der Benetzung: Gehäuse mit hoher Oberflächenenergie (HSE) gegenüber niedriger Oberflächenenergie (LSE)
Druckempfindliche Acrylatklebstoffe (PSA) haften durch mikroskopische molekulare Anziehung (Van-der-Waals-Kräfte), wofür das Klebstoffpolymer fließen und sich eng über die Substratoberfläche ausbreiten (benetzen) muss:
- Substrate mit hoher Oberflächenenergie (
HSE,>40 dynes/cm): Blankes Aluminium, Edelstahl, Glas, Polyester (PET) und glattes Polycarbonat (PC) ziehen die Klebstoffmoleküle an und verteilen sie flächig über ihre Oberfläche. Der standardmäßige hochtemperaturbeständige Acrylatklebstoff 3M 200MP (467MP / 468MP) erzielt auf diesen Materialien die maximale Scher- und Schälfestigkeit. - Substrate mit niedriger Oberflächenenergie (
LSE,29–37 dynes/cm): Polypropylen (PP), hochdichtes Polyethylen (HDPE), thermoplastische Elastomere (TPE), strukturiertes ABS, das mit silikonhaltigen Formentrennmitteln geformt wurde, und Epoxid-/Polyester-Pulverlacke stoßen herkömmliche 200MP-Acrylatklebstoffe ab — dadurch zieht sich der Klebstoff mikroskopisch zu Tröpfchen zusammen, ähnlich wie Wasser auf einer gewachsten Motorhaube. Für LSE-Kunststoffe und Pulverbeschichtungen müssen Sie den modifizierten Acrylatklebstoff 3M 300LSE (3M 9471LEoder3M 9472LE) spezifizieren, der chemisch so formuliert ist, dass er Polymere mit niedriger Oberflächenenergie benetzt. - Tiefe der Oberflächenstruktur (Klebstoffdicke von
2.0 milgegenüber5.0 mil): Hat ein Gehäuse eine durch Funkenerosion erzeugte Formstruktur (MT-11020 / VDI 27) oder eine körnige Pulverbeschichtung mit einer Rauheit zwischen Spitzen und Tälern von 0.04–0.08 mm, berührt ein dünnes 3M 467MP-Klebstofftransferband mit 0.05 mm (2.0 mil) nur die Erhebungen — und überbrückt mehr als 60% der Oberfläche frei in der Luft! Durch die Spezifikation von0.13 mm(5.0 mil) 3M 468MP oder 3M 9472LE steht genügend Klebstoffmasse zur Verfügung, um bis zum Grund der Strukturtäler zu fließen.
2. Umfassende 3M-Klebstoffauswahlmatrix nach Gehäusematerial
Verwenden Sie diese Auswahltabelle, um die Angabe des rückseitigen Klebstoffs in Ihren Zeichnungen für individuelle Grafik-Overlays oder Etiketten und Typenschilder zu aktualisieren:
|
Gehäusesubstrat & Oberflächenbeschaffenheit |
Oberflächenenergieklasse |
Empfohlene 3M-Klebstoffspezifikation |
Klebstoffdicke & wesentlicher technischer Vorteil |
|
Glatt bearbeitetes / eloxiertes Aluminium oder Edelstahl |
Hoch (>45 dynes/cm) |
3M 467MP (200MP-Familie) oder 3M 468MP |
0.05 mm (2.3 mil) oder 0.13 mm (5.2 mil); kurzfristige Wärmebeständigkeit von 149 °C / maximale Wärmebeständigkeit von 204 °C sowie außergewöhnliche Scherfestigkeit. |
|
Gebürstetes Metall, Aluminiumguss oder Marinepaneele für den Außenbereich |
Hoch (>40 dynes/cm), raue Struktur |
3M 468MP (200MP in stärkerer Ausführung) |
Der |
|
Gehäuse aus glattem ABS, PC/ABS-Blend oder lackiertem Metall |
Mittel bis hoch (36–42 dynes/cm) |
3M 9471LE (300LSE-Familie) oder 3M 468MP |
0.05 mm (2.3 mil) dickes 300LSE haftet stark, selbst wenn auf spritzgegossenem ABS noch Spuren von Formentrennmittel vorhanden sind. |
|
Strukturiertes ABS, Polypropylen (PP), HDPE oder strukturierte Pulverbeschichtung |
Niedrig ( |
3M 9472LE (300LSE in stärkerer Ausführung) |
|
|
Laminierung interner Folientastatur-Distanzschichten & Schnappscheiben |
Hoch (interne PET-zu-PET-Verklebung) |
3M 467MP / 468MP oder 3M 7955MP / 7956MP |
Kein Austreten von Klebstoff beim Stanzen, hohe kohäsive Scherfestigkeit bei 5,000,000 Biegezyklen der Schnappscheiben (-40 °C bis +93 °C). |
3. Konstruktionsbedingte Ursachen für das Ablösen der Ecken (und wie sie sich verhindern lassen)
Manchmal heben sich die Ecken eines Grafik-Overlays auch dann an, wenn der richtige 3M-Klebstoff verwendet wird. Bei unseren DFM-Prüfungen stellen wir drei mechanische Konstruktionsfehler fest, die eine kontinuierlich nach oben gerichtete Schälbeanspruchung (Schälkraft) erzeugen, welche die Scherfestigkeit der Klebeverbindung langsam überwindet:
- 1. Geprägte Tasten oder Metallschnappscheiben zu nahe am Außenrand platzieren: Befindet sich eine Taste mit geprägtem Rand nur 1.0–1.5 mm von der äußeren Schnittkante des Schalters entfernt, zieht die vertikale Rückstellkraft des geprägten Polyesters den umlaufenden Klebstoff 24/7 nach oben. Halten Sie zwischen dem Außenrand jeder Präge-/Schnappscheibenvertiefung und der umlaufenden Schnittlinie stets eine mindestens
3.0 mm to 4.0 mmbreite ebene Klebefläche ein. - 2. Innere Distanzschicht dünner als die Höhe der Metallschnappscheibe: Wenn eine Edelstahlschnappscheibe mit 11.2 mm 0.50 mm hoch ist, die mittlere Distanzschicht aber nur 0.15 mm dick ist, wird das Grafik-Overlay über der Schnappscheibe zeltartig nach oben gedrückt — dadurch entsteht eine dauerhafte radiale Abhebespannung. Wir stimmen die Dicke von Distanzschicht + Halteschicht (0.25–0.40 mm) aufeinander ab und prägen die Schnappscheibenvertiefung des Overlays vor, damit das Overlay in einem spannungsfreien Gleichgewicht aufliegt.
- 3. Selektive Klebstoffaussparungen über taktilen Tasten & Displayfenstern: Tragen Sie den rückseitigen Montageklebstoff niemals direkt unter einer taktilen Taste oder einem optischen LCD-Sichtfenster auf! Wir stanzen selektive klebstofffreie Entlastungsöffnungen in die rückseitige 3M-Schicht unter jeder taktilen Taste, damit die gesamte Folientastatur flach am Gehäuse anliegt, ohne Luftblasen einzuschließen.
|
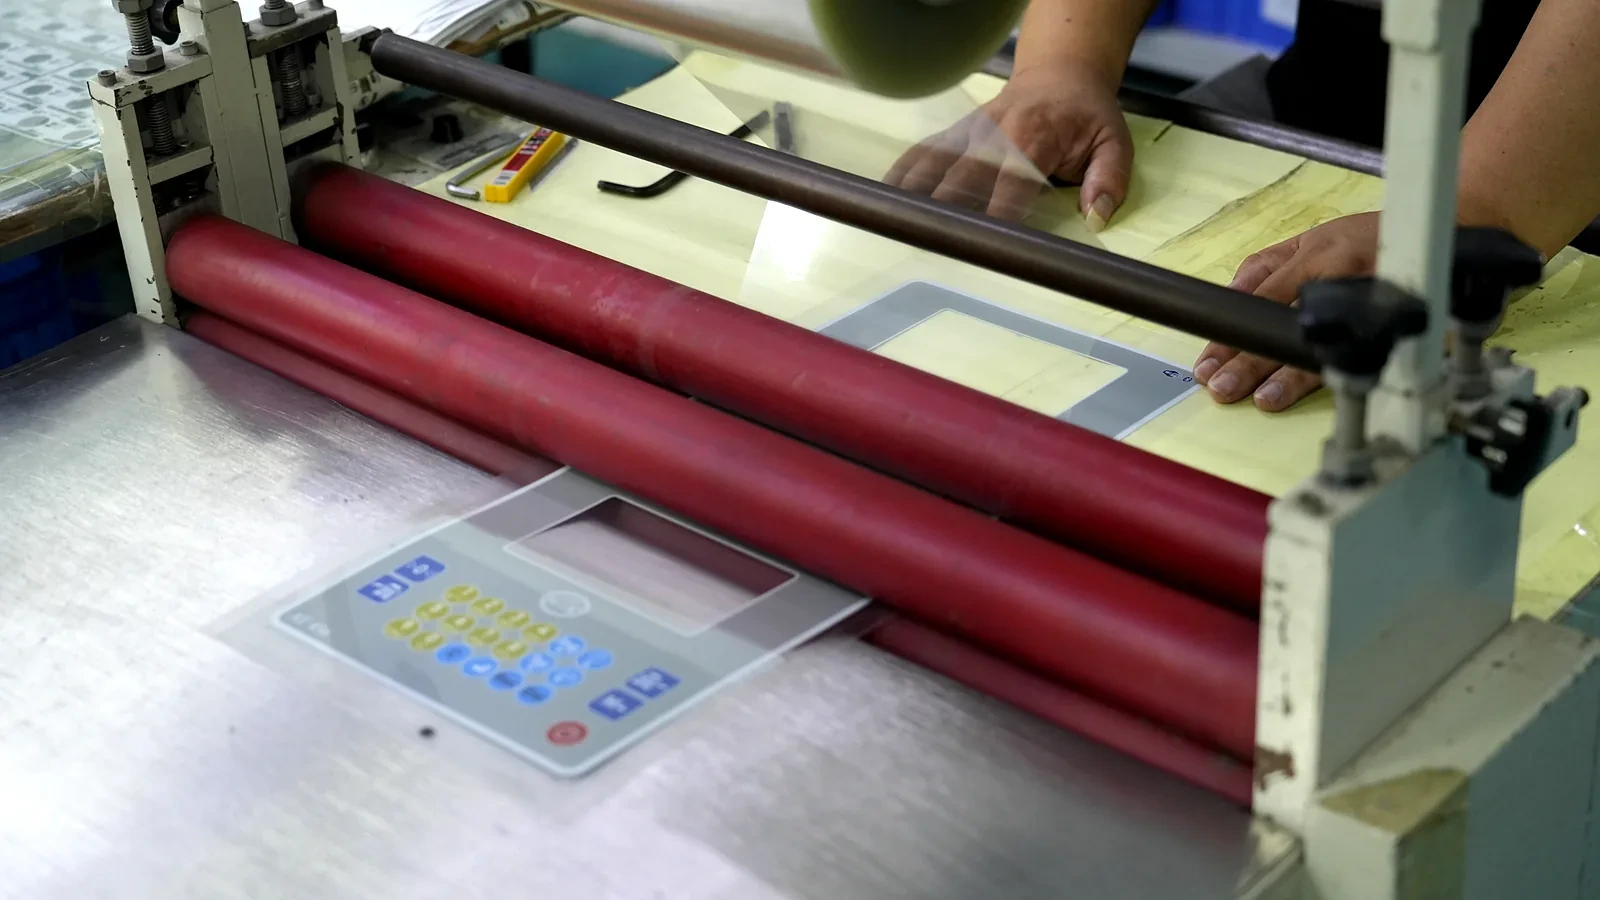
SOP für die Montagelinie: 4 Schritte für 100% 3M-Klebfestigkeit in Ihrer Fertigung • [ ] Gehäuse mit einem Wischmittel aus Isopropylalkohol (IPA) / Wasser im Verhältnis 70:30 entfetten: Verwenden Sie niemals handelsübliche Glasreiniger, Zitrusentfetter oder Aceton (sie hinterlassen Tensidfilme oder greifen ABS an). Wischen Sie mit fusselfreien Tüchern in eine Richtung und lassen Sie die Oberfläche 60 Sekunden lang ablüften. • [ ] Gleichmäßigen Walzendruck von >= 15 psi (100 kPa) aufbringen: Wird eine Folientastatur nur mit den Fingern angedrückt, bleiben 40% des Klebstoffs ohne Verbindung. Rollen Sie das Paneel stets von der Mitte nach außen mit einer harten Gummihandwalze oder einer pneumatischen Laminiervorrichtung an. • [ ] Bei Raumtemperatur (18 °C – 25 °C) laminieren und eine Verweilzeit von 24–72 Stunden einhalten: Acrylatklebstoffe sind viskoelastisch; die Anfangshaftung nach 10 Minuten beträgt nur ~50% der endgültigen Klebfestigkeit und erreicht nach 24–72 Stunden bei Raumtemperatur 90%+. • [ ] Das Grafik-Overlay beim Abziehen der Trennfolie niemals über 30° hinaus biegen oder einrollen: Ziehen Sie die flexible Folientastatur nicht vom Trägerpapier ab, sondern legen Sie sie mit der Vorderseite nach unten auf eine ebene Werkbank und ziehen Sie das Trennpapier in einem Winkel von 180° zurück, damit sich das Polyester-Overlay nicht vorab aufrollt. |
Häufig gestellte Fragen (FAQ)
Q1: Verwendet JASPER echte 3M-Klebstoffe oder generische Acrylatklebebänder?
Wir bevorraten und konfektionieren 100% echte 3M-Klebstoffe (3M 467MP, 3M 468MP, 3M 9471LE, 3M 9472LE, 3M 9080, 3M VHB und 3M OCA) und stellen bei jeder Produktionslieferung die vollständige Chargenrückverfolgbarkeit sowie Konformitätsbescheinigungen (CoC).
Q2: Warum fehlt bei meinem Prototyp ein schmaler Klebstoffring um das LCD-Fenster?
Das ist ein bewusst vorgesehenes DFM-Merkmal, der sogenannte Klebstoffrücksprung (0.8–1.0 mm Rückversatz)! Unter dem Druck der Laminierwalze und durch Wärmeausdehnung fließt der Acrylatklebstoff um 0.3–0.5 mm nach außen. Wird die gestanzte Klebstoffkante um 0.8–1.0 mm vom Rand des transparenten Fensters zurückgesetzt, ist garantiert, dass niemals Klebstoff in den sichtbaren Anzeigebereich gedrückt wird.
Q3: Welchen Klebstoff sollte ich wählen, wenn mein Gehäuse auf einem gekrümmten Zylinder oder Rohr montiert ist?
Gekrümmte Oberflächen (Radius < 100 mm) üben auf halbstarre Polyester-Overlays eine kontinuierliche Rückstellkraft aus. Halten Sie die Gesamtdicke des Overlays gering (0.125–0.150 mm PET) und spezifizieren Sie 0.13 mm 3M 9472LE (300LSE) oder ein dünnes 3M VHB-Schaumstoffklebeband (3M 5906 / 5908) in Kombination mit einer vertieften Ausrichtkante.
Sie sind unsicher, welcher 3M-Klebstoff zu Ihrem Gehäusematerial passt?
Senden Sie uns ein Muster Ihres Gehäuses aus geformtem Kunststoff oder pulverbeschichtetem Metall — oder nennen Sie uns die genaue Harz- und Strukturkennzeichnung — und unser Materiallabor führt für Sie einen 72-stündigen Schälhaftungstest bei 180° durch. Besuchen Sie noch heute unser Materialzentrum oder kontaktieren Sie uns.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.