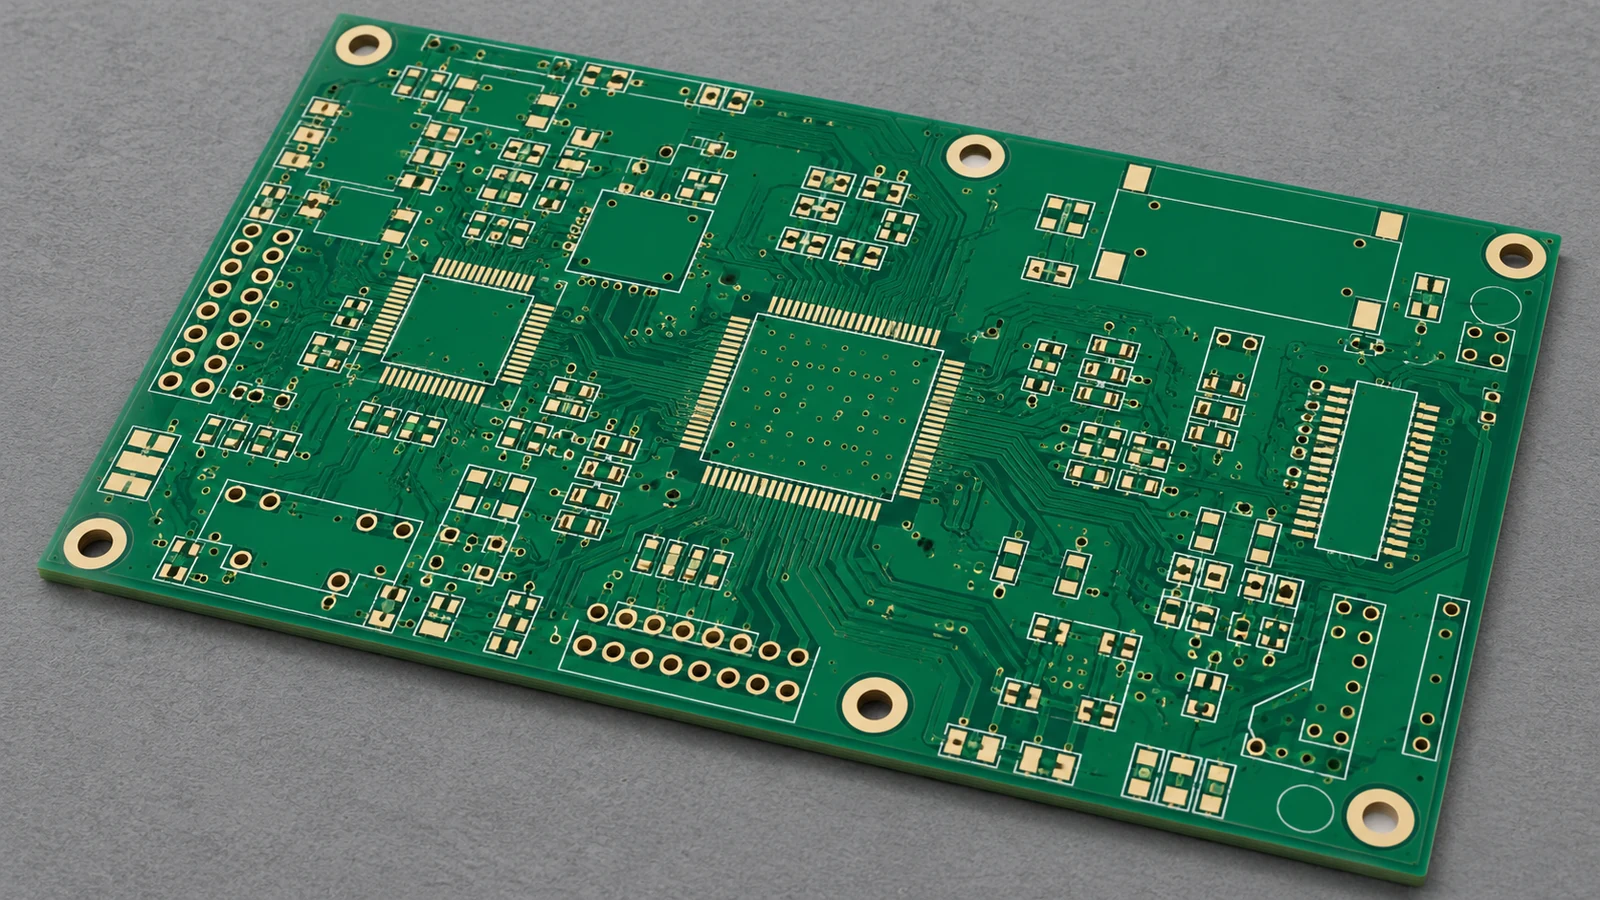
プリント基板実装向けの表面処理を有益に比較するには、実装部の形状、はんだ付けまでの期間、露出した接点の機能から検討を始めます。ファインピッチや接合部が見えないパッケージでは、まず平坦な表面処理を候補に挙げ、その後、実際の保管条件とはんだ付けの順序に適合するかを確認します。一般的なファインピッチ実装にはENIGを、パッドの表面形状が許容できる場合には鉛フリーHASLを検討します。OSP、置換銀、置換すずは、それぞれの取り扱い要件が製造条件に合う場合の候補です。同一基材ではんだ付けとワイヤボンディングを行う場合はENEPIGを評価します。繰り返し嵌合する接点は、別途仕様を定めてください。
- 実装と最終用途に合わせて表面処理を選ぶ
- 不適切な表面処理によって生じ得るコスト
- ファインピッチや接合部が見えないパッケージでは平坦性を比較する
- 保管、取り扱い、複数回の熱履歴を確認する
- 実際に接合する表面を保護する
- 熱を受ける工程全体を確認する
- はんだ付け面と接点表面の要件を分ける
- 選定した基板供給条件に合わせて表面処理を検証する
- 厚さの値は出典と目的を踏まえて読む
- 成膜の証拠と実装の証拠を区別する
- 製造条件別の表面処理選定マトリクス
- 表面処理を承認するための10項目
- 表面処理の検討と調達への引き継ぎを行う6つのステップ
- ステップ1 — 表面の機能を整理する
- ステップ2 — 製造履歴を文書化する
- ステップ3 — 比較可能な提案を取得する
- ステップ4 — 適格性確認と受入について合意する
- ステップ5 — 選定した構成を正式承認する
- ステップ6 — リピート発注と例外を管理する
- 表面処理案を却下、または上位判断に回す8つの理由
- よくある質問
- プリント基板実装で最も重要な表面処理の要素は何ですか?
- 最も平坦な表面処理が、常に購買上の最良の選択ですか?
- 接点パッドとはんだ付け用パッドには同じ表面処理を使うべきですか?
- 繰り返しの熱曝露は、表面処理の選定にどのような影響を与えますか?
- リピート発注で表面処理を変更する前に、OEMは何を確認すべきですか?
- ENEPIGはENIGよりも自動的に優れた選択になりますか?
- 保管期限を超えた基板ロットや不適切に保管した基板ロットは、ベーキングで回復できますか?
- 発注書には、どの表面処理厚さを記載すべきですか?
- 初回発注には、どの記録を添付すべきですか?
- 次回製造の検討資料を準備する
実装と最終用途に合わせて表面処理を選ぶ
プリント基板の表面処理は、露出した銅を保護し、後工程の接合や接触に必要な界面を形成します。したがって、適切な選択は基板ごとに判断するものであり、安価なものから高価なものへ順位を付けることではありません。はんだ付け用パッドに適した表面処理でも、繰り返し挿入に耐える必要があるコネクタには不適切な場合があります。
本ガイドで取り上げる主な実装向けの選択肢は、無電解ニッケル/置換金(ENIG)、鉛フリー熱風はんだレベリング(HASL)、有機はんだ付け性保護膜(OSP)、置換銀、置換すず、無電解ニッケル/無電解パラジウム/置換金(ENEPIG)の6種類です。接点表面向けの追加の選択肢として、選択硬質金めっきも扱います。これらの名称は異なる表面処理システムを表しており、相互に置き換えられる品質等級ではありません。
最も厳しい制約を持つ箇所から検討を始めます。ファインピッチのランドパターンでは、パッドの均一性が重要になります。コネクタには、独立した機械的・電気的な接触界面が生じます。基板製造から実装までの期間が長い場合は、表面状態を維持できることの裏付けが重要です。複数の制約が共存する場合は、すべての露出部に同じ処理を強いるのではなく、選択的な表面処理を検討してください。
基板メーカーには、実際の基板構成と表面処理領域に基づく見積もりを依頼します。実装業者には、提案された表面処理を部品接合の要件に照らして検討するよう依頼します。承認済み図面からの例外を含め、最終判断の責任はOEMが担うべきです。供給者が得意とするプロセスは有用な情報ですが、用途要件の代わりにはなりません。
不適切な表面処理によって生じ得るコスト
不適切な表面処理を選ぶと、未実装基板の購入段階で抑えたコストが、実装のトラブル対応、在庫の処置判断、実使用時の接点問題へ移る可能性があります。表面処理の見積もり項目だけではなく、受け入れ可能な実装基板を得るためのコストを評価してください。接合面の不均一さは印刷とはんだ付けに影響する場合があり、はんだ付け性を基準に選んだ処理が、必要な嵌合耐久性を自動的に備えるわけではありません。
リピート発注の場面を考えてみます。基板外形と銅箔パターンは変わっていなくても、入手性を改善するために購買部門が別の表面処理を受け入れる場合があります。この代替にも技術検討が必要です。安価な基板を同等品として扱う前に、パッドの表面形状、保管管理、はんだ付け工程、露出したすべての接点を確認しなければなりません。
有益な見積もり比較には、基板価格、選択処理の追加費用、包装、受入確認、実装の適格性確認、使用できない在庫が生じた場合の影響を含めます。一度限りの適格性確認費用と、製造のたびに発生する費用を分けてください。ENIGやENEPIGに一律の割増費用を設定せず、同じ設計、数量、証拠資料の範囲で比較可能な見積もりを取得します。
実務上の目的は、部品を搭載する前に、裏付けのない代替を排除することです。高価な実装基板を製造した後に表面処理の疑問が未解決で残るよりも、調達段階で書面による検討を行う方が管理しやすくなります。
ファインピッチや接合部が見えないパッケージでは平坦性を比較する
接合工程で均一な印刷面と部品の着座面が必要な場合、表面処理の平坦性が重要です。文書化されたQFNおよびSONの実装指針では、平坦で均一な接合領域が求められ、複数の表面処理が許容されています。すべてのリードレスデバイスにENIGを必須とするのではなく、パッケージとプロセスに応じて選定してください。
鉛フリーHASLは、はんだ皮膜の高さがパッド間でばらつく場合があるため、表面形状を個別に検討する必要があります。小さなランドや見えない接合部を持つ設計では、実際の表面処理形状を、パッケージの実装指針および実装業者の印刷工程と比較します。ある供給者が示すピッチの推奨値を、すべてのパッケージに共通する限界値にしてはいけません。
置換銀も、平坦でニッケルを含まないはんだ付け面を提供します。また、OSPは、薬剤とプロセスが適切であれば、鉛フリー実装に対応できます。 いずれの選択肢でも、銅箔形状、基板の平坦性、ソルダーレジスト開口、はんだペーストの堆積状態を確認する必要がなくなるわけではありません。表面処理の選択は、接合システムの一部分にしか対応していません。
承認に際しては、測定しやすい試験片の写真だけではなく、代表的なパッドから得た証拠を求めます。どのパッケージ群を判断の基準とし、初回製造で何を実証する必要があるかを合意してください。印刷と接合の検討が文書化されていることは良い兆候です。一方、平坦な表面処理だけで見えない接合部の合格を保証できるという主張は、警戒すべき兆候です。
保管、取り扱い、複数回の熱履歴を確認する
表面処理の保管適性は、供給される薬剤、包装、これまでの曝露履歴によって異なります。公表された保管可能期間は計画のための情報であり、個々のロットが引き続きはんだ付け可能である証拠ではありません。密封状態の保管期間、開封後の時間、実装工程間の時間は、それぞれ別の管理項目にしてください。
購買計画では、表面処理日または追跡可能なロット日付、供給者が定める密封包装での保管期限、温湿度要件、使用可能な包装材、一部使用した包装品の取り扱い手順を求めます。示された保管期間がいつから始まるのかも確認してください。出荷日と表面処理日を、説明なく同じ日付として扱ってはいけません。
IPC-4553Aの公開された適用範囲では、所定の取り扱い条件下で置換銀が12か月の保管に対応できることが説明されています。一方、参照先のサプライヤーの商用比較資料では6か月とされています。この差は、期間を自動的に延長する根拠ではなく、供給元の基板メーカーに確認すべき事項として扱います。発注には、そのメーカーのプロセスと包装に対して、供給者と合意した期限が必要です。
比較には受入日だけではなく、予定されている最後のはんだ付け日を使用します。入荷時点では合意した保管期限内にあるロットでも、最終工程までに期限を超える可能性があります。分納や小分け包装によって、表面処理を変更せずにこのずれを解消できる場合があります。
実際に接合する表面を保護する
置換銀には、取り扱いによる汚染と硫黄への曝露からの保護が必要です。保護されていない銀は硫黄と反応し、表面に硫化物を形成する場合があります。 OSPにも、保護膜の損傷を避けることなど、取り扱い上の管理が必要です。 供給者の包装が開封後も適切かどうか、未使用基板の再密封を誰が担当するかを定めてください。
変色だけで診断が完了したと考えてはいけません。ロットの履歴や表面状態に疑問がある場合は、使用承認前に、品質技術部門が適用すべき検査とはんだ付け性の証拠を判断します。外観上の所見は、定められた処置判断につなげるべきであり、同じ外観の基板をすべて自動的に受け入れたり、すべて自動的に廃棄したりする根拠にしてはいけません。
熱を受ける工程全体を確認する
対象表面に最終的な接合が形成されるまでの、すべての熱曝露を整理します。これには、片面目のリフローはんだ付け、反対面のリフローはんだ付け、その後のコネクタのはんだ付け、許可された局所リワークが含まれます。待機期間や、提案されている加熱乾燥(ベーキング)・洗浄工程も含めてください。例えば、両面実装の後に選択はんだ付けを行う場合、先行する加熱中には未はんだのまま残るパッドと穴を評価する必要があります。
OSPに対して、リフローは2回までという一律の制限を設けてはいけません。複数回の熱サイクルを想定した高温対応OSP製品があります。その適性は、略称だけで決まるのではなく、選定した製品と実際の実装条件によって異なります。同様に、置換すずでは、すずと銅の金属間化合物の成長および残存するはんだ付け可能なすずに注意が必要です。皮膜の総厚だけでは、経時変化の全体像はわかりません。
ベーキングは、関係者が共同で承認した水分管理の措置でなければならず、表面処理の寿命をリセットする方法と決めつけてはいけません。参照先のサプライヤーは、OSPと置換すずに対するベーキングの悪影響を指摘しています。 使用承認の判断では、積層板の水分要件と、提案された処理後の表面処理のはんだ付け性の両方を検討すべきです。
はんだ付け面と接点表面の要件を分ける
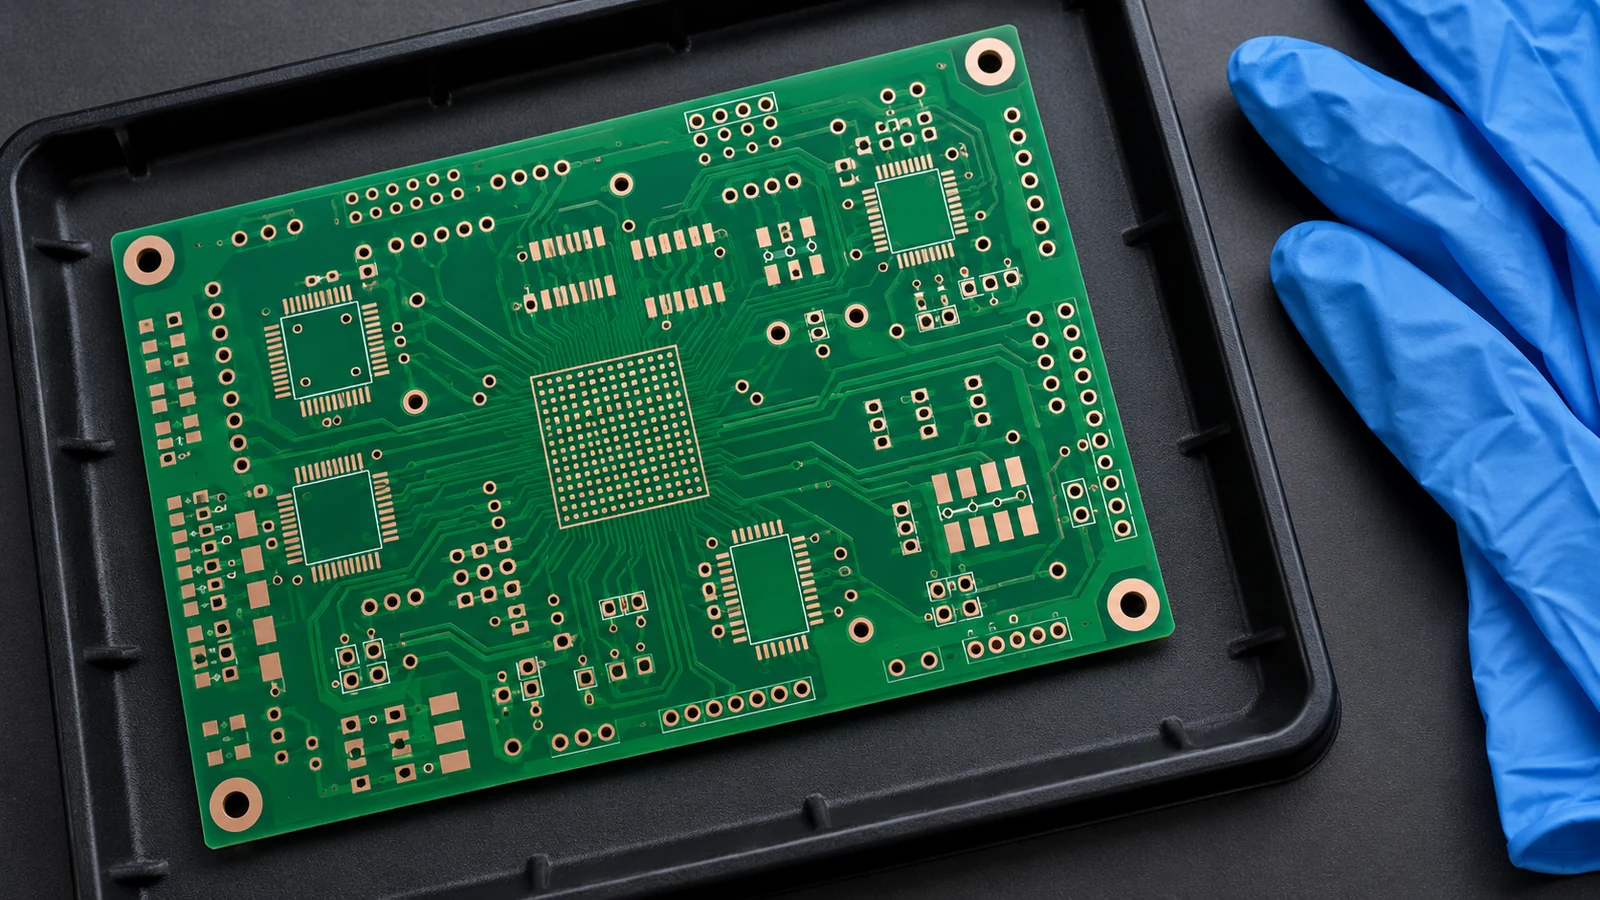
はんだ付け用パッドと機能接点に同じ表面処理を使用するのは、両方の用途について適格性が確認されている場合に限るべきです。はんだ付け、ワイヤボンディング、プローブ接触、繰り返しの機械的嵌合では、受入時に確認すべき内容が異なります。図面に単に「金仕上げ」と記載するだけでは、これらの界面を十分に定義できません。
エッジコネクタでは、繰り返しの挿入と抜去に対して、ニッケル下地の選択硬質金めっきが検討の出発点となります。参照先のサプライヤーは、繰り返し抜き差しするコネクタ向けとして、この構成を明確に区別しています。 嵌合システム、めっき領域、析出層の要件、接触力、想定する耐久性を指定してください。ENIGの薄い置換金層を、耐摩耗性を定めた硬質金接点システムと同一視してはいけません。
ワイヤボンディングでは、ENEPIGははんだ付けと適格性確認済みのワイヤボンディング用途に対応するため、候補となります。 ワイヤ材質、接合方式、洗浄の順序、保管間隔、ボンド試験の要件を、ボンディング業者と確認してください。「ボンディング可能」という言葉は、金色の表面処理なら何にでも置き換えてよい、あるいは未試験のプロセス変更を受け入れてよいという意味ではありません。
プレスフィットコネクタでは、仕上がり穴の形状およびコネクタ供給者の取り付け要件とともに、許容される基板の表面処理を確認します。置換すずにはプレスフィット用途がありますが、はんだ付け性の仕様だけでプレスフィット界面の適格性が確認されるわけではありません。 使用中にすずが露出した状態で残る場合は、はんだ付け性の承認を信頼性評価のすべてと考えるのではなく、供給者との検討にウィスカの要件も含めてください。
ドーム、ばね、エラストマーの接点では、表面処理を選定する前に、接触相手面の材質、力、動き、環境、抵抗値の許容限界を特定します。これらは接点設計の入力条件であり、選択硬質金めっきがあらゆる箇所で自動的に必要となる証拠ではありません。接点設計が明示的に要求しない限り、指定された接点領域にはんだが付かないようにしてください。
選択的な処理構成は、検討する価値がある場合が多くあります。銅の領域と選択的に金処理した領域を持つ基板向けのOSP薬剤があります。これは実現可能なプロセスの一例を示すものであり、すべてのOSP製品とすべての金処理プロセスに普遍的な互換性があることを意味しません。明確な表面処理領域図を入手し、選定した基板メーカーが用いる工程順序について合意してください。
選定した基板供給条件に合わせて表面処理を検証する
表面処理の検証は、図面、供給元のプロセス、受入ロットを結び付けるものでなければなりません。表面処理システムと契約上適用する規格の改訂版を指定し、その機能にふさわしい証拠を求めます。供給者が公表する範囲は見積もりの絞り込みに役立ちますが、管理された受入仕様に代わるものではありません。
厚さの値は出典と目的を踏まえて読む
以下の値は、供給者との協議に用いる参考情報です。金属系の例は公開された表面処理比較に由来し、OSPの値はF2(LX)配合に固有の値です。これらは公表された例であり、IPCの受入基準を統合した表でも、発注上の契約公差でもありません。これらの例が、契約した規格の版や供給者と合意した限界値と異なる場合は、承認済みの購買仕様が優先します。異なる版の限界値を組み合わせて、新しい受入範囲を作ってはいけません。
| 表面処理 | 公表されている厚さの参考値、µm | 発注時に明確にすべき事項 |
|---|---|---|
| ENIG | ニッケル3–6、金0.05–0.125 | 適用するIPC-4552の改訂版、析出層の測定、腐食評価 |
| 鉛フリーHASL | 1–40 | はんだ合金、皮膜の被覆状態、パッドの表面形状。同一平面性の精密公差ではない |
| OSP | F2(LX)では0.15–0.30 | 正確な薬剤と供給者が承認した膜管理。適用可能な高温対応OSPの仕様を用いる |
| 置換銀 | 0.12–0.40 | 適用するIPC-4553の改訂版、被覆状態、包装要件 |
| 置換すず | 1.0以上 | 適用するIPC-4554の改訂版、測定の基準、関連する履歴を経た後に残るはんだ付け可能なすず |
| ENEPIG | ニッケル3–6、パラジウム0.05–0.30、金0.05–0.125 | 適用するIPC-4556の改訂版および追補、個別に管理する各層、接合要件 |
| 選択硬質金めっき | 接点仕様で定める | 金とニッケルの析出層、硬さ、めっき領域、嵌合の適格性確認 |
厚さは連続的なプロセス変数であり、性能等級の選択メニューではありません。供給者が実際に提供できるプロセスの値を丸めて、存在しない規格値にしてはいけません。引用したOSP薬剤では、膜厚が不足していても過大であっても望ましくない場合があります。厚ければ自動的に安全になるわけではありません。
成膜の証拠と実装の証拠を区別する
ENIGとENEPIGでは、析出層の測定が供給ロットをどのように代表しているかを確認します。蛍光X線分析(XRF)の報告書には、測定した層構成、測定位置、適用した校正を明示する必要があります。測定能力も重要です。厚さの測定結果だけでは、析出層の健全性や接合部の信頼性を立証できません。承認済み仕様で要求される腐食評価があれば、その実施を求めてください。
対応する金属系表面処理には、IPC-4552、IPC-4553、IPC-4554、IPC-4556の各規格群を用い、契約上の正確な改訂版を記録します。IPC-4555は高温対応OSPを対象とします。J-STD-003はプリント基板のはんだ付け性を扱うものであり、完成した実装基板の受入証明書ではありません。
例外が発生する前に、はんだ付け性の試験方法、試験片、前処理条件、サンプリング、受入基準を合意してください。一般的な証明書では、そもそも仕様として定めていない用途固有の問いに答えることはできません。供給者の申告、実際のロット測定、実装試作での観察結果は、異なる証拠の種類として識別できる状態に保ちます。
製造条件別の表面処理選定マトリクス
表面処理の選定マトリクスは、候補を絞り込むと同時に、各候補を不適格と判断する要因となり得る問いを明らかにするものです。以下のマトリクスは、前述の材料上の考慮事項と、提案する調達時の確認事項を組み合わせています。実際の基板やプロセスと切り離して、表面処理を承認するものではありません。
| 表面処理 | 実装上の考慮事項 | 保管と取り扱い | 接点用途で確認すべき問い | 必要な検証 |
|---|---|---|---|---|
| ENIG | ファインピッチはんだ付け向けの平坦な候補 | 供給者の制限を記録し、汚染から保護する | はんだ付け用パッド、静的接点、摩耗する界面のいずれか | 各層の測定、腐食管理、関連する実装の証拠 |
| 鉛フリーHASL | 小さなランド上の皮膜形状を検討する | 供給された包装・保管指示に従う | 界面にはんだで被覆した面を使用してよいか | 合金の識別、被覆状態、接合の検討 |
| OSP | 鉛フリー工程全体に対する薬剤の適格性を確認する | 膜を保護し、開封、待機、洗浄を管理する | その箇所ははんだ付けされるか、それとも露出銅を接点として使う必要があるか | 製品の識別、膜管理、所定の履歴を経た後のはんだ付け性 |
| 置換銀 | 平坦でニッケルを含まないはんだ付け用の候補 | 取り扱いと硫黄への曝露を管理する | 接点環境は選定した銀処理システムに適しているか | 被覆状態、包装、用途固有の曝露に関する証拠 |
| 置換すず | 先行する加熱後の未はんだ面を評価する | 経過期間、保管、提案されたベーキングを記録する | プレスフィット供給者はその界面を承認しているか | 厚さの基準、残存するはんだ付け可能なすず、コネクタ要件 |
| ENEPIG | はんだ付けとワイヤボンディングを組み合わせる場合の候補 | ボンディング面を保護し、曝露履歴を追跡する | どのボンディング工程、またはどの接点使用条件が必要か | 各層の管理、はんだ付けの証拠、ボンディングの適格性確認 |
| 選択硬質金めっき | 定義した接点領域に限定する | 摩耗と汚染から保護する | 接点はどの嵌合条件に耐える必要があるか | めっき領域の検査、接点の機械的・電気的な適格性確認 |
外観や名目価格だけで選定するのではなく、この比較を予定する製造条件に当てはめてください。
| 製造条件 | 検討の出発点となる候補 | 承認条件 |
|---|---|---|
| 接合部が見えないファインピッチのコントローラ | ENIG。適格性確認済みのOSPまたは置換銀と比較する | 代表箇所での印刷と接合形成が合意した要件を満たす |
| パッド形状の制約が比較的緩い一般的な混載実装基板 | 鉛フリーHASL | 実際のパッド形状、はんだ合金、実装工程が許容できる |
| 仕掛品を管理した短期回転の生産 | 高温対応OSP | 選定した薬剤が、予定する取り扱い、待機、加熱の順序に耐える |
| 表面処理済みの導体が露出する高周波(RF)実装基板 | 候補の一つとして置換銀 | 電気設計者が実際の表面処理層構成と環境管理を承認する |
| プレスフィットコネクタを持つ基板 | コネクタ要件が許容する場合の置換すず | コネクタ固有の穴、表面処理、取り付けの要件を満たす |
| はんだ付け部品とワイヤボンドを組み合わせた基材 | ENEPIG | 提案された供給品に対し、両方の接合工程の適格性が確認されている |
| 保守時に抜き差しするエッジコネクタ | 選択硬質金めっきと、別途定めるはんだ付け用パッドの表面処理 | 接点の使用条件と、すべての表面処理領域の境界が承認されている |
RFの行は候補選定の提案であり、普遍的な周波数のしきい値ではありません。置換銀は高周波用途向けの選択肢として文書化されていますが、実際に露出する導体に適するかどうかは回路設計者が判断する必要があります。
表面処理を承認するための10項目
OEMによる表面処理の検討では、以下の各項目について書面で回答を残すべきです。これらの確認によって、比較内容を承認のための証拠へと具体化します。良い兆候は承認を支えるものであり、警戒すべき兆候は解決すべき問いを示すものであって、その表面処理を用いるすべての基板が自動的に不合格になるという意味ではありません。
| 評価項目 | 良い兆候 | 警戒すべき兆候 |
|---|---|---|
| 1. パッケージの接合 | パッケージ指針と代表的なパッドを検討している | 基板サイズや外観だけで選定している |
| 2. 印刷と着座 | 実際のパッド表面形状を印刷工程と併せて検討している | 平坦であれば良好な接合を保証できると考えている |
| 3. 合金とフラックスの適合性 | 材料と接合工程を特定している | 実装材料とは無関係に表面処理を承認している |
| 4. 未開封での保管 | 供給者の条件と追跡可能な日付を記録している | 起算点を示さずに保管期間だけを提示している |
| 5. 開封後の取り扱い | 保護、再密封、待機の管理を定めている | 曝露履歴のない一部使用済み包装品を保管場所に戻している |
| 6. 熱を受ける順序 | 先行工程後の未はんだパッドを評価している | 初回のリフローだけを基準に承認している |
| 7. 接点の機能 | 嵌合、ボンディング、プローブ接触、プレスフィットの使用条件を指定している | 露出したすべての箇所を「金接点」と呼んでいる |
| 8. 表面処理の証拠 | 層、被覆状態、該当するプロセスの記録をロットに紐付けている | 一般的な証明書をすべての必要試験の代わりとして提示している |
| 9. 変更と代替 | 供給者、薬剤、表面処理の変更に検討を義務付けている | 承認なしに「同等の表面処理」へ代替している |
| 10. 調達総コスト | 適格性確認、表面状態の維持、使用可能な在庫を考慮している | 未実装基板の単価だけで判断している |
必須要件は、安い見積もりで相殺できる点数ではなく、満たさなければ先に進めない条件として扱ってください。例えば、適切な包装によって、適格性未確認の嵌合界面を補うことはできません。2つの候補がすべての必須条件を満たした場合に、同じ条件で総コストと供給の実現性を比較します。
表面処理の検討と調達への引き継ぎを行う6つのステップ
表面処理の承認は、製造リリース用資料に添えて引き継ぐべきです。以下の6段階の引き継ぎでは、見積もりを受け入れる前に意思決定を割り当て、リピート発注に必要な証拠を保持します。
ステップ1 — 表面の機能を整理する
設計技術者が、はんだ付け用ランド、ボンディングパッド、テストポイント、プレスフィット穴、機能接点を特定します。成果物は、判断の基準となる部品またはコネクタの要件を含む、表面処理領域図です。供給者に見積もりを依頼する前に、曖昧な箇所を解消してください。
ステップ2 — 製造履歴を文書化する
製造技術者が、実装順序、想定される保管、待機期間、洗浄、許可されたリワークを記録します。各段階でどの箇所が未はんだのまま残るかを特定してください。成果物は、すべての表面処理案を一貫して評価するための工程の流れです。
ステップ3 — 比較可能な提案を取得する
購買部門が、名称を明示した表面処理、供給拠点、適用仕様の改訂版、包装条件、含まれる検証内容を求めます。選択的な表面処理は、一般のはんだ付け用パッドの処理と区別してください。成果物は、見えない範囲の差がない見積もり比較です。
ステップ4 — 適格性確認と受入について合意する
品質技術部門と製造技術部門が、試作、試験片、ロット記録、用途別試験を定めます。はんだ付け性の証拠を、完成した接合部の検査や接点の適格性確認と区別してください。成果物は、担当者と明確な承認基準を定めた承認計画です。
ステップ5 — 選定した構成を正式承認する
OEMが表面処理を承認し、図面、購買仕様、実装資料にその判断を記録します。保管やプロセス変更に関する制限があれば明示してください。成果物は、図面と見積もりの注記が食い違う状態ではなく、一貫した構成情報です。
ステップ6 — リピート発注と例外を管理する
受入部門がロットの識別情報と必要な記録を確認します。技術部門は、供給者、薬剤、表面処理層構成、包装、実装履歴の変更を検討します。成果物は、追跡可能な承認または処置判断です。品番が同じリピート品であるだけでは、変更された表面処理を承認したことにはなりません。
表面処理案を却下、または上位判断に回す8つの理由
表面処理案の証拠が予定する製造を裏付けられない場合は、責任者による判断に回します。担当責任者が個別の問題を解決する間は、対象の承認またはロットを保留してください。上位判断に回すことは、必ずしも高価な表面処理に変更することを意味しません。
- 図面、見積もり、基板発注書で、表面処理、合金、選択めっき領域の記載が異なる。
- ファインピッチパッケージについて、パッドの表面形状と接合の信頼できる検討がない。
- 保管履歴、包装の健全性、表面処理日のトレーサビリティが、予定する承認に対して不十分である。
- 供給者が、表面処理との適合性を評価せずに、ベーキング、洗浄、追加加熱を推奨している。
- 摩耗する接点を、接点システムの適格性確認なしに置換金へ代替している。
- 必要な測定を、供給されたロットまたは特定された測定位置に紐付けられない。
- ワイヤボンディングまたはプレスフィットへの適性を、はんだ付け可能という主張だけから推定している。
- リピート発注時の代替で、OEMの承認なしに表面処理またはその供給元のプロセスを変更している。
必須の用途要件を満たせない場合は、その提案を却下します。不適合が実証されているのではなく、証拠が不足している場合は、内容を明確に定めた調査や試作を求めてください。不確実性を一括承認に置き換えたり、特定の表面処理群に欠陥があるという裏付けのない主張に変えたりしてはいけません。
よくある質問
パッケージ、表面状態の維持、接点の要件を分けて考えると、プリント基板の表面処理を判断しやすくなります。以下では、前述の選定と検証の考え方を、OEMの購買でよくある質問に当てはめて説明します。
プリント基板実装で最も重要な表面処理の要素は何ですか?
最も重要な要素は、パッドの均一性、はんだ付け工程との適合性、実装前の表面状態の維持、熱履歴、露出した接点の機能です。実際のパッケージと製造工程に照らして確認してください。望ましい表面処理とは、単に最も高価な選択肢ではなく、必要な用途上の証拠によって裏付けられたものです。
最も平坦な表面処理が、常に購買上の最良の選択ですか?
いいえ。平坦性はファインピッチ接合に有用ですが、それだけでは保管適性、ワイヤボンディング性、接点耐久性、供給の実現性を立証できません。パッケージ要件を満たす候補を比較したうえで、取り扱い、プロセスとの適合性、調達総コストを確認します。平坦な表面は適格性確認の入力条件の一つであり、完全な承認ではありません。
接点パッドとはんだ付け用パッドには同じ表面処理を使うべきですか?
選定した表面処理について、両方の機能の適格性が確認されている場合に限ります。繰り返し嵌合するエッジ接点、ワイヤボンディングパッド、プレスフィット穴、はんだ付け用ランドには、それぞれ異なる要件があります。選択的な表面処理によって、これらの機能を分離できます。金色の表面はすべて同等だと考えるのではなく、接点の使用条件と表面処理の境界を図面で定めてください。
繰り返しの熱曝露は、表面処理の選定にどのような影響を与えますか?
繰り返し熱を受けると、はんだ付けを待つ表面の状態が特に重要になります。待機期間、リワーク、ベーキングを含め、工程全体を評価してください。表面処理群全体に一つのサイクル上限を課してはいけません。想定する条件の下で、選定した薬剤、基板構成、実装工程に対する証拠を取得します。
リピート発注で表面処理を変更する前に、OEMは何を確認すべきですか?
OEMは、改訂した表面処理仕様、供給元のプロセス、パッケージとの適合性、保管管理、接点要件、必要な再適格性確認を確認すべきです。承認前に図面と購買資料を更新してください。特に接点や後続のはんだ付け工程が製造に含まれる場合、銅箔パターンが変わらないからといって、表面処理の代替が自動的に同等になるわけではありません。
ENEPIGはENIGよりも自動的に優れた選択になりますか?
いいえ。同じ基材ではんだ付けとワイヤボンディングを行う必要がある場合、ENEPIGは検討する価値がありますが、それによって、はんだ付けだけを行うすべての基板に必要になるわけではありません。実際の接合要件、供給者のプロセス管理、適格性確認に要する工数を評価します。層が増えても、用途固有の証拠や受入基準が不要になるわけではありません。
保管期限を超えた基板ロットや不適切に保管した基板ロットは、ベーキングで回復できますか?
ベーキングは、表面処理の経時劣化や汚染を自動的に解消する方法ではありません。基板と表面処理の要件で許容される場合に限り、水分管理のために適切となる可能性があります。保管履歴と関連する試験に基づき、承認された処置判断を得てください。ベーキングを行ったというだけで、保管期限をリセットしてはいけません。
発注書には、どの表面処理厚さを記載すべきですか?
一般的な比較表の範囲を転記するのではなく、選定した表面処理システム、適用する規格の改訂版、供給者と合意した析出層の要件を指定します。対象となる層、測定の基準、受入の証拠を明示してください。選択処理する接点では、接点固有の析出層要件を含めます。OSPでは、薬剤と、適格性確認済みの膜管理要件も明記します。
初回発注には、どの記録を添付すべきですか?
承認済みの表面処理仕様、供給拠点とロットの識別情報、保管・包装の指示、合意した検査または測定の記録を求めます。用途で必要な場合は、はんだ付け性、実装試作、ボンド、接点に関する証拠も含めてください。供給者の申告を適格性確認の完了と取り違えないように、各記録をその目的と紐付けて管理します。
次回製造の検討資料を準備する
次回のプリント基板実装向け表面処理の比較には、製造図面、部品リスト、重要なパッケージの指針、実装順序、想定保管期間、接点用途の詳細を準備します。すべての選択処理領域を明示し、以前の製造から変更しようとしている事項を特定してください。
基板と実装の要件を相談する出発点として、JASPERのプリント基板実装サービスをご利用ください。実際の設計と供給条件に結び付け、検証と変更管理を合意した表面処理案を求めます。設計、購買、実装の資料が、同じ承認済み構成を示していることを確認してから発注を承認してください。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。