デッドフロントガラスパネル印刷を成立させるには、使用者が見る状態と電子回路の動作状態のすべてにおいて、同じパネルの合格を確認する必要があります。無通電のサンプルでは見えないアイコンも、点灯すると光のにじみ、位置ずれ、ピンホールが現れることがあります。白い検査カードを背景にすると良好に見える表示窓でも、実際のディスプレイに重ねると黒に色味が付いたり、画素の一部が隠れたりする場合があります。タッチキーの見た目の位置が合っていても、センサー、コントローラー、接着剤、印刷層構成の組み合わせによって、反応が弱くなったり、ばらついたりすることがあります。そのため、設計責任者はOFF、ON、表示、タッチ、組立、検査の各状態を1つの座標系で結び付ける必要があります。
JASPERのガラス銘板およびデッドフロントガラスパネルのページでは、非点灯時に隠れるアイコン、印刷マスク、表示窓、タッチ操作表示、端面仕上げ、取付構造などを組み合わせるOEM向け前面パネルをご案内しています。本記事では、版下に添付すべき光学ゾーンと位置合わせの確認資料を定義します。特定のガラス、インク、強化処理、透過率の目標値、タッチ性能、製造工程の適合性を確約するものではありません。
- 1枚のパネルを6つの状態で合否判定する
- セラミック系と有機系インクの選択が製造工程を分ける
- OFF状態では絶対的な黒ではなく光漏れを管理する
- ON状態の見え方は光路全体で決まる
- 表示窓には専用の光学仕様が必要
- タッチ状態の評価にはインク、接着剤、空気層も含める
- すべての背面部品まで一貫した基準で位置を管理する
- 版下の層分け前に光学ゾーン管理表を作成する
- 版下座標と点灯時の座標は別々の確認資料になる
- 印刷層構成を層ごとに正式承認する
- ガラスの加工順序によって版下計画の変更が必要になる
- 検査治具も光学条件の定義に含める
- 点灯前にOFF状態の光漏れを検査する
- 規定した表示内容でON状態と表示状態を検査する
- タッチと組立の検証には通電した実製品の積層構成を使う
- 変更管理は影響を受ける状態に応じて行う
- デッドフロントガラスが適さない構成もある
- 光学ゾーンの資料一式を送付して設計検討を依頼する
- よくある質問
- 参考資料
1枚のパネルを6つの状態で合否判定する
一般に、デッドフロントという言葉は、パネル背面の光源を点灯するまで特定の表示が見えにくいという視覚効果を指します。この効果は有用ですが、それだけでは仕様として不十分です。パネルには表示窓、タッチセンサー、状態表示、不透明な外周枠、装飾色、穴、端部形状、接着剤、筐体開口部なども関係します。それぞれの要素によって、検査すべき内容が変わります。
次の6つの状態に分けて定義します。
| 状態 | 観察時の評価項目 | 見落としやすい代表的な不具合 |
|---|---|---|
| OFF | アイコンの隠蔽性、周囲との表面外観の一致、周囲光の反射、印刷欠陥 | アイコンの透け見え、局所的な色差、ピンホール、縁に沿った光のにじみ |
| ON | アイコン形状、明るさ、均一性、色、間隔 | 光のにじみ、局所的な高輝度部、縁の暗さ、印刷層間の位置ずれ |
| 表示 | 表示画像、黒レベル、色、表示窓の縁、マスクで隠れる画素 | 色かぶり、ヘーズ、表示領域への印刷のはみ出し、視差、画像の欠け |
| タッチ | キーの位置、感度分布、誤作動、復帰 | 反応の弱いキー、隣接キーとの結合、ドリフト、不感帯 |
| 組立 | ガラスに対するLED、ディスプレイ、センサー、筐体それぞれの相対位置 | 積層部品の位置ずれ、光源の傾き、ガラスの支持不足 |
| 検査 | 治具の基準、照明、カメラまたは測定器、ソフトウェア、サンプルの状態 | 製品の状態を再現できない測定 |
1つの状態を承認しただけで、他の状態も合格と推定してはいけません。点灯したアイコンの写真では、OFF状態の隠蔽性は確認できません。ガラス単体の測色値では、ディスプレイの見え方は承認できません。実験台上でコントローラーを動作させただけでは、製品に組み込んだタッチ積層構成の承認にはなりません。
セラミック系と有機系インクの選択が製造工程を分ける
セラミックエナメルと有機インクは、ガラス上の着色材料を指す同義語ではありません。製造工程、熱履歴、層の特性、変更管理が異なります。
Vibrantzは、自動車用ガラスエナメルを、印刷後の焼成によってエナメルが焼き付き、ガラスと結合する無機材料と説明しています。[1] Nazdarの59000シリーズは、ガラスを含む基材向けに配合された有機溶剤系スクリーン印刷インクです。[2] これらのメーカー資料から確認できるのは、ガラス印刷には無機エナメルを使う工程と有機インクを使う工程の両方があるという点までです。いずれかの工程が特定のJASPERパネルに適合することを示すものではありません。
選定記録には、次の項目を明記します。
- ガラスメーカー、材料系統、製品形態、表面の仕様
- ガラスの徐冷、熱処理、化学強化、コーティング、その他の加工の有無
- 強化処理やコーティングに対して、印刷を前工程とするか後工程とするか
- インクまたはエナメルの正確な製品系統、色、メジウム、必要に応じて触媒や硬化剤
- 印刷面、積層順序、硬化または焼成の工程、手直しの規則
- 穴、端部、コーティング、接着剤、オプティカルボンディング、洗浄との適合性
- 最終工程まで完了した後に必要となる光学特性と密着性の確認資料
ガラス部品だからという理由だけで、セラミックインクと指定してはいけません。また、エポキシインクまたは有機インクと指定する場合も、採用グレードと硬化条件の記録が必要です。工程順序は、図面上の製造要件として確定する前に、ガラスメーカーおよびインクメーカーと合意しておく必要があります。
OFF状態では絶対的な黒ではなく光漏れを管理する
OFF状態の要件では、消灯中のアイコンをどの観察条件で判定するかを定義します。見えないという指定だけでは測定できません。結果は周囲照度、観察角度、観察距離、パネルの色、表面反射、アイコンの大きさ、隣接する表示、ガラス背後の光や明るい構造物によって変わります。
次の条件を定義します。
- パネルを製品に取り付けるか、実使用を代表する暗い裏当ての上に置くこと
- 内部光源を消灯し、残留光を管理すること
- 周囲照明の幾何学的配置を規定すること
- 観察方向と観察角度の範囲を規定すること
- 承認済みのコーティングと取扱条件を適用し、表面を清浄に保つこと
- 承認済みのマスターサンプルまたは測定値の判定限度と比較すること
- アイコンの中央、縁、ピンホール、印刷の切替部に、それぞれ判定規則を設けること
アイコンがOFF状態で不合格になる原因は複数あります。開口部が背後からの周囲光を通しすぎる場合や、印刷層にピンホールがある場合があります。白い下地層は、透過率が低くても局所的な色の違いとして見えることがあります。透明接着剤、センサーパターン、LEDパッケージ、ディスプレイの縁によって、ゾーンの輪郭が浮かび上がる場合もあります。斜めから見ると、表面光沢によってアイコンの境界が見えることもあります。
OFF状態の記録では、次の現象を区別します。
ゾーンを透過する光漏れ | ゾーン周囲の色差 | 表面反射 | 背面構造の透け見え | 印刷欠陥
これら5つをすべて、遮光性という問題として扱うと、対策すべき印刷層を誤ります。
ON状態の見え方は光路全体で決まる
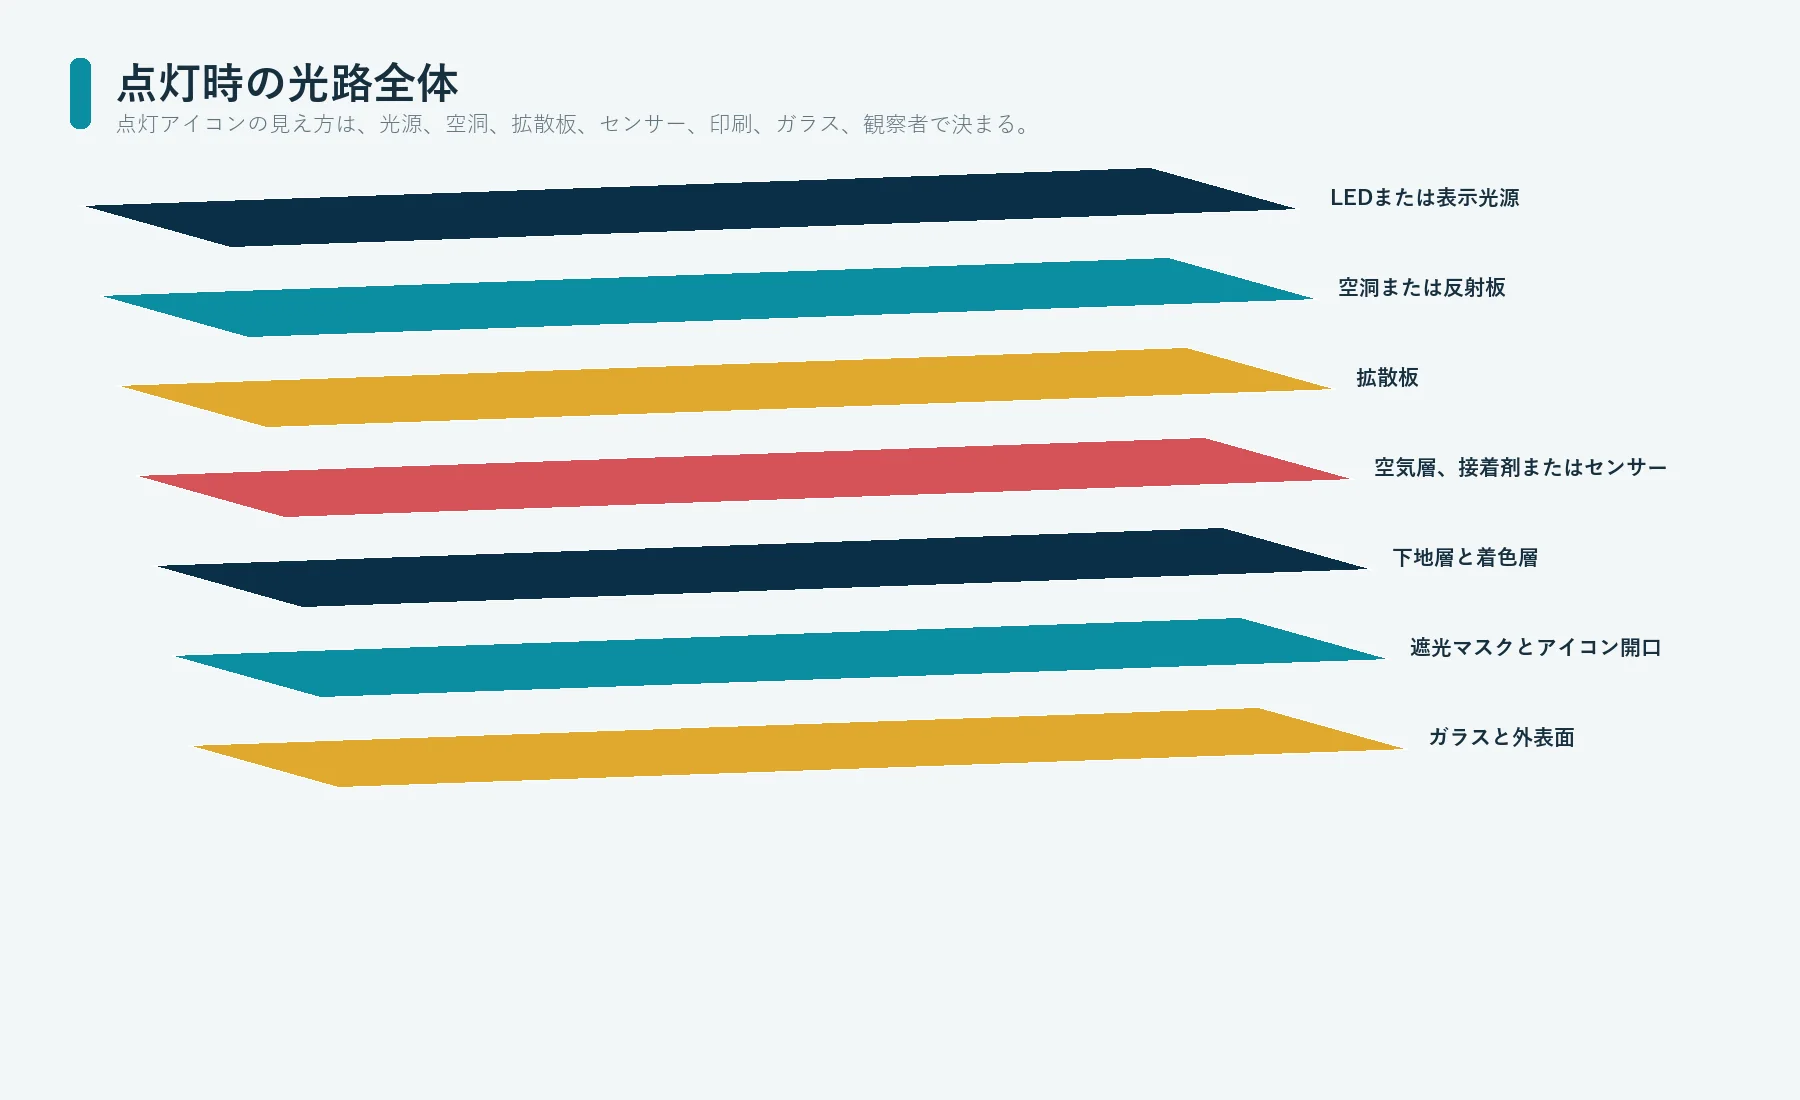
印刷開口部だけで点灯時の見え方が決まるわけではありません。LEDまたはディスプレイ、光学空間、反射板、拡散板、空気層または接着剤、センサー積層、ガラス、印刷層、表面仕上げ、観察者の位置によって決まります。
光路を図示します。
LEDまたはディスプレイ光源
        |
反射板、光学空間、導光板、または拡散板
        |
空気層、スペーサー、接着剤、またはタッチセンサー
        |
ガラス側に印刷した下地層と色層
        |
デッドフロントマスクとアイコン開口部
        |
ガラスと外面処理
        |
操作者の観察位置
ON状態の検査では、実際の光源部品番号、または光学的同等性を管理した代替品を明記し、その位置と向き、駆動条件、拡散板、筐体の色、パネルの取付方法を規定します。検査時に拡散光源を点光源へ置き換えると、製品では生じない局所的な高輝度部が現れる場合があります。逆の置き換えでは、製品で生じる局所的な高輝度部を見落とすおそれがあります。
要求される観察角度の範囲全体で、アイコンの中央、縁、内部の発光状態、色、隣接ゾーンへの光漏れ、外観を判定します。明るさを測定する場合は、測定器、測定配置、開口、安定化条件、背景、測定位置を記録します。カメラを使う場合は、露出と画像処理を固定します。スマートフォンの自動露出撮影は情報共有には便利ですが、合否判定の根拠としては不十分です。
表示窓には専用の光学仕様が必要
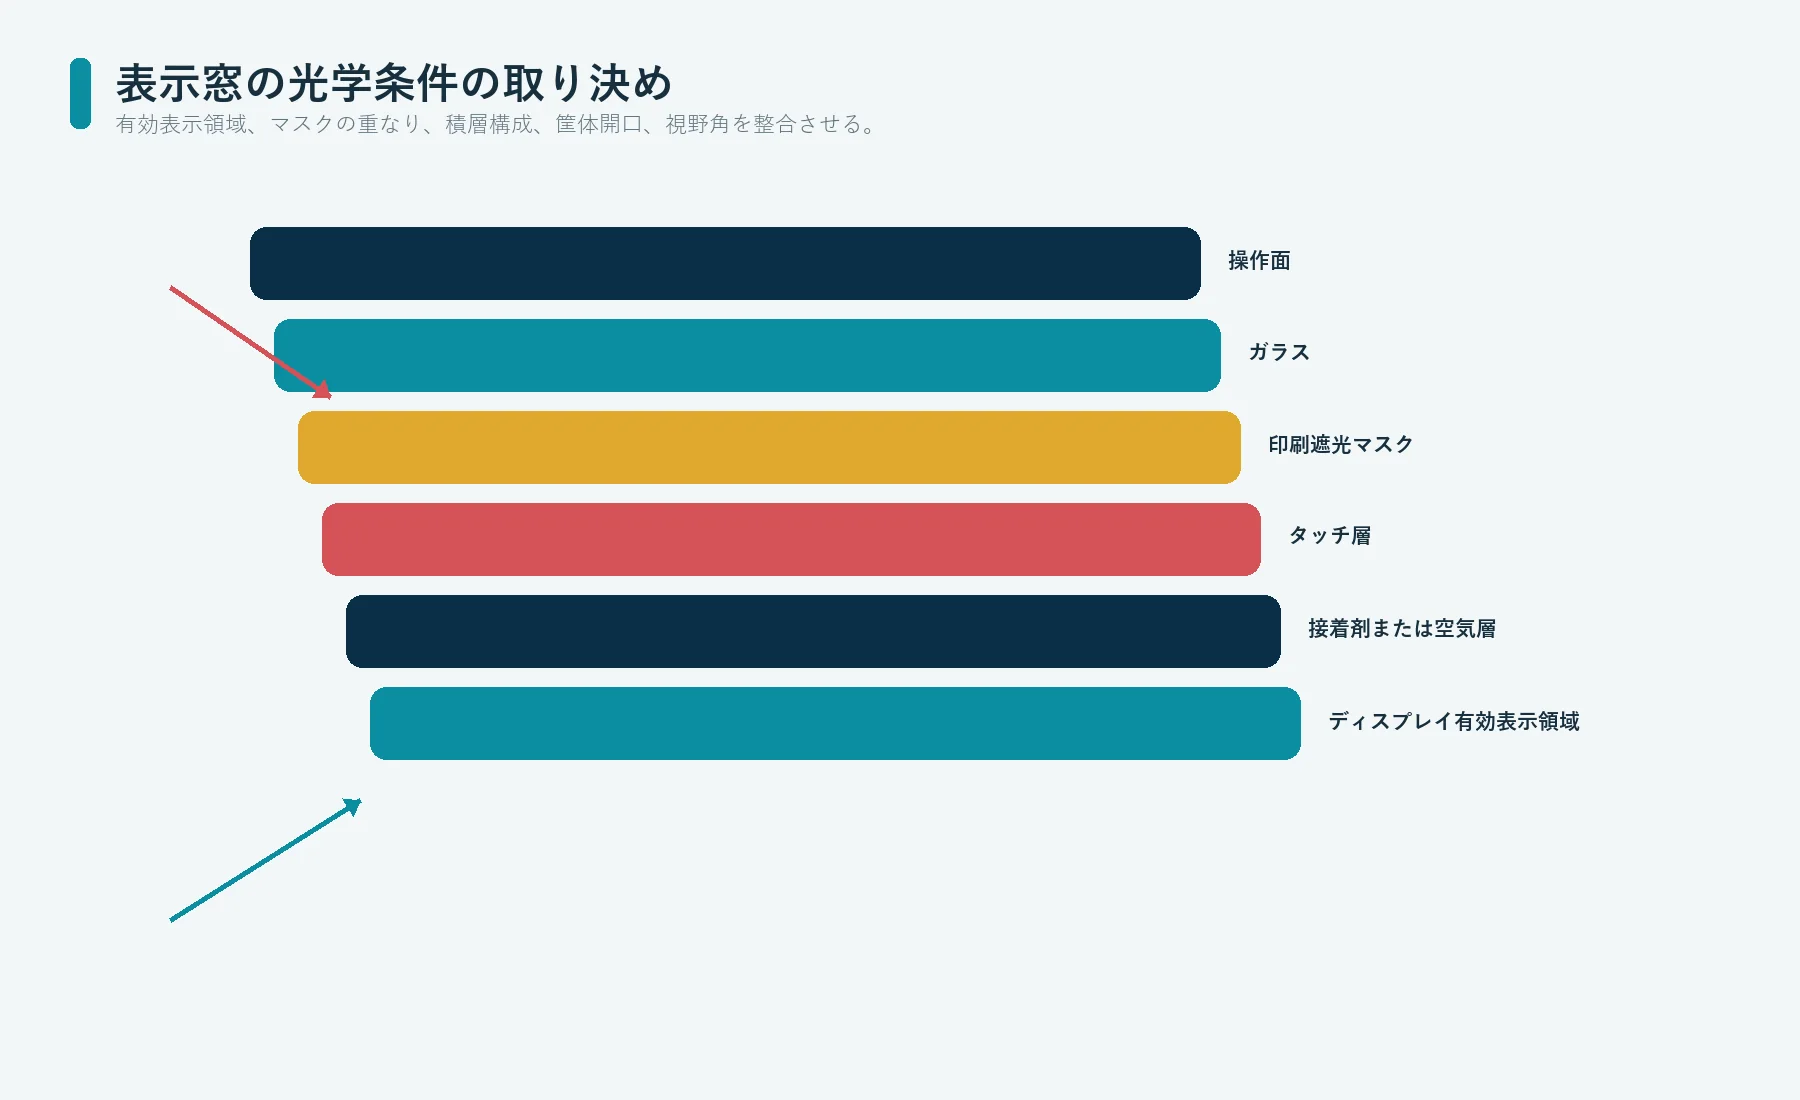
表示窓は、単に透明な開口部を大きくしたものではありません。表示情報を伝えるため、画像の重要な要素である黒レベル、色の関係、細かい文字、セグメントの輪郭、観察角度の範囲、境界位置を保つ必要があります。
表示窓の仕様には、次の項目を明記します。
- ディスプレイの有効表示領域と機械的外形
- 筐体と印刷マスクによって確保される可視画像領域
- ガラス、タッチセンサー、接着剤、ディスプレイの公称積層構成
- 有効画素を隠さずにディスプレイの縁を隠すために必要なマスクの重なり量
- 透明、着色、スモーク、部分印刷の各ゾーン
- 汚れ、ヘーズ、ピンホール、筋、縁の切替部の許容基準
- 通電検査時に表示させる指定画面
- 観察角度と周囲条件
- 保守や交換時に必要となる位置合わせ要件
ASTM C1649は、ガラス材料の可視光透過率を機器で測定する方法を規定しています。[3] ASTM E1164は物体色の評価に用いる分光データの取得を、ASTM E308は分光データからの色座標の計算を扱います。[4][5] これらの方法は、一連の測定手順を定義する際に役立ちます。ただし、HMIの観察条件、測定器の設定、開口、裏当て、合否判定限度、検査用表示画面を選定するものではありません。
表示窓の承認を1つの透過率だけで判断してはいけません。2つの表示窓で総合的な透過率が近くても、分光特性に由来する色味、ヘーズ、局所的な印刷のはみ出し、縁の品質、表示の読みやすさは異なる場合があります。
タッチ状態の評価にはインク、接着剤、空気層も含める
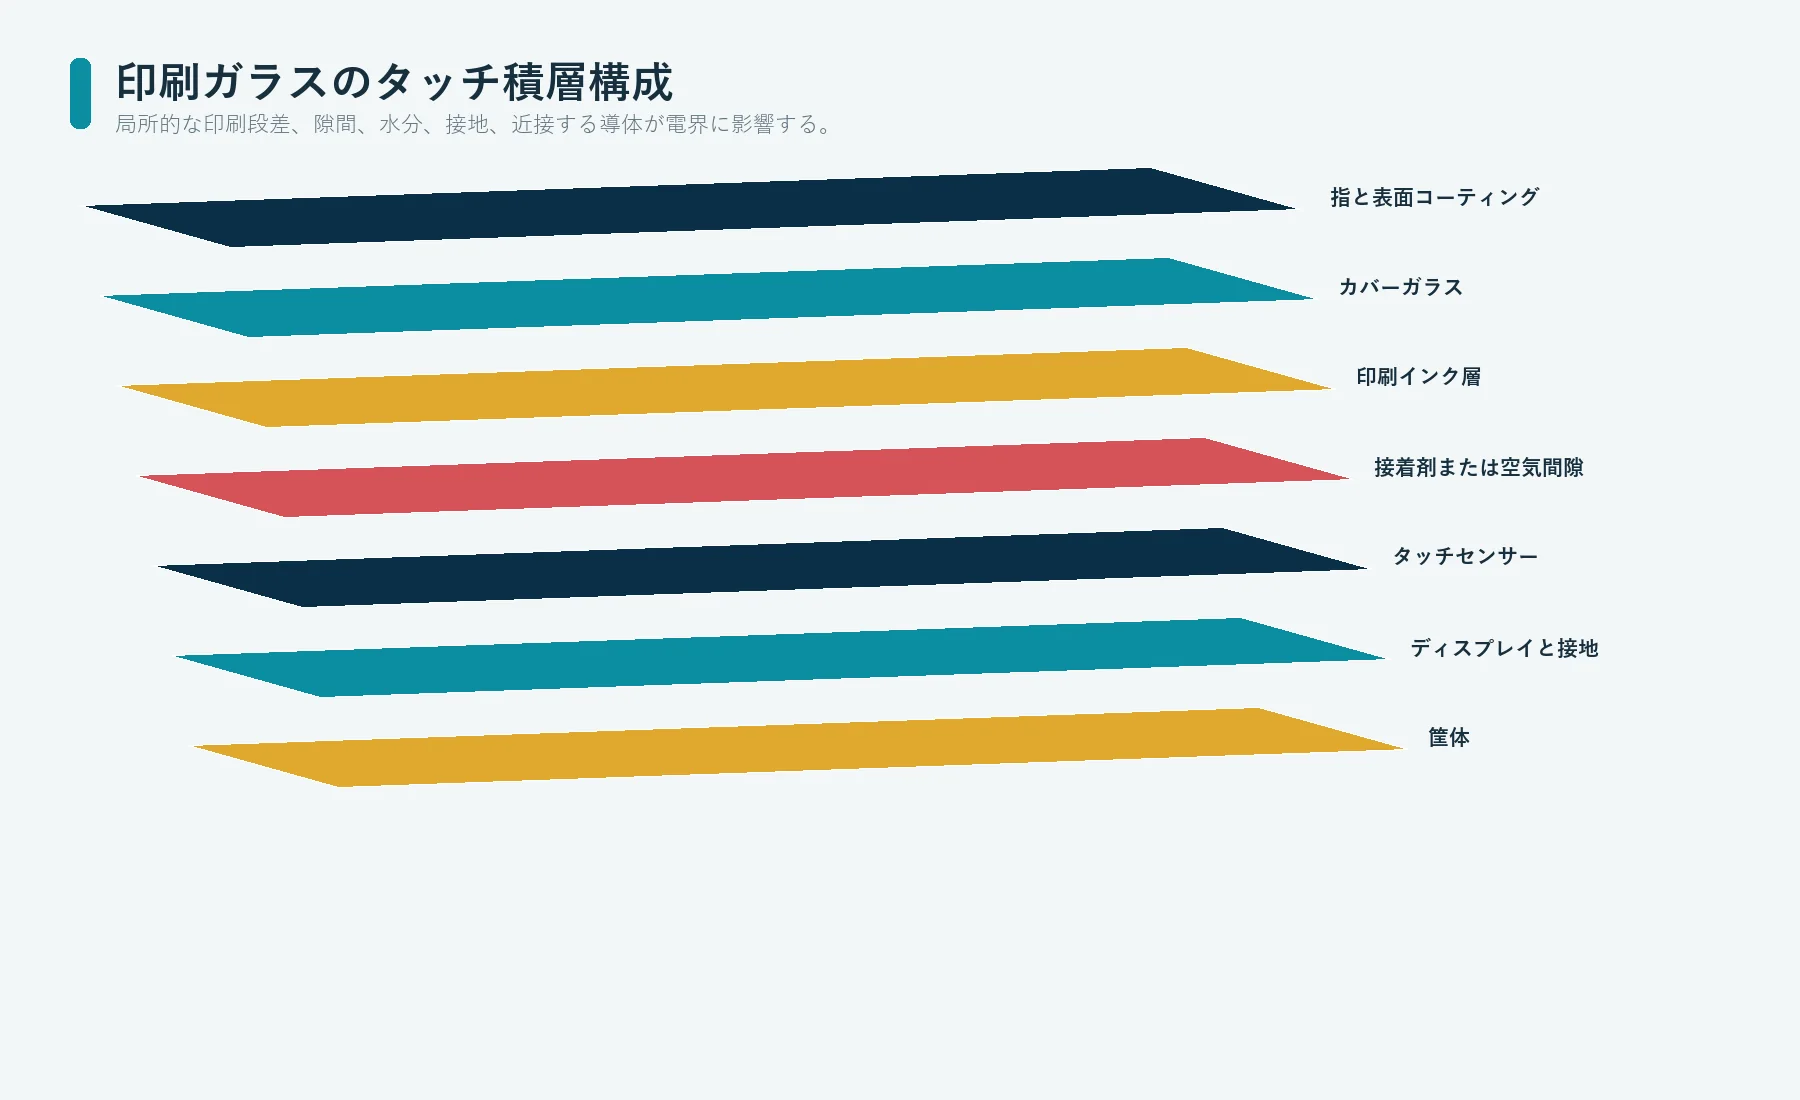
静電容量式タッチキーは、電極の上方と周囲にある誘電体および電気的環境全体の影響を受けます。評価対象には、カバーガラス、表面コーティング、印刷層、接着剤、センサー基板、局所的な空気だまり、筐体の接地、ディスプレイ、近傍の導体、水分、コントローラー設定などが含まれます。
Texas InstrumentsのCapTIvate設計ガイドでは、オーバーレイ材料、インク、接着剤、空気層、水分、接地、センサー形状、コントローラー設定を相互に関連する設計変数として扱っています。[6] これはシステム全体を評価対象とする考え方を裏付けるものであり、あらゆる製品に共通するガラス厚や感度の規則を示すものではありません。
各タッチゾーンについて、次の項目を記録します。
- 電極中心、電極形状、隣接電極、配線の基準
- カバー、印刷、接着剤、センサーの積層順序
- 局所的な空気層、印刷段差、スペーサー、支持されていない領域
- ディスプレイ、フレーム、締結部品、シールド、接地部との距離関係
- コントローラーとファームウェアの識別情報
- ベースライン、信号、ノイズ、しきい値、ドリフト、復帰動作の確認資料
- 乾いた指、指定手袋、水分、汚れ、洗浄の各状態
- 誤検知と隣接キーの動作確認
- 製品に組み込んだ筐体、ケーブル、電源、ディスプレイの動作条件
このカスタム静電容量式タッチパネルのページでは、カバー、センサー、接続テール、コントローラー、筐体との接続部を含む製品全体をご案内しています。GO-03で扱う範囲はより限定的であり、印刷ガラスと光学ゾーンをタッチ座標系に整合させる方法を管理します。
すべての背面部品まで一貫した基準で位置を管理する
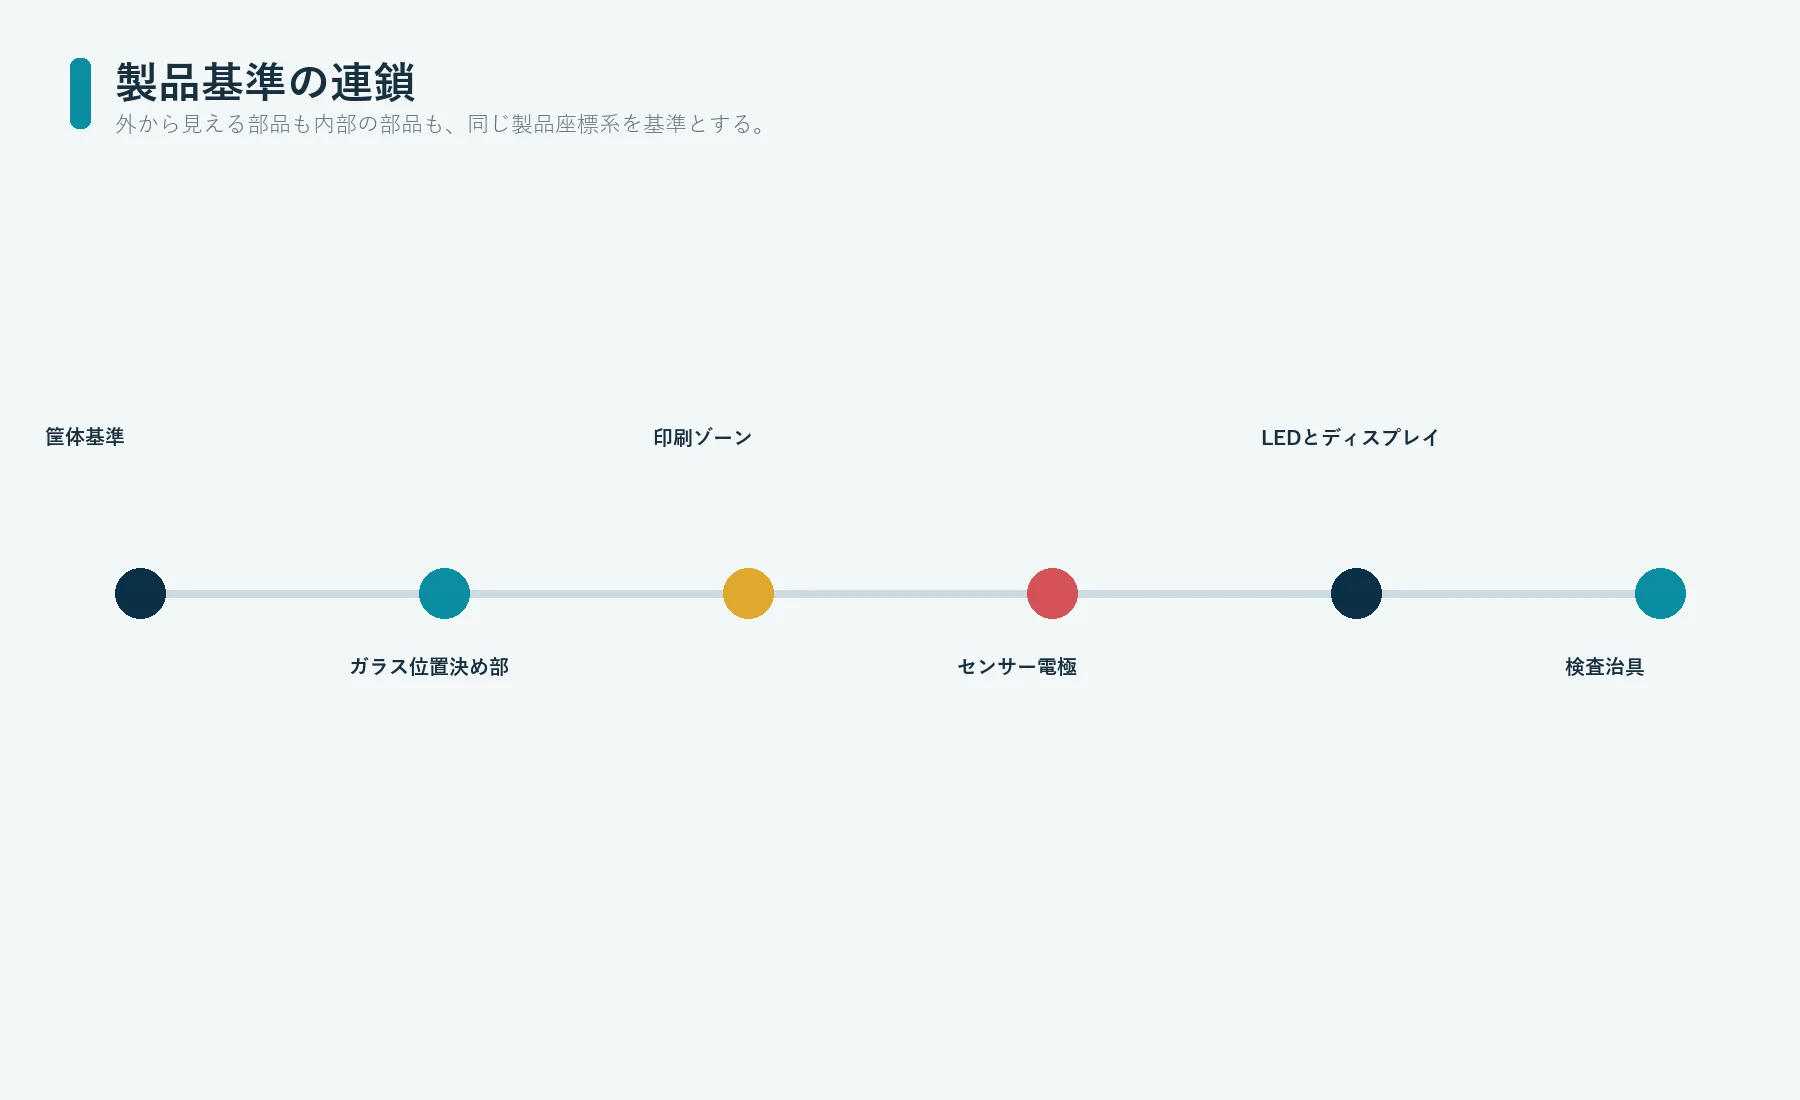
操作者に見えるのはガラス上のアイコンですが、機能上の中心は複数の異なる部品上にある場合があります。印刷されたキー表示はセンサー電極に、点灯する記号はLEDと拡散板に位置を合わせる必要がある場合があります。表示窓は、有効表示画像と筐体開口部に合わせなければなりません。ガラス自体は、端面、穴、受け治具、接着部の形状などを基準に位置決めされる場合があります。
次のように、1つの明確な基準系統で結び付けます。
製品筐体の基準
        |
ガラスの位置決め形状
        |
印刷された光学ゾーンの座標
        |
センサーと電極の座標
        |
LED、拡散板、ディスプレイの座標
        |
検査治具の座標
版下の公称座標は、製品内で直接的な物理的役割を持たない原点から設定される場合があります。スクリーン枠のマーク、カメラ用基準マーク、ガラスの角、筐体のボス、ディスプレイの取付ブラケット、センサーの接続テール基準は、それぞれ異なる座標系を使うことができます。正式発行する資料には、各座標系を製品要件にどう対応付けるかを明記する必要があります。
関連する静電容量式タッチ操作パネルの事例では、オーバーレイ、センサー、接地、ディスプレイとの距離、接着剤、筐体、電子回路、検査を含む積層全体の計画を紹介しています。特定されていないガラスパネルが、タッチ試験や光学試験に合格したことを証明するものではありません。
版下の層分け前に光学ゾーン管理表を作成する
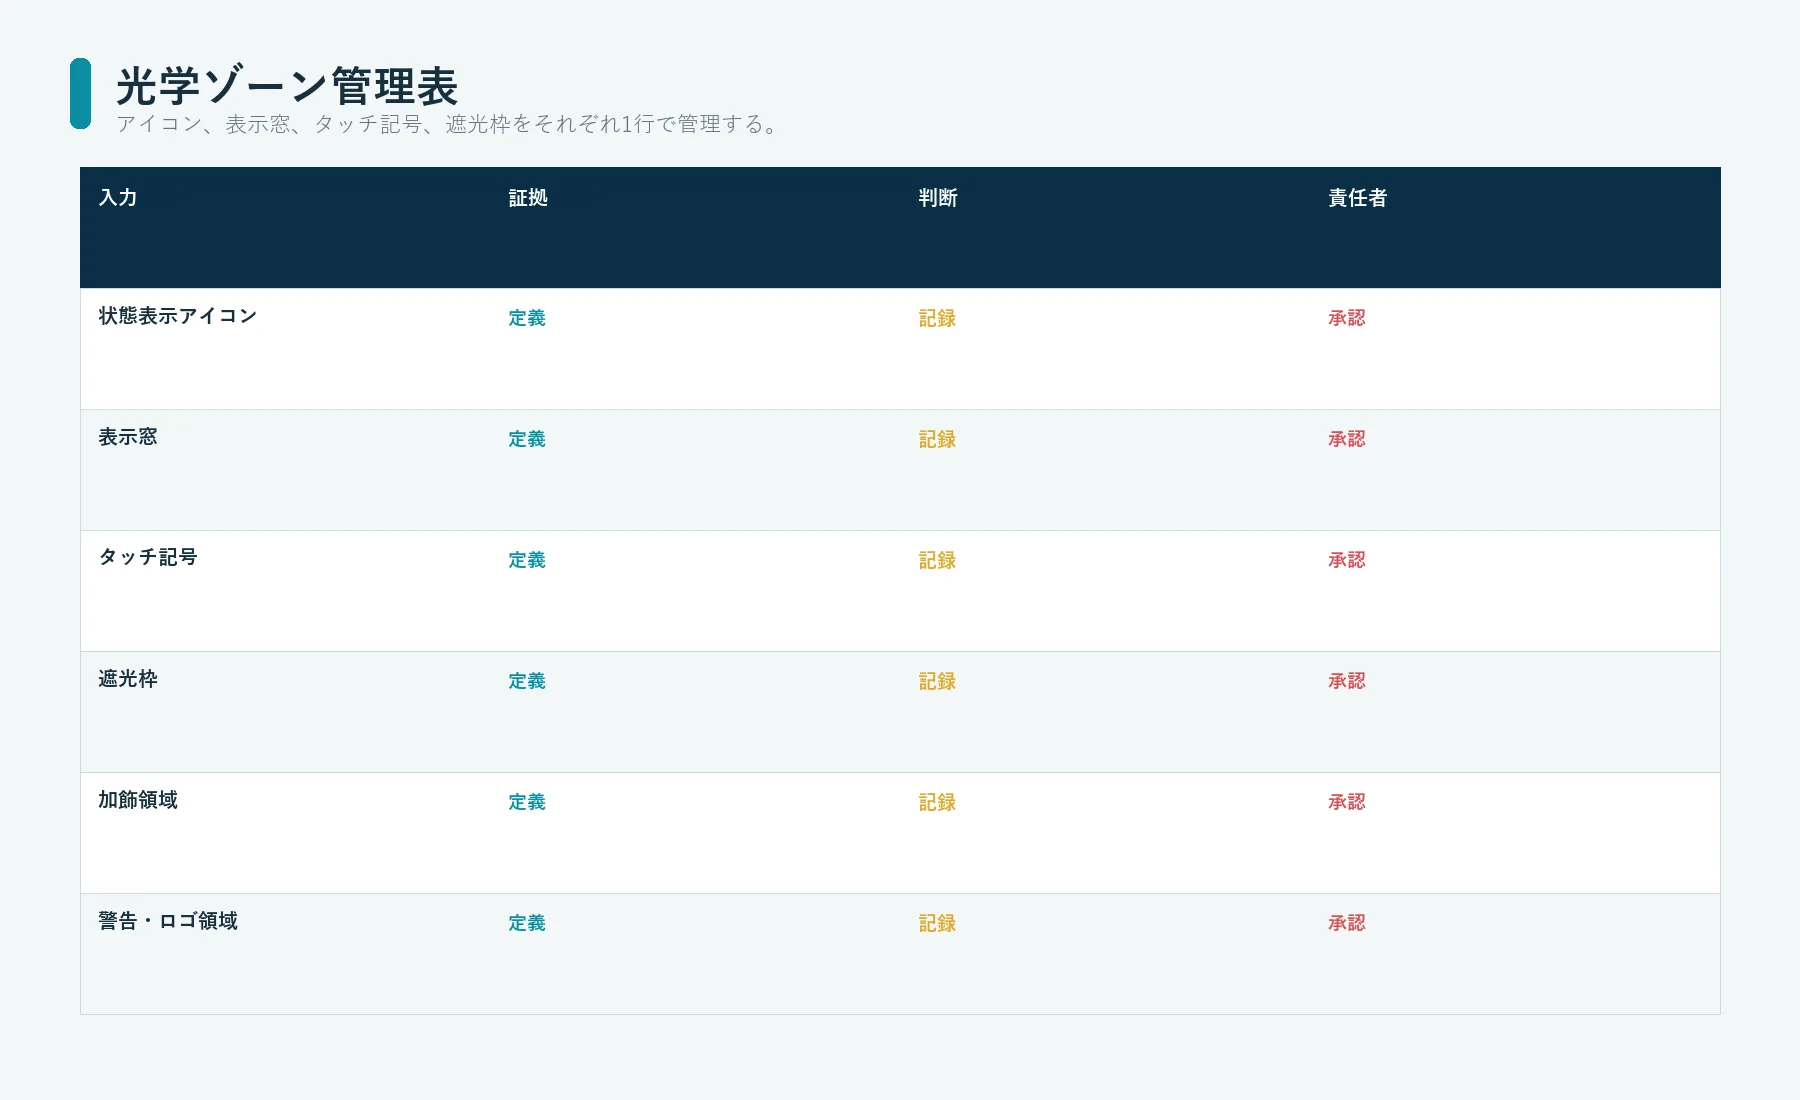
ゾーン管理表は、工業デザイン、電子回路、ガラス印刷、組立、検査をつなぐ資料です。版下を印刷色や製造用の層に分ける前に作成します。
アイコン、表示窓、インジケーター、装飾領域、タッチキー、ロゴ、警告表示、マスクされた外周枠ごとに1行を設けます。
| 光学ゾーン | OFF状態の要件 | ON状態の要件 | 基準 | 測定 | 判定限度 | 担当責任者 | 再評価が必要となる変更 |
|---|---|---|---|---|---|---|---|
| 状態表示アイコン | アイコンが隠れ、縁が透けて見えないこと | 点灯形状と色の均一性 | 製品上のキー中心 | 承認済みの治具と画像評価方法 | 案件ごとに定義 | HMI担当責任者 | LED、拡散板、インク、ガラス、隙間 |
| 表示窓 | 表面およびマスクの外観 | 画像の読みやすさと境界 | ディスプレイの有効表示領域 | 通電時の検査用表示画面と光学評価方法 | 案件ごとに定義 | ディスプレイ担当責任者 | ディスプレイ、色味、印刷、接着 |
| タッチ操作記号 | 外観と位置 | 照光機能を設ける場合の点灯時の見え方 | センサー電極の中心 | 目視評価とタッチ動作の検証 | 案件ごとに定義 | タッチ機能担当責任者 | センサー、コントローラー、カバー積層構成 |
| 不透明な外周枠 | 前面外観が均一で、背面構造が見えないこと | 縁から不要な光漏れがないこと | 筐体開口部 | 目視評価と寸法測定の方法 | 案件ごとに定義 | 機構担当責任者 | 筐体、接着剤、印刷 |
案件ごとに定義という表示は、最終的な合否判定値ではありません。サプライヤーが独自の値を設定しないようにするための未確定表示です。承認前に具体的な値へ置き換えてください。
管理表は、ある担当責任者が他の機能への影響を確認せずにゾーンを変更することも防ぎます。黒マスクを広げるとディスプレイの縁を隠せても、画像の一部が欠ける場合があります。LEDを明るくするとON状態の外観が改善する一方で、ピンホールが目立ったり、隣接ゾーンへの光漏れが増えたりすることがあります。下地印刷を厚くすると遮光性が高まっても、局所的なタッチ応答や印刷段差部の接着状態が変わる可能性があります。
版下座標と点灯時の座標は別々の確認資料になる
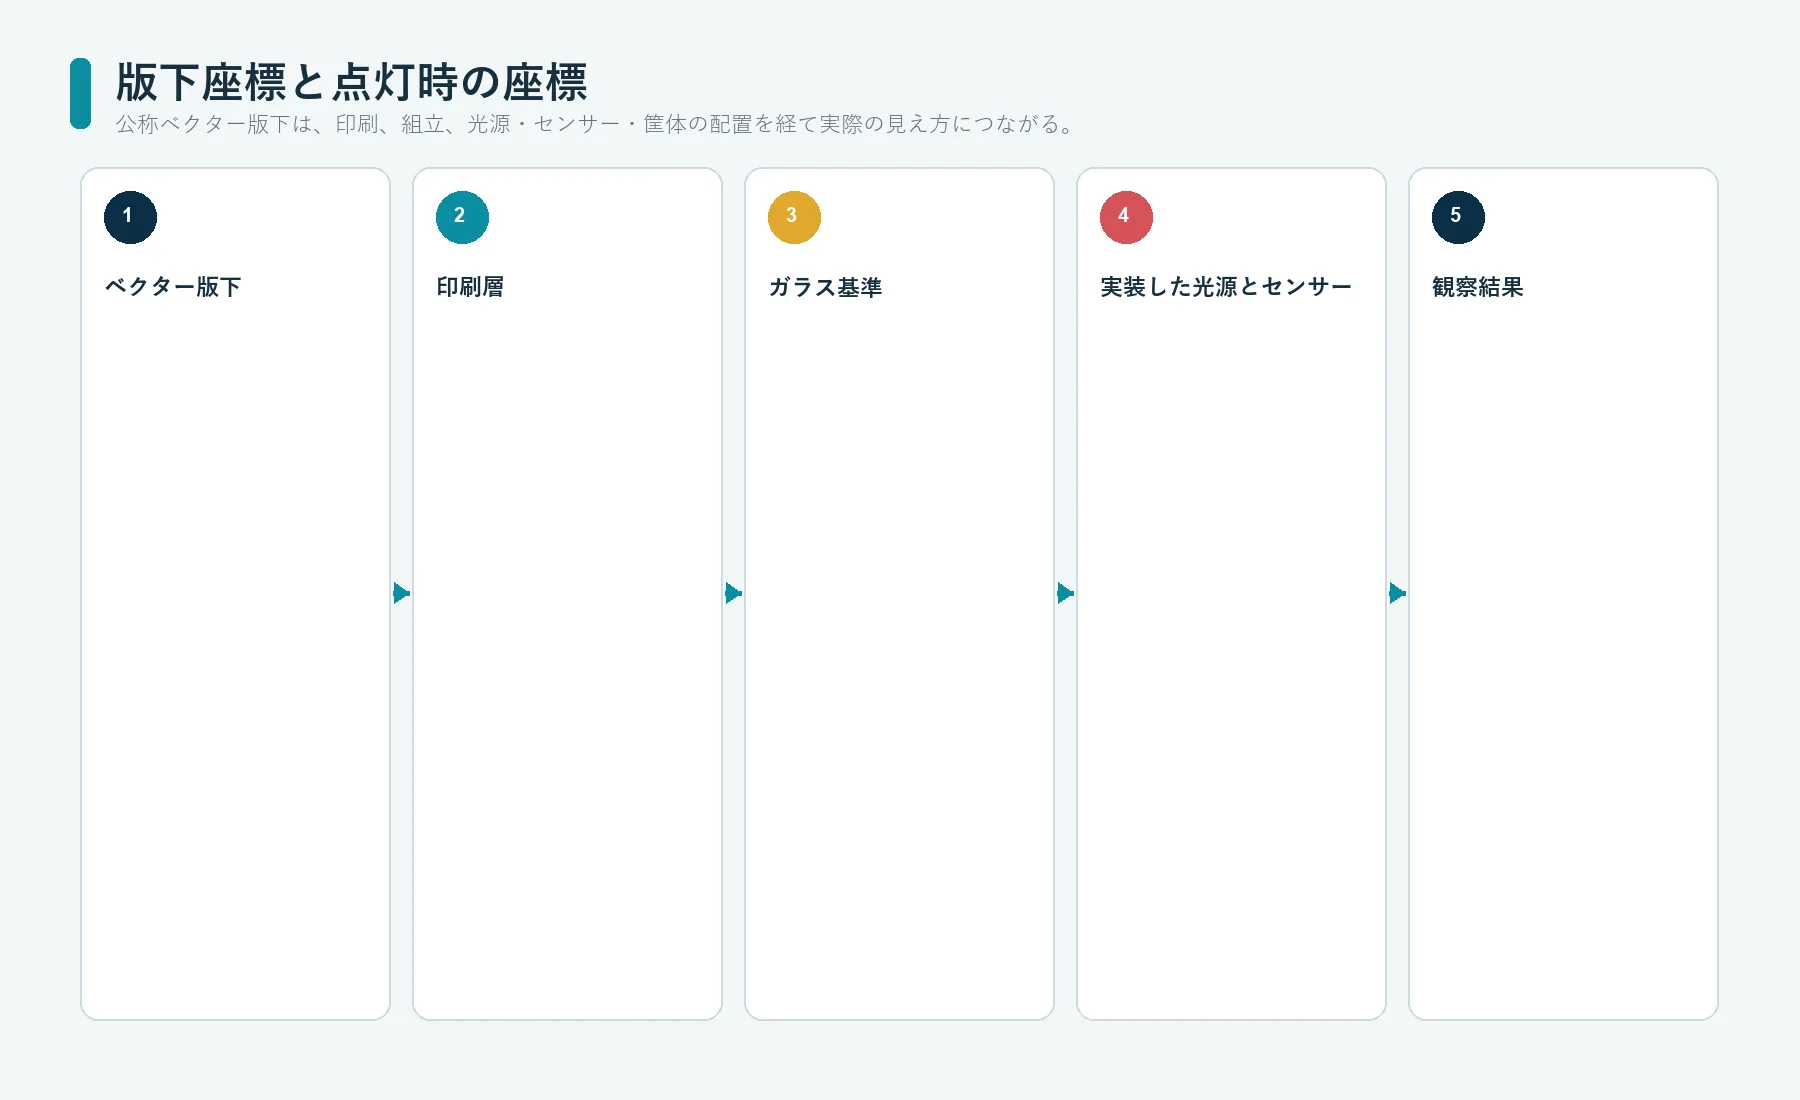
版下ファイルが示すのは公称の境界です。点灯時に見える位置は、スクリーンの位置合わせ、ガラスの位置、層間位置、LEDの位置、拡散板の形状、ディスプレイの位置、センサーの組付け、接着剤の流動、筐体とのはめあい、観察角度によって変わることがあります。
少なくとも、次の相対位置関係を分けて扱います。
- アイコン版下とガラス基準
- 色層と遮光層または下地層
- アイコン開口部とLEDまたは導光板の中心
- 表示マスクとディスプレイの有効表示領域
- タッチ操作記号と電極中心
- 印刷外周枠と筐体開口部
- ガラス端面または穴と筐体の位置決め部
- 完成組立品と検査治具
印刷層間の位置合わせ結果だけでは、アイコンとLEDの相対位置は確認できません。実験台上でLEDが版下の中央にあっても、センサーと接着剤を組み込んだ後も中央にあるとは限りません。ガラス上の表示マスク寸法が正しくても、取付ブラケットが別の部品を基準にディスプレイを位置決めしている場合があります。
関連するグラフィックオーバーレイ印刷技術のページでは、色、遮光性、表示窓、版下、印刷工程に関する幅広い内容を扱います。GO-03では、印刷を製品組込時の光学座標のつながりを構成する1要素として扱います。
印刷層構成を層ごとに正式承認する
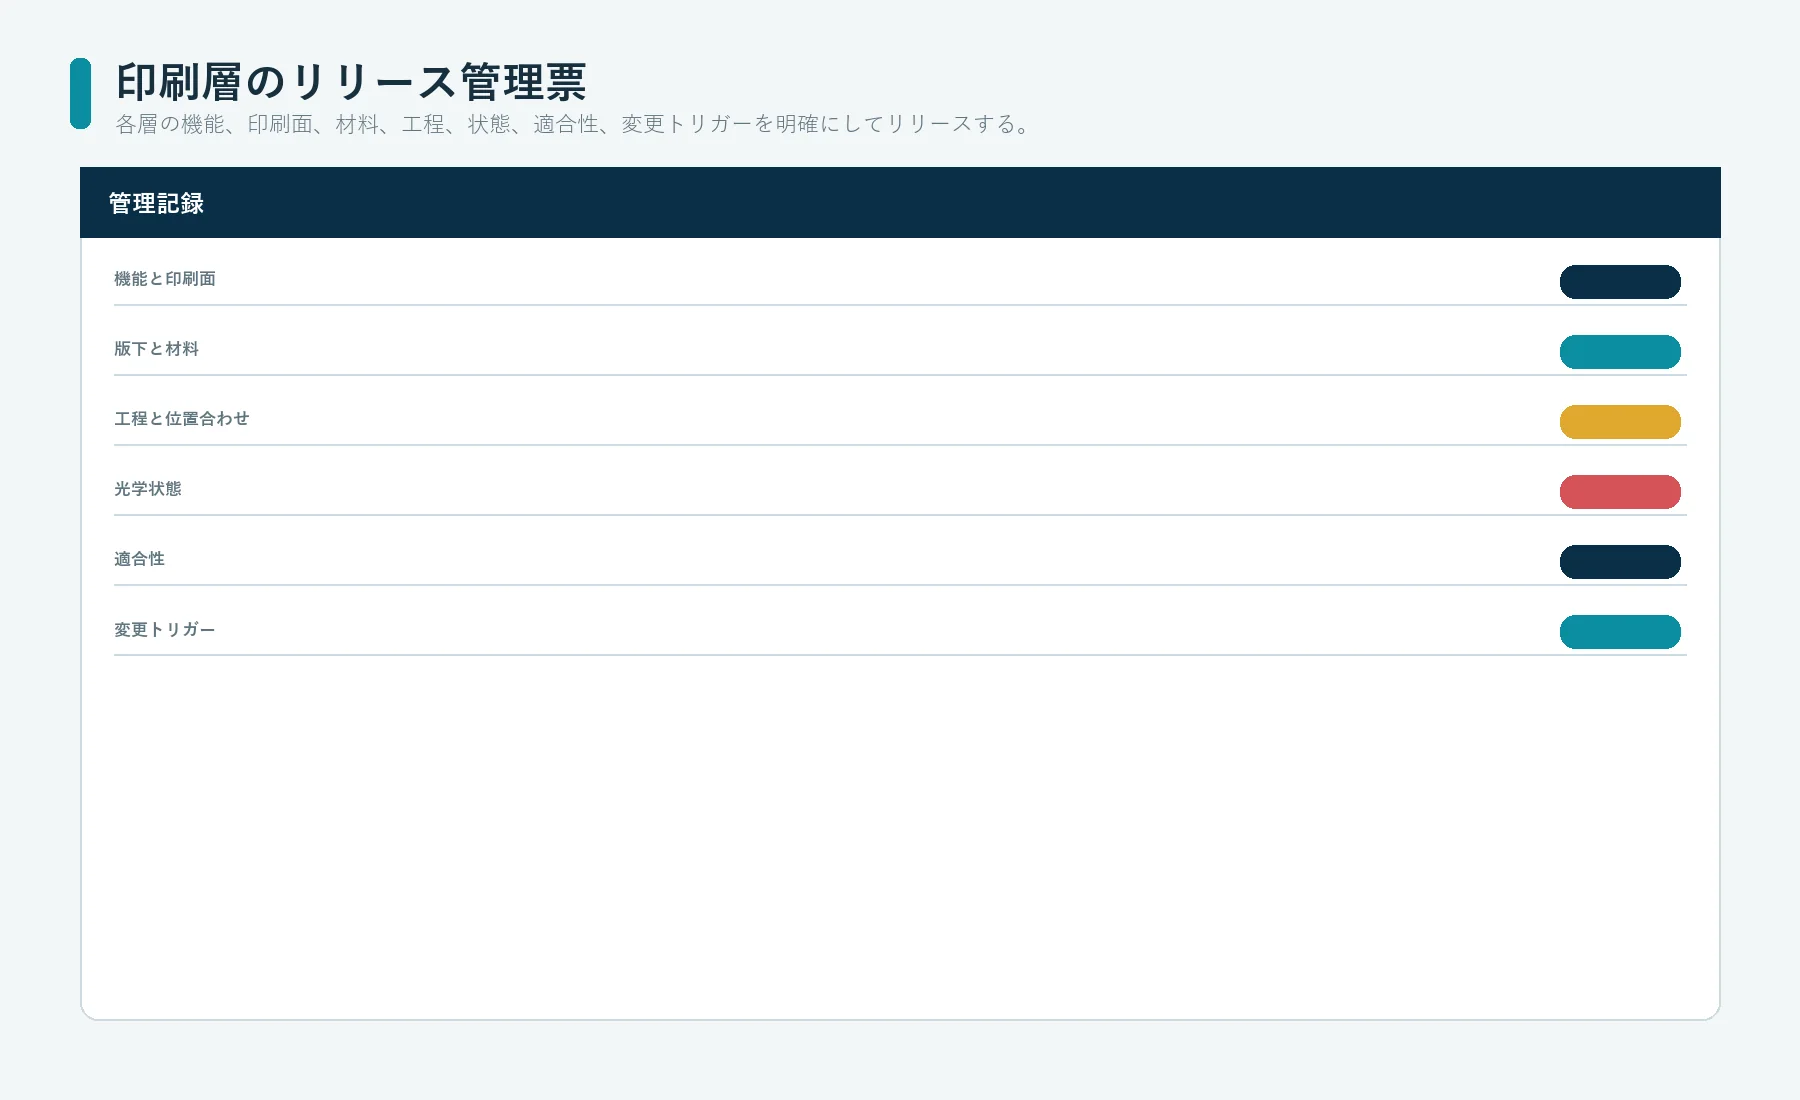
前面の外観は、複数の印刷層によって形成される場合があります。デッドフロントのアイコンには、暗色マスク、色層、半透明または白色の下地層、遮光層、透明領域などを、案件に応じて組み合わせます。正確な積層構成は、サプライヤーとの検討と代表サンプルに基づいて決定しなければなりません。画面写真や競合製品のサンプルから推測してはいけません。
各層について、次の項目を明記します。
| 項目 | 必要な記録 |
|---|---|
| 機能 | 装飾色、隠蔽、下地、透過制御、外周枠、表示窓、工程用マークのいずれか |
| 印刷面 | 操作者側の面または裏面 |
| 版下の正本 | ファイル、層名、改訂番号、縮尺、向き |
| 材料の識別情報 | インクまたはエナメルの製品系統、色、必要に応じて触媒や硬化剤 |
| 工程 | 印刷方法、硬化または焼成の工程、取扱いと手直しの規則 |
| 位置合わせ | 基準、隣接層、管理対象の境界 |
| 光学評価 | OFF、ON、表示、または該当するすべての状態 |
| 適合性 | ガラス、コーティング、接着剤、センサー、接合部、洗浄剤、次工程 |
| 再評価が必要となる変更 | 確認資料の再取得が必要になる変更項目 |
色名だけで工程を指定してはいけません。黒、白、スモークといった名称では、化学組成、遮光性、分光特性、光沢、層厚、硬化条件、適合性は特定できません。同様に、Pantoneの色番号は目標色を伝える手段にはなりますが、透明または照光する積層構成の外観全体を定義するものではありません。
ASTM D2244は、機器で測定した色座標から色の許容差と色差を計算する方法を規定しています。[7] 試料、測定器の幾何条件、イルミナント、観測者、表面状態、裏当て、測定位置、許容色差を案件ごとに定義したうえで使用してください。
ガラスの加工順序によって版下計画の変更が必要になる
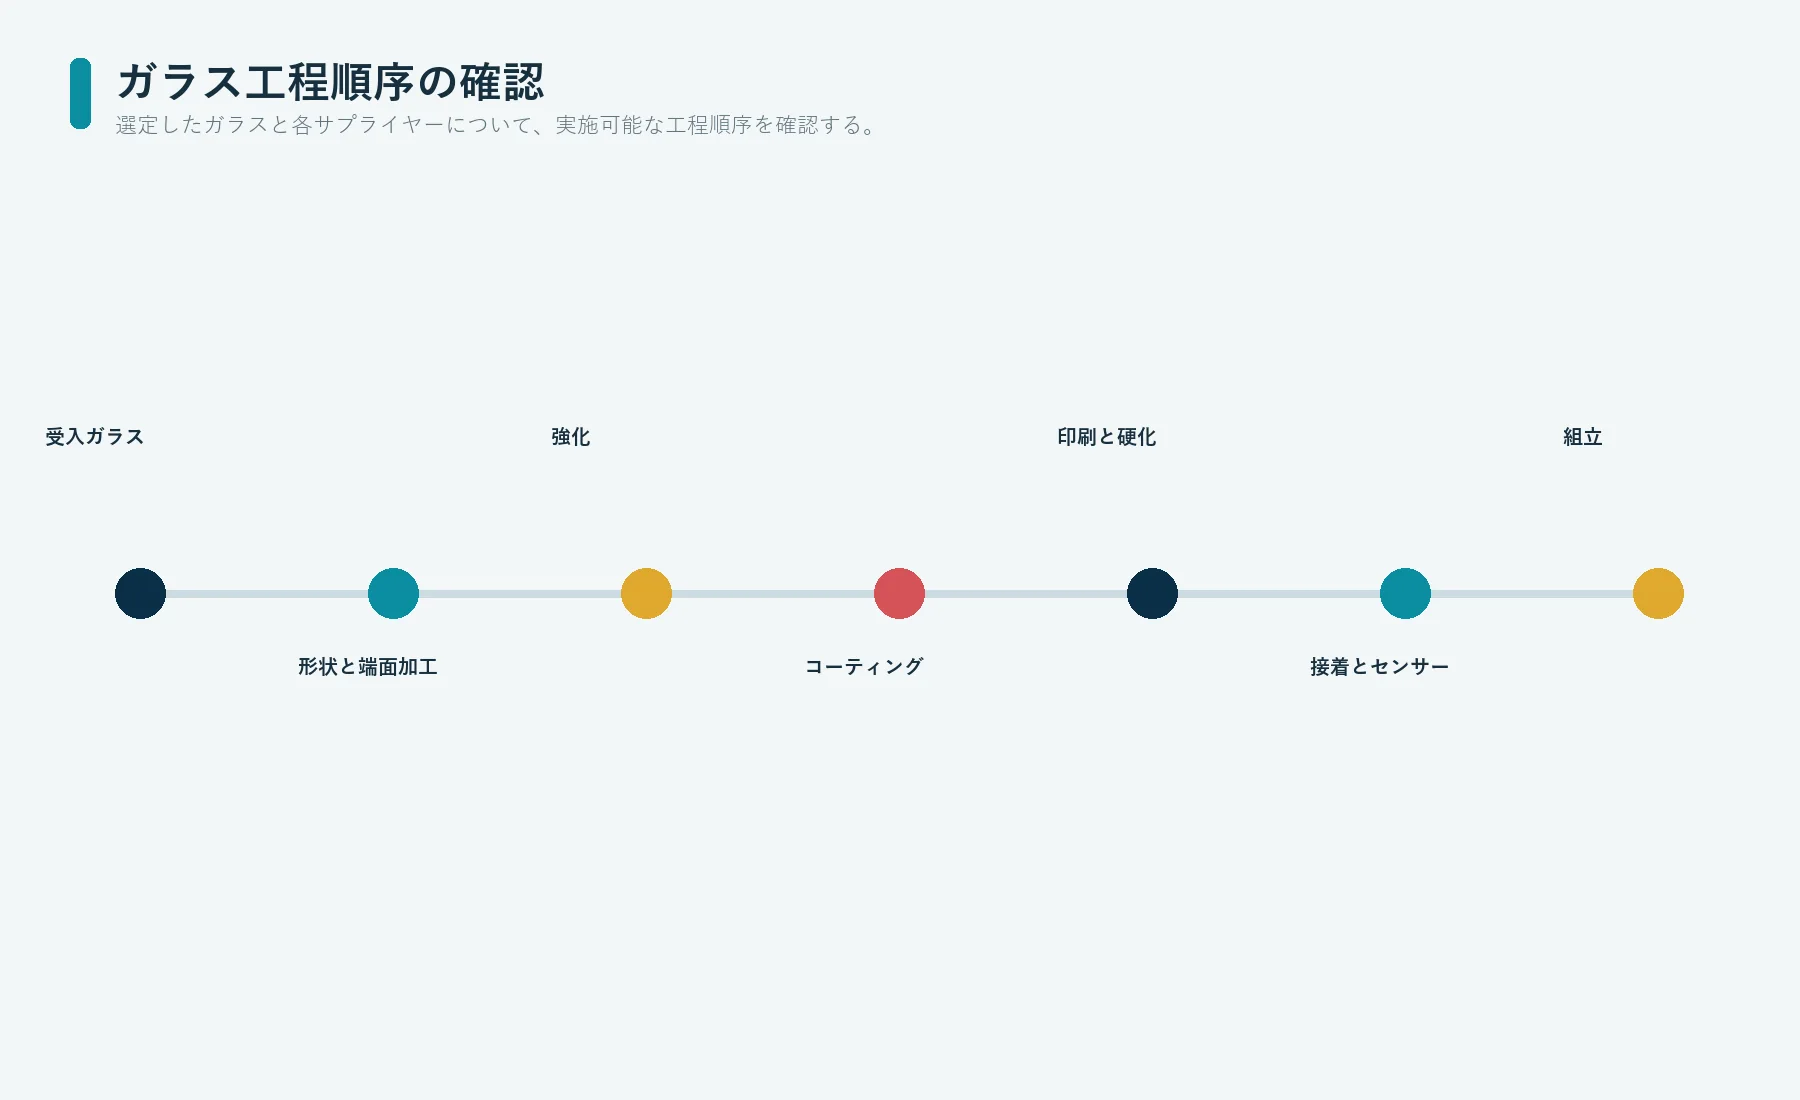
図面では、表示印刷、ガラス強化、穴加工、端面仕上げ、コーティング、接着剤を、それぞれ独立した項目のように要求することがあります。しかし、これらは相互に関係しています。実施可能な順序は、選定したガラスと加工方法によって決まります。
ASTM C1036は平板ガラスの仕様を、ASTM C1048は倍強度ガラスおよび強化ガラスの平板を対象としています。[8][9] ASTM C1954は、建築用途の平板ガラスに用いる装飾エナメルを扱います。[10] これらの規格は、材料や加工に関する用語を明確にするのに役立ちます。ただし、HMIカバーを正式承認したり、JASPERの対応能力を定義したり、小型操作パネルの適切な加工順序を決めたりするものではありません。
治工具の製作前に、次の点を確認します。
- 熱処理工程の前に完成させる必要がある形状
- その後の切断、穴あけ、研削、コーティング、手直しが許容されるか
- 選定した印刷層が熱処理に耐える必要があるのか、熱処理によって形成されるのか
- コーティングや強化処理した表面が、密着性や印刷に影響するか
- 印刷、コーティング、接着剤、タッチセンサーを、それぞれどちらの面に配置するか
- 端面、穴、切欠き、角部の品質をどう検査するか
- ガラスの向きと各面の識別を、どのように追跡可能な状態に保つか
確認結果によっては、版下、材料、組立方法の変更が必要になります。想定したガラス加工工程では実現できない見栄えのよい版下を承認するよりも、この段階で変更する方が適切です。
検査治具も光学条件の定義に含める
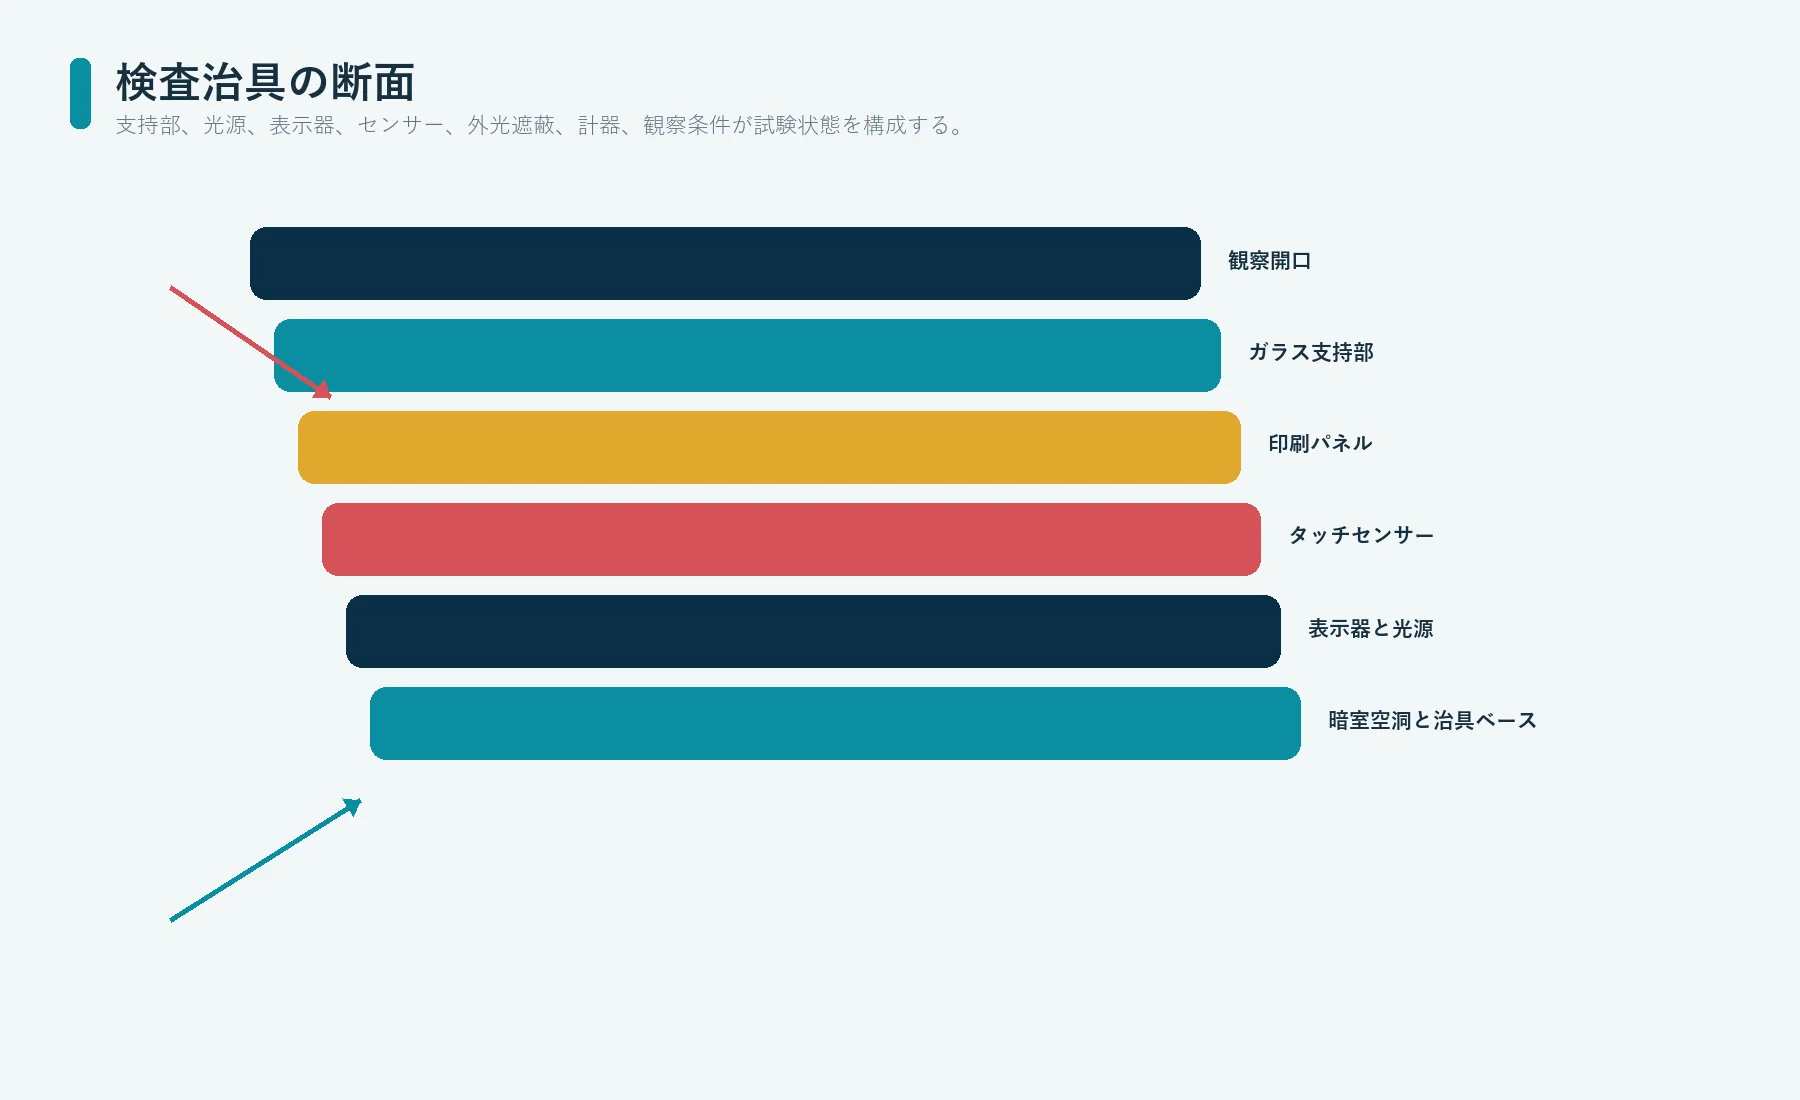
柔軟なフィルムはライトボックスに載せて評価できることが多い一方、剛性のあるガラス操作パネルには、評価に関係する支持条件、裏当て、光源位置、ディスプレイ位置、観察時の幾何条件を再現する治具が必要です。
治具の記録には、次の項目を示します。
- 製品基準と位置決め方法
- ガラスの支持点と許容されるクランプ方法
- 暗い内部空間、反射板、拡散板、LED、ディスプレイの幾何学的配置
- タッチ動作を確認する場合のセンサーとコントローラーの構成
- 周囲光の遮蔽と、条件を管理した観察用開口部
- 測定器またはカメラの位置
- 通電時のテストパターンと安定化手順
- 表面の洗浄方法と取扱方法
- 治具の改訂番号と、校正または検証の記録
- マスターサンプル、限度見本、デジタル基準データの正本
製品とは異なる曲げや応力をガラスに与える治具は避けてください。光漏れの経路を覆ってしまう不透明な支持部も避けます。製品が有色のインジケーター、分割された導光板、特定の黒レベルを持つディスプレイを使う場合は、汎用の白色ライトボックスを代用してはいけません。
治具は単なる工場設備ではありません。合否判定要件を物理的に再現するものです。治具の図面と改訂番号も、パネルの記録と一緒に管理します。
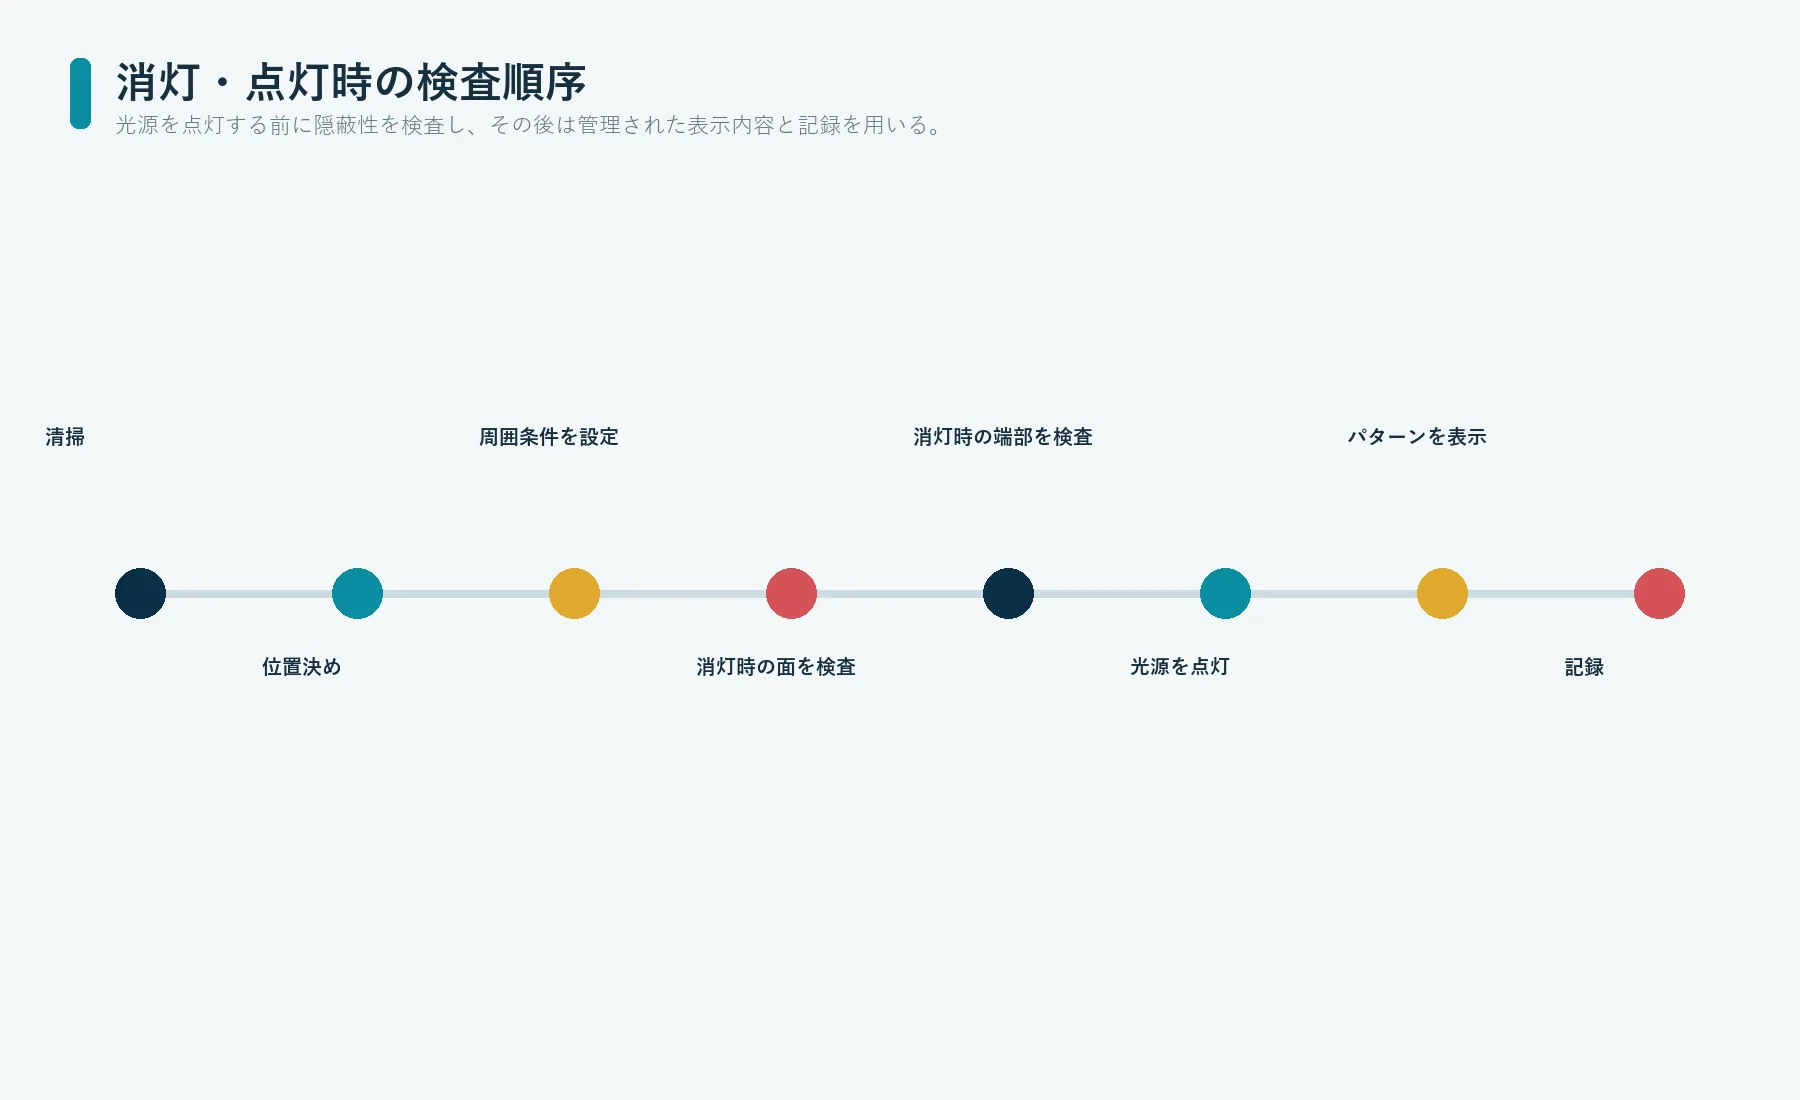
点灯前にOFF状態の光漏れを検査する
点灯したパネルから検査を始めると、観察者の目が明るさに順応し、OFF状態のわずかなコントラストを見落とすおそれがあります。無通電状態を先に検査してください。
次の手順が有効です。
- 承認済みのガラス積層構成を洗浄し、所定の状態に調整する
- 規定した治具または実製品を代表する組立品に取り付ける
- 内部光源が消灯していることを確認する
- 周囲条件と観察時の幾何条件を設定する
- 前面全体を検査または測定する
- アイコンの中央、縁、角部、隣接領域との切替部を検査する
- ピンホール、局所的な色差、背面構造の透け見え、表面の外観異常を記録する
- 承認済みの限度判定方法で比較する
- サンプルの識別情報を保持してから通電する
OFF状態の光漏れに対し、インクを増やすだけで対処してはいけません。まず、不具合の原因が透過、色、ピンホール、背面構造、反射、層間の位置ずれのどれにあるかを特定します。ある領域のインク量を増やすと、硬化、印刷段差、密着性、ON状態の明るさ、タッチ動作、表示窓とのバランスが変わる可能性があります。
規定した表示内容でON状態と表示状態を検査する
通電検査では、既知の光源状態を使用します。任意の製品画面や変動するLED駆動条件では、信頼できる比較ができません。
照光アイコンには、次の点を確認できる管理された点灯手順を用います。
- アイコン全体の均一性
- 各ゾーン単独点灯時の独立性
- 隣接ゾーンへの光漏れ
- 要求範囲内の最低駆動条件での状態
- 要求範囲内の最高駆動条件での状態
- 製品で許容する場合の色またはビン区分の変更
- 観察角度の範囲内での見え方
- 近くのディスプレイ表示内容との相互作用
表示窓では、黒、白、原色または診断用の色、細かい文字、縁のマーカー、製品上重要な表示など、選定した画面を使用します。具体的な組み合わせはディスプレイと用途によって決まります。目的は、色かぶり、ヘーズ、挟み込まれた異物、マスクのはみ出し、画素の欠け、縁の光のにじみ、接着の不均一、視差を顕在化させることであり、見栄えのよいデモを作ることではありません。
光源の識別情報、電気的条件、ディスプレイ設定、暖機または安定化条件、周囲条件、観察時の幾何条件、画像処理設定を記録します。保存する基準画像には、使用した治具とソフトウェアの改訂番号を明記します。
タッチと組立の検証には通電した実製品の積層構成を使う
タッチ機能は、実製品を代表する組立品の光学検査後に承認します。実験用センサーにガラス単体を載せた状態で承認してはいけません。組み込まれた筐体、ディスプレイ、ケーブル、接地、電源、近傍の電子回路によって結果が変わる可能性があります。
ゾーン管理表を使い、各印刷記号を次の項目に対応付けます。
- センサー電極
- コントローラーのチャンネル
- ファームウェアの機能
- 画面表示または照光によるフィードバック
- 筐体開口部または機械的な位置決め部
- 検査結果
意図した入力の検知と、意図しない反応の両方を確認します。すべての対象キーが合格していても、隣接キーとの結合、ディスプレイ動作中の誤検知、洗浄後のドリフト、周縁部の反応低下が生じる場合があります。水分、手袋、汚れ、接地された物体が関係する場合は、それぞれの状態と、それらを取り除いた後に期待する復帰動作を定義します。
タッチ機能が正常でも見た目の位置ずれを許容するか、アイコンが中央に見えても機能上の中心のずれを許容するかを、案件ごとに決める必要があります。多くのHMIでは、これらは別の不具合区分であり、それぞれに判定限度が必要です。
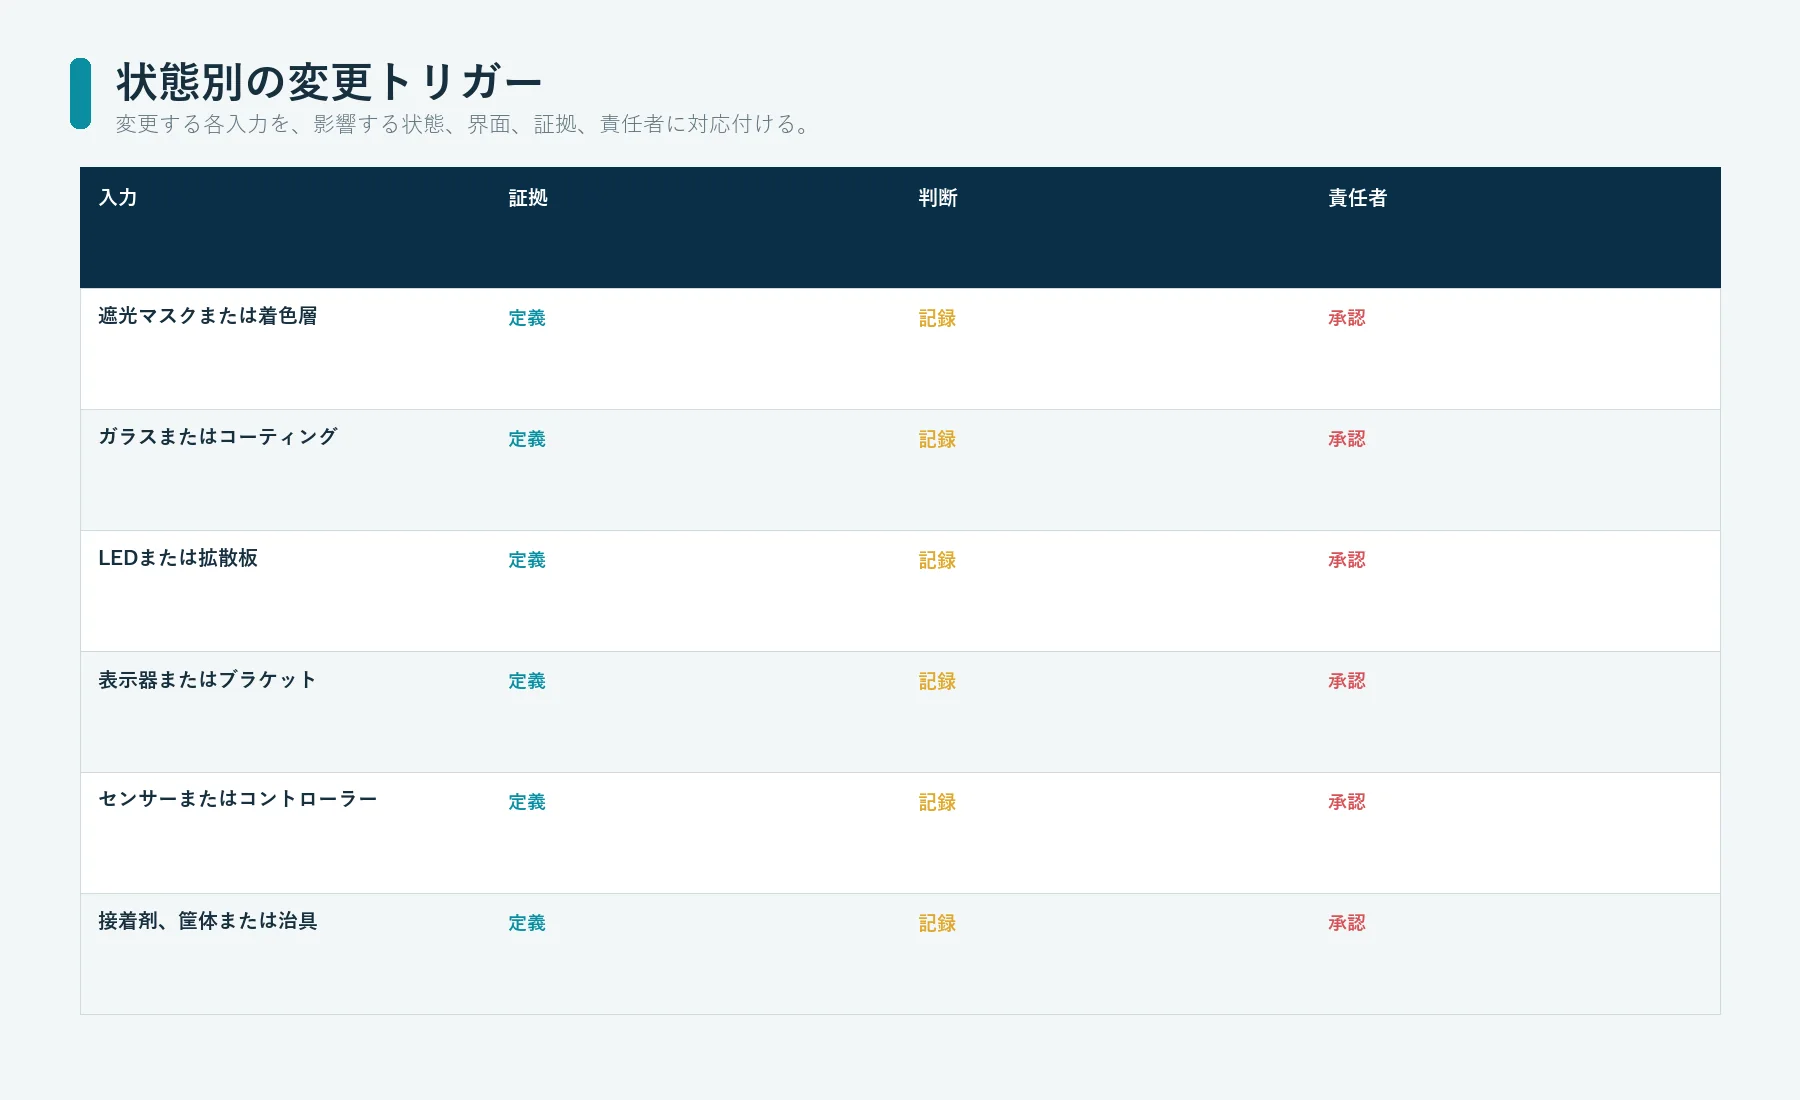
変更管理は影響を受ける状態に応じて行う
サンプル承認後の変更に対して、毎回同じ一律の再試験を行うべきではありません。変更によって影響を受ける状態と接続部を対象に、再評価を行います。
| 変更項目 | 最初に影響を受ける状態 | 追加確認項目 |
|---|---|---|
| 暗色マスクまたは下地層 | OFF、ON、表示 | タッチ、接着部の段差、硬化 |
| 色層または半透明層 | ON、表示 | OFF状態の局所的な色差、カメラ評価方法 |
| ガラスの材料系統または表面 | OFF、表示、タッチ | 端部、強化工程、密着性 |
| LED、拡散板、光学空間 | ON | OFF状態の背面構造の見え方、熱的挙動 |
| ディスプレイモジュールまたは取付ブラケット | 表示、組立 | タッチ検出ノイズ、マスクの重なり量 |
| センサーまたはコントローラー | タッチ | アイコンの位置合わせ、ディスプレイとの距離 |
| 接着剤、スペーサー、光学接合部 | 表示、タッチ、組立 | 気泡、応力、保守 |
| 筐体の位置決め部または開口部 | 組立 | すべての光学的な位置合わせ |
| 検査用治具またはソフトウェア | 検査 | 承認済みサンプルとの相関 |
正式承認の記録には、次の項目を使います。
変更項目 | 影響を受ける光学ゾーン | 影響を受ける状態 | 必要な確認資料 | 承認責任者
この形式により、サプライヤーによる代替品への変更を単なる書類処理で済ませることを防げます。また、変更の影響を受けた状態を見落としたまま、無関係な試験を繰り返すことも防げます。
確認資料の記録には、JASPERの品質・試験ページで示す枠組みを使い、要件、試料、方法、結果、合否判定、記録を対応付けてください。この枠組み自体は、特定のガラス、インク、光源、ディスプレイ、タッチ積層構成、組立品がすでに合格していることを証明するものではありません。
デッドフロントガラスが適さない構成もある
デッドフロントガラスの主な効果が動作要件と相反する場合は、無理に採用してはいけません。
次の場合は、別の構成を検討してください。
- 無通電でもアイコンが見える必要がある場合
- 利用できる光量が非常に少なく、必要なON状態の外観を得られない場合
- 隠蔽用の積層構成では確保できない、より透明な光路がディスプレイに必要な場合
- 保守計画で頻繁な取り外しが必要となり、接着された剛性積層構成ではリスクを許容できない場合
- 筐体が光学部品とタッチ部品の位置合わせを維持できない場合
- 重量、衝撃、曲率、交換の要件に、柔軟なオーバーレイの方が適している場合
- ディスプレイにソフトウェアで直接表示することで、固定の隠蔽記号が不要になる場合
- 選定したカバーと組立構成では、タッチ性能を安定させられない場合
既存のデッドフロントメンブレンスイッチの記事では、柔軟なオーバーレイを用いた、点灯時のみ見えるアイコンを扱っています。GO-03はその記事に代わるものではありません。選択はガラス外観の好みではなく、インターフェース全体の構成に基づいて行う必要があります。
光学ゾーンの資料一式を送付して設計検討を依頼する
ガラス図面、層分けした版下、光学ゾーン管理表、OFFとONの要件、ディスプレイの有効表示領域、タッチ電極配置図、LEDと拡散板の配置、筐体基準、ガラスと印刷工程の案、コーティング、接着剤または接合部の積層構成、観察条件、検査方法、検証対象の状態、数量、改訂履歴を提出してください。
以下の項目を資料に明記したうえで、JASPERの見積依頼ページをご利用ください。
- 消灯時に見えなくするゾーン
- 点灯させるゾーンと、その光源
- ディスプレイの内容を表示する窓
- タッチ電極に位置を合わせる表示
- ガラス、センサー、光源、ディスプレイ、筐体を結び付ける基準
- OFF、ON、表示、タッチ、組立、検査の各状態の合否判定方法
- 確認資料の再取得が必要となる変更
これらの情報があれば、技術部門は光学システムを具体的に検討できます。層を統合した版下PDFだけでは不十分です。
よくある質問
デッドフロントガラスとは何ですか?
背面光源またはディスプレイを点灯するまで、表示が見えにくいようにした構成を指します。この言葉だけでは、遮光性、透過率、タッチ、ガラス、印刷、検査の判定限度は規定されません。
無通電のガラスサンプルだけで、完成パネルを承認できますか?
いいえ。OFF、ON、表示、タッチ、組立、検査の各状態では異なる不具合が顕在化するため、それぞれに合否判定の確認資料が必要です。
アイコン、タッチゾーン、LED、表示窓は、どのように位置を合わせますか?
製品筐体を起点に、ガラス位置決め部、印刷ゾーン、センサー電極、光源、ディスプレイ、検査治具までを、1つの明確な基準系統で結び付けます。
ガラスパネルには、有機インクよりセラミックエナメルの方が常に適していますか?
いいえ。両者は材料、熱履歴、適合性の限界、変更管理が異なる製造工程です。採用する積層構成と工程順序を確認する必要があります。
OEMがデッドフロントガラスの設計検討を依頼する際には、何を送ればよいですか?
ガラス図面、層分けした版下、光学ゾーン管理表、OFFとONの要件、ディスプレイの有効表示領域、タッチ配置図、光源配置、筐体基準、工程案、組立積層構成、検査方法、数量を送付してください。
参考資料
- Vibrantz、
自動車用ガラスエナメル、公式製品技術資料:https://vibrantz.com/wp-content/uploads/2023/02/Vibrantz_PC_Automotive-Glass-Enamels_AUT04_TDS_012023.pdf - Nazdar Ink Technologies、
59000シリーズ Enamel Plus スクリーン印刷インク、公式技術資料:https://www.nazdar.com/Portals/0/NAZDAR_59000_Series_Enamel_Plus_Screen_Ink.pdf - ASTM International、ASTM C1649、
拡散透過および正透過を示す平板ガラス、コーティングガラス、グレージング材料の色に関する透過率を機器測定するための標準手順: https://store.astm.org/c1649-25.html - ASTM International、ASTM E1164、
物体色評価のための分光データ取得に関する標準手順: https://store.astm.org/e1164-23.html - ASTM International、ASTM E308、
CIE表色系を用いた物体色の計算に関する標準手順: https://store.astm.org/e0308-18.html - Texas Instruments、
CapTIvate技術ガイド — 設計ガイド、コントローラーメーカーの公式資料:https://software-dl.ti.com/msp430/msp430_public_sw/mcu/msp430/CapTIvate_Design_Center/1_83_00_08/exports/docs/users_guide/html/CapTIvate_Technology_Guide_html/markdown/ch_design_guide.html - ASTM International、ASTM D2244、
機器で測定した色座標から色の許容差と色差を計算するための標準手順: https://store.astm.org/d2244-16.html - ASTM International、ASTM C1036、
平板ガラスの標準仕様: https://store.astm.org/c1036-25.html - ASTM International、ASTM C1048、
倍強度ガラスおよび強化ガラスの平板に関する標準仕様: https://store.astm.org/c1048-25.html - ASTM International、ASTM C1954、
平板ガラス上の装飾エナメルに関する標準仕様: https://store.astm.org/c1954-26.html
Ready to Start Your Project?
Tell us about your membrane switch, keypad, or graphic overlay requirements. Our engineering team will review your specifications and provide a detailed quote.