
Fertigung
Die Fertigungsseiten von JASPER erläutern, wie OEM-Projekte für Folientastaturen, Membrantastaturen, kapazitive Touch-Schalter und Grafikfolien von Zeichnungen und Mustern in eine kontrollierte Produktion überführt werden.
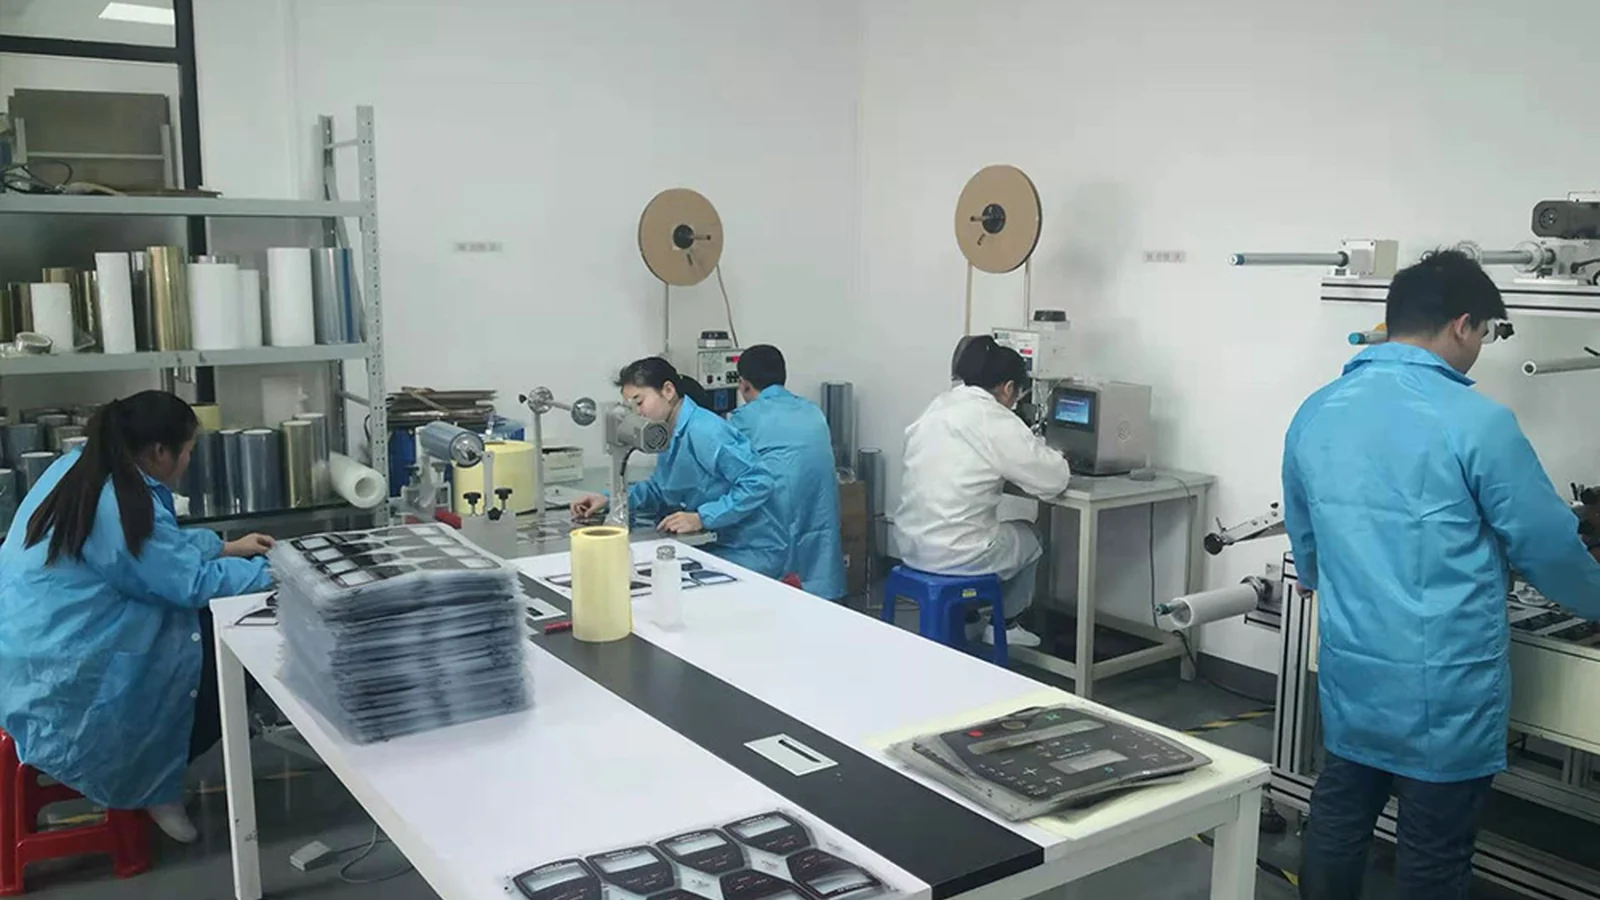
Folientastatur-Hersteller
Fertigungsinformationen zu kundenspezifischen Folientastaturen, zur Bewertung von OEM-Lieferanten, zur Produktionskontrolle und zur Prüfung von Angebotsanfragen.
Membrantastatur-Hersteller
Fertigungsunterstützung für kundenspezifische Membrantastaturen, taktile und nicht taktile Betätigung, Steckverbinder, Frontfolien und wiederkehrende Produktionsaufträge.
Hersteller kapazitiver Touch-Schalter
Fertigungsunterstützung für abgedichtete kapazitive Bedienoberflächen, Berührungszonen, PCB/FPC-Träger, LEDs, Frontfolien und die Prüfung der Gehäuseintegration.
Grafikfolien-Hersteller
Informationen zur Fertigung bedruckter Grafikfolien: Materialien, Fenster, Klebstoffe, Prägungen, saubere Handhabung und Prüfung.
Werksrundgang und Reinraumfertigung
Einblicke in die reinraumgestützte Produktion, Prüfabläufe und die Grundlagen einer nachvollziehbaren Fertigungsbewertung.
Für die Bewertung durch Einkauf und Entwicklung: Beginnen Sie mit der passenden Herstellerseite und beziehen Sie anschließend Produkte, Fertigungsmöglichkeiten, Fachinformationen, Fallbeispiele und die Angebotsanfrage ein, um den vollständigen Projektkontext zu erfassen.
Fertigungsprozesse im Werk
Siebdruck, Ausrichtung gedruckter Schaltungslagen, Walzenlaminierung und Sichtprüfung.
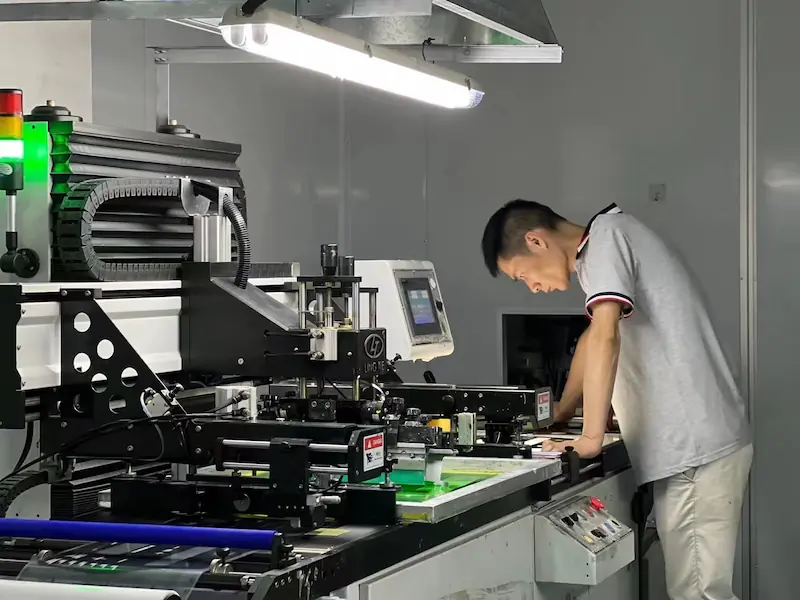
Siebdruck
Mitarbeiter an einer Siebdruck-Fertigungsstation.
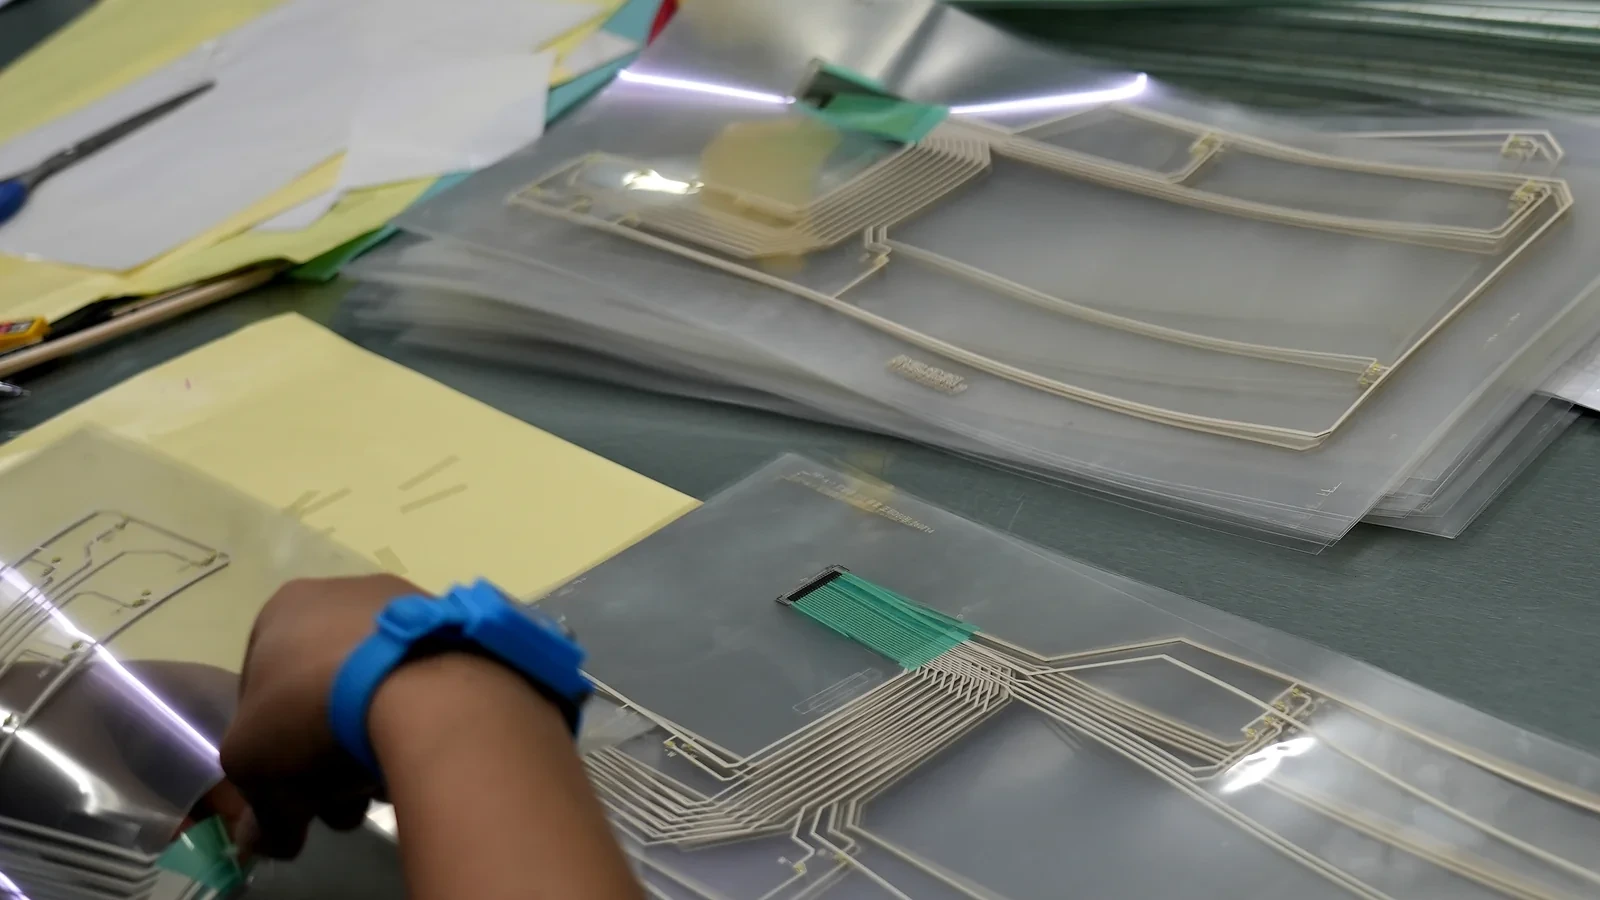
Ausrichtung der Schaltungslagen
Manuelles Ausrichten gedruckter Schaltungsfolien beim Zusammenfügen der Lagen.
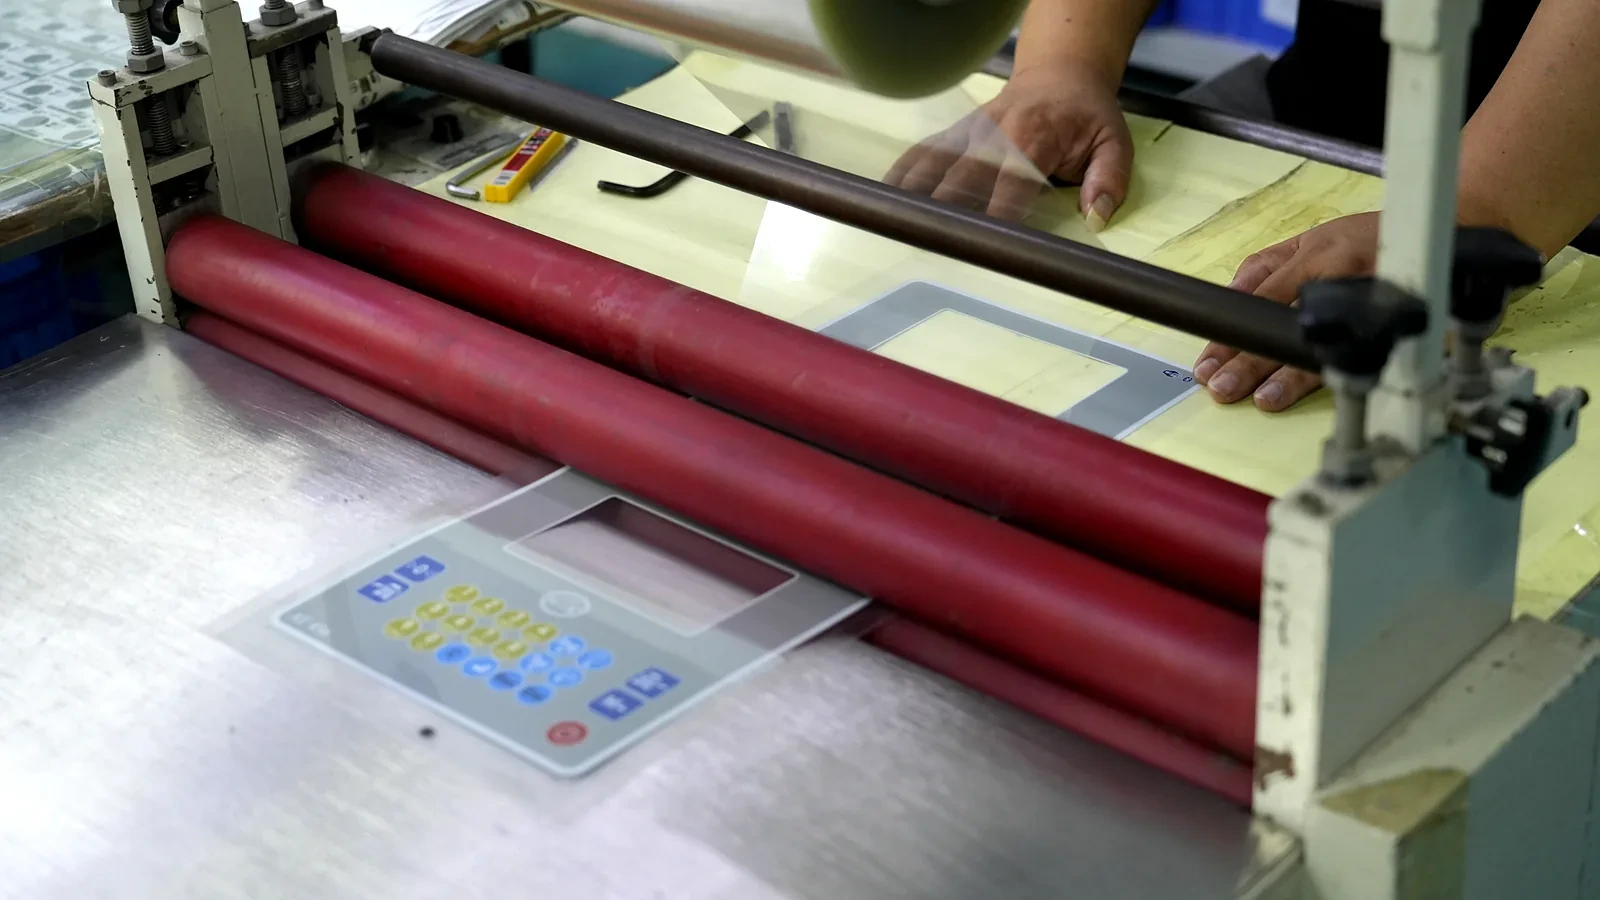
Walzenlaminierung
Bedruckte Frontfolienlagen werden durch die Walzenlaminierstation geführt.

Sichtprüfung
Sichtprüfung bedruckter Bedienfolien vor dem nächsten Fertigungsschritt.
OEM-Fertigungsablauf
Von der Zeichnungsprüfung zur wiederholbaren Fertigung von Folientastaturen
Die Fertigungsarbeit bei JASPER beginnt vor dem Siebdruck oder Laminieren. Für jedes OEM-Projekt prüfen wir die Zeichnung, die Gehäuseschnittstelle, die Steckverbinderorientierung, die Klebefläche, die vorgesehene Einsatzumgebung, das Prüfverfahren und die Jahresmenge. Diese frühzeitige Prüfung hilft, ein häufiges Problem zu vermeiden: Ein Muster sieht akzeptabel aus, lässt sich aber schlecht montieren oder erweist sich im Einsatz als unzuverlässig.
Derselbe Fertigungsablauf unterstützt Folientastaturen, Membrantastaturen, kapazitive Touch-Panels, Grafikfolien, Silikontastaturen und HMI-Baugruppen. Entwicklung, Materialauswahl, Druck, Schaltungsfertigung, Laminierung, Montage, Prüfung und Exportverpackung werden aufeinander abgestimmt, damit sich die fertige Bedienoberfläche bei Prototypen- und Produktionsaufträgen reproduzieren lässt.
Designprüfung
Vor dem Werkzeugbau prüfen wir Druckdaten, Schaltungslayout, Verlauf der Anschlussfahne, Steckverbinderraster, Klebefläche, Fensterposition, Prägung, LED-Position und Gehäusepassung.
Kontrollierte Produktion
Siebdruck, Schaltungsfertigung, Laminieren der Abstandslagen, Platzieren der Schnappscheiben, LED- oder PCB/FPC-Integration und Endmontage erfolgen nach dokumentierten Prozessschritten.
Prüfaufzeichnungen
Sichtprüfung sowie Prüfungen von Durchgang, Isolation, Betätigungskraft, Abmessungen, Farbe, Klebeverbindung und Verpackung können auf die Projektanforderungen abgestimmt werden.
So wählen Sie den passenden Fertigungsweg
Befindet sich Ihr Projekt noch in der Konzeptphase, beginnen Sie mit der Produktfamilie und der Einsatzumgebung. Wenn bereits Zeichnungen oder ein Muster vorliegen, senden Sie diese zusammen mit der Zielmenge, dem Gehäusematerial, der Richtung des Kabelausgangs und bekannten bisherigen Fehlern. Der Fertigungsweg hängt davon ab, ob taktile Rückmeldung, wasserdichte Abdichtung, Hinterleuchtung, Sichtfenster, ESD-Abschirmung oder ein PCB/FPC-Träger benötigt werden.
- Vergleichen Sie bei abgedichteten Tastenoberflächen taktile Folientastaturen, nicht taktile Schaltungen und die konstruktiven Einzelheiten der Abdichtung.
- Prüfen Sie bei markenspezifischen Frontplatten die Grafikfolienmaterialien, Hartbeschichtung, Fenster, Klebstoffauswahl und saubere Handhabung.
- Klären Sie bei dünnen elektronischen Bedienoberflächen die kapazitiven Berührungszonen, PCB/FPC-Träger, LED-Integration und Gehäuseerdung.
- Legen Sie für Folgeproduktionen Prüfstandards, Verpackung, Kennzeichnung, Revisionskontrolle und die Unterlagen für Nachbestellungen fest.
Kontrolle der Produktionsfreigabe
Legen Sie die erforderlichen Nachweise vor der Folgeproduktion fest
Ein funktionsfähiger Prototyp ist nur ein Freigabepunkt. Vor der Folgeproduktion sollte das OEM-Team die qualitätskritischen Merkmale festlegen, die konstant bleiben müssen: Tastenbetätigungskraft, Schaltungswiderstand, Abmessungen der Anschlussfahne, Steckverbinderorientierung, Ausrichtung des Sichtfensters, Druckfarbe, Klebstoffabdeckung, optische Annahmegrenzen und Endverpackung. JASPER kann diese Prüfpunkte mit der Zeichnung und dem freigegebenen Muster abstimmen, damit die Wareneingangsprüfung auf denselben Nachweisen wie die Prüfung im Werk beruht.
Ebenso wichtig ist die Revisionskontrolle. Druckdaten, Schaltungsdateien, Stücklisten, Prüfkriterien und Verpackungsanweisungen sollten einen eindeutig gekennzeichneten Versionsstand tragen. Wird eine Material- oder Prozessänderung vorgeschlagen, müssen die betroffenen Merkmale vor der Fortsetzung der Produktion geprüft werden. Das verringert das Risiko, dass eine spätere Bestellung zwar technisch funktioniert, aber nicht mehr so passt, aussieht oder montiert werden kann wie die freigegebene Ausführung.
Hilfreiche Unterlagen zur Produktionsfreigabe
- Freigegebene Zeichnung und Referenzmuster.
- Kritische Abmessungen und elektrische Prüfgrenzen.
- Referenzen für Materialien, Klebstoffe, Steckverbinder und Druck.
- Chargenkennzeichnung und Revisionshistorie.
- Anforderungen an Verpackung und Kennzeichnung.
- Vereinbartes Vorgehen bei nichtkonformem Material.
Fertigungstiefe
Von Zeichnungspruefung bis Serienfreigabe
JASPER prueft vor der Fertigung Druckdaten, Schaltkreis, Klebstoff, Anschlussfahne, Stecker, Gehaeusekontakt und Einsatzumgebung.
Die Fertigung unterstuetzt Folientastaturen, Grafikfolien, kapazitive Panels, Silikontastaturen, Sensorbaugruppen und HMI-Baugruppen.